الألومنيوم مقابل الفولاذ في التصنيع باستخدام CNC: التكلفة والأداء
الألومنيوم والفولاذ هما الجوابان الافتراضيان على سؤال «من أي مادة تُصنع هذه القطعة»، ومعظم الرسومات
تختار أحدهما دون تفسير السبب. باختصار: يفوز الألومنيوم في الوزن، وفي تكلفة التشغيل، وفي كل ما
يحتاج إلى لحام؛ ويفوز الفولاذ في التآكل، وفي الصلابة الإنشائية عند السماكة المحدودة، وفي كل ما
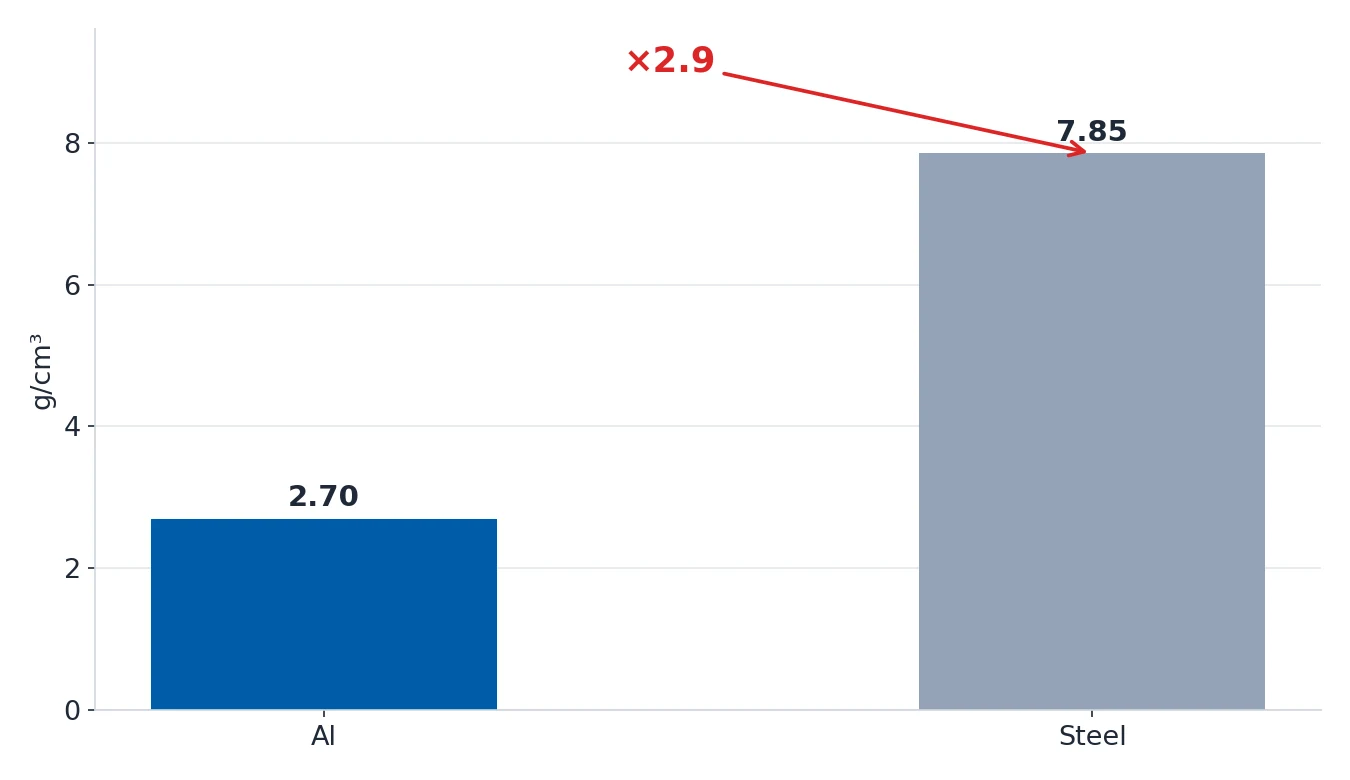
يجب أن يكون صلبًا. فرق الكثافة وحده — 2.70 g/cm³ مقابل 7.85 g/cm³، أي نحو 2.9 مرة — يحسم عددًا
مفاجئًا من الرسومات بمفرده.
تقارن هذه المقالة بين الدرجات الشائعة وتقدّم لك قواعد القرار.
الخلاصة المختصرة
- اختر الألومنيوم عندما تكون القطعة حساسة للوزن، أو تحتاج إلى لحام، أو يجب أن تصمد في بيئة رطبة
أو تآكلة، أو تكون ببساطة قطعة ذات إنتاج كبير حيث يهيمن زمن الدورة وتكلفة الأدوات. 6061-T6 هو
الخيار الافتراضي ويغطي معظم الأعمال. - اختر الفولاذ عندما تتعرض القطعة للارتطام، أو تحتك بسطح آخر، أو يجب أن تكون صلبة أو قوية في
مقطع صغير، أو تعمل بجوار مصدر حرارة. 1045 للأعمدة والحوامل العامة، و 4140 للقطع التي تحتاج
معالجة حرارية، و 4340 عند الأحمال العالية. - لا تحكم على القوة وحدها. اقسم مقاومة الشد على الكثافة فيتغير الترتيب: يبلغ 6061-T6 نحو
115 MPa لكل g/cm³، بينما يبلغ حتى 4340 — أقوى سبائك الصلب الشائعة في الجدول أدناه — نحو 95.
للألومنيوم نسبة قوة إلى وزن أفضل عند كل درجة تقريبًا. - في الصلابة ومقاومة التآكل لا يملك الفولاذ إجابة. يبلغ الألومنيوم حده الأقصى عند 95–150 HB،
ويمكن معالجة 4140 و 4340 حراريًا حتى 38 و 50 HRC، و D2 حتى 62 HRC.
مقارنة الخصائص
الأرقام أدناه هي القيم المنشورة بالفعل في صفحات المواد في هذا الموقع، لذا يمكنك التحقق من أي منها
مقابل صفحة تفاصيله.
| الخاصية | 6061-T6 | 7075-T6 | 5052-H32 | 6082-T6 | 1045 | 4140 | 4340 |
|---|---|---|---|---|---|---|---|
| مقاومة الشد (MPa) | 310 | 572 | 193 | 340 | 585 (ملمون) | 655 (ملمون) | 745 (ملمون) |
| حد الخضوع (MPa) | 275 | 503 | 145 | 290 | — | — | — |
| الاستطالة | 12% | 11% | 12% | 10% | — | — | — |
| الكثافة (g/cm³) | 2.70 | 2.81 | 2.68 | 2.71 | 7.85 | 7.85 | 7.85 |
| الصلابة | 95 HB | 150 HB | 60 HB | 100 HB | بحد أقصى 35 HRC (H&T) | بحد أقصى 38 HRC (H&T) | بحد أقصى 50 HRC (H&T) |
| قابلية التشغيل | ممتازة | جيدة | ممتازة | ممتازة | جيدة | جيدة | متوسطة |
| قابلية اللحام | نعم | لا | نعم | نعم | نعم | يتطلب تسخينًا مسبقًا | يتطلب تسخينًا مسبقًا |
| التكلفة النسبية للمادة | 1.0x | 1.8–2.5x | — | — | — | — | — |
ملاحظة واحدة على أرقام الفولاذ: قيم مقاومة الشد لـ 1045 و 4140 و 4340 معطاة في الحالة الملمونة،
بينما قيم الألومنيوم معطاة في حالة العمل (T6، H32). يرتفع الفولاذ المعالج حراريًا بدرجة كبيرة
فوق قيمة التلدين — فسبيكة 4340 بعد التقسية والتحرير حتى 50 HRC أقوى بكثير من 745 MPa المذكورة في
الجدول. تبقى المقارنة عادلة كنقطة انطلاق، لكن لا تستخدمها كقيم مسموح بها في التصميم.
المقاومة النوعية: حيث يفوز الألومنيوم
الحساب المفيد هو مقاومة الشد مقسومة على الكثافة. فهو يخبرك بكم حمل يمكن لكتلة محددة من المادة أن
تحمله، وهذا بالضبط ما يهمه التصميم الحساس للوزن.
| الدرجة | مقاومة الشد (MPa) | الكثافة (g/cm³) | مقاومة الشد النوعية (MPa لكل g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 6082-T6 | 340 | 2.71 | 125.5 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 1045 | 585 | 7.85 | 74.5 |
| 4140 | 655 | 7.85 | 83.4 |
| 4340 | 745 | 7.85 | 94.9 |
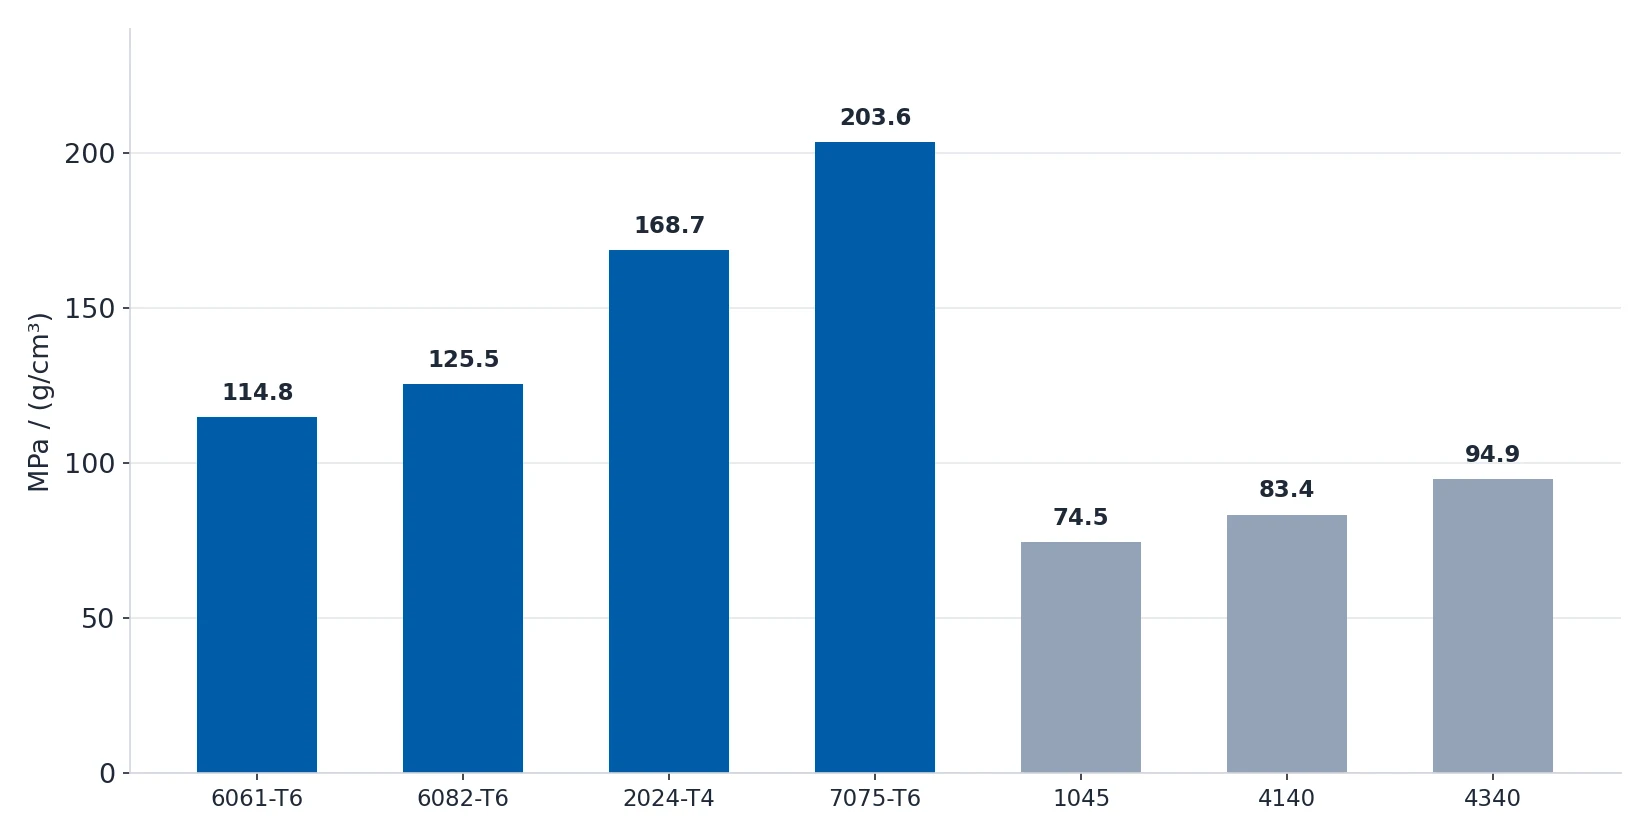 |
هناك نتيجتان تستحقان التوقف عندهما. أولًا، 6061-T6 يتفوق في نسبة القوة إلى الوزن على كل درجات
الفولاذ في هذا الجدول. ثانيًا، 1045 — الفولاذ الكربوني الأكثر شيوعًا في الورشة — لديه مقاومة
نوعية تبلغ نحو 75، بالكاد أعلى من 5052-H32 عند 72، وهو أضعف الألومنيوم في الجدول.
هذا لا يجعل 1045 خيارًا سيئًا، بل يجعله خيارًا قائمًا على الصلابة الإنشائية والتآكل والتكلفة، لا
على القوة لكل كيلوجرام.
حيث يفوز الفولاذ
هناك أربع حالات يكون فيها الألومنيوم هو الإجابة الخاطئة، ولا علاقة لأي منها بالوزن.

- الاحتكاك بسطح آخر. تحتاج البطانة أو العمود أو لوح التآكل أو وجه الإحكام إلى صلابة. لن يحتفظ
الألومنيوم بحافة حادة؛ أما 4140 عند 38 HRC أو 4340 عند 50 HRC فيحتفظان بها. - مقاطع صغيرة تحت أحمال عالية. يحتاج الألومنيوم إلى مقطع ضعف الفولاذ تقريبًا لتحمل الحمل نفسه.
وإذا كانت الهندسة محددة بعنصر آخر — قطعة مقابلة أو هيكل أو شفة قياسية — فقد لا يوجد متسع لمقطع
الألومنيوم السميك. - الارتطام والصدمات. مقاومة الكسر لدى الألومنيوم أقل بكثير، وهو يتشوه قبل أن ينهار. الفولاذ
يتشوه ويصمد. - الحرارة. يتحمل الفولاذ الحرارة بدرجة أفضل بكثير. وللقطعة الموجودة بجوار فرن أو قالب أو
محرك، فإن الألومنيوم هو العائلة المعدنية الخاطئة.
تكلفة التشغيل: ما الذي يحكم السعر فعليًا
سعر المادة نفسه هو عادةً النصف الأصغر من عرض السعر. هذه البنود الأربعة هي عادةً النصف الأكبر.

- زمن الدورة. يُقيَّم الألومنيوم بأنه «ممتاز» في قابلية التشغيل على صفحات المواد في هذا الموقع،
بينما 1045 و 4140 «جيدان» فقط. عمليًا، تعمل قطعة الألومنيوم بنفس الهندسة أسرع، وغالبًا ما يمكن
تشغيلها بسرعات تقديم أعلى. - عمر الأداة. الألومنيوم ألطف بكثير مع أدوات القطع. أما 7075-T6 فمقيَّمه «جيد» فقط، لكنه يقطع
بشكل أقوى ويستهلك الأدوات أسرع بشكل ملحوظ. هذا هو السبب الأكثر شيوعًا لأن تنتهي تكلفة قطعة 7075
أغلى مما كان يوحي به عرض السعر لـ 6061. - العمليات اللاحقة. يُلحم الألومنيوم ويُأنود؛ أما الفولاذ فيحتاج غالبًا إلى تسخين مسبق قبل
اللحام وإلى تخليل أو تخليل سلبي بعده. وهذه رسوم إعداد منفصلة. - إزالة الحواف والتشطيب. المادة الأكثر ليونة وقابلية للتمدّد تنتج نتوءات بشكل مختلف، وغالبًا ما
تحتاج إلى عمل يدوي أكثر أو إلى استراتيجية إزالة حواف مختلفة.
ليس الفولاذ أغلى في التشغيل في كل الحالات. فـ 4340 و D2 مُقيَّمان بـ«متوسطة» و«سيئة» في قابلية
التشغيل — وتحديدًا D2 بسبب كاربيداته الكاشطة — وستكلف هذه الدرجات أكثر في زمن الدورة مما يكلفه
6061. ال 조합 المكلف ليس «الفولاذ»؛ إنه «فولاذ أدوات صلب وكاشط وبتحملات دقيقة».
ترتيب للقرار يمكنك اتباعه
عندما يصل رسم إلى مكتبك، اسأل الأسئلة بهذا الترتيب:
- هل تحتك القطعة بسطح آخر، أم تحتاج إلى حافة صلبة؟ نعم ← الفولاذ، واختر الحالة من متطلب
التآكل لا من السعر. - هل القطعة حرجة الوزن أو تُنقل كثيرًا؟ نعم ← الألومنيوم، وتأكد من أن السماكة لا تزال قابلة
للتصنيع. - هل هناك لحام؟ إذا كان الأمر كذلك والقطعة من الألومنيوم، فالجواب هو 6061 أو 6082. وإذا كانت
القطعة يجب أن تكون فولاذًا، فإن 1045 يُلحم دون تسخين مسبق؛ أما 4140 و 4340 فيحتاجان إليه. - هل تقع بجوار حرارة أو يجب أن تصمد أمام ارتطام؟ نعم ← الفولاذ.
- لا شيء مما سبق؟ ← 6061-T6. إنه المسار الأرخص إلى قطعة مكتملة في معظم الحالات.
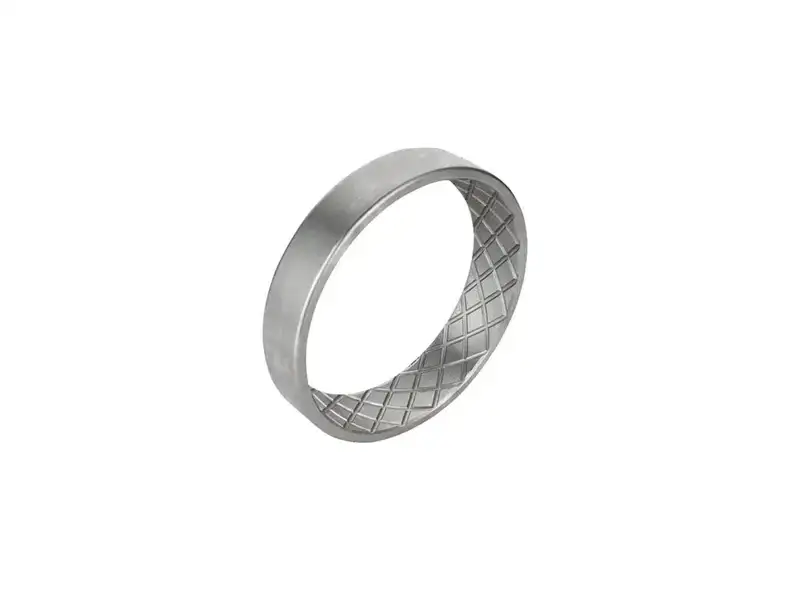
قطع 5052-H32: درجة الألومنيوم التي تلجأ إليها عندما تكون قابلية اللحام والبيئة البحرية مهمتين.
كيف نساعدك في هذا القرار
اختيار المادة خطوة ثابتة في مراجعة DFM التي نجريها بين استلام الرسم وتسليم عرض السعر. يتحقق
مهندسونا من:
- ما إذا كان الرسم يحدد السبيكة و الحالة. عبارة «قطعة فولاذية» ليست مواصفة؛ فسبيكتا 1045
و 4340 منتجان مختلفان بأسعار ومهل تسليم مختلفة. - ما إذا كان تشطيب السطح والمادة متوافقين. الأنودة تنطبق على الألومنيوم فقط، والأنودة الصلبة على
7075 تضيف إجهادًا متبقيًا يجب أخذه في الحسبان. - ما إذا كانت المعالجة الحرارية مطلوبة فعلًا أم أنها منقولة من رسم قديم. فهي من أغلى بنود عرض
السعر للفولاذ، وكثيرًا ما تكون غير ضرورية. - خطة الأدوات وزمن الدورة، وهي عادةً ما تحوّل عبارة «الألومنيوم أرخص» إلى رقم يمكن مقارنته
بالبديل الفولاذي.
إذا كانت لديك قطعة ما زال اختيار المادة فيها مفتوحًا، فأرسل الملف وسنعود إليك بعرض سعر لكلا
الخيارين حتى تتمكن من مقارنتهما على الأساس نفسه.
قيم الخصائص أرقام نموذجية من كتيبات المواد العامة (ASM/MatWeb) ومن صفحات المواد في هذا الموقع.
القيم الفعلية تختلف حسب شكل المنتج والحالة والدفعة. اتخذ قراراتك الهندسية بناءً على مواصفة المادة
التي لديك وعلى بيانات القياس، لا على هذا الجدول وحده.