دليل خشونة السطح في التصنيع باستخدام CNC: ماذا يعني Ra وماذا تكتب على الرسم
Ra هو الشرط الأكثر سوءًا في التوصيف على الرسم. «أملس» و«ملمّع» و«كما هو بعد التشغيل» لا تعني أي شيء قابل للقياس، وورشة تقرؤها بطريقة وورشة أخرى تقرؤها
بطريقة أخرى وتسعّران بأسعار مختلفة. الحل بسيط: اكتب رقمًا واكتب بجانبه العملية. القيمة Ra 0.4
المحققة بالطحن الدقيق تختلف عن القيمة Ra 0.4 المحققة بالتلميع.
جدول مرجع Ra
| Ra (µm) | Ra (µin) | المظهر | معامل التكلفة مقارنة بالسطح بعد التشغيل | ما يحققه |
|---|---|---|---|---|
| 0.05 | 2 | مرآة حقيقية — انعكاس حاد بلا تشوش | 4–6x | التلميع المرآتي (معجون الماس) |
| 0.1 | 4 | أملس جدًا، انعكاس ضبابي، الأجسام مرئية لكنها غير واضحة | 3–4x | التلميع |
| 0.2 | 8 | شبه عاكس، تظهر خطوط خفيفة عند الفحص القريب | 2–3x | التلميع، الطحن الدقيق |
| 0.4 | 16 | أملس، خطوط اتجاهية دقيقة مرئية، انعكاسية منخفضة | 1.5–2x | الطحن الدقيق، التلميع |
| 0.8 | 32 | أملس لكن آثار التشغيل تظهر عند الفحص القريب | 1.2–1.5x | مرور التشطيب النهائي باستخدام CNC |
| 1.6 | 63 | آثار الأداة ظاهرة، مظهر التشغيل القياسي | 1x | التشغيل القياسي باستخدام CNC، التنفيس الدقيق بالخرز |
| 3.2 | 125 | أكثر خشونة، خطوط تشغيل واضحة | متضمن | التشغيل التقريبي باستخدام CNC، التنفيس الخشن بالخرز |
| 6.3 | 250 | خشونة واضحة، آثار تشغيل عميقة، مظهر القطع بالمنشار | متضمن | النشر، الطحن الخشن، التنفيس القوي بالخرز |
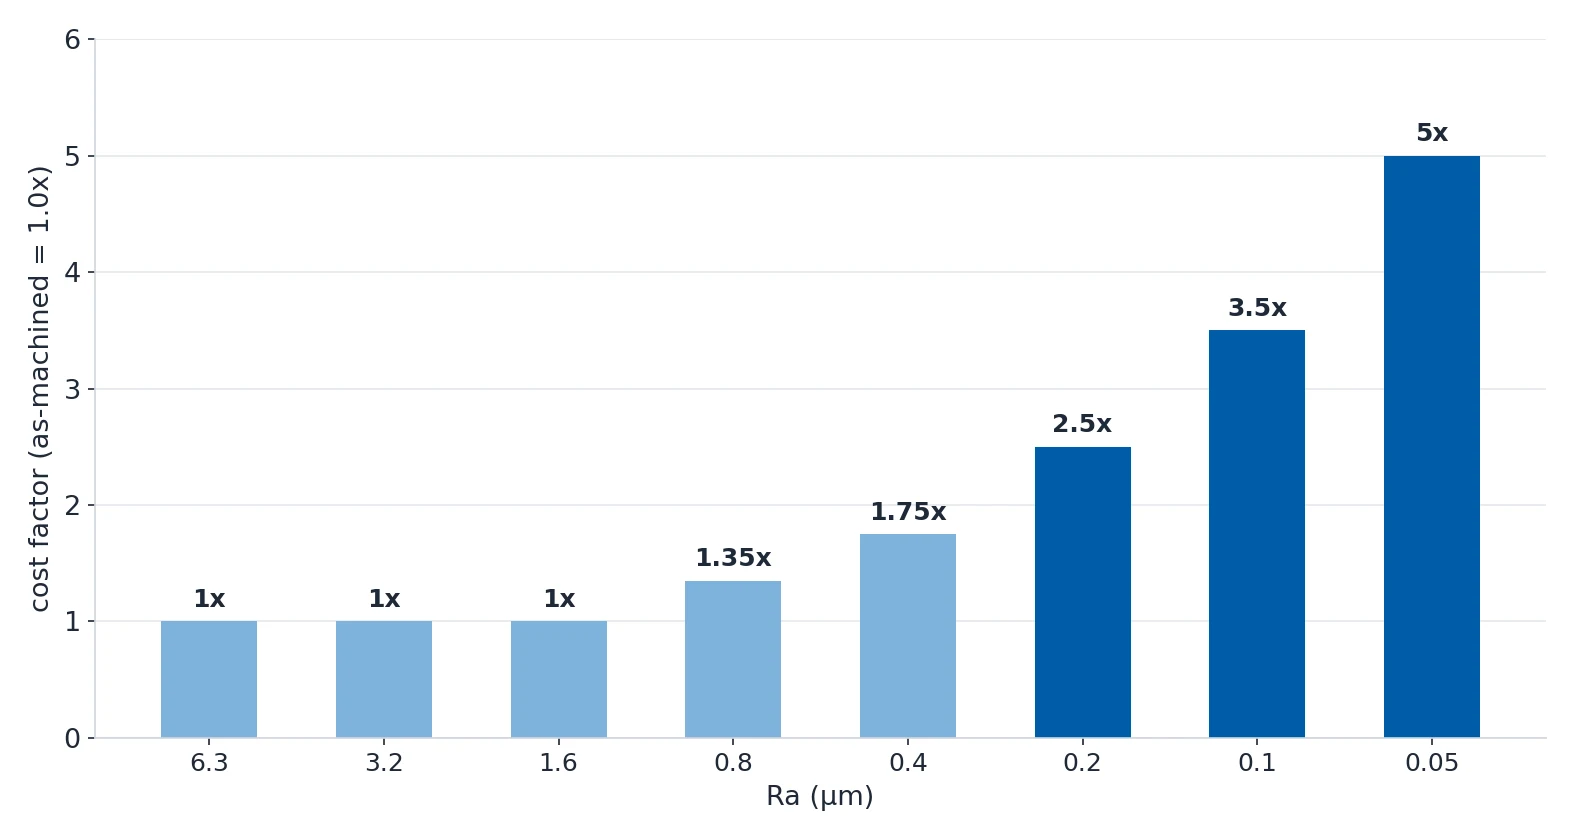
اقرأ عمود التكلفة كمنحنى لا كخط مستقيم. الانتقال من Ra 1.6 إلى Ra 0.8 يضاعف تكلفة التشطيب تقريبًا.
والانتقال من Ra 0.2 إلى Ra 0.05 يكلف 3–4x. آخر أجزاء الميكرون تكلف أكثر أُسّيًا من الميكرون الذي
يليها، ولهذا من المفيد أن تراجع الشرط قبل أن تحدده.
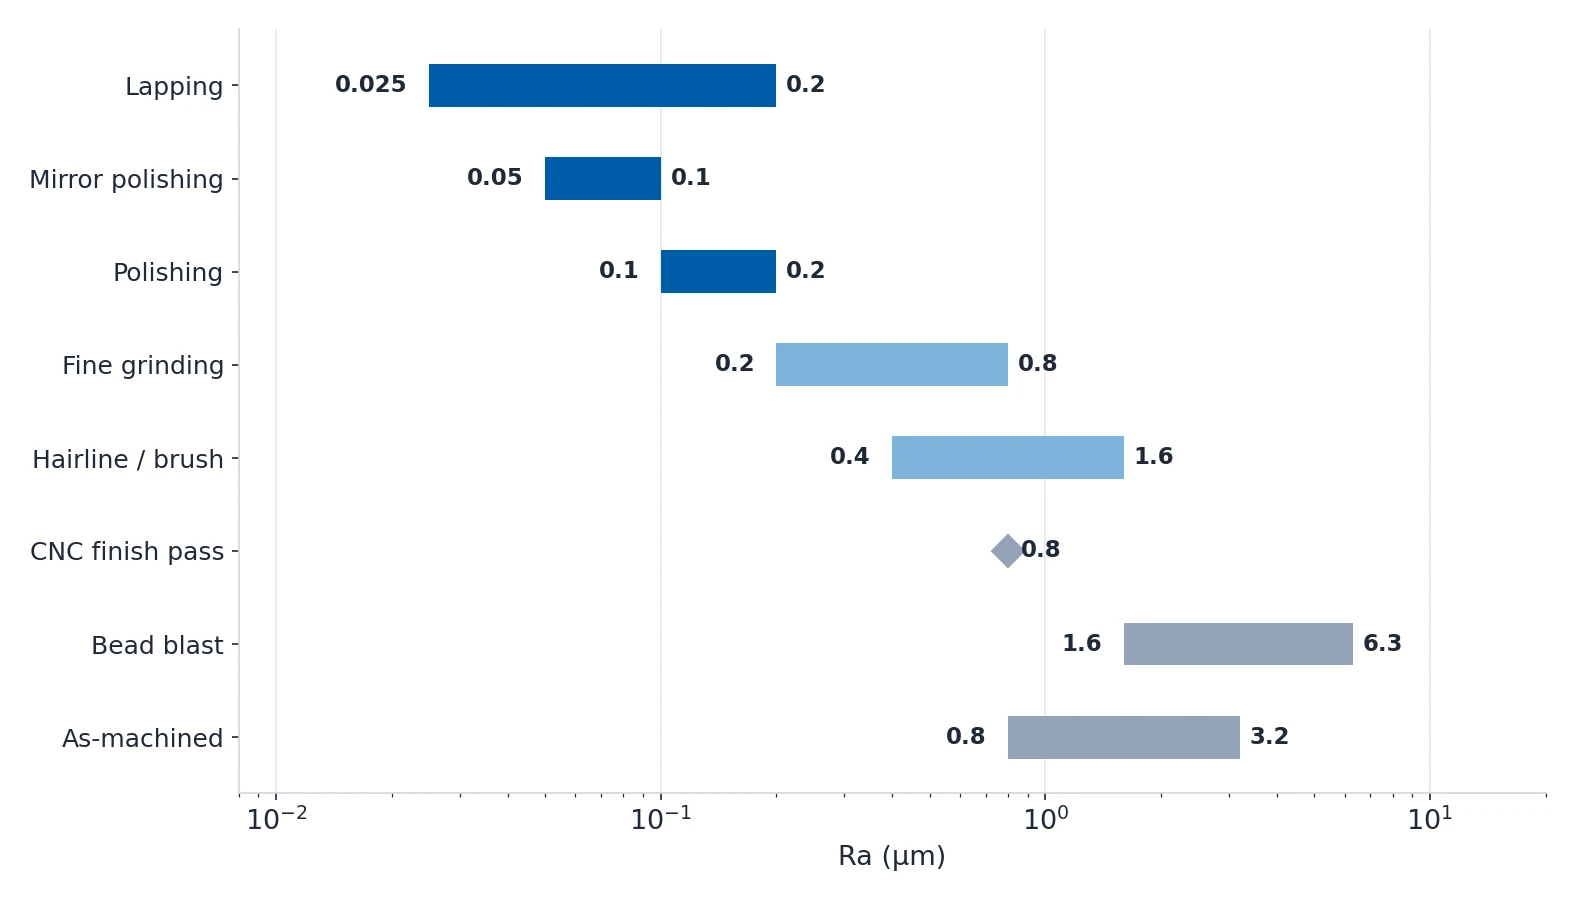
أي تشطيب يصل إلى أي Ra
| إذا كانت قطعتك تحتاج... | التشطيب | هدف Ra المعتاد | معامل التكلفة |
|---|---|---|---|
| لا متطلب جمالي، سطح مخفي أو داخلي | كما هو بعد التشغيل | 0.8–3.2 µm | متضمن |
| مظهر مطفي متجانس، وإخفاء آثار التشغيل | التنفيس بالخرز | 1.6–6.3 µm | 1x (المرجع) |
| مظهر مطفي متجانس ولون متسق قبل الأكسدة أو الطلاء | التنفيس بالخرز مع الأكسدة أو الطلاء | 1.6–3.2 µm | 1x مع تكلفة الطلاء |
| مظهر اتجاهي (ألواح ستانلس ستيل، قطع زخرفية) | تشطيب خيطي Hairline | 0.4–1.6 µm | 1.2–1.5x |
| إزالة البثور وتنعيم خفيف لعدد كبير من القطع الصغيرة دفعة واحدة | الدهان بالاهتزاز | 0.8–3.2 µm | 0.5–1x (دفعة) |
| سطح أملس شبه عاكس إحكامًا أو لتلامس المحامل | الطحن الدقيق أو الصنفرة | 0.2–0.8 µm | 1.5–2x |
| عاكس بدرجة عالية أو تجميلي (طبي، استهلاكي، غذائي) | التلميع | 0.1–0.2 µm | 2–3x |
| انعكاس مرآتي حقيقي (بصري، أجهزة قياس، زخرفي) | التلميع المرآتي | 0.05–0.1 µm | 3–5x |
| أسطح تلامس شديدة النعومة (أجهزة قياس، تجايب دقيق) | الملق | 0.025–0.2 µm | 4–6x |
صفان من هذا الجدول يوفران مالًا أكثر من أي شيء آخر. التنفيس بالخرز هو المرجع بتكلفة 1x، وهو
التحضير الصحيح للأكسدة أو طلاء المسحوق، فالطلاء يغطي التلميع على أي حال.
الدهان بالاهتزاز بتكلفة 0.5–1x للدفعة هو أرخص طريقة لإزالة البثور وتنعيم عدد كبير من القطع الصغيرة
قليلًا، وهو ينجز الأمرين في خطوة واحدة.
التلميع تسلسل وليس خطوة واحدة
لا أحد يلميع قطعة مباشرة من تشغيل خشن إلى مرآة. إنه تسلسل متدرج، ولكل مرحلة حبيباتها الخاصة وRa الخاص
بها والوقت الخاص بها.
| المرحلة | الخشن أو الأداة | Ra المحقق | النتيجة | الزمن (قطعة نموذجية) |
|---|---|---|---|---|
| 1. الطحن التقريبي | شريط أو حجر بحبيبات 80–120 | 1.6–3.2 µm | إزالة العيوب الكبيرة وآثار الأداة العميقة واللحامات | 5–15 دقيقة |
| 2. الطحن الدقيق | شريط بحبيبات 240–400 | 0.8–1.6 µm | اتجاه موحد، وإزالة نمط الخدوش الخشن | 5–10 دقائق |
| 3. التلميع التمهيدي | حبيبات 600–800 أو Scotch-Brite | 0.4–0.8 µm | شبه عاكس، والملمس ظاهر لكنه ناعم | 5–10 دقائق |
| 4. التلميع النهائي | قرص تلميع مع معجون قطع | 0.1–0.2 µm | انعكاس عالٍ وبلا ضباب | 5–15 دقيقة |
| 5. التلميع المرآتي | قرص تلميع مع روج أو معجون ماس | 0.05–0.1 µm | مرآة حقيقية — انعكاس حاد للأجسام | 10–30 دقيقة |
ليست كل الخامات تبلغ نهاية هذا التسلسل، ومن الأفضل معرفة هذا الحد قبل أن

تحدده على الرسم.
| الخامة | أفضل Ra ممكن | الصعوبة |
|---|---|---|
| ستانلس ستيل (304، 316) | 0.05 µm | متوسطة |
| ألمنيوم (6061، 5052) | 0.05 µm | متوسطة |
| نحاس أصفر (C360، C260) | 0.05 µm | سهلة |
| نحاس (C110) | 0.05 µm | سهلة |
| تيتانيوم (Ti6Al4V، Gr2) | 0.1 µm | صعبة |
| فولاذ كربوني (1045، 4140) | 0.1 µm | متوسطة |
| زنك أو زاماك مصبوب | 0.4 µm | غير مناسبة |
يتوقف التيتانيوم عند 0.1 µm لأنه صلب ولزج ويتصلّب أثناء التلميع. ويتوقف الفولاذ الكربوني أيضًا عند
0.1 µm ويصدأ فورًا، لذا يجب تغليفه أو طلائه بعد ذلك. ويصل النحاس الأصفر والنحاس بسهولة إلى 0.05 µm
لكنهما يسودان ويتأكسدان بسرعة، ولهذا يحصلان بعد التلميع على طلاء شفاف أو تغطية جلفانية في الغالب. أما
الزنك المصبوب فلا يصل سوى 0.4 µm، فهو طريلًا أكثر من اللازم مع خشنات عدوانية ويلطخ بدل أن يقطع.
التشطيب يجعل القطعة أصغر
كل عملية تشطيب ميكانيكية تزيل جزءًا من المادة. وهذا هو الجزء من تشطيب السطح الذي ينتمي إلى تراكم
التسامحات، ومن هنا تأتي المفاجآت المكلفة.
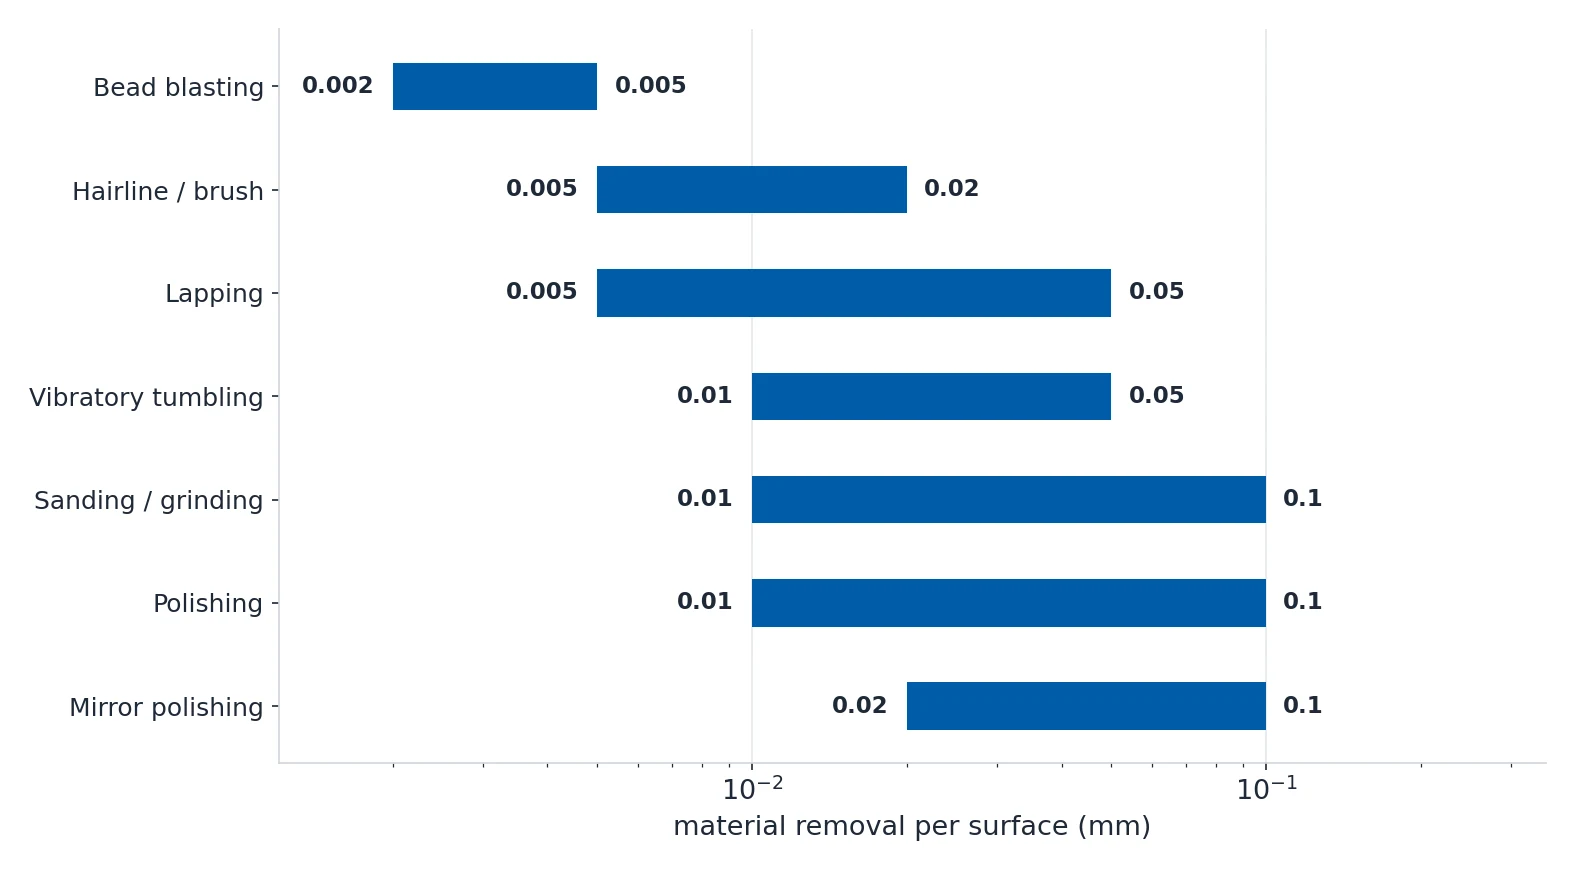
| العملية | المادة المزالة لكل سطح | الإزالة على القطر (من الوجهين) | هل يمكن ضبطها؟ | التوصية |
|---|---|---|---|---|
| كما هو بعد التشغيل | 0 mm | 0 mm | لا ينطبق | لا حاجة لبدل سماحية. |
| التنفيس بالخرز | 0.002–0.005 mm | 0.004–0.01 mm | محدود — يعتمد على الوسيط والضغط والزمن | مهمل بالنسبة لمعظم التسامحات. احمِ الأجزاء الضيقة. |
| تشطيب خيطي Hairline | 0.005–0.02 mm | 0.01–0.04 mm | متوسط — يتحكم فيه حجم الحبيبات وعدد المراحل | اترك 0.02 mm على الأوجه المفروكة. غير مناسب للأسطح ذات التسامح الضيق. |
| الدهان بالاهتزاز | 0.01–0.05 mm | 0.02–0.1 mm | منخفض — عملية على دفعات، يصعب ضبطها بدقة | اترك 0.02–0.05 mm إجمالًا. لا تُدهن قطعًا ذات تسامحات ضيقة. |
| الصنفرة أو الطحن | 0.01–0.1 mm | 0.02–0.2 mm | جيد — يتحكم فيه تتابع الحبيبات | اترك 0.02–0.05 mm للطحن الدقيق. والمزيد للطحن التقريبي. |
| التلميع | 0.01–0.1 mm | 0.02–0.2 mm | متوسط — يعتمد على السطح الابتدائي | اترك 0.02–0.05 mm عند التلميع انطلاقًا من سطح التشغيل. والمزيد إذا لزم طحن خشن أولًا. |
| التلميع المرآتي | 0.02–0.1 mm | 0.04–0.2 mm | متوسط — متعدد المراحل ومتراكم | اترك 0.05 mm كحد أدنى على الأسطح المصقولة مرآتيًا. البدء من تشطيب تشغيل جيد يقلل الإزالة. |
| الملق | 0.005–0.05 mm | 0.01–0.1 mm | جيد جدًا — يتحكم فيه الزمن والخشن | الملق يستخدم غالبًا لتحقيق المقاس النهائي. اترك 0.01–0.03 mm لبدل الملق. |
| نوع الجزء | مستوى الخطر | التوصية |
|---|---|---|
| ثقوب التثبيت بالضغط (H7/p6) | مرتفع | احمِ هذه الأسطح أو لا تشطبها. حتى إزالة 0.01 mm تغيّر التجاوب بالتداخل. |
| الثقوب اللولبية | متوسط | التنفيس بالخرز مقبول عادة (إزالة دنيا). التلميع يزيل قمم اللولب وقد يسبب ارتخاءً. احمِ أو تجنب. |
| أقطار الأعمدة داخل المحامل | مرتفع | لا تلمّع ولا تنفِّس أسطح دوران المحامل إلا إذا حسيت الإزالة في تراكم التسامحات. |
| أسطح الإحكام (مخادد الحلق المطاطي) | متوسط | صنفرة أو ملق أسطح الإحكام مقبول إذا كان منضبطًا. تجنب التنفيس (انغراس الوسيط). |
| الأوجه الحرجة في الاستواء | مرتفع | التلميع اليدوي يصنع تموجات على الأسطح الكبيرة المسطحة. استخدم الطحن الآلي أو الملق لمتطلبات الاستواء. |
| الأسطح الخارجية الجمالية | منخفض | الإزالة البعدية مقبولة على الأسطح الظاهرة ما دامت ضمن تسامح المقطع. |
لماذا يكلف التلميع أكثر مما تتوقع
| عامل التكلفة | الأثر | التفاصيل |
|---|---|---|
| ساعات العمل (التلميع اليدوي) | التكلفة المسيطرة | التلميع المرآتي 80–100% عمل يدوي. عامل التلميع الماهر $15–40/hr. |
| مساحة السطح | مرتفع | تتناسب التكلفة مع المساحة. اللوح المسطح 50×50 mm رخيص. أما اللوح 500×500 mm بنفس Ra فيحتاج 100x من الوقت. |
| عدد الأسطح | متوسط إلى مرتفع | كل سطح إضافي يضيف وقتًا. صندوق ذو 6 أوجه يُشطّب على كل الأوجه يكلف نحو 6x تشطيب وجه واحد. |
| تعقيد الهندسة | متوسط إلى مرتفع | الزوايا الداخلية والجيوب العميقة والحواف الداخلية تحت القطع تحتاج أدوات يدوية وعملًا بطيئًا. |
| حالة السطح الابتدائي | متوسط | إذا كان السطح المصنوب عند Ra 0.8 فإن التلميع حتى Ra 0.2 يستغرق وقتًا أقل من البدء من Ra 3.2. |
| التجهيز والحماية | $2–8 لكل قطعة | حماية الأسطح التي لا يجوز تشطيبها تضيف عملًا للتطبيق والإزالة. |
| خصم الكمية | ملحوظ | التنفيس بالخرز: تأثير الكمية ضئيل. التلميع: أرخص بنسبة 10–20% عند 50+ قطعة. الدهان بالاهتزاز: تأثير الكمية كبير. |
| هدف Ra | غير خطي | التكلفة لا تتناسب خطيًا مع Ra. الانتقال من Ra 1.6 إلى Ra 0.8 يكلف 1.5x. والانتقال من Ra 0.2 إلى Ra 0.05 يكلف 3–4x. |
| تجهيز التنفيس بالخرز | $30–100 لكل دفعة | معظم ورشات التنفيس لديها حد أدنى للرسوم. عند 5 قطع يسيطر التجهيز، وعند 500 قطعة تكون تكلفة القطعة ضئيلة. |
| الاستعجال | +25–100% | المدة القياسية: 2–5 أيام عمل. الاستعجال يفسد جداول الإنتاج. |
أرخص توفير هو قراءة الصف الأول بالمقلوب. التلميع المرآتي 80–100% عمل يدوي بسعر $15–40/hr، لذا فإن
إعطاء العامل سطحًا ابتدائيًا جيدًا أفضل من أي تفاوض. ومرور التشطيب النهائي باستخدام CNC إلى
Ra 0.8–1.6 قبل التلميع يمكن أن يخفض زمن التلميع بنسبة 50% أو أكثر، لأن البدء من Ra 3.2 يفرض على
العامل إزالة آثار الأداة الخشنة قبل أن يبدأ التسلسل.
الأخطاء التي تهدر المال
| الخطأ | النتيجة | التصحيح |
|---|---|---|
| تحديد تلميع مرآتي لقطع ستُطلى أو تُغطى | مال مهدور. الطلاء يغطي التلميع تمامًا. مرآة Ra 0.05 تحت طلاء مسحوق 60 µm لا تُرى. | استخدم التنفيس بالخرز كتحضير بدلًا من ذلك. |
| عدم احتساب إزالة المادة في الأجزاء ذات التسامح الضيق | أسطح دوران المحامل أصغر من اللازم، والثقوب أكبر من اللازم، وأسطح الإحكام خارج الاستواء. تفشل القطع في الفحص البعدي بعد التشطيب. | أضف قيمة الإزالة من الجدول أعلاه إلى تراكم التسامحات قبل إصدار الرسم. |
| تحديد Ra دون عملية أو مرجع مواصفة | الورشة تفسّر Ra 0.4 بطريقة تختلف عن قصدك. ورشة تسلّم سطحًا مصقولًا بالطحن وأخرى سطحًا ملمّعًا. | اكتب الرقم والعملية معًا، مثل «Ra 0.4 MAX، FINE GROUND». |
| استخدام وسيط فولاذي على الألمنيوم قبل الأكسدة | تجتمع الحبيبات الحديدية في سطح الألمنيوم وتظهر كنقاط داكنة عبر الطلاء. | استخدم خرز زجاجية أو خزفية. وحدد نوع الوسيط على الرسم. |
| تلميع الأسطح الكبيرة المسطحة مرآتيًا باليد | تموجات واعوجاج. السطح يعكس، لكن الانعكاس متموج. تضيع الاستواء. | استخدم الملق الآلي أو الطحن السطحي لمتطلبات الاستواء. |
| تحديد القيمة Ra نفسها على كل الأسطح | تكلفة غير ضرورية على الأسطح المخفية وغير الحرجة. | لا تحدد Ra إلا حيث له وظيفة: أسطح الإحكام، وتجاوب المحامل، والأوجه الجمالية الظاهرة. |
| تلميع الستانلس ستيل دون حمايته | تظهر بصمات الأصابع وبقع الماء وصدأ سطحي خفيف خلال أيام. | طبّق طلاءً شفافًا أو عملية التخميد فورًا بعد التلميع. |
| الدهان بالاهتزاز لقطع رقيقة هشّة دون فواصل | تنبعج القطع أو تنثني أو يخدش بعضها بعضًا في حوض الاهتزاز. | استخدم فواصل القطع وزد نسبة الوسيط إلى القطعة إلى 5:1 على الأقل. |
| عدم تحديد نوع الوسيط أو حجم الحبيبات | تستخدم الورشة إعدادها الافتراضي، وقد يكون عدوانيًا أو ملوثًا أكثر من اللازم. | ضع الوسيط والحبيبات على الرسم، مثل «GLASS BEAD BLAST، 220 MESH، Ra 2.0 MAX». |
| تخطي مرور التشطيب النهائي قبل التلميع | يتضاعف زمن التلميع (وتكلفته) ثلاث مرات أو أكثر. | أضف دائمًا مرور تشطيب نهائي باستخدام CNC حتى Ra 0.8–1.6 قبل أي عملية تلميع. |
صيغة سطر واحد توضع على الرسم
اكتب الرقم والعملية ونطاق العمل. عبارة «Ra 0.8 MAX على الأوجه المصنوعة، وبقية الأسطح كما هي بعد
التشغيل، ولا تشطيب داخل الثقوب العمياء» متطلب كامل ويمكن التحقق منه. أما «أملس، ملمّع حيثما أمكن» فلا
تصلح.