ما هو DFM في التصنيع باستخدام CNC؟ دليل للمشترين
DFM — التصميم القابل للتصنيع — يعني تصميم قطعة بحيث يمكن تصنيعها بشكل متكرر، بتكلفة يمكن التنبؤ بها، دون مطالبة المصنع بتنازلات. عمليًا، هذه قائمة قصيرة من القرارات تُتخذ قبل إصدار الرسم: من كم جانب يجب تثبيت القطعة، وما أقل سماكة يمكن أن تصل إليها جدرانها، وكم ينبغي أن يكون كل تحمل ضيقًا فعليًا، وأي أنواع من الثقوب تتطلبها الوظيفة حقًا. إن ضبطت هذه الأربعة، فعادة ما يقترب عرض السعر من تقديرك. وإن أخطأت، فقد يختلف سعر الرسم نفسه بنسبة 2–5× بين مصنعين، أو يعود قطعة لا تناسب تجميعها.
ما الذي يغيّره DFM فعليًا
DFM ليس شهادة ولا قاعدة أسلوب. إنه نموذج تكلفة يُطبَّق على الهندسة، وثلاثة عوامل تفسّر معظم فرق السعر بين قطعة مصممة جيدًا وأخرى مصممة سيئًا.
| عامل التكلفة | حصته من تكلفة قطعة ألومنيوم متوسطة التعقيد | مدى تأثيره على الإجمالي |
|---|---|---|
| عدد مرات التثبيت | 15–30% | +50–200% |
| اختيار المادة | 20–40% | +40–500% |
| تشديد التحملات أكثر من اللازم | يُضاف فوق البندين السابقين | +50–150% |
| تحمّلات ضيقة مدوّنة على الرسم أصلًا | 10–25% | +30–150% |
الترتيب مهم. عدد مرات التثبيت والمادة هما العاملان الأكبر؛ والتشديد الزائد للتحملات هو أخطر خطأ منفرد. تكلّف كل عملية تثبيت $30–80 في الأجر ووقت المغزل الضائع، وإزالة واحدة منها توفر فعليًا 2–3× ذلك المبلغ بعد احتساب الفحص الأقل، وأخطاء نقل المرجع الأقل، ونسبة المرفوضات الأقل. ولهذا فإن أول سؤالين في أي مراجعة تصميم هما دائمًا نفسهما: هل يمكن تصنيع هذه القطعة من جانب واحد، وهل يمكن قطعها من خامة قياسية؟

الفحوصات الخمسة قبل إصدار الرسم
تستغرق هذه الفحوصات الخمسة نحو عشر دقائق على الرسم، وتلتقط مشكلات الهندسة التي تسبب معظم المفاجآت المكلفة. مرّ عليها بهذا الترتيب، لأن الفحصين الأولين يغيّران هيكل التكلفة بينما يضبط الثلاثة الأخيرة.
| # | الفحص | شرط الاجتياز | التكلفة عند إغفاله |
|---|---|---|---|
| 1 | عدد مرات التثبيت | كل عنصر يمكن الوصول إليه من جانب واحد | $30–80 لكل تثبيت، إضافة إلى خطأ نقل المرجع |
| 2 | سماكة الجدار | كل جدار يحقق السماكة الموصى بها لمادته | +30–80% من زمن التصنيع، اهتزاز، وقطع خارج التحمل |
| 3 | توزيع التحملات | يحمل الرسم ملاحظة تحمل عامة واحدة | 30–50% من تكلفة القطعة |
| 4 | أنواع الثقوب | كل ثقب هو أبسط نوع يؤدي الوظيفة | من 1.1× إلى 2.0× لكل ثقب |
| 5 | المادة والخامة | خامة قياسية من السبيكة والحالة المذكورتين | +40–500% على بند المادة |
قطعة تجتاز الفحوصات الخمسة قد تظل باهظة الثمن — فحامل من التيتانيوم بتحمل ضيق مكلف لأسباب وجيهة. وما تضمنه الفحوصات هو أن السعر الذي تدفعه يعكس الوظيفة التي طلبتها، لا قرارًا هندسيًا وقع بالمصادفة.

التحملات: أين يوفر DFM أكبر قدر من المال
أعلى قرار DFM قيمة ليس شدّ تحمل، بل توسيع كل تحمل لا يحتاج أن يكون ضيقًا. ترتفع التكلفة أُسّيًا مع ضيق التحملات، لذا فإن رسمًا يحمل فيه كل بُعد ±0.01 mm يكلّف عدة أضعاف رسم يحدد كل بُعد حسب وظيفته.
| وظيفة البُعد | نطاق التحمل |
|---|---|
| التثبيت بالتداخل والتثبيت بالضغط | ±0.005–0.015 mm |
| أعناق المحامل والفتوحات الداخلية | ±0.005–0.015 mm |
| ثقوب أوتاد التثبيت | ±0.01–0.02 mm, H7 |
| التجليبات الانتقالية والتوطينية | ±0.01–0.025 mm |
| أسطح الإحكام | ±0.025–0.05 mm |
| أسطح التركيب | ±0.05–0.1 mm |
| ثقوب براغٍ عابرة بخلوص | ±0.1–0.25 mm |
| الأبعاد الكلية | ±0.1–0.5 mm وفق ISO 2768-mK |
| الثقوب المسمارية | الفئة القياسية 6H / 6g، ولا شيء أضيق |
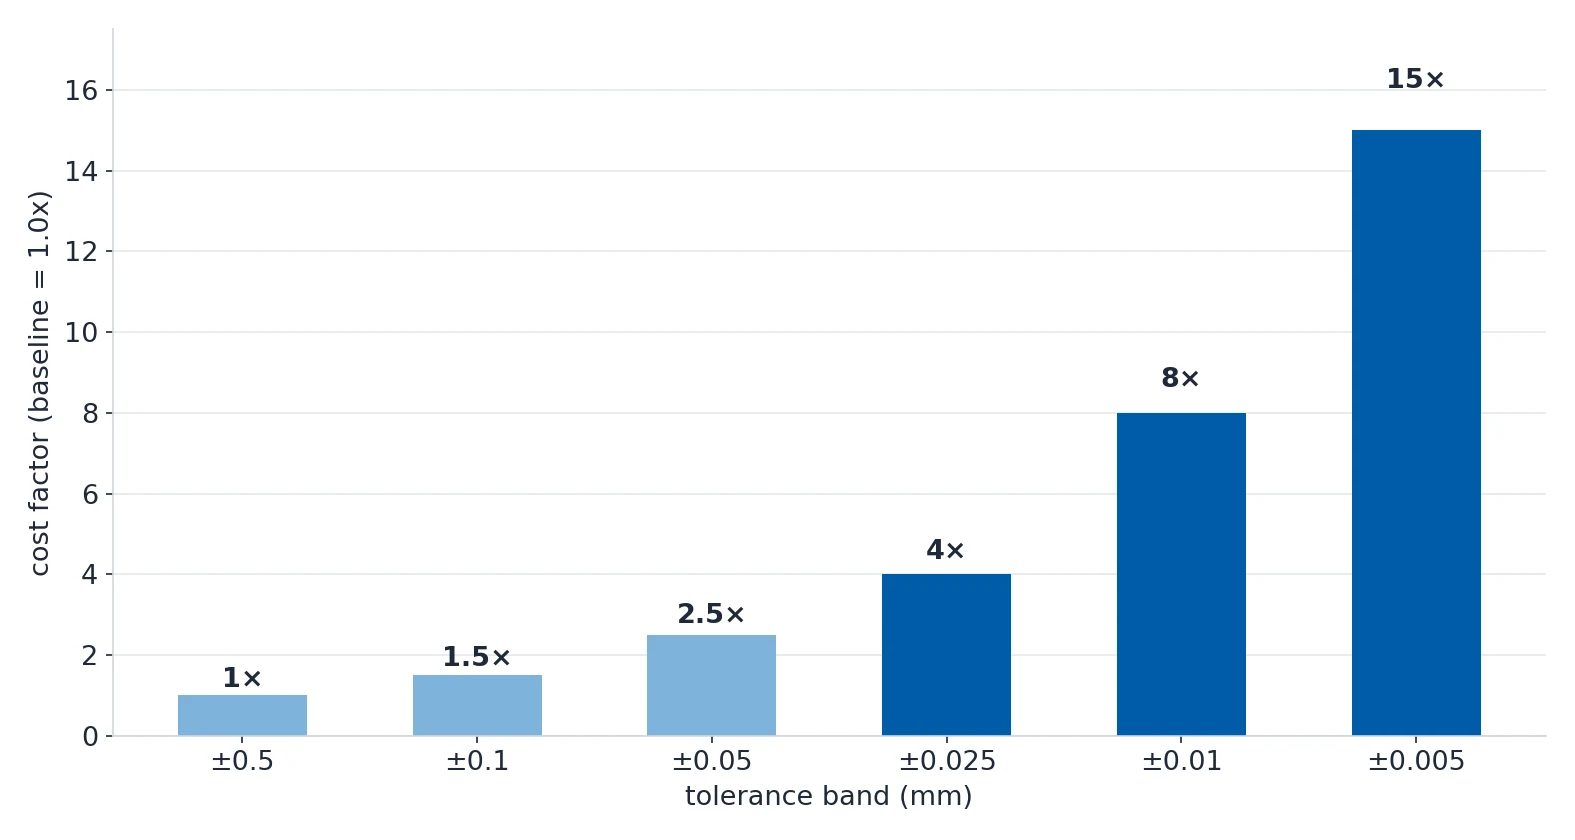
قاعدتان تجعلان هذا يعمل. أولًا، ضع سطرًا واحدًا في إطار الرسم — GENERAL TOLERANCES PER ISO 2768-mK — ودعه يغطي كل ما لم يُستدعَ منه على حدة. ثانيًا، طبّق قاعدة 80/20: في قطعة نموذجية يمكن وضع 80% من العناصر في المعيار الأكثر تساهلاً، ولا يحتاج 20% فقط إلى ضبط أدق. وإذا لم يكن البُعد يؤثر في التجميع أو الإحكام أو الحركة أو السلامة، فيجب أن يندرج ضمن التحمل العام.
لاحظ أن خشونة السطح مواصفة منفصلة. البُعد الضيق لا يستلزم سطحًا أملس، والسطح الأملس لا يبرر بُعدًا ضيقًا.
سماكة الجدار والارتفاع وأنصاف الأقطار الداخلية
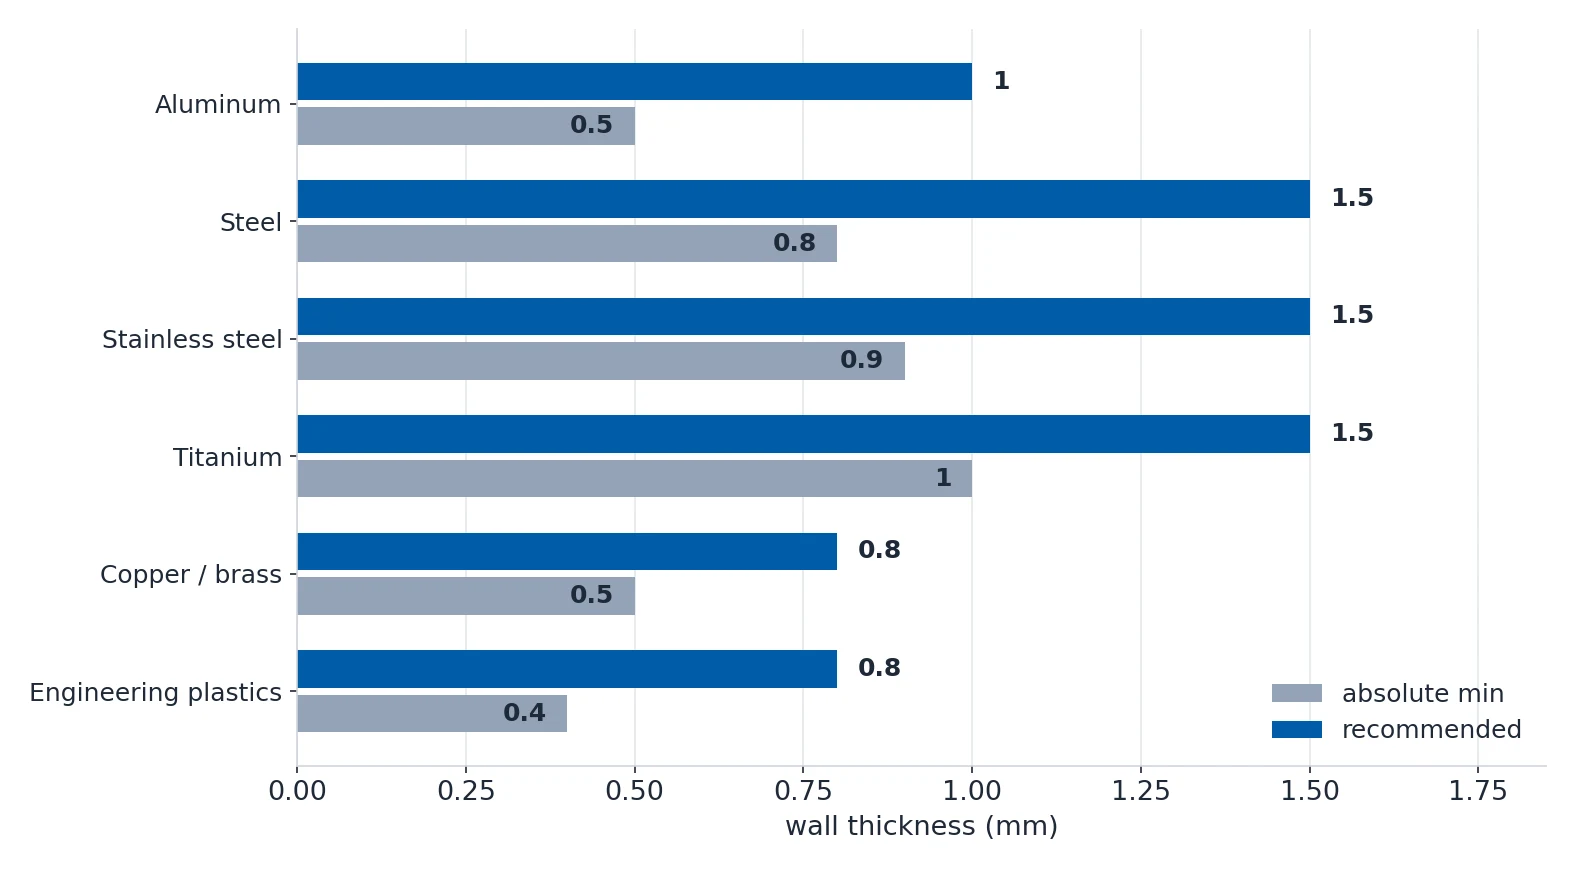
دون السماكة الموصى بها، لا يفشل الجدار بصوت عالٍ — بل يطنّ ويبتعد عن الأداة وينحرف خارج التحمل. الحد الأدنى المطلق هو الخيار الأخير؛ أما القيمة الموصى بها فهي القيمة التي يكررها الماكينة بثبات.
| المادة | الحد الأدنى المطلق | الموصى به |
|---|---|---|
| الألومنيوم | 0.5 mm | 1.0 mm |
| الصلب | 0.8 mm | 1.5 mm |
| الفولاذ المقاوم للصدأ | 0.9 mm | 1.5 mm |
| التيتانيوم | 1.0 mm | 1.5 mm |
| النحاس والنحاس الأصفر | 0.5 mm | 0.8 mm |
| البلاستيك الهندسي | 0.4 mm | 0.8 mm |
الارتفاع ونصف القطر يتبعان القاعدة نفسها — يجب أن تتحمل الهندسة قوى القطع، لا الرسم وحده.
| القاعدة | القيمة |
|---|---|
| سماكة الجدار نسبةً إلى ارتفاع العنصر الذي يحمله | 1/5 على الأقل |
| حد الجدار غير المدعوم في الألومنيوم | 8× سماكة الجدار |
| حد الجدار غير المدعوم في الصلب | 5× سماكة الجدار |
| سماكة الضلع نسبةً إلى سماكة الجدار | 0.6× |
| ارتفاع الضلع نسبةً إلى سماكة الضلع | عند 5× أو أقل |
| أقصى فرق بين جدارين في القطعة نفسها | 20% |
| نصف القطر الداخلي الذي تتركه قلاونة طرف 6 mm | R3 mm |
| نصف القطر الداخلي الذي تتركه قلاونة طرف 10 mm | R5 mm |
| نصف القطر الداخلي الذي تتركه قلاونة طرف 16 mm | R8 mm |
متى يُعد الجدار رفيعًا
يُعد الجدار رفيعًا عندما تتجاوز نسبة الارتفاع إلى السماكة 10:1، أو عندما تنخفض السماكة المطلقة إلى ما دون نحو 2 mm في المعادن غير الحديدية و 1 mm في الصلب. عند نسبة H:T أقل من 15:1 تكون القطعة متسامحة؛ وبين 15:1 و 30:1 تحتاج كامل تقنيات الجدار الرفيع؛ وفوق 30:1 تكون قطعة عالية الخطورة منذ القطع الأول.
لقلاونة كربيد بقطر 6 mm تقطع جدارًا من الألومنيوم بسمك 2 mm، ابدأ بـ Vc 300–400 m/min و fz 0.02–0.04 mm/tooth و ap لا يتجاوز 0.5 mm، ثم حسّن القيم. هذه تقريبًا نصف القيم المستخدمة للألومنيوم السميك، لأن الحد على الجدار الرفيع هو الانحراف الشعاعي وليس عمر الأداة. المعامل الأهم هو عمق القطع الشعاعي: أبقِ ae عند 25% من قطر الأداة أو أقل، واستخدم مسارًا حلزونيًا أو متكيفًا.
تصميم الثقوب والسناسل دون دفع الثمن مرتين
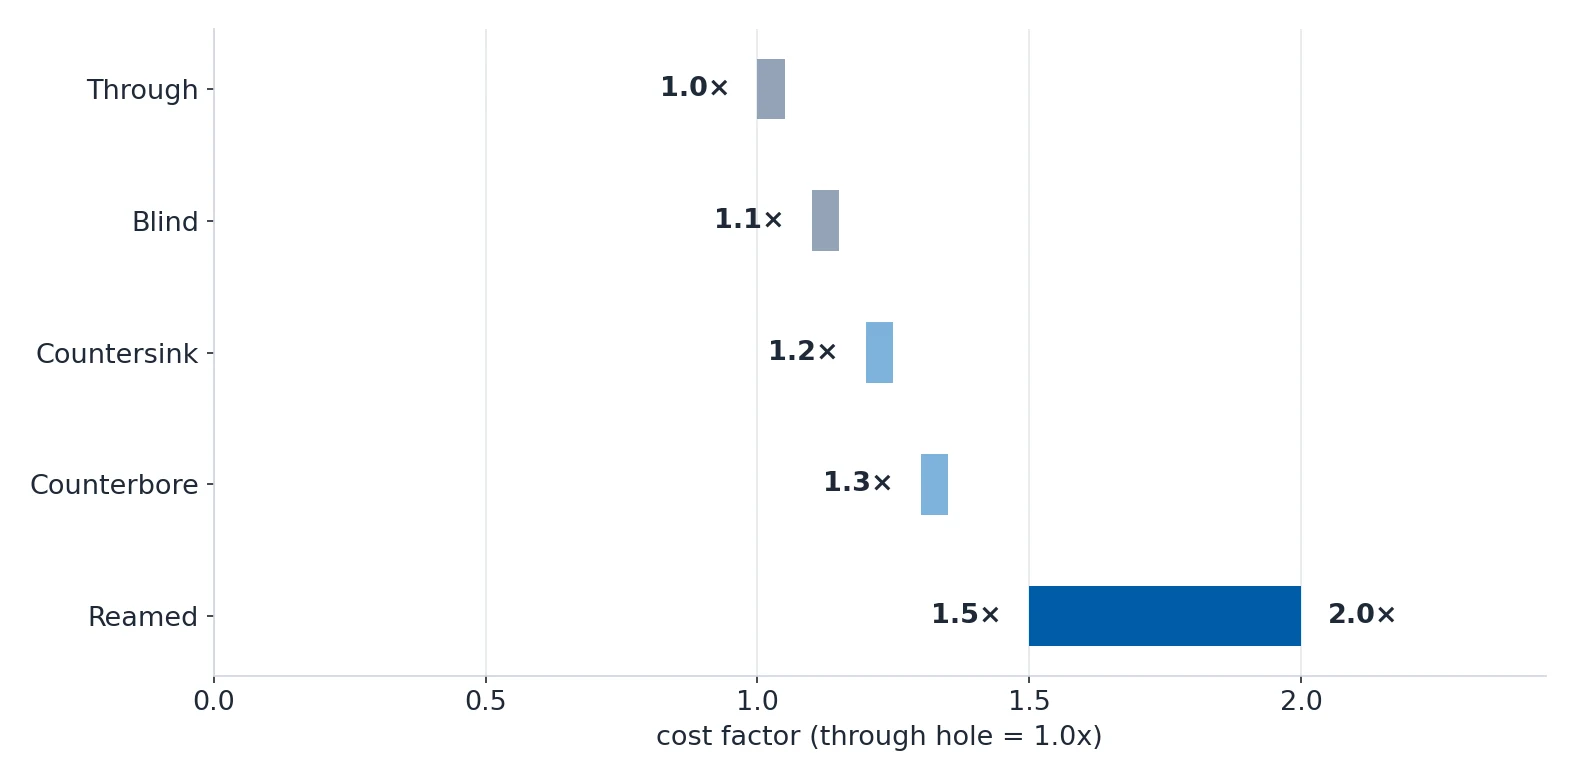
كل عنصر ثقب على الرسم يضيف تغيير أداة وعملية واحدة. تحديد ثقب أدق مما تتطلبه الوظيفة هو أكثر الأسباب شيوعًا التي يدفع بها المشتري ثمن العنصر نفسه مرتين.
| نوع الثقب | معامل التكلفة | ملاحظة |
|---|---|---|
| ثقب مفتوح | 1.0× | الأساس |
| ثقب أعمى | 1.1× | يضيف عملية واحدة |
| فتحة مخروطية | 1.2× | |
| فتحة أسطوانية | 1.3× | تسمح لبرغي الرأس الأسطواني السداسي بالتماسن |
| ثقب مقوَّم | 1.5–2.0× | عملية ثانية، تصل إلى ±0.005–0.02 mm |
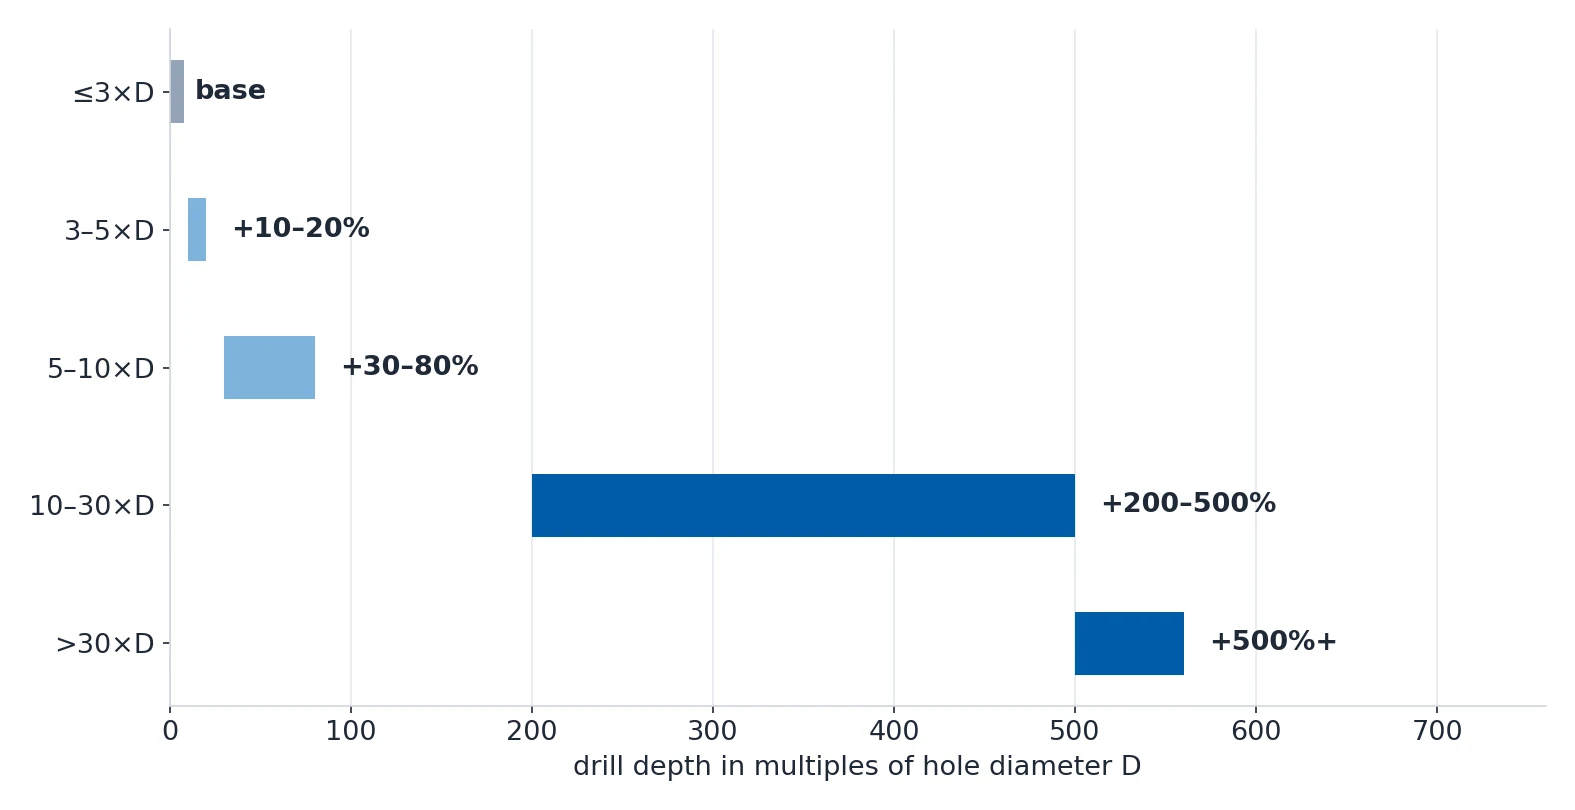
العمق هو النصف الآخر من تكلفة الثقب. ثقب بقطر 10 mm وعمق 50 mm يكلّف من 5–10× أكثر من الثقب نفسه عند 10×D، لذا إذا لم يكن العمق مطلوبًا وظيفيًا، فغيّر التصميم بدلًا من دفع ثمنه.
| عمق الثقب | رسم إضافي |
|---|---|
| حتى 3× D | الأساس |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| ما بعد 30× D | +500%+ |
السناسل تتبع المنطق نفسه، وعمق السناسل تحدده المادة لا أداة التثبيت.
| المادة | أقل عمق سناسل |
|---|---|
| الألومنيوم | 1.5× D، مع توصية بـ 1.5–2.0× D |
| الصلب | 1.0× D |
| التيتانيوم | 0.75× D |
أسفل آخر سناسل كامل، اترك من 3–5 سناسل: من 2–3 سناسل لمدخل المزلن، بالإضافة إلى 1–2 سناسل لما لا يقطعه المزلن القاعدي، وهو لـ M10x1.5 مقداره 4.5–7.5 mm. اذكر عمق السناسل وعمق الثقب على حدة، مثل M8x1.25-6H THRU 12, DRILL 18 DEEP، حتى لا يضطر المشغّل إلى التخمين ولا يكسر المزلن.
قاعدتان أخريان تستحقان المراجعة. أبقِ مركز الثقب على مسافة لا تقل عن 1.5× D من أقرب حافة، وعن 2.0× D للثقب المسماري، وإلا انتفخ الجدار المحيط وتشقق. وبين الثقوب، أبقِ المراكز متباعدة بمقدار 2.0× D على الأقل عند القطر نفسه، واترك 1.0 mm من الجدار على الأقل — ويفضل 3 mm — بين الثقب وتجويف أو مجرى مجاور.

ما الذي يوفره DFM فعليًا
المدخرات التالية تأتي من تغييرات تصميمية تحافظ على الوظيفة. وهي مرتبة حسب أثرها في سعر القطعة الواحدة.
| تغيير التصميم | التوفير لكل قطعة |
|---|---|
| دمج قطعتين في قطعة واحدة | $5–20 لكل تجميعة |
| إلغاء تثبيت واحد بنقل العناصر إلى جانب واحد | $30–80 لكل دفعة |
| نصف قطر داخلي من R1.5 إلى R3 mm | $3–8 |
| تخفيف تحمل غير حرج من ±0.01 إلى ±0.05 mm | $5–15 |
| فتح تجويف حتى الحافة | $2–5 |
| عشرة تغييرات من هذا النوع مجتمعة | $24–63 لكل قطعة |
| عشرة تغييرات من هذا النوع في طلب 500 قطعة | $12,000–$31,500 |
كمية الطلب تغيّر سعر القطعة الواحدة بذاتها، لأن التثبيت تكلفة ثابتة بينما المادة وزمن القطع ليسا كذلك.
| الكمية | التثبيت لكل قطعة | الإجمالي لكل قطعة |
|---|---|---|
| 1–5 قطع | $100–500 | $130–580 |
| 100–500 قطعة | $1–5 | $26–75 |
| 1,000–5,000 قطعة | $0.10–0.50 | $20–60 |
| 10,000+ قطعة | — | $18–55، أي 0.8–0.9× من الأساس |
أحيانًا لا تكون الإجابة الصحيحة لـ DFM هي رسم أفضل، بل عملية مختلفة. اتخذ هذا القرار قبل تجميد التصميم، لأن قطعة مصممة لـ CNC فقط تبقى محبوسة في هيكل التكلفة هذا إلى الأبد.
| العملية البديلة | أرخص بـ | يستحق من |
|---|---|---|
| صب استثماري مع تشطيب CNC | 40–70% | 200 قطعة فأكثر |
| القطع المائي للأسطح الكبيرة المسطحة بدقة منخفضة | 50–80% | 10 قطع فأكثر |
| مخرطة أوتوماتيكية من النوع السويسري للأجسام الصغيرة الدوّارة | 30–50% | 500 قطعة فأكثر |
| صب بالضغط | 60–90% | 5,000 قطعة فأكثر |

كيف تُصدر رسمًا نظيفًا وفق DFM
الرسم النظيف وفق DFM هو طلب تسعير كامل. اثنا عشر عنصرًا تفصل بين عرض سعر دقيق ومدى تقديري تقريبي، والمصنع الجاد يُعيد عرض السعر مفككًا إلى عناصر التكلفة نفسها حتى تتمكن من المقارنة سطرًا بسطر.
- رسم 2D مع نموذج 3D CAD (STEP أو IGES)
- مواصفة المادة مع متطلب الشهادة
- الكمية، مع الهدف والحد الأدنى
- استدعاءات التحمل مع تحديد الأبعاد الحرجة
- خشونة السطح لكل سطح
- نوع المعالجة السطحية
- متطلبات الفحص والجودة، مثل CMM FAI أو مستوى PPAP
- المعيار المعتمد، ASME Y14.5 أو ISO 1101
- تاريخ التسليم المستهدف، وليس "ASAP"
- وجهة الشحن وشروط Incoterms
- متطلبات التغليف
- توقع الحجم السنوي إذا كان الطلب متكررًا
إذا أردت أن يتولى المصنع مهمة DFM نيابة عنك، فاطلب ذلك صراحة في طلب التسعير، وحدّد ما ينبغي فحصه: عدد مرات التثبيت، وسماكة الجدار، وتوزيع التحملات، وأنواع الثقوب، وحجم الخامة. سيطرح المصنع الجاد من 3–5 أسئلة توضيح، ثم يقدّم عرض السعر خلال 3–7 أيام عمل. أما المصانع التي تقدّم عروضها دون طرح أي سؤال فهي التي ستخمّن، وستدفع ثمن التخمين لاحقًا.
أرخص لحظة لإصلاح التصميم هي قبل إصدار الرسم. والثانية أرخص هي قبل تقديم الطلب. وبعد ذلك، كل تغيير يصير طلب تغيير.
المصادر
جميع الأرقام في هذه الصفحة مأخوذة من ويكي الهندسة لدينا.