ما الحد الأدنى لسمك الجدار في التصنيع باستخدام CNC؟
الحد الأدنى المطلق لسمك الجدار في التصنيع باستخدام CNC هو 0.5 mm في الألومنيوم و 0.8 mm في الفولاذ و 0.9 mm في الفولاذ المقاوم للصدأ و 1.0 mm في التيتانيوم و 0.5 mm في النحاس والنحاس الأصفر و 0.4 mm في اللدائن الهندسية. والقيم الموصى بها ضعف ذلك في معظم الحالات: 1.0 mm و 1.5 mm و 1.5 mm و 1.5 mm و 0.8 mm و 0.8 mm. الحد الأدنى المطلق هو النقطة التي يمكن عندها قطع الجدار أصلا. أما القيمة الموصى بها فهي النقطة التي يمكن عندها للآلة إنتاجها بشكل متكرر، وهي الرقم الذي يجب أن يرد في رسمك.
الأرقام: الحد الأدنى لسمك الجدار حسب المادة
لكل مادة طريقة فشل خاصة عند حدها الخاص، ولهذا لا يوجد رقم عالمي واحد.
| المادة | الحد الأدنى المطلق | الموصى به | ما يحدث إذا كان الجدار رقيقًا جدًا |
|---|---|---|---|
| الألومنيوم (6061, 7075) | 0.5 mm | 1.0 mm | اهتزاز أثناء التشطيب النهائي، والجدار ينحاز عن الأداة، والمقاس يخرج عن التسامح. الجدران الألومنيوم الرقيقة تهتز وتعطي سطحًا رديئًا. |
| الفولاذ (1045, 4140) | 0.8 mm | 1.5 mm | انحراف الأداة عند 0.5 mm يكون شديدًا في الفولاذ، فتنحني الجدران إلى الداخل. وكلما زادت صلابة الفولاذ ازدادت المشكلة: الأداة تحتك بدل أن تقطع. |
| الفولاذ المقاوم للصدأ (304, 316) | 0.9 mm | 1.5 mm | الفولاذ المقاوم للصدأ يتصلب بسرعة. ترتفع حرارة الجدران الرقيقة وتتعرج وقد تتشقق، كما يتسارع تآكل الأداة بدرجة كبيرة. |
| التيتانيوم (Ti-6Al-4V) | 1.0 mm | 1.5 mm | الموصلية الحرارية للتيتانيوم منخفضة، فتتراكم الحرارة في المقاطع الرقيقة ويحدث اعوجاج حراري. وتتطلب ذلك تقدمات بطيئة للغاية. |
| النحاس والنحاس الأصفر | 0.5 mm | 0.8 mm | المادة اللينة تساعد، ويمكن جعل النحاس رقيقًا إلى حد كبير. لكن جدران النحاس شديدة الرقة هشة أثناء المناولة وقد تنحني قبل التجميع. |
| اللدائن الهندسية (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | تلوي اللدائن تحت قوة القطع، والجدران الرقيقة تنحاز عن الأداة فيصبح المقاس غير متسق. و PEEK أكثر صلابة لكنه يكلف 10× أكثر. |

دون 0.8 mm في المعادن، فإن السؤال الصادق هو: هل الصب أم تشكيل المعادن بالحقن هو العملية الأفضل؟ شكل معقد رقيق الجدران مصنوع بالصب الاستثماري مع تشطيب CNC يكلف أقل بنسبة 40–70% لكل قطعة، ويستحق ذلك ابتداء من 200 قطعة.
لماذا يوجد رقمان
الحد الأدنى المطلق والقيمة الموصى بها يجيبان عن سؤالين مختلفين. الحد الأدنى يجيب عن «هل يمكن قطع هذا أصلا؟» والقيمة الموصى بها تجيب عن «هل يمكن قطعه بالطريقة نفسها في كل مرة؟»
هذا الفرق يكلف مالًا حقيقيا، لأن الجدران الرقيقة تتطلب تقدمات مخفّضة، ومحطات تشطيب إضافية، وكثيرا ما تتطلب شغلة إضافية بأدوات متخصصة.
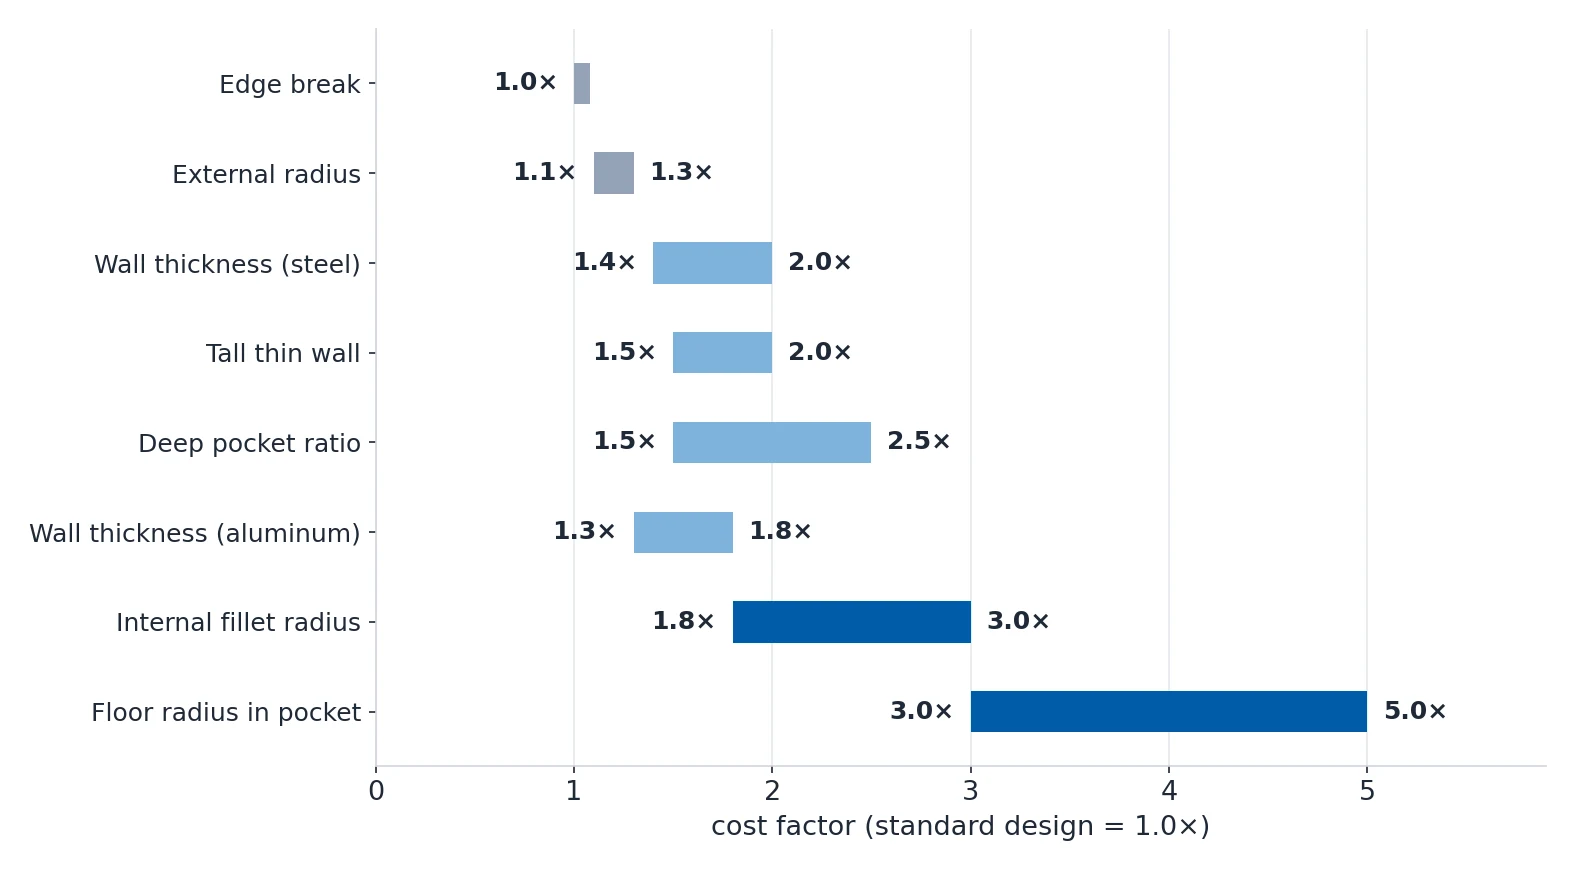
| سمة التصميم | المواصفة القياسية | مواصفة ضيقة أو صعبة | مضاعف التكلفة |
|---|---|---|---|
| سماكة الجدار (ألومنيوم) | 1.0 mm على الأقل | 0.5–0.8 mm | 1.3–1.8× |
| سماكة الجدار (فولاذ) | 1.5 mm على الأقل | 0.8–1.2 mm | 1.4–2.0× |
| نصف قطر الحافة الداخلية | R3–R6 mm | R0.5 mm أو أقل | 1.8–3.0× |
| نصف قطر قاع التجويف | R1–R3 mm | R0 (حاد) | 3.0–5.0× |
| كسر الحافة | شطف 0.5 mm (افتراضي) | حواف حادة، بدون كسر | 1.0×، لكن خطر المناولة أعلى |
| نصف القطر الخارجي | حاد أو كسر 0.5 mm | نصف قطر تجميلي كبير، R5 وما فوق | 1.1–1.3× |
| نسبة عمق التجويف العميق | عمق 4× العرض أو أقل | عمق يتجاوز 6× العرض | 1.5–2.5× |
| جدار رقيق مرتفع | ارتفاع 5× السماكة أو أقل | ارتفاع يتجاوز 8× السماكة | 1.5–2.0× |
قطع الجدران عند الحد الأدنى للسماكة يزيد زمن التشغيل بنسبة 30–80% مقارنة بالسماكة الموصى بها. وهذا هو الرقم الذي ينبغي أن تعرضه على مصمم يريد جدارًا ألومنيوم بسماكة 0.6 mm، وليس الحد الأدنى المطلق.
إلى أي ارتفاع يمكن أن يصل الجدار
سماكة الجدار وحدها لا تحدد ما إذا كان الجدار سيصمد. الارتفاع هو ما يحدده، وتحدده نسبتان.

| القاعدة | الإرشاد | سبب الأهمية |
|---|---|---|
| نسبة ارتفاع الجدار إلى ارتفاع السمة | سماكة الجدار 1/5 على الأقل من ارتفاع السمة المجاورة | الجدار الرقيق المرتفع يتصرف كعارضة كابولية. فالجدار بارتفاع 10 mm يحتاج سماكة 2 mm على الأقل لمقاومة الانحراف الناتج عن قوى القطع. |
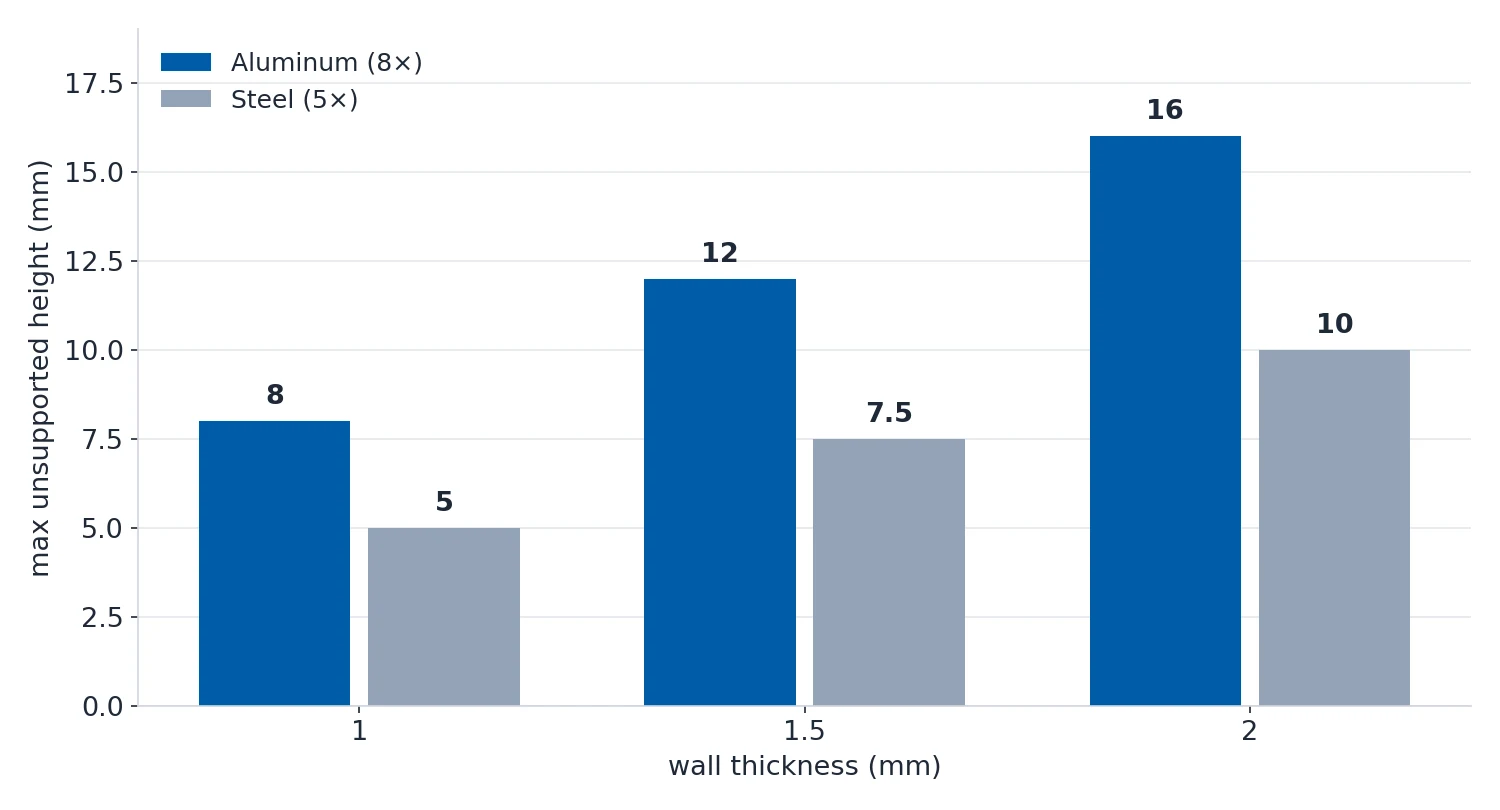
| ارتفاع الجدار غير المسنود | أقصى ارتفاع غير مسنود = 8× سماكة الجدار في الألومنيوم و 5× في الفولاذ | عند تجاوز هذه النسبة يهتز الجدار أثناء التشغيل. إما أن تزيد السماكة أو تضيف أضلاعا. |
| سماكة جدار متجانسة | اجعل سماكات الجدران على القطعة الواحدة ضمن 20% من بعضها | تفاوت السماكة يسبب تبريدًا غير متجانس أثناء المعالجة الحرارية وتخفيفًا غير متجانس للإجهاد، ويؤدي إلى الاعوجاج. |
| انتقال الزاوية | انتقالات تدريجية بين المقاطع السميكة والرقيقة | التغيرات المفاجئة في السماكة تخلق مركّزات إجهاد. أضف نصف قطر أو ميلًا عند الانتقال. |
| تصميم الأضلاع | سماكة الضلع = 0.6× سماكة الجدار، وارتفاع الضلع عند 5× سماكة الضلع أو أقل | الأضلاع السميكة تترك علامات انكماش على السطح المقابل في القوالب وتضيف زمن تشغيل في CNC. |
متى يصبح الجدار رقيقًا
يعد الجدار رقيقًا عندما تتجاوز نسبة الارتفاع إلى السماكة 10:1، أو عندما تنخفض السماكة المطلقة إلى ما دون نحو 2 mm في المعادن غير الحديدية و 1 mm في الفولاذ. وفيما دون ذلك لا يبقى التثبيت القياسي بالفكات الصلبة آمنا.
تستخدم أدلة التطبيق ثلاثة نطاقات: أقل من 15:1 يتسامح، و 15–30:1 يتطلب كامل تقنيات الجدار الرقيق، وأكثر من 30:1 تكون القطعة عالية الخطورة من أول عملية قطع.
السبب في أن المادة مهمة إلى هذا الحد هنا هو الموصلية الحرارية والإجهادات المتبقية.
| المادة | CTE (×10⁻⁶/K) | الموصلية الحرارية (W/m·K) | الحساسية للإجهادات المتبقية |
|---|---|---|---|
| الألومنيوم 6061 | 23.6 | 167 | عالية (ألواح مصطاولة) |
| الألومنيوم 7075 | 23.4 | 130 | عالية جدًا (مقوّاة، دون تخفيف إجهاد) |
| التيتانيوم Grade 5 | 8.6 | 6.7 | متوسطة (مطروقة) / عالية (لوح) |
| الفولاذ المقاوم للصدأ 304 | 17.3 | 16 | عالية (صفيحة مصطاولة) |
| الفولاذ 1018 | 11.6 | 52 | متوسطة |
| Invar 36 | 1.3 | 11 | منخفضة (اختيار تصميمي منخفض CTE) |
الجدار الذي يخرج مسطحًا من الآلة ويعوج على المنضدة ليس عيبًا في التصنيع. الاعوجاج هو الارتداد المرن من قوة التثبيت مضافًا إليه إعادة توزيع الإجهادات المتبقية عند إزالة المادة. قس القطعة في حالة التثبيت ثم في الحالة الحرة: الفرق بين القياسين هو المكون المرن فيعود إلى التثبيت، وأي انحناء متبق هو مكون الإجهاد المتبقي فيعود إلى العملية.
تشغيل الجدار الرقيق دون تحريكه
معاملات القطع على الجدار الرقيق تقارب نصف ما تستخدمه الأداة نفسها في مقطع سميك، لأن الحد على الجدار الرقيق هو الانحراف الشعاعي وليس عمر الأداة.
عند تشغيل جدار ألومنيوم بسماكة 2 mm بمبار كربيد 6 mm، ابدأ بـ Vc 300–400 m/min، و fz 0.02–0.04 mm/tooth، و ap لا يتجاوز 0.5 mm، ثم حسّن القطع. أبق الالتقاط الشعاعي ae عند 25% من قطر الأداة أو أقل، واستخدم مسار قطع تروشويديًا أو تكيّفيًا.
النصف الثاني من المشكلة هو التثبيت، ومن هناك يأتي معظم تشوه الجدران الرقيقة فعليا.
| طريقة التثبيت | الحد الأدنى لسماكة الجدار | توافق المواد | الانحراف النموذجي | أفضل استخدام |
|---|---|---|---|---|
| فكات صلبة (قياسية) | 6 mm على الأقل | جميع المعادن | 0.1–0.3 mm | القطع السميكة فقط |
| فكات لينة (قابلة للتصنيع) | 1.5 mm على الأقل | جميع المعادن | 0.02–0.05 mm | الجدران الرقيقة عموما |
| ظرف تفريغ | 0.3 mm على الأقل (ورق ألمنيوم) | غير مسامي، أي معدن | 0.01–0.03 mm | الألواح المسطحة، القطع الخفيفة |
| ظرف مغناطيسي | 1 mm على الأقل | الفيرومغناطيسية فقط | 0.02–0.08 mm | ألواح الفولاذ المصقولة |
| صب الشمع | 0.5 mm على الأقل | جميع المعادن، تجنب التعرض الحراري | 0.01–0.05 mm | التخشين للجدران الرقيقة |
| سبيكة منخفضة الانصهار | 0.5 mm على الأقل | جميع المعادن، التحقق من التاريخ الحراري | 0.005–0.02 mm | تجاويف معقدة ذات جدران رقيقة |
| ألسنة أو منصات تضحوية | أي قيمة، بالتصميم | جميع المعادن | معدوم فعليا | أفضل حل عام |
قاعدتان تستحقان الحفظ. الأظرف المغناطيسية تعمل فقط مع المواد الفيرومغناطيسية، أي الفولاذ الكربوني وفولاذ الأدوات وبعض أنواع الفولاذ المقاوم للصدأ من الفئة 400؛ أما الفولاذ المقاوم للصدأ الأستنتيتي مثل 304 و 316، والتيتانيوم في Grade 2 و Grade 5، فغير مغناطيسي في الجوهر ولا يستطيع الإمساك بالقطعة. و الألسنة التضحوية المصممة في القطعة هي أفضل حل عام، لأنها تحوّل مشكلة جدار رقيق إلى مشكلة جدار سميك.
لتحديد أي آلية تسبب التشوه، قس بدل التخمين.
| الطريقة | ما الذي تقيسه | الدقة | الأفضل لـ |
|---|---|---|---|
| CMM في التثبيت مقابل الحالة الحرة | انحراف التثبيت مضافًا إليه التحرير المتبقي | ±0.001 mm | جميع الأجزاء ذات الجدران الرقيقة |
| الحفر بقطر (ASTM E837) | الإجهاد المتبقي قرب السطح | ±10 MPa | تأهيل العملية |
| طريقة القطع بالشقوق أو الطريقة الكنتورية | الإجهاد المتبقي مقابل العمق | ±20 MPa | الألواح والقضبان |
| XRD sin²(ψ) | الإجهاد المتبقي عند السطح | ±5 MPa | القطع عالية القيمة وقطع الطيران |
| المحاكاة الحاسوبية (FEA) | تتوقع الانحراف | الاتجاه فقط | فحص مرحلة التصميم |
تستحق FEA تحذيرًا. معظم نماذج FEA لا تأخذ في الحسبان سوى قوة القطع المؤثرة على خردة خالية من الإجهادات، وتهمل تحرير الإجهادات المتبقية الذي يحدث مع إزالة المادة. وفي الأجزاء السميكة يكون هذا خطأ صغيرًا؛ أما في الجدران الرقيقة فهو مصدر الانحراف المهيمن، ولهذا السبب تقلل المحاكاة تقدير انحراف الجدار الرقيق بمقدار 2–5×. تعامل مع FEA كأداة للتنبؤ بالشكل لا بمقدار القيمة، إلا إذا أدرج كل من حقل الإجهادات المتبقية وخطوة إزالة المادة التدريجية في النموذج.
لا تنس الطلاء
جدار بسماكة 0.6 mm مع طبقة أكسدة أنوديز 25 µm على كل جانب لم يعد جدارًا بسماكة 0.6 mm. فالأكسدة تضيف 25 µm لكل جانب، أي 0.05 mm إجمالا، وسلسلة التسامحات تستهلك بقية الهامش. أضف 2× سماكة الطلاء إلى مواصفة الحد الأدنى لسماكة الجدار، واحسبها قبل تشغيل القطعة لا بعده.
ينطبق القاعدة نفسها على أي تجويف سيستقبل مانعة للتسرب. فحلقة O أو مادة عازلة لا يمكنها أن تستقر بشكل صحيح في زاوية حادة، فيتشكل مسار تسرب. حدد نصف قطر قاع أدنى قدره R0.5–R1.0 mm لأي تجويف يستقبل مانعة أو وردة إحكام أو حلقة O.

كيف تحدد سماكة الجدار على الرسم
سماكة الجدار مقاس مشتق، فهي تعتمد على عمق التجويف وموضع قاعه، لذلك فإن عدم تحديدها يحوّلها إلى خلاف. وهذه أكثر الأخطاء شيوعا.
| # | الخطأ | ما يحدث | الأسلوب الصحيح |
|---|---|---|---|
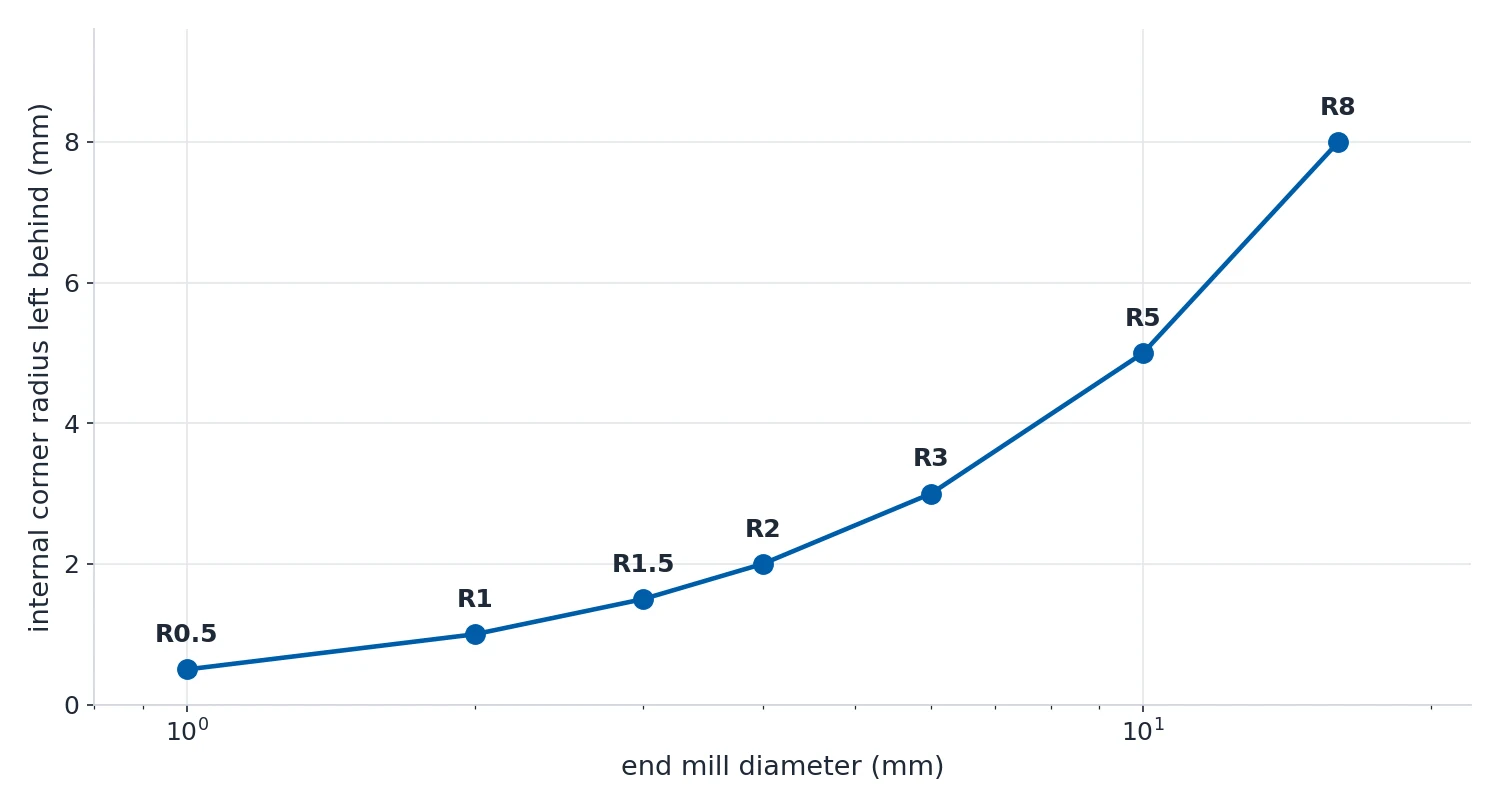
| 1 | تحديد زوايا داخلية R0 | مستحيل بالمبار القياسية. يضطر المشغل إلى استخدام EDM بالسلك أو طلب تعديل في التصميم، ويتأخر المشروع. | تحتاج كل الزوايا الداخلية نصف قطر تدوير لا يقل عن R0.5 mm، مطابقا لمقاسات الأدوات القياسية. |
| 2 | أنصاف قطر تدوير مختلفة على السمة نفسها | يتطلب تغييرات أداة متعددة ويضيف زمن تجهيز وتكلفة. | استخدم نصف قطر تدوير واحدا لكل سمة تجويف قدر الإمكان. |
| 3 | جدران رقيقة جدا بجوار مقاطع سميكة | يتعرج الجدار الرقيق أو ينحني بسبب الإجهاد في المقطع السميك المجاور، ويخرج المقاس عن المطابقة. | حافظ على تجانس سماكة الجدار وأضف انتقالات تدريجية. |
| 4 | تجاويف عميقة بنصف قطر قاع صغير | يحتاج أداة طويلة رفيعة تنحرف، مما يعطي تشطيبا رديئا ومقاسات غير دقيقة وكسرا للأداة. | زد نصف قطر القاع بما يتناسب مع عمق التجويف. |
| 5 | عدم تحديد كسر الحافة | يطبق المصنع الكسر الافتراضي 0.5 mm. هذا مقبول عادة، لكن إذا كنت تحتاج حواف حادة فالقطعة خاطئة أصلا. | حدد الحواف الحادة صراحة، أو أضف BREAK SHARP EDGES 0.5 mm MAX إلى ملاحظات الرسم. |
| 6 | تحديد زاوية سحب على قطعة CNC | زاوية السحب تخص القوالب والقطع المشكلة، وتربك المشغل. يستطيع CNC قطع ميل، لكن «السحب» يوحي بقالب. | حدد الميل الفعلي كإشارة بُعدية، مثل ميل 1:50، لا بوصفه «سحبا». |
| 7 | أنصاف قطر تدوير أصغر من الأداة المتاحة لعمق السمة | تجويف بعمق 20 mm مع زوايا R0.5 يحتاج أداة 1 mm طويلة ومرنة أكثر من اللازم. فالأداة تنكسر أو تنحرف. | لا يتجاوز بروز الأداة 8× قطر الأداة. استخدم أنصاف قطر أكبر في التجاويف العميقة. |
| 8 | تجاهل سماكة الطلاء على الجدران الرقيقة | كان الجدار 0.6 mm اسميًا، وتضيف الأكسدة 25 µm لكل جانب، وسلسلة التسامحات تأكل الباقي. | أضف 2× سماكة الطلاء إلى مواصفة الحد الأدنى لسماكة الجدار. |
هناك أمران صغيران يستحقان ضبطهما. القيمة الصناعية الافتراضية لكسر الحواف هي شطف أو نصف قطر 0.5 mm على جميع الحواف الحادة، وزوايا التداخل المخروطي القياسية هي 60° و 82° و 90° و 120°.
ينحصر الانضباط كله في عادة واحدة: حدد الحد الأدنى لسماكة الجدار على الرسم كبعد حرج، وصمم كل نصف قطر داخلي بنصف قطر أداة واحد. وكل ما عداه يترتب على هذين الأمرين.