كيف تخفّض تكاليف التشغيل باستخدام CNC دون تغيير التصميم
أرخص طريقة لخفض التكلفة ليست تغييراً في التصميم على الإطلاق: بل طلب الكمية الصحيحة وإعطاء الورشة مقاس المادة الصحيح. الإعداد تكلفة ثابتة، والمادة تُشترى بالكيلوغرام أو بالقضيب، لذا فإن هذين الرافعين يخفضان سعر القطعة دون المساس بعنصر واحد في الرسم. أما تغييرات التصميم التي تنفع فعلاً فمعظمها صغير — توسيع سماحية لم يطلبها أحد، وفتح الجيب حتى الحافة، واستخدام نصف قطر تدوير واحد بدل ثلاثة — فهي تغيّر الرسم ولا تغيّر الوظيفة.
أين تذهب الأموال فعلياً
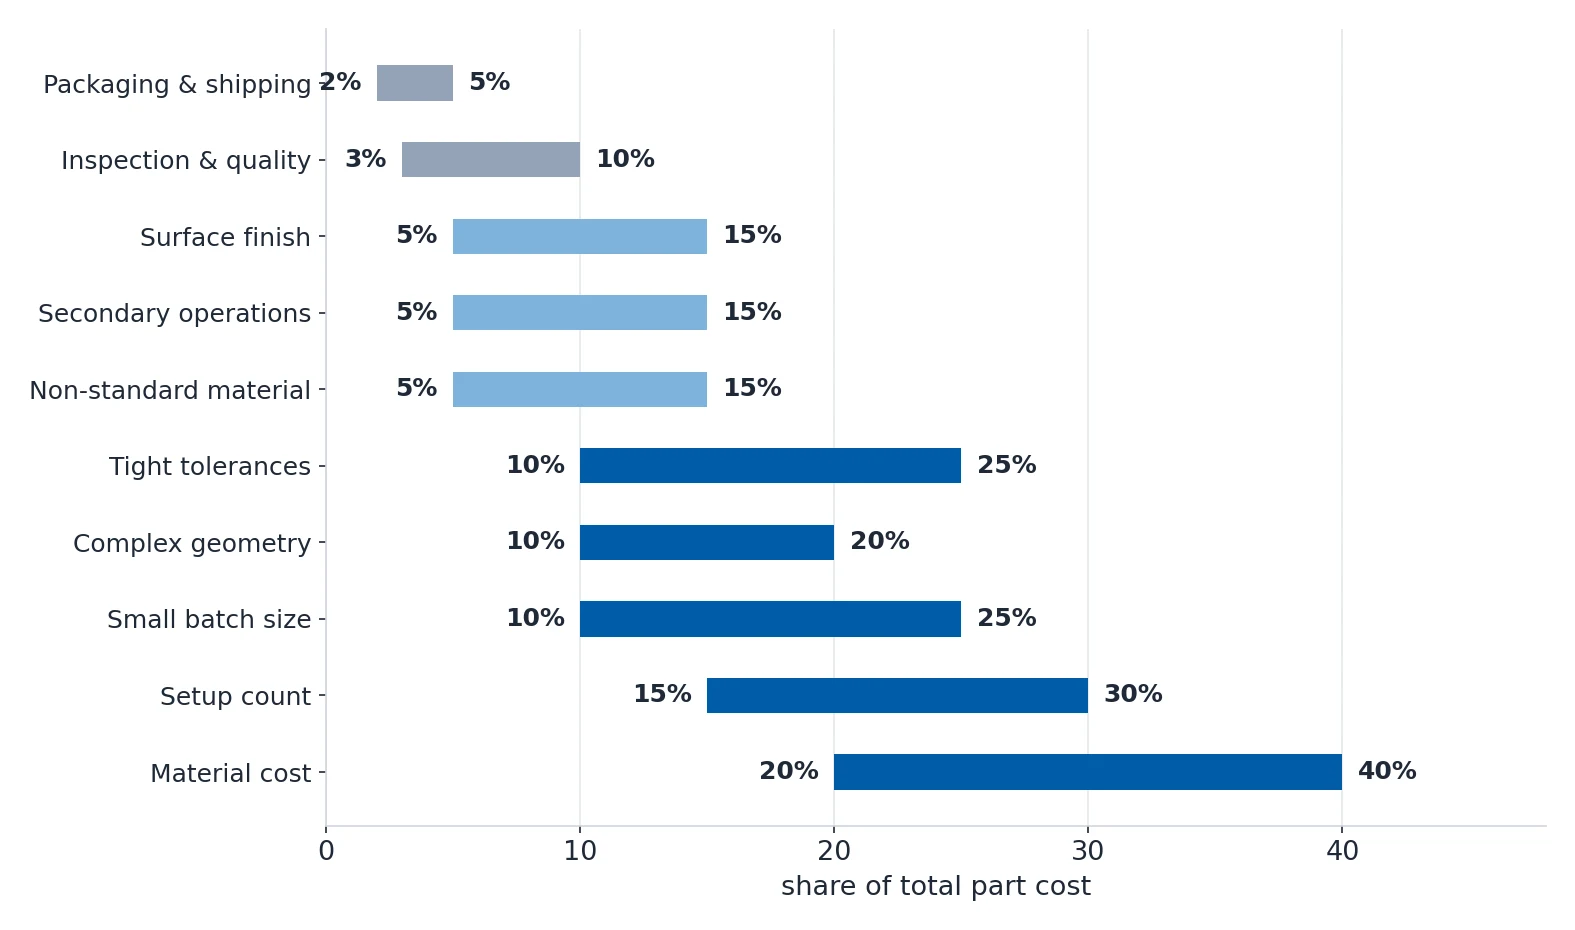
عرض السعر في CNC ليس رقماً واحداً، وفهم بنوده هو ما يتيح لك تحريكها.
| المرتبة | عامل التكلفة | الحصة النمطية من التكلفة | الأثر على التكلفة الإجمالية | النقطة المفتاحية |
|---|---|---|---|---|
| 1 | عدد عمليات الإعداد | 15–30% | +50–200% | كل إعداد أو قلب أو إعادة تثبيت أو تغيير آلة يضيف $30–80 من الأجر ووقت المحور المفقود. وهذا أكبر عامل يمكن التحكم فيه. |
| 2 | تكلفة المادة | 20–40% | +40–500% | المادة الخام هي غالباً أكبر بند في عرض السعر. التيتانيوم يكلّف 8–12× ألومنيوم، والأبعاد غير القياسية تجبرك على شراء قضبان كاملة مع 60–80% هدر. |
| 3 | السماحيات الضيقة | 10–25% | +30–150% | الانتقال من ISO 2768-mK عند ±0.1 mm إلى ±0.01 mm يضيف تمريرات تشطيب وفحصاً ومخاطر رفض. وكل خانة عشرية إضافية تكلّف أكثر كثيراً. |
| 4 | متطلبات خشونة السطح | 5–15% | +20–100% | Ra 3.2 هو المعيار. وقيمة Ra 1.6 تضيف تمريرة تشطيب واحدة، أما Ra 0.4 فيحتاج سنّاً أو تلميعاً، أي عملية ومستوى تكلفة مختلفين تماماً. |
| 5 | الأشكال المعقّدة | 10–20% | +30–120% | الأسطح المحروسة على 5 محاور، والجيوب العميقة، والحواف الداخلية التي لا يمكن الوصول إليها، والزوايا المركّبة تحتاج جميعها أدوات مخصّصا وتقدّماً أبطأ ووقت برمجة أطول. |
| 6 | الدفعة الصغيرة | 10–25% | +40–300% | تكلفة الإعداد لكل قطعة تنخفض هبوطاً حاداً مع زيادة الكمية. إعداد بقيمة $500 موزّع على 5 قطع يضيف $100 لكل قطعة، وإذا وُزّع على 500 قطعة يضيف $1. |
| 7 | مادة غير قياسية | 5–15% | +15–80% | سبائك مثل Inconel أو Hastelloy أغلى في الشراء وأغلى في التشغيل وأصعب في التوريد. والمواد القياسية أرخص دائماً. |
| 8 | العمليات الثانوية | 5–15% | +20–60% | كل عملية إضافية، مثل الأنودة أو المعالجة الحرارية أو الطلاء أو السنّ، هي إعداد مستقل بتكلفته الخاصة. |
| 9 | الفحص والجودة | 3–10% | +10–40% | فحص CMM، وفحص أول قطعة، ووثائق PPAP، وشهادات المواد تضيف جميعها تكلفة. |
| 10 | التغليف والشحن | 2–5% | +5–15% | التغليف المخصّص، والتغليف الفردي، ووقاية التآكل، والشحن السريع تتراكم كلها. والتغليف القياسي بالجملة هو الأرخص دائماً. |
الرافعة التي لا تحتاج تغييراً في التصميم: الكمية ومقاس المادة
الإعداد تكلفة ثابتة؛ أما المادة ووقت القطع فليستا كذلك. هذه الحقيقة وحدها تفسّر معظم الفارق بين عرضَي سعر لنفس الرسم.
| الكمية | تكلفة الإعداد لكل قطعة | التشغيل والمادة لكل قطعة | الإجمالي لكل قطعة | نسبةً إلى سعر 1,000 قطعة |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×، القيمة المرجعية |
| 10,000+ | أقل من $0.10 | $18–55 | $18–55 | 0.8–0.9× |
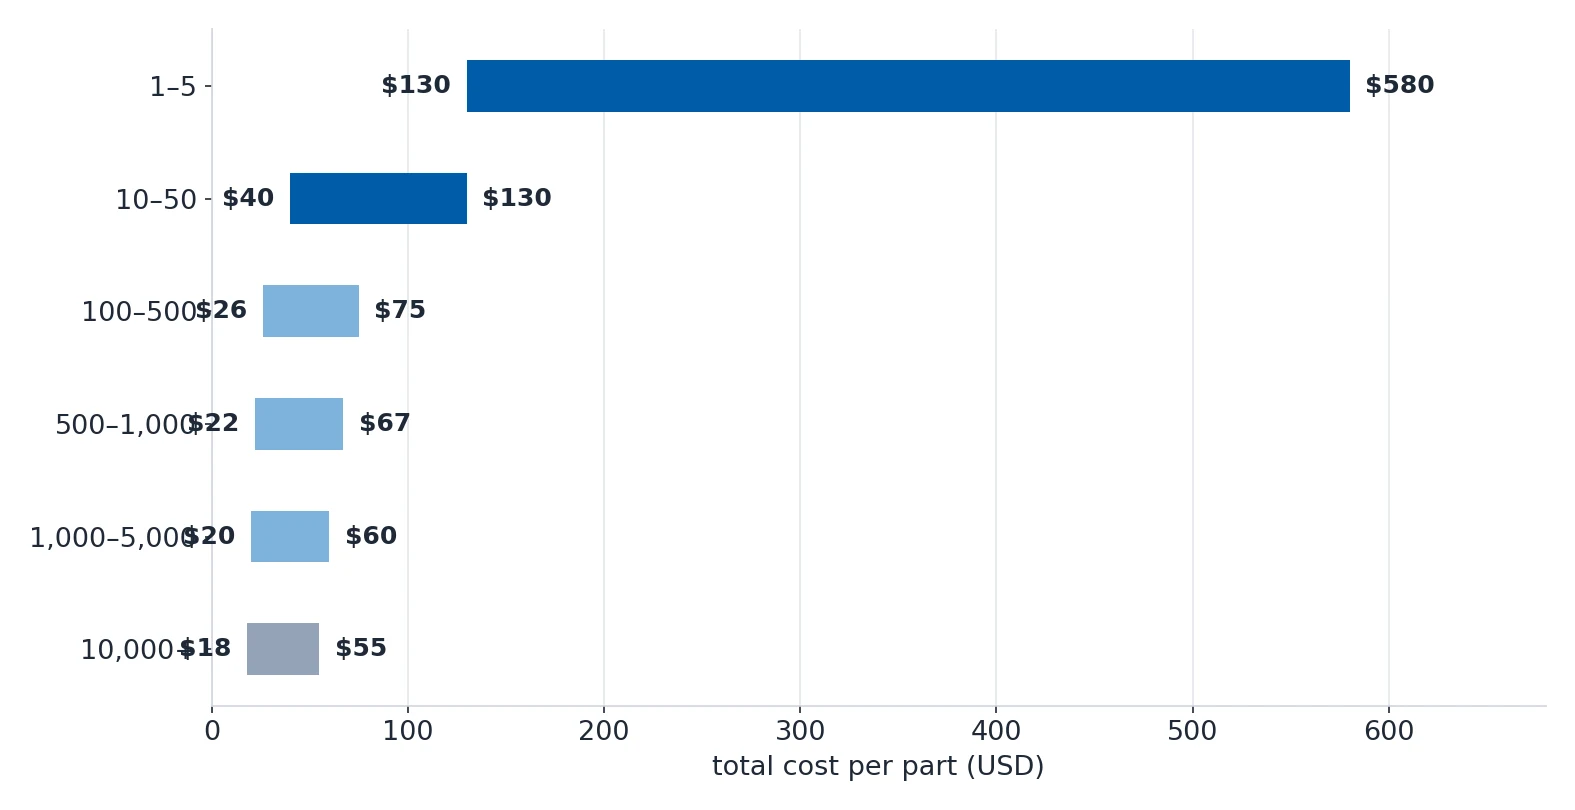
طلب 5 قطع في المرة الواحدة بدلاً من 50 يكلّف +40–80% لكل قطعة، وهذا هدر محض: الإعداد سيُنفَّذ على أي حال.
الرافعة الثانية لا تكلّف شيئاً. صمّم كل قطعة بحيث تقع ضمن مقاس قضيب أو لوح قياسي. قطعة بقطر φ52 mm مقطوعة من قضيب بقطر φ60 mm تهدر 8 mm من الألومنيوم لكل قطعة؛ وقطعة بسماكة 14 mm مقطوعة من لوح سماكته 20 mm تهدر 6 mm من السماكة بلا سبب.
| شكل المادة | المقاسات الشائعة | نصيحة التصميم |
|---|---|---|
| قضيب دائري | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | صمّم القطع المخروطة لتستقر داخل أقطار القضبان القياسية. قطعة بقطر φ52 mm تفرض شراء قضيب φ60، أي 25% من مادة أكثر من اللازم. |
| قضيب مسطّح ولوح | السماكة 6, 8, 10, 12, 15, 20, 25, 30, 40, 50؛ العرض 100, 150, 200, 250, 300, 400, 500 | اجعل سماكة القطعة مساوية لسماكة اللوح. قطعة 14 mm مقطوعة من لوح 15 mm تهدر 1 mm فقط، ومقطوعة من لوح 20 mm تهدر 6 mm. |
| قضيب سداسي | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | للبراغي والصواميل السداسية استخدم القضيب السداسي. يلغي ذلك فرز المقطع السداسي ويوفّر 30–50% على هذه العناصر. |
| أنابيب ومواسير | φ25×3, φ32×3, φ38×4, φ50×5 | القطع الأسطوانية المجوّفة يجب أن تبدأ من أنبوب لا من قضيب مصمت. فأنبوب φ50×5 يهدر 64% من المادة أقل من قضيب مصمت φ50 في عمود مجوّف. |
إزالة المتطلبات التي لم يطلبها أحد
هنا تختبئ معظم الأموال، ولا شيء من هذا يغيّر وظيفة القطعة.
| الخطأ الشائع | الأثر على التكلفة | الأسلوب الصحيح |
|---|---|---|
| تشديد كل السماحيات | +50–150% | طبّق السماحيات الضيقة على أسطح الوصل الحرجة فقط، واترك الباقي للسماحية العامة وفق ISO 2768. |
| تحديد Ra 0.8 أو أفضل تحسّباً | +30–100% | طابق الخشونة مع الوظيفة. قيمة Ra 3.2 كافية لمعظم الأسطح التي لا تحكم سوائل ولا تحمل أسطوانات. |
| تصميم العناصر على الوجوه 6 | +80–200% | كل وجه مشغّل هو إعداد محتمل. رتّب التصميم بحيث تبقى كل العناصر قابلة للوصول من 2–3 جهات كحد أقصى. |
| تحديد التيتانيوم أو Inconel دون مبرر | +100–500% | تكلفتهما في الشراء 5–10× وفي التشغيل 3–5× مقارنةً بالألومنيوم أو الفولاذ. |
| تحديد زوايا داخلية R0.1 على حامل إنشائي | +50–200% | الزوايا الداخلية الحادة مستحيلة في CNC وهي بؤر تركيز إجهاد. استخدم أنصاف أقطار تدوير قياسية R1 أو R2 أو R3، فتكون القطعة أرخص وأقوى معاً. |
| استخدام مقاسات أسنان غير قياسية | +10–25% | السنون غير القياسية تتطلب شراء أداة خاصة بـ $20–80 ولا تكون متوفّرة في المخزون. استخدم M3 أو M4 أو M5 أو M6 أو M8 أو M10 أو 1/4-20 أو 5/16-18 أو 3/8-16. |
| طلب فحص كامل لكل بُعد | +15–40% | الفحص الكامل بـ CMM لقطعة فيها 50 بُعداً يستغرق 30–60 دقيقة. افحص الأبعاد الحرجة وافحص الباقي بالعينة. |
| إهمال سماكة المعالجة السطحية في السماحيات | +20–40% هدر وإعادة عمل | الأنودة تضيف 25–50 µm لكل سطح، والكروم الصلب يضيف 25–125 µm. وإذا كانت نطاق السماحية أضيق من 2× سماكة الطلاء فس تفشل القطع في الفحص بعد المعالجة. |
| تغيير التصميم أثناء الإنتاج | +100–300% | تغييرات الهندسة بعد بدء الإنتاج تهدر كل العمل المنجز. وإذا كانت التغييرات ضرورية، فاجمعها في مراجعة واحدة. |
مادة أرخص تصنع المهمة نفسها
المادة هي أكبر بند في معظم عروض الأسعار، والبديل الذي ينفع نادراً ما يكون هو الذي يخطر للبال أولاً.
| المادة الغالية | التكلفة لكل كيلوغرام | البديل الأرخص | التكلفة لكل كيلوغرام | التوفير | متى ينفع البديل |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | ألومنيوم 6061-T6 | $4–6 | 85–90% | عندما لا يكون تخفيف الوزن بالتيتانيوم حاسماً. فالألومنيوم أخف بنسبة 60% بالحجم نفسه، لذا يمكنك أحياناً استخدام مادة أكثر والنزول بالوزن أكثر. |
| فولاذ مقاوم للصدأ 316 | $6–10 | فولاذ مقاوم للصدأ 304 | $4–7 | 25–35% | عندما يلزم مقاومة للتآكل لكن ليس في بيئات عالية الكلور. ويتحمّل 304 معظم التعرّض الداخلي والخارجي المعتدل. |
| ألومنيوم 7075-T6 | $8–12 | ألومنيوم 6061-T6 | $4–6 | 45–55% | عندما تريد مقاومة عالية لكن حد الخضوع 275 MPa في 6061 كافٍ. و 6061 أسهل في اللحام والأنودة من 7075. |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | عندما لا تلزم المقاومة الكيميائية وتصنيف الحرارة لـ PEEK. ويتعامل Delrin مع معظم التطبيقات الميكانيكية حتى 100 °C. |
| Inconel 718 | $40–60 | فولاذ مقاوم للصدأ 316 | $6–10 | 80–85% | عندما لا تلزم مقاومة الحرارة فوق 600 °C. وInconel أصعب في التشغيل بنسبة 3–5×، مما يوسّع فارق التكلفة. |
الصف الأخير هو ما يستحق الانتباه. فـ Inconel 718 ليس أغلى في الشراء فحسب، بل أصعب في التشغيل بنسبة 3–5×، لذا فإن التوفير الحقيقي من التحويل إلى الفولاذ المقاوم للصدأ 316 أكبر مما يوحي به بند المادة.
تغييرات تصميم صغيرة توفّر تكلفتها بنفسها
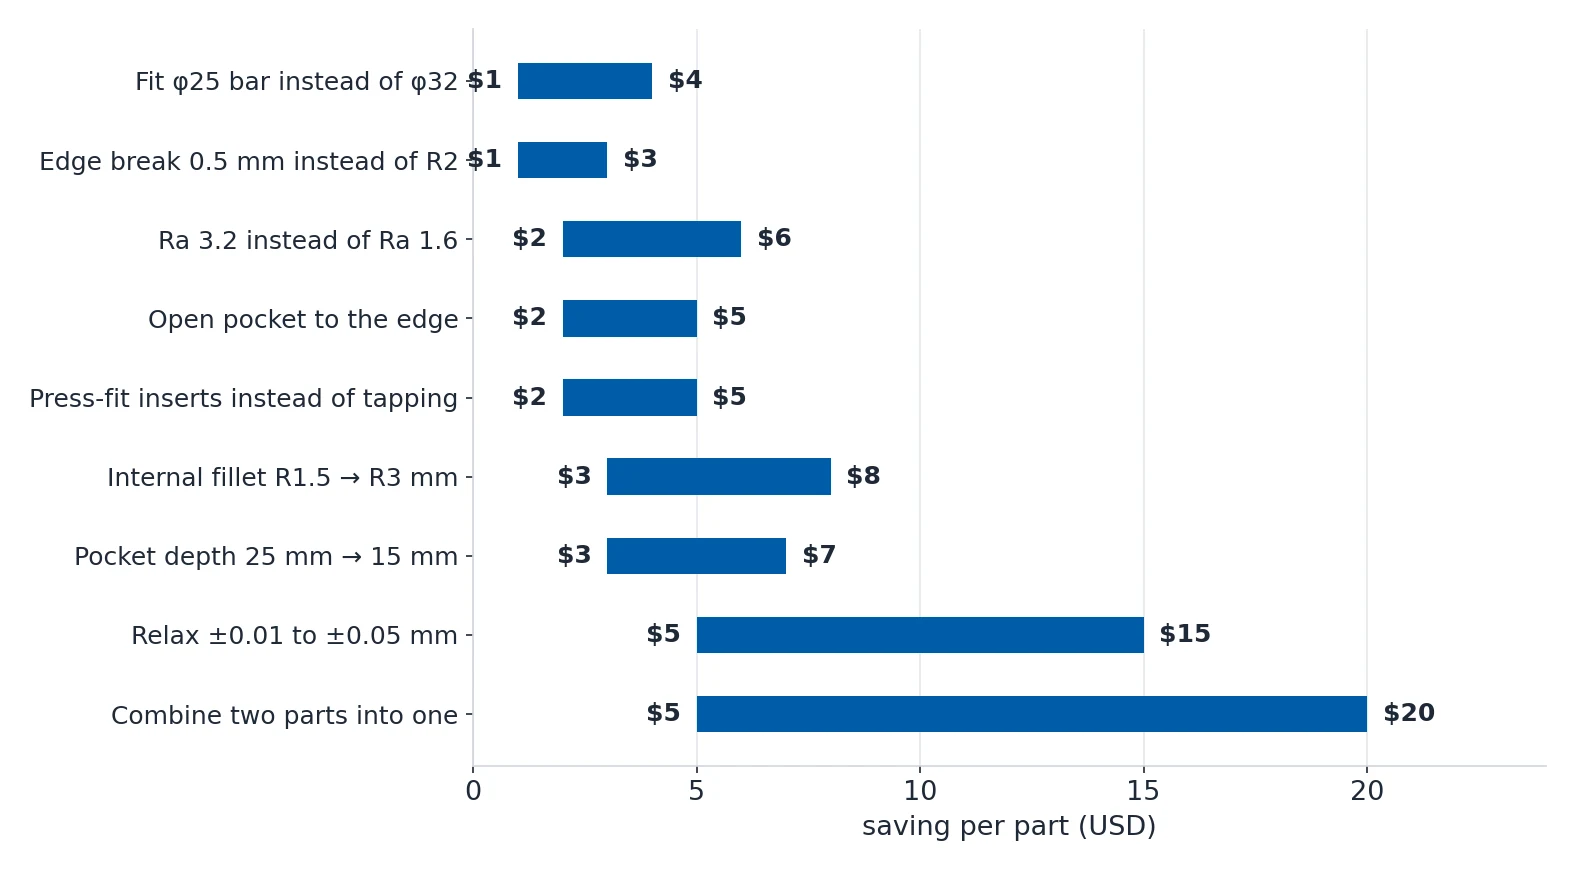
هي تغيّر الرسم لا وظيفة القطعة. وتسعة منها معاً، مع إلغاء إعداد واحد، تساوي $24–63 لكل قطعة.
| تغيير التصميم | قبل | بعد | التوفير التقديري |
|---|---|---|---|
| زيادة أنصاف أقطار التدوير الداخلية من R1.5 إلى R3 mm | أداة صغيرة φ3، 2 تمريرة لكل جيب | أداة قياسية φ6، 1 تمريرة لكل جيب | $3–8 لكل قطعة |
| توسيع السماحية من ±0.01 إلى ±0.05 mm على الأبعاد غير الحرجة | تمريرة تشطيب وفحص CMM لكل بُعد | تشغيل قياسي مع فحص بالعينة | $5–15 لكل قطعة |
| استخدام خشونة السطح القياسية Ra 3.2 بدلاً من Ra 1.6 | تمريرة تشطيب إضافية وتقدّم أبطأ | تشغيل خشن قياسي مع تمريرة تشطيب واحدة | $2–6 لكل قطعة |
| تصميم القطعة لتناسب قضيب φ25 بدلاً من φ32 | شراء قضيب φ32 وإزالة 40% من الحجم | شراء قضيب φ25 وإزالة 20% من الحجم | $1–4 لكل قطعة في المادة |
| فتح الجيب حتى الحافة وإزالة 3 جيوب مغلقة | غطس ودخول حلزوني في كل جيب | الأداة تدخل من الحافة بلا غطس | $2–5 لكل قطعة |
| تقليل عمق الجيب من 25 mm إلى 15 mm | أداة طويلة المدى، 4 تمريرات خشنة | أداة قياسية، 2 تمريرة خشنة | $3–7 لكل قطعة |
| دمج قطعتين في واحدة وإلغاء التجميع | قطعتان مع أدوات التثبيت مع جهد التجميع | قطعة واحدة، وتشغيل أطول قليلاً | $5–20 لكل تجميعة |
| استبدال الفتحات المسنّنة بإدراجات بالضغط في مادة طرية | تسنين 20 فتحة صغيرة، بطيء | ثقب مع إدراج نحاسي بالضغط، سريع | $2–5 لكل قطعة |
| كسر الحواف الحادة عند 0.5 mm بدلاً من نصف قطر تجميلي R2 | فريزة كروية الرأس، مرور محيطي بطيء على كل حافة | فريزة شطف، مرور سريع واحد | $1–3 لكل قطعة |
| إلغاء إعداد واحد بنقل العناصر إلى جهة واحدة | 3 إعدادات: علوي، قلب، جانبي | 2 إعداد: علوي، جانبي | $30–80 لكل دفعة في الإعداد |
بعض هذه التغييرات يتعلق بالوقت لا بالمال، وهي تتراكم مع كل ما سبق.
| تغيير يوفّر الوقت | التفاصيل | توفير الوقت |
|---|---|---|
| استخدام أكبر أداة تتّسع | فريزة φ16 mm تزيل المادة أسرع بـ 4× من فريزة φ8 mm عند التقدّم نفسه لكل سن. استخدم دائماً أكبر أداة يسمح بها الشكل الهندسي. | تشغيل خشن أسرع بنسبة 30–60% |
| توحيد الأدوات وتقليل عددها | كل تغيير أداة يكلّف 15–45 ثانية. وقطعة تستخدم 12 أداة تستهلك 3–9 دقائق في تغييرات الأدوات وحدها. | 2–10 دقائق لكل قطعة |
| استخدام الكربيد بدلاً من HSS | الكربيد يعمل أسرع بنسبة 3–5×. والأداة تكلّف أكثر بنسبة 2–3×، لكن توفير الوقت بعد بضعة قطع يفوق كل تقدير. | قطع أسرع بنسبة 50–70% |
| الطحن بالتغذية العالية في التشغيل الخشن | أدوات التغذية العالية تعمل بعمق قطع ضحل وخطوة جانبية واسعة عند تغذيات عالية جداً. | تشغيل خشن أسرع بنسبة 50–200% |
| تقليل عمق القطع حيثما أمكن | جيب بعمق 15 mm بدلاً من 25 mm يسمح بأداة أقصر وأسرع. | أسرع بنسبة 20–40% لكل جيب |
| تجنّب الطحن بعرض الفتحة كاملة | الأداة التي تقطع فتحة أعرض من قطرها تعمل بانخراق 100% وتولّد أقصى قدر من الحرارة والاهتزاز. ففضّل الاستيفاء الدائري. | قطع الأخاديد أسرع بنسبة 30–50% |
| فتح الجيوب حتى الحافة | الأداة تدخل من الحافة بدلاً من الغطس. والغطس بطيء ومُرهق للأدوات. | تجويف الجيوب أسرع بنسبة 20–40% |
| استخدام أنصاف أقطار داخلية أكبر | الأنصاف الأقطار الأكبر تسمح بأدوات أكبر. وتغيير أنصاف أقطار الجيوب من R2 إلى R4 قد يضاعف قطر الأداة المسموح به. | تجويف الجيوب أسرع بنسبة 30–60% |
| تقليل عمق النقش | عمق 0.2 mm بدلاً من 0.5 mm يبدو مطابقاً في معظم القطع ويقطع أسرع بنسبة 60%. | نقش أسرع بنسبة 50–70% |
متى تغيّر العملية بدل القطعة
أحياناً لا تكون الإجابة رسماً أفضل، بل عملية مختلفة. فقرّر ذلك قبل تجميد التصميم، فالقطعة المصمَّمة لـ CNC وحدها تبقى مرتبطة دائماً بتلك البنية للتكاليف.
| إذا كانت قطعتك تحتوي | فكّر في | أفضلية التكلفة مقارنةً بـ CNC | حجم التعادل |
|---|---|---|---|
| جدران رقيقة أقل من 1 mm وشكل معقّد | الصب الاستثماري مع تشطيب CNC | أرخص بنسبة 40–70% لكل قطعة | 200+ قطعة |
| أسطح مسطحة كبيرة بدقة منخفضة | القطع بنفاث الماء | أرخص بنسبة 50–80% لكل قطعة | 10+ قطع |
| شكل شديد التكرار، 1,000+ قطعة | الصب بالضغط | أرخص بنسبة 60–90% لكل قطعة | 5,000+ قطعة |
| قطع صغيرة بسيطة ومتماثلة حول المحور | ماكينة مخروطة أوتوماتيكية من النوع السويسري | أرخص بنسبة 30–50% لكل قطعة | 500+ قطعة |
| شكل من صفائح معدنية سماكتها أقل من 3 mm | القطع بالليزر مع الثني | أرخص بنسبة 60–80% لكل قطعة | 20+ قطعة |
| قنوات داخلية وتجاويف معقّدة | الطباعة 3D للمعادن (DMLS أو SLM) | مماثلة عند الحجم الصغير وأضعف عند الحجم الكبير | 1–50 قطعة |
السؤال نفسه له جواب في جانب الأدوات والمشغّلات. فالمشغّل المخصّص لكلفة $200–1,000 ويعوّض نفسه عند 200–500 قطعة. وأدوات التشكيل المخصّصة تكلّف $100–500 وتحتاج 300–1,000 قطعة. والخامة المصبوبة بالضغط أو الصب الاستثماري تكلّف $3,000–20,000 وتحتاج 500–2,000 قطعة، أي عند عدد أقل مما يظنّ معظم الناس.
ترتيب التنفيذ
الترتيب مهم، لأن كل خطوة أرخص من التي تليها.
- ثبّت الكمية أولاً. فطلب 50 قطعة مرة واحدة بدلاً من 10 طلبات من 5 قطع هو أكبر توفير متاح ولا يحتاج أي تغيير في التصميم.
- اجعل القطعة تقع ضمن مقاسات المادة القياسية، فينخفض هدر المادة.
- راجع الرسم واحذف المتطلبات التي لم تُطلب قط: سماحيات ضيقة على عناصر لا وظيفة لها، وRa 0.8 على سطح لا يلمسه أحد، وزوايا R0.1 على حامل.
- تحقّق هل ما زال الليغن الأرخص يحقق الغرض، وهل تحتاج الوظيفة فعلاً إلى التيتانيوم أو Inconel.
- طبّق تغييرات التصميم الصغيرة التي تجعل القطعة أسرع في القطع: أنصاف أقطار أكبر، وجيوب أضحل، وجيوب مفتوحة حتى الحافة، ونصف قطر أداة واحد.
- فقط بعد ذلك فكّر في المشغّلات والأدوات أو في عملية مختلفة، وقارن حجم التعادل باحتياجك السنوي الفعلي.
نفّذ الخطوتين 1 و 3 قبل أي شيء آخر. فهما مجانيان، ولا يحتاجان أدوات، ومعهما يحرّكان عرض السعر أكثر من كل بنود هذه الصفحة مجتمعة.
المصادر
جميع الأرقام في هذه الصفحة مأخوذة من ويكي الهندسة لدينا.