الجلفنة الساخنة أو الطلاء المسحوق أو الأنودة: أيّهما تختار؟
اختر المعالجة بناءً على بيئة الخدمة أولًا والمظهر ثانيًا: الجلفنة الساخنة للفولاذ الذي يجب أن يتجاوز عمر البيئة، والطلاء المسحوق للفولاذ أو الألمنيوم المطليّ بالجملة، والترسيب الكهربائي عندما تحجب هندسة القطعة الأسطح عن مسدس الرش، والأنودة عندما تكون القطعة ألمنيوم ويتولى طبقة الأكسيد نفسها مهمة الحماية. هذه ليست تنويعات لعملية واحدة — اثنتان منها تضيفان طبقة فوق المعدن، وواحدة تحوّل المعدن إلى أكسيد، وواحدة أخرى تنمّي طبقة زنك تضحوية تستمر في حماية القطعة حتى بعد خدش السطح.
الإجابة المختصرة: طابِق المعالجة مع بيئة الخدمة
| إذا كانت قطعتك… | حدّد | لأن |
|---|---|---|
| فولاذية، في الخارج، ويجب أن تصمد عقدًا في بيئة رطبة أو ساحلية | الجلفنة الساخنة | الزنك تضحوي، لذا فهو يحمي الفولاذ حتى حيث تكون الطبقة مخدوشة. |
| فولاذية أو ألمنيوم، ألواح مسطحة أو علب أو حوامل أو هياكل، بكميات تتجاوز 50 قطعة | الطلاء المسحوق | الخيار العضوي الأرخص والأكثر متانة، 60–120 µm بتكلفة 1× الأساسية |
| لها أسطح داخلية لا يصلها مسدس الرش، مثل داخل الأنابيب والمقاطع المغلقة | الترسيب الكهربائي | إنها عملية غمر، لذا يكون покاؤها متساويًا عند 15–30 µm |
| ألمنيوم، وتحتاج إلى مقاومة تآكل أو عزل دي كهربائي أو لون تجميلي | الأنودة | ينمو الأكسيد من المعدن نفسه، لذا لا يتقشر كطبقة |
| تحتاج إلى تشطيب معدني أو لؤلؤي أو حلوى، أو طبقة أنحف من 50 µm | الطلاء السائل | لا يستطيع المسحوق أن يعيد إنتاج التأثير المعدني الحقيقي ولا يصل إلى هذا السماكة |
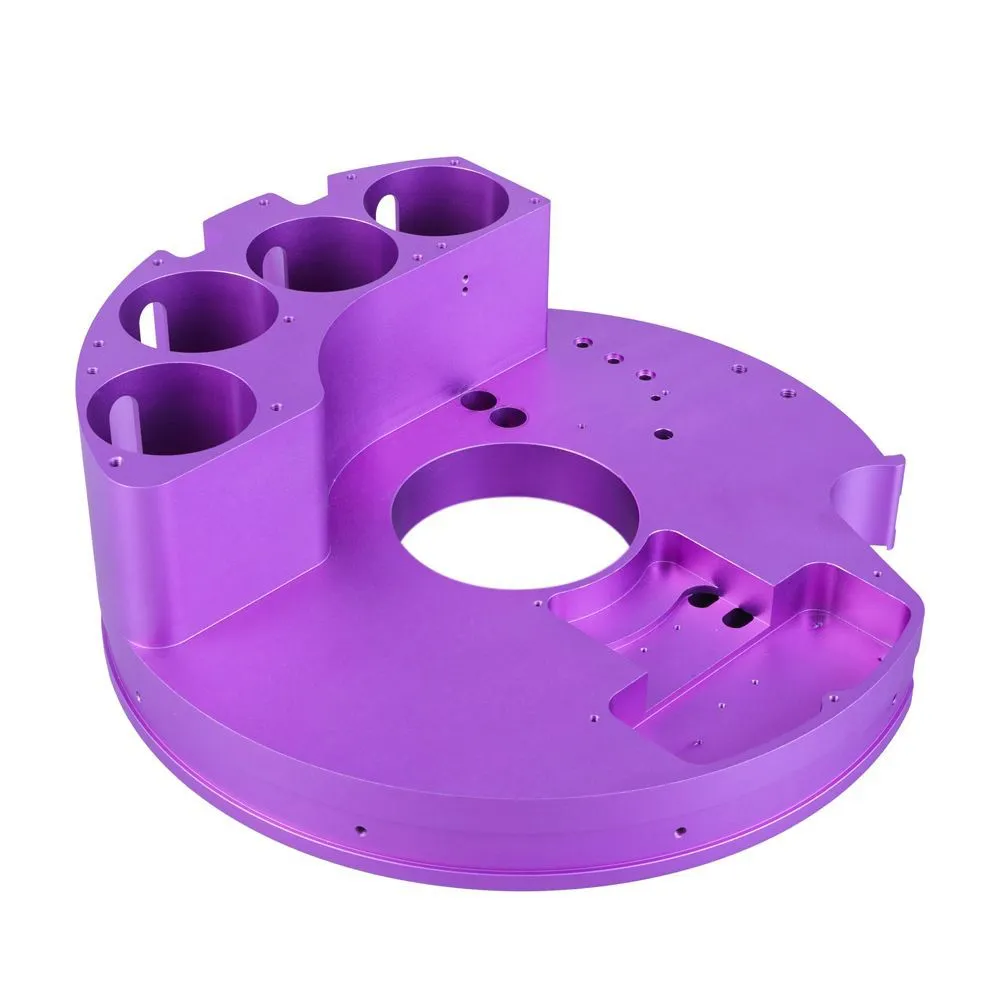
| قطعة مصبوبة تحتوي على 5–12% سيليكون | الطلاء المسحوق أو الترسيب الكهربائي | الألمنيوم المصبوب لا يقبل الأنودة على الإطلاق |
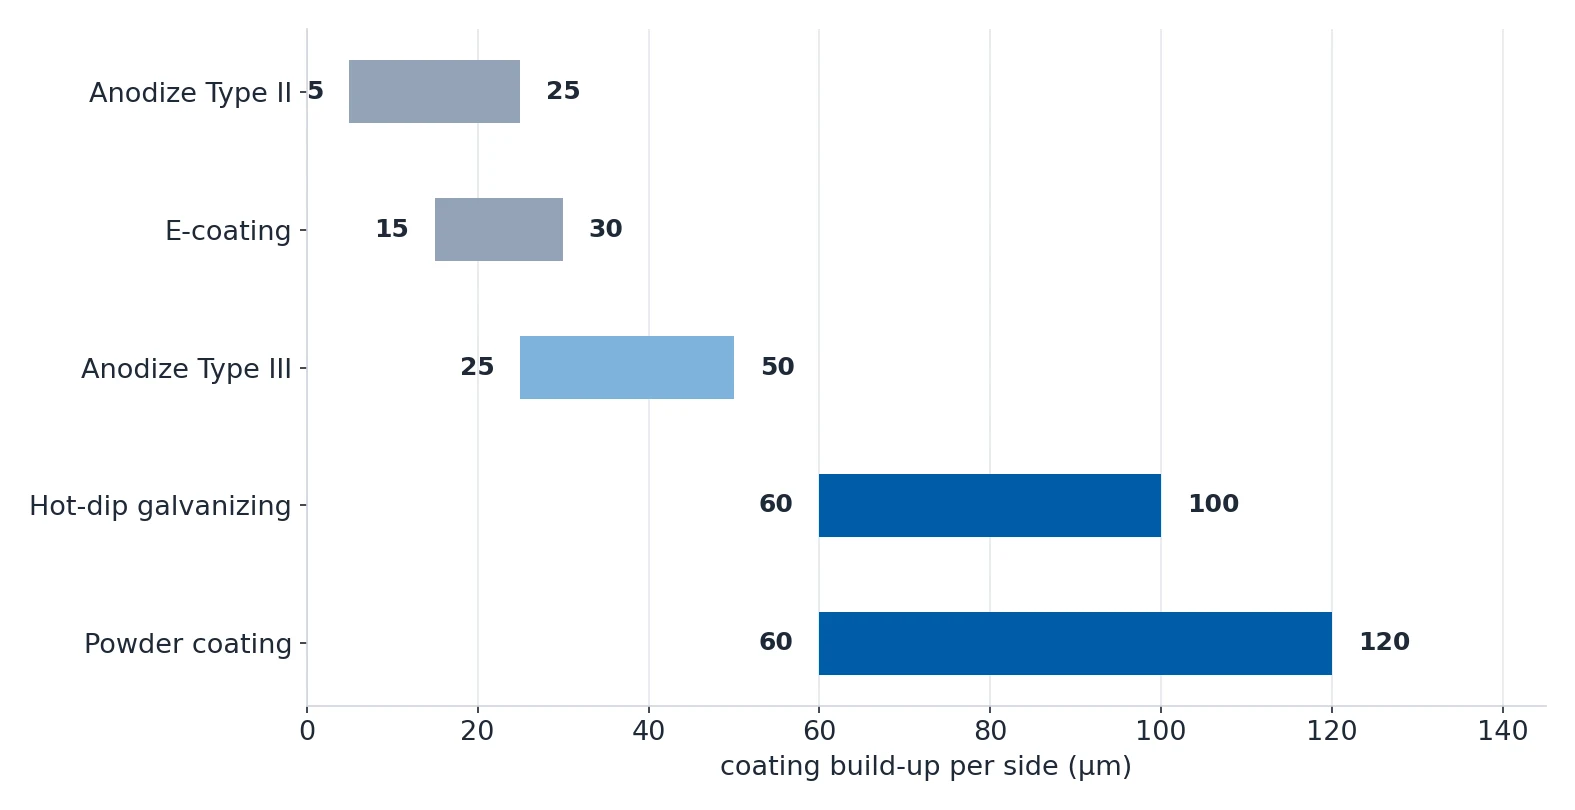
في صفّين من هذا الجدول يختبئ القرار الذي يفاجئ الناس أكثر من غيره. الجلفنة والأنودة ليسا طلاءً بالمعنى المعتاد — الأولى تضيف زنكًا تضحويًا قد يبلغ 60–100 µm سماكة، والثانية تحوّل الألمنيوم إلى أكسيد ينمو إلى الخارج وإلى الداخل معًا. وكلاهما يغيّر أبعادك بطريقة لا تستطيع الصبغة الوصول إليها.
الطلاء المسحوق والترسيب الكهربائي والطلاء السائل: الخيارات العضوية الثلاثة
الطلاء المسحوق عملية كهروستاتيكية: يُرش المسحوق على قطعة موصولة بالأرض، فيلتصق بها ثم يُعالج بالحرارة في الفرن. وهو يتراكم بسماكة 60–120 µm (2.5–5 mils) بتكلفة 1× الأساسية، والهدف المعتاد داخل هذا النطاق هو 80–100 µm. تحت 60 µm قد تكون التغطية غير كافية، وفوق 120 µm تظهر السيلانات والتدليات.
الترسيب الكهربائي عملية غمر لا رش. تُغمَر القطعة في محلول وتُشحن إلى 100–400 VDC، فيترسب الطلاء بانتظام عند 70–90 °F مكوّنًا طبقة 15–30 µm. وتكلفته 1.3–1.8×، وهو الخيار الوحيد من الثلاثة الذي يصل بثبات إلى داخل الأنبوب أو المقطع المغلق.
الطلاء السائل هو الخيار الاحتياطي. فهو الطريق الوحيد إلى تشطيب معدني أو لؤلؤي أو حلوى حقيقي، والطريق الوحيد الذي ينزل تحت 50 µm، والطريق الوحيد الذي يعمل على الأسطح غير الموصلة مثل البوليميرات المقواة بالألياف الزجاجية. وفي الدفعات التي تقل عن 50 قطعة يكون الخيار العملي أيضًا، لأن الطلاء المسحوق يحمل رسمًا أدنى لكل دفعة.
الجلفنة الساخنة: عندما يحتاج الفولاذ أن يتجاوز كل شيء
الجلفنة الساخنة هي الخيار الوحيد هنا الذي يحمي القطعة بعد تلف السطح. يُغمس الفولاذ في زنك منصهر عند نحو 450 °C، فيتفاعل الزنك مع الحديد مكوّنًا طبقة بينية معدنية، ويبقى الزنك المتبقي فوقها كطبقة تضحوية تستمر في حماية الفولاذ المكشوف أثناء تآكله.
ولهذا السبب تُعد الجلفنة الخيار الافتراضي للفولاذ الخارجي: حواف القص المكسوفة والثقوب المثقوبة محمية بالآلية التضحوية نفسها، وهو ما لا تقدر على تقديمه أي طبقة صبغ أو مسحوق.

المقايضة في الأبعاد. تضيف الجلفنة 60–100 µm فوق بدل التصنيع على كل سطح، وهو أكبر تأثير بين كل المعالجات هنا، وهي التي تُفسد التوافق في أغلب الأحيان.
| نقطة الفشل | ما تفعله الجلفنة بها | ما يجب فعله |
|---|---|---|
| المسامير اللولبية | يملأ الزنك اللولب ويوسّعه، فلا يعود المسمار إلى مكانه | تُقنَّع اللولبات، أو يُوسَّع الثقب وتُعاد البرشمة بعد الجلفنة |
| التجالس بالضغط وثقوب المحامل | ينغلق الثقب بمقدار سماكة الطبقة كاملة | تُصنَّع بعد الجلفنة، أو تُحدَّد المسافة الإضافية |
| الزوايا الداخلية الحادة | يتجمع الزنك فيترك حافة سميكة هشّة | يُحدَّد نصف قطر تدوير قدره 0.020–0.040 in في الزوايا الداخلية |
| حواف القص بالليزر أو البلازما | يحترق الزنك أثناء القص وتبدأ الحافة بالصدأ خلال أسابيع | تُحدَّد حماية الحواف أو طبقة مسحوق فوق الزنك، أو تُقبل الحواف المكشوفة للاستخدام الداخلي فقط |
للصاج المجلفن أيضًا خاصية تستحق المعرفة قبل أن تصمم حاملًا منه: يحترق الزنك عند حافة القص بالليزر، لذا تحتاج الحافة إلى حماية إذا كانت القطعة مكشوفة.
الأنودة: الخيار الخاص بالألمنيوم فقط الذي ينمو داخل القطعة
الأنودة ليست طبقة. إنها عملية تحويل: تكون القطعة هي المصعد في حوض حمض الكبريتيك، ويحوّل التيار الألمنيوم السطحي إلى أكسيد ألمنيوم، وتنمو طبقة الأكسيد إلى الخارج وإلى الداخل في الوقت نفسه. نحو نصف الطبقة يضاف فوق السطح والنصف الآخر يستهلك المعدن الأساسي، لذا يتغير القطر بمقدار ضعفي سماكة الطبقة.
| نوع الأنودة | العملية | السماكة لكل وجه | الصلادة | مقاومة العزل | رذاذ الملح |
|---|---|---|---|---|---|
| النوع II (التجاري) | 15–20 VDC، حوض حمض الكبريتيك | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ ساعة عند 25 µm |
| النوع III (الصلب) | 25–60 VDC، حوض عند 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | أعلى | الأعلى |
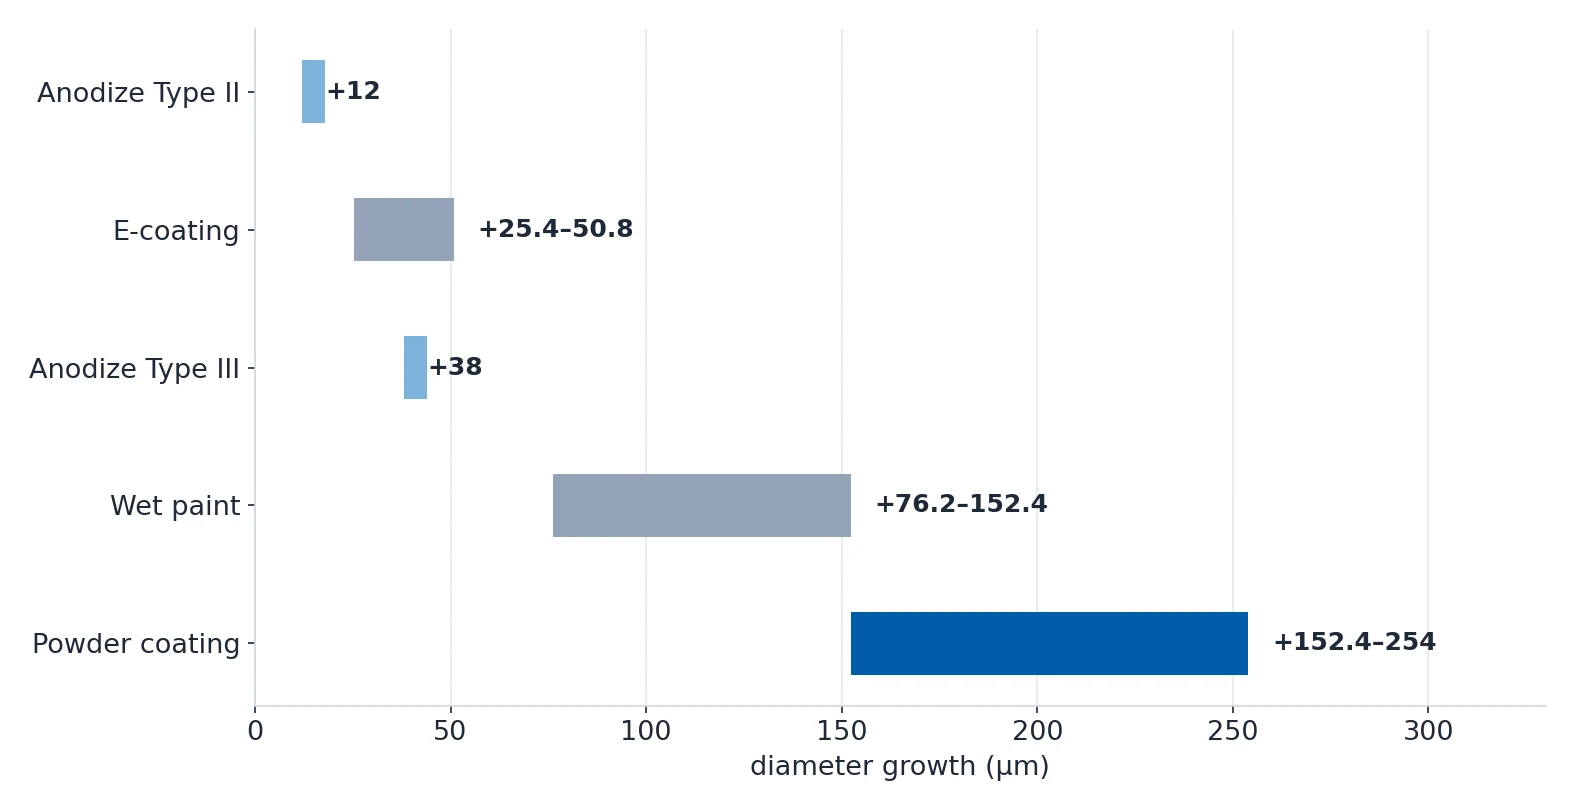
النتائج تتبع مباشرة من هذا الجدول. النوع II عند 0.5 mil (12 µm) يضيف +0.25 mil لكل سطح، أي +0.5 mil (12 µm) على القطر؛ والنوع III عند 1.5 mil (38 µm) يضيف +1.5 mil (38 µm) على القطر. الثقوب المجالس بالضغط مثل H7/p6 ورقاب المحامل شديدة الخطورة، أما الثقوب اللولبية فتحتاج إلى تحضير مسبق أو برشمة بعد الأنودة. ضع هذا النمو في سلسلة التسامح لديك أو قنّع هذه الخاصية.
النوع III يستحق التكلفة الإضافية فقط إذا استطعت تسمية متطلب تآكل محدد. فهو يكلف 1.5–2× أكثر من النوع II، ويضيف 3–5 أيام عمل إلى زمن التسليم، ويتوافر فقط بالرمادي الداكن أو الأسود المائل إلى البني أو البرونزي، لأن الأكسيد الكثيف لا يمتص الصباغة.
الأنودة واختيار السبيكة ليسا قرارين منفصلين
تحدد السبيكة جودة الأنودة قبل أي شيء آخر، لأن نسبة النحاس تتحكم في مدى نظافة تكوّن الأكسيد.
| السبيكة | نسبة النحاس | نتيجة الأنودة |
|---|---|---|
| 6061-T6 | 0.15–0.40% | ممتازة للنوعين II و III، مع أفضل جودة لون |
| 7075-T6 | 1.2–2.0% | النوع III مقبول فقط، والطبقة الصلبة هشّة وقد تتقشر، واللون رديء |
| 2024-T4 | 3.8–4.9% | غير موصى به للنوع III |
| سبيكة مصبوبة | 5–12% سيليكون | لا تقبل الأنودة إطلاقًا — حدّد الطلاء المسحوق أو الترسيب الكهربائي |

للألوان سلّم تكاليف خاص بها. الشفاف والأسود معيار في كل مكان دون رسوم إضافية؛ والأزرق والأحمر والذهبي تكلّف زيادة بسيطة وتبدو بأفضل حال على 6061، لكن الأحمر يحتاج طبقة لا تقل عن 0.5 mil وإلا مال إلى الوردي. والبرتقالي والبنفسجي يتطلبان ورشة متخصصة ويضيفان 10–20%، ومطابقة Pantone المخصصة تتطلب عينة لونية وحجم دفعة أدنى و30–50% أو أكثر في التحضير.
ما الذي تكتبه على الرسم
كتابة «أنودة» فقط تترك للورشة تطبيق إعدادها الافتراضي، وهو ما قد يكون أرق من أن يكفي لخدمتك أو أسمك من أن يتحمل تفاوتاتك. وينطبق الأمر نفسه على الطلاء: اللمعان رقم لا كلمة، واللون رمز لا صورة.
| المعالجة | ما تكتبه | ملاحظات |
|---|---|---|
| الأنودة النوع II | TYPE II, CLASS 1, 0.0005 IN MIN | سمِّ طريقة الإحكام: أسيتات النيكل حسب MIL-A-8625، أو ماء منزوع الأيونات ساخن خالٍ من النيكل للأجزاء الغذائية والطبية |
| الأنودة النوع III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | رمادي داكن أو أسود مائل إلى البني أو برونزي فقط |
| الطلاء المسحوق | نوع المسحوق، سماكة الطبقة الجافة، نطاق اللمعان، رمز RAL أو Pantone | يتراوح اللمعان من 5–95 GU: مطفي 5–20، ساتان 30–60، نصف لامع 60–80، لامع تمامًا 80–95 |
| الترسيب الكهربائي | سماكة الطبقة واللون، إضافة إلى أي قناع | عملية غمر، لذا فإن تغطية الأسطح الداخلية متأصلة |
| الجلفنة الساخنة | تصميم الطبقة، إضافة إلى قناع اللولبات وأي بعد تنسيبي | أكبر تأثير على الأبعاد من الأربعة |
| المعالجة السابقة قبل الطلاء | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | إزالة الشحم عند 140–180 °F والتجفيف عند 100–120 °F حتى لا تتكوّن بثور من الماء المحتبس أثناء التجفيف |
هناك تفصيلان آخران يحددان ما إذا كانت القطع تعود كما يجب. يجب أن يخضع الفولاذ المدفول دائمًا للتخميش، لأن الطلاء فوق الزنجار لا يتماسك. وأضف نصف قطر تدوير قدره 0.020–0.040 in في الزوايا الداخلية، وإلا انسحب المسحوق تاركًا بقعًا رقيقة أو مكشوفة.
كم تكلف كل معالجة وكيف تخفض السعر
سعر الطلاء تحدده التحضير والخدمات اللوجستية لا المادة، لذا تقوم الكمية وتصميم القطعة بمعظم العمل.
| محرك التكلفة | القيمة |
|---|---|
| الحد الأدنى لرسوم دفعة الطلاء المسحوق | $50–200 |
| الحد الأدنى لرسوم دفعة الترسيب الكهربائي | $100–500 |
| رسم تجهيز الأنودة | $50–200 |
| قناع ثقب حرج أو لولب | $2–8 لكل قطعة |
| كل طبقة إضافية في نظام متعدد الطبقات | +50–100% |
| الطلبات المستعجلة | +25–100% |
| مطابقة Pantone مخصصة | $200–500 تجهيزًا إضافة إلى حد أدنى للطلب 20–50 kg |
| تغيير اللون في غرفة الطلاء | $50–200 لكل تغيير |
| ألوان أنودة خاصة (برتقالي، بنفسجي) | +10–20% وورشة متخصصة |
| البوليستر فائق المتانة بدل القياسي | 1.2–1.5× |
| الفلوروبوليمر (PVDF) | 2–3× |
| الأنودة الصلبة (النوع III) بدل النوع II | 1.5–2× و3–5 أيام عمل إضافية |
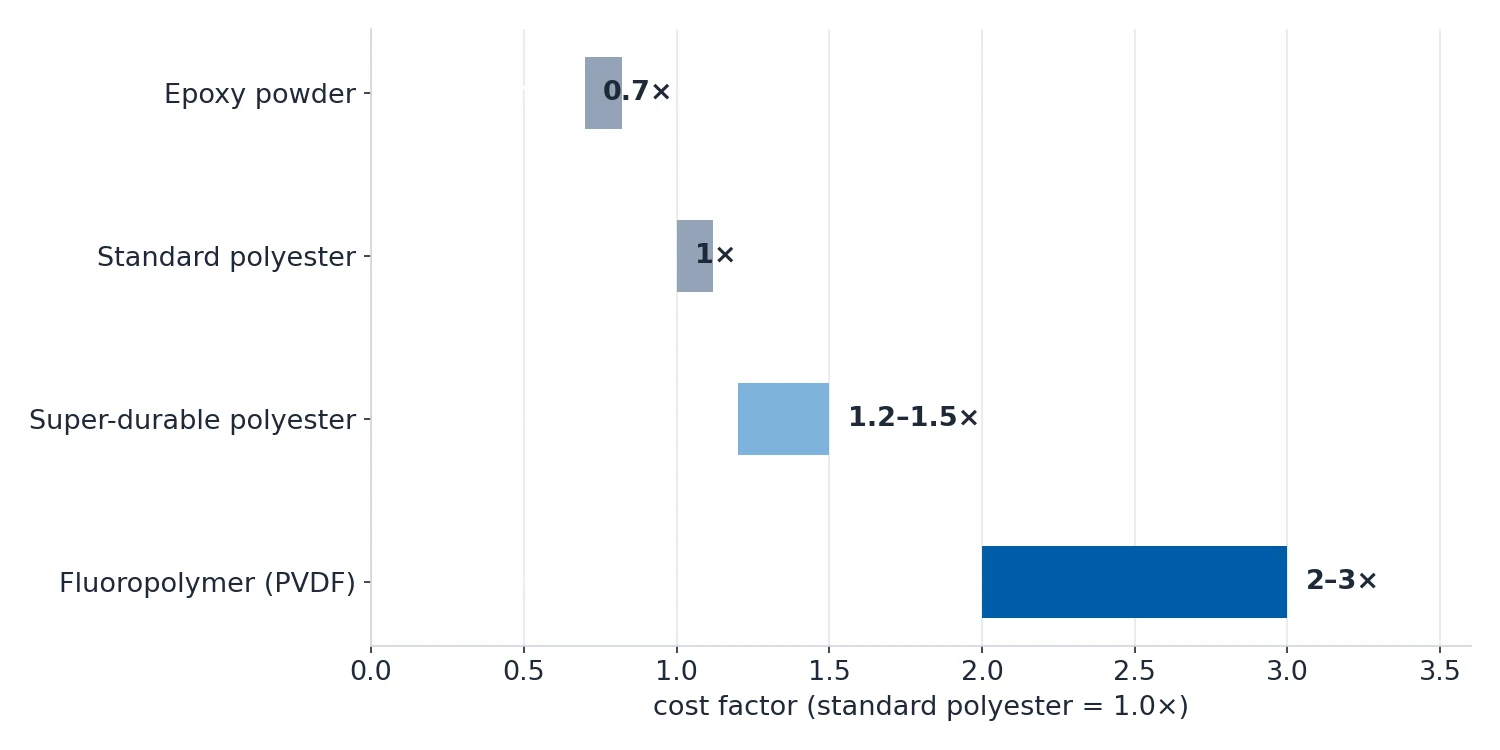
في الطلبات الصغيرة تكون رسوم التجهيز هي المهيمنة على سعر القطعة. تكلفة القطعة عند 100 قطعة تكون عادة 40–60% من التكلفة عند 10 قطع، وعند 1000+ قطعة تنخفض إلى 25–40%. لذلك فإن حجم الدفعة هو أكبر رافعة تتحكم بها.

الترتيب العملي للقرارات قصير. حدّد بيئة الخدمة، واختر المعالجة من الجدول في الأعلى، واكتب سماكة الطبقة وطريقة الإحكام أو نوع المسحوق على الرسم، وأضف سماكة الطلاء إلى سلسلة التسامح لديك، ثم فقط اختر اللون.
المصادر
جميع الأرقام في هذه الصفحة مأخوذة من ويكي الهندسة لدينا.