التيتانيوم مقابل الألومنيوم للقطع الجوية والطبية: كيف تختار
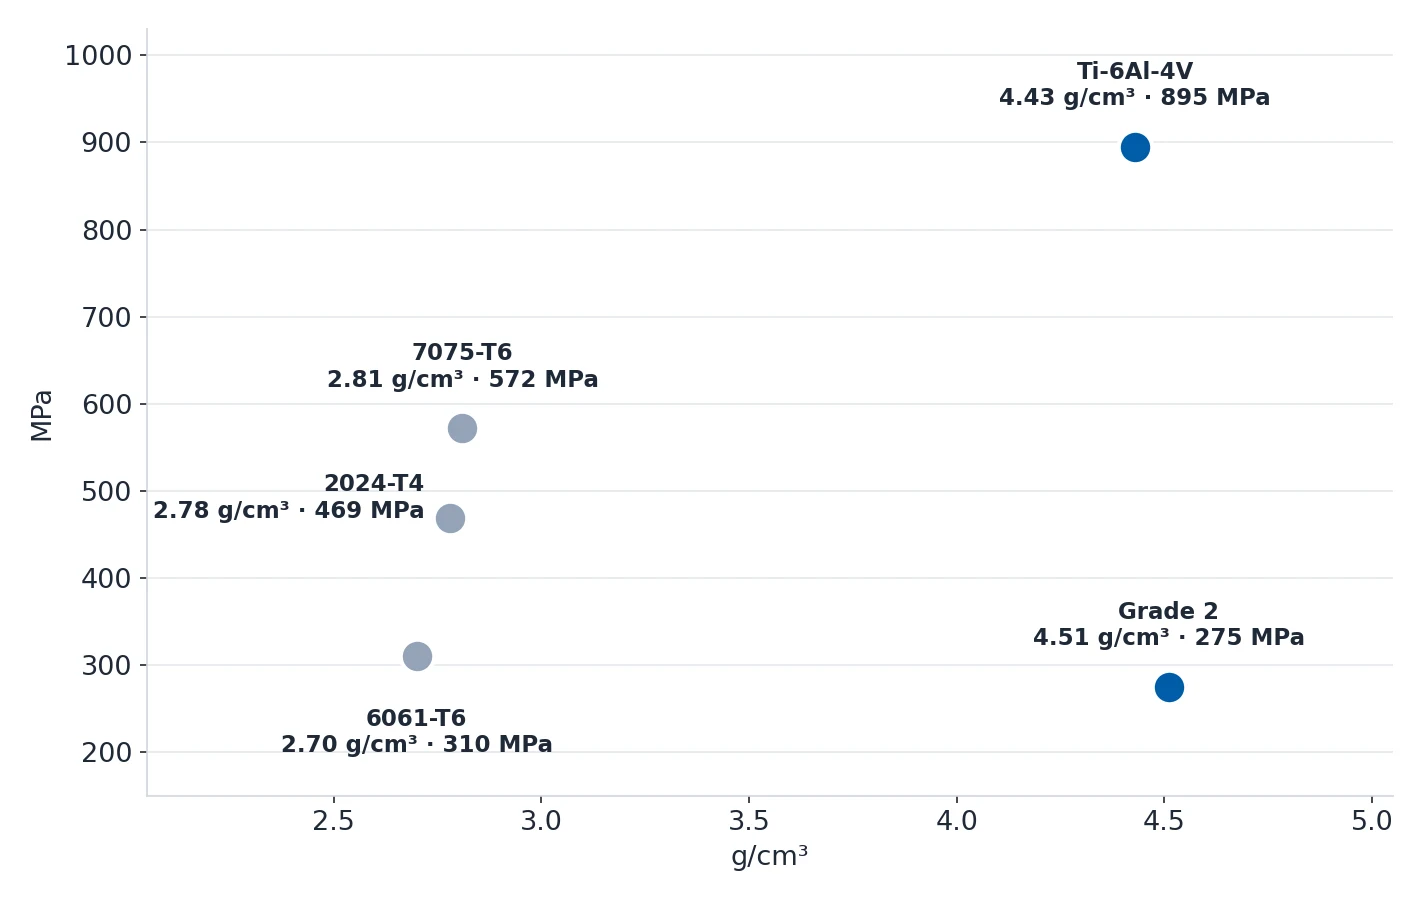
كثافة Ti-6Al-4V هي 4.43 g/cm³ ويمنح مقاومة شد 895–930 MPa؛ أما 6061-T6 فكثافته 2.70 g/cm³ ويمنح
310 MPa.
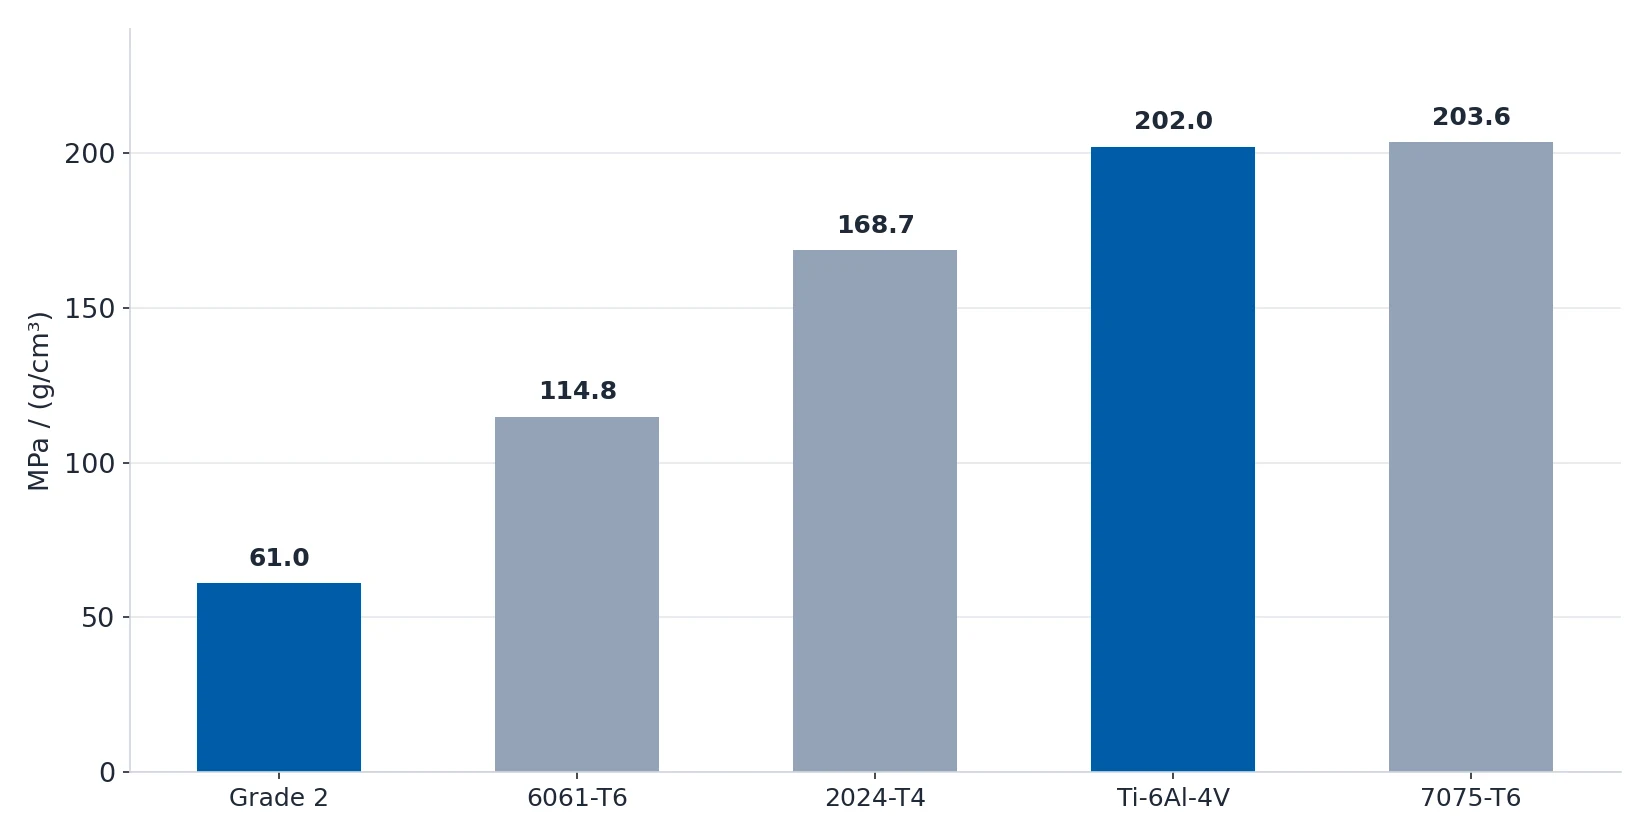
بقسمة القيم على الكثافة يتغير الترتيب: يبلغ Ti-6Al-4V قيمة 202.0–209.9 MPa لكل g/cm³، ويبلغ 7075-T6
قيمة 203.6، ويبلغ 6061-T6 قيمة 114.8. قرارك كاملًا في سطر واحد — يحمل الألومنيوم 7075-T6 الحِمل
نفسه لكل وحدة وزن التي يحملها Ti-6Al-4V، بتكلفة مادة تيتانيوم تساوي 40%. لذلك لم يكن السؤال يومًا
«أي مادة أقوى»، بل «هل تحتاج هذه القطعة مقاومة التيتانيوم و سلوكه تجاه التآكل أو التوافق الحيوي، أم
لا تحتاج سوى هذه المقاومة؟»
متى يكون التيتانيوم هو الخيار الصحيح فعلًا
ابدأ من ظروف العمل، لا من قائمة المواد. يستحق التيتانيوم مكانه عندما تكون بيئة التشغيل هي التي تدعم
هذا الاختيار.
| حالتك | استخدم تيتانيوم؟ | البديل الأفضل |
|---|---|---|
| قطع إنشائية في الطيران والهيكل الجوي | نعم | — |
| الزرعات الطبية (التوافق الحيوي) | نعم | — |
| البيئة البحرية (ماء مالح، بلا حرارة) | ربما | الفولاذ المقاوم للصدأ 316L أرخص للقطع غير الحاملة للأحمال |
| المعالجة الكيميائية (بيئة مأكسة) | ربما | Hastelloy أو الفولاذ المزدوج الفائق قد يكونان أفضل |
| مقاومة عالية مقابل وزن (خارج الطيران) | ربما | الألومنيوم 7075-T6 أرخص إذا لم يكن التآكل مشكلة |
| المطلوب فقط خفة وقوة | لا | الألومنيوم 7075 (نفس المقاومة، 40% من التكلفة) |
| المطلوب فقط مقاومة للتآكل | لا | الفولاذ المقاوم للصدأ 316 (أرخص 5–10 مرات) |
| النموذج الأول / دفعة صغيرة | لا | ابدأ النموذج الأول بالألومنيوم أو الفولاذ |
صفّان من «نعم»، ثلاثة صفوف من «ربما»، وثلاثة صفوف من «لا». المشتري الذي يختار التيتانيوم عليه أن
يستوفي أحد صفّي «نعم»، أو يدافع عن صفّ «ربما» على أساس هندسي. وما عداه فهو دفع زيادة سعر لخاصية لا
تستخدمها القطعة أصلًا.

المقاومة والكثافة والمقاومة النوعية
| الخاصية | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| مقاومة الشد (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| حد الخضوع (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| الكثافة (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| الاستطالة | 12% | 11% | 20% | — | — |
| الصلادة | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| قابلية التشغيل | ممتازة | جيدة | متوسطة | أفضل | مجهد لأدوات القطع |
| قابلية اللحام | نعم | لا | لا | نعم | صعبة (تحتاج حماية) |
| التكلفة النسبية | 1.0x | 1.8–2.5x | 1.5–2.0x | 1.0x | 1.3–1.5x |
اقرأ صف الصلادة بعناية: Grade 2 عند 200–275 HB و Ti-6Al-4V عند 33–36 HRC ليسا على المقياس نفسه، فلا
تقارنهما مباشرة. المهم هو التناقض مع الألومنيوم — فـ 6061-T6 عند 95 HB و 7075-T6 عند 150 HB هما
الخياران الأسهل تشغيلًا في الجدول، ومن هذا الفارق تأتي معظم تكلفة التيتانيوم.
عمود المقاومة النوعية هو ما يحسم معظم الجدل:
| المادة | مقاومة الشد (MPa) | الكثافة (g/cm³) | مقاومة الشد النوعية (MPa لكل g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
يستقر 7075-T6 و Ti-6Al-4V ضمن 1% من بعضهما لكل وحدة وزن. أما 2024-T4 فهو خيار الألومنيوم حين تهم
مقاومة الإجهاد — استطالة 20% و 469 MPa — وهو الصنف المستخدم في هياكل الطائرات وبنى الأجنحة، ولهذا
يظهر في الرسومات الجوية إلى جانب التيتانيوم. أما Grade 2 عند 61.0 فلا يقترب من أي منهما؛ فحجته هي
التآكل والتوافق الحيوي، لا المقاومة.
Grade 2 أم Ti-6Al-4V
| الخاصية | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| النوع | تيتانيوم تجاري نقي | سبيكة ألفا بيتا |
| مقاومة الشد (MPa) | 275–410 | 895–930 |
| حد الخضوع (MPa) | 170–275 | 825–860 |
| الكثافة (g/cm³) | 4.51 | 4.43 |
| الصلادة | 200–275 HB | 33–36 HRC |
| قابلية اللحام | نعم | صعبة (تحتاج حماية) |
| قابلية المعالجة الحرارية | لا | نعم (التقسية بالترقيد تزيد المقاومة) |
| قابلية التشغيل | أفضل | مجهد لأدوات القطع |
| التكلفة النسبية | 1.0x | 1.3–1.5x |
| الاستخدام | كيمياء، بحر، طبي حيوي | طيران، مقاومة عالية |
القاعدة قصيرة: مقاومة التآكل دون مقاومة عالية تعني Grade 2؛ والمقاومة العالية عند وزن منخفض تعني
Ti-6Al-4V. فخ واحد يستحق الذكر: حد خضوع Grade 2 يبلغ 275 MPa فقط، أي أضعف من 6061-T6. فكتابة
Grade 2 في مواصفة قطعة إنشائية محمّلة بشدة هي خطوة لأسفل، لا للأعلى.
ما الذي يغيّره التيتانيوم على الآلة
التيتانيوم ليس مادة غالية تُشغَّل كالألومنيوم. إنه عملية مختلفة بقواعد مختلفة، والقواعد هي ما يحكم
التكلفة.
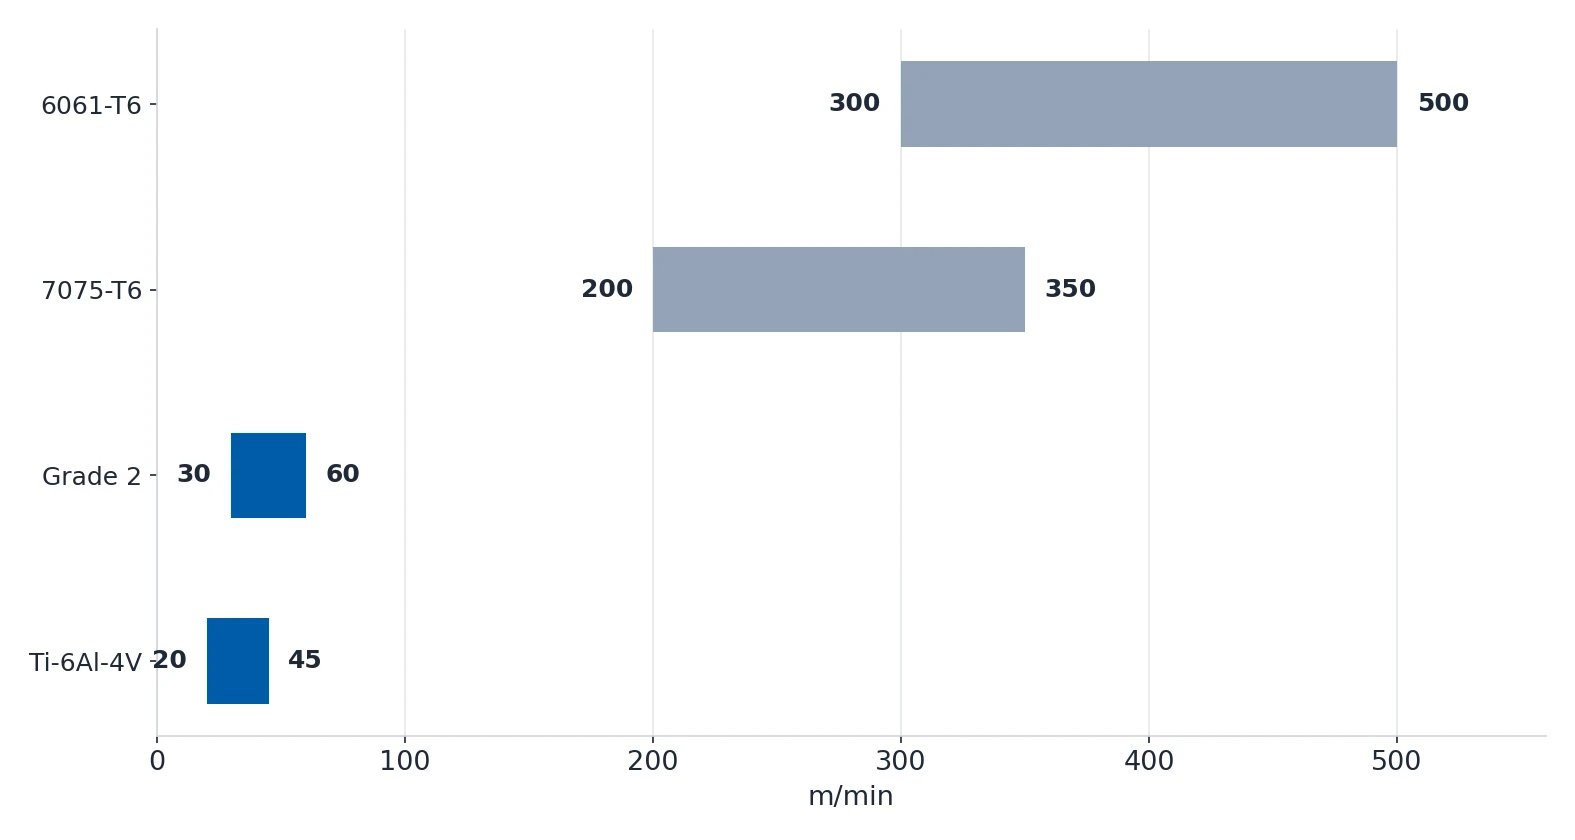
| المادة | التشغيل الخشن (m/min) | التشغيل النهائي (m/min) | ملاحظة عن الأداة |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | تشغيل جاد، 6061 سهل القطع |
| 7075-T6 | 200–350 | 350–550 | أبطأ بنسبة 20–30% من 6061 |
| تيتانيوم Grade 2 | 30–60 | — | زاوية قطع موجبة، حافة حادة |
| Ti-6Al-4V | 20–45 | — | طلاء TiAlN أو ماسي، عمر أطول 3–5 مرات |
أربع قواعد تحدد إن كانت قطعة التيتانيوم ستنجح أم ستُرمى في المهملات:
- سرعة قطع منخفضة. يعمل Grade 2 عند 30–60 m/min و Ti-6Al-4V عند 20–45 m/min. زيادة السرعة تحرق
الأداة فقط دون زيادة سرعة القطع. - سائل التبريد الغزير إلزامي. التيتانيوم موصليته الحرارية ضعيفة، فيبقى الحرارة عند حد القطع. وبدون
سائل تبريد غزير ينخفض عمر الأداة إلى دقائق. - غيّر الأداة عند أول علامة تآكل. التيتانيوم يتشدد أثناء التشغيل. الأداة الباهتة تترك طبقة سطحية
متصلبة تُتلف الأداة التالية أيضًا. المطاحن الطرفية ذات طلاء TiAlN أو الماس تعمل 3–5 مرات أطول. - رقائق رقيقة وقطع سطحية متعددة. أبقِ عمق القطع الشعاعي صغيرًا، فالرقائح السميكة تولّد حرارة
مفرطة.
وقاعدة سلامة واحدة لا مقابل لها في الألومنيوم: لا تستخدم زيت القطع أبدًا. رقائق التيتانيوم الدقيقة
قد تشتعل، وحريق التيتانيوم يحترق عند 3000°C+ ولا يمكن إطفاؤه بالماء لأنه يحترق بدرجة أعلى. استخدم
سائل تبريد غزير قائم على الماء وأبقِ الآلة خالية من الرقائح.
معالجات الأسطح: ما يناسب كل مادة
| المعالجة | التيتانيوم | الألومنيوم |
|---|---|---|
| الأكسدة (Type II) | ألوان زرقاء وبنفسجية وذهبية؛ شائعة في الطبي والطيران | 6061 يعطي أكثر الألوان تجانسًا؛ و 7075 يخرج داكنًا وغير متجانس |
| الأكسدة الصلبة (Type III) | — | الطبقة الصلبة على 7075 أقل مقاومة للتآكل |
| التنبير | لمسة نهائية مطفية، مطلوبة قبل عمليات الطلاء العديدة | تجهيز السطح |
| التلميع | يُلمع جيدًا لكنه يحتاج جهد عمل كبير | التلميع الكهربائي ممكن لكنه غير شائع |
| طلاء PVD | TiN و CrN لتقليل الاحتكاك؛ يُستخدمان في الزرعات الطبية | — |
ملاحظتان عمليتان. الأولى، تضيف الأكسدة 10–25 µm لكل سطح، لذا فالقطعة ذات سمك متقارب تخرج عن المقاس
بعد الطلاء — اطرح نصف سماكة طبقة الأكسدة عند التشغيل قبل التسليم. والثانية، أكسدة التيتانيوم تفاعل
كيميائي مختلف عن أكسدة الألومنيوم حتى لو سُمّي كل منهما Type II؛ فالمورد الذي لا يدير إلا خطوط
الألومنيوم ليس مؤهلًا تلقائيًا لأسطح التيتانيوم.
أين يبالغ المشترون في تحديد التيتانيوم، وكم يكلف ذلك
| الخطأ | ما يحدث | النهج الصحيح |
|---|---|---|
| تحديد تيتانيوم حين يكفي الألومنيوم | دفع 5–10 أضعاف تكلفة المادة دون فائدة | احسب المقاومة/الوزن/التآكل. معظم القطع لا تحتاج تيتانيومًا. |
| سرعة قطع مرتفعة | تحترق الأداة في دقائق وسطح رديء | ابقَ تحت 60 m/min لـ Grade 2 وتحت 45 m/min لـ Ti-6Al-4V |
| استخدام زيت القطع | خطر حريق مع رقائق التيتانيوم | سائل تبريد قائم على الماء فقط |
| عدم تغيير الأدوات بالوتيرة الكافية | السطح المتصلب يُتلف الأدوات التالية | غيّر عند أول علامة تآكل |
| Grade 2 لقطع عالية المقاومة | حد خضوع 275 MPa فقط — أضعف من 6061-T6 | المقاومة العالية تتطلب Ti-6Al-4V |

تفصيل التكلفة خلف الصف الأول يستحق أن يُفصَّل، لأنه ما يدفعه المشتري فعليًا: تكلفة خام التيتانيوم 5–10
أضعاف الألومنيوم و 3–5 أضعاف الفولاذ المقاوم للصدأ، وتكلفة التشغيل 2–3 أضعاف الفولاذ، والنموذج الأول
ينبغي أن يُصنع أولًا من الألومنيوم أو الفولاذ.
ما الذي يُكتب على الرسم
- الصنف والحالة معًا —
Ti-6Al-4VأوGrade 2، وحالته: ملين أو معالج بالحل أو متقادِم. كلمة
«تيتانيوم» وحدها تترك المقاومة مفتوحة. - بيئة التشغيل — ماء مالح، تلامس مع الجسم، رذاذ كيميائي. إن لم ينطبق أي منها، فاذكر ذلك على
الرسم؛ إنها أسرع طريقة لتبرير بديل من الألومنيوم. - الحمل واتجاهه — إذا لم تُحمَّل القطعة بأكثر من 503 MPa، فإن الألومنيوم 7075-T6 يغطي الحاجة.
- اللمسة النهائية — أكسدة Type II أو طلاء PVD أو خام، تُثبَّت قبل تسعير القطعة، لأن الأكسدة تغيّر
الأبعاد. - مسار النموذج الأول — إذا كانت القطعة ما تزال قيد التطوير، فنفّذ القطعة الأولى من 6061-T6، ثم
انتقل إلى التيتانيوم بعد تجميد التصميم.