سلسلة التسامحات في CNC: لماذا لم تتناسب القطعة الخاصة بك
سلسلة التسامحات هي الحساب الذي يقرر هل يتناسب التجميع، وكل شكوى تقريباً من نوع «القطعة لم تتناسب» هي سلسلة لم تُحسب قط. كل بُعد في السلسلة يساهم بتسامحه الخاص، والنتيجة هي مجموع تلك التسامحات؛ فثلاثة ألواح بسماكة 10.0 ±0.1 mm تتراكم إلى ±0.3 mm لا إلى ±0.1 mm. وقد تكون القطعة مصنّعة تماماً وفق رسمها الخاص ومع ذلك تكون خاطئة، لأن الرسم لم يراعِ يوماً كيف تتراكم التسامحات.
ما هي سلسلة التسامحات في الواقع
القاعدة بسيطة ولا ترحم: تسامح البُعد المُجمَّع يساوي مجموع تسامحات كل ما في السلسلة. ولا شيء غير ذلك يغيّرها. سلسلة من خمسة أجزاء كل منها ±0.1 mm تتراكم إلى ±0.5 mm مهما كان التصنيع متقناً لكل جزء.
هناك طريقتان لإجراء هذا الحساب، وهما تجيبان عن سؤالين مختلفين.
| الطريقة | الحساب | التراكم الكلي | النتيجة |
|---|---|---|---|
| أسوأ حالة | 0.1 + 0.1 + 0.1 | ±0.3 mm | بعد اسمي 30.0 mm، مدى 29.7–30.3 mm |
| مجموع الجذور التربيعية | √(0.01 + 0.01 + 0.01) | ±0.173 mm | بعد اسمي 30.0 mm، مدى 29.83–30.17 mm |
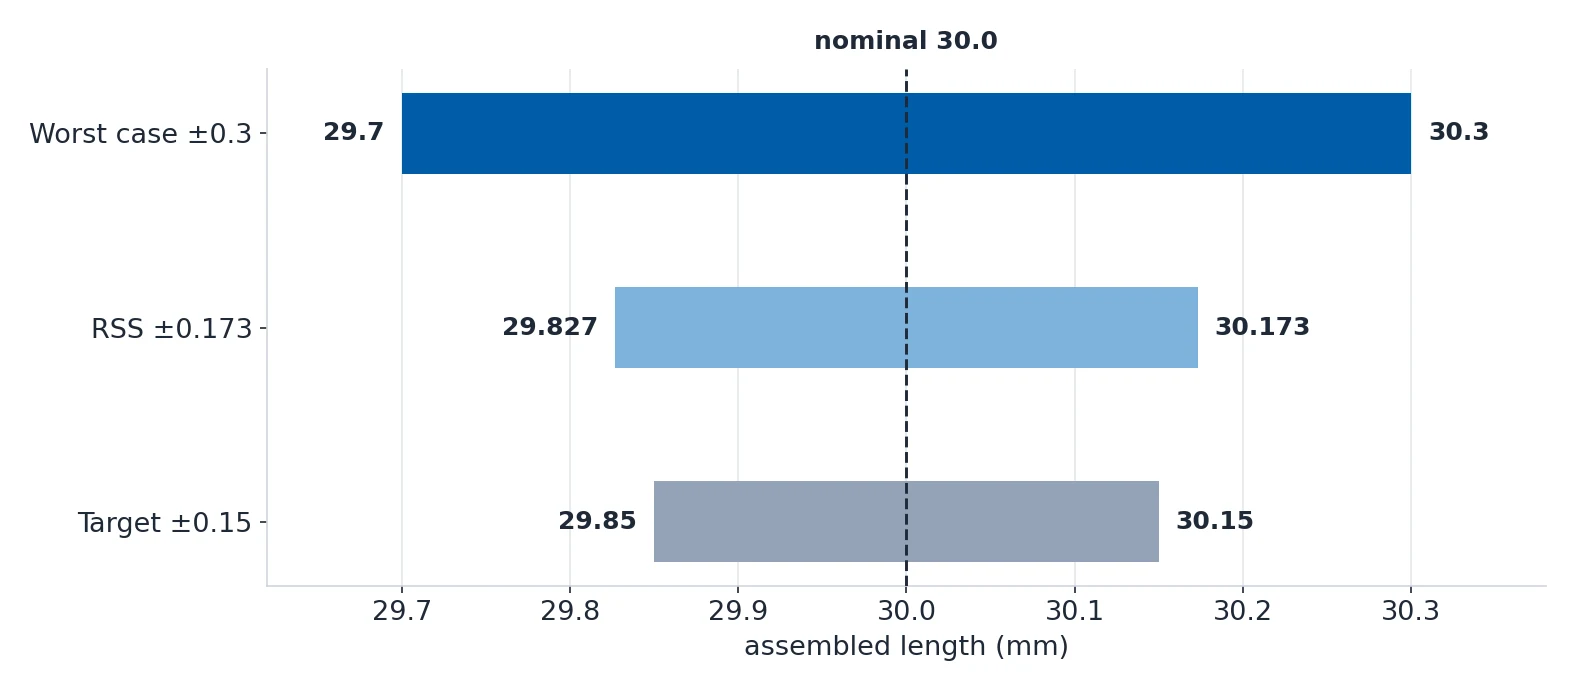
أسوأ حالة هي الطريقة التي تضمن التثبيت في كل قطعة على حدة، لأنها تفترض أن جميع الأبعاد تصل إلى حدودها في الوقت نفسه. أما مجموع الجذور التربيعية فهو طريقة إحصائية: تفترض أن الأخطاء عشوائية ومستقلة، لذا نادراً ما تتطابق القيم القصوى. و RSS هو ما يصف مجموعة من آلاف القطع، وأسوأ حالة هو ما يضمن تركيب قطعة واحدة.

لماذا لم تتناسب قطعتك: ستة أسباب
هذه الأسباب الستة تغطي معظم أعطال التثبيت التي تعود عبر إدارة الجودة. وجميعها مشكلات في الرسم، لا في التصنيع.
| # | السبب | ما الذي يحدث | الحل |
|---|---|---|---|
| 1 | استخدام General tolerance في تثبيت محمل | قيمة ISO 2768-m عند 50 mm هي ±0.3 mm، بينما يحتاج مبيت المحمل إلى ±0.01 mm أو أدق | حدد التثبيت مباشرة، مثل H7/k6 أو H7/p6 |
| 2 | عدم حساب تراكم أسوأ حالة | خمسة أجزاء كل منها ±0.1 mm تتراكم إلى ±0.5 mm ولا يعود التجميع لينغلق | احسب السلسلة وشدّ بُعداً واحداً |
| 3 | تسامح ضيق على جدار رقيق | الجدار سماكته 1 mm ينثني أثناء التشغيل، لذا يستحيل ±0.01 mm مهما كان نص الرسم | جدار لا يقل عن 1.5 mm في الألومنيوم و 1.0 mm في الفولاذ |
| 4 | لا توجد أي ملاحظة على ISO 2768 | لا تملك الورشة قيمة افتراضية، فيصبح كل بُعد ملتبس سؤالاً وافتراضاً | ضع ISO 2768-mK في خانة العنوان |
| 5 | تثبيت تداخل مع تشطيب سطحي خشن | تُسحق قمم السطح أثناء التجميع فيختفي التداخل المحسوب | Ra 0.8 µm أو أفضل، ويُنصح بالجلخ Ra 0.4 µm |
| 6 | تطبيق GD&T دون مراجع | إطار التحكم في الخاصية بلا مرجع، فتختار الورشة مرجعاً وتختلف النتيجة | حدّد مراجع أساسية واضحة في الرسم |

السببان 3 و 6 يستحقان عناية خاصة. فالجدار الرقيق لا يستطيع أن يحافظ على ±0.01 mm مهما قال الرسم، إذ تنحني القطعة أثناء قطعها ويتحرك البُعد بعد مغادرة الأداة. والتسامح الموضعي دون مرجع ليس مواصفة، بل طلب من الورشة أن تختار.
حساب السلسلة: أسوأ حالة ومجموع الجذور التربيعية
ترتيب العمل مهم. احسب تراكم أسوأ حالة أولاً، لأنها الطريقة الوحيدة التي تضمن التثبيت في كل قطعة، ولا تستخدم RSS إلا بعدها للإنتاج الكمي. والمصمم الذي يبدأ بـ RSS يكون قد افترض المشكلة بعيداً.
مثال الألواح الثلاثة هو الحالة المرجعية. ثلاثة ألواح بسماكة 10.0 ±0.1 mm، مكدّسة:
- أسوأ حالة: 0.1 + 0.1 + 0.1 = ±0.3 mm، لذا يكون الطول المُجمَّع 30.0 mm اسمياً ويتراوح من 29.7 إلى 30.3 mm.
- مجموع الجذور التربيعية: √(0.01 + 0.01 + 0.01) = ±0.173 mm، لذا يتراوح التجميع نفسه من 29.83 إلى 30.17 mm.
- المتطلب: إذا كان التجميع يجب أن يحافظ على 30.0 ±0.15 mm، فإن أسوأ حالة لا تنجح، لأن 0.3 أكبر من 0.15. و RSS لا ينقذك أيضاً، لأن بعض القطع ما زالت تصيب أسوأ حالة.
حين تفشل السلسلة، هناك بالضبط أربعة خيارات، وواحد منها فقط يكلّف مالاً على القطعة نفسها.
| الخيار | الأثر على السلسلة | تكلفته |
|---|---|---|
| تشديد تسامح واحد | يزيل حصة ذلك البُعد من السلسلة | +30–150% على تلك الخاصية |
| إضافة ورقة تباعد | تمتص التباين عند التجميع | خطوة تجميع إضافية بدون تكلفة على القطعة |
| إعادة تصميم السلسلة | تزيل بُعداً من السلسلة تماماً | وقت هندسة فقط |
| التحويل إلى RSS | يتحول ±0.3 إلى ±0.173 mm | مجاني، لكن بلا ضمان لأي قطعة منفردة |
إعادة التصميم هي غالباً الإجابة الصحيحة عندما يمكن إخراج البُعد المشكل من السلسلة. وورقة التباعد هي الإجابة الصحيحة عندما يكون الواجهة مصمماً أصلاً لاستقبالها. أما تشديد التسامح فالإجابة الصحيحة فقط عندما يجب أن يكون البُعد ضيقاً فعلاً، وهو أغلى الخيارات الثلاثة.
ISO 2768: General Tolerance التي يجب أن تغطي معظم رسمك
ISO 2768 هو ما يجعل الرسم قابلاً للقراءة. ملاحظة واحدة في خانة العنوان تغطي كل بُعد لا يحكم الوظيفة، وهو ما يمثل عادة 80% منها، وتمنع الورشة من التخمين في الباقي.
| الفئة | مستوى الدقة | الاستخدام المعتاد | الأثر على التكلفة |
|---|---|---|---|
| f (دقيقة) | أعلى دقة عامة | قطع دقيقة، أسطح اقتران لا تتطلب تثبيتاً بعينه، متطلبات مظهر مشددة | +15–30% مقارنة بالمتوسط |
| m (متوسطة) | CNC القياسي | القطع المخروطة CNC العامة، وهي الفئة الأكثر استخداماً | خط الأساس |
| c (خشنة) | مرنة | ألواح معدنية، وصلات لحام إنشائية، سبوبات غير حرجة، تجميعات كبيرة | -10–20% مقارنة بالمتوسط |
| v (خشنة جداً) | الأكثر مرونة | هياكل لحام، سبوبات خام، أبعاد كبيرة جداً | -20–35% مقارنة بالمتوسط |
الحرف قبل الشرطة يحدد الفئة الخطية. والحرف بعد الشرطة يحدد الفئة الهندسية، لذا يعني ISO 2768-mK الفئة الخطية m مضافاً إليها الفئة الهندسية K، وترك الحرف الثاني يعني عدم تحديد أي تسامحات هندسية عامة.
يعتمد التسامح الخطي على البُعد الاسمي، فالنطاق الذي يقع فيه بُعدك يغيّر الرقم.
| نطاق البُعد الاسمي (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
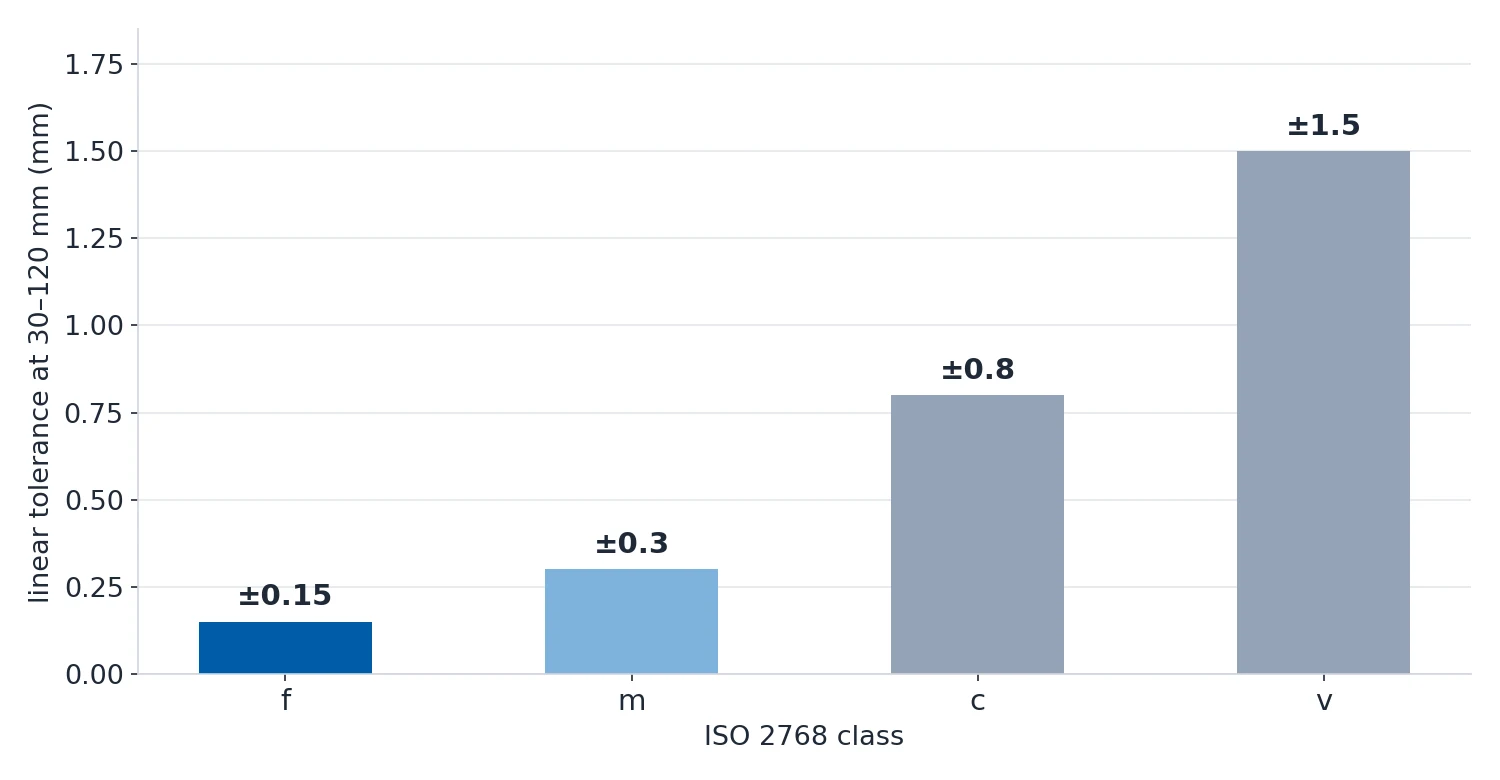
لـ ISO 2768 حدود واضحة، واستخدامه حيث يلزم تثبيت بعينه هو أكثر الأسباب شيوعاً في التسبب بالمشكلات. أخرج الخاصية من الفئة العامة كلما أظهر الرسم ما سيحدث إذا وصل البُعد إلى حده.
| الحالة | التسامح الموصى به | السبب | درجة IT المعتادة |
|---|---|---|---|
| عمود في فتحة المحمل | تثبيت منفرد، مثل H7/k6 | تعتمد حياة المحمل على تداخل أو فراغ صحيح | IT6–IT7 |
| قطر أخدود مانع التسرب | ±0.025 mm أو أدق | تفقد حلقة O إحكامها إذا كان الأخدود عريضاً أو عميقاً أكثر من اللازم | IT7–IT8 |
| نمط فتحات البراغي | ±0.1 mm موضعي | يجب أن محاذاة البراغي عبر الفلنجات المقابلة | IT9–IT10 |
| مسامير التوجيه | H7/m6 أو أدق | يجب ضغط المسامير في مكانها لضمان تكرار تموضعها | IT6–IT7 |
| فتحة الأسطوانة الهيدروليكية | ±0.005–0.01 mm مع الاستدارة | يتسرب السائل على جانب المكبس إذا لم تكن الفتحة مستديرة أو كانت أكبر من اللازم | IT5–IT7 |
| المسافة بين محوري الترس المتشابك | ±0.02–0.05 mm | يعتمد الخلوص الجانبي والضجيج على المسافة بين المحاور | IT6–IT8 |
التثبيتات: بفراغ وانتقالي وتداخل
عندما يجب أن تحافظ قطعتان على علاقة بينهما، لا يكفي تسامح ± على كل منهما؛ فالرسم يحتاج إلى تثبيت، وهو علاقة بين الفتحة والعمود معبَّر عنها برمزين من ISO 286.
| نوع التثبيت | العلاقة | التجميع | التكلفة |
|---|---|---|---|
| بفراغ | العمود أصغر دائماً من الفتحة | تجميع يدوي، والقطع تتحرك نسبةً إلى بعضها | خط الأساس |
| انتقالي | يعتمد على موضع الفتحة الفعلية والعمود داخل نطاقاتهما | أحياناً فراغ صغير وأحياناً تداخل صغير | +15–30% فوق البفراغ |
| تداخل | العمود أكبر دائماً من الفتحة | مكبس أو طرق حرارية | الأغلى |
قراءة الرمز تصبح مباشرة بمجرد معرفة النصفين.
| الجزء | الرمز | الانحراف عند 25 mm | المعنى |
|---|---|---|---|
| الفتحة | H7 | +21 / 0 µm | الانحراف الأساسي صفر، فلا يمكن للفتحة إلا أن تكون مساوية للبعد الاسمي أو أكبر منه |
| العمود | g6 | -7 / -20 µm | دائماً دون البعد الاسمي، فلا يمكنه تجاوز الفتحة أبداً |
الحروف a–h تنتج تثبيتات بفراغ، و js–n تنتج تثبيتات انتقالية، و p–zc تنتج تثبيتات تداخل. والفتحة عادةً تكون أكثر ليونة بدرجة واحدة من العمود، لأن التثقيب الدقيق أصعب من الخرط الدقيق.
الاختيار بينها يتبع قاعدة واحدة: استخدم أرخى تثبيت لا يزال يؤدي الغرض، واحتفظ بتثبيتات التداخل للوصلات التي لا يجب أن تنفصل أبداً.
| التطبيق | التثبيت | السبب |
|---|---|---|
| ترس أو بكرة قابلة للفك على عمود | انتقالي H7/k6، يُجمَّع بمكبس لولبي | تموضع بثبيت محكوم مع إمكانية الفك |
| مسمار توجيه في فتحة | انتقالي H7/js6 | متماثل حول البعد الاسمي، فيتموضع بدقة في الاتجاهين |
| حلقة خارجية محمل مدفوعة في الهيكل | تداخل H7/p6 | يجب ألا تنفصل هذه الوصلة أبداً |
| وصلة لولبية | بفراغ H7/h6 | حتى 34 µm فراغ عند 25 mm، وهذا أكثر من كافٍ لوسيلة التثبيت |
هناك تفصيل واحد يوقع الكثيرين في التثبيتات التداخلية: فتشطيب السطح يأكل التداخل. تُسحق قمم السطح أثناء التجميع، فيصبح التداخل الفعلي أقل من القيمة المحسوبة. عند Ra 1.6 µm تخسر نحو 13 µm على السطحين معاً، وعند Ra 3.2 µm تخسر نحو 25 µm. وبالنسبة لتثبيت H7/p6، فإن تداخله عند 25 mm لا يتجاوز 1–35 µm، قد يبتلع هذا الفقد التداخل كله فترتخي القطعة. حدّد Ra 0.8 µm أو أفضل، واعتبر الجلخ Ra 0.4 µm التشطيب الموصى به لأسطح التثبيت التداخلي.
ما الذي يمكن لكل عملية أن تحافظ عليه فعلاً
التسامح الذي لا تصل إليه العملية ليس تسامحاً ضيقاً، بل رفضاً في انتظار الحدوث. وهذا ما تحافظ عليه كل عملية كخيار قياسي، وما تحافظ عليه حين تدفع أكثر.
| العملية | القياسي | الدقة | الدقة الفائقة | المكافئ IT |
|---|---|---|---|---|
| الطحن CNC (3 محاور) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| الطحن CNC (5 محاور) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| الخرط CNC | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| الخرط من النوع السويسري | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| الجلخ السطحي | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| التخوير الدقيق | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| التفريغ الكهربائي بالسلك (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| التفريغ الكهربائي الغاطس (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
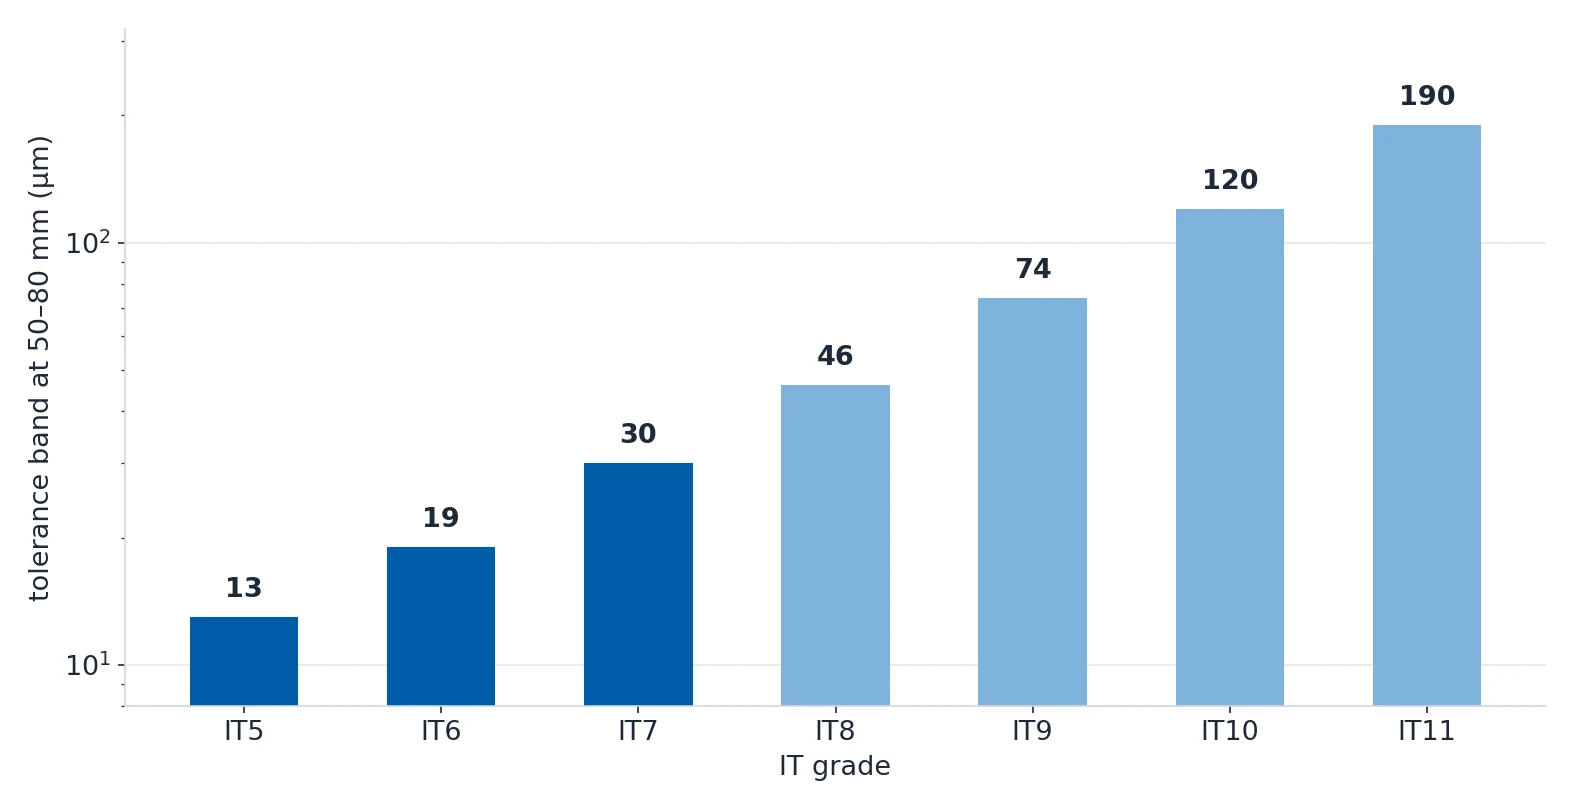
مقياس درجات IT هو اللغة المشتركة بين الرسم وورشة التشغيل، ويستحق القراءة مباشرة.
| درجة IT | التسامح عند 50–80 mm | المعنى العملي |
|---|---|---|
| IT5 | 13 µm | تصنيع أدوات القياس |
| IT6 | 19 µm | التشغيل الدقيق |
| IT7 | 30 µm | تثبيتات دقيقة للمحامل والأعمدة |
| IT8 | 46 µm | تشغيل دقيق عام |
| IT9 | 74 µm | تشغيل عام، وهو ما يعادل ISO 2768-m |
| IT10 | 120 µm | دقة متوسطة |
| IT11 | 190 µm | تشغيل متساهل |
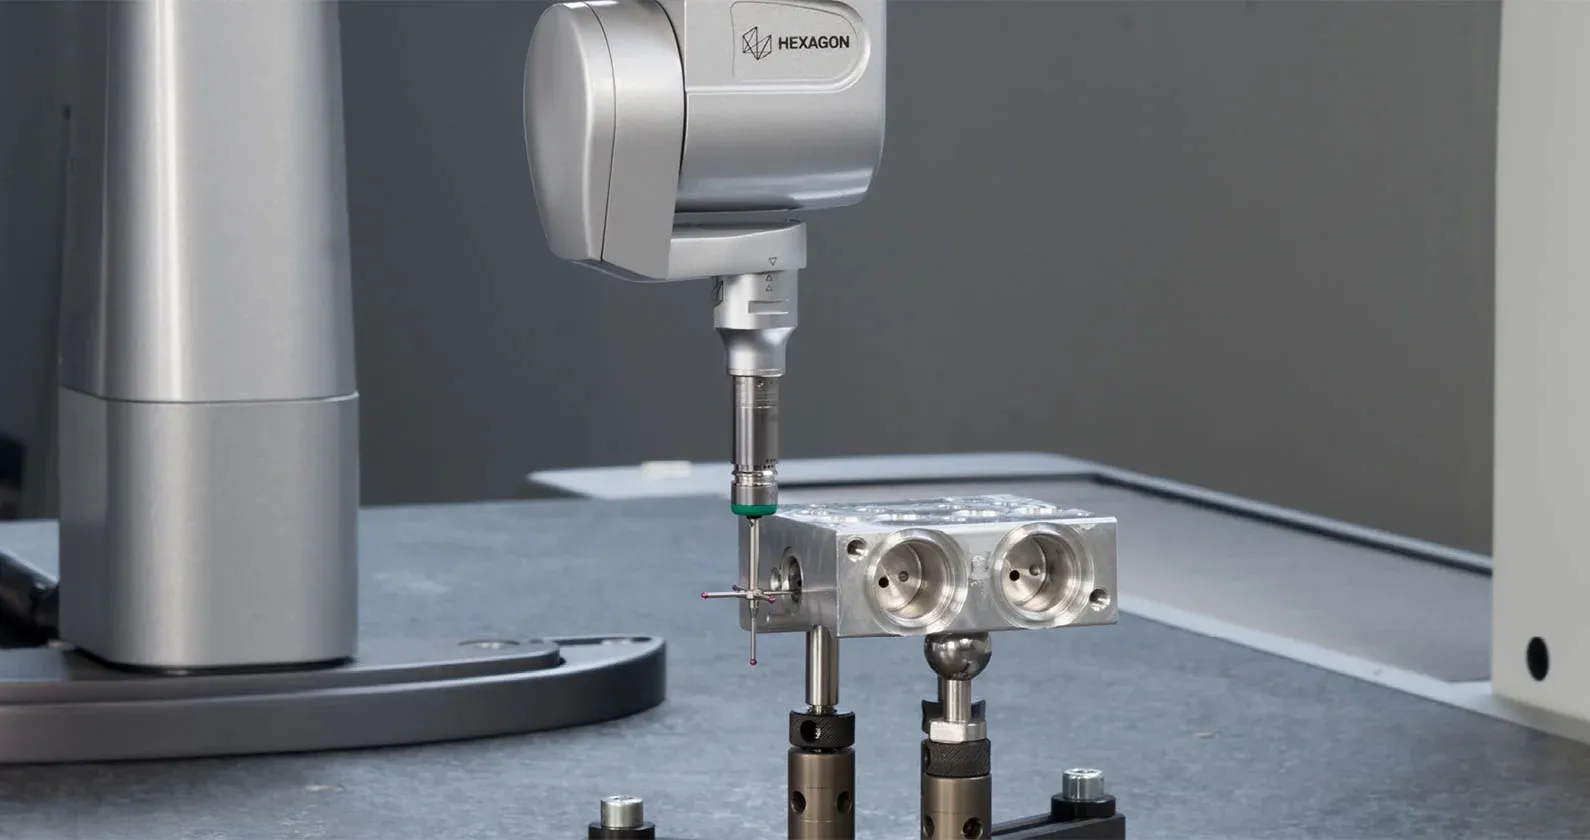
كيف تصلح السلسلة قبل أن تصل إلى الورشة
المعالجة إجراء قصير، ومكانه قبل إصدار الرسم لا بعد وصول أول قطعة.
- اكتب كل بُعد في سلسلة التجميع بالترتيب مع تسامحه.
- احسب تراكم أسوأ حالة: اجمع التسامحات.
- قارن النتيجة بالمتطلب الذي يجب أن يستوفيه التجميع.
- حيث لا تنجح، اختر عن قصد: شدّ تسامحاً، أو أضف ورقة تباعد، أو أعد تصميم السلسلة.
- ضع ISO 2768-mK في خانة العنوان لكل ما لم يُذكر على حدة.
- حدّد التثبيتات مباشرة برمز H7/k6 بدلاً من تسامحين ± منفصلين.
- قارن كل تسامح ضيق بجدول العمليات، وتأكد أن الجدار يستطيع حمله.
- اذكر تشطيب السطح في تثبيتات التداخل.
الأسئلة الثلاثة التي تلتقط كل شيء تقريباً بسيطة: ما أضيق تسامح في السلسلة، وأي بُعد ينتجه، وهل تستطيع العملية أن تحافظ عليه فعلاً. فإذا لم تتناسب قطعة، فالجواب غالباً في أحد هذه الثلاثة، وكان على الرسم قبل أن يُقطع المعدن.
المصادر
جميع الأرقام في هذه الصفحة مأخوذة من ويكي الهندسة لدينا.