5 ejes vs 3 ejes en fresado CNC: ¿cuándo compensa?
Las máquinas de 3 ejes mecanizan cerca del 80% de las piezas fresadas, y el 5 ejes solo se amortiza en una
lista corta de geometrías: superficies de contorno libre, cavidades profundas con radios de esquina
pequeños y características en tres o más lados con tolerancias mutuas estrechas. El error caro no es
elegir 3 ejes cuando necesitaba 5 ejes. Es escribir «5 ejes» en un plano cuando el posicionamiento 3+2
habría hecho el mismo trabajo — el taller presupuesta la programación de 5 ejes simultáneos y el precio se
duplica o se triplica.
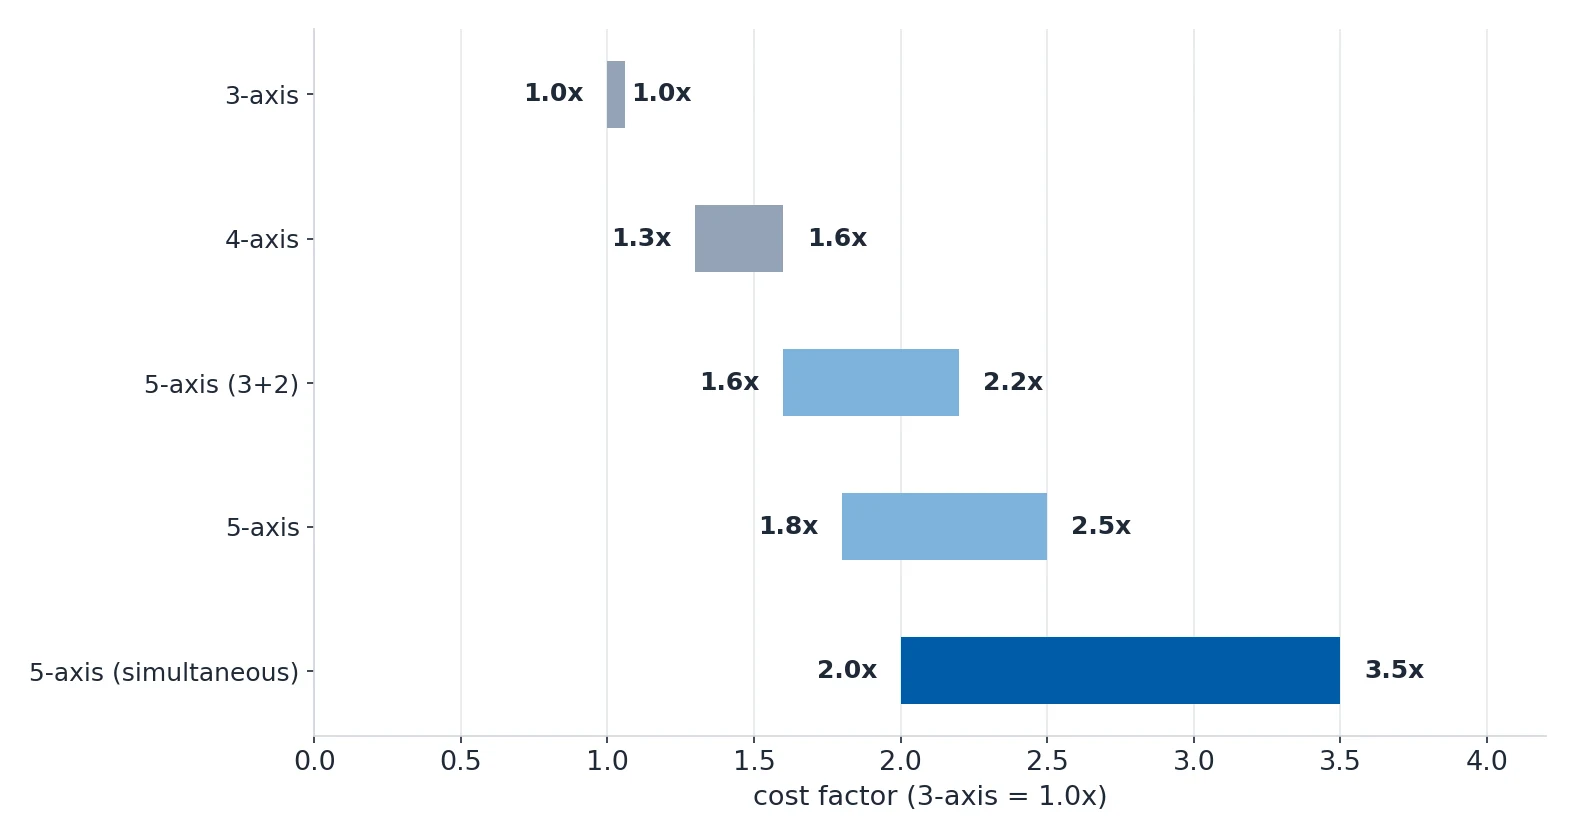
Qué máquina necesita realmente su pieza
| Lo que necesita su pieza | Use esta | Por qué | Factor de coste |
|---|---|---|---|
| Características planas, cavidades, taladros, perfiles 2D — todas accesibles desde una sola dirección | 3 ejes | El 80% de las piezas fresadas. Preparación rápida, gran disponibilidad de máquinas, la tarifa por hora más baja. | 1.0x (referencia) |
| Características en 2 lados, con tolerancia de posición estrecha entre ellos | 4 ejes | El plato giratorio del eje A permite mecanizar la segunda cara sin desclavar. Elimina el error de preparación. | 1.3–1.6x |
| Taladros o ranuras en ángulos compuestos (no 0/90 grados) | 4 ejes o 3+2 | Indexe la pieza al ángulo correcto y después frese o taladre en 3 ejes lineales. No hace falta rotación simultánea. | 1.3–1.6x |
| Superficies de contorno complejo (rotores, álabes de turbina, moldes) | 5 ejes simultáneos | La herramienta se mantiene normal a la superficie durante todo el corte. Mejor acabado, menor tiempo de ciclo, menos preparaciones. | 2.0–3.5x |
| Características en 3+ lados con tolerancias mutuas estrechas | Posicionamiento 3+2 en una máquina de 5 ejes | Máquina de 5 ejes usada en modo indexado. Más barato que la programación y el mecanizado de 5 ejes simultáneos. | 1.6–2.2x |
| Cavidades profundas con radios de esquina pequeños que exigen herramientas cortas y rígidas | 5 ejes | Incline el cabezal para llegar con una herramienta más corta. Menos deflexión, mejor acabado, arranque de material más rápido. | 1.8–2.5x |
Lea con atención la última fila. Una cavidad profunda con radio de esquina pequeño puede mecanizarse en una
máquina de 5 ejes por 1.8–2.5x, pero a menudo puede mecanizarse en una máquina de 3 ejes por 1.0x si
rediseña la cavidad — esa es una decisión de diseño, no de mecanizado, y vale más que cualquier discusión
con el taller sobre tarifas de máquina.

Qué entrega realmente cada configuración
| Parámetro | 3 ejes | 4 ejes | 5 ejes (3+2) | 5 ejes (simultáneo) |
|---|---|---|---|---|
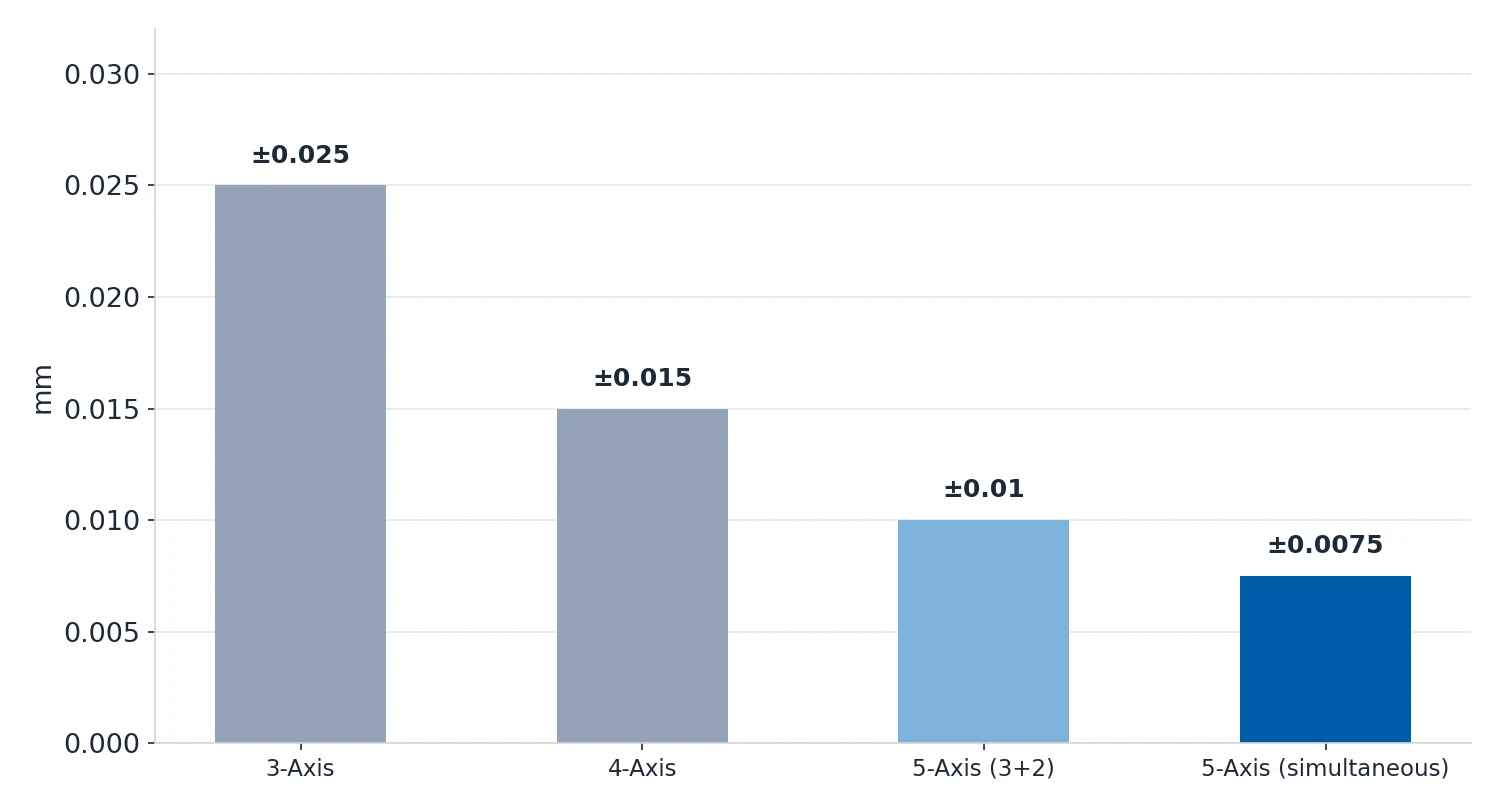
| Precisión típica | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| Acabado superficial (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Tamaño máximo de pieza | Hasta 2000mm | Hasta 1000mm de diámetro | Hasta 800mm | Hasta 600mm |
| Factor de coste de preparación | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
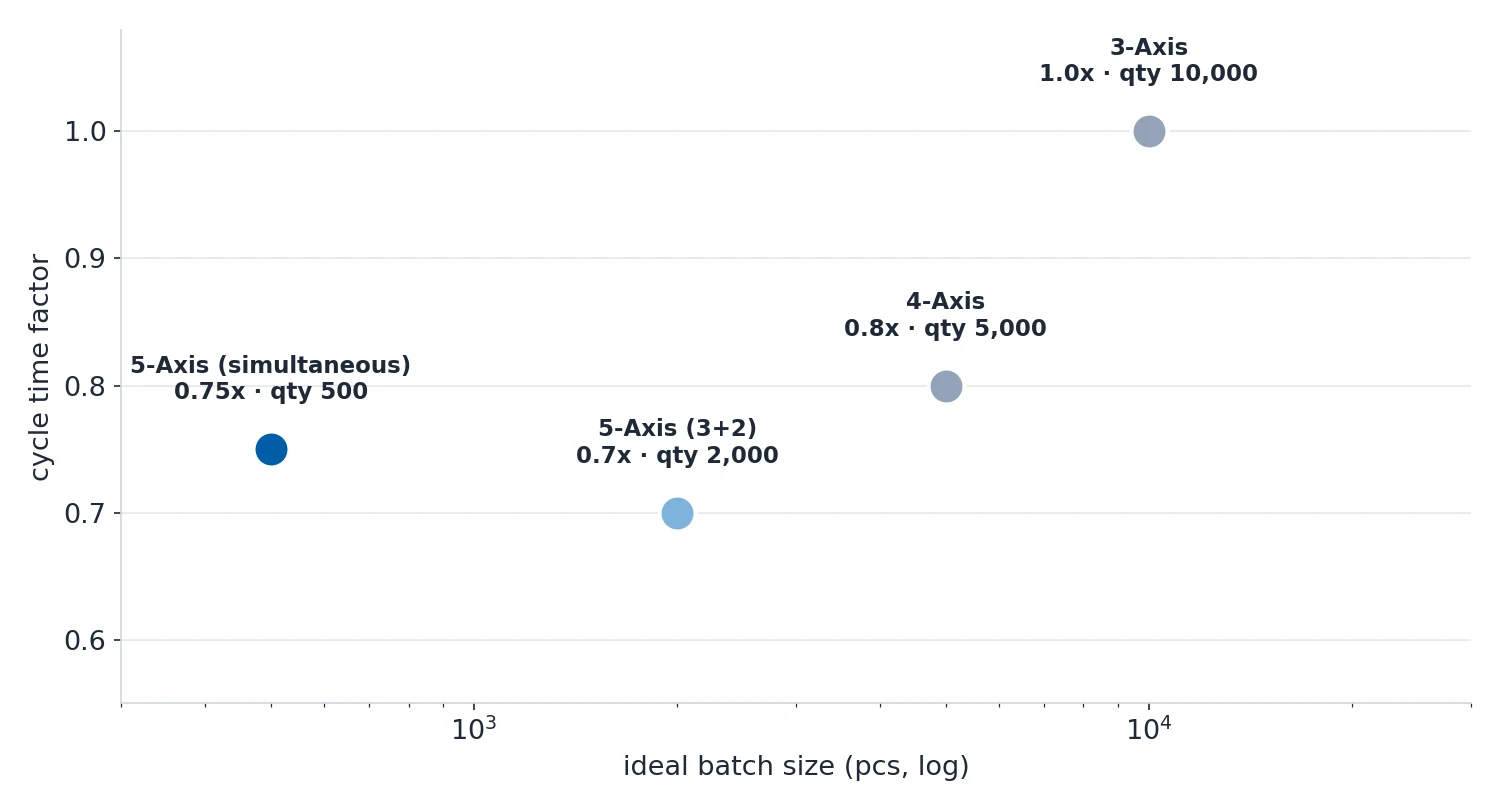
| Factor de tiempo de ciclo | 1.0x | 0.8x (menos preparaciones) | 0.7x (menos preparaciones) | 0.6–0.9x |
| Tamaño de lote ideal | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Socavados | No | Limitado | Sí | Sí |
| Características en varios lados | Requiere voltear | Una sola preparación | Una sola preparación | Una sola preparación |
Tres datos de esta tabla deciden la mayoría de los casos. Precisión: pasar de 3 ejes a 5 ejes
simultáneos le compra unos ±0.02 mm, y la mayoría de los planos nunca los necesitó. Tiempo de ciclo:
cada escalón reduce el factor de tiempo de ciclo, porque las preparaciones desaparecen — 0.6–0.9x para el
5 ejes simultáneo frente a 1.0x para 3 ejes, un ahorro que solo cuenta si el número de preparaciones era el
problema. Tamaño de lote: el lote ideal para 5 ejes simultáneos es 1–500, frente a 1–10,000+ para 3
ejes, porque el coste de programación y de preparación tiene que amortizarse a lo largo de la tirada.
3+2 o simultáneo: cuál elegir
La diferencia no es técnica, es comercial. Si puede listar los ángulos de mecanizado como valores fijos,
necesita 3+2.

| Tipo de característica | Ejemplo | Por qué funciona el 3+2 |
|---|---|---|
| Taladros inclinados | Taladros de montaje a 15°, 30°, 45° | Inclinar al ángulo y taladrar recto. No hace falta rotación continua. |
| Planos en varios lados | Perfiles hexagonales o cuadrados | Indexar 60° o 90° y fresar cada cara. |
| Cavidades en superficies inclinadas | Planos de montaje sobre una superficie de contorno libre | Inclinar de modo que el fondo de la cavidad quede horizontal y después fresar la cavidad a 3 ejes. |
| Características en la cara posterior | Ranuras de junta tórica, taladros roscados en la parte inferior | Voltear 180° en la misma sujeción. Sin re-fijado. |
| Características radiales en piezas cilíndricas | Taladros cruzados, Chaves, planos en un eje | Rotar hasta la posición y después cortar en el plano X-Y. |
| Tipo de característica | Ejemplo | Por qué se exige el simultáneo |
|---|---|---|
| Superficies de contorno complejo | Rotores, álabes de turbina, hélices | El ángulo de la herramienta debe cambiar continuamente para seguir la curvatura de la superficie. |
| Núcleos de molde con cavidad profunda | Núcleos de molde de inyección con nervios altos | Inclinar la herramienta para evitar colisiones con las paredes de la cavidad manteniendo el alcance. |
| Piezas estructurales aeronáuticas | Cintas de larguero, costillas de ala de pared fina | El mecanizado en una sola preparación elimina la suma de tolerancias en los referenciales críticos. |
| Implantes médicos | Prótesis de articulación, placas óseas | Superficies orgánicas complejas con tolerancias estrechas y requisitos exigentes de acabado superficial. |
Las cuatro filas de la segunda tabla tienen algo en común: el ángulo de la herramienta tiene que cambiar
mientras corta, o la pieza debe mantenerse en una sola preparación por razones de tolerancia. Si no se
aplica ninguna de las dos, está pagando el precio del 5 ejes simultáneo por una operación indexada.

Qué cambia el 5 ejes en el diseño de su pieza
Elegir máquina y diseñar la pieza son la misma conversación. Estas son las reglas de diseño que se
desprenden de la tabla de máquinas.

| Regla DFM | Criterio | Por qué importa |
|---|---|---|
| Evite cavidades profundas | Mantenga la relación profundidad-anchura ≤ 4:1 | Las herramientas largas se deflectan. Una fresa de 10mm que entra 60mm en una cavidad vibra, deja un mal acabado y tarda una eternidad. Si necesita profundidad, use cavidades escalonadas con diámetros intermedios. |
| Radios de esquina interior | Especifique R1.5, R3, R6mm (diámetros de fresa estándar) | Las fresas son redondas — no pueden cortar una esquina interior aguda de 90°. Si especifica R0.5mm, el taller debe usar una herramienta diminuta (lenta, frágil) o EDM por hilo (caro). Ajuste sus radios de redondeo a los tamaños de herramienta disponibles. |
| Radios de fondo | Mínimo R3mm, preferible R6mm | Las fresas de punta esférica tienen radio. Un fondo de cavidad plano con esquinas agudas contra las paredes es imposible con herramientas estándar. Cuanto mayor es el radio de fondo, mayor (más rápida, más barata) es la herramienta que puede usar. |
| Espesor de pared | Mínimo 0.8mm (aluminio), 1.0mm (acero), 1.5mm (titanio) | Las paredes más finas se deflectan bajo las fuerzas de corte, provocando vibración, mal acabado y falta de precisión dimensional. Las paredes de titanio por debajo de 1.5mm son casi imposibles de fresar limpiamente. |
| Minimizar preparaciones | Diseñe características accesibles desde el menor número de direcciones posible | Cada volteo implica: desclavar, limpiar, volver a sujetar, re-establecer el referencial y volver a tomar el cero. Cada preparación añade $30–100 de mano de obra más suma de tolerancias. |
| Altura del resalte | ≤ 4x el diámetro de la base | Los resaltes altos y finos se deflectan durante el mecanizado. Si necesita altura, añada nervaduras o aumente el diámetro de la base. |
| Profundidad de rosca | Máximo 1.5–2x el diámetro en agujeros ciegos | Las roscas más allá de 2x el diámetro no aportan resistencia apreciable — la carga la soportan las primeras vueltas. Las roscas profundas exigen brocas largas que se rompen con facilidad y se cortan despacio. |
| Diámetros de taladro estándar | Use tamaños estándar de broca y escariador | Los taladros no estándar exigen herramientas a medida u operaciones de escariado. Ambos aumentan el coste y el plazo. Siempre que pueda, ajústese a las tablas de taladros estándar. |
| Grabado de texto y logotipos | Anchura mínima de trazo 0.3mm, profundidad mínima 0.2mm | Un grabado más pequeño resulta ilegible después del anodizado o la pintura. Manténgalo funcional o use marcado láser tras el mecanizado. |
Dos reglas hacen más por el precio que cualquier discusión sobre máquinas. Los radios de esquina
interior ajustados a los diámetros de fresa estándar permiten al taller usar una fresa de 6mm en lugar
de una de 2mm, lo que es más rápido y más rígido. El espesor mínimo de pared de 0.8mm para aluminio,
1.0mm para acero y 1.5mm para titanio es donde empiezan la vibración y el error dimensional, y ninguna
capacidad de máquina arregla una pared demasiado fina.

Adónde va realmente el dinero
| Factor de coste | Impacto | Cómo reducirlo |
|---|---|---|
| Número de preparaciones | Alto — cada preparación añade $30–100+ de mano de obra y utillaje | Diseñe para mecanizar en una sola preparación siempre que pueda. Use 4 ejes o 3+2 para eliminar los volteos. |
| Tolerancias estrechas | Alto — ±0.01mm cuesta 2–4x más que ±0.05mm | Aplique tolerancias estrechas solo donde sean funcionalmente necesarias. Relaje las cotas no críticas. |
| Requisitos de acabado superficial | Medio-alto — Ra 0.4 exige pasadas adicionales, avances más lentos y a veces rectificado | Especifique un acabado fino solo en superficies visibles o de estanqueidad. Ra 1.6 es suficiente para la mayoría de las piezas no decorativas. |
| Dureza del material | Medio — los materiales más duros implican cortes más lentos, desgaste más rápido de la herramienta y más cambios de herramienta | Use el material más blando que cumpla sus requisitos de resistencia. Considere material preendurecido frente a material endurecido en todo el espesor. |
| Coste del material | Medio — el titanio cuesta 5–8x el precio del aluminio por kg | Optimice las dimensiones de la barra para minimizar el desperdicio. Para materiales caros, considere fundición o forja de forma casi final. |
| Geometría compleja | Medio — programación de 5 ejes, tiempos de ciclo más largos, más preparaciones | Simplifique siempre que pueda. ¿Esa superficie curva podría ser una plana con salida en conicidad? |
| Utillaje a medida | Bajo-medio — fresas especiales, herramientas de perfilado, utillaje de sujeción a medida | Diseñe alrededor de los tamaños de herramienta estándar. Use tamaños de rosca estándar y diámetros de taladro estándar. |
| Requisitos de inspección | Bajo-medio — medición con CMM, certificados de terceros, trazabilidad de material | Pida CMM solo en las cotas críticas. Un informe CMM completo de cada pieza añade $20–50 por unidad. |
| Cantidad | Variable — la amortización de la preparación lo cambia todo | El coste de preparación es fijo; el coste por pieza baja con la cantidad. A partir de 100+ unidades, el utillaje y la optimización de proceso empiezan a amortizarse. |
Fíjese en que la máquina en sí no aparece en esta lista. Un comprador que piensa que el precio lo fija el
«3 ejes vs 5 ejes» está mirando la columna equivocada — el precio lo fijan las preparaciones, las
tolerancias y el material, y el número de ejes solo mueve indirectamente esas tres cosas.
Los errores que inflan un presupuesto de 5 ejes
| Error | Consecuencia | Solución |
|---|---|---|
| Especificar «5 ejes» cuando basta el 3+2 | El precio se duplica o se triplica porque el taller presupuesta programación de 5 ejes simultáneos | Especifique «posicionamiento 3+2 en máquina de 5 ejes» si eso es todo lo que necesita. O simplemente diga «mecanizado en varios lados, una sola preparación». |
| Redondeos interiores R1mm en todas partes | Obliga a herramientas de acabado pequeñas, tiempos de ciclo largos, mal acabado y cambios de herramienta frecuentes | Use R3mm o mayor siempre que pueda. Use radios pequeños solo donde la geometría lo exija. |
| Cavidades profundas (profundidad > 4x anchura) | Deflexión de la herramienta, vibración, mal acabado, herramientas rotas, tiempos de ciclo largos | Escale la cavidad con diámetros intermedios. O rediseñela para reducir la profundidad. |
| Tolerancia estrecha en características no críticas | Toda la pieza se presupuesta a precios de precisión. Cada cota se inspecciona con especificación estrecha. | Use GD&T. Aplique ±0.01mm solo a referenciales y superficies de acoplamiento. Deje el resto en ±0.05–0.1mm. |
| Esquinas interiores agudas (R0) | Imposible de mecanizar con herramientas estándar. Requiere EDM, añade $100–500 y días de plazo. | Ponga siempre un radio de redondeo. Mínimo R0.5mm, preferible R1.5–R3mm. |
| Profundidad de rosca más allá de 2x el diámetro | Roscas débiles (solo las primeras vueltas soportan la carga), brocas rotas, ciclos de roscado largos | Limite la profundidad de rosca en agujeros ciegos a 1.5–2x el diámetro. Añada un alivio de rosca si hace falta. |
| Especificar Ra 0.4 en todas partes | Varias pasadas de acabado, avances más lentos, posible operación de rectificado — fuerte aumento del coste | Ra 1.6 para superficies no decorativas. Ra 0.8 para superficies de acoplamiento. Ra 0.4 solo para juntas o acabados visibles. |
| No tener en cuenta el espesor del anodizado | La pieza queda sobredimensionada tras el anodizado tipo II (+10–25µm por superficie) y no encaja en el conjunto | Mecanice a menor medida la mitad del espesor de recubrimiento previsto antes del anodizado. |
| Usar utillaje HSS en producción | Coste inicial bajo de la herramienta pero 5–10x más cambios de herramienta, velocidades de corte más lentas y mayor coste por pieza | Use metal duro para cualquier lote de más de 10 piezas. El coste de herramienta por pieza es menor a pesar del precio de compra más alto. |
| Olvidarse del acceso de sujeción | El taller tiene que fabricar un utillaje a medida ($200–2000) porque la geometría de la pieza no tiene superficies de sujeción | Añada planos, resaltes o taladros para la sujeción. O, como mínimo, hable del utillaje con el taller antes de cerrar el diseño. |
La versión de una frase para su plano
Si puede indexar la pieza y aun así mantener la tolerancia, escriba «posicionamiento 3+2 en una máquina de
5 ejes». Si el ángulo de la herramienta tiene que cambiar mientras corta, escriba «5 ejes
simultáneos». Si todo es accesible desde una sola dirección, escriba «3 ejes» y guarde la diferencia
para las tolerancias que realmente importan.