6061 vs 7075 aluminio: cómo elegir para piezas CNC
La lista de aleaciones de aluminio incluye decenas de grados, pero en la compra del día a día cerca del 90% de las
piezas mecanizadas usan solo dos: 6061-T6 y 7075-T6. Ambas son aluminio, los nombres difieren en un
dígito y muchos compradores se decantan por la más cara. El resultado es una factura de material entre 30%–60%
más alta por un rendimiento que la pieza nunca usa, o el error contrario: hacer falta una pieza de 7075, se
especificó 6061 y la debilidad solo aparece en el montaje.
Este artículo pone las dos calidades en paralelo y le da reglas que puede aplicar directamente.
La respuesta corta
- La mayoría de las piezas va bien en 6061-T6, que además se solda mejor, resiste mejor la corrosión,
se mecaniza mejor y cuesta menos. - Use 7075-T6 solo cuando la carga exija realmente la mayor fluencia y no exista soldadura ni ambiente
corrosivo. Si le preocupa el agrietamiento por corrosión bajo tensión, especifique 7075-T73 en lugar
de T6. - Elegir solo por el peso es un error. 7075 es apenas un 4% más denso que 6061, así que a igual volumen no
se ahorra casi nada. El ahorro real de peso viene de hacer la pieza más fina, y ahí es exactamente donde
7075 se gana su lugar.
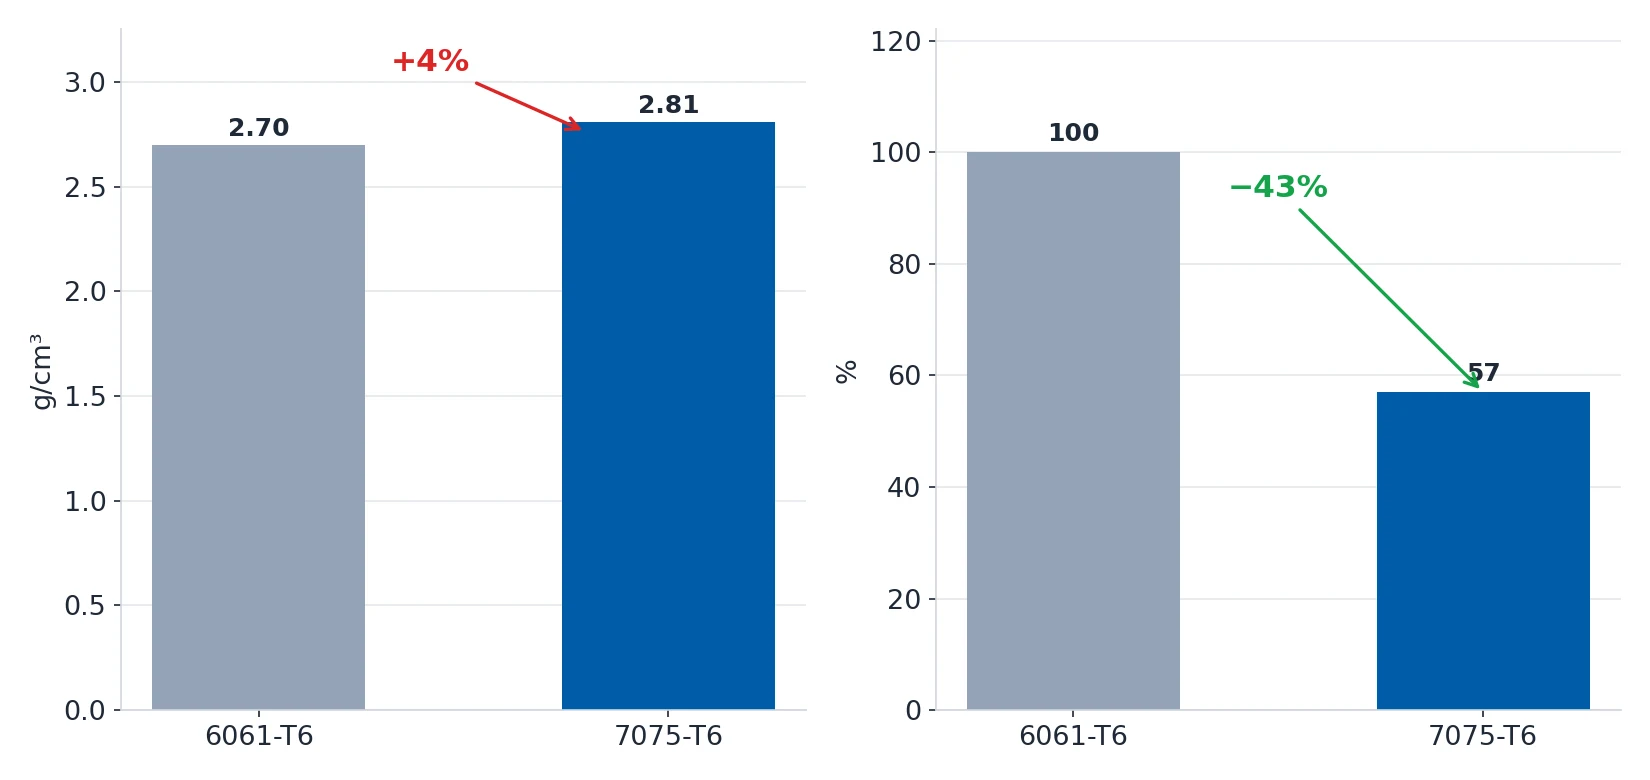
La densidad apenas difiere en un 4%, pero una pieza de 7075-T6 hecha más fina para la misma carga es alrededor de 43% más ligera.
Comparativa de propiedades
| Propiedad | 6061-T6 | 7075-T6 | Nota |
|---|---|---|---|
| Fluencia | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 es ~82% mayor: su única ventaja decisiva |
| Resistencia a la tracción | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 es ~84% mayor |
| Módulo de elasticidad | 68.9 GPa | 71.7 GPa | Casi idénticos: la rigidez no depende del grado |
| Densidad | 2.70 g/cm³ | 2.81 g/cm³ | 4% de diferencia, no es la diferencia principal |
| Resistencia a la fatiga (10⁷ ciclos) | ~138 MPa | ~138 MPa | Esencialmente igual: alta resistencia no significa mayor vida a fatiga |
| Tenacidad a la fractura KIC | ~29 MPa√m | ~20 MPa√m | 7075 es más frágil, con menor tolerancia al daño |
| Soldabilidad | Buena | Mala | 7075 se agrieta con facilidad al soldar |
| Agrietamiento por corrosión bajo tensión | No susceptible | Susceptible en T6 | 7075-T73 / T74 lo mejoran notablemente |
| Resistencia a la corrosión | Buena | Mala | 7075 desarrolla corrosión blanca (precipitación de zinc) |
| Mecanizabilidad | Buena | Bastante mala | 7075 corta más duro, desgasta la herramienta más rápido y tiende a adherirse |
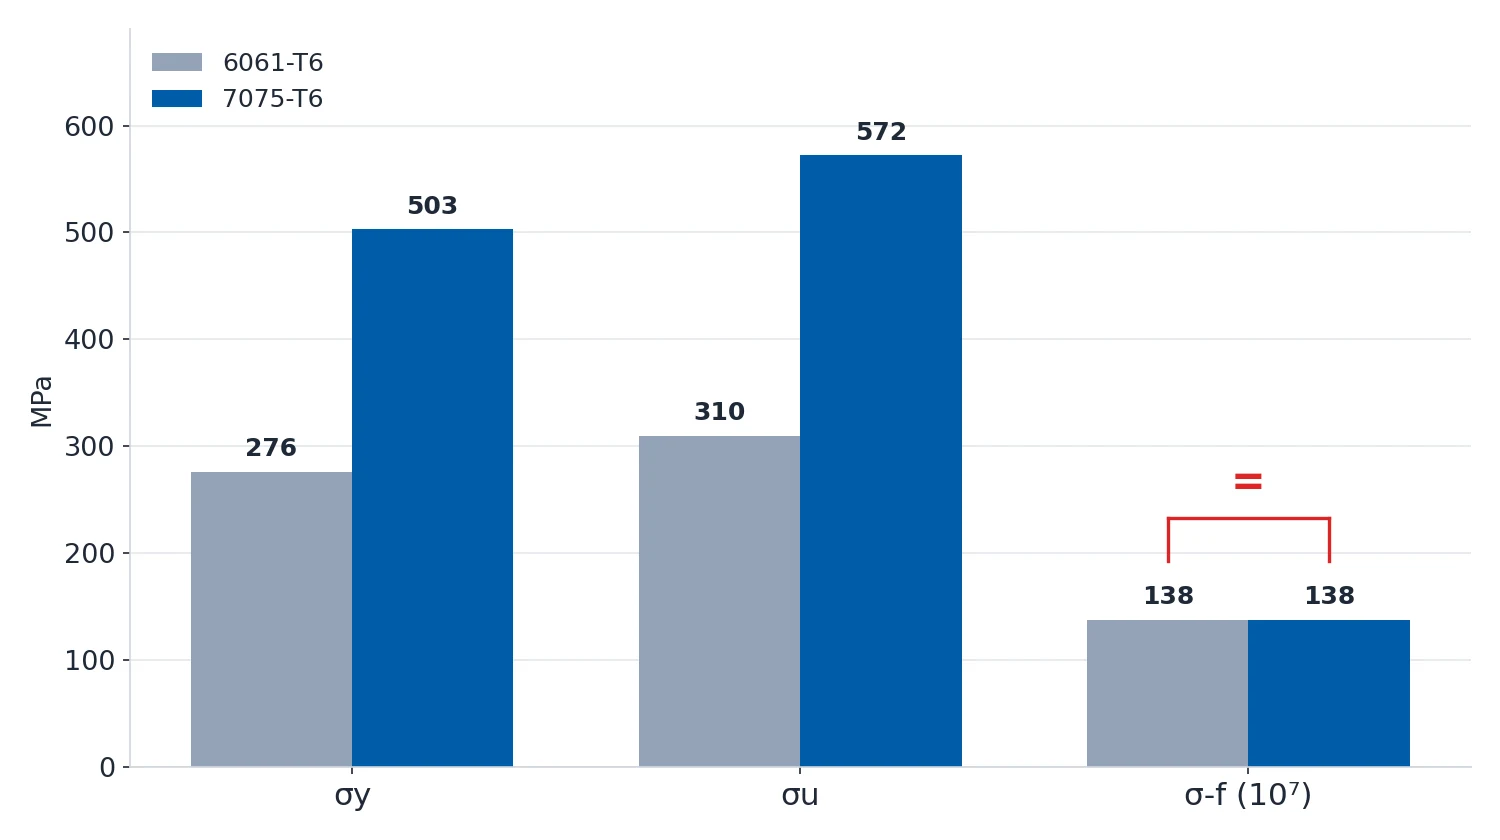
La fila que más se pasa por alto es la de "resistencia a la fatiga". Muchos ingenieros suponen que la
aleación más resistente dura más y eligen 7075. Pero el límite de fatiga del aluminio es casi independiente
del grado: 6061-T6 y 7075-T6 están ambos en torno a 138 MPa. Lo que realmente decide la vida a fatiga es la
concentración de tensiones, el acabado superficial y las tensiones residuales. Si su pieza es una unión
cargada repetidamente, cambiar la aleación suele aportar menos que añadir un radio, reducir la rugosidad
superficial y controlar el alivio de tensiones.
Cuándo necesita de verdad el 7075
La ventaja en fluencia del 7075 es real en estos casos:
- Piezas estructurales de alta carga: soportes aeroespaciales, bielas de articulations de robots,
suspensión de competición, fuselajes de drones. Con la misma sección de carga, el 7075 permite reducir el
espesor de pared, y de ahí sale el ahorro de peso real. - Piezas rígidas de pared fina, con una salvedad: ambas aleaciones tienen casi el mismo módulo de
elasticidad, así que la rigidez de una pared fina viene de la geometría y del momento de inercia de la
sección, no de la aleación. El papel del 7075 aquí es que "permite adelgazar sin hundirse". - Piezas duras y resistentes al desgaste: el 7075-T6 está en torno a 150 HB, frente a unos 95 HB del
6061-T6.
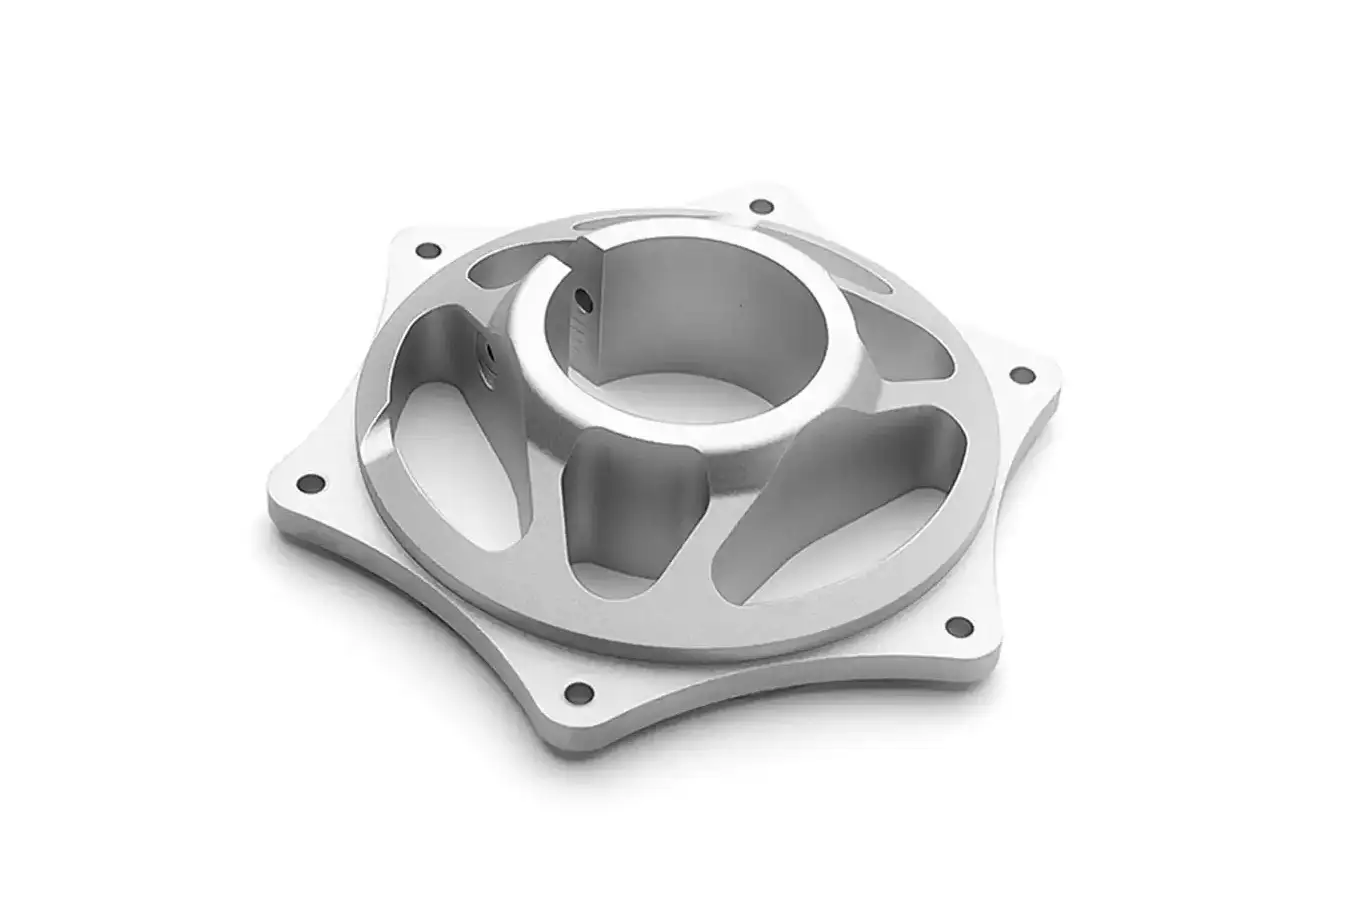
Carcasa mecanizada de 7075-T7351: la clase de pieza donde la mayor fluencia se paga.
Tres avisos duros cuando sí lo especifica:
- Si hay soldadura, vuelva al 6061. El sistema Al-Zn-Mg-Cu del 7075 se agrieta con facilidad al soldar, y
la pérdida de resistencia posterior es grande e impredecible. Si el diseño no puede evitar la soldadura, el
6061 es la respuesta sin vacilar. -
Para servicio exterior o marino elija T73/T74, no T6. El 7075-T6 es vulnerable al agrietamiento por
corrosión bajo tensión en presencia de cloruros o tensiones residuales. El T73 (envejecido artificialmente
para aliviar tensiones) cede alrededor de 8% de resistencia y aporta una gran mejora en la resistencia a la
grieta.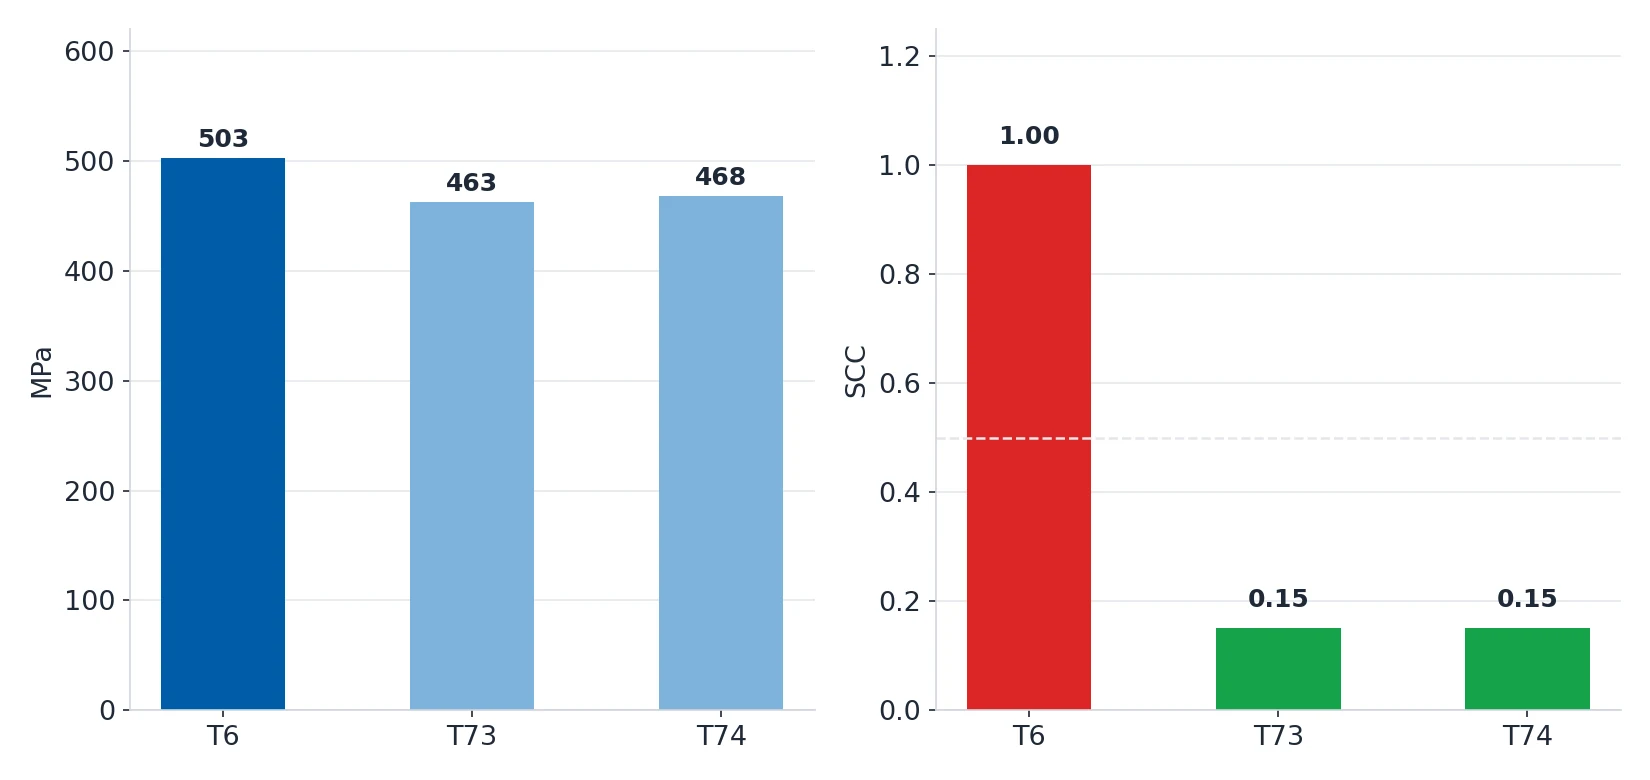
T73 y T74 ceden alrededor del 8% de fluencia y eliminan casi todo el riesgo de agrietamiento por corrosión bajo tensión del T6. -
Tenga en cuenta la dirección del laminado. Las propiedades en dirección de espesor (Z) de la chapa de
7075 bajan de forma notable, así que cualquier pieza cargada perpendicular a la cara de la chapa debe
indicarlo expresamente.
Cuándo el 6061 es la mejor elección
En estas situaciones el 7075 no aporta ventaja y genera problemas:

- Conjuntos soldados: el 6061 es el aluminio soldable estándar.
- Ambientes húmedos, con niebla salina o químicos: el 6061 resiste la corrosión marcadamente mejor que
el 7075. - Piezas médicas y en contacto con alimentos: el 6061 tiene un sistema de grados maduro con certificación
y trazabilidad claras; el zinc y el cobre del 7075 necesitan una evaluación aparte bajo algunas
normativas. - Piezas complejas de cavidad profunda o pared fina: el 7075 corta más duro, la herramienta se desgasta
antes y la mano de obra adicional suele cancelar la diferencia de precio del material. - Piezas sensibles al coste con cargas moderadas: el caso más habitual con diferencia.
Cómo redactar la especificación para que no haya errores
Muchas solicitudes de cotización dicen solo "pieza de aluminio", lo que permite que cada proveedor cotice una
calidad y un precio distintos. La forma correcta es aleación más estado:
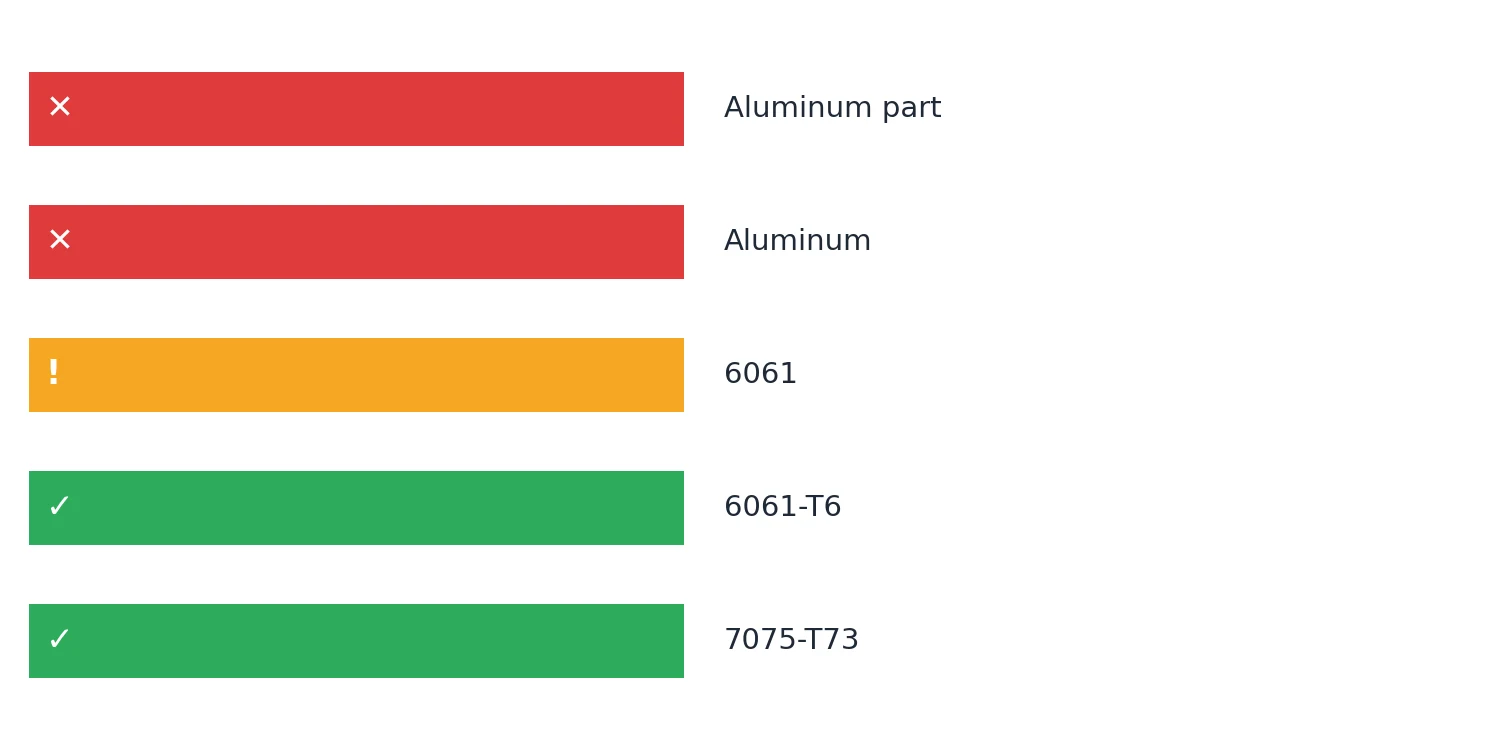
| Escrito como | Aceptable | Problema |
|---|---|---|
| "Pieza de aluminio" | ❌ | No se fija ni la aleación ni el estado: cualquiera puede cotizarlo |
| "Aluminio" | ❌ | Lo mismo, y sin estado alguno |
| "6061" | ⚠️ | La aleación es correcta, el estado no (T6 / T651 / T7351 difieren mucho) |
| "6061-T6" | ✅ | Aleación y estado, sin ambigüedad |
| "7075-T73" | ✅ | Aleación y estado, y ya se ha considerado el agrietamiento por corrosión bajo tensión |
Dos añadidos:
- Indique por separado la chapa y el perfil. El 6061-T651 es la condición habitual de chapa (envejecido
artificialmente, dimensionalmente estable); el 6061-T6 es más típico de perfiles extruidos o chapa sin
envejecer. - Fije el acabado superficial junto con la aleación. El anodizado duro de una pieza de 7075 aumenta aún
más las tensiones residuales, así que el orden correcto es: elegir primero el T73 y después anodizar según
la especificación que aplica a ese estado.
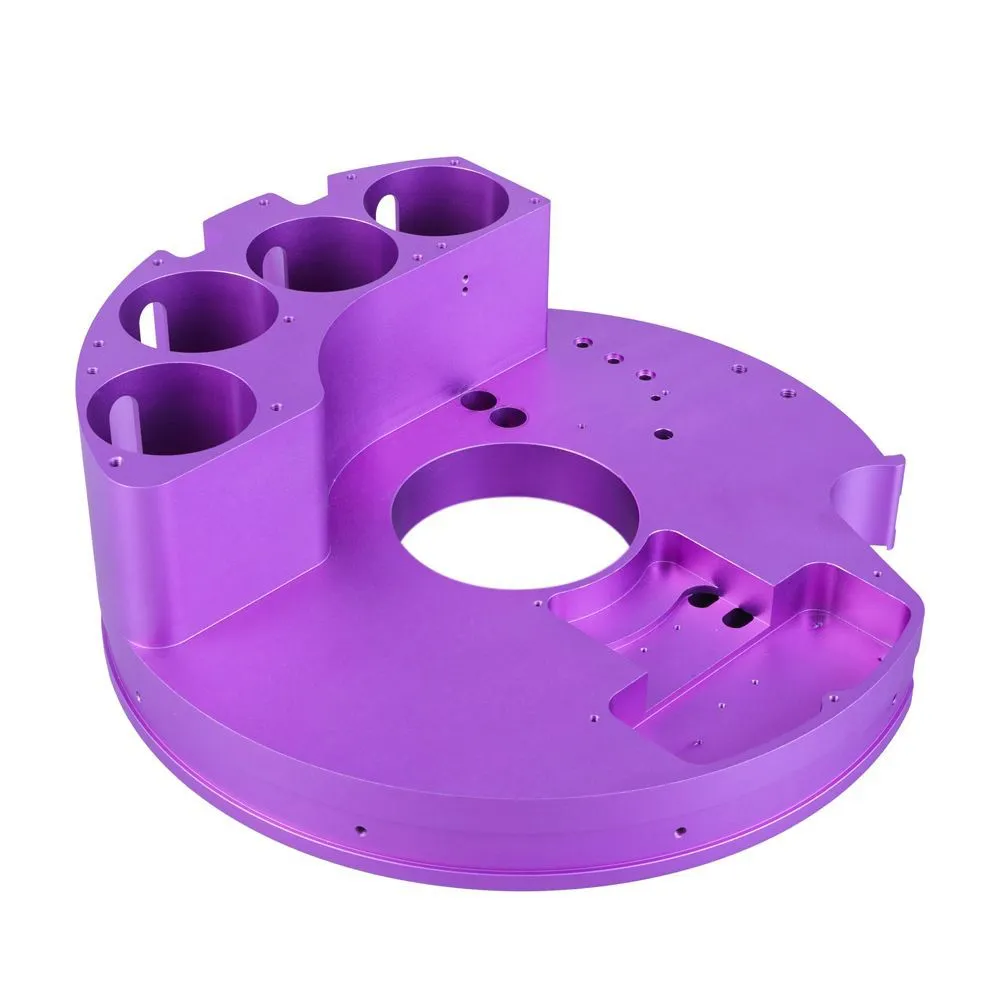
Pieza de 7075 anodizada: el acabado añade tensiones residuales, por eso el estado debe elegirse primero.
Un orden de decisión que puede seguir
Cuando un plano llega a su mesa, haga estas cuatro preguntas en este orden y la aleación se deduce:
- ¿Hay soldadura? Sí → 6061.
- ¿Va a vivir al exterior, en niebla salina o en productos químicos? Sí → 6061; si por lo demás hace
falta 7075, use T73/T74. - ¿La carga principal es estática o cíclica repetida? Cíclica y el cálculo de fatiga ya pasa → se admite
7075-T6. Si el cálculo de fatiga no pasa, corrija primero la geometría (añadir radios, eliminar esquinas
vivas, reducir la rugosidad superficial) en lugar de cambiar de aleación. - ¿Nada de lo anterior y la pieza debe ser más fina y más ligera? Sí → 7075-T6; en caso contrario →
6061-T6.
Cómo le ayudamos con esta decisión
La confirmación de aleación es un paso fijo en la revisión DFM que hacemos entre recibir un plano y devolver una
cotización.
Nuestros ingenieros comprueban:
- si el plano indica aleación y estado. Cuando no, proponemos una para la aplicación y la marcamos en la
cotización; - si los requisitos de soldadura, tratamiento térmico y acabado superficial entran en conflicto entre sí (por
ejemplo, anodizado de 7075-T6 más servicio exterior); - si el requisito de resistencia realmente necesita 7075: si el 6061 lo cumple, le decimos cuánto se ahorra;
- el plan de herramienta y mano de obra para piezas de pared fina y cavidad profunda, que determina cuánto
cuesta realmente mecanizar una pieza de 7075.
Si tiene una pieza de aluminio para la que está comparando cotizaciones, envíenos el archivo y revisaremos la
viabilidad de aleación y proceso antes de que cotice, para que no tenga que adivinar entre dos calidades.
Los valores de propiedades son cifras típicas de catálogos públicos de materiales (ASM/MatWeb). Los valores
reales varían según la forma del producto y el lote. Tome sus decisiones de ingeniería a partir de la
especificación de material que usted tiene y de datos medidos, no solo de esta tabla.
Fuentes
Todos los datos de esta página proceden de nuestra wiki de ingeniería.