Qué es el DFM en el mecanizado CNC: una guía para compradores
DFM — diseño para la fabricación — significa diseñar una pieza de modo que pueda mecanizarse de forma repetible, a un coste predecible, sin pedir favores al taller. En la práctica es una lista corta de decisiones que se toman antes de liberar el plano: desde cuántas direcciones debe fijarse la pieza, hasta qué espesor mínimo pueden tener sus paredes, qué tan apretada debe ser realmente cada tolerancia y qué tipos de taladro exige la función. Si acierta con esos cuatro puntos, la cotización suele acercarse a su estimación. Si falla, el mismo plano puede variar 2–5× en precio entre dos talleres, o volver como una pieza que no encaja en su montaje.
Qué cambia realmente el DFM
El DFM no es una certificación ni una norma de estilo. Es un modelo de costes aplicado a la geometría, y tres palancas explican la mayor parte de la diferencia de precio entre una pieza bien diseñada y otra mal diseñada.
| Palanca de coste | Peso en una pieza de aluminio de complejidad media | Hasta dónde puede mover el total |
|---|---|---|
| Número de preparaciones | 15–30% | +50–200% |
| Selección de material | 20–40% | +40–500% |
| Tolerancias excesivamente ajustadas | se suma a lo anterior | +50–150% |
| Tolerancias finas ya indicadas en el plano | 10–25% | +30–150% |
El orden importa. El número de preparaciones y el material son las dos palancas más grandes; las tolerancias excesivas son el error más caro. Cada preparación cuesta $30–80 en mano de obra y tiempo de husillo perdido, y eliminar una ahorra realmente 2–3× esa cantidad una vez contabilizadas la inspección reducida, los menos errores de transferencia de referencias y el menor rechazo. Por eso las dos primeras preguntas de cualquier revisión de diseño son siempre las mismas: ¿se puede mecanizar esta pieza desde un solo lado y se puede cortar a partir de material estándar?

Las cinco comprobaciones antes de liberar un plano
Estas cinco comprobaciones llevan unos diez minutos sobre un plano y detectan los problemas de geometría que causan la mayoría de las sorpresas caras. Repítalas en este orden, porque las dos primeras cambian la estructura de costes y las tres últimas la afinan.
| # | Comprobación | Condición de aprobación | Qué cuesta si se omite |
|---|---|---|---|
| 1 | Número de preparaciones | Todos los rasgos son accesibles desde un lado | $30–80 por preparación, más error de transferencia de referencias |
| 2 | Espesor de pared | Toda pared cumple el espesor recomendado de su material | +30–80% de tiempo de mecanizado, vibración, piezas fuera de tolerancia |
| 3 | Dispersión de tolerancias | El plano lleva una nota de tolerancia general | 30–50% del coste de la pieza |
| 4 | Tipos de taladro | Cada taladro es del tipo más sencillo que cumple la función | De 1.1× a 2.0× por taladro |
| 5 | Material y barra | Material estándar en la aleación y el estado indicados | +40–500% en la línea de material |
Una pieza que supera las cinco comprobaciones puede seguir siendo cara: un soporte de titanio con una tolerancia fina es caro por buenas razones. Lo que garantizan las comprobaciones es que el precio que paga corresponde a la función que pidió, y no a una decisión de geometría tomada por accidente.

Tolerancias: donde el DFM ahorra más dinero
La decisión de DFM más valiosa no es apretar una tolerancia. Es ensanchar todas las tolerancias que no precisam estar apretadas. El coste crece de forma exponencial al cerrarse las tolerancias, así que un plano en el que todas las cotas llevan ±0.01 mm cuesta varias veces más que un plano que especifica cada cota según su función.
| Función de la cota | Banda de tolerancia |
|---|---|
| Interferencias y prensajes | ±0.005–0.015 mm |
| Cojinetes y alojamientos | ±0.005–0.015 mm |
| Taladros para pasadores de centraje | ±0.01–0.02 mm, H7 |
| Ajustes de transición y de posición | ±0.01–0.025 mm |
| Superficies de estanqueidad | ±0.025–0.05 mm |
| Superficies de montaje | ±0.05–0.1 mm |
| Taladros pasantes de perno con holgura | ±0.1–0.25 mm |
| Cotas generales | ±0.1–0.5 mm según ISO 2768-mK |
| Taladros roscados | Clase estándar 6H / 6g, nada más apretado |
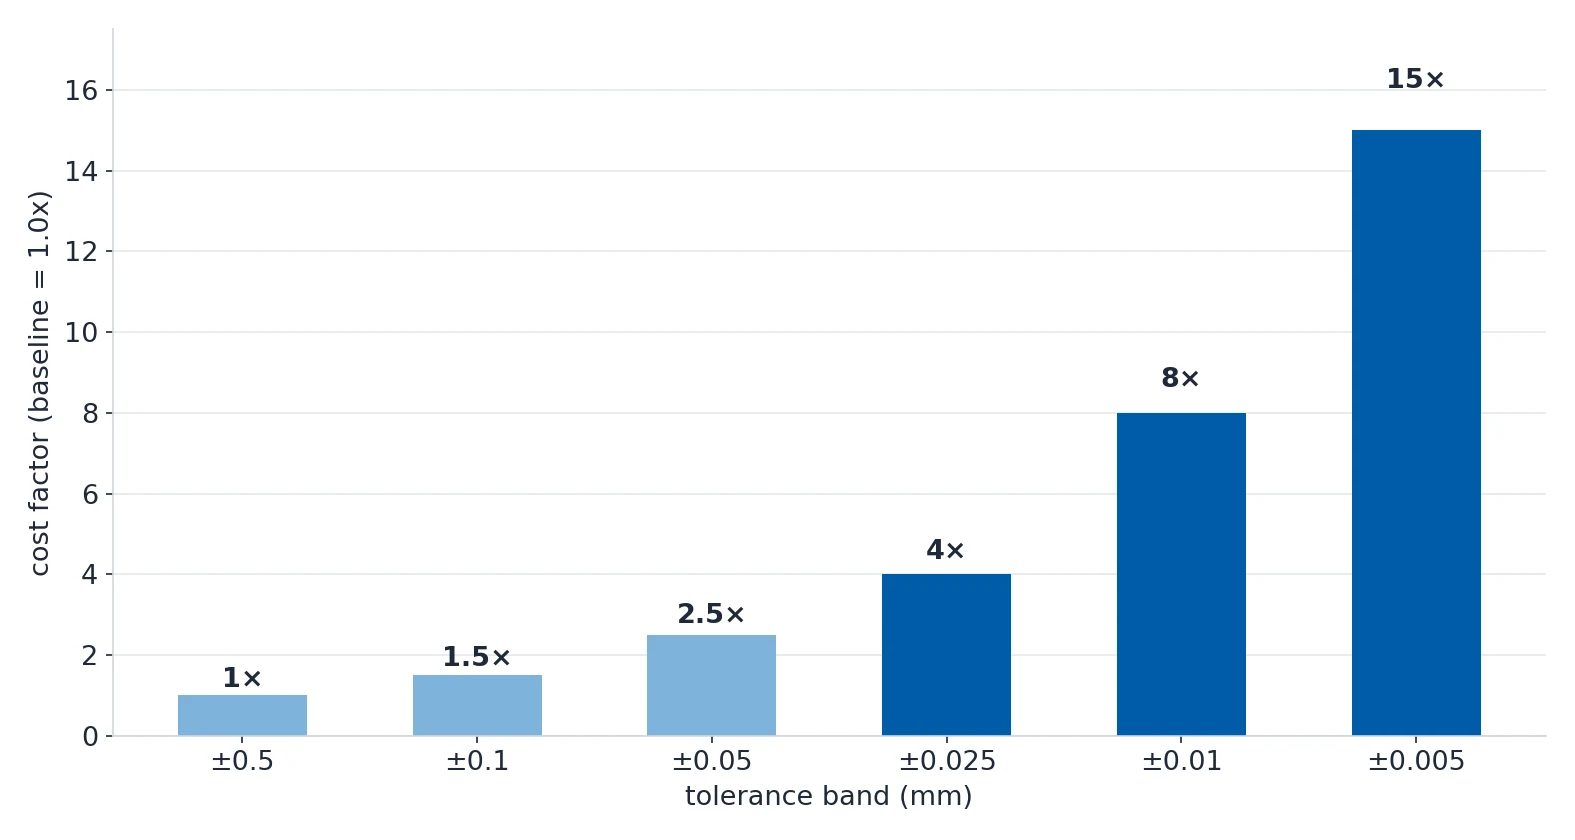
Dos reglas hacen que esto funcione. Primero, ponga una nota en el cajetín — GENERAL TOLERANCES PER ISO 2768-mK — y deje que cubra todo lo que no se indica individualmente. Segundo, aplique la regla 80/20: en una pieza típica, el 80% de los rasgos puede situarse en la norma más laxa y solo el 20% necesita un control más estricto. Si una cota no afecta al montaje, al estanqueidad, al movimiento ni a la seguridad, pertenece a la tolerancia general.
Tenga en cuenta que el acabado de la superficie es una especificación aparte. Una cota apretada no exige una superficie lisa, y una superficie lisa no justifica una cota apretada.
Espesor de pared, altura y radios interiores
Por debajo del espesor recomendado, una pared no falla de forma ruidosa: vibra, se aparta de la herramienta y se desvía fuera de tolerancia. El mínimo absoluto es el último recurso; la cifra recomendada es el valor que la máquina puede alcanzar de forma repetible.
| Material | Mínimo absoluto | Recomendado |
|---|---|---|
| Aluminio | 0.5 mm | 1.0 mm |
| Acero | 0.8 mm | 1.5 mm |
| Acero inoxidable | 0.9 mm | 1.5 mm |
| Titanio | 1.0 mm | 1.5 mm |
| Cobre y latón | 0.5 mm | 0.8 mm |
| Plásticos de ingeniería | 0.4 mm | 0.8 mm |
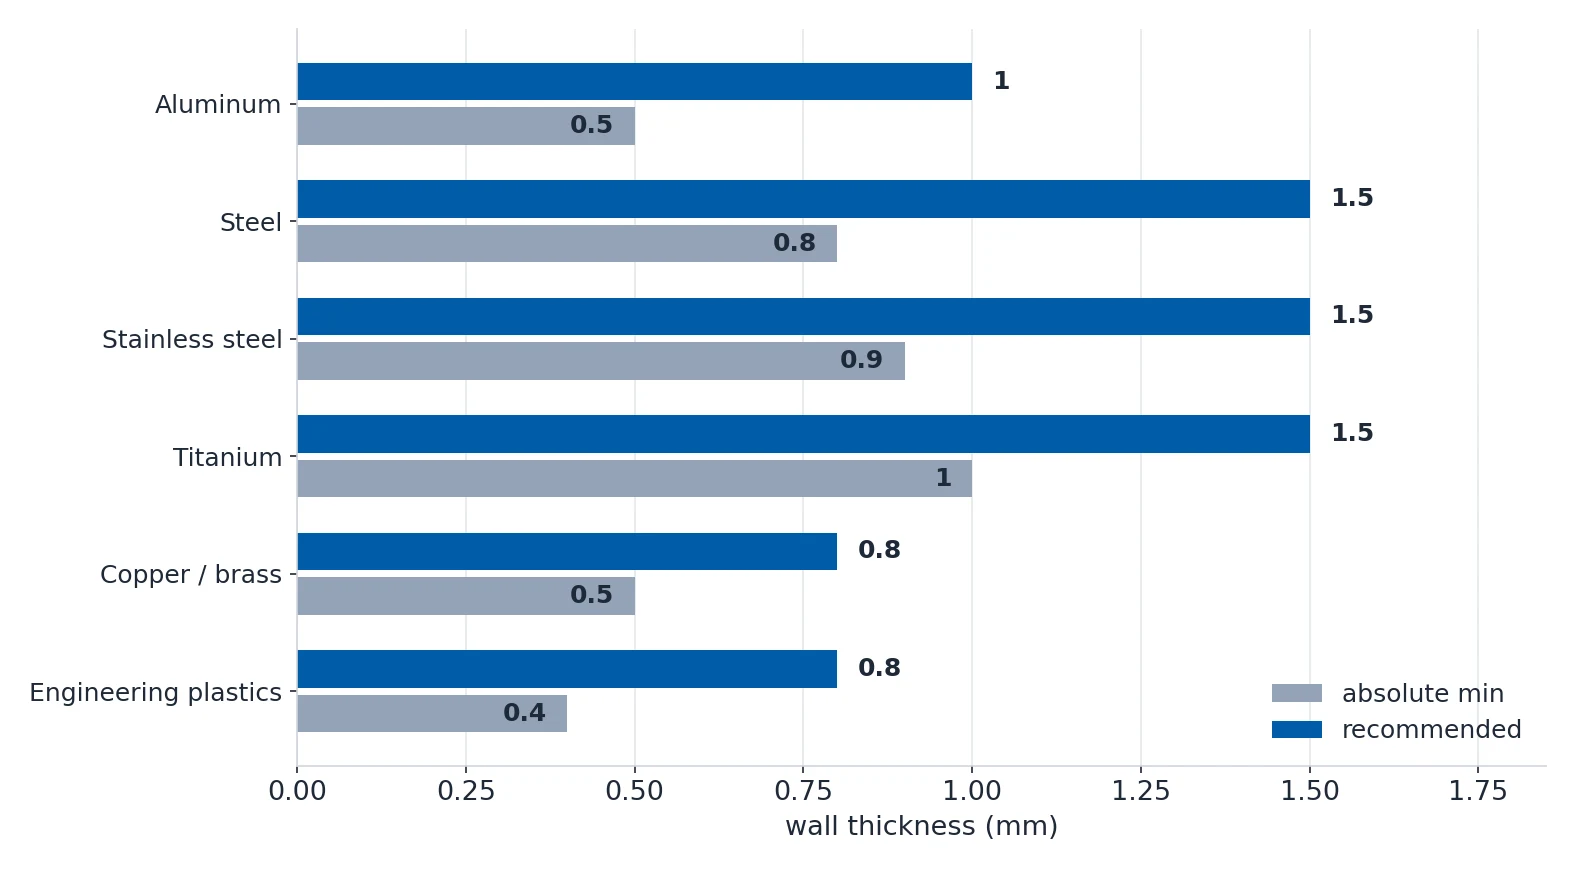
La altura y el radio siguen la misma regla: la geometría tiene que soportar las fuerzas de corte, no solo el plano.
| Regla | Valor |
|---|---|
| Espesor de pared respecto a la altura del rasgo que la sostiene | al menos 1/5 |
| Límite de pared sin apoyo en aluminio | 8× el espesor de pared |
| Límite de pared sin apoyo en acero | 5× el espesor de pared |
| Espesor de nervio respecto al espesor de pared | 0.6× |
| Altura de nervio respecto al espesor de nervio | como máximo 5× |
| Diferencia máxima entre paredes de la misma pieza | 20% |
| Radio interior que deja una fresa de 6 mm | R3 mm |
| Radio interior que deja una fresa de 10 mm | R5 mm |
| Radio interior que deja una fresa de 16 mm | R8 mm |
Cuándo se considera fina una pared
Una pared se considera fina cuando la relación entre altura y espesor supera 10:1, o cuando el espesor absoluto baja de unos 2 mm en metales no ferrosos y de 1 mm en acero. Por debajo de una relación H:T de 15:1 la pieza es indulgente; entre 15:1 y 30:1 necesita toda la batería de técnicas de pared delgada; por encima de 30:1 es una pieza de alto riesgo desde el primer corte.
Para una fresa de carburo de 6 mm que corta una pared de aluminio de 2 mm, empiece con Vc 300–400 m/min, fz 0.02–0.04 mm/tooth y ap no superior a 0.5 mm, y después afine. Son aproximadamente la mitad de los valores del aluminio grueso, porque en una pared fina el límite es la deflexión radial, no la vida de la herramienta. El parámetro más importante es la penetración radial: mantenga ae en el 25% del diámetro de la herramienta o por debajo, y use una trayectoria trocoidal o adaptativa.
Diseño de taladros y roscas sin pagar dos veces
Cada elemento de taladro en un plano añade un cambio de herramienta y una operación. Especificar un taladro más preciso de lo que exige la función es la forma más habitual de que el comprador pague dos veces por el mismo elemento.
| Tipo de taladro | Factor de coste | Nota |
|---|---|---|
| Taladro pasante | 1.0× | referencia |
| Taladro ciego | 1.1× | añade una operación |
| Avatado | 1.2× | |
| Avellanado cilíndrico | 1.3× | permite que un tornillo allen de cabeza cilíndrica quede enrasado |
| Taladro rebarbado | 1.5–2.0× | segunda operación, alcanza ±0.005–0.02 mm |
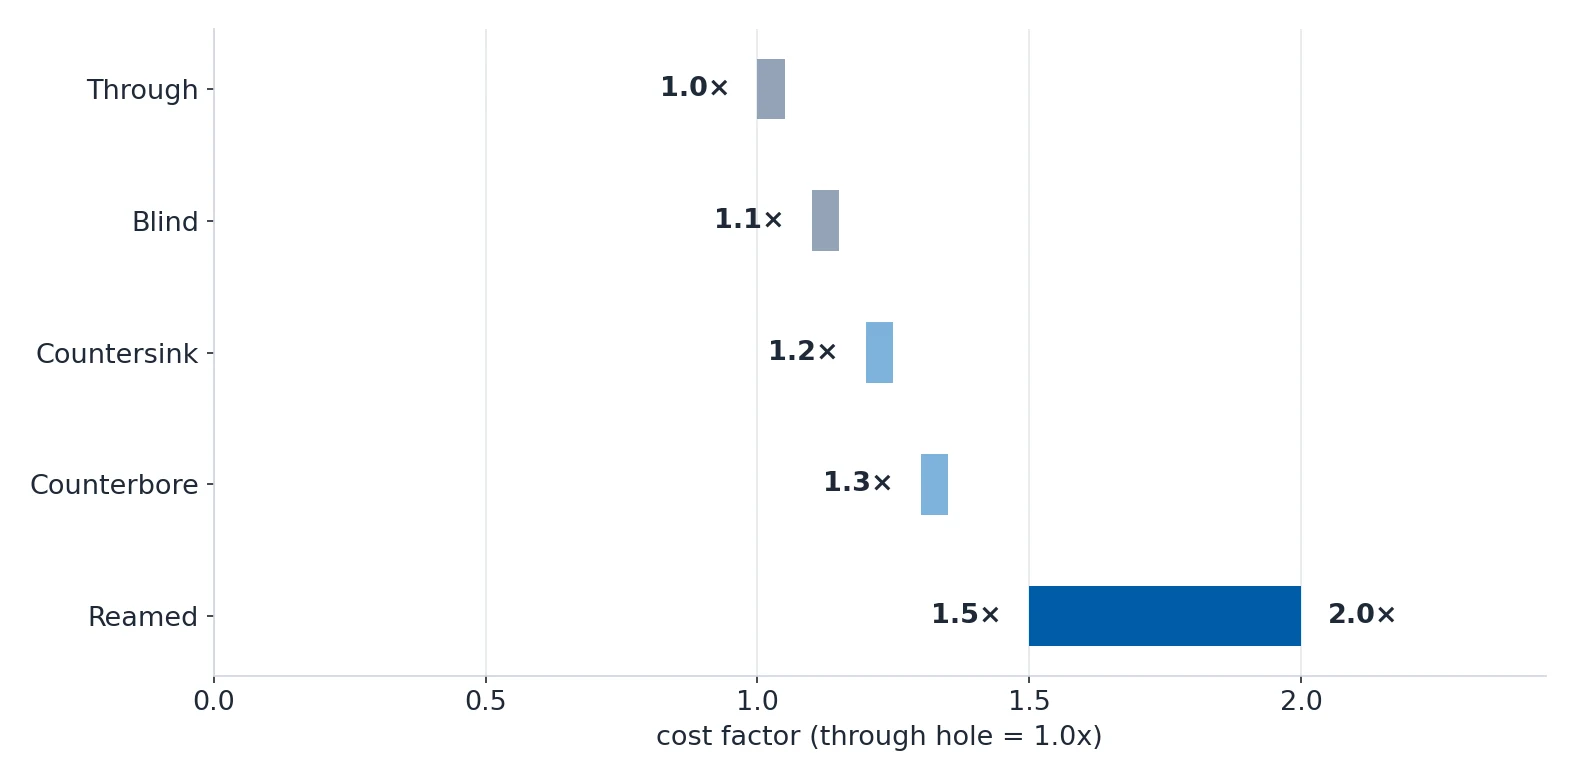
La profundidad es la otra mitad del coste del taladro. Un taladro de 10 mm y 50 mm de profundidad cuesta 5–10× más que el mismo taladro a 10×D, así que, si la profundidad no es necesaria para la función, cambie el diseño en lugar de pagarla.
| Profundidad de taladro | Recargo |
|---|---|
| Hasta 3× D | base |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Más de 30× D | +500%+ |
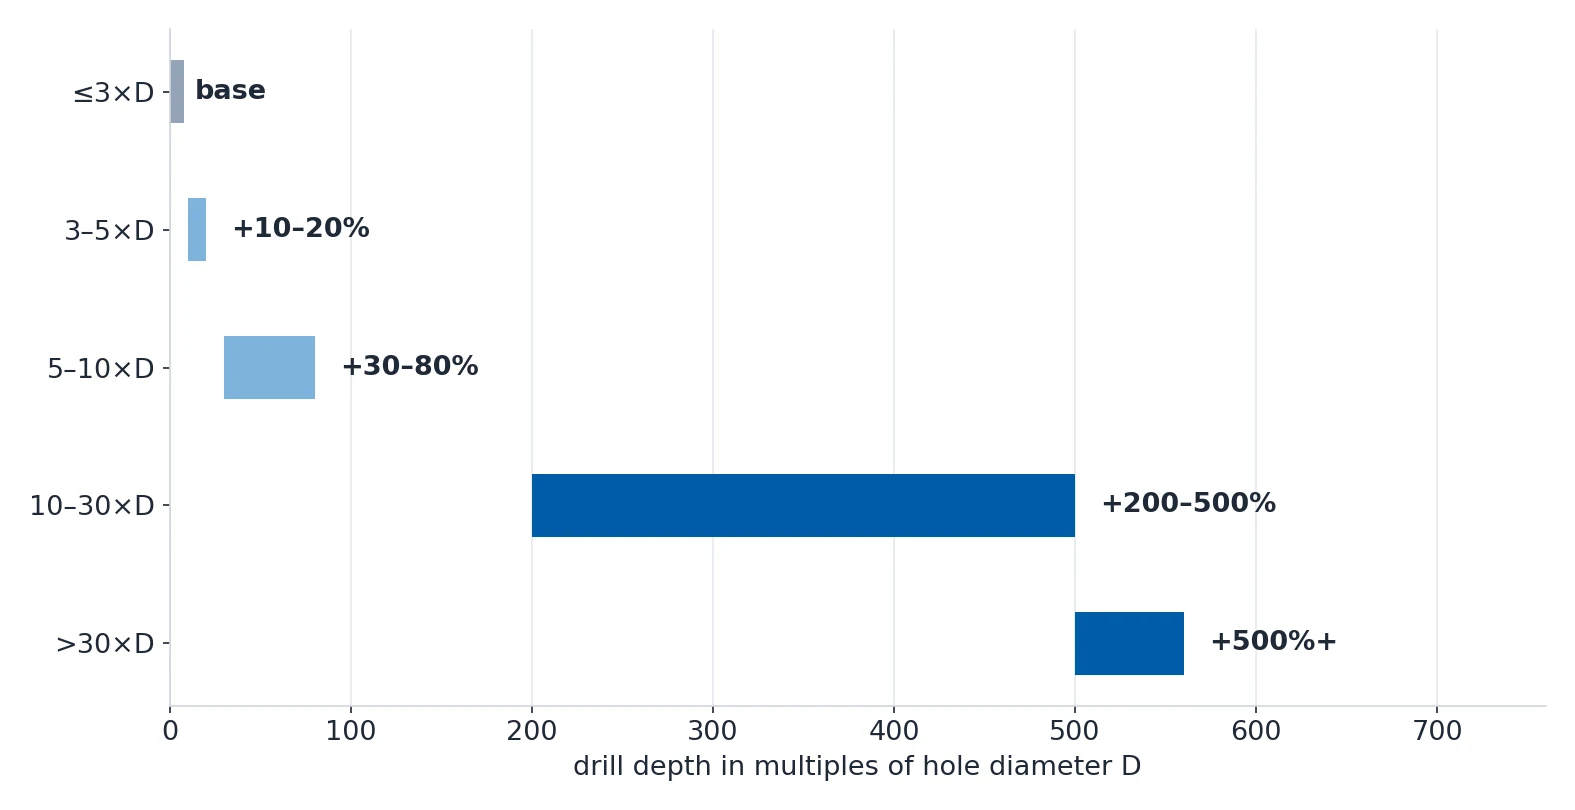
Las roscas siguen la misma lógica, y la profundidad de rosca la fija el material, no el elemento de fijación.
| Material | Profundidad de rosca mínima |
|---|---|
| Aluminio | 1.5× D, con 1.5–2.0× D recomendado |
| Acero | 1.0× D |
| Titanio | 0.75× D |
Debajo de la última rosca completa, deje 3–5 pasos: 2–3 pasos para la entrada del macho más 1–2 pasos para lo que deja sin cortar el macho de fondo plano, que para M10x1.5 son 4.5–7.5 mm. Indique por separado la profundidad de rosca y la de taladro, por ejemplo M8x1.25-6H THRU 12, DRILL 18 DEEP, para que el mecanizador no tenga que adivinar y no rompa el macho.
Dos reglas más conviene comprobar. Mantenga el centro del taladro al menos a 1.5× D del borde más cercano, y a 2.0× D si es un taladro roscado, o la pared que lo rodea se abomba y se agrieta. Entre taladros, mantenga los centros separados al menos 2.0× D para el mismo diámetro, y deje al menos 1.0 mm de pared —preferiblemente 3 mm— entre un taladro y una cavidad o ranura adyacente.

Lo que el DFM ahorra realmente
Los ahorros siguientes vienen de cambios de diseño que conservan la función. Están ordenados por la medida en que mueven el precio unitario.
| Cambio de diseño | Ahorro por pieza |
|---|---|
| Combinar dos piezas en una sola | $5–20 por montaje |
| Eliminar una preparación pasando los rasgos a un solo lado | $30–80 por lote |
| Radio interior de R1.5 a R3 mm | $3–8 |
| Relajar una tolerancia no crítica de ±0.01 a ±0.05 mm | $5–15 |
| Abrir una cavidad hasta el borde | $2–5 |
| Diez cambios de este tipo juntos | $24–63 por pieza |
| Diez cambios de este tipo en un pedido de 500 piezas | $12,000–$31,500 |
El tamaño del lote cambia el precio unitario por sí solo, porque la preparación es un coste fijo mientras que el material y el tiempo de corte no lo son.
| Cantidad | Preparación por pieza | Total por pieza |
|---|---|---|
| 1–5 piezas | $100–500 | $130–580 |
| 100–500 piezas | $1–5 | $26–75 |
| 1,000–5,000 piezas | $0.10–0.50 | $20–60 |
| 10,000+ piezas | — | $18–55, es decir 0.8–0.9× la referencia |
A veces la respuesta correcta del DFM no es un mejor plano sino un proceso distinto. Decida esto antes de que el diseño se congele, porque una pieza diseñada solo para CNC queda atrapada para siempre en esa estructura de costes.
| Proceso alternativo | Más barato en | Merece la pena desde |
|---|---|---|
| Fundición a la cera con acabado CNC | 40–70% | 200+ piezas |
| Chorro de agua para grandes superficies planas con poca precisión | 50–80% | 10+ piezas |
| Torno automático tipo suizo para pequeñas piezas de revolución | 30–50% | 500+ piezas |
| Fundición a presión | 60–90% | 5,000+ piezas |

Cómo liberar un plano limpio en DFM
Un plano limpio en DFM es una petición de cotización completa. Doce elementos separan una cotización precisa de una horquilla aproximada, y un buen taller devolverá la cotización desglosada en los mismos elementos de coste para que pueda comparar línea a línea.
- Plano 2D más modelo CAD 3D (STEP o IGES)
- Especificación de material, con requisito de certificado
- Cantidad, con objetivo y mínimo
- Llamadas de tolerancia con las cotas críticas marcadas
- Acabado de superficie por superficie
- Tipo de tratamiento de superficie
- Requisitos de inspección y calidad, como CMM FAI o nivel PPAP
- Norma aplicable, ASME Y14.5 o ISO 1101
- Fecha objetivo de entrega, no "ASAP"
- Destino de envío e Incoterms
- Requisitos de embalaje
- Previsión de volumen anual si la pieza es recurrente
Si quiere que el taller haga el trabajo de DFM por usted, pídalo explícitamente en la solicitud e indique qué debe revisar: número de preparaciones, espesor de pared, dispersión de tolerancias, tipos de taladro y tamaño de la barra. Un taller serio hará 3–5 preguntas de aclaración y luego cotizará en 3–7 días laborables. Los talleres que cotizan sin preguntar nada son los que van a adivinar, y usted paga la adivinación más adelante.
El momento más barato para corregir un diseño es antes de liberar el plano. El segundo más barato es antes de lanzar el pedido. A partir de ahí, cada cambio es una orden de cambio.
Fuentes
Todos los datos de esta página proceden de nuestra wiki de ingeniería.