¿Cuál es el espesor mínimo de pared para el mecanizado CNC?
El espesor mínimo absoluto de pared para el mecanizado CNC es 0.5 mm en aluminio, 0.8 mm en acero, 0.9 mm en acero inoxidable, 1.0 mm en titanio, 0.5 mm en cobre y latón y 0.4 mm en plásticos de ingeniería. Los valores recomendados son el doble en la mayoría de los casos: 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm y 0.8 mm. El mínimo absoluto es el punto en el que la pared todavía se puede mecanizar. El valor recomendado es el punto en el que la máquina puede producirlo de forma repetible, y ese es el número que debe aparecer en su plano.
Los números: espesor mínimo de pared por material
Cada material falla a su manera en su propio límite, y por eso no existe un número universal.
| Material | Mínimo absoluto | Recomendado | Qué ocurre si la pared es demasiado delgada |
|---|---|---|---|
| Aluminio (6061, 7075) | 0.5 mm | 1.0 mm | Vibración durante el acabado, la pared se aparta de la fresa y la cota sale de tolerancia. Las paredes delgadas de aluminio vibran y dan un mal acabado superficial. |
| Acero (1045, 4140) | 0.8 mm | 1.5 mm | La deflexión de la herramienta a 0.5 mm es grave en acero y las paredes se arquean hacia dentro. Los aceros más duros lo amplifican: la herramienta roza en lugar de cortar. |
| Acero inoxidable (304, 316) | 0.9 mm | 1.5 mm | El acero inoxidable se endurece por deformación rápidamente. Las paredes delgadas se sobrecalientan, se alabean y pueden agrietarse, y el desgaste de la herramienta se acelera drásticamente. |
| Titanio (Ti-6Al-4V) | 1.0 mm | 1.5 mm | El titanio tiene baja conductividad térmica, así que el calor se acumula en las secciones delgadas y provoca alabeo térmico. Se requieren avances extremadamente lentos. |
| Cobre y latón | 0.5 mm | 0.8 mm | El material blando ayuda, y el cobre puede quedar bastante delgado. Pero las paredes de cobre muy delgadas son frágiles durante la manipulación y pueden doblarse antes del montaje. |
| Plásticos de ingeniería (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Los plásticos desvían bajo la fuerza de corte y las paredes delgadas se apartan de la herramienta, dando cotas inconsistentes. El PEEK es más rígido, pero cuesta 10× más. |

Por debajo de 0.8 mm en metal, la pregunta honesta es si la fundición o el moldeo por inyección de metal es el mejor proceso. Una forma compleja de pared delgada en fundición de precisión con acabado CNC es un 40–70% más barata por pieza y compensa a partir de 200 piezas.
Por qué hay dos números
El mínimo absoluto y el valor recomendado responden a dos preguntas distintas. El mínimo responde «¿se puede mecanizar siquiera?» El valor recomendado responde «¿se puede mecanizar igual cada vez?»
Esa diferencia cuesta dinero real, porque las paredes delgadas exigen avances reducidos, pasadas de acabado y a menudo preparaciones adicionales con utillaje especializado.
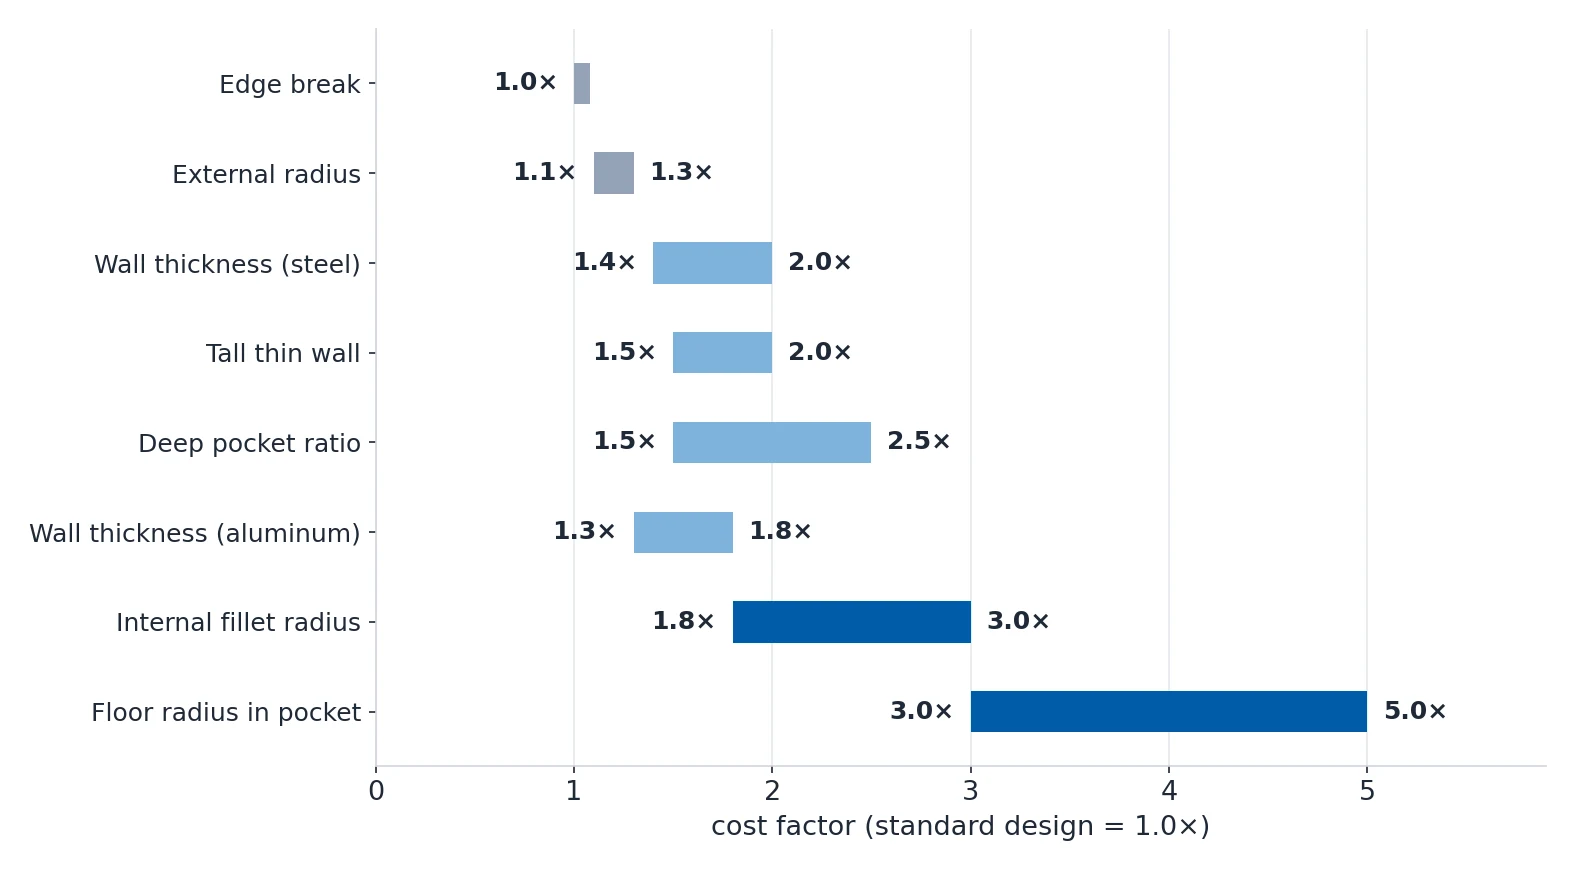
| Elemento de diseño | Especificación estándar | Especificación ajustada o difícil | Multiplicador de coste |
|---|---|---|---|
| Espesor de pared (aluminio) | al menos 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Espesor de pared (acero) | al menos 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| Radio interior | R3–R6 mm | R0.5 mm o menor | 1.8–3.0× |
| Radio de fondo en cavidad | R1–R3 mm | R0 (en punta) | 3.0–5.0× |
| Rotura de arista | chaflán de 0.5 mm (por defecto) | Aristas vivas, sin rotura | 1.0×, pero mayor riesgo de manipulación |
| Radio exterior | Vivo o rotura de 0.5 mm | Radio cosmético grande, R5 o superior | 1.1–1.3× |
| Relación de profundidad de cavidad | profundidad igual o menor que 4× el ancho | profundidad mayor que 6× el ancho | 1.5–2.5× |
| Pared delgada alta | altura igual o menor que 5× el espesor | altura mayor que 8× el espesor | 1.5–2.0× |
Mecanizar paredes al espesor mínimo añade un 30–80% de tiempo de mecanizado frente al espesor recomendado. Ese es el número que debe mostrar a un diseñador que quiere una pared de aluminio de 0.6 mm, no el mínimo absoluto.
Qué altura puede tener una pared
El espesor de pared por sí solo no decide si una pared sobrevive. La altura lo decide, y la deciden dos relaciones.

| Regla | Orientación | Por qué importa |
|---|---|---|
| Relación entre altura de pared y altura del elemento | Espesor de pared al menos 1/5 de la altura del elemento adyacente | Una pared alta y delgada se comporta como una viga en voladizo. Una pared de 10 mm de altura necesita al menos 2 mm de espesor para resistir la deflexión producida por las fuerzas de corte. |
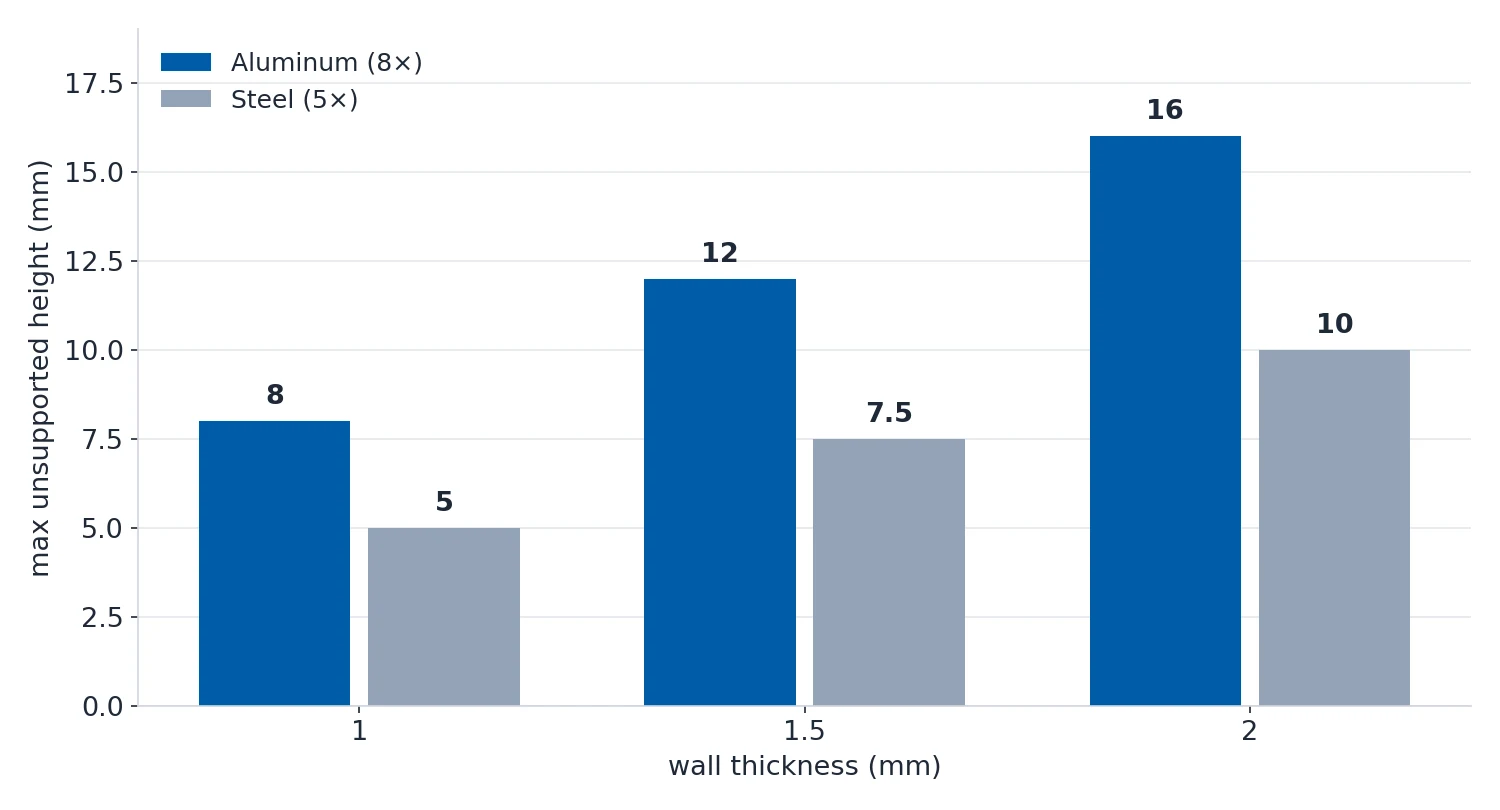
| Altura de pared sin apoyo | Altura máxima sin apoyo = 8× el espesor de pared en aluminio, 5× en acero | Más allá de esta relación la pared vibra durante el mecanizado. Engrose la pared o añada nervios. |
| Espesor de pared uniforme | Mantenga las paredes dentro de un 20% entre sí en la misma pieza | Los espesores desiguales provocan un enfriamiento diferencial en el tratamiento térmico y un alivio de tensiones desigual, lo que conduce al alabeo. |
| Transición de esquina | Transiciones graduales entre secciones gruesas y delgadas | Los cambios bruscos de espesor crean concentradores de tensión. Añada un radio o un cono al transición. |
| Diseño de nervios | Espesor del nervio = 0.6× el espesor de pared, altura del nervio igual o menor que 5× el espesor del nervio | Los nervios gruesos dejan marcas de hundimiento en la cara opuesta de las piezas fundidas y añaden tiempo de mecanizado en CNC. |
Cuándo una pared se considera delgada
Una pared se considera delgada cuando la relación entre altura y espesor supera 10:1, o cuando el espesor absoluto baja de unos 2 mm en metales no ferrosos y de 1 mm en acero. Por debajo de eso, el amarre estándar con mordazas duras ya no es seguro.
Las guías de aplicación usan tres bandas: por debajo de 15:1 es indulgente, 15–30:1 requiere todo el abanico de técnicas para pared delgada, y por encima de 30:1 la pieza es de alto riesgo desde el primer corte.
La razón por la que el material importa tanto aquí es la conductividad térmica y las tensiones residuales.
| Material | CTE (×10⁻⁶/K) | Conductividad térmica (W/m·K) | Sensibilidad a tensiones residuales |
|---|---|---|---|
| Aluminio 6061 | 23.6 | 167 | Alta (placa en bruto) |
| Aluminio 7075 | 23.4 | 130 | Muy alta (templado, sin alivio de tensiones) |
| Titanio Grade 5 | 8.6 | 6.7 | Media (forjado) / alta (placa) |
| Acero inoxidable 304 | 17.3 | 16 | Alta (chapa laminada) |
| Acero 1018 | 11.6 | 52 | Media |
| Invar 36 | 1.3 | 11 | Baja (opción de diseño con CTE bajo) |
Una pared que sale plana en la máquina y se alabea en el banco no es un defecto de fabricación. El alabeo es el rebote elástico de la fuerza de sujeción más la redistribución de tensiones residuales que ocurre al retirar material. Mida la pieza en la mordaza y después en estado libre: la diferencia entre ambas es la componente elástica y pertenece a la mordaza, mientras que cualquier curvatura residual que quede pertenece al proceso.
Mecanizar una pared delgada sin que se mueva
Los parámetros de corte en una pared delgada son aproximadamente la mitad de los que usaría la misma herramienta en una sección gruesa, porque en una pared delgada el límite es la deflexión radial y no la vida de la herramienta.
Para una fresa de carburo de 6 mm que corta una pared de aluminio de 2 mm, empiece con Vc 300–400 m/min, fz 0.02–0.04 mm/tooth y ap no mayor de 0.5 mm, y después afine. Mantenga el corte radial ae igual o por debajo del 25% del diámetro de la fresa y use una trayectoria trocoidal o adaptativa.
La segunda mitad del problema es el amarre, y de ahí viene en realidad la mayor parte de la distorsión de paredes delgadas.
| Método de amarre | Espesor mínimo de pared | Compatibilidad de materiales | Deflexión típica | Mejor uso |
|---|---|---|---|---|
| Mordazas duras (estándar) | al menos 6 mm | Todos los metales | 0.1–0.3 mm | Solo piezas gruesas |
| Mordazas blandas (mecanizables) | al menos 1.5 mm | Todos los metales | 0.02–0.05 mm | Paredes delgadas en general |
| Plato de vacío | al menos 0.3 mm (lámina) | No porosos, cualquier metal | 0.01–0.03 mm | Chapa plana, cortes suaves |
| Plato magnético | al menos 1 mm | Solo ferromagnéticos | 0.02–0.08 mm | Placas de acero rectificadas |
| Encastrado en cera | al menos 0.5 mm | Todos los metales, evitar exposición térmica | 0.01–0.05 mm | Desbaste de paredes delgadas |
| Aleación de bajo punto de fusión | al menos 0.5 mm | Todos los metales, comprobar el historial térmico | 0.005–0.02 mm | Cavidades complejas de pared delgada |
| Lengüetas o salientes sacrificiales | Cualquiera, por diseño | Todos los metales | Prácticamente nula | La mejor respuesta general |
Dos reglas conviene memorizar. Los platos magnéticos solo funcionan con material ferromagnético, es decir acero al carbono, acero para herramientas y parte de los inoxibles de serie 400; los inoxibles austeníticos como 304 y 316, y el titanio en Grade 2 y Grade 5, son esencialmente no magnéticos y no sujetan. Y las lengüetas sacrificiales diseñadas en la pieza son la mejor respuesta general, porque convierten un problema de pared delgada en un problema de pared gruesa.
Para averiguar qué mecanismo causa la distorsión, mida en lugar de suponer.
| Método | Qué mide | Precisión | Mejor para |
|---|---|---|---|
| CMM en la mordaza frente a estado libre | Deflexión de la sujeción más liberación residual | ±0.001 mm | Todas las piezas de pared delgada |
| Perforación de agujero (ASTM E837) | Tensión residual cerca de la superficie | ±10 MPa | Cualificación de proceso |
| Método de corte en tiras o de contorno | Tensión residual frente a la profundidad | ±20 MPa | Placas y barras |
| XRD sin²(ψ) | Tensión residual en la superficie | ±5 MPa | Piezas de alto valor y del sector aeroespacial |
| Simulación CAD (FEA) | Predice la deflexión | Solo tendencia | Comprobación en la etapa de diseño |
La FEA merece una advertencia. La mayoría de los modelos FEA solo consideran la fuerza de corte sobre un blanco sin tensiones y omiten la liberación de tensiones residuales que se produce al retirar material. En piezas gruesas eso es un error pequeño; en paredes delgadas es la fuente dominante de deflexión, y por eso una simulación subestima la deflexión de la pared delgada entre 2–5×. Trate la FEA como un predictor de forma y no de magnitud, salvo que se incluyan tanto el campo de tensiones residuales como una etapa de retirada progresiva de material.
No olvide el recubrimiento
Una pared de 0.6 mm con una capa de anodizado de 25 µm por lado ya no es una pared de 0.6 mm. El anodizado añade 25 µm por lado, es decir 0.05 mm en total, y la cadena de tolerancias se consume el resto del margen. Añada 2× el espesor del recubrimiento a la especificación de espesor mínimo de pared, y cuéntelo antes de mecanizar la pieza y no después.
La misma regla se aplica a cualquier cavidad que vaya a alojar una junta. Un anillo tórico o un sellante no puede asentar correctamente en una esquina viva, y se forma una vía de fuga. Especifique un radio de fondo mínimo de R0.5–R1.0 mm para cualquier cavidad que aloje una junta, una guarnición o un anillo tórico.

Cómo especificar el espesor de pared en un plano
El espesor de pared es una cota derivada —depende de la profundidad de la cavidad y de la posición del fondo—, así que si no se indica, se convierte en una discusión. Estos son los errores que más se repiten.
| # | Error | Qué ocurre | Enfoque correcto |
|---|---|---|---|
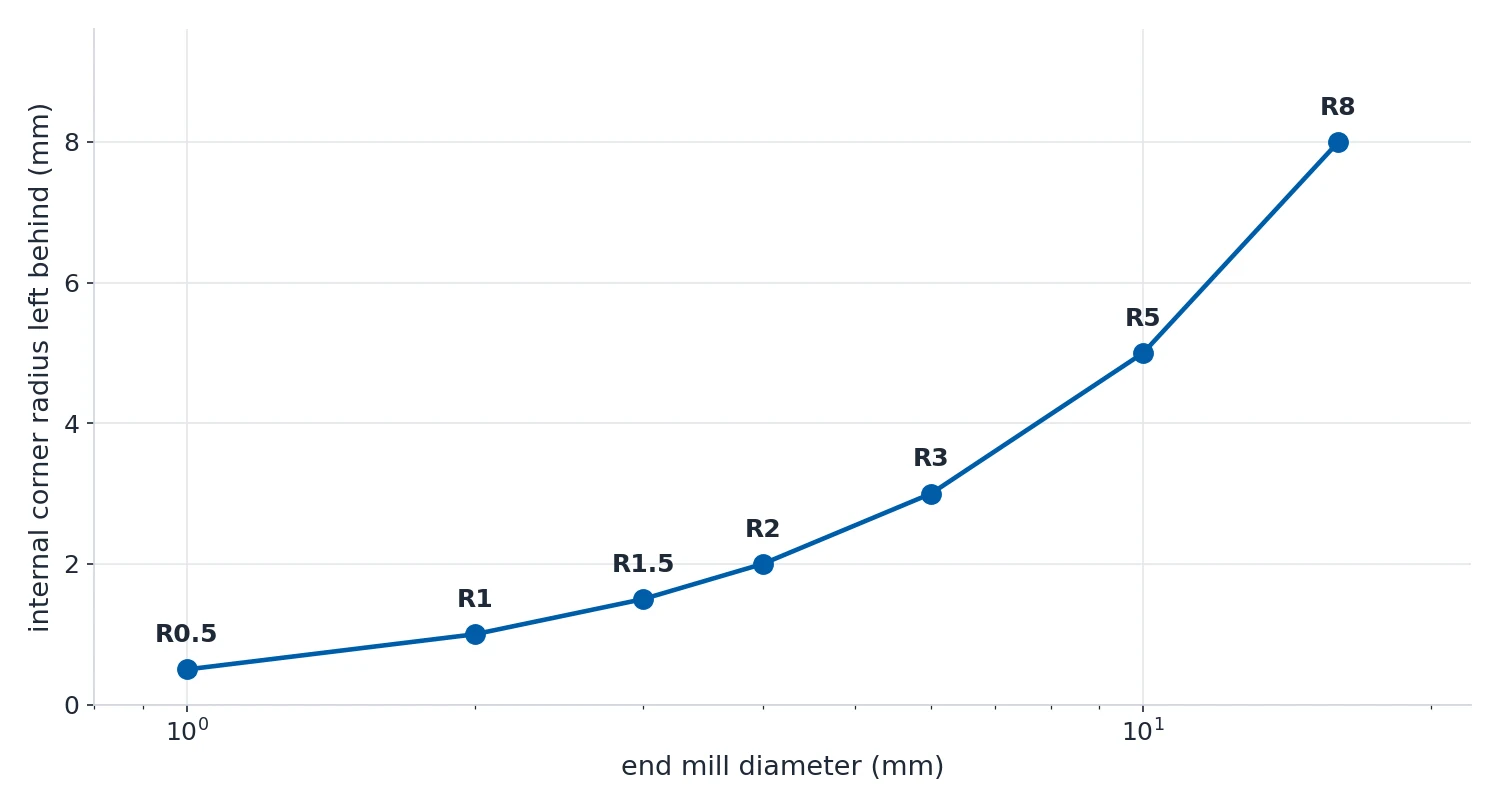
| 1 | Especificar esquinas interiores R0 | Imposible con fresas estándar. El mecanizador debe usar EDM de hilo o pedir un cambio de diseño, y el proyecto se retrasa. | Todas las esquinas interiores necesitan un radio de al menos R0.5 mm, en correspondencia con los tamaños de herramienta estándar. |
| 2 | Radios de redondeo distintos en el mismo elemento | Exige varios cambios de herramienta y añade tiempo de preparación y coste. | Utilice un solo radio de redondeo por elemento de cavidad siempre que sea posible. |
| 3 | Paredes muy delgadas junto a secciones gruesas | La pared delgada se alabea o deflecta por las tensiones de la sección gruesa adyacente, y la cota sale de conformidad. | Mantenga el espesor de pared uniforme y añada transiciones graduales. |
| 4 | Cavidades profundas con radio de fondo pequeño | Necesita una herramienta larga y fina que deflecta, lo que da mal acabado, cotas inexactas y herramientas rotas. | Aumente el radio de fondo en proporción a la profundidad de la cavidad. |
| 5 | No indicar la rotura de arista | El taller aplica el valor por defecto de 0.5 mm. Normalmente está bien, pero si necesitaba aristas vivas, la pieza ya está mal. | Indique explícitamente las aristas vivas, o añada BREAK SHARP EDGES 0.5 mm MAX en las notas del plano. |
| 6 | Indicar ángulo de conicidad en una pieza CNC | La conicidad es para piezas fundidas y moldeadas y confunde al mecanizador. El CNC puede cortar una conicidad, pero «conicidad» implica un molde. | Especifique la conicidad real como cota, como una conicidad 1:50, y no como «conicidad». |
| 7 | Redondeos menores que la herramienta disponible para la profundidad del elemento | Una cavidad de 20 mm de profundidad con esquinas R0.5 necesita una herramienta de 1 mm demasiado larga y flexible. La herramienta se rompe o deflecta. | El alcance de la herramienta no debería superar 8× el diámetro de la herramienta. Use radios mayores en cavidades profundas. |
| 8 | Ignorar el espesor del recubrimiento en paredes delgadas | La pared era de 0.6 mm nominal, el anodizado añade 25 µm por lado y la cadena de tolerancias se come el resto. | Añada 2× el espesor del recubrimiento a la especificación de espesor mínimo de pared. |
Dos detalles menores también conviene acertar. El valor industrial por defecto para la rotura de aristas es un chaflán o radio de 0.5 mm en todas las aristas vivas, y los ángulos estándar de avellanado son 60°, 82°, 90° y 120°.
Toda la disciplina se reduce a un hábito: indique el espesor mínimo de pared en el plano como cota crítica y diseñe cada radio interior con un único radio de herramienta. Todo lo demás se deduce de esas dos cosas.
Fuentes
Todos los datos de esta página proceden de nuestra wiki de ingeniería.