Cómo reducir los costes de mecanizado CNC sin cambiar el diseño
La reducción de costes más barata no es un cambio de diseño en absoluto: es pedir la cantidad correcta y dar al taller el tamaño de material correcto. La preparación es un coste fijo y el material se compra por kilogramo o por barra, así que esas dos palancas mueven el precio unitario sin tocar ni un solo rasgo del plano. Los cambios de diseño que sí compensan son en su mayoría pequeños — relajar una tolerancia que nadie necesitaba, abrir una cavidad hasta el borde, usar un solo radio de redondeo en lugar de tres — y modifican el plano, no la función.
Adónde va realmente el dinero
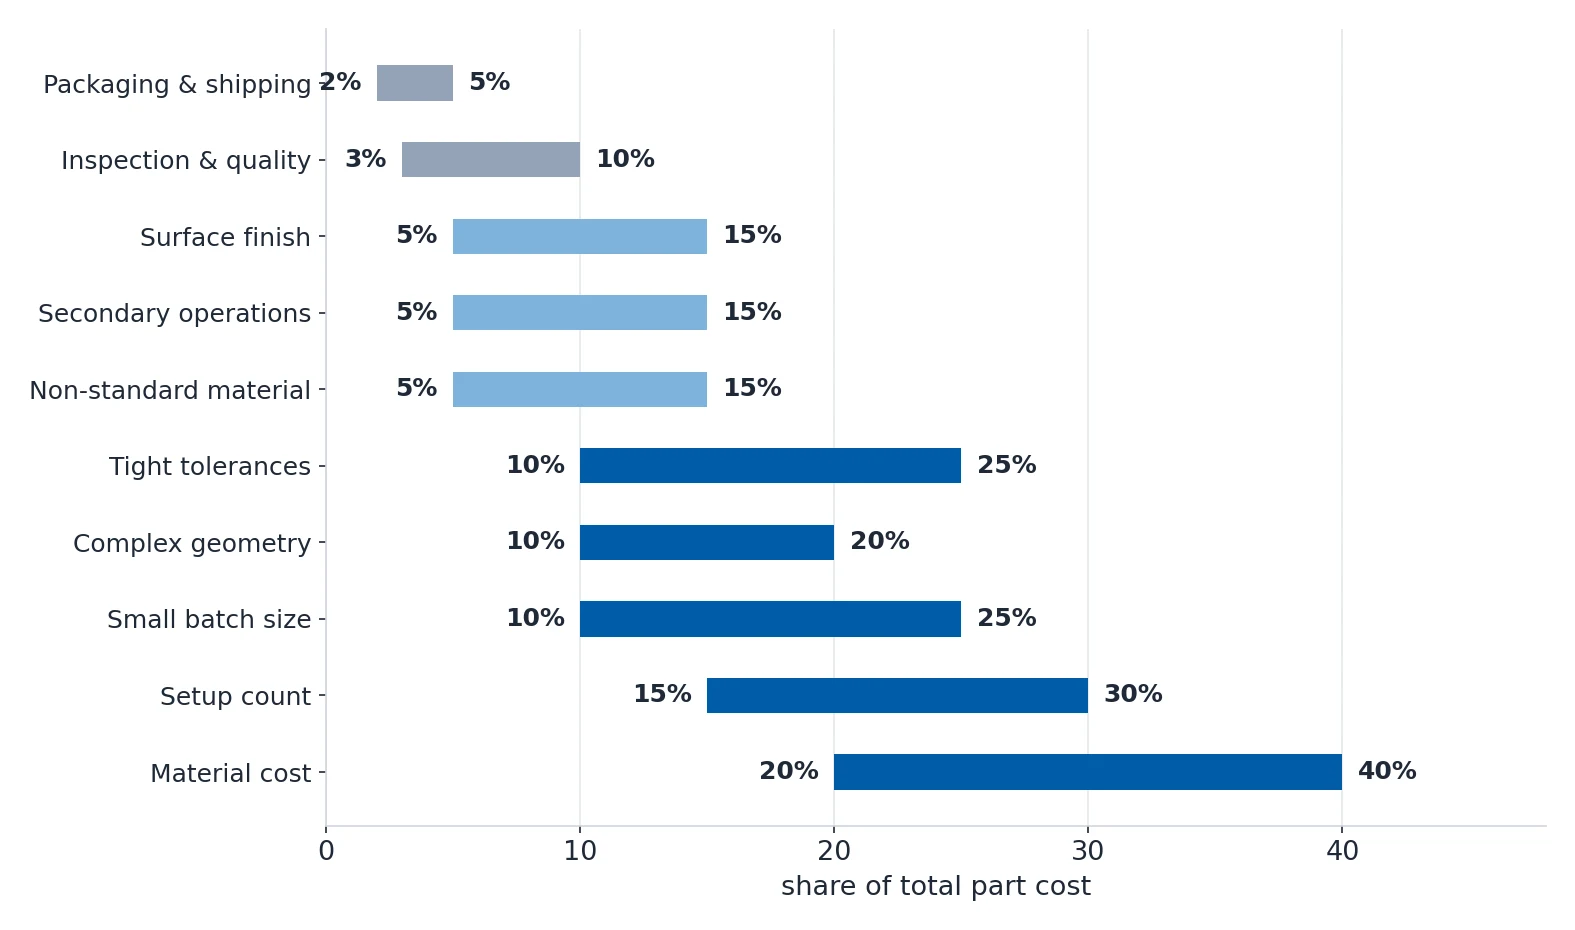
Una oferta CNC no es un número único, y entender las partidas es lo que te permite moverlas.
| Puesto | Factor de coste | Porcentaje de coste habitual | Impacto en el rango de coste | Idea clave |
|---|---|---|---|---|
| 1 | Número de preparaciones | 15–30% | +50–200% | Cada preparación, volteado, re-sujeción o cambio de máquina añade $30–80 en mano de obra y tiempo de husillo perdido. Es el mayor factor controlable. |
| 2 | Coste del material | 20–40% | +40–500% | La materia prima suele ser la partida más grande. El titanio cuesta 8–12× el aluminio, y los tamaños no estándar obligan a comprar barras enteras con un 60–80% de merma. |
| 3 | Tolerancias ajustadas | 10–25% | +30–150% | Pasar de ISO 2768-mK a ±0.1 mm y luego a ±0.01 mm añade pasadas de acabado, inspección y riesgo de descarte. Cada decimal adicional cuesta exponencialmente más. |
| 4 | Requisitos de acabado superficial | 5–15% | +20–100% | Ra 3.2 es el estándar. Ra 1.6 añade una pasada de acabado. Ra 0.4 exige rectificado o pulido, un proceso completamente distinto y otro nivel de coste. |
| 5 | Geometría compleja | 10–20% | +30–120% | Las superficies mecanizadas en 5 ejes, las cavidades profundas, los socaves y los ángulos compuestos requieren herramental especializado, avances más lentos y más tiempo de programación. |
| 6 | Tamaño de lote pequeño | 10–25% | +40–300% | El coste de preparación por pieza cae bruscamente con la cantidad. Una preparación de $500 repartida entre 5 piezas añade $100 por pieza; repartida entre 500 piezas añade $1. |
| 7 | Material no estándar | 5–15% | +15–80% | Las aleaciones exóticas como Inconel o Hastelloy cuestan más al comprar, más al mecanizar y son más difíciles de conseguir. Los materiales estándar siempre son más baratos. |
| 8 | Operaciones secundarias | 5–15% | +20–60% | Cada proceso adicional, como anodizado, tratamiento térmico, galvanizado o rectificado, es una preparación aparte con su propio coste. |
| 9 | Inspección y calidad | 3–10% | +10–40% | La inspección con CMM, la inspección de la primera pieza, la documentación PPAP y los certificados de material añaden coste. |
| 10 | Embalaje y envío | 2–5% | +5–15% | El embalaje a medida, el encajonado individual, la protección anticorrosión y el envío exprés suman. El embalaje estándar a granel siempre es lo más barato. |
La palanca que no exige ningún cambio de diseño: cantidad y tamaño del material
La preparación es un coste fijo; el material y el tiempo de corte no lo son. Ese único hecho explica la mayor parte de la diferencia entre dos ofertas para el mismo plano.
| Cantidad | Coste de preparación por pieza | Mecanizado y material por pieza | Total por pieza | Respecto al precio de 1,000 piezas |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×, la referencia |
| 10,000+ | menos de $0.10 | $18–55 | $18–55 | 0.8–0.9× |
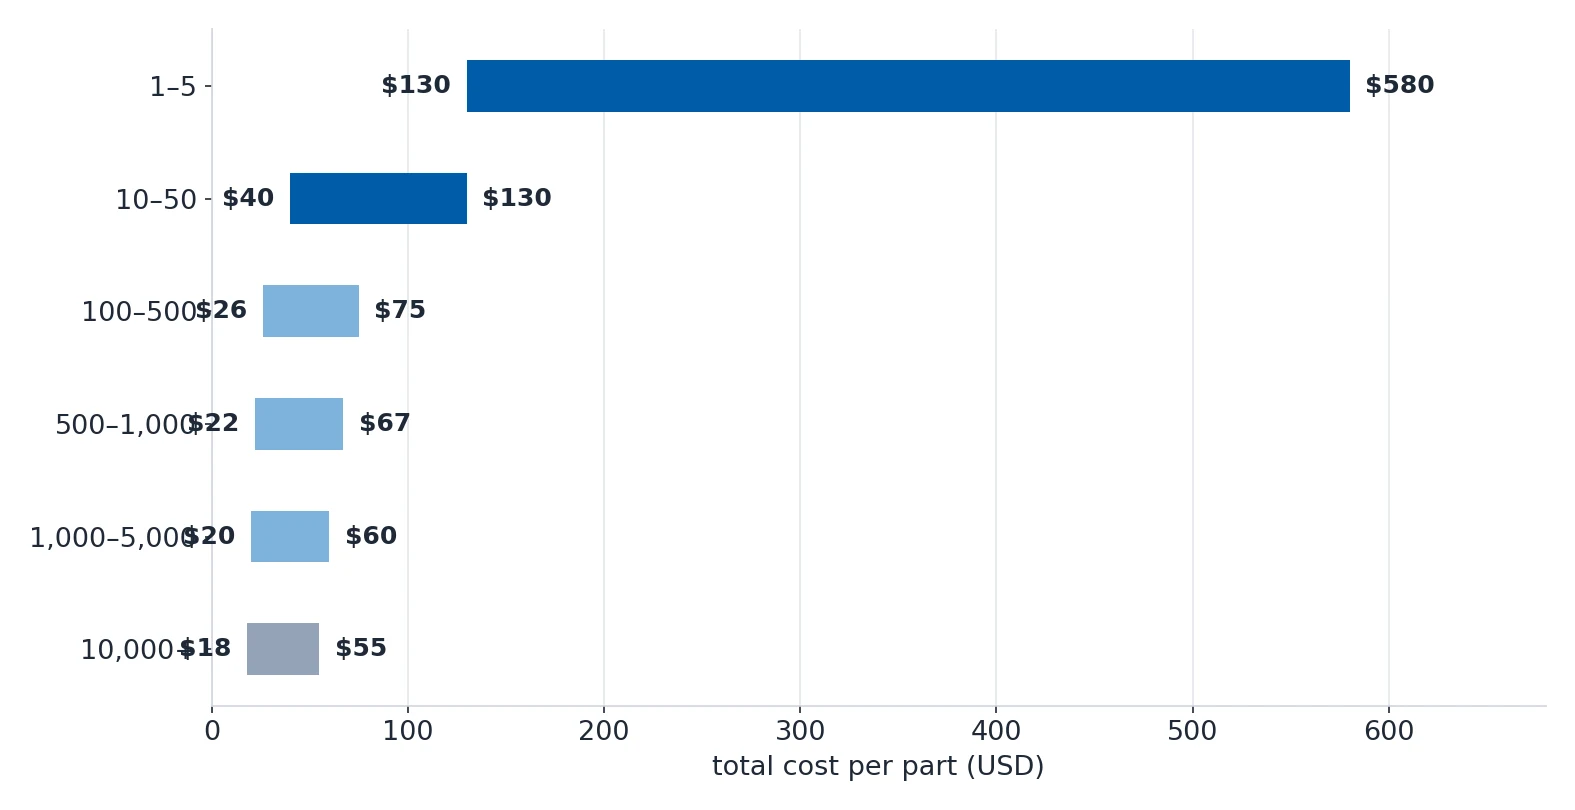
Pedir 5 piezas cada vez en lugar de 50 cuesta +40–80% por pieza, y eso es puro desperdicio: la preparación se hace igual.
La segunda palanca no cuesta absolutamente nada. Diseña cada pieza para que quepa en un tamaño estándar de barra o de pletina. Una pieza de φ52 mm cortada de barra de φ60 mm desperdicia 8 mm de aluminio por pieza; una pieza de 14 mm de espesor cortada de pletina de 20 mm desperdicia 6 mm de espesor sin ningún motivo.
| Forma de material | Tamaños habituales | Consejo de diseño |
|---|---|---|
| Barra redonda | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Diseña las piezas torneadas para que quepan dentro de los diámetros estándar. Una pieza de φ52 mm obliga a comprar barra de φ60, un 25% más de material del necesario. |
| Barra plana y pletina | Espesor 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; anchura 100, 150, 200, 250, 300, 400, 500 | Iguala el espesor de la pieza al espesor de la pletina. Una pieza de 14 mm cortada de pletina de 15 mm desperdicia solo 1 mm; cortada de pletina de 20 mm desperdicia 6 mm. |
| Barra hexagonal | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Para tornillos y tuercas hexagonales usa barra hexagonal. Elimina el fresado del perfil hexagonal y ahorra un 30–50% en esas características. |
| Tubo y tubo hueco | φ25×3, φ32×3, φ38×4, φ50×5 | Las piezas cilíndricas huecas deben partir de tubo, no de barra maciza. Un tubo de φ50×5 desperdicia un 64% menos de material que una barra maciza de φ50 para un eje hueco. |
Eliminar requisitos que nadie pidió
Aquí se esconde la mayor parte del dinero, y nada de ello cambia la función de la pieza.
| Error | Impacto en el coste | Enfoque correcto |
|---|---|---|
| Sobretoleranciar todo | +50–150% | Aplica tolerancias ajustadas solo a las superficies de unión críticas y usa la tolerancia general de ISO 2768 para todo lo demás. |
| Especificar Ra 0.8 o mejor por si acaso | +30–100% | Ajusta el acabado a la función. Ra 3.2 es suficiente para la mayoría de superficies sin estanqueidad ni rodamiento. |
| Diseñar características en las 6 caras | +80–200% | Cada cara mecanizada es una preparación potencial. Orienta el diseño para que todas las características sean accesibles desde 2–3 lados como máximo. |
| Especificar titanio o Inconel sin justificación | +100–500% | Cuestan 5–10× más al comprarlos y 3–5× más que el aluminio o el acero al mecanizarlos. |
| Indicar esquinas interiores R0.1 en una abrazadera estructural | +50–200% | Las esquinas interiores agudas son una imposibilidad para CNC y un concentrador de tensiones. Usa radios estándar de R1, R2 o R3, y la pieza será más barata y más resistente. |
| Usar tamaños de rosca no estándar | +10–25% | Los machos de rosca no estándar exigen una compra especial de herramental de $20–80 y no se mantienen en stock. Usa M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 o 3/8-16. |
| Exigir inspección completa de cada cota | +15–40% | La inspección completa con CMM de una pieza con 50 cotas lleva 30–60 minutos. Inspecciona las cotas críticas y muestrea el resto. |
| No contabilizar el espesor del tratamiento de superficie en las tolerancias | +20–40% de descarte y retrabajo | El anodizado añade 25–50 µm por cara y el cromo duro 25–125 µm. Si la banda de tolerancia es menor que 2× el espesor del recubrimiento, las piezas suspenderán la inspección después del tratamiento. |
| Cambiar el diseño a mitad de producción | +100–300% | Los cambios de ingeniería una vez iniciada la producción desperdician todo el trabajo ya terminado. Si hacen falta cambios, agrúpalos en una sola revisión. |
Material más barato que sigue cumpliendo
El material es la partida más grande en la mayoría de las ofertas, y la sustitución que funciona rara vez es la primera en la que se piensa.
| Material caro | Coste por kg | Alternativa más barata | Coste por kg | Ahorro | Cuándo funciona la sustitución |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | Aluminio 6061-T6 | $4–6 | 85–90% | Cuando el ahorro de peso del titanio no es crítico. El aluminio es un 60% más ligero por volumen, así que a veces puedes usar más material y aun así ahorrar peso. |
| Acero inoxidable 316 | $6–10 | Acero inoxidable 304 | $4–7 | 25–35% | Cuando se necesita resistencia a la corrosión pero no en entornos con mucho cloruro. El 304 aguanta la mayoría de exposiciones interiores y exteriores suaves. |
| Aluminio 7075-T6 | $8–12 | Aluminio 6061-T6 | $4–6 | 45–55% | Cuando se busca alta resistencia pero el límite elástico de 275 MPa del 6061 basta. El 6061 además se solda y se anodiza mejor que el 7075. |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | Cuando no se necesitan la resistencia química ni la clasificación de temperatura del PEEK. El Delrin cubre la mayoría de aplicaciones mecánicas hasta 100 °C. |
| Inconel 718 | $40–60 | Acero inoxidable 316 | $6–10 | 80–85% | Cuando no se requiere resistencia a alta temperatura por encima de 600 °C. El Inconel además es 3–5× peor de mecanizar, lo que agrava el coste. |
La última fila es la que hay que vigilar. El Inconel 718 no solo cuesta más al comprarlo, también es 3–5× peor de mecanizar, así que el ahorro real al pasar a acero inoxidable 316 es mayor de lo que sugiere la línea del material.
Pequeños cambios de diseño que se pagan solos
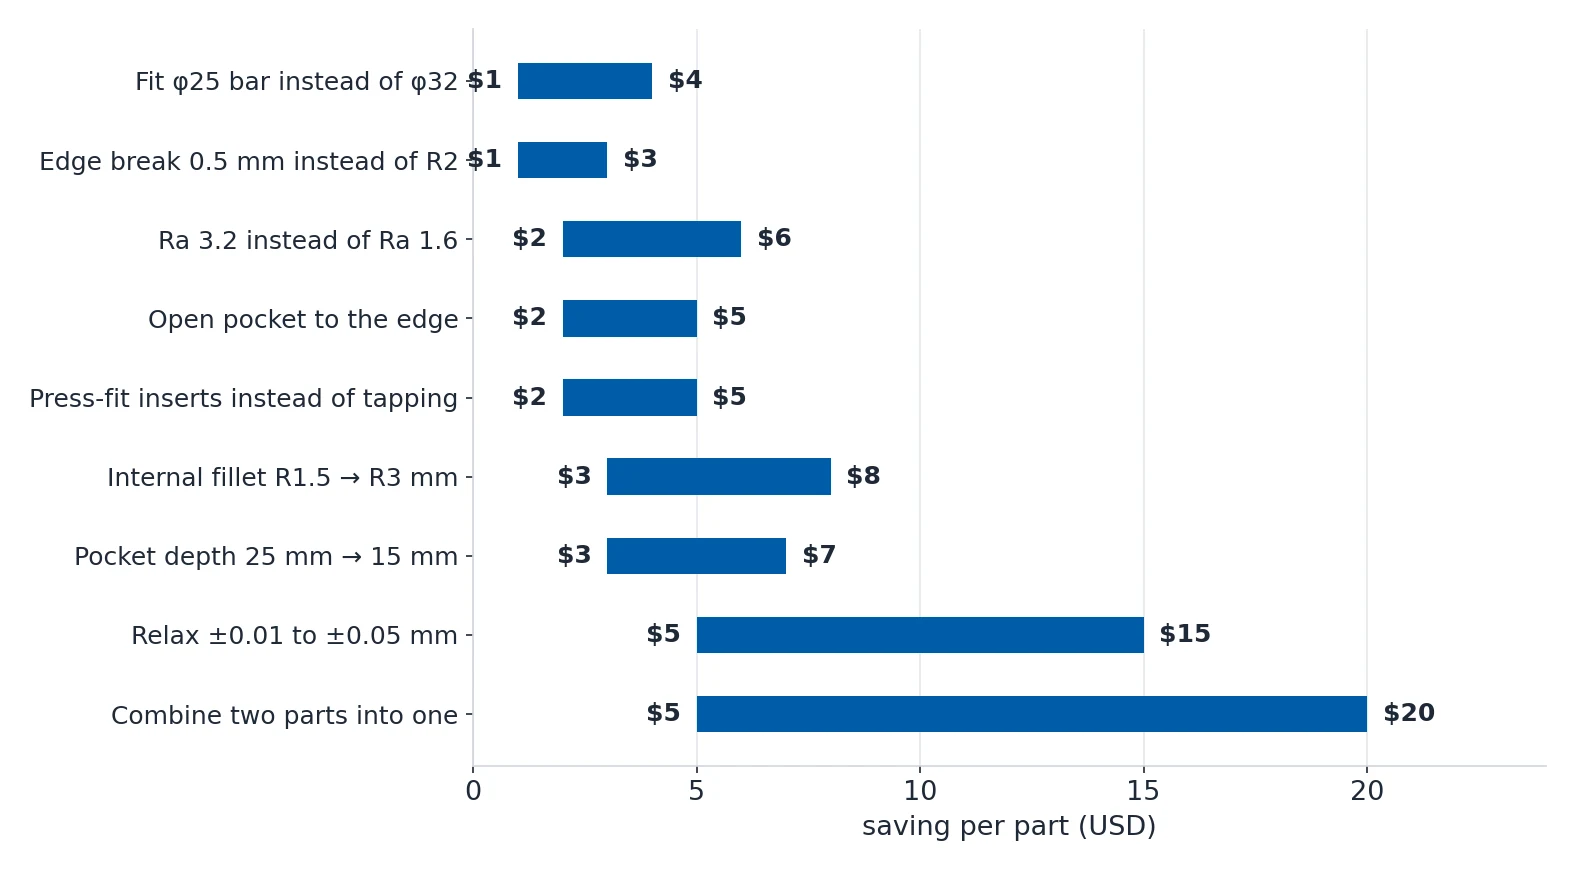
Cambian el plano, no la función de la pieza. Nueve de ellas juntas, más eliminar una preparación, valen $24–63 por pieza.
| Cambio de diseño | Antes | Después | Ahorro estimado |
|---|---|---|---|
| Aumentar los radios interiores de R1.5 a R3 mm | Herramienta pequeña de φ3, 2 pasadas por cavidad | Herramienta estándar de φ6, 1 pasada por cavidad | $3–8 por pieza |
| Relajar la tolerancia de ±0.01 a ±0.05 mm en cotas no críticas | Pasada de acabado más inspección con CMM en cada cota | Mecanizado estándar más inspección por muestreo | $5–15 por pieza |
| Usar acabado superficial estándar Ra 3.2 en lugar de Ra 1.6 | Una pasada de acabado extra, avance más lento | Desbaste estándar más una pasada de acabado | $2–6 por pieza |
| Diseñar la pieza para que quepa en barra de φ25 en lugar de φ32 | Comprar barra de φ32 y mecanizar el 40% del volumen | Comprar barra de φ25 y mecanizar el 20% del volumen | $1–4 por pieza en material |
| Abrir la cavidad hasta el borde y eliminar 3 cavidades cerradas | Entrada en plunge y rampa helicoidal en cada cavidad | La herramienta entra por el borde, sin plunge | $2–5 por pieza |
| Reducir la profundidad de cavidad de 25 mm a 15 mm | Herramienta de largo alcance, 4 pasadas de desbaste | Herramienta estándar, 2 pasadas de desbaste | $3–7 por pieza |
| Combinar dos piezas en una y eliminar el montaje | Dos piezas más fijaciones más mano de obra de montaje | Una pieza, mecanizado algo más largo | $5–20 por conjunto |
| Sustituir los roscados por insertos a presión en material blando | Roscado por fresado de 20 agujeros pequeños, lento | Taladro más inserto de latón a presión, rápido | $2–5 por pieza |
| Romper aristas vivas a 0.5 mm en lugar de un radio cosmético R2 | Herramienta de punta esférica, pasada de contorno lenta en todas las aristas | Fresa de chaflán, una sola pasada rápida | $1–3 por pieza |
| Eliminar una preparación moviendo las características a un mismo lado | 3 preparaciones: cara superior, volteo, lateral | 2 preparaciones: cara superior, lateral | $30–80 por lote en preparación |
Algunos de estos puntos tratan de tiempo más que de dinero, y se potencian con todo lo anterior.
| Cambio que ahorra tiempo | Detalle | Ahorro de tiempo |
|---|---|---|
| Usar la herramienta más grande que quepa | Una fresa de φ16 mm mecaniza material 4× más rápido que una de φ8 mm con el mismo avance por diente. Usa siempre la herramienta más grande que permita la geometría. | Desbaste un 30–60% más rápido |
| Estandarizar a menos herramientas | Cada cambio de herramienta cuesta 15–45 segundos. Una pieza que usa 12 herramientas gasta solo en cambios 3–9 minutos. | 2–10 minutos por pieza |
| Usar metal duro en lugar de HSS | El metal duro corta 3–5× más rápido. La herramienta cuesta 2–3× más, pero el ahorro de tiempo a partir de unas pocas piezas es enorme. | Corte un 50–70% más rápido |
| Fresado de alto avance para el desbaste | Las fresas de alto avance trabajan con poca profundidad y paso amplio a avances muy altos. | Desbaste un 50–200% más rápido |
| Reducir la profundidad de corte donde sea posible | Una cavidad de 15 mm de profundidad en lugar de 25 mm permite una herramienta más corta y más rápida. | Un 20–40% más rápido por cavidad |
| Evitar el fresado a ancho completo | Una herramienta que corta una ranura más ancha que su diámetro trabaja al 100% y genera el máximo de calor y vibración. Prefiere la interpolación circular. | Ranurado un 30–50% más rápido |
| Abrir las cavidades hasta el borde | La herramienta entra por el borde en lugar de hacer plunge. El plunge es lento y castiga la herramienta. | Mecanizado de cavidades un 20–40% más rápido |
| Usar radios interiores mayores | Los radios mayores permiten herramientas mayores. Cambiar los radios de cavidad de R2 a R4 puede duplicar el tamaño de herramienta admisible. | Mecanizado de cavidades un 30–60% más rápido |
| Reducir la profundidad del texto grabado | Una profundidad de 0.2 mm en lugar de 0.5 mm se ve igual en la mayoría de las piezas y corta un 60% más rápido. | Grabado un 50–70% más rápido |
Cuándo cambiar el proceso en lugar de la pieza
A veces la respuesta no es un plano mejor, sino un proceso distinto. Decide esto antes de que el diseño quede congelado, porque una pieza diseñada solo para CNC queda anclada para siempre a esa estructura de costes.
| Si tu pieza tiene | Considera | Ventaja de coste frente a CNC | Volumen de equilibrio |
|---|---|---|---|
| Paredes finas de menos de 1 mm y forma compleja | Fundición de inversión más acabado CNC | Un 40–70% más barata por pieza | 200+ piezas |
| Grandes superficies planas con poca precisión | Corte con chorro de agua | Un 50–80% más barata por pieza | 10+ piezas |
| Geometría muy repetitiva, 1,000+ piezas | Fundición a presión | Un 60–90% más barata por pieza | 5,000+ piezas |
| Piezas pequeñas, sencillas y simétricas de rotación | Torno automático tipo Swiss | Un 30–50% más barata por pieza | 500+ piezas |
| Una forma de chapa de menos de 3 mm de espesor | Corte láser más plegado | Un 60–80% más barata por pieza | 20+ piezas |
| Canales interiores y cavidades complejas | Impresión 3D metálica (DMLS o SLM) | Comparable a bajo volumen, peor a alto volumen | 1–50 piezas |
La misma pregunta tiene una respuesta para el utillaje. Una útil a medida cuesta $200–1,000 y se amortiza entre 200–500 piezas. Las formas de herramental dedicadas cuestan $100–500 y necesitan 300–1,000 piezas. Una pieza en bruto de fundición a presión o de inversión cuesta $3,000–20,000 y necesita 500–2,000 piezas, antes de lo que la mayoría supone.
El orden en que debes hacerlo
El orden importa, porque cada paso es más barato que el siguiente.
- Fija primero la cantidad. Pedir 50 piezas de una vez en lugar de 10 pedidos de 5 es el mayor ahorro disponible y no exige ningún cambio de diseño.
- Haz que la pieza encaje en tamaños de material estándar, para que baje la merma.
- Repasa el plano y elimina los requisitos que nunca se pidieron: tolerancias ajustadas en características no funcionales, Ra 0.8 en una superficie que nadie toca, esquinas R0.1 en una abrazadera.
- Comprueba si una aleación más barata sigue cumpliendo y si la función necesita de verdad titanio o Inconel.
- Aplica los pequeños cambios de diseño que hacen la pieza más rápida de mecanizar: radios mayores, cavidades menos profundas, cavidades abiertas al borde, un único radio de herramienta.
- Solo entonces considera útiles, herramental o un proceso distinto, y contrasta el volumen de equilibrio con tu demanda anual real.
Haz los pasos 1 y 3 antes que nada. Son gratuitos, no necesitan herramental y, entre los dos, suelen mover la oferta más que todos los demás puntos de esta página juntos.
Fuentes
Todos los datos de esta página proceden de nuestra wiki de ingeniería.