Galvanizado en caliente, recubrimiento en polvo o anodizado: ¿Cuál elegir?
Elija primero el acabado según el entorno de servicio y después según la apariencia: galvanizado en caliente para el acero que debe superar al entorno, recubrimiento en polvo para acero o aluminio pintado en cantidad, electrodeposición cuando la geometría esconde superficies al spray y anodizado cuando la pieza es de aluminio y la propia capa de óxido debe hacer el trabajo. No son variantes de un mismo proceso — dos añaden una película sobre el metal, uno convierte el metal en un óxido y otro genera un recubrimiento de zinc sacrificial que sigue protegiendo la pieza aunque la superficie se raye.
La respuesta corta: ajustar el acabado al servicio
| Si su pieza… | Especifique | Porque |
|---|---|---|
| es de acero, va al exterior y debe durar una década en un ambiente húmedo o costero | Galvanizado en caliente | El zinc es sacrificial, así que protege el acero incluso donde el recubrimiento está rayado. |
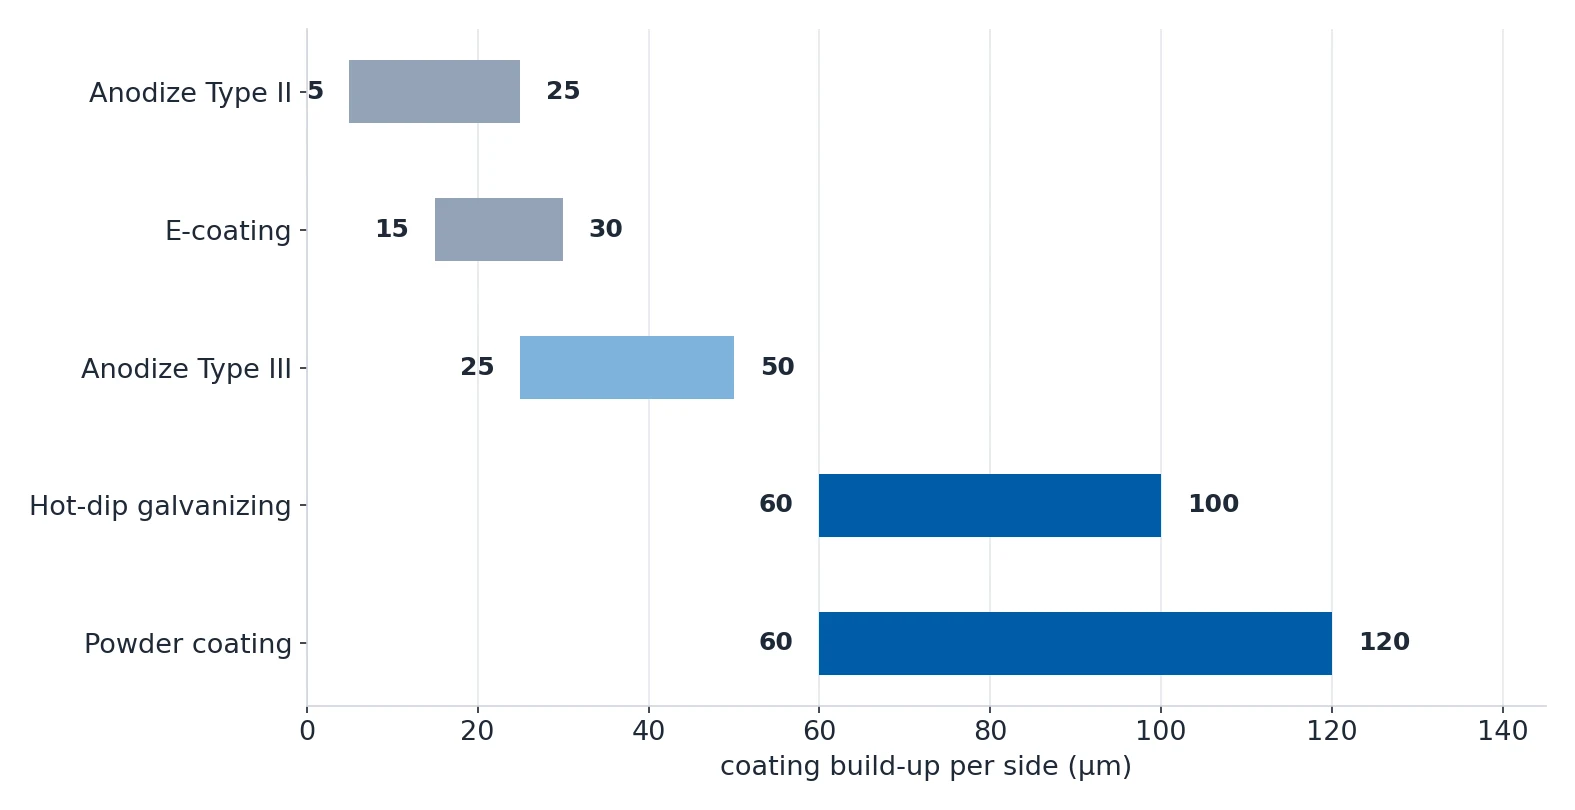
| es de acero o aluminio, en placas, carcasas, soportes o marcos, en cantidades superiores a 50 | Recubrimiento en polvo | La opción orgánica más barata y duradera, 60–120 µm a 1× del coste base |
| tiene superficies internas que el spray no alcanza, como el interior de tubos y perfiles huecos | Electrodeposición | Es un proceso de inmersión, por lo que la cobertura es uniforme a 15–30 µm |
| es de aluminio y necesita resistencia al desgaste, aislamiento dieléctrico o un color decorativo | Anodizado | El óxido crece del propio metal, así que no se desprende como una película |
| necesita un acabado metálico, perlado o candy, o una película de menos de 50 µm | Pintura líquida | El polvo no reproduce un efecto metálico real ni se aplica tan fino |
| es una fundición con 5–12% de silicio | Recubrimiento en polvo o electrodeposición | El aluminio fundido no se anodiza en absoluto |
Dos de esas filas esconden la decisión que más sorprende. El galvanizado y el anodizado no son recubrimientos en el sentido habitual — uno añade zinc sacrificial de hasta 60–100 µm de espesor y el otro convierte el aluminio en un óxido que crece hacia fuera y hacia dentro. Ambos modifican sus dimensiones de un modo que la pintura no puede hacer.
Recubrimiento en polvo, electrodeposición y pintura líquida: las tres opciones orgánicas
El recubrimiento en polvo es electrostático: el polvo se proyecta sobre una pieza conectada a tierra, se adhiere y se cura en un horno. Deposita 60–120 µm (2.5–5 mils) a 1× del coste base, y el objetivo habitual dentro de esa ventana es 80–100 µm. Por debajo de 60 µm la cobertura puede quedar insuficiente y por encima de 120 µm aparecen goterones y acumulaciones.
La electrodeposición es por inmersión, no por proyección. La pieza se sumerge en un baño y se carga a 100–400 VDC, y el recubrimiento se deposita de forma uniforme a 70–90 °F formando una película de 15–30 µm. Eso cuesta 1.3–1.8×, y es la única de las tres que alcanza de forma fiable el interior de un tubo o de un perfil hueco.
La pintura líquida es la alternativa de reserva. Es la única vía para un acabado metálico, perlado o candy real, la única que baja de 50 µm y la única que funciona sobre soportes no conductores como los polímeros reforzados con fibra de vidrio. En series de menos de 50 piezas también es la opción práctica, porque el recubrimiento en polvo tiene un cargo mínimo de lote.
Galvanizado en caliente: cuando el acero debe superar todo
El galvanizado en caliente es la única opción de esta lista que sigue protegiendo la pieza después de que la superficie se daña. El acero se sumerge en zinc fundido a unos 450 °C, el zinc reacciona con el hierro y forma una capa intermetálica, y el zinc sobrante queda encima como capa sacrificial que sigue protegiendo al acero expuesto mientras este se corroe.
Por eso el galvanizado es la opción por defecto para el acero exterior: los bordes de corte y los taladros expuestos quedan protegidos por el mismo mecanismo sacrificial, que ninguna película de pintura o de polvo puede ofrecer.

La contrapartida es dimensional. El galvanizado añade 60–100 µm más la tolerancia de proceso en cada superficie, el mayor efecto de todos los acabados de esta lista, y el que más a menudo arruina un ajuste.
| Punto de fallo | Qué le hace el galvanizado | Qué hacer |
|---|---|---|
| Rosca | El zinc rellena y dilata la rosca, así que el elemento de fijación ya no encaja | Enmascarar la rosca, o taladrar de más y roscar de nuevo después del galvanizado |
| Ajustes a presión y alojamientos de rodamiento | El diámetro se reduce en todo el espesor del recubrimiento | Mecanizar después del galvanizado o especificar la tolerancia |
| Esquinas interiores agudas | El zinc se acumula y deja un canto grueso y frágil | Especificar un radio de redondeo de 0.020–0.040 in en las esquinas interiores |
| Bordes de corte por láser o plasma | El zinc se quema durante el corte y el borde empieza a oxidarse en semanas | Especificar sellado de bordes o un recubrimiento en polvo sobre el zinc, o aceptar bordes desnudos solo para uso interior |
El acero galvanizado en chapa tiene además una propiedad que conviene conocer antes de diseñar un soporte con él: el zinc se quema en el borde de corte láser, por lo que ese borde necesita protección si la pieza queda expuesta.
Anodizado: la opción exclusiva del aluminio que crece hacia dentro de la pieza
El anodizado no es un recubrimiento. Es un proceso de conversión: la pieza es el ánodo en un baño de ácido sulfúrico, la corriente convierte el aluminio superficial en óxido de aluminio y la capa de óxido crece a la vez hacia fuera y hacia dentro. Aproximadamente la mitad se sitúa por encima de la superficie y la otra mitad consume el metal base, así que el diámetro cambia el doble del espesor de la capa.
| Tipo de anodizado | Proceso | Espesor por superficie | Dureza | Resistencia dieléctrica | Niebla salina |
|---|---|---|---|---|---|
| Tipo II (comercial) | 15–20 VDC, baño sulfúrico | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ h a 25 µm |
| Tipo III (duro) | 25–60 VDC, baño a 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | Mayor | La más alta |
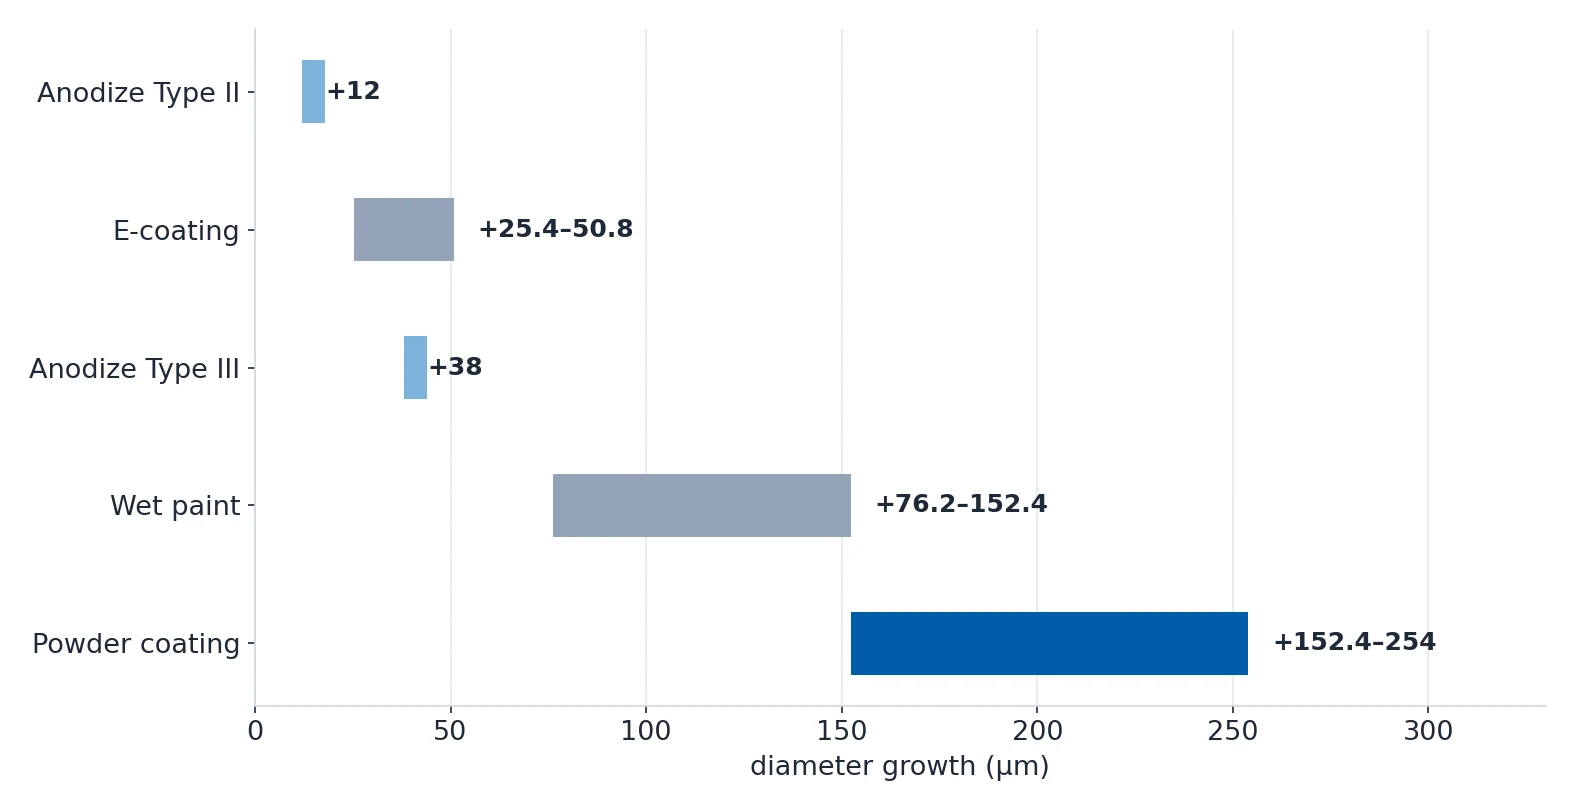
Las consecuencias se derivan directamente de esa tabla. El Tipo II a 0.5 mil (12 µm) añade +0.25 mil por superficie, o +0.5 mil (12 µm) en el diámetro; el Tipo III a 1.5 mil (38 µm) añade +1.5 mil (38 µm) en el diámetro. Los alojamientos a presión como H7/p6 y los ejes de rodamiento son de alto riesgo, y los taladros roscados necesitan un pretazado o un roscado posterior al anodizado. Ponga ese crecimiento en su cadena de tolerancias o enmascare la característica.
El Tipo III solo compensa el sobreprecio si puede nombrar una exigencia de desgaste. Cuesta 1.5–2× más que el Tipo II, añade 3–5 días hábiles de plazo y solo se ofrece en gris oscuro, negro parduzco o bronce, porque el óxido denso no absorbe tinte.
El anodizado y la elección de la aleación no son decisiones independientes
La aleación decide la calidad del anodizado antes que cualquier otra cosa, porque el contenido de cobre controla con qué limpieza se forma el óxido.
| Aleación | Contenido de cobre | Resultado del anodizado |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Excelente para Tipo II y Tipo III, con la mejor calidad de color |
| 7075-T6 | 1.2–2.0% | El Tipo III es solo aceptable, la capa dura es frágil y puede descascararse, y el color es pobre |
| 2024-T4 | 3.8–4.9% | No recomendado para Tipo III |
| Aleación de fundición | 5–12% de silicio | No se anodiza en absoluto — especifique recubrimiento en polvo o electrodeposición |

Los colores tienen su propia escala de costes. El transparente y el negro son estándar en todas partes sin recargo; el azul, el rojo y el oro cuestan un poco más y lucen mejor en 6061, aunque el rojo necesita un recubrimiento de al menos 0.5 mil o vira a rosado. El naranja y el morado exigen una empresa especializada y suman 10–20%, y un ajuste Pantone a medida exige una placa de color, mínimos de lote y un 30–50% o más de coste de preparación.
Qué escribir en el plano
Escribir solo «anodizado» deja que la empresa aplique su propio valor por defecto, que puede quedar demasiado fino para su servicio o demasiado grueso para sus tolerancias. Lo mismo vale para los recubrimientos: el brillo es un número, no una palabra, y el color es un código, no una fotografía.
| Acabado | Qué escribir | Notas |
|---|---|---|
| Anodizado Tipo II | TYPE II, CLASS 1, 0.0005 IN MIN | Indique el sellado: acetato de níquel según MIL-A-8625, o agua caliente desionizada sin níquel para piezas de alimentación y sanitaria |
| Anodizado Tipo III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | Solo gris oscuro, negro parduzco o bronce |
| Recubrimiento en polvo | Tipo de polvo, espesor de película seca, intervalo de brillo, código RAL o Pantone | El brillo va de 5–95 GU: mate 5–20, satinado 30–60, semibrillo 60–80, brillo completo 80–95 |
| Electrodeposición | Espesor de película y color, más cualquier enmascaramiento | Proceso de inmersión, por lo que la cobertura interior es inherente |
| Galvanizado en caliente | Designación del recubrimiento, más enmascaramiento de roscas y cualquier tolerancia dimensional | El mayor efecto dimensional de los cuatro |
| Pretratamiento antes del recubrimiento | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | Desengrasar a 140–180 °F y secar a 100–120 °F para que el agua retenida no ampolle durante el curado |
Dos detalles más deciden si las piezas vuelven bien. El acero laminado en caliente siempre debe recibir abrasado, porque un recubrimiento sobre la calamina se despega. Y añada un radio de redondeo de 0.020–0.040 in en las esquinas interiores, o el polvo se retrae y deja zonas finas o sin cubrir.
Cuánto cuesta cada acabado y cómo bajar el precio
El precio del recubrimiento lo marcan la preparación y la logística más que el material, así que la cantidad y el diseño de la pieza hacen casi todo el trabajo.
| Factor de coste | Cantidad |
|---|---|
| Cargo mínimo de lote del recubrimiento en polvo | $50–200 |
| Cargo mínimo de lote de la electrodeposición | $100–500 |
| Cargo de preparación del anodizado | $50–200 |
| Enmascarar un taladro o una rosca crítica | $2–8 por pieza |
| Cada capa adicional en un sistema multicapa | +50–100% |
| Pedidos urgentes | +25–100% |
| Ajuste Pantone a medida | $200–500 de preparación más un pedido mínimo de 20–50 kg |
| Cambio de color en la cabina | $50–200 por cambio |
| Colores especiales de anodizado (naranja, morado) | +10–20% y una empresa especializada |
| Poliéster superduradero en lugar del estándar | 1.2–1.5× |
| Fluoropolímero (PVDF) | 2–3× |
| Anodizado duro (Tipo III) en lugar del Tipo II | 1.5–2× y 3–5 días hábiles más |
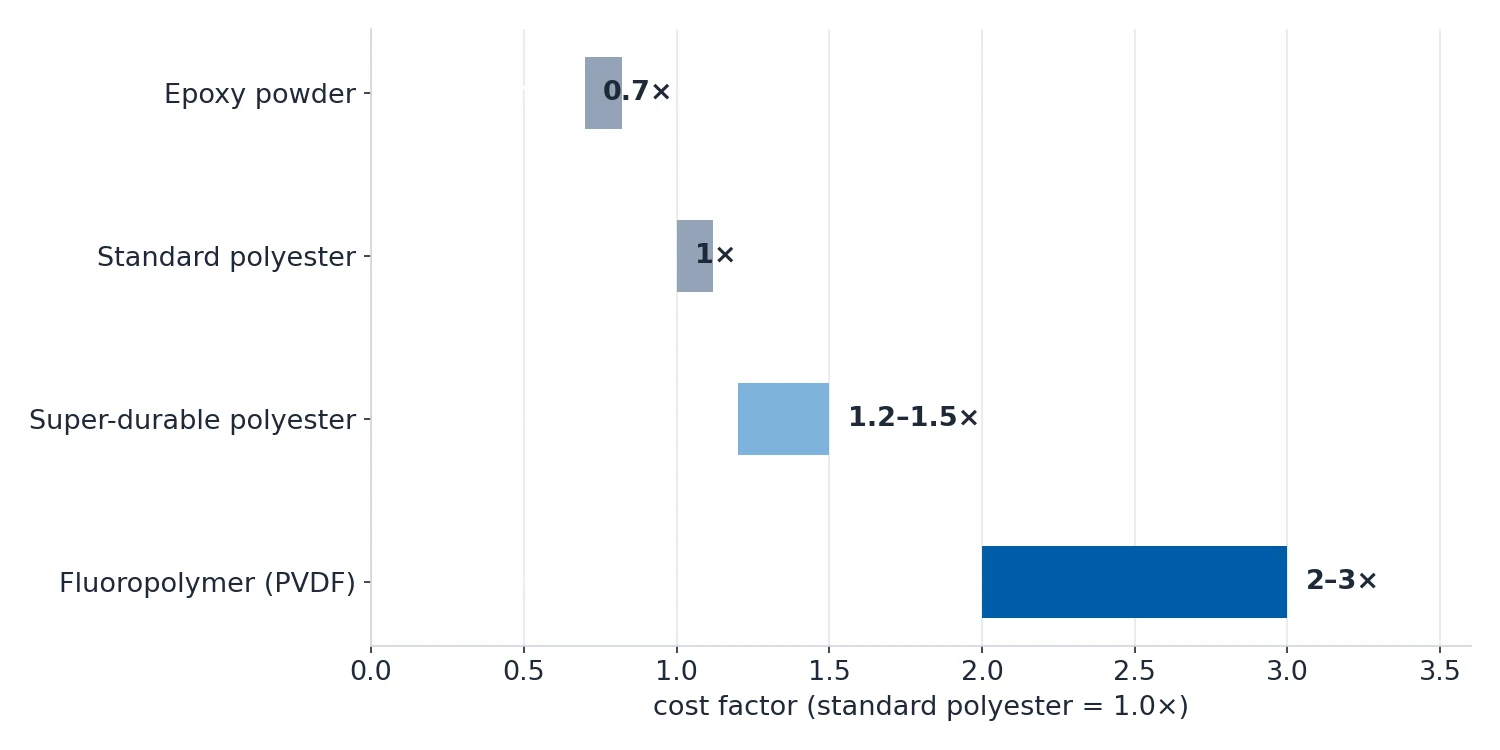
En un pedido pequeño, el cargo de preparación domina el precio por pieza. El coste por pieza con 100 piezas suele ser del 40–60% del coste con 10 piezas, y con 1000+ piezas baja al 25–40%. El tamaño del lote es, por tanto, la mayor palanca que usted controla.

El orden práctico de las decisiones es corto. Defina el entorno de servicio, elija el acabado en la tabla del principio, escriba en el plano el espesor de película y el sellado o el tipo de polvo, sume el espesor de la capa a su cadena de tolerancias y solo entonces elija el color.
Fuentes
Todos los datos de esta página proceden de nuestra wiki de ingeniería.