5 eixos vs 3 eixos na usinagem CNC: quando compensa
Máquinas de 3 eixos produzem cerca de 80% das peças fresadas, e 5 eixos só se pagam em uma lista curta de
geometrias: superfícies de formato livre, cavidades profundas com raios de canto pequenos e características
em três ou mais faces com tolerâncias mútuas estreitas. O erro caro não é escolher 3 eixos quando você
precisava de 5 eixos. É escrever «5 eixos» em um desenho quando o posicionamento 3+2 faria o mesmo
trabalho — a oficina precifica a programação de 5 eixos simultâneos e o orçamento dobra ou triplica.
Que máquina sua peça realmente precisa
| O que sua peça precisa | Use esta | Por quê | Fator de custo |
|---|---|---|---|
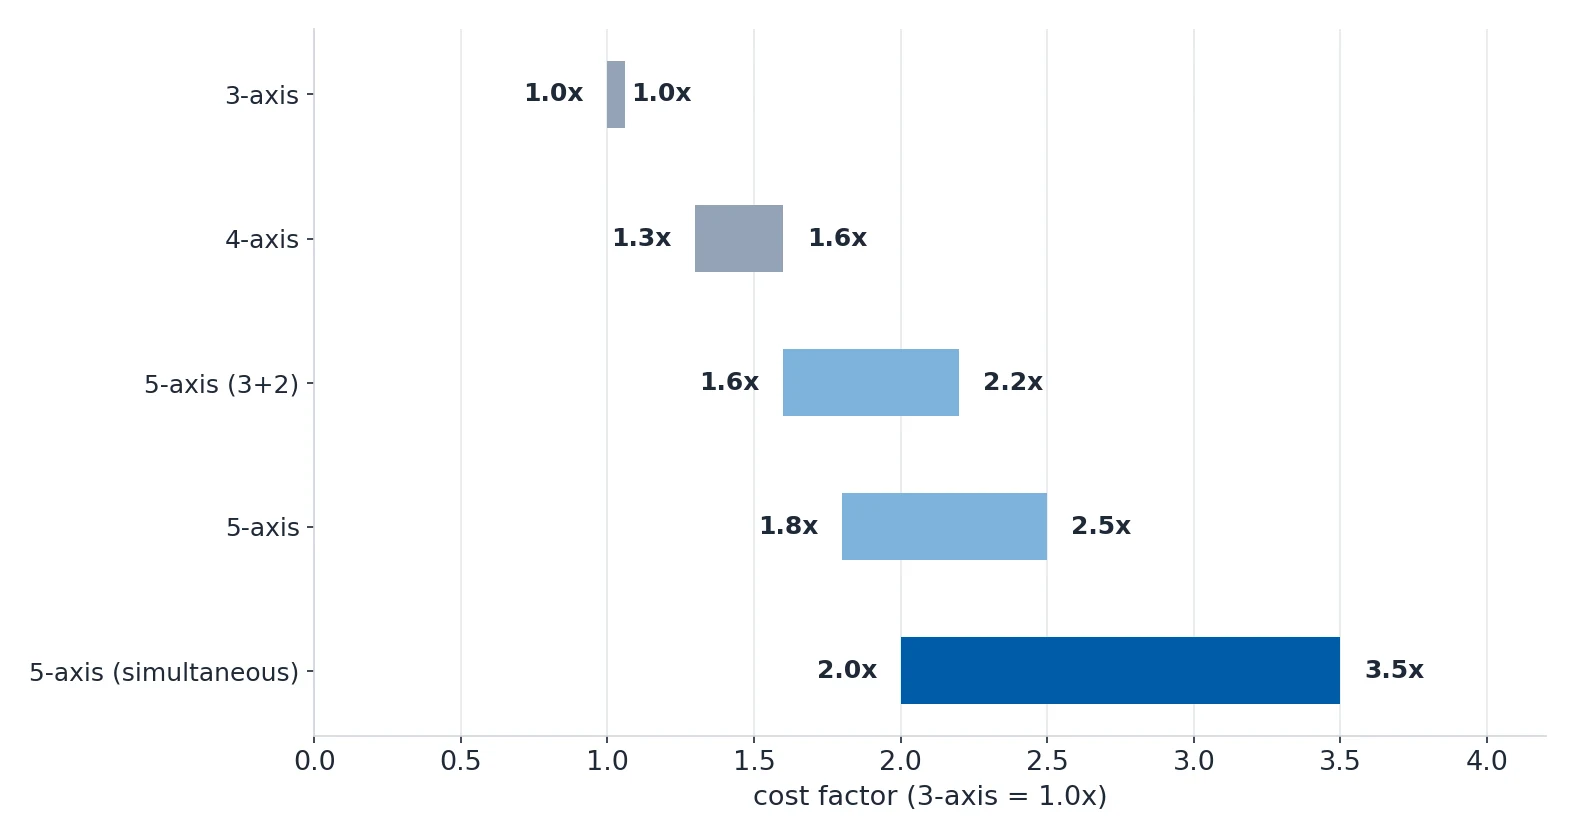
| Características planas, cavidades, furos, perfis 2D — todos acessíveis de uma única direção | 3 eixos | 80% das peças usinadas. Setup rápido, ampla disponibilidade de máquinas, menor tarifa horária. | 1.0x (base) |
| Características em 2 faces, com tolerância de posição estreita entre elas | 4 eixos | A mesa rotativa do eixo A permite usinar a segunda face sem soltar a peça. Elimina o erro de setup. | 1.3–1.6x |
| Furos ou ranhuras em ângulos compostos (não 0/90 graus) | 4 eixos ou 3+2 | Indexe a peça no ângulo correto e depois frese ou fure em 3 eixos lineares. Não é preciso rotação simultânea. | 1.3–1.6x |
| Superfícies complexas de formato livre (rotores, pás de turbina, moldes) | 5 eixos simultâneos | A ferramenta permanece normal à superfície durante todo o corte. Melhor acabamento, menor tempo de ciclo, menos setups. | 2.0–3.5x |
| Características em 3+ faces com tolerâncias mútuas estreitas | Posicionamento 3+2 em máquina de 5 eixos | Máquina de 5 eixos usada em modo indexado. Mais barata que a programação e a usinagem em 5 eixos simultâneos. | 1.6–2.2x |
| Cavidades profundas com raios de canto pequenos que exigem ferramentas curtas e rígidas | 5 eixos | Incline o cabeçote para alcançar com uma ferramenta mais curta. Menos deflexão, melhor acabamento, remoção de material mais rápida. | 1.8–2.5x |
Leia a última linha com atenção. Uma cavidade profunda com raio de canto pequeno pode ser usinada em uma
máquina de 5 eixos por 1.8–2.5x, mas muitas vezes pode ser usinada em uma máquina de 3 eixos por 1.0x se
você reprojetar a cavidade — essa é uma decisão de projeto, não de usinagem, e vale mais do que qualquer
discussão sobre tarifas de máquina.

O que cada configuração entrega de fato
| Parâmetro | 3 eixos | 4 eixos | 5 eixos (3+2) | 5 eixos (simultâneos) |
|---|---|---|---|---|
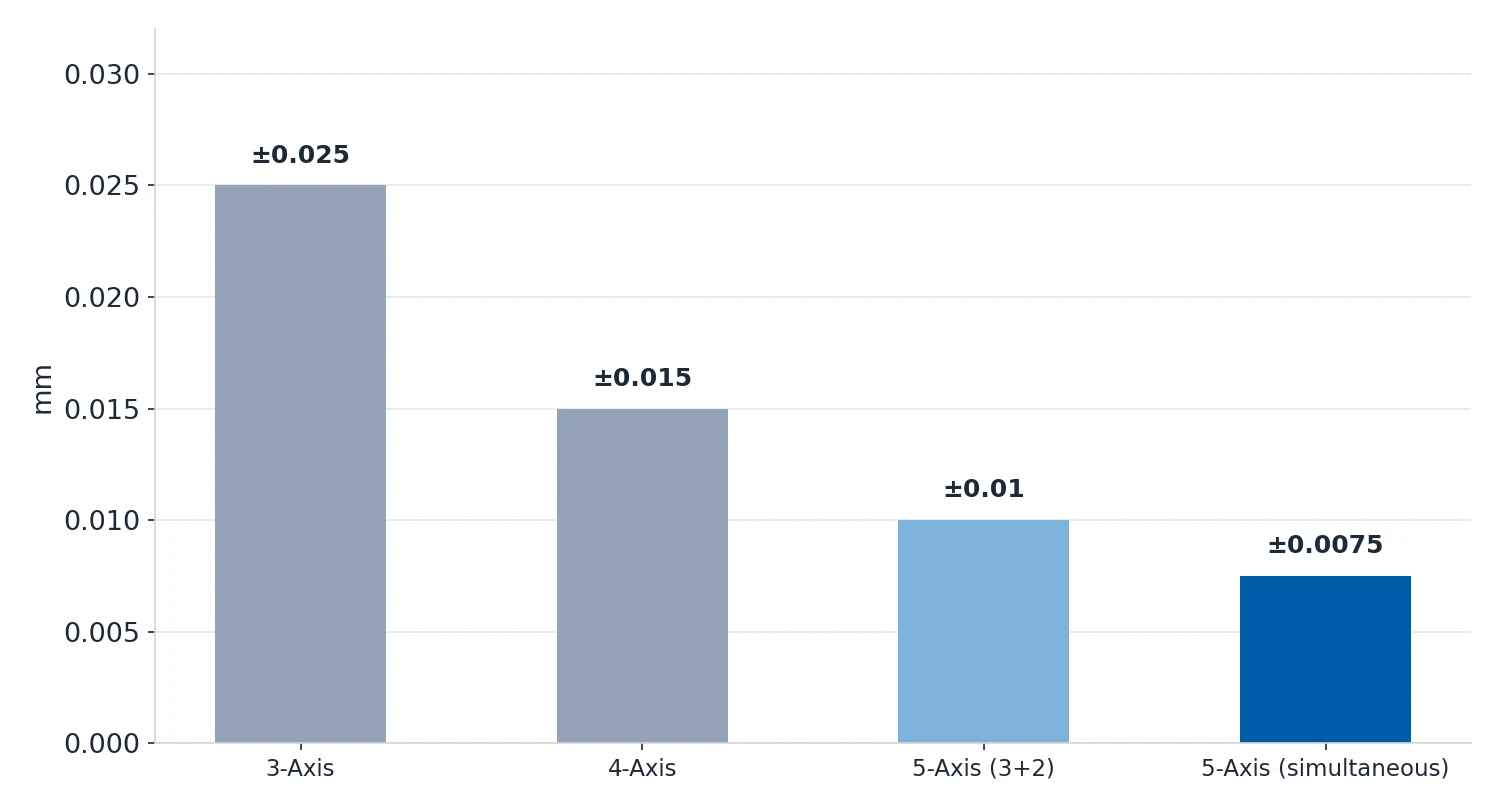
| Precisão típica | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| Acabamento superficial (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Tamanho máximo da peça | Até 2000mm | Até 1000mm de diâmetro | Até 800mm | Até 600mm |
| Fator de custo de setup | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
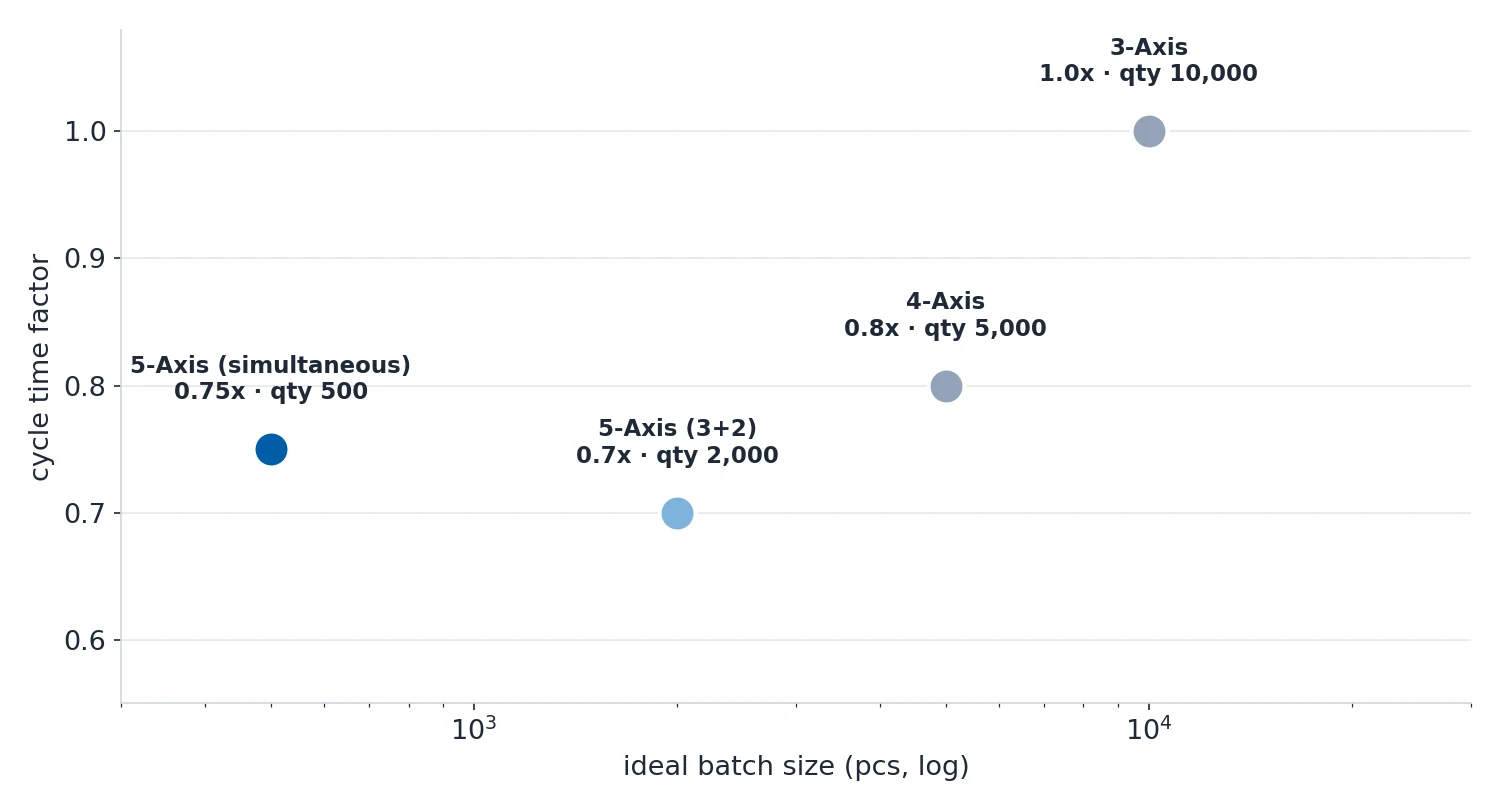
| Fator de tempo de ciclo | 1.0x | 0.8x (menos setups) | 0.7x (menos setups) | 0.6–0.9x |
| Tamanho de lote ideal | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Subcortes | Não | Limitado | Sim | Sim |
| Características em múltiplas faces | Exige virar a peça | Setup único | Setup único | Setup único |
Três fatos desta tabela decidem a maioria dos casos. Precisão: passar de 3 eixos para 5 eixos
simultâneos compra cerca de ±0.02 mm, e a maioria dos desenhos nunca precisou disso. Tempo de ciclo:
cada degrau acima reduz o fator de tempo de ciclo, porque os setups desaparecem — 0.6–0.9x para 5 eixos
simultâneos contra 1.0x para 3 eixos, uma economia que só importa se o número de setups era o problema.
Tamanho de lote: o lote ideal para 5 eixos simultâneos é 1–500, contra 1–10,000+ para 3 eixos, porque
o custo de programação e de setup precisa ser amortizado ao longo do lote.
3+2 ou simultâneo: qual escolher
A diferença aqui não é técnica, é comercial. Se você consegue listar os ângulos de usinagem como valores
fixos, o que você precisa é de 3+2.

| Tipo de característica | Exemplo | Por que 3+2 basta |
|---|---|---|
| Furos inclinados | Furos de montagem a 15°, 30°, 45° | Incline no ângulo e fure a direito. Não é preciso rotação contínua. |
| Planos em múltiplas faces | Perfis hexagonais ou quadrados | Indexe a 60° ou 90° e frese cada face. |
| Cavidades em superfícies inclinadas | Plataformas de montagem sobre uma superfície de formato livre | Incline até que o fundo da cavidade fique horizontal e depois frese a cavidade em 3 eixos. |
| Características na face traseira | Ranhuras para O-rings, furos rosqueados na parte inferior | Vire 180° na mesma fixação. Sem novo referenciamento. |
| Características radiais em peças cilíndricas | Furos transversais, rasgos de chave, faces planas em um eixo | Gire até a posição e depois corte no plano X-Y. |
| Tipo de característica | Exemplo | Por que o simultâneo é obrigatório |
|---|---|---|
| Superfícies complexas de formato livre | Rotores, pás de turbina, hélices | O ângulo da ferramenta precisa mudar continuamente para acompanhar a curvatura da superfície. |
| Núcleos de molde com cavidade profunda | Núcleos de molde de injeção com nervuras altas | Incline a ferramenta para evitar colisão com as paredes da cavidade, mantendo o alcance. |
| Peças estruturais aeronáuticas | Tampos de longarina, nervuras de asa de parede fina | A usinagem em um único setup elimina o acúmulo de tolerâncias nos datums críticos. |
| Implantes médicos | Próteses articulares, placas ósseas | Superfícies orgânicas complexas com tolerâncias estreitas e exigências rigorosas de acabamento. |
As quatro linhas da segunda tabela têm algo em comum: o ângulo da ferramenta precisa mudar enquanto ela
corta, ou a peça precisa ser mantida em um único setup por motivos de tolerância. Se nada disso se aplica,
você está pagando o preço de 5 eixos simultâneos por uma operação indexada.

O que os 5 eixos mudam no projeto da sua peça
Escolher a máquina e projetar a peça é a mesma conversa. Abaixo estão as regras de projeto que decorrem da
tabela de máquinas.

| Regra DFM | Orientação | Por que importa |
|---|---|---|
| Evite cavidades profundas | Mantenha a relação profundidade/largura ≤ 4:1 | Ferramentas longas sofrem deflexão. Uma fresa de 10mm entrando 60mm em uma cavidade vibra, deixa acabamento ruim e leva uma eternidade. Se precisar de profundidade, use cavidades escalonadas com diâmetros intermediários. |
| Raios de canto interno | Especifique R1.5, R3, R6mm (diâmetros padrão de fresa) | As fresas são redondas — não cortam um canto interno agudo de 90°. Se você especificar R0.5mm, a oficina terá de usar uma ferramenta minúscula (lenta, frágil) ou EDM a fio (cara). Ajuste seus raios de arredondamento aos tamanhos de ferramenta disponíveis. |
| Raios de fundo | Mínimo R3mm, preferível R6mm | Fresas esféricas têm raio. Um fundo de cavidade plano com cantos agudos em relação às paredes é impossível com ferramentas padrão. Quanto maior o raio do fundo, maior (mais rápida, mais barata) é a ferramenta que pode ser usada. |
| Espessura da parede | Mínimo 0.8mm (alumínio), 1.0mm (aço), 1.5mm (titânio) | Paredes mais finas sofrem deflexão sob as forças de corte, causando vibração, acabamento ruim e imprecisão dimensional. Paredes de titânio abaixo de 1.5mm quase não podem ser fresadas com limpeza. |
| Minimize os setups | Projete características acessíveis pelo menor número possível de direções | Cada virada significa: soltar, limpar, prensar de novo, restabelecer o datum, referenciar o zero. Cada setup acrescenta $30–100 de mão de obra mais acúmulo de tolerâncias. |
| Altura do ressalto | ≤ 4x o diâmetro da base | Ressaltos altos e finos sofrem deflexão durante a usinagem. Se precisar de altura, adicione nervuras de reforço ou aumente o diâmetro da base. |
| Profundidade da rosca | No máximo 1.5–2x o diâmetro em furos cegos | Roscas além de 2x o diâmetro não acrescentam resistência relevante — a carga é suportada pelos primeiros fios. Roscas profundas exigem brocas longas que quebram com facilidade e cortam devagar. |
| Diâmetros de furo padrão | Use tamanhos padrão de broca e alargador | Furos fora do padrão exigem ferramentas especiais ou operações de alargamento. Ambos aumentam custo e prazo. Sempre que possível, ajuste-se às tabelas de furação padrão. |
| Gravação de texto e logotipos | Largura mínima de traço 0.3mm, profundidade mínima 0.2mm | Gravação menor fica ilegível depois da anodização ou da pintura. Mantenha-a funcional ou use marcação a laser após a usinagem. |
Duas regras ajudam mais o orçamento do que qualquer discussão sobre máquinas. Raios de canto interno
casados com os diâmetros padrão de fresa permitem à oficina usar uma fresa de 6mm em vez de 2mm, o que
é mais rápido e mais rígido. A espessura mínima de parede de 0.8mm para alumínio, 1.0mm para aço e
1.5mm para titânio é o ponto em que a vibração e o erro dimensional começam, e nenhuma capacidade de
máquina corrige uma parede fina demais.

Para onde o dinheiro realmente vai
| Fator de custo | Impacto | Como reduzir |
|---|---|---|
| Número de setups | Alto — cada setup acrescenta $30–100+ de mão de obra e ferramentas de fixação | Projete para usinagem em um único setup sempre que possível. Use 4 eixos ou 3+2 para eliminar as viradas. |
| Tolerâncias apertadas | Alto — ±0.01mm custa 2–4x mais que ±0.05mm | Aplique tolerâncias apertadas apenas onde forem funcionalmente necessárias. Afrouxe as dimensões não críticas. |
| Exigências de acabamento superficial | Médio-alto — Ra 0.4 exige passes extras, avance mais lento e às vezes retificação | Especifique acabamento fino apenas em superfícies visíveis ou de vedação. Ra 1.6 basta para a maioria das peças não decorativas. |
| Dureza do material | Médio — materiais mais duros significam cortes mais lentos, desgaste mais rápido da ferramenta e mais trocas de ferramenta | Use o material mais macio que atenda aos seus requisitos de resistência. Considere a diferença entre pré-endurecido e endurecido por inteiro. |
| Custo do material | Médio — titânio custa 5–8x o preço do alumínio por kg | Otimize as dimensões do bruto para reduzir o desperdício. Para materiais caros, considere fundição ou forja de formato próximo ao final. |
| Geometria complexa | Médio — programação de 5 eixos, tempos de ciclo mais longos, mais setups | Simplifique sempre que possível. Essa superfície curva poderia ser um plano com paredes em saída? |
| Ferramentas especiais | Baixo-médio — cortadores especiais, ferramentas de formação, dispositivos de fixação sob medida | Projete em torno dos tamanhos de ferramenta padrão. Use tamanhos de rosca padrão e diâmetros de furo padrão. |
| Exigências de inspeção | Baixo-médio — inspeção por CMM, certificados de terceiros, rastreabilidade de material | Peça CMM apenas nas dimensões críticas. Um relatório CMM completo em cada peça acrescenta $20–50 por peça. |
| Quantidade | Variável — a amortização do setup muda tudo | O custo de setup é fixo; o custo por peça cai com a quantidade. A partir de 100 peças, ferramentas de fixação e otimização de processo começam a compensar. |
Repare que a máquina em si não está nesta lista. Quem acredita que o preço é definido por «3 eixos vs 5
eixos» está olhando a coluna errada — o preço é definido por setups, tolerâncias e material, e o número de
eixos só move esses três de forma indireta.
Os erros que inflam o orçamento de 5 eixos
| Erro | Consequência | Correção |
|---|---|---|
| Especificar «5 eixos» quando 3+2 basta | O preço dobra ou triplica porque a oficina presume programação de 5 eixos simultâneos | Especifique «posicionamento 3+2 em máquina de 5 eixos» se for só isso que você precisa. Ou simplesmente escreva «usinagem multiface, setup único». |
| Arredondamentos internos R1mm em toda parte | Força ferramentas de acabamento pequenas, tempo de ciclo longo, acabamento ruim e trocas frequentes de ferramenta | Use R3mm ou maior sempre que possível. Use raios pequenos só onde a geometria exigir. |
| Cavidades profundas (profundidade > 4x largura) | Deflexão da ferramenta, vibração, acabamento ruim, ferramenta quebrada, tempos de ciclo longos | Escale a cavidade com diâmetros intermediários. Ou reprojete para reduzir a profundidade. |
| Tolerância apertada em características não críticas | A peça inteira é cotada a preços de precisão. Cada dimensão é inspecionada com especificação apertada. | Use GD&T. Aplique ±0.01mm apenas a datums e superfícies de encaixe. Deixe o resto em ±0.05–0.1mm. |
| Cantos internos agudos (R0) | Impossível usinar com ferramentas padrão. Exige EDM, acrescentando $100–500 e dias de prazo. | Sempre acrescente um raio de arredondamento. Mínimo R0.5mm, preferível R1.5–R3mm. |
| Profundidade de rosca além de 2x o diâmetro | Roscas fracas (só os primeiros fios suportam a carga), brocas quebradas, ciclos de rosqueamento longos | Limite a profundidade da rosca em furos cegos a 1.5–2x o diâmetro. Acrescente um alívio de rosca se necessário. |
| Especificar Ra 0.4 em todo lugar | Vários passes de acabamento, avance mais lento, possível operação de retificação — forte aumento de custo | Ra 1.6 para superfícies não decorativas. Ra 0.8 para superfícies de encaixe. Ra 0.4 apenas para vedações ou acabamentos visíveis. |
| Não considerar a espessura da anodização | A peça fica grande demais depois da anodização tipo II (+10–25µm por superfície) e não encaixa no conjunto | Usine a peça com folga de meia espessura de revestimento prevista antes da anodização. |
| Usar ferramentas HSS em produção | Custo inicial baixo da ferramenta, mas 5–10x mais trocas de ferramenta, velocidades de corte mais lentas e custo maior por peça | Use metal duro para qualquer lote acima de 10 peças. O custo de ferramenta por peça é menor apesar do preço de compra maior. |
| Esquecer o acesso para fixação | A oficina precisa construir um dispositivo sob medida ($200–2000) porque a geometria da peça não tem superfícies de fixação | Acrescente planos, ressaltos ou furos para fixação. Ou, no mínimo, converse sobre a fixação com a oficina antes de fechar o projeto. |
A versão em uma frase para o desenho
Se você consegue indexar a peça e ainda assim manter a tolerância, escreva «posicionamento 3+2 em máquina
de 5 eixos». Se o ângulo da ferramenta precisa mudar enquanto ela corta, escreva «5 eixos
simultâneos». Se tudo é acessível de uma única direção, escreva «3 eixos» e guarde a diferença para as
tolerâncias que realmente importam.