O que é DFM na usinagem CNC? Um guia para compradores
DFM — projeto para fabricação — significa projetar uma peça de modo que ela possa ser usinada de forma repetível, a um custo previsível, sem cobrar concessões da oficina. Na prática, é uma lista curta de decisões tomadas antes de liberar o desenho: de quantos lados a peça precisa ser presa, qual é a espessura mínima que suas paredes podem ter, quão apertada cada tolerância realmente precisa ser e quais tipos de furo a função exige de fato. Acertando esses quatro pontos, a cotação costuma ficar perto da sua estimativa. Errando, o mesmo desenho pode variar de 2–5× no preço entre duas oficinas, ou voltar como uma peça que não encaixa no seu conjunto.
O que o DFM realmente muda
DFM não é certificação nem regra de estilo. É um modelo de custo aplicado à geometria, e três alavancas explicam a maior parte da diferença de preço entre uma peça bem projetada e uma mal projetada.
| Alavanca de custo | Participação no custo de uma peça de alumínio de complexidade média | Quanto pode deslocar o total |
|---|---|---|
| Número de preparações | 15–30% | +50–200% |
| Escolha do material | 20–40% | +40–500% |
| Tolerâncias apertadas em excesso | somado aos dois itens acima | +50–150% |
| Tolerâncias apertadas já anotadas no desenho | 10–25% | +30–150% |
A ordem importa. O número de preparações e o material são as duas maiores alavancas; tolerâncias apertadas em excesso são o erro isolado mais caro. Cada preparação custa $30–80 em mão de obra e tempo de fuso perdido, e remover uma realmente economiza 2–3× esse valor quando se contam a inspeção reduzida, os erros de transferência de referência e a taxa de refugo. Por isso as duas primeiras perguntas de qualquer revisão de projeto são sempre as mesmas: dá para usinar esta peça de um único lado e dá para cortá-la em material padrão?

As cinco verificações antes de liberar um desenho
Estas cinco verificações levam cerca de dez minutos em um desenho e pegam os problemas de geometria que causam a maioria das surpresas caras. Percorra-as nesta ordem, porque as duas primeiras mudam a estrutura de custos e as três últimas a refinam.
| # | Verificação | Condição de aprovação | Custo quando omitida |
|---|---|---|---|
| 1 | Número de preparações | Toda característica é acessível por um lado | $30–80 por preparação, mais erro de transferência de referência |
| 2 | Espessura de parede | Toda parede atende à espessura recomendada de seu material | +30–80% de tempo de usinagem, vibração, peças fora da tolerância |
| 3 | Distribuição das tolerâncias | O desenho traz uma nota de tolerância geral | 30–50% do custo da peça |
| 4 | Tipos de furo | Cada furo é o tipo mais simples que cumpre a função | de 1.1× a 2.0× por furo |
| 5 | Material e bruto | Material padrão na liga e no estado indicados | +40–500% na linha de material |
Uma peça que passa nas cinco verificações ainda pode ser cara — um suporte de titânio com tolerância apertada é caro por bons motivos. O que as verificações garantem é que o preço que você paga corresponde à função que pediu, e não a uma decisão de geometria tomada por acaso.

Tolerâncias: onde o DFM economiza mais
A decisão de DFM de maior valor não é apertar uma tolerância. É afrouxar toda tolerância que não precisa estar apertada. O custo cresce exponencialmente conforme as tolerâncias se estreitam, então um desenho em que toda cota leva ±0.01 mm custa várias vezes mais do que um desenho que especifica cada cota conforme sua função.
| Função da cota | Faixa de tolerância |
|---|---|
| Ajustes por interferência e por pressão | ±0.005–0.015 mm |
| Mancais de rolamento e furos | ±0.005–0.015 mm |
| Furos de pinos de posicionamento | ±0.01–0.02 mm, H7 |
| Ajustes de transição e de posição | ±0.01–0.025 mm |
| Superfícies de vedação | ±0.025–0.05 mm |
| Superfícies de montagem | ±0.05–0.1 mm |
| Furos passantes de parafuso com folga | ±0.1–0.25 mm |
| Dimensões gerais | ±0.1–0.5 mm conforme ISO 2768-mK |
| Furos roscados | Classe padrão 6H / 6g, nada mais apertado |
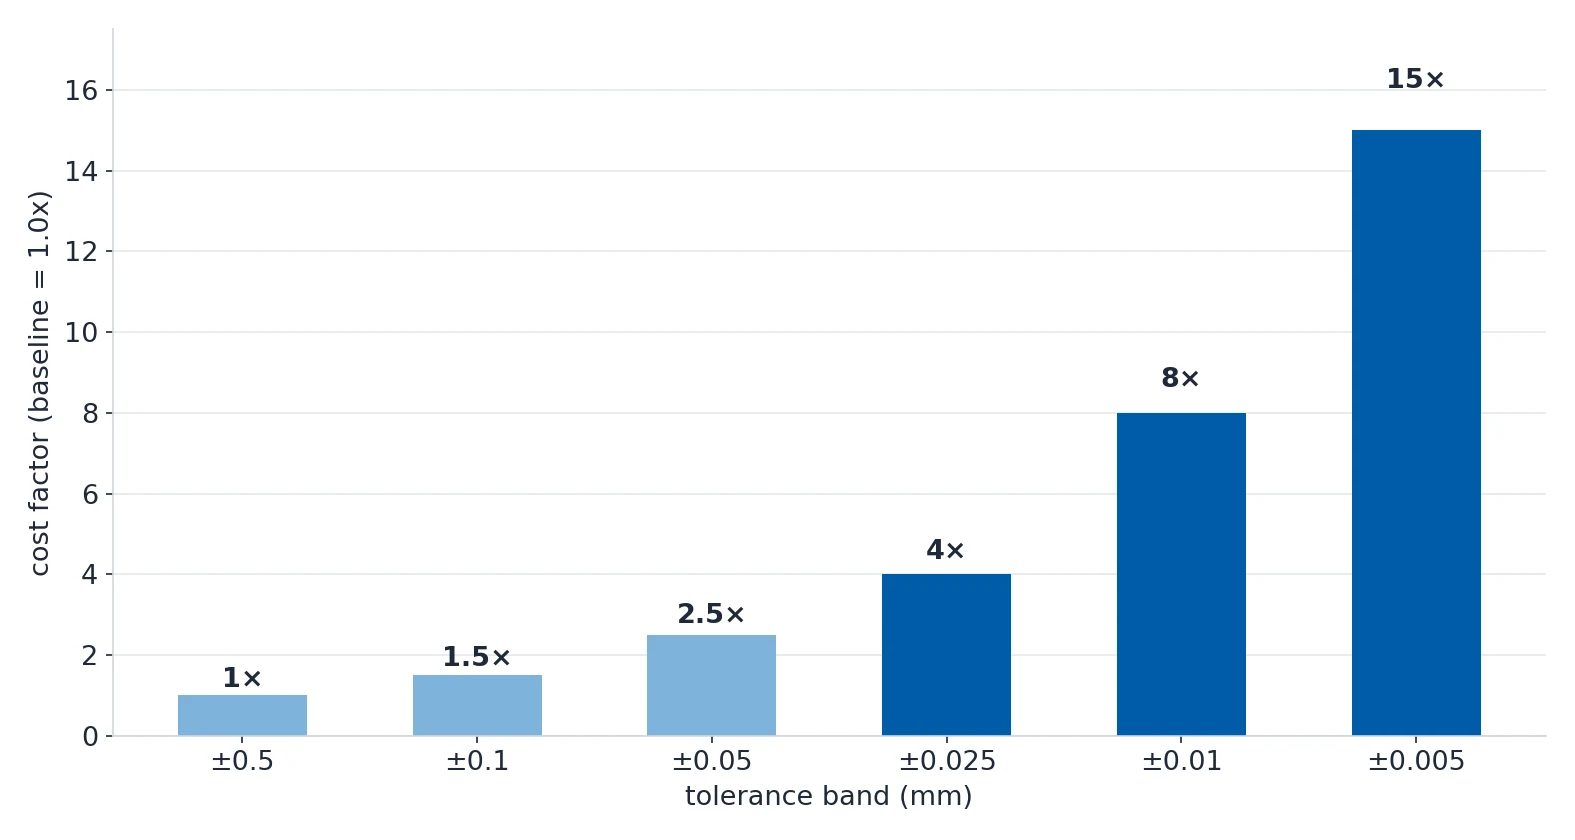
Duas regras fazem isso funcionar. Primeiro, coloque uma linha no quadro do desenho — GENERAL TOLERANCES PER ISO 2768-mK — e deixe que ela cubra tudo o que não foi individualizado. Segundo, aplique a regra 80/20: em uma peça típica 80% das características pode ficar na norma mais permissiva e apenas 20% precisa de controle mais apertado. Se uma cota não afeta a montagem, a vedação, o movimento ou a segurança, ela pertence à tolerância geral.
Observe que o acabamento de superfície é uma especificação separada. Uma cota apertada não exige uma superfície lisa, e uma superfície lisa não justifica uma cota apertada.
Espessura de parede, altura e raios internos
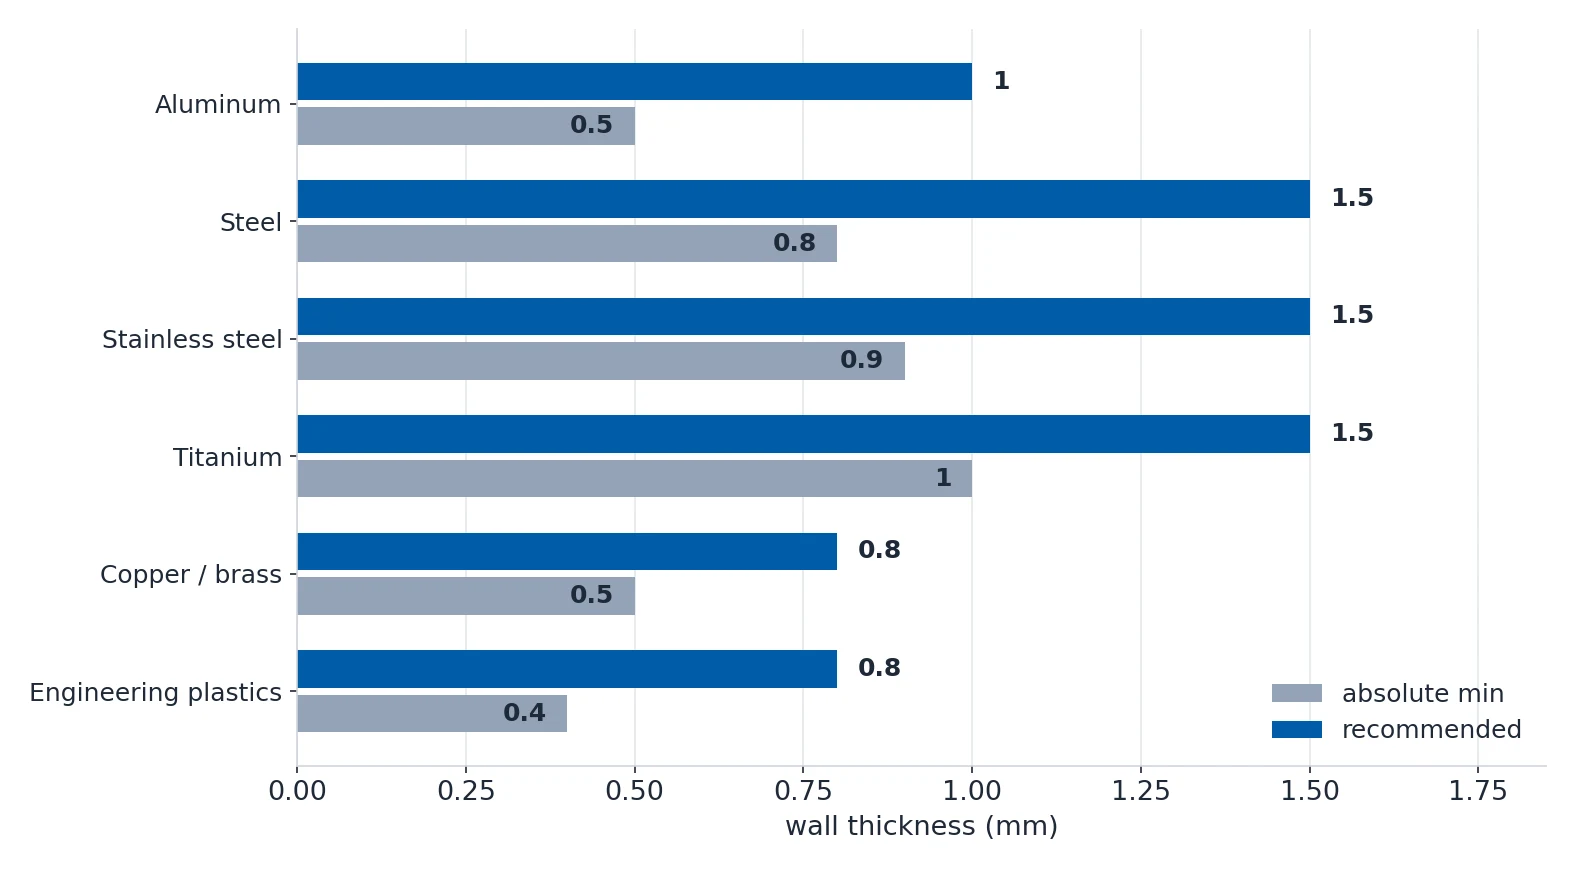
Abaixo da espessura recomendada, uma parede não falha com estardalha — ela vibra, se afasta da ferramenta e sai da tolerância. O mínimo absoluto é o último recurso; o valor recomendado é aquele que a máquina atinge de forma repetível.
| Material | Mínimo absoluto | Recomendado |
|---|---|---|
| Alumínio | 0.5 mm | 1.0 mm |
| Aço | 0.8 mm | 1.5 mm |
| Aço inoxidável | 0.9 mm | 1.5 mm |
| Titânio | 1.0 mm | 1.5 mm |
| Cobre e latão | 0.5 mm | 0.8 mm |
| Plásticos técnicos | 0.4 mm | 0.8 mm |
Altura e raio decorrem da mesma regra — a geometria tem que aguentar as forças de corte, e não apenas o desenho.
| Regra | Valor |
|---|---|
| Espessura de parede em relação à altura da característica que a sustenta | pelo menos 1/5 |
| Limite de parede sem apoio em alumínio | 8× a espessura de parede |
| Limite de parede sem apoio em aço | 5× a espessura de parede |
| Espessura da nervura em relação à espessura de parede | 0.6× |
| Altura da nervura em relação à sua própria espessura | no máximo 5× |
| Diferença máxima entre paredes da mesma peça | 20% |
| Raio interno deixado por uma fresa de 6 mm | R3 mm |
| Raio interno deixado por uma fresa de 10 mm | R5 mm |
| Raio interno deixado por uma fresa de 16 mm | R8 mm |
Quando uma parede é considerada fina
Uma parede é considerada fina quando a relação entre altura e espessura passa de 10:1, ou quando a espessura absoluta cai abaixo de cerca de 2 mm em metais não ferrosos e de 1 mm no aço. Abaixo de uma relação H:T de 15:1 a peça é tolerante; entre 15:1 e 30:1 ela precisa de todo o conjunto de técnicas de parede fina; acima de 30:1 é uma peça de alto risco desde o primeiro corte.
Para uma fresa de metal duro de 6 mm cortando uma parede de alumínio de 2 mm, comece com Vc 300–400 m/min, fz 0.02–0.04 mm/tooth e ap no máximo 0.5 mm, e depois refine. São cerca da metade dos valores usados para alumínio grosso, porque numa parede fina o limite é a deflexão radial, não a vida da ferramenta. O parâmetro mais importante é o engagement radial: mantenha ae em 25% do diâmetro da ferramenta ou menos e use um traçado trocoidal ou adaptativo.
Projeto de furos e roscas sem pagar duas vezes
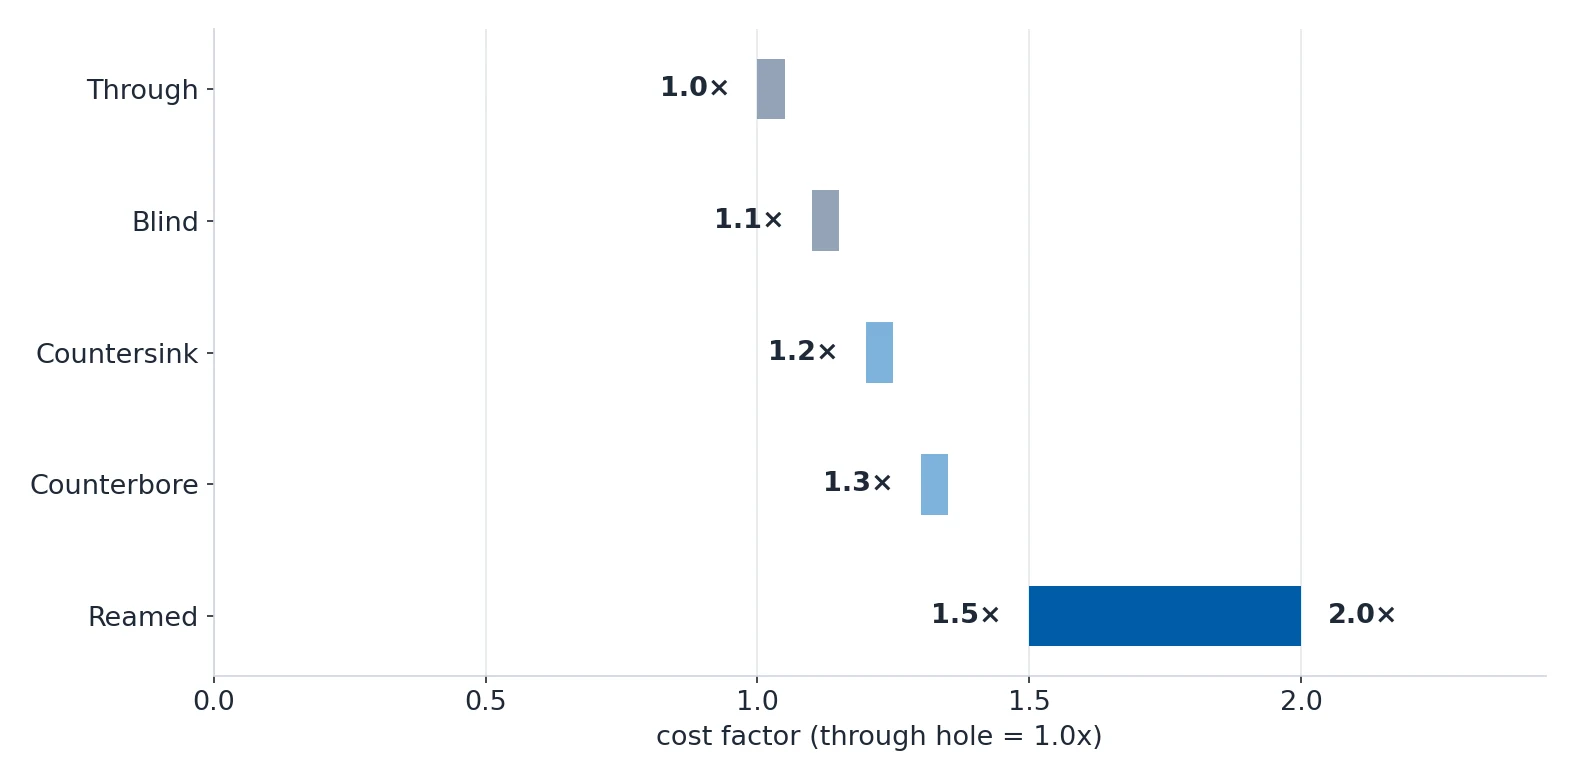
Cada elemento de furo em um desenho acrescenta uma troca de ferramenta e uma operação. Especificar um furo mais preciso do que a função exige é a forma mais comum de o comprador pagar duas vezes pelo mesmo elemento.
| Tipo de furo | Fator de custo | Observação |
|---|---|---|
| Furo passante | 1.0× | base |
| Furo cego | 1.1× | acrescenta uma operação |
| Rebaixo cônico | 1.2× | |
| Rebaixo cilíndrico | 1.3× | permite que um parafuso de cabeça cilíndrica sextavado fique embutido |
| Furo reanelado | 1.5–2.0× | segunda operação, alcança ±0.005–0.02 mm |
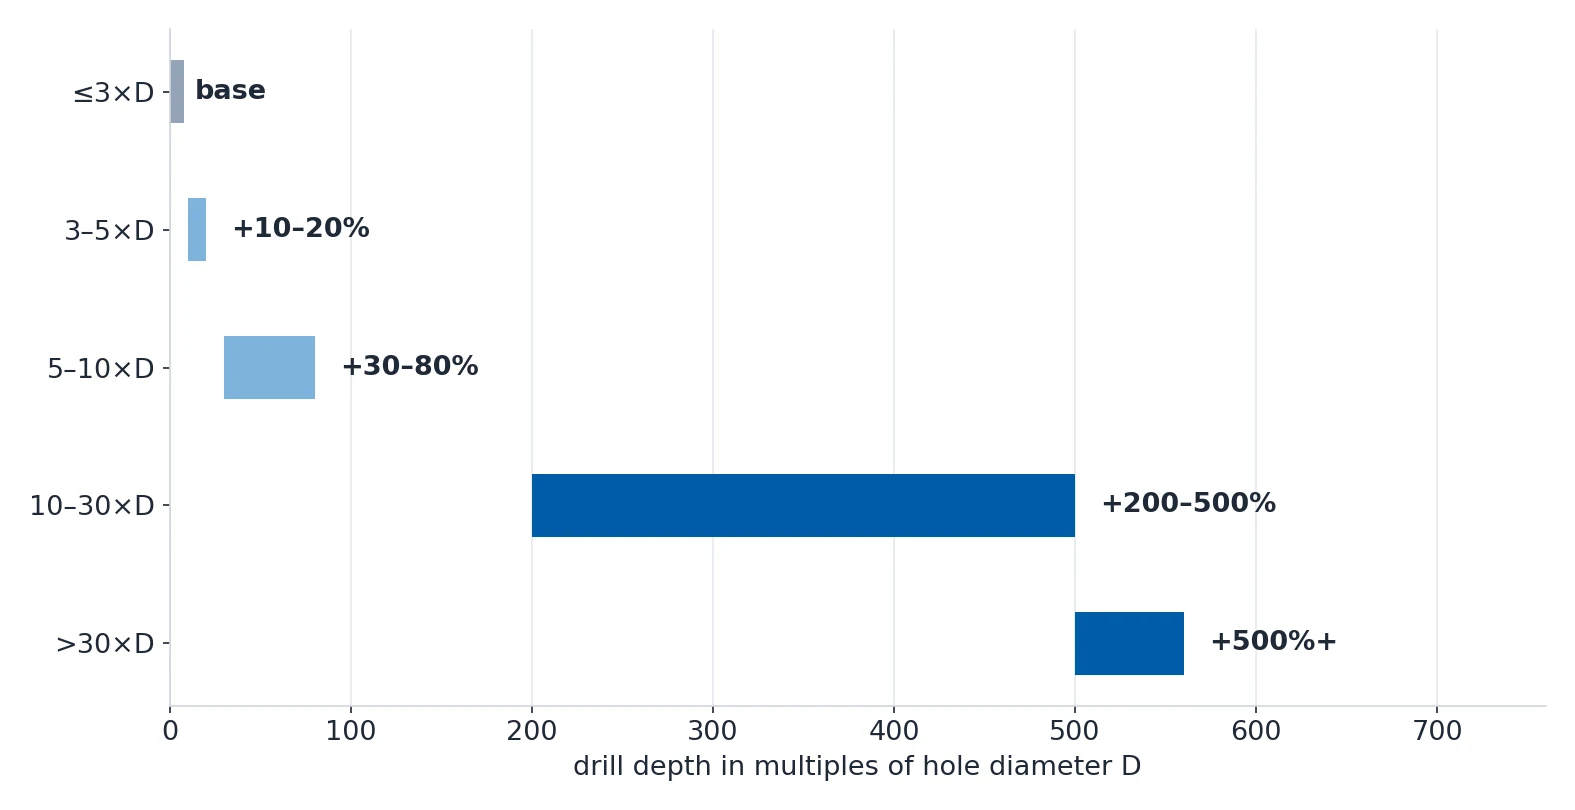
A profundidade é a outra metade do custo do furo. Um furo de 10 mm com 50 mm de profundidade custa de 5–10× mais que o mesmo furo a 10×D, então se a profundidade não for funcionalmente necessária, mude o projeto em vez de pagar por ela.
| Profundidade de furação | Acréscimo |
|---|---|
| Até 3× D | base |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Acima de 30× D | +500%+ |
As roscas seguem a mesma lógica, e a profundidade da rosca é definida pelo material, não pelo elemento de fixação.
| Material | Profundidade mínima de rosca |
|---|---|
| Alumínio | 1.5× D, com 1.5–2.0× D recomendado |
| Aço | 1.0× D |
| Titânio | 0.75× D |
Abaixo da última rosca completa, deixe de 3–5 passes: de 2–3 passes para a entrada do macho mais 1–2 passes para o que o macho de fundo plano não corta, o que para M10x1.5 dá 4.5–7.5 mm. Indique a profundidade da rosca e a profundidade da furação separadamente, por exemplo M8x1.25-6H THRU 12, DRILL 18 DEEP, para que o operador não precise adivinhar e não quebre o macho.
Duas outras regras vale a pena conferir. Mantenha o centro do furo a pelo menos 1.5× D da borda mais próxima, e a 2.0× D em um furo roscado, ou a parede em volta incha e trinca. Entre furos, mantenha os centros a pelo menos 2.0× D uns dos outros para o mesmo diâmetro, e deixe pelo menos 1.0 mm de parede — de preferência 3 mm — entre um furo e uma cavidade ou ranhura vizinha.

O que o DFM realmente economiza
As economias abaixo vêm de mudanças de projeto que preservam a função. Elas estão ordenadas por quanto deslocam o preço unitário.
| Mudança de projeto | Economia por peça |
|---|---|
| Juntar duas peças em uma só | $5–20 por conjunto |
| Eliminar uma preparação movendo as características para um lado | $30–80 por lote |
| Raio interno de R1.5 para R3 mm | $3–8 |
| Afrouxar uma tolerância não crítica de ±0.01 para ±0.05 mm | $5–15 |
| Abrir uma cavidade até a borda | $2–5 |
| Dez dessas mudanças juntas | $24–63 por peça |
| Dez dessas mudanças em um pedido de 500 peças | $12,000–$31,500 |
O tamanho do lote muda o preço unitário por si só, porque a preparação é um custo fixo, enquanto material e tempo de corte não são.
| Quantidade | Preparação por peça | Total por peça |
|---|---|---|
| 1–5 peças | $100–500 | $130–580 |
| 100–500 peças | $1–5 | $26–75 |
| 1,000–5,000 peças | $0.10–0.50 | $20–60 |
| 10,000+ peças | — | $18–55, ou seja 0.8–0.9× da base |
Às vezes a resposta certa do DFM não é um desenho melhor, mas outro processo. Decida isso antes do projeto ser congelado, porque uma peça projetada só para CNC fica presa àquela estrutura de custo para sempre.
| Processo alternativo | Mais barato em | Vale a pena a partir de |
|---|---|---|
| Fundição de precisão com acabamento CNC | 40–70% | 200+ peças |
| Corte por jato de água para grandes superfícies planas com baixa precisão | 50–80% | 10+ peças |
| Torno automático tipo suíço para pequenas peças de revolução | 30–50% | 500+ peças |
| Fundição sob pressão | 60–90% | 5,000+ peças |

Como liberar um desenho limpo segundo o DFM
Um desenho limpo segundo o DFM é um pedido de cotação completo. Doze itens separam uma cotação precisa de uma faixa aproximada, e uma boa oficina devolve a cotação decomposta nos mesmos elementos de custo, para que você possa comparar linha a linha.
- Desenho 2D mais modelo CAD 3D (STEP ou IGES)
- Especificação do material com requisito de certificado
- Quantidade, com alvo e mínimo
- Chamadas de tolerância com as dimensões críticas marcadas
- Acabamento de superfície por superfície
- Tipo de tratamento de superfície
- Requisitos de inspeção e qualidade, como CMM FAI ou nível PPAP
- Norma aplicável, ASME Y14.5 ou ISO 1101
- Data de entrega desejada, não "ASAP"
- Destino do embarque e Incoterms
- Requisitos de embalagem
- Previsão de volume anual se a peça é recorrente
Se você quiser que a oficina faça o trabalho de DFM por você, peça isso explicitamente na cotação e diga o que verificar: número de preparações, espessura de parede, distribuição das tolerâncias, tipos de furo e tamanho do material bruto. Uma oficina séria faz de 3–5 perguntas de esclarecimento e depois cota em 3–7 dias úteis. As oficinas que cotam sem perguntar nada são as que vão adivinhar, e você paga a adivinhação depois.
O momento mais barato de corrigir um projeto é antes de liberar o desenho. O segundo mais barato é antes de fazer o pedido. Depois disso, toda mudança é uma ordem de alteração.
Fontes
Todos os dados desta página vêm da nossa wiki de engenharia.