Qual é a espessura mínima de parede para usinagem CNC?
A espessura mínima absoluta de parede para usinagem CNC é 0.5 mm em alumínio, 0.8 mm em aço, 0.9 mm em aço inoxidável, 1.0 mm em titânio, 0.5 mm em cobre e latão e 0.4 mm em plásticos de engenharia. Os valores recomendados são o dobro na maioria dos casos: 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm e 0.8 mm. O mínimo absoluto é o ponto em que a parede ainda pode ser usinada. O valor recomendado é o ponto em que a máquina pode produzi-la de forma repetível, e é esse número que deve constar no seu desenho.
Os números: espessura mínima de parede por material
Cada material falha do seu jeito em seu próprio limite, e por isso não existe um número universal.
| Material | Mínimo absoluto | Recomendado | O que acontece se ficar fino demais |
|---|---|---|---|
| Alumínio (6061, 7075) | 0.5 mm | 1.0 mm | Vibração durante o acabamento, a parede se afasta da fresa e a cota sai da tolerância. Paredes finas de alumínio vibram e dão qualidade superficial ruim. |
| Aço (1045, 4140) | 0.8 mm | 1.5 mm | A deflexão da ferramenta em 0.5 mm é severa no aço e as paredes curvam para dentro. Aços mais duros amplificam o efeito: a ferramenta raspa em vez de cortar. |
| Aço inoxidável (304, 316) | 0.9 mm | 1.5 mm | O aço inoxidável encruja rapidamente. Paredes finas superaquecem, empenam e podem trincar, e o desgaste da ferramenta acelera drasticamente. |
| Titânio (Ti-6Al-4V) | 1.0 mm | 1.5 mm | O titânio tem baixa condutividade térmica, então o calor se acumula em seções finas e provoca deformação térmica. Avanços extremamente lentos são exigidos. |
| Cobre e latão | 0.5 mm | 0.8 mm | O material macio ajuda, e o cobre pode ficar bem fino. Mas paredes de cobre muito finas são frágeis no manuseio e podem entortar antes da montagem. |
| Plásticos de engenharia (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Plásticos deflectam sob a força de corte e paredes finas se afastam da ferramenta, gerando cotas inconsistentes. O PEEK é mais rígido, mas custa 10× mais. |

Abaixo de 0.8 mm em metal, a pergunta honesta é se a fundição ou a injeção de metal é o melhor processo. Um formato complexo de parede fina em fundição de investimento com acabamento CNC fica 40–70% mais barato por peça e se paga a partir de 200 peças.
Por que existem dois números
O mínimo absoluto e o valor recomendado respondem a perguntas diferentes. O mínimo responde «isso pode ser usinado?» O valor recomendado responde «isso pode ser usinado exatamente da mesma forma todas as vezes?»
Essa diferença custa dinheiro de verdade, porque paredes finas exigem avanços reduzidos, passes de acabamento e muitas vezes uma montagem extra com ferramentas especiais.
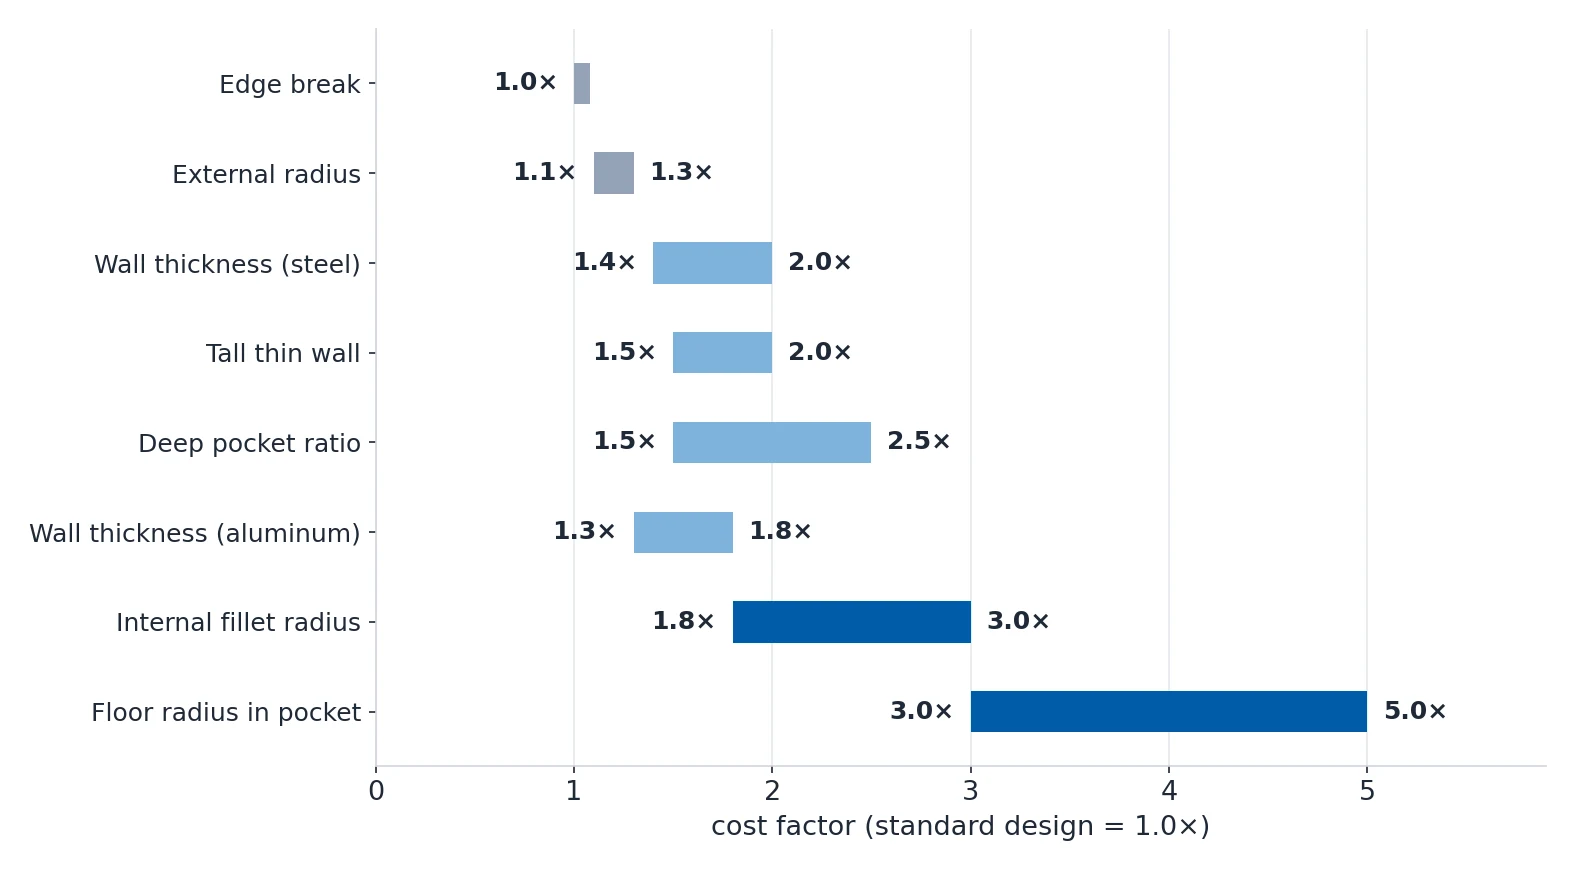
| Recurso de projeto | Especificação padrão | Especificação apertada ou difícil | Multiplicador de custo |
|---|---|---|---|
| Espessura de parede (alumínio) | no mínimo 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Espessura de parede (aço) | no mínimo 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| Raio do arredondamento interno | R3–R6 mm | R0.5 mm ou menor | 1.8–3.0× |
| Raio do fundo da cavidade | R1–R3 mm | R0 (vivo) | 3.0–5.0× |
| Quebra de aresta | chanfro de 0.5 mm (padrão) | arestas vivas, sem quebra | 1.0×, mas maior risco no manuseio |
| Raio externo | vivo ou quebra de 0.5 mm | raio cosmético grande, R5 e acima | 1.1–1.3× |
| Relação de profundidade da cavidade funda | profundidade igual ou menor que 4× a largura | profundidade maior que 6× a largura | 1.5–2.5× |
| Parede fina alta | altura igual ou menor que 5× a espessura | altura maior que 8× a espessura | 1.5–2.0× |
Usinar paredes na espessura mínima acrescenta de 30–80% de tempo de usinagem em relação à espessura recomendada. É esse o número a mostrar ao projetista que quer uma parede de alumínio de 0.6 mm, e não o mínimo absoluto.
Qual a altura que uma parede pode ter
A espessura da parede sozinha não decide se uma parede sobrevive. A altura decide, e dois quocientes a determinam.

| Regra | Orientação | Por que importa |
|---|---|---|
| Relação entre altura da parede e altura do recurso | Espessura da parede pelo menos 1/5 da altura do elemento vizinho | Uma parede alta e fina se comporta como uma viga em balanço. Uma parede de 10 mm de altura precisa de pelo menos 2 mm de espessura para resistir à deflexão causada pelas forças de corte. |
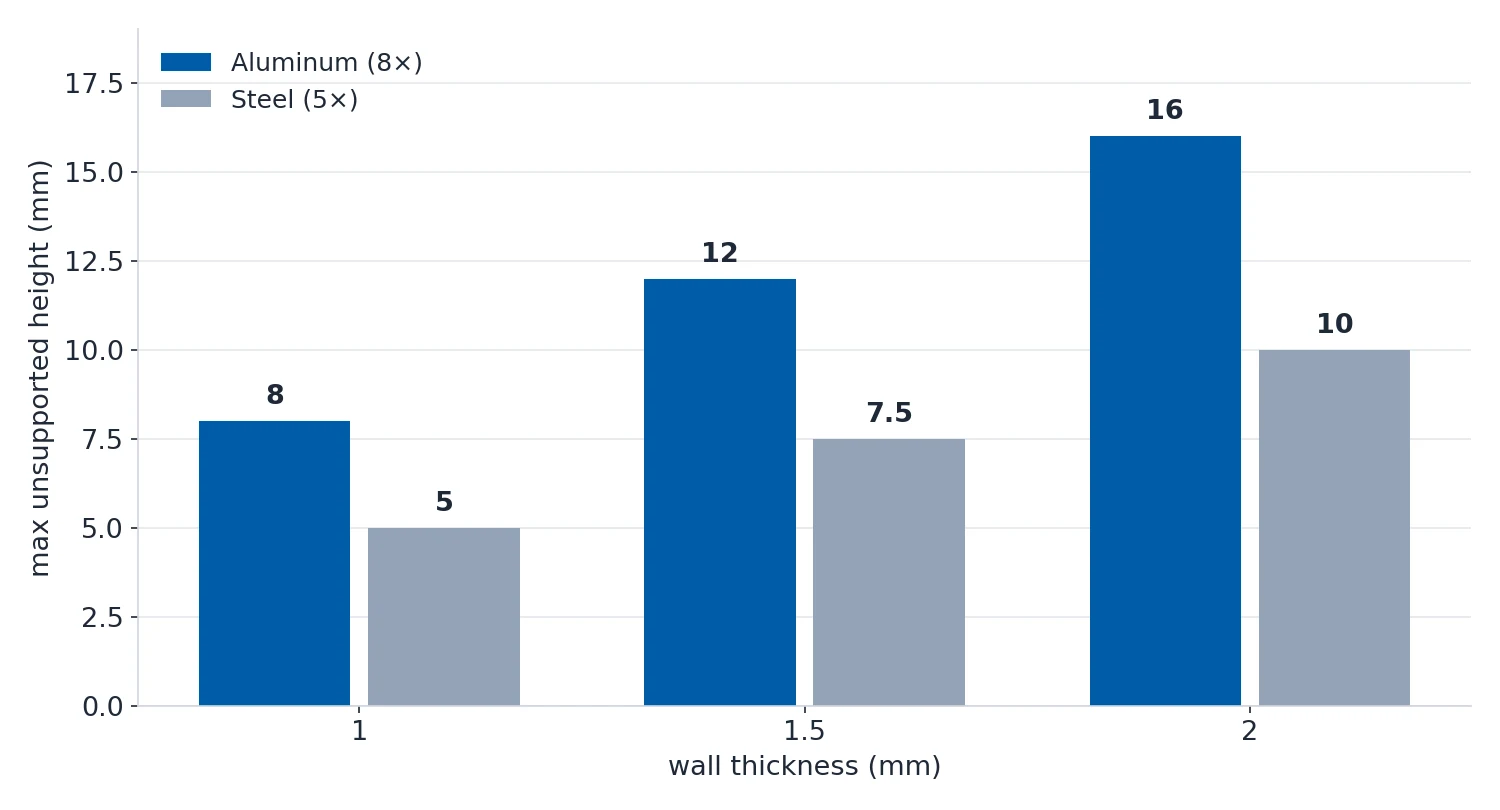
| Altura da parede sem apoio | Altura máxima sem apoio = 8× a espessura da parede em alumínio, 5× no aço | Acima dessa relação a parede vibra durante a usinagem. Engrosse a parede ou adicione nervuras. |
| Espessura de parede uniforme | Mantenha as paredes de uma mesma peça dentro de 20% umas das outras | Espessuras desiguais causam resfriamento diferencial no tratamento térmico e alívio de tensões desigual, o que leva a empenamento. |
| Transição de canto | transições graduais entre seções grossas e finas | Mudanças abruptas de espessura criam concentradores de tensão. Adicione um arredondamento ou uma conicidade na transição. |
| Projeto de nervuras | Espessura da nervura = 0.6× a espessura da parede, altura da nervura igual ou menor que 5× a espessura da nervura | Nervuras grossas deixam marcas de contração na face oposta em fundidos e somam tempo de usinagem em CNC. |
Quando uma parede fica fina
Uma parede é considerada fina quando a relação entre altura e espessura passa de 10:1, ou quando a espessura absoluta cai abaixo de cerca de 2 mm em metais não ferrosos e de 1 mm no aço. Abaixo disso, a fixação padrão com morsas duras deixa de ser segura.
Os guias de aplicação usam três faixas: abaixo de 15:1 é tolerante, 15–30:1 exige todo o conjunto de técnicas para parede fina, e acima de 30:1 a peça é de alto risco desde o primeiro corte.
O motivo pelo qual o material pesa tanto aqui é a condutividade térmica e as tensões residuais.
| Material | CTE (×10⁻⁶/K) | Condutividade térmica (W/m·K) | Sensibilidade a tensões residuais |
|---|---|---|---|
| Alumínio 6061 | 23.6 | 167 | Alta (placa laminada) |
| Alumínio 7075 | 23.4 | 130 | Muito alta (endurecida, sem alívio de tensões) |
| Titânio Grade 5 | 8.6 | 6.7 | Média (forjada) / alta (chapa) |
| Inox 304 | 17.3 | 16 | Alta (chapa laminada) |
| Aço 1018 | 11.6 | 52 | Média |
| Invar 36 | 1.3 | 11 | Baixa (escolha de projeto com CTE baixo) |
Uma parede que sai plana da máquina e empena na bancada não é defeito de fabricação. O empenamento é a recuperação elástica da força de fixação somada à redistribuição das tensões residuais que ocorre quando se remove material. Meça a peça na fixação e depois no estado livre: a diferença entre as duas é o componente elástico e pertence à fixação, enquanto qualquer curvatura residual remanescente pertence ao processo.
Usinar uma parede fina sem movê-la
Os parâmetros de corte em uma parede fina valem aproximadamente a metade dos que a mesma ferramenta usaria em uma seção grossa, porque na parede fina o limite é a deflexão radial, e não a vida da ferramenta.
Para uma fresa de carbeto de 6 mm cortando uma parede de alumínio de 2 mm, comece em Vc 300–400 m/min, fz 0.02–0.04 mm/tooth e ap não maior que 0.5 mm, e depois refine. Mantenha o engajamento radial ae em 25% do diâmetro da fresa ou menos, e use um caminho de ferramenta trocoidal ou adaptativo.
A outra metade do problema é a fixação, e é de lá que vem de fato a maior parte da distorção das paredes finas.
| Método de fixação | Espessura mínima de parede | Compatibilidade de material | Deflexão típica | Melhor uso |
|---|---|---|---|---|
| Mordas duras (padrão) | no mínimo 6 mm | Todos os metais | 0.1–0.3 mm | Apenas peças grossas |
| Mordas macias (usináveis) | no mínimo 1.5 mm | Todos os metais | 0.02–0.05 mm | Paredes finas em geral |
| Mandril a vácuo | no mínimo 0.3 mm (folha) | Não porosos, qualquer metal | 0.01–0.03 mm | Chapa plana, cortes leves |
| Mandril magnético | no mínimo 1 mm | Somente ferromagnéticos | 0.02–0.08 mm | Placas de aço retificadas |
| Encastamento em cera | no mínimo 0.5 mm | Todos os metais, evitar exposição térmica | 0.01–0.05 mm | Desbaste de paredes finas |
| Liga de baixo ponto de fusão | no mínimo 0.5 mm | Todos os metais, verificar o histórico térmico | 0.005–0.02 mm | Cavidades complexas de parede fina |
| Abas ou bosses sacrificados | Qualquer, por projeto | Todos os metais | Praticamente zero | A melhor resposta geral |
Vale a pena memorizar duas regras. Mandris magnéticos só funcionam em material ferromagnético, ou seja aço-carbono, aço-ferramenta e parte dos inox da série 400; os inox austeníticos como 304 e 316, e o titânio em Grade 2 e Grade 5, são essencialmente não magnéticos e não seguram. E abas sacrificadas projetadas na própria peça são a melhor resposta geral, porque transformam um problema de parede fina em um problema de parede grossa.
Para descobrir qual mecanismo está causando a distorção, meça em vez de adivinhar.
| Método | O que mede | Precisão | Melhor para |
|---|---|---|---|
| CMM na fixação versus estado livre | Deflexão da fixação mais liberação residual | ±0.001 mm | Todas as peças de parede fina |
| Perfuração de furo (ASTM E837) | Tensão residual junto à superfície | ±10 MPa | Qualificação de processo |
| Método de corte em tiras ou de contorno | Tensão residual em função da profundidade | ±20 MPa | Chapas e tarugos |
| XRD sin²(ψ) | Tensão residual na superfície | ±5 MPa | Peças de alto valor e do setor aeroespacial |
| Simulação CAD (FEA) | Prevê a deflexão | Apenas tendência | Verificação na etapa de projeto |
A FEA merece um alerta. A maioria dos modelos FEA considera apenas a força de corte sobre uma peça bruta sem tensões e omite a liberação das tensões residuais que ocorre conforme o material é removido. Em peças grossas isso é um erro pequeno; em paredes finas é a fonte dominante de deflexão, e é por isso que uma simulação subestima a deflexão da parede fina em 2–5×. Trate a FEA como preditor de forma, e não do valor numérico, a menos que o campo de tensões residuais e uma etapa de remoção progressiva de material sejam ambos incluídos.
Não esqueça o revestimento
Uma parede de 0.6 mm com uma camada de anodização de 25 µm por lado não é mais uma parede de 0.6 mm. A anodização adiciona 25 µm por lado, ou seja 0.05 mm no total, e o acúmulo de tolerâncias consome o resto da margem. Acrescente 2× a espessura do revestimento à especificação de espessura mínima de parede, e considere isso antes de usinar a peça, não depois.
A mesma regra vale para qualquer cavidade que vá receber uma vedação. Um O-ring ou selante não assenta corretamente em um canto vivo, e se forma um caminho de vazamento. Especifique um raio de fundo mínimo de R0.5–R1.0 mm para qualquer cavidade que receba vedação, gaxeta ou O-ring.

Como especificar a espessura de parede no desenho
A espessura de parede é uma cota derivada — depende da profundidade da cavidade e da posição do fundo —, então, se não for indicada, vira discussão. Estes são os erros que aparecem com mais frequência.
| # | Erro | O que acontece | Abordagem correta |
|---|---|---|---|
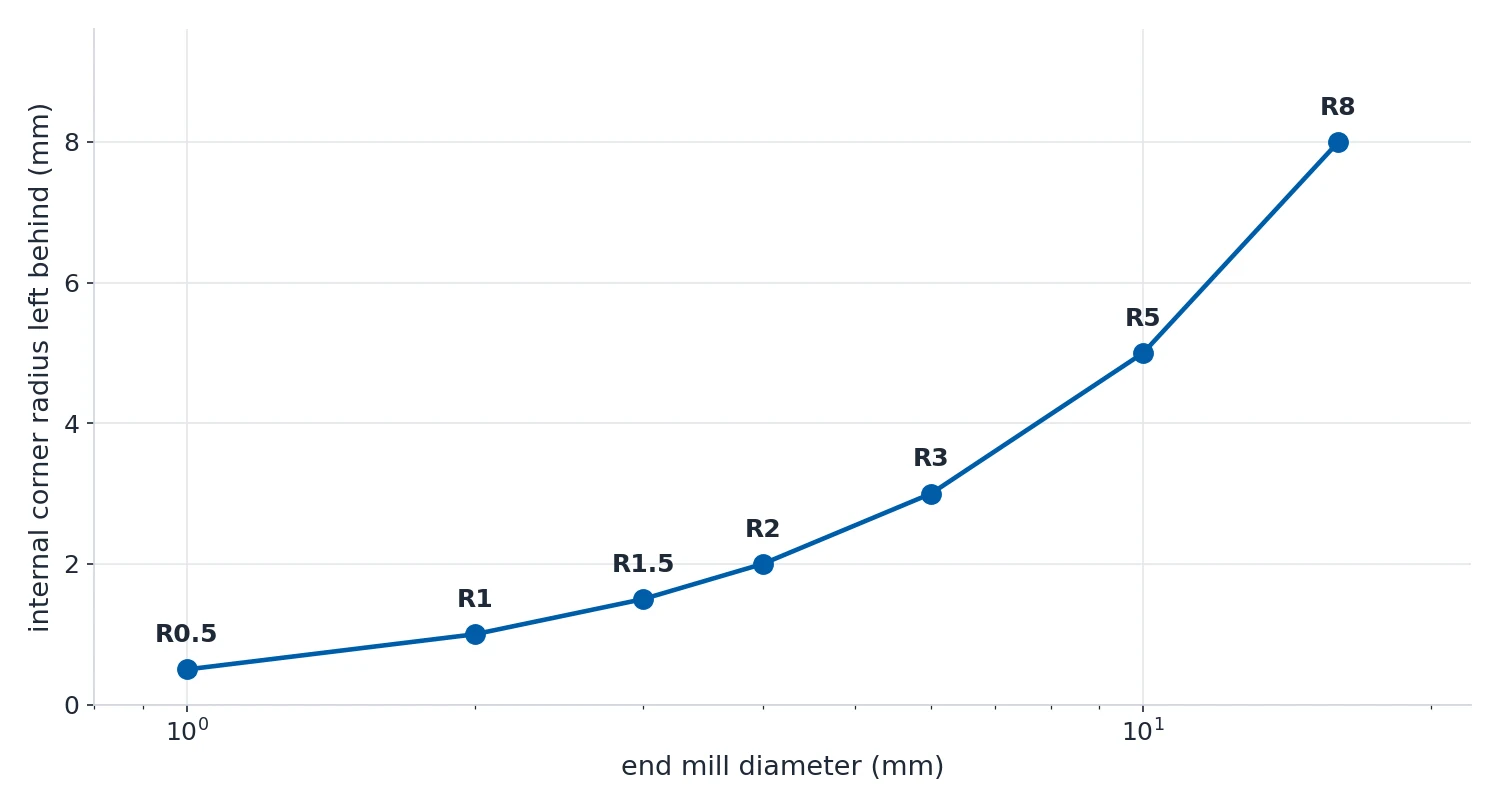
| 1 | Especificar cantos internos R0 | Impossível com fresas padrão. O operador precisa usar EDM a fio ou pedir uma mudança de projeto, e o projeto atrasa. | Todos os cantos internos precisam de raio de arredondamento de pelo menos R0.5 mm, compatível com os tamanhos de ferramenta padrão. |
| 2 | Raios de arredondamento diferentes no mesmo recurso | Exige várias trocas de ferramenta e acrescenta tempo de preparação e custo. | Use um único raio de arredondamento por recurso de cavidade sempre que possível. |
| 3 | Paredes muito finas ao lado de seções grossas | A parede fina empena ou deflete com as tensões da seção grossa vizinha, e a cota sai de conformidade. | Mantenha a espessura de parede uniforme e adicione transições graduais. |
| 4 | Cavidades fundas com raio de fundo pequeno | Exige uma ferramenta longa e fina que deflete, o que dá acabamento ruim, cotas imprecisas e ferramenta quebrada. | Aumente o raio de fundo proporcionalmente à profundidade da cavidade. |
| 5 | Nenhuma quebra de aresta especificada | A oficina aplica a quebra padrão de 0.5 mm. Normalmente tudo bem, mas se você precisava de arestas vivas, a peça já está errada. | Indique explicitamente as arestas vivas, ou acrescente BREAK SHARP EDGES 0.5 mm MAX às notas do desenho. |
| 6 | Especificar ângulo de sombreamento em uma peça CNC | O sombreamento é para peças fundidas e moldadas e confunde o operador. O CNC pode cortar uma conicidade, mas «sombreamento» implica um molde. | Especifique a conicidade real como cota, por exemplo uma conicidade 1:50, e não «sombreamento». |
| 7 | Arredondamentos menores que a ferramenta disponível para a profundidade do recurso | Uma cavidade de 20 mm de profundidade com cantos R0.5 exige uma ferramenta de 1 mm longa e flexível demais. A ferramenta quebra ou deflete. | O alcance da ferramenta não deve exceder 8× o diâmetro da ferramenta. Use raios maiores em cavidades fundas. |
| 8 | Ignorar a espessura do revestimento em paredes finas | A parede era de 0.6 mm nominal, a anodização acrescenta 25 µm por lado, e o acúmulo de tolerâncias come o resto. | Acrescente 2× a espessura do revestimento à especificação de espessura mínima de parede. |
Dois detalhes menores também vale acertar. O padrão da indústria para quebra de arestas é um chanfro ou raio de 0.5 mm em todas as arestas vivas, e os ângulos padrão de rebaixo são 60°, 82°, 90° e 120°.
Toda a disciplina se resume a um hábito: indique a espessura mínima de parede no desenho como cota crítica e desenhe cada arredondamento interno com um único raio de ferramenta. Todo o resto decorre desses dois pontos.
Fontes
Todos os dados desta página vêm da nossa wiki de engenharia.