Como reduzir os custos de usinagem CNC sem mudar o projeto
A redução de custo mais barata não é nenhuma mudança de projeto: é pedir a quantidade certa e informar à oficina o tamanho correto de material. A preparação é um custo fixo e o material é comprado por quilograma ou por barra, então essas duas alavancas mexem no preço unitário sem tocar em um único elemento do desenho. As mudanças de projeto que realmente compensam são pequenas — folgar uma tolerância que ninguém pediu, abrir uma cavidade até a borda, usar um raio de arredondamento em vez de três — elas mudam o desenho sem mudar a função.
Para onde vai de fato o dinheiro
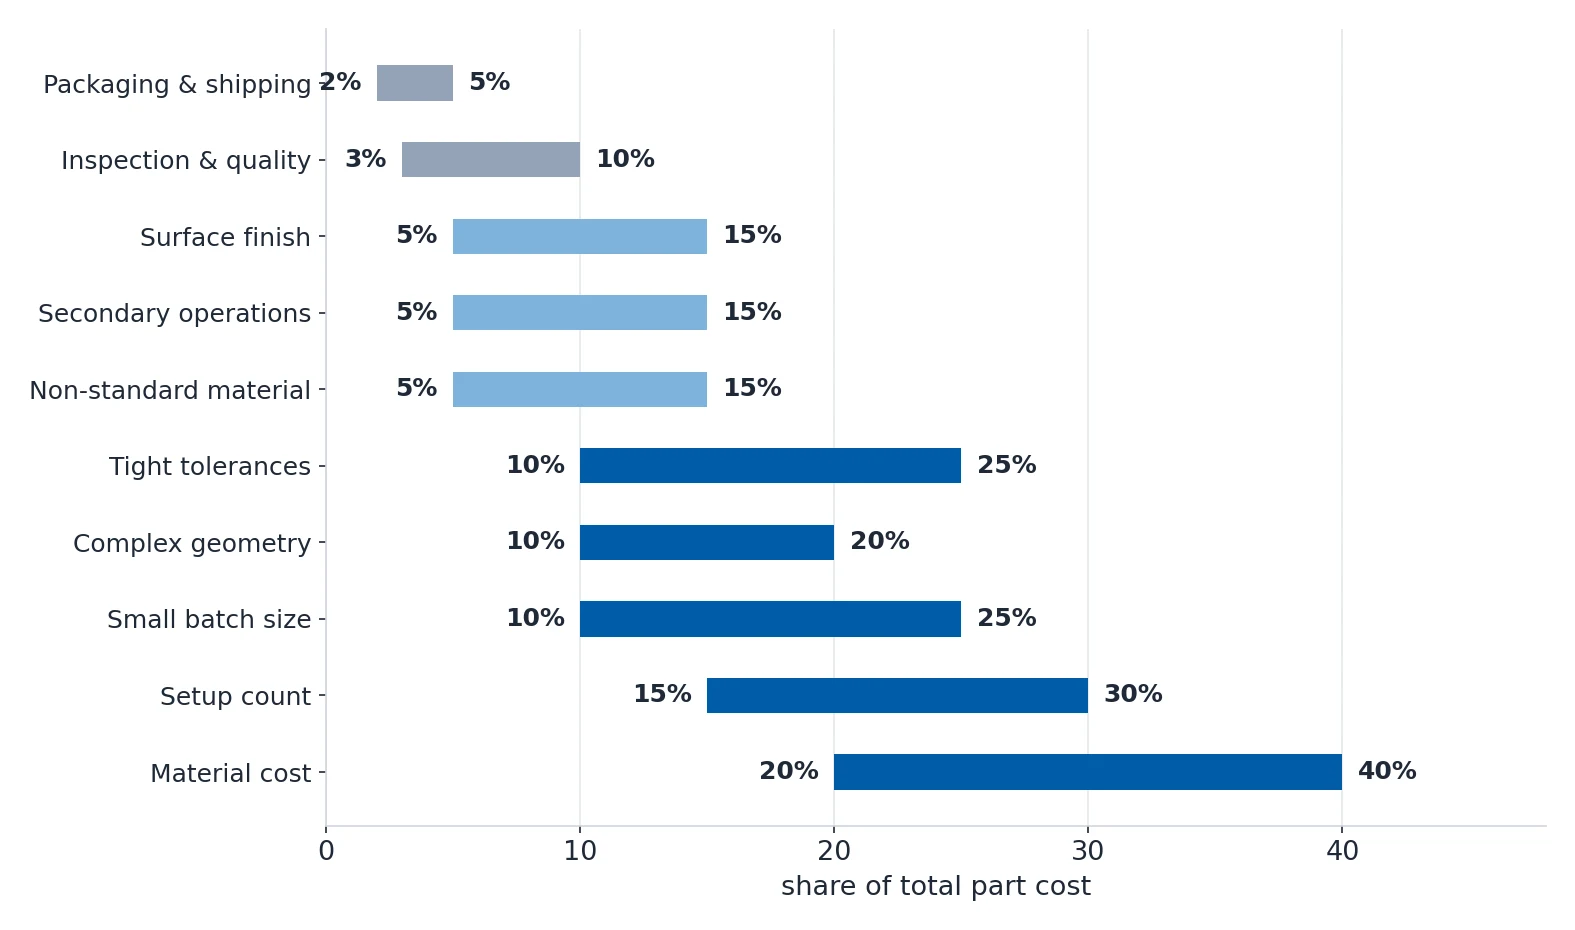
Uma cotação CNC não é um número só, e entender as linhas do orçamento é o que permite mexer nelas.
| Posição | Fator de custo | Participação típica no custo | Impacto no custo total | Ponto-chave |
|---|---|---|---|---|
| 1 | Número de preparações | 15–30% | +50–200% | Cada preparação, virada, refixação ou troca de máquina adiciona $30–80 de mão de obra e tempo de fuso perdido. É o maior fator controlável. |
| 2 | Custo do material | 20–40% | +40–500% | A matéria-prima costuma ser a maior linha do orçamento. Titânio custa 8–12× o alumínio, e tamanhos não padronizados obrigam a comprar barras inteiras com 60–80% de refugo. |
| 3 | Tolerâncias apertadas | 10–25% | +30–150% | Passar de ISO 2768-mK a ±0.1 mm para ±0.01 mm acrescenta passes de acabamento, inspeção e risco de refugo. Cada casa decimal a mais custa exponencialmente mais. |
| 4 | Requisitos de acabamento de superfície | 5–15% | +20–100% | Ra 3.2 é o padrão. Ra 1.6 acrescenta um passe de acabamento. Ra 0.4 exige retificação ou polimento, um processo e um nível de custo totalmente diferentes. |
| 5 | Geometria complexa | 10–20% | +30–120% | Superfícies usinadas em 5 eixos, cavidades profundas, entalhes e ângulos compostos exigem ferramentas dedicadas, avanços mais lentos e mais tempo de programação. |
| 6 | Lote pequeno | 10–25% | +40–300% | O custo de preparação por peça cai bruscamente com a quantidade. Uma preparação de $500 espalhada por 5 peças adiciona $100 por peça; espalhada por 500 peças, adiciona $1. |
| 7 | Material não padronizado | 5–15% | +15–80% | Liga exóticas como Inconel ou Hastelloy custam mais para comprar, mais para usinar e mais para adquirir. Materiais padronizados são sempre mais baratos. |
| 8 | Operações secundárias | 5–15% | +20–60% | Cada processo adicional, como anodização, tratamento térmico, galvanoplastia ou retificação, é uma preparação separada com custo próprio. |
| 9 | Inspeção e qualidade | 3–10% | +10–40% | Inspeção por CMM, inspeção da primeira peça, documentação PPAP e certificados de material somam custo. |
| 10 | Embalagem e frete | 2–5% | +5–15% | Embalagens sob medida, caixa individual, proteção anticorrosiva e frete expresso se acumulam. Embalagem padrão a granel é sempre a mais barata. |
A alavanca que não exige mudança de projeto: quantidade e tamanho do material
A preparação é um custo fixo; material e tempo de usinagem não são. Esse único fato explica a maior parte da diferença entre duas cotações para o mesmo desenho.
| Quantidade | Custo de preparação por peça | Usinagem e material por peça | Total por peça | Em relação ao preço de 1,000 peças |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×, referência |
| 10,000+ | menos de $0.10 | $18–55 | $18–55 | 0.8–0.9× |
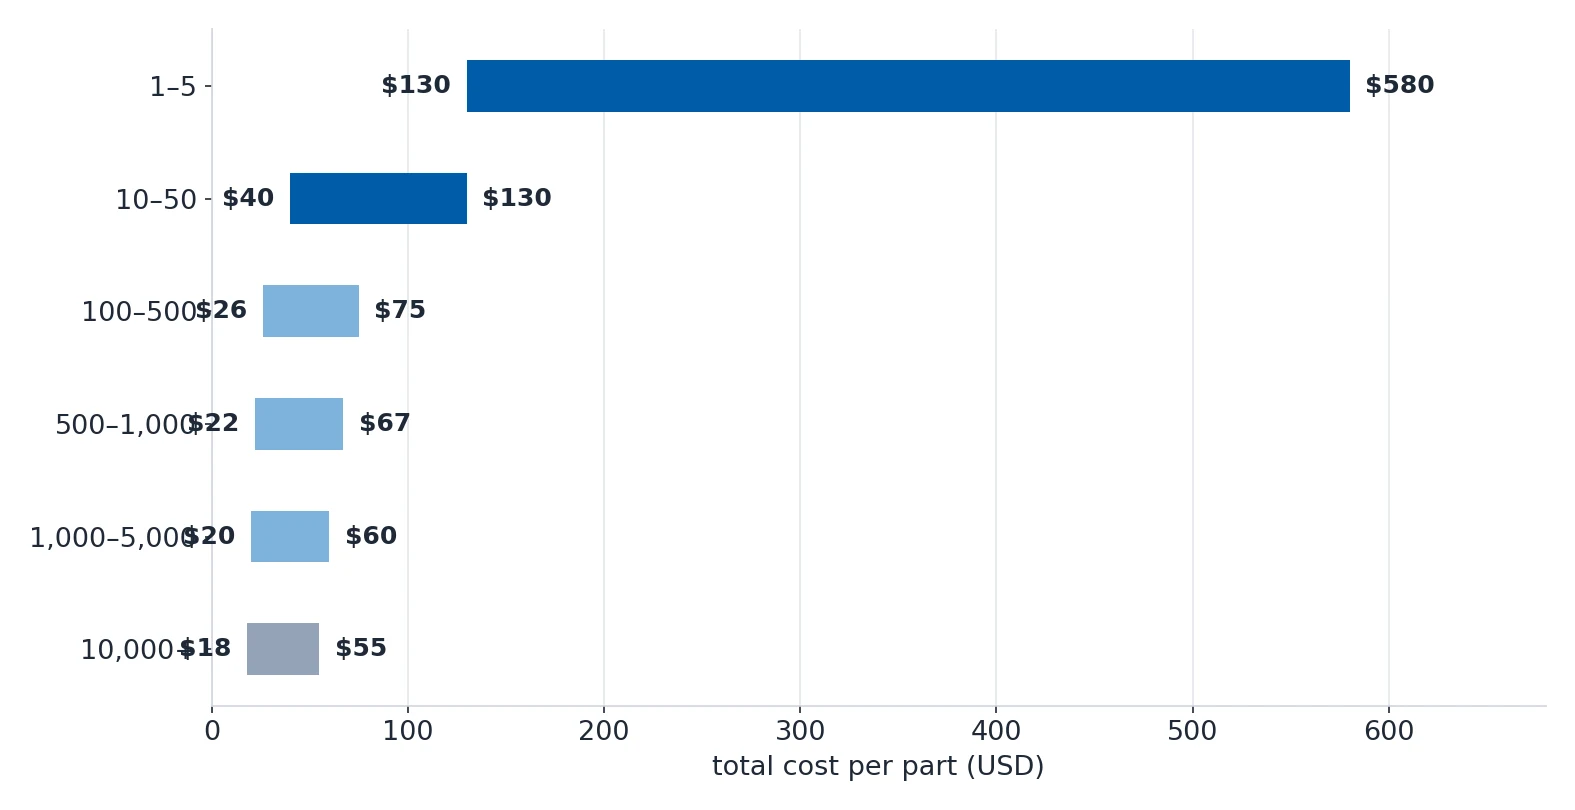
Pedir 5 peças de cada vez em vez de 50 custa +40–80% por peça, e isso é desperdício puro: a preparação acontece de qualquer jeito.
A segunda alavanca não custa nada. Projete cada peça para caber dentro de um tamanho padrão de barra ou chapa. Uma peça de φ52 mm cortada de uma barra de φ60 mm desperdiça 8 mm de alumínio por peça; uma peça de 14 mm de espessura cortada de chapa de 20 mm desperdiça 6 mm de espessura sem motivo nenhum.
| Forma do material | Tamanhos comuns | Dica de projeto |
|---|---|---|
| Barra redonda | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Projete peças torneadas para caber nos diâmetros padrão de barra. Uma peça de φ52 mm obriga a comprar barra de φ60, 25% mais material do que o necessário. |
| Barra chata e chapa | Espessura 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; largura 100, 150, 200, 250, 300, 400, 500 | Ajuste a espessura da peça à espessura da chapa. Uma peça de 14 mm cortada em chapa de 15 mm desperdiça só 1 mm; em chapa de 20 mm desperdiça 6 mm. |
| Barra sextavada | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Para parafusos e porcas sextavados use barra sextavada. Isso elimina a fresagem do perfil sextavado e economiza 30–50% nesses elementos. |
| Tubo e tubulação | φ25×3, φ32×3, φ38×4, φ50×5 | Peças cilíndricas ocas devem começar como tubo, não como barra maciça. Um tubo de φ50×5 desperdiça 64% menos material que uma barra maciça de φ50 em um eixo vazado. |
Removendo requisitos que ninguém pediu
É aqui que está escondido quase todo o dinheiro, e nada disso muda a função da peça.
| Erro comum | Impacto no custo | Abordagem correta |
|---|---|---|
| Apertar a tolerância de tudo | +50–150% | Aplique tolerâncias apertadas apenas às superfícies de encaixe críticas e use a tolerância geral da ISO 2768 para o resto. |
| Especificar Ra 0.8 ou melhor por precaução | +30–100% | Ajuste o acabamento à função. Ra 3.2 serve para a maioria das superfícies que não vedam nem trabalham em rolamento. |
| Projetar elementos nas 6 faces | +80–200% | Cada face usinada é uma preparação potencial. Oriente o projeto de modo que todos os elementos fiquem acessíveis por no máximo 2–3 lados. |
| Especificar titânio ou Inconel sem justificativa | +100–500% | Eles custam 5–10× mais para comprar e 3–5× mais para usinar do que alumínio ou aço. |
| Chamar de R0.1 os cantos internos de um suporte estrutural | +50–200% | Cantos internos vivos são uma impossibilidade no CNC e um concentrador de tensões. Use raios padrão de R1, R2 ou R3, e a peça fica mais barata e mais resistente. |
| Usar tamanhos de rosca não padronizados | +10–25% | As brocas de rosca não padronizadas exigem a compra de ferramenta especial de $20–80 e não ficam em estoque. Use M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 ou 3/8-16. |
| Exigir inspeção total de cada dimensão | +15–40% | A inspeção completa por CMM de uma peça com 50 dimensões leva 30–60 minutos. Verifique as dimensões críticas e amostre as demais. |
| Não considerar a espessura do tratamento de superfície nas tolerâncias | +20–40% de refugo e retrabalho | A anodização acrescenta 25–50 µm por superfície e o cromo duro acrescenta 25–125 µm. Se a faixa de tolerância for menor que 2× a espessura do revestimento, as peças reprovarão na inspeção depois do tratamento. |
| Mudar o projeto com a produção em andamento | +100–300% | Mudanças de engenharia depois do início da produção desperdiçam todo o trabalho já concluído. Se forem necessárias mudanças, agrupe-as em uma única revisão. |
Material mais barato que ainda faz o serviço
O material é a maior linha do orçamento na maioria das cotações, e a substituição que funciona raramente é aquela em que as pessoas pensam primeiro.
| Material caro | Custo por kg | Alternativa mais barata | Custo por kg | Economia | Quando a substituição funciona |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | Alumínio 6061-T6 | $4–6 | 85–90% | Quando a redução de peso do titânio não for crítica. O alumínio é 60% mais leve por volume, então às vezes dá para usar mais material e ainda assim ficar mais leve. |
| Aço inox 316 | $6–10 | Aço inox 304 | $4–7 | 25–35% | Quando for necessária resistência à corrosão, mas não em ambientes com alto teor de cloro. O 304 aguenta a maior parte da exposição interna e externa amena. |
| Alumínio 7075-T6 | $8–12 | Alumínio 6061-T6 | $4–6 | 45–55% | Quando se quer alta resistência, mas o limite de escoamento de 275 MPa do 6061 já basta. O 6061 também solda e anodiza melhor que o 7075. |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | Quando a resistência química e a classe de temperatura do PEEK não forem necessárias. O Delrin atende a maioria das aplicações mecânicas até 100 °C. |
| Inconel 718 | $40–60 | Aço inox 316 | $6–10 | 80–85% | Quando a resistência a alta temperatura acima de 600 °C não for necessária. O Inconel também é 3–5× mais difícil de usinar, o que agrava a diferença de custo. |
A última linha é a que merece atenção. O Inconel 718 não só é mais caro de comprar, como é 3–5× mais difícil de usinar, então a economia real ao trocar pelo aço inox 316 é maior do que a linha de material sugere.
Pequenas mudanças de projeto que se pagam
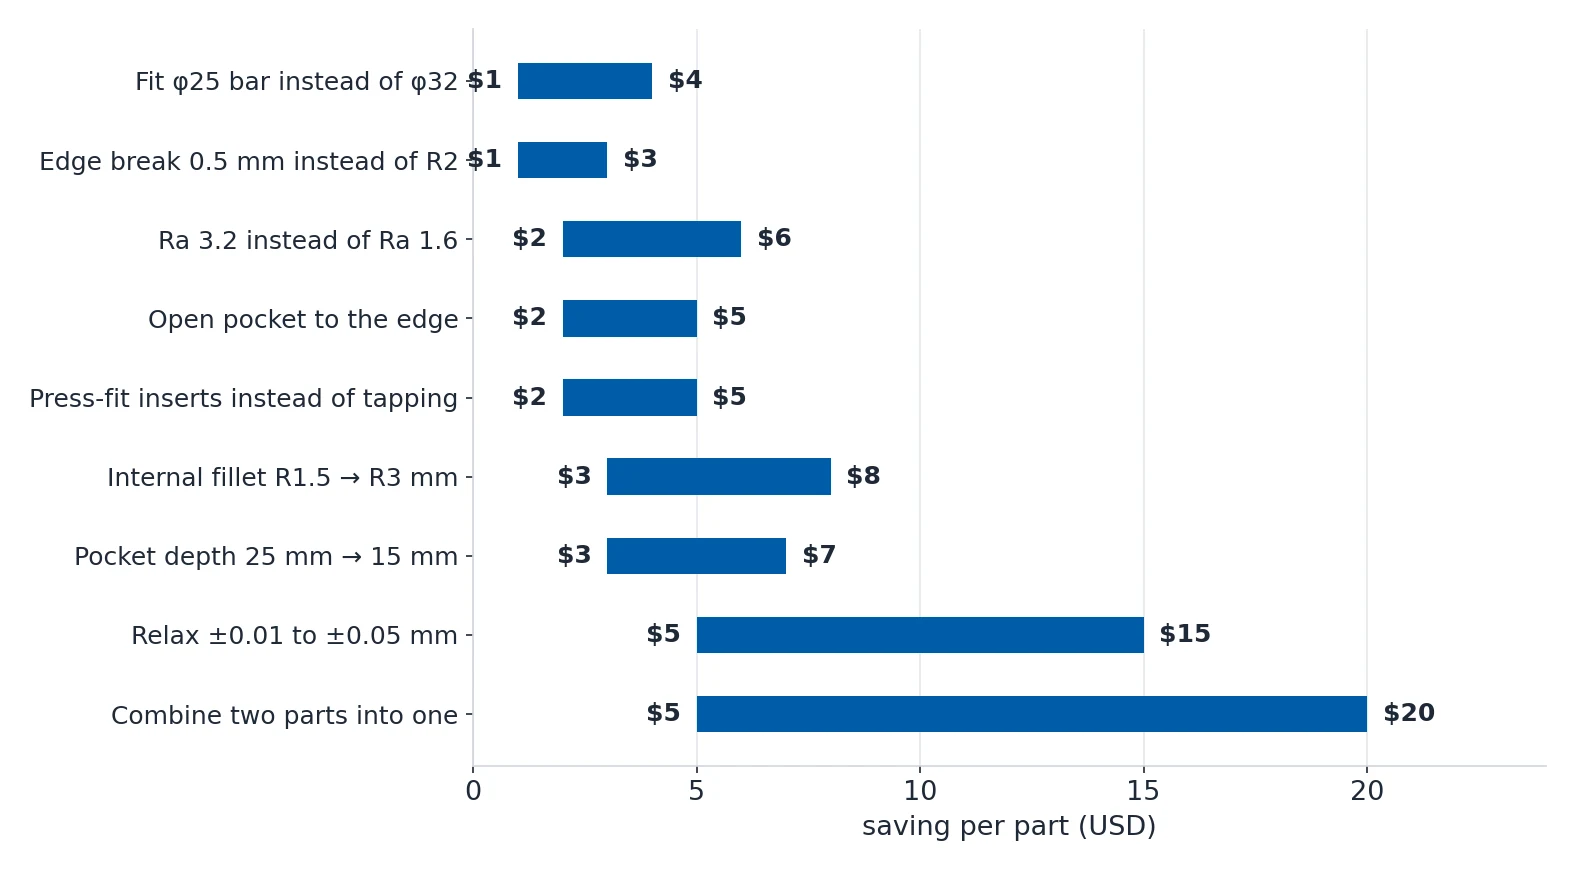
Elas mudam o desenho, não a função da peça. Nove delas juntas, mais eliminar uma preparação, valem $24–63 por peça.
| Mudança de projeto | Antes | Depois | Economia estimada |
|---|---|---|---|
| Aumentar os raios internos de R1.5 para R3 mm | Ferramenta pequena de φ3, 2 passes por cavidade | Ferramenta padrão de φ6, 1 passe por cavidade | $3–8 por peça |
| Folgar a tolerância de ±0.01 para ±0.05 mm nas dimensões não críticas | Passe de acabamento mais inspeção por CMM em cada dimensão | Usinagem padrão mais inspeção por amostragem | $5–15 por peça |
| Usar acabamento de superfície padrão Ra 3.2 em vez de Ra 1.6 | Passe de acabamento extra, avanço mais lento | Desbaste padrão mais um passe de acabamento | $2–6 por peça |
| Projetar a peça para caber em barra de φ25 em vez de φ32 | Comprar barra de φ32 e usinar 40% do volume | Comprar barra de φ25 e usinar 20% do volume | $1–4 por peça em material |
| Abrir a cavidade até a borda e eliminar 3 cavidades fechadas | Mergulho e rampa helicoidal em cada cavidade | A ferramenta entra pela borda, sem mergulho | $2–5 por peça |
| Reduzir a profundidade da cavidade de 25 mm para 15 mm | Ferramenta de longo alcance, 4 passes de desbaste | Ferramenta padrão, 2 passes de desbaste | $3–7 por peça |
| Combinar duas peças em uma e eliminar a montagem | Duas peças mais fixadores mais mão de obra de montagem | Uma peça, usinagem um pouco mais longa | $5–20 por conjunto |
| Trocar furos rosqueados por insertos de aperto em material macio | Rosqueamento de 20 furos pequenos, lento | Furação mais inserto de latão por aperto, rápido | $2–5 por peça |
| Quebrar arestas vivas em 0.5 mm em vez de raio cosmético R2 | Fresa esférica, passe de contorno lento em todas as arestas | Fresa de chanfro, um passe rápido | $1–3 por peça |
| Eliminar uma preparação movendo os elementos para um lado | 3 preparações: topo, virada, lateral | 2 preparações: topo, lateral | $30–80 por lote em preparação |
Algumas dessas mudanças tratam de tempo, não de dinheiro, e se acumulam com tudo acima.
| Mudança que economiza tempo | Detalhe | Economia de tempo |
|---|---|---|
| Usar a maior ferramenta que couber | Um freso de φ16 mm remove material 4× mais rápido que um de φ8 mm no mesmo avanço por dente. Use sempre a maior ferramenta que a geometria permitir. | Desbaste 30–60% mais rápido |
| Padronizar em menos ferramentas | Cada troca de ferramenta custa 15–45 segundos. Uma peça que usa 12 ferramentas gasta 3–9 minutos só em trocas. | 2–10 minutos por peça |
| Usar metal duro em vez de HSS | O metal duro corta 3–5× mais rápido. A ferramenta custa 2–3× mais, mas a economia de tempo depois de poucas peças é esmagadora. | Corte 50–70% mais rápido |
| Fresagem com alto avanço no desbaste | As fresas de alto avanço usam profundidade rasa e passo largo com avanços muito altos. | Desbaste 50–200% mais rápido |
| Reduzir a profundidade de corte sempre que possível | Uma cavidade de 15 mm de profundidade em vez de 25 mm permite usar uma ferramenta mais curta e mais rápida. | 20–40% mais rápido por cavidade |
| Evitar fresagem em toda a largura | Uma ferramenta que corta uma fenda mais larga que seu próprio diâmetro está 100% engatada e gera calor e vibração máximos. Prefira a interpolação circular. | Fresagem de fendas 30–50% mais rápida |
| Abrir cavidades até a borda | A ferramenta entra pela borda em vez de mergulhar. Mergulhar é lento e desgasta a ferramenta. | Cavidade 20–40% mais rápida |
| Usar raios internos maiores | Raios maiores permitem ferramentas maiores. Mudar o raio das cavidades de R2 para R4 pode dobrar o diâmetro máximo de ferramenta permitido. | Cavidade 30–60% mais rápida |
| Reduzir a profundidade da gravação | Profundidade de 0.2 mm em vez de 0.5 mm tem o mesmo aspecto na maioria das peças e corta 60% mais rápido. | Gravação 50–70% mais rápida |
Quando mudar o processo em vez da peça
Às vezes a resposta não é um desenho melhor, mas outro processo. Decida isso antes de o projeto ser congelado, porque uma peça projetada só para CNC fica presa para sempre a essa estrutura de custos.
| Se a sua peça tem | Considere | Vantagem de custo sobre o CNC | Volume de equilíbrio |
|---|---|---|---|
| Paredes finas abaixo de 1 mm e formato complexo | Fundição de investimento mais acabamento CNC | 40–70% mais barato por peça | 200+ peças |
| Grandes superfícies planas de baixa precisão | Corte com jato de água | 50–80% mais barato por peça | 10+ peças |
| Geometria altamente repetitiva, 1,000+ peças | Fundição sob pressão | 60–90% mais barato por peça | 5,000+ peças |
| Peças pequenas, simples e simétricas em relação ao eixo | Torno automático tipo suíço | 30–50% mais barato por peça | 500+ peças |
| Um perfil de chapa com menos de 3 mm de espessura | Corte laser mais dobra | 60–80% mais barato por peça | 20+ peças |
| Canais internos e cavidades complexas | Impressão 3D de metal (DMLS ou SLM) | Comparável em baixo volume, pior em alto volume | 1–50 peças |
A mesma pergunta tem uma resposta para ferramentas e dispositivos de fixação. Um gabarito sob medida custa $200–1,000 e se paga entre 200 e 500 peças. Ferramentas de forma dedicadas custam $100–500 e exigem 300–1,000 peças. Um bruto de fundição sob pressão ou de fundição de investimento custa $3,000–20,000 e exige 500–2,000 peças, o que acontece antes do que a maioria imagina.
A ordem de execução
A ordem importa, porque cada passo é mais barato que o seguinte.
- Defina primeiro a quantidade. Pedir 50 peças de uma vez em vez de 10 pedidos de 5 é a maior economia disponível e não exige nenhuma mudança de projeto.
- Faça a peça caber nos tamanhos padrão de material, para que o refugo de material caia.
- Passe o desenho e apague requisitos que nunca foram pedidos: tolerâncias apertadas em elementos sem função, Ra 0.8 em uma superfície que ninguém toca, cantos R0.1 em um suporte.
- Verifique se uma liga mais barata ainda faz o serviço e se a função realmente exige titânio ou Inconel.
- Aplique as pequenas mudanças de projeto que deixam a peça mais rápida de cortar: raios maiores, cavidades mais rasas, cavidades abertas até a borda, um único raio de ferramenta.
- Só então considere dispositivos de fixação, ferramentas ou outro processo, e compare o volume de equilíbrio com sua demanda anual real.
Faça os passos 1 e 3 antes de qualquer outra coisa. Eles são gratuitos, não exigem ferramentas e, juntos, movem a cotação mais do que todos os outros itens desta página somados.
Fontes
Todos os dados desta página vêm da nossa wiki de engenharia.