Galvanização a quente, pintura em pó ou anodização: qual acabamento?
Escolha primeiro o acabamento pelo ambiente de serviço e só depois pela aparência: galvanização a quente para aço que precisa sobreviver ao ambiente, pintura em pó para aço ou alumínio pintado em grandes quantidades, eletroforese quando a geometria esconde superfícies da pistola de pintura, e anodização quando a peça é de alumínio e é a própria camada de óxido que tem de fazer o trabalho. As quatro não são variantes de um mesmo processo — duas depositam uma película sobre o metal, uma converte o metal em óxido, e uma cresce uma camada de zinco sacrificial que continua a proteger a peça mesmo depois de a superfície ser riscada.
A resposta curta: adeque o acabamento ao serviço
| Se a sua peça… | Especifique | Porque |
|---|---|---|
| é de aço, fica ao ar livre e tem de durar uma década num ambiente húmido ou costeiro | Galvanização a quente | O zinco é sacrificial, por isso protege o aço mesmo onde o revestimento está riscado. |
| é de aço ou alumínio, e é um painel plano, uma caixa, um suporte ou uma estrutura, em quantidades acima de 50 | Pintura em pó | A opção orgânica mais barata e mais durável, 60–120 µm a 1× do custo base |
| tem superfícies internas que a pistola não alcança, como dentro de tubos e perfis fechados | Eletroforese | É um processo de imersão, por isso a cobertura é uniforme a 15–30 µm |
| é de alumínio e precisa de resistência ao desgaste, isolação dielétrica ou de uma cor decorativa | Anodização | O óxido cresce a partir do próprio metal, por isso não lasca como uma película |
| exige um acabamento metálico, perolado ou candy, ou uma película com menos de 50 µm | Pintura líquida | O pó não reproduz um efeito metálico verdadeiro nem chega a essa espessura |
| é uma peça fundida com 5–12% de silício | Pintura em pó ou eletroforese | O alumínio fundido não pode ser anodizado de todo |
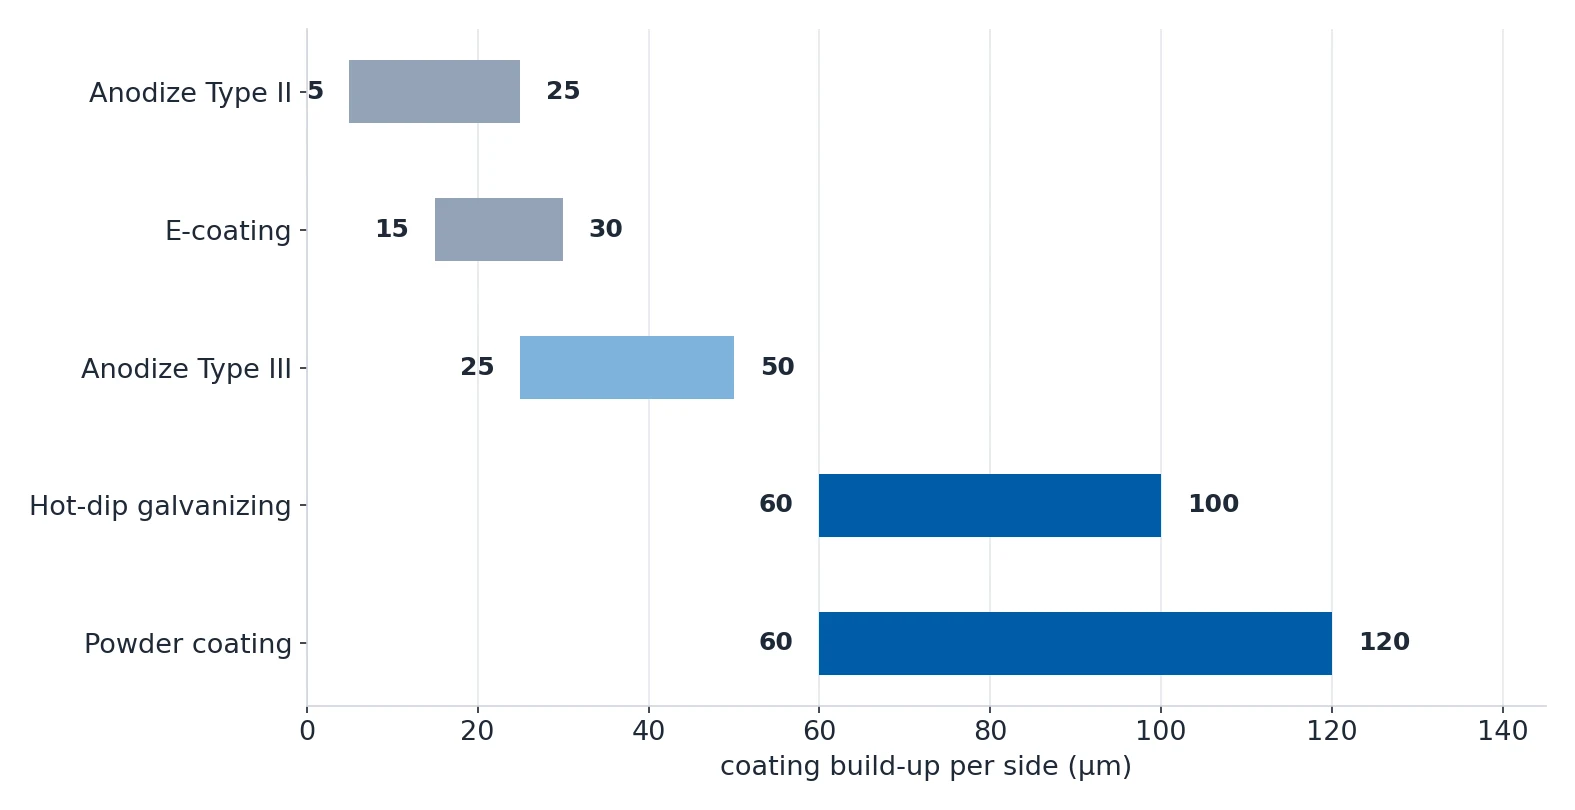
Duas destas linhas escondem a decisão que mais apanha as pessoas. A galvanização e a anodização não são revestimentos no sentido comum — uma acrescenta zinco sacrificial que pode ter 60–100 µm de espessura, a outra converte o alumínio num óxido que cresce para fora e para dentro. Ambas alteram as suas dimensões de uma forma que a tinta não faz.
Pintura em pó, eletroforese e pintura líquida: as três opções orgânicas
A pintura em pó é eletrostática: o pó é projetado sobre a peça ligada à terra, adere e é curado num forno. Deposita 60–120 µm (2.5–5 mils) a 1× do custo base, e o alvo mais comum dentro dessa janela é 80–100 µm. Abaixo de 60 µm a cobertura pode ficar insuficiente, e acima de 120 µm aparecem escorridos e acúmulos.
A eletroforese é por imersão, não por aspersão. A peça é submersa num banho e carregada a 100–400 VDC, e o revestimento deposita-se uniformemente a 70–90 °F formando uma película de 15–30 µm. Custa 1.3–1.8×, e é a única das três que chega de forma fiável ao interior de um tubo ou de um perfil fechado.
A pintura líquida é a solução de recurso. É o único caminho para um acabamento metálico, perolado ou candy verdadeiro, o único que desce abaixo de 50 µm, e o único que funciona em substratos não condutores, como polímeros com fibra de vidro. Em séries abaixo de 50 peças também é a escolha prática, porque a pintura em pó tem uma taxa mínima de lote.
Galvanização a quente: quando o aço tem de sobreviver a tudo
A galvanização a quente é a única opção aqui que protege a peça depois de a superfície ser danificada. O aço é mergulhado em zinco fundido a cerca de 450 °C, o zinco reage com o ferro formando uma camada intermetálica, e o zinco que resta fica por cima como uma camada sacrificial que continua a proteger o aço exposto enquanto este corrói.
É por isso que a galvanização é a escolha por omissão para aço ao ar livre: as arestas de corte expostas e os furos são protegidos pelo mesmo mecanismo sacrificial, que nenhuma película de tinta ou de pó oferece.

O ponto sensível é dimensional. A galvanização deposita 60–100 µm mais a tolerância de processo em cada superfície, o maior efeito de todos os acabamentos aqui, e é a que mais vezes estraga um encaixe.
| Ponto de falha | O que a galvanização lhe faz | O que fazer |
|---|---|---|
| Furos roscados | O zinco preenche e incha o fio, por isso o fixador já não entra | Mascarar as roscas, ou abrir o furo com folga e roscar de novo depois da galvanização |
| Encaixes por pressão e furos de rolamento | O furo fecha em toda a espessura do revestimento | Usinar depois da galvanização, ou especificar a tolerância |
| Cantos internos vivos | O acúmulo de zinco deixa uma aresta espessa e frágil | Especificar um raio de arredondamento de 0.020–0.040 in nos cantos internos |
| Arestas de corte a laser ou plasma | Durante o corte o zinco queima-se e a aresta começa a enferrujar em semanas | Especificar selagem de arestas ou uma pintura em pó sobre o zinco, ou aceitar arestas nuas apenas para uso interior |
A chapa galvanizada tem também uma propriedade que convém conhecer antes de projetar um suporte a partir dela: o zinco queima-se na aresta cortada a laser, por isso a aresta precisa de proteção se a peça estiver exposta.
Anodização: a opção exclusiva do alumínio, que cresce para dentro da peça
A anodização não é um revestimento. É um processo de conversão: a peça é o ânodo num banho de ácido sulfúrico, a corrente converte o alumínio da superfície em óxido de alumínio, e a camada de óxido cresce para fora e para dentro ao mesmo tempo. Cerca de metade do revestimento fica acima da superfície e metade consome o metal base, por isso o diâmetro muda em dobro da espessura do revestimento.
| Tipo de anodização | Processo | Espessura por lado | Dureza | Rigidez dielétrica | Névoa salina |
|---|---|---|---|---|---|
| Tipo II (comercial) | 15–20 VDC, banho sulfúrico | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ h a 25 µm |
| Tipo III (duro) | 25–60 VDC, banho a 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | Maior | A maior |
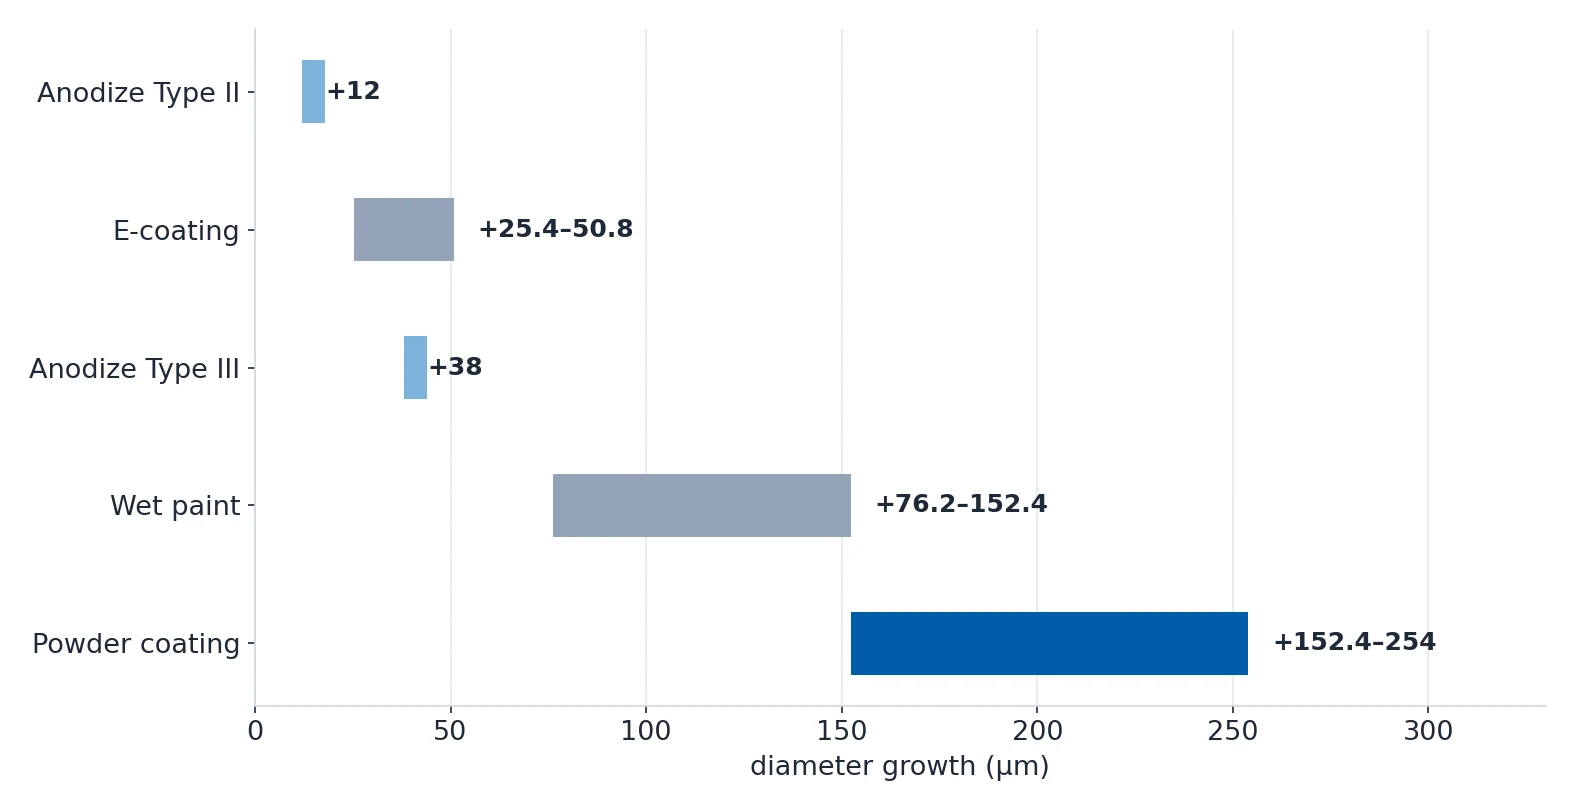
As consequências decorrem diretamente dessa tabela. O Tipo II a 0.5 mil (12 µm) acrescenta +0.25 mil por lado, ou seja +0.5 mil (12 µm) no diâmetro; o Tipo III a 1.5 mil (38 µm) acrescenta +1.5 mil (38 µm) no diâmetro. Furos para encaixe por pressão como H7/p6 e superfícies de apoio de rolamentos são zonas de alto risco, e os furos roscados exigem uma abertura prévia ou roscagem depois da anodização. Ou põe este crescimento na sua cadeia de tolerâncias, ou mascara a característica.
O Tipo III só compensa o custo se conseguir apontar um requisito de desgaste. Custa 1.5–2× mais do que o Tipo II, acrescenta 3–5 dias úteis de prazo, e existe só em cinzento-escuro, castanho-preto ou bronze, porque o óxido denso não absorve o corante.
Anodização e escolha da liga não são decisões separadas
A liga decide a qualidade da anodização antes de tudo o resto, porque o teor de cobre determina a que ponto o óxido se forma de forma limpa.
| Liga | Teor de cobre | Resultado da anodização |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Excelente tanto no Tipo II como no Tipo III, com a melhor qualidade de cor |
| 7075-T6 | 1.2–2.0% | O Tipo III é apenas aceitável, a camada dura é frágil e pode lascar, e a cor é fraca |
| 2024-T4 | 3.8–4.9% | Não recomendado para o Tipo III |
| Liga de fundição | 5–12% silício | Não pode ser anodizada de todo — especifique pintura em pó ou eletroforese |

As cores têm a sua própria escada de preços. O incolor e o preto são padrão em todo o lado e sem sobretaxa; o azul, o vermelho e o dourado custam um pouco mais e ficam melhores no 6061, embora o vermelho exija uma camada de pelo menos 0.5 mil ou passa a puxar a rosa. O laranja e o roxo exigem uma oficina especializada e acrescentam 10–20%, e um ajuste à Pantone exige uma placa de amostra, quantidades mínimas de lote e 30–50% ou mais na preparação.
O que escrever no desenho
Escrever apenas “anodização” deixa a oficina aplicar a sua norma, que pode ser demasiado fina para o seu serviço ou demasiado espessa para as suas tolerâncias. O mesmo se passa com os revestimentos: o brilho é um número, não uma palavra, e a cor é um código, não uma fotografia.
| Acabamento | O que escrever | Notas |
|---|---|---|
| Anodização Tipo II | TYPE II, CLASS 1, 0.0005 IN MIN | Indique o selante: acetato de níquel conforme MIL-A-8625, ou água deionizada quente sem níquel para peças alimentares e médicas |
| Anodização Tipo III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | Só cinzento-escuro, castanho-preto ou bronze |
| Pintura em pó | Tipo de pó, espessura de película seca, faixa de brilho, código RAL ou Pantone | O brilho vai de 5–95 GU: mate 5–20, acetinado 30–60, semibrilho 60–80, brilho total 80–95 |
| Eletroforese | Espessura da película e cor, mais as zonas a mascarar | Processo de imersão, por isso a cobertura interna é inerente |
| Galvanização a quente | Designação do revestimento, mais o mascaramento das roscas e qualquer tolerância dimensional | O maior efeito dimensional dos quatro |
| Pré-tratamento antes do revestimento | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | Desengraxar a 140–180 °F e secar a 100–120 °F para que a água presa não forme bolhas durante a cura |
Há mais dois detalhes que decidem se as peças voltam certas. O aço laminado a quente tem de ser sempre jateado, porque pintar por cima da casca de laminação falha. E acrescente um raio de arredondamento de 0.020–0.040 in aos cantos internos, senão o pó recua e deixa zonas finas ou sem revestimento.
Quanto custa cada acabamento e como baixar o preço
O preço do revestimento é determinado mais pela preparação e pela logística do que pelo material, por isso a quantidade e o desenho da peça fazem a maior parte do trabalho.
| Fator de custo | Valor |
|---|---|
| Taxa mínima de lote da pintura em pó | $50–200 |
| Taxa mínima de lote da eletroforese | $100–500 |
| Taxa de preparação da anodização | $50–200 |
| Mascaramento de um furo ou rosca crítica | $2–8 por peça |
| Cada camada extra num sistema multicamada | +50–100% |
| Encomendas urgentes | +25–100% |
| Ajuste Pantone sob medida | $200–500 de preparação mais uma encomenda mínima de 20–50 kg |
| Mudança de cor na cabine | $50–200 por mudança |
| Cores especiais de anodização (laranja, roxo) | +10–20% e uma oficina especializada |
| Poliéster superdurável em vez do standard | 1.2–1.5× |
| Fluoropolímero (PVDF) | 2–3× |
| Anodização dura (Tipo III) em vez do Tipo II | 1.5–2× e mais 3–5 dias úteis |
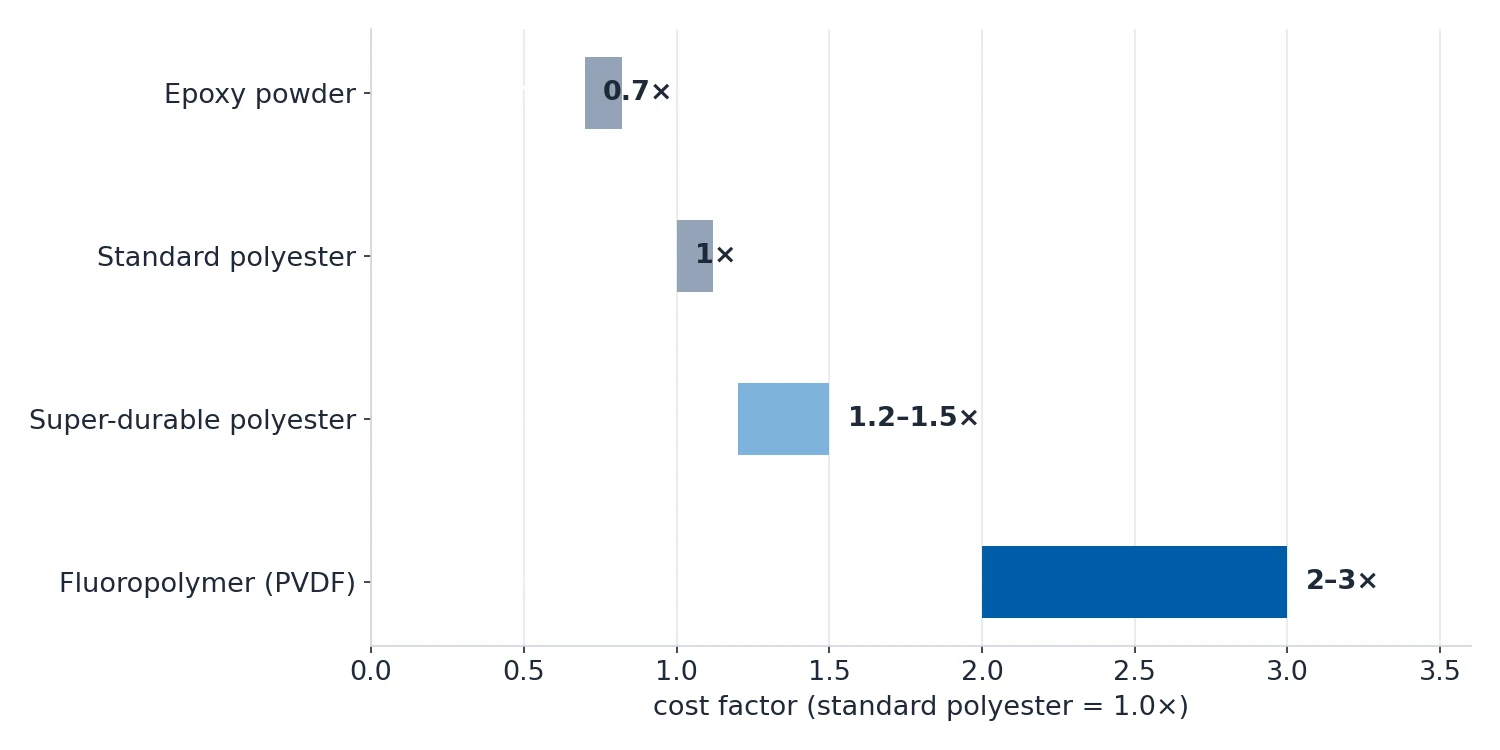
Numa encomenda pequena a taxa de preparação domina o preço por peça. O custo por peça em 100 peças é normalmente 40–60% do custo em 10 peças, e em 1000+ peças desce para 25–40%. A quantidade de lote é portanto a maior alavanca que controla.

A ordem prática das decisões é curta. Defina o ambiente de serviço, escolha o acabamento na tabela do topo, escreva no desenho a espessura da película e o selante ou o tipo de pó, some a espessura do revestimento à sua cadeia de tolerâncias, e só então escolha a cor.
Fontes
Todos os dados desta página vêm da nossa wiki de engenharia.