Titânio vs alumínio em peças aeroespaciais e médicas: como escolher
Ti-6Al-4V tem 4.43 g/cm³ e entrega 895–930 MPa de tração; 6061-T6 tem 2.70 g/cm³ e entrega 310 MPa.
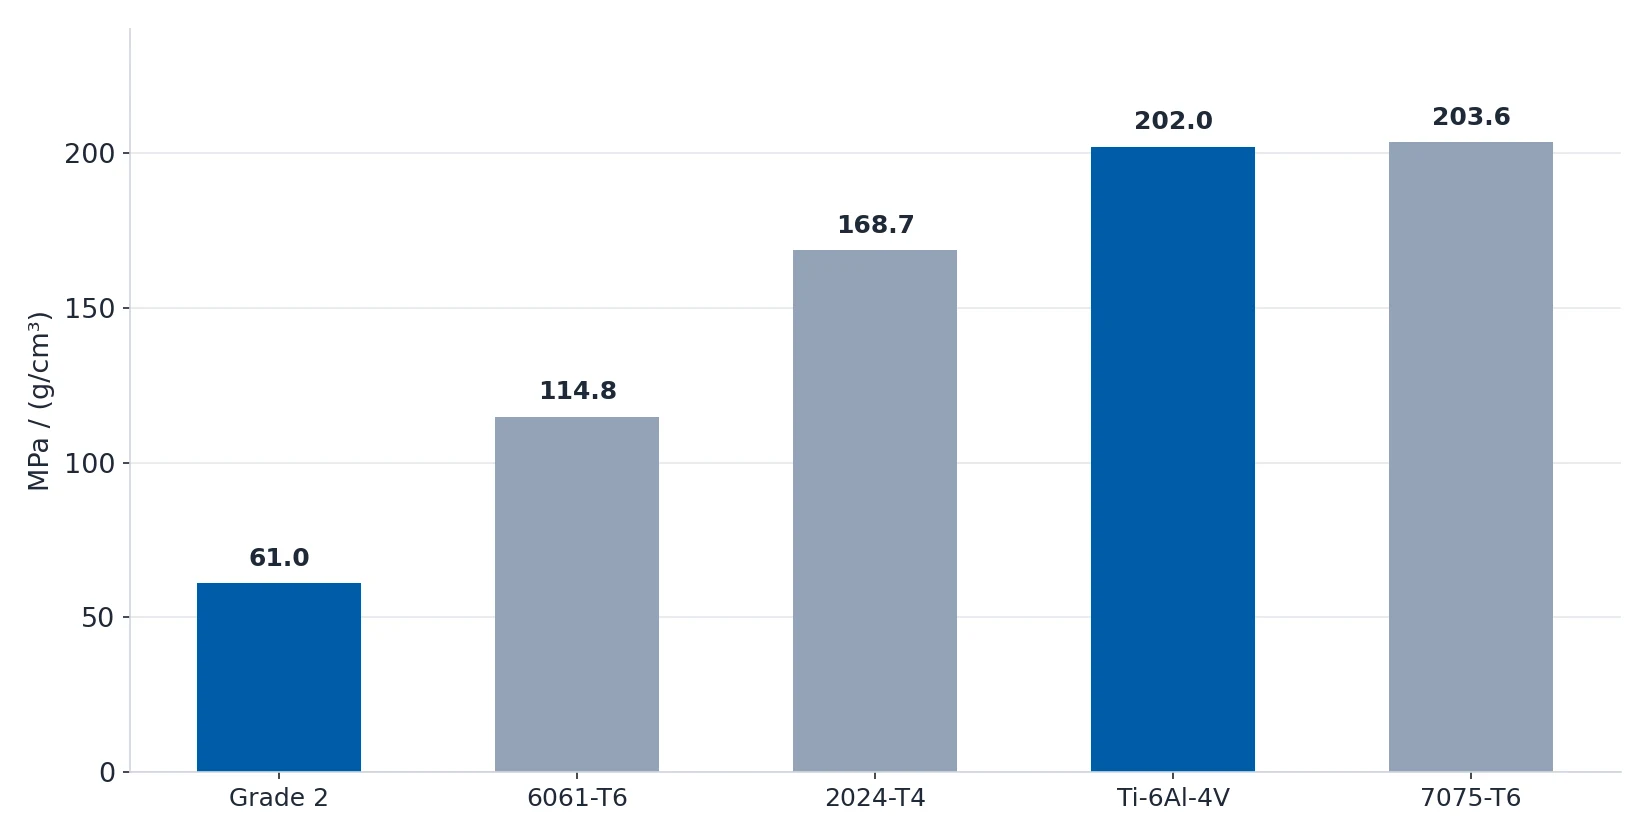
Divida pela densidade e a classificação muda: Ti-6Al-4V chega a 202.0–209.9 MPa por g/cm³, 7075-T6 chega a
203.6 e 6061-T6 chega a 114.8. Toda a decisão cabe em uma linha — o alumínio 7075-T6 suporta a mesma carga
por unidade de peso que o Ti-6Al-4V, com 40% do custo do material em titânio. A pergunta, portanto, nunca
é «qual material é mais resistente». É «esta peça precisa da resistência do titânio e do seu comportamento
frente à corrosão ou à biocompatibilidade, ou apenas da sua resistência?»
Quando o titânio é realmente a escolha certa
Comece pela condição de serviço, não pela lista de materiais. O titânio ganha seu lugar quando é o próprio
ambiente de uso a apresentar os argumentos.
| Sua situação | Usar titânio? | Alternativa melhor |
|---|---|---|
| Estrutural aeroespacial / fuselagem | Sim | — |
| Implantes médicos (biocompatibilidade) | Sim | — |
| Marítimo (água salgada, sem calor) | Talvez | Inox 316L é mais barato para peças sem carga |
| Processamento químico (corrosivo) | Talvez | Hastelloy ou super duplex pode ser melhor |
| Alta relação resistência-peso (não aeroespacial) | Talvez | Alumínio 7075-T6 é mais barato se não for corrosivo |
| Precisa apenas de leve + resistente | Não | Alumínio 7075 (mesma resistência, 40% do custo) |
| Precisa apenas de resistência à corrosão | Não | Inox 316 (5–10x mais barato) |
| Protótipo / baixo volume | Não | Prototipar primeiro em alumínio ou aço |
Duas linhas «Sim», três linhas «Talvez» e três linhas «Não». Quem chega ao titânio precisa atender a uma
das duas linhas «Sim», ou sustentar tecnicamente uma linha «Talvez». Todo o resto é pagar um prêmio por
uma propriedade que a peça não usa.

Resistência, densidade e resistência específica
| Propriedade | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| Tração (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| Escoamento (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| Densidade (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| Alongamento | 12% | 11% | 20% | — | — |
| Dureza | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| Usinabilidade | Excelente | Boa | Razoável | Melhor | Duro para ferramentas |
| Soldável | Sim | Não | Não | Sim | Difícil (requer proteção) |
| Custo relativo | 1.0x | 1.8–2.5x | 1.5–2.0x | 1.0x | 1.3–1.5x |
Leia a linha de dureza com atenção: Grade 2 a 200–275 HB e Ti-6Al-4V a 33–36 HRC não estão na mesma escala,
portanto não os compare diretamente. O que importa é o contraste com o alumínio — 6061-T6 a 95 HB e 7075-T6
a 150 HB são as duas opções mais fáceis de usinar da tabela, e é dessa diferença que vem a maior parte do
custo do titânio.
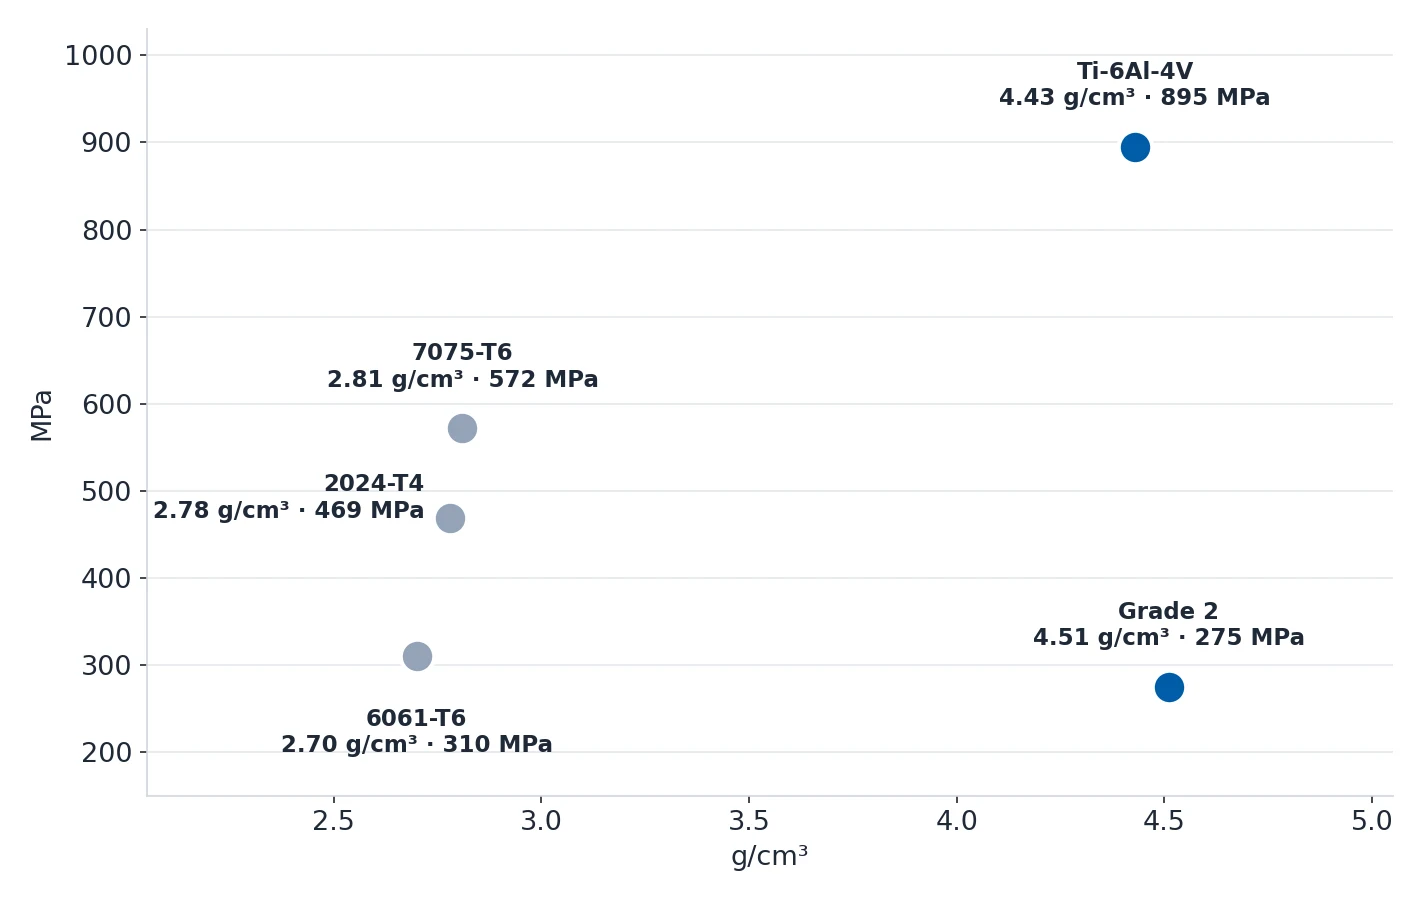
É a coluna da resistência específica que resolve a maioria das discussões:
| Material | Tração (MPa) | Densidade (g/cm³) | Resistência específica à tração (MPa por g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
7075-T6 e Ti-6Al-4V ficam a menos de 1% um do outro por unidade de peso. O 2024-T4 é a escolha em alumínio
quando a resistência à fadiga importa — 20% de alongamento e 469 MPa — e é o grau usado em revestimentos
de fuselagem e estruturas de asa, razão pela qual aparece em desenhos aeroespaciais ao lado do titânio.
Grade 2 a 61.0 está longe de ambos; o argumento dele é corrosão e biocompatibilidade, não resistência.
Grade 2 ou Ti-6Al-4V
| Propriedade | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| Tipo | Comercialmente puro | Liga alfa-beta |
| Tração (MPa) | 275–410 | 895–930 |
| Escoamento (MPa) | 170–275 | 825–860 |
| Densidade (g/cm³) | 4.51 | 4.43 |
| Dureza | 200–275 HB | 33–36 HRC |
| Soldável | Sim | Difícil (requer proteção) |
| Tratável termicamente | Não | Sim (envelhecimento aumenta a resistência) |
| Usinabilidade | Melhor | Duro para ferramentas |
| Custo relativo | 1.0x | 1.3–1.5x |
| Usar para | Química, marítima, biomédica | Aeroespacial, alta resistência |
A regra é curta: resistência à corrosão sem alta resistência significa Grade 2; alta resistência com baixo
peso significa Ti-6Al-4V. Uma armadilha que vale nomear — o escoamento do Grade 2 chega a apenas 275
MPa, mais fraco que o 6061-T6. Especificar Grade 2 para uma peça estrutural muito carregada é uma
rebaixamento, não uma promoção.
O que o titânio muda na máquina
Titânio não é um material caro usinado como alumínio. É um processo diferente com regras diferentes, e são
essas regras que determinam o custo.
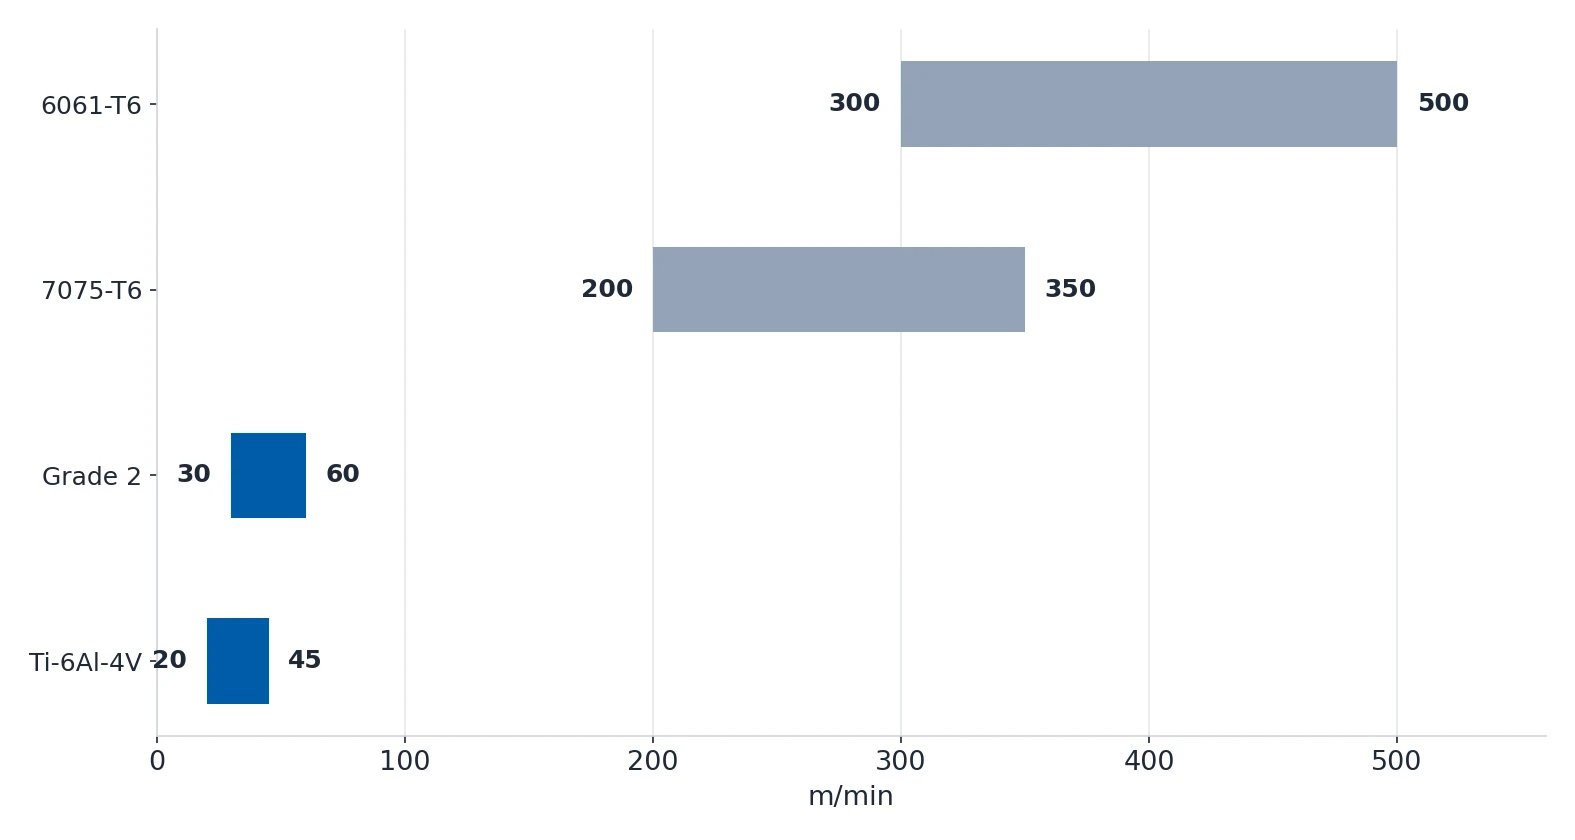
| Material | Desbaste (m/min) | Acabamento (m/min) | Observação sobre a ferramenta |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | Agressivo, 6061 corta com facilidade |
| 7075-T6 | 200–350 | 350–550 | 20–30% mais lento que 6061 |
| Titânio Grade 2 | 30–60 | — | Ângulo de corte positivo, aresta afiada |
| Ti-6Al-4V | 20–45 | — | Revestimento de TiAlN ou diamante, vida 3–5x maior |
Quatro regras decidem se uma peça de titânio dá certo ou vira sucata:
- Baixa velocidade de corte. Grade 2 usina a 30–60 m/min e Ti-6Al-4V a 20–45 m/min. Aumentar mais apenas
queima a ferramenta sem cortar mais rápido. - Refrigerante por inundação é obrigatório. O titânio tem baixa condutividade térmica, então o calor
fica na aresta de corte. Sem refrigerante por inundação a vida da ferramenta cai para minutos. - Troque a ferramenta no primeiro sinal de desgaste. O titânio encruxa. Uma ferramenta sem fio deixa uma
camada superficial endurecida que também destrói a próxima ferramenta. Fresas com revestimento de TiAlN ou
diamante duram 3–5x mais. - Cavacos finos, vários passes rasos. Mantenha pequena a profundidade radial de corte, porque cavacos
grossos geram calor demais.
E há uma regra de segurança que não tem equivalente no alumínio: nunca use óleo de corte. Cavacos finos
de titânio podem pegar fogo, e um incêndio de titânio queima a 3000°C+ — não pode ser apagado com água
porque queima ainda mais quente. Use refrigerante por inundação à base de água e mantenha a máquina livre
de cavacos.
Acabamentos de superfície: o que funciona em cada material
| Tratamento | Titânio | Alumínio |
|---|---|---|
| Anodização (Type II) | Cores azul, violeta e dourado; popular em médicos e aeroespacial | 6061 dá a cor mais uniforme; 7075 sai escuro e irregular |
| Anodização dura (Type III) | — | A camada dura do 7075 é menos resistente ao desgaste |
| Jateamento | Acabamento fosco, exigido antes de muitos processos de revestimento | Preparo de superfície |
| Polimento | Poli bem, mas é trabalhoso | Possível polimento eletrolítico, mas incomum |
| Revestimento PVD | TiN e CrN para reduzir o atrito; usados em implantes médicos | — |
Duas notas práticas. Primeira, a anodização acrescenta 10–25 µm por superfície, então em um detalhe
apertado a peça fica acima da medida depois do revestimento — usine abaixo da medida em metade da espessura
da camada anodizada antes de enviar. Segunda, a anodização do titânio é uma eletroquímica diferente da
anodização do alumínio, mesmo quando ambas são chamadas de Type II; um fornecedor que operou apenas linhas
de alumínio não está automaticamente qualificado para superfície de titânio.
Onde os compradores especificam titânio demais, e quanto isso custa
| Erro | O que acontece | Abordagem correta |
|---|---|---|
| Especificar titânio quando o alumínio basta | Pagar 5–10x o custo do material sem nenhum benefício | Faça a conta de resistência/peso/corrosão. A maioria das peças não precisa de titânio. |
| Velocidade de corte alta demais | A ferramenta queima em minutos, acabamento de superfície ruim | Fique abaixo de 60 m/min para Grade 2 e 45 m/min para Ti-6Al-4V |
| Uso de óleo de corte | Risco de incêndio com cavacos de titânio | Somente refrigerante à base de água |
| Troca de ferramenta pouco frequente | A superfície encruxada destrói as ferramentas seguintes | Troque no primeiro sinal de desgaste |
| Grade 2 para peças de alta resistência | Escoamento de apenas 275 MPa — mais fraco que 6061-T6 | Alta resistência exige Ti-6Al-4V |

A estrutura de custos por trás da primeira linha vale a pena detalhar, porque é isso que o comprador de
fato paga: a matéria-prima de titânio custa 5–10x mais que o alumínio e 3–5x mais que o inox, a usinagem
custa 2–3x mais que o aço, e um protótipo deve ser feito primeiro em alumínio ou aço.
O que colocar no desenho
- O grau e o estado juntos —
Ti-6Al-4VouGrade 2, e se é recozido, solubilizado ou envelhecido.
«Titânio» sozinho deixa a resistência em aberto. - O ambiente — água salgada, contato com o corpo, spray químico. Se nenhum desses se aplica, registre
isso no desenho; é a forma mais rápida de justificar uma alternativa em alumínio. - A carga e sua direção — se a peça não é carregada acima de 503 MPa, o alumínio 7075-T6 cobre.
- O acabamento — anodização Type II, PVD ou material puro, definido antes de a peça ser cotada, porque a
anodização altera as dimensões. - O caminho do protótipo — se a peça ainda está em desenvolvimento, usine o primeiro exemplar em
6061-T6 e mude para o titânio só depois que o projeto estiver congelado.
Fontes
Todos os dados desta página vêm da nossa wiki de engenharia.