Guía de rugosidad superficial en CNC: qué significa Ra y qué poner en el plano
Ra es el requisito peor especificado de un plano de mecanizado. «Liso», «pulido» y
«tal como se mecaniza» no significan nada medible, y dos talleres los leerán de forma distinta y
entregarán dos precios distintos. La solución es simple: escriba un número y escriba el proceso
al lado. Ra 0.4 obtenido por rectificado fino y Ra 0.4 obtenido por pulido son piezas diferentes.
Tabla de referencia de Ra
| Ra (µm) | Ra (µin) | Aspecto | Multiplicador de coste (frente a tal como se mecaniza) | Alcanzable mediante |
|---|---|---|---|---|
| 0.05 | 2 | Espejo real — reflexión nítida y sin deformación | 4–6x | Pulido espejo (pasta de diamante) |
| 0.1 | 4 | Muy liso, reflejo difuso, los objetos se ven pero borrosos | 3–4x | Pulido |
| 0.2 | 8 | Semirreflectante, a simple vista se ven líneas tenues | 2–3x | Pulido, rectificado fino |
| 0.4 | 16 | Liso, se ven líneas direccionales finas, baja reflectividad | 1.5–2x | Rectificado fino, pulido |
| 0.8 | 32 | Liso pero a simple vista se ven las marcas de mecanizado | 1.2–1.5x | Pase de acabado CNC |
| 1.6 | 63 | Marcas de herramienta visibles, aspecto mecanizado estándar | 1x | CNC estándar, granallado fino |
| 3.2 | 125 | Más rugoso, líneas de mecanizado marcadas | Incluido | CNC en bruto, granallado grueso |
| 6.3 | 250 | Claramente rugoso, marcas de mecanizado profundas, aspecto de corte con sierra | Incluido | Aserrado, rectificado grueso, granallado intenso |
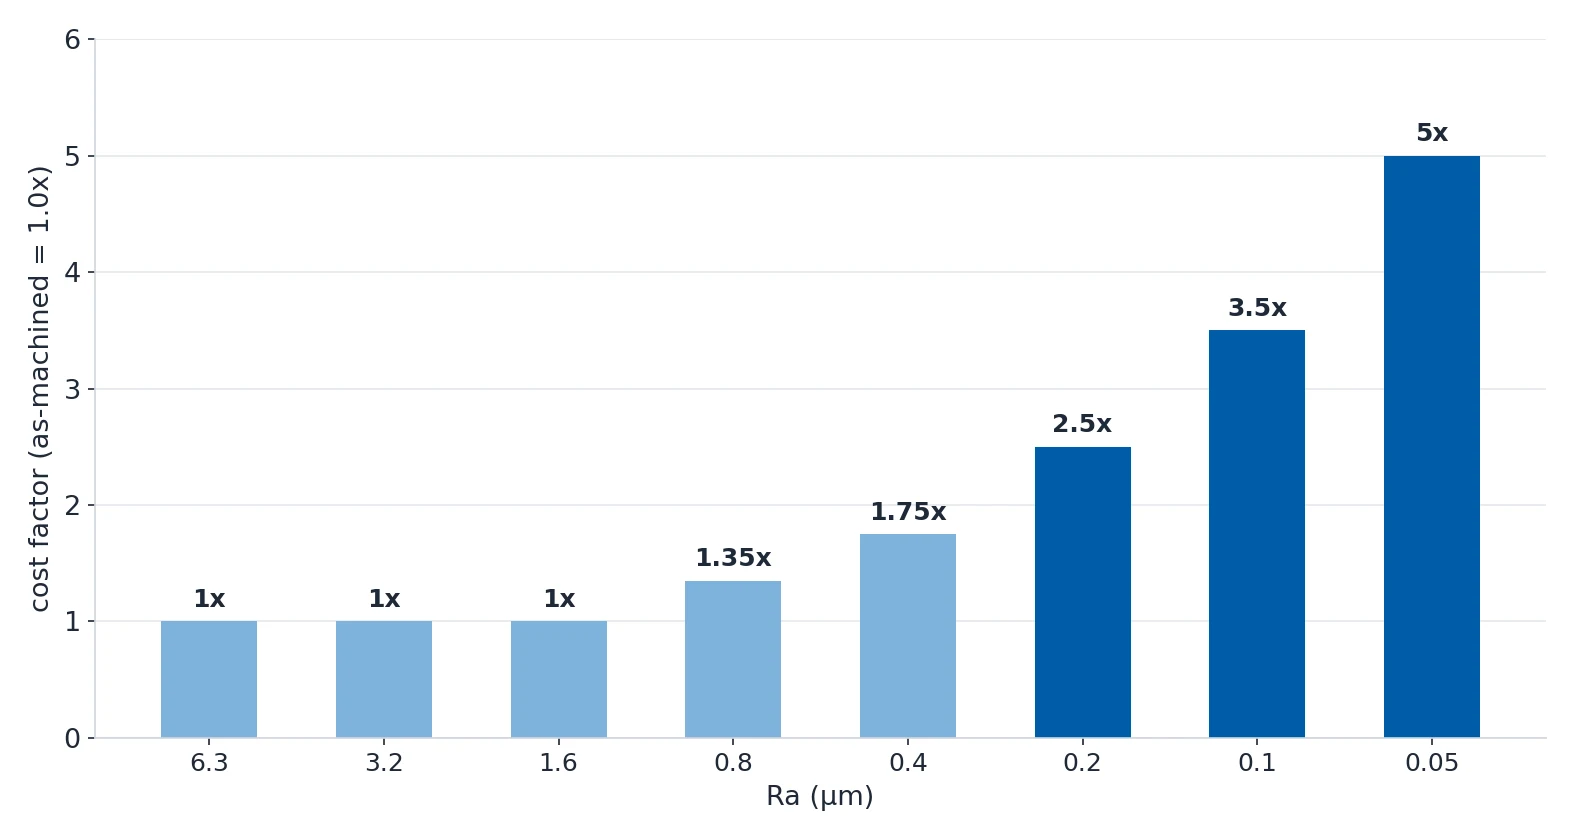
Lea la columna de costes como una curva, no como una línea. Pasar de Ra 1.6 a Ra 0.8 más o menos duplica
el coste de acabado. Pasar de Ra 0.2 a Ra 0.05 cuesta 3–4x. Los últimos décimos de micra son
exponencialmente más caros que la micra anterior, y por eso conviene cuestionar el requisito antes de
especificarlo.
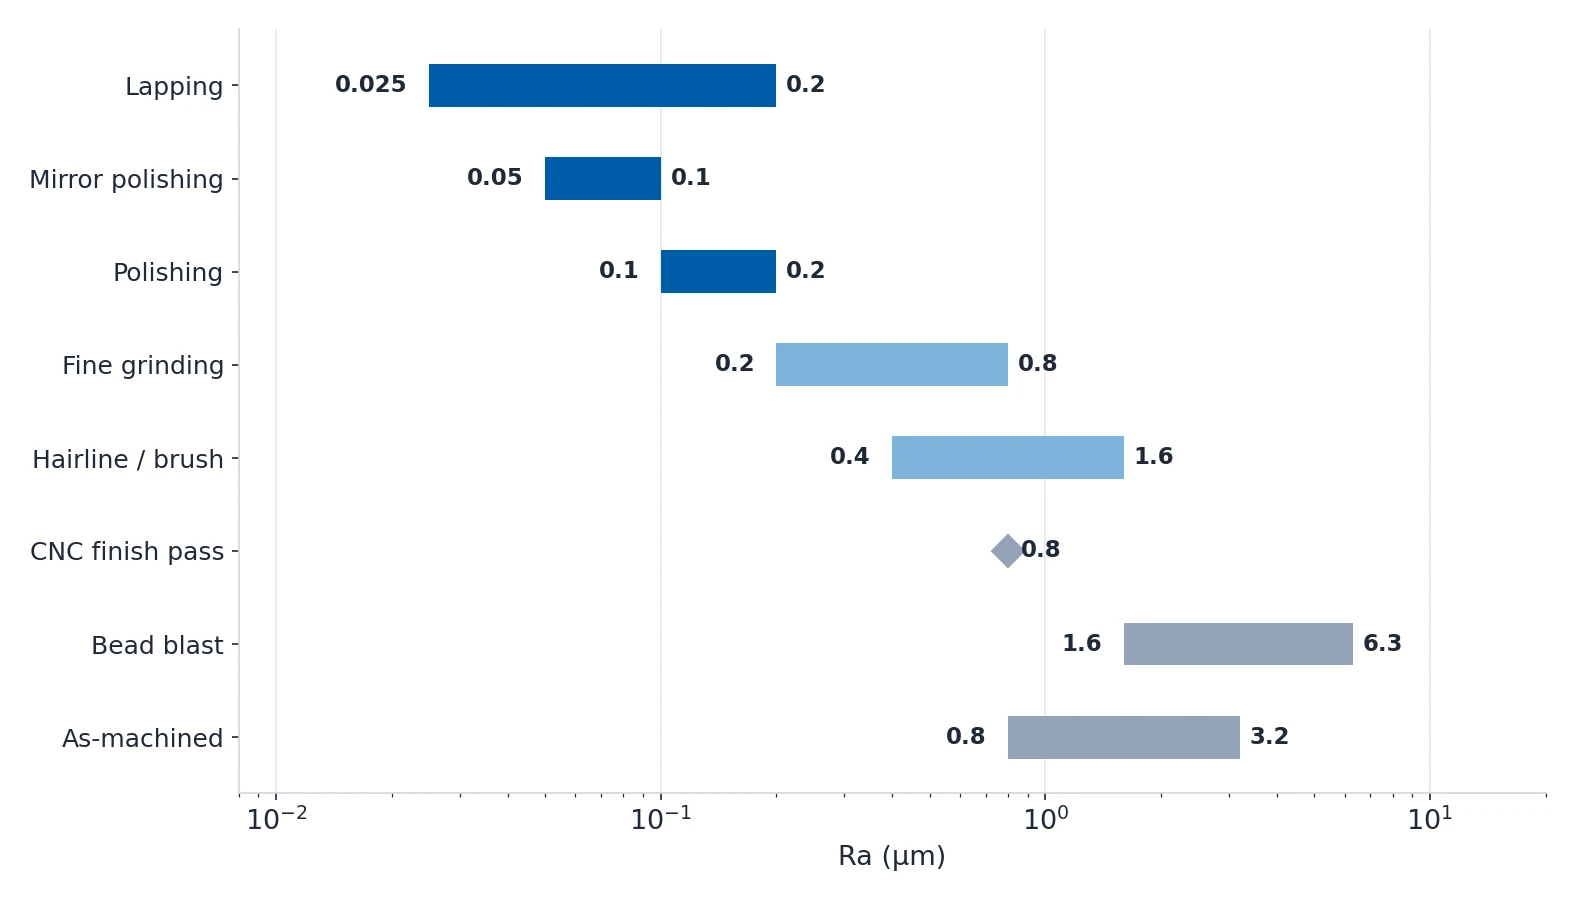
Qué acabado alcanza qué Ra
| Si su pieza necesita... | Acabado | Objetivo típico de Ra | Factor de coste |
|---|---|---|---|
| Sin requisito estético, superficie oculta o interior | Tal como se mecaniza | 0.8–3.2 µm | Incluido |
| Aspecto mate uniforme, ocultar marcas de mecanizado | Granallado | 1.6–6.3 µm | 1x (referencia) |
| Mate uniforme + color constante antes de anodizar o recubrir | Granallado + anodizado/recubrimiento | 1.6–3.2 µm | 1x + coste del recubrimiento |
| Aspecto de veta direccional (paneles de acero inoxidable, molduras decorativas) | Hairline / cepillado | 0.4–1.6 µm | 1.2–1.5x |
| Desrebado y algo de alisado en muchas piezas pequeñas a la vez | Vibrado en tambor | 0.8–3.2 µm | 0.5–1x (lote) |
| Superficie lisa y semirreflectante para estanqueidad o contacto con rodamiento | Rectificado fino / lijado | 0.2–0.8 µm | 1.5–2x |
| Muy reflectante o estético (sanitario, consumo, alimentación) | Pulido | 0.1–0.2 µm | 2–3x |
| Reflexión de espejo real (óptica, calibres, decoración) | Pulido espejo | 0.05–0.1 µm | 3–5x |
| Superficies de apareamiento extremadamente lisas (calibres, ajustes de precisión) | Lapeado | 0.025–0.2 µm | 4–6x |
Dos filas de esta tabla ahorran más dinero que cualquier otra cosa. El granallado es la referencia con
1x de coste, y es la preparación correcta para anodizar o recubrir en polvo: el recubrimiento tapa el
pulido de todos modos.
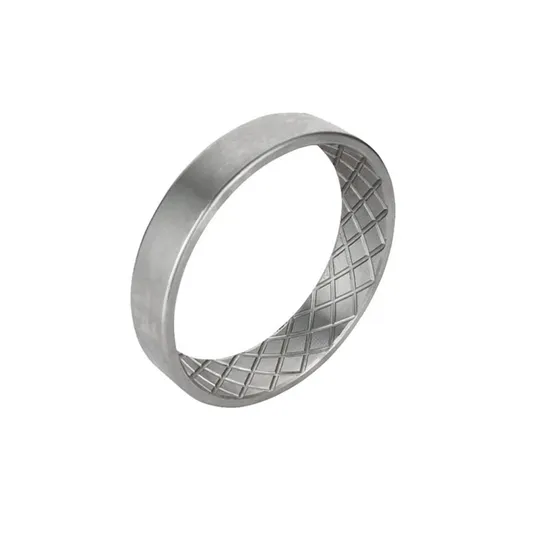
El vibrado en tambor a 0.5–1x (lote) es la forma más barata de desrebabar y alisar ligeramente una
gran cantidad de piezas pequeñas, y hace ambas cosas en un solo paso.
El pulido es una secuencia, no un paso
Nadie pule directamente de mecanizado rugoso a espejo. Es una secuencia graduada, y cada etapa tiene su
propio abrasivo, su propio Ra y su propio tiempo.
| Etapa | Abrasivo / herramienta | Ra alcanzado | Resultado | Tiempo (pieza típica) |
|---|---|---|---|---|
| 1. Rectificado en bruto | Cinta o piedra de grano 80–120 | 1.6–3.2 µm | Elimina defectos grandes, marcas profundas de herramienta y soldaduras | 5–15 min |
| 2. Rectificado fino | Cinta de grano 240–400 | 0.8–1.6 µm | Dirección uniforme, elimina el patrón de arañazos gruesos | 5–10 min |
| 3. Pulido previo | Grano 600–800 o Scotch-Brite | 0.4–0.8 µm | Semirreflectante, textura visible pero fina | 5–10 min |
| 4. Pulido final | Muela de pulido + compuesto de corte | 0.1–0.2 µm | Muy reflectante, sin velo | 5–15 min |
| 5. Pulido espejo | Muela de pulido + rouge o pasta de diamante | 0.05–0.1 µm | Espejo real — reflexión nítida de los objetos | 10–30 min |
No todos los materiales llegan al final de esa secuencia, y conviene conocer ese límite antes de

especificarlo.
| Material | Mejor Ra alcanzable | Dificultad |
|---|---|---|
| Acero inoxidable (304, 316) | 0.05 µm | Moderada |
| Aluminio (6061, 5052) | 0.05 µm | Moderada |
| Latón (C360, C260) | 0.05 µm | Fácil |
| Cobre (C110) | 0.05 µm | Fácil |
| Titanio (Ti6Al4V, Gr2) | 0.1 µm | Difícil |
| Acero al carbono (1045, 4140) | 0.1 µm | Moderada |
| Zamak / fundición de zinc | 0.4 µm | Mala |
El titanio se detiene en 0.1 µm porque es duro y pegajoso y endurece por deformación mientras se pule. El
acero al carbono también se detiene en 0.1 µm y se oxida de inmediato, por lo que debe recubrirse o
protegerse después del pulido. El latón y el cobre llegan fácilmente a 0.05 µm pero se ennegrecen y
oxidan rápido, por eso casi siempre reciben barniz transparente o un baño tras el pulido. El zinc fundido
a presión solo llega a 0.4 µm — es demasiado blando para abrasivos agresivos y se embarrra en lugar de
cortar.
El acabado hace la pieza más pequeña
Cada operación de acabado mecánico retira material. Esa es la parte del acabado de superficie que debe
entrar en su acumulación de tolerancias, y de ahí vienen las sorpresas caras.
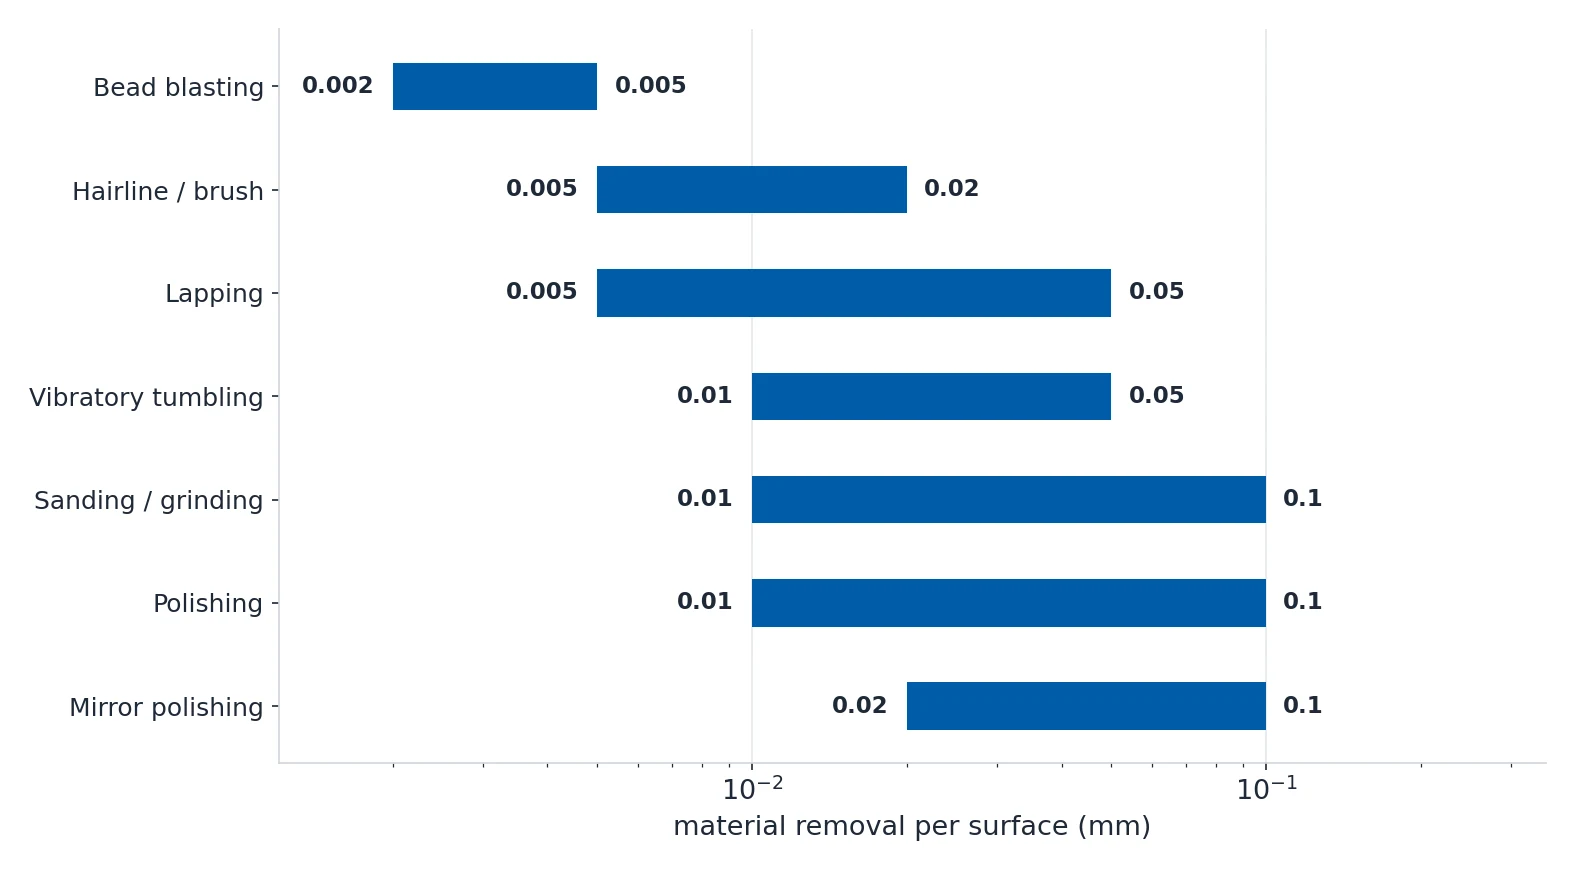
| Proceso | Eliminación de material por superficie | Eliminación en diámetro (dos lados) | ¿Se puede controlar? | Recomendación |
|---|---|---|---|---|
| Tal como se mecaniza | 0 mm | 0 mm | N/D | No hace falta dejar margen. |
| Granallado | 0.002–0.005 mm | 0.004–0.01 mm | Limitada: depende del medio, la presión y el tiempo | Despreciable para la mayoría de tolerancias. Enmascare las características ajustadas. |
| Hairline / cepillado | 0.005–0.02 mm | 0.01–0.04 mm | Moderada: se controla con el grano y las pasadas | Deje 0.02 mm en las caras cepilladas. No apto para superficies de tolerancia estrecha. |
| Vibrado en tambor | 0.01–0.05 mm | 0.02–0.1 mm | Baja: proceso por lotes, difícil de controlar con precisión | Deje 0.02–0.05 mm en total. No vibre piezas con tolerancias estrechas. |
| Lijado / rectificado | 0.01–0.1 mm | 0.02–0.2 mm | Buena: se controla con la progresión de grano | Deje 0.02–0.05 mm para el rectificado fino. Más para el rectificado en bruto. |
| Pulido | 0.01–0.1 mm | 0.02–0.2 mm | Moderada: depende de la superficie de partida | Deje 0.02–0.05 mm para pulir desde una superficie mecanizada. Más si antes hace falta un rectificado agresivo. |
| Pulido espejo | 0.02–0.1 mm | 0.04–0.2 mm | Moderada: en varias etapas, acumulativa | Deje al menos 0.05 mm en las superficies pulidas a espejo. Partir de un buen acabado mecanizado reduce la eliminación. |
| Lapeado | 0.005–0.05 mm | 0.01–0.1 mm | Muy buena: se controla con el tiempo y el abrasivo | El lapeado suele usarse para fijar la cota final. Deje 0.01–0.03 mm de material para lapear. |
| Tipo de característica | Nivel de riesgo | Recomendación |
|---|---|---|
| Agujeros de ajuste a presión (H7/p6) | Alto | Enmascare o no acabe estas superficies. Incluso 0.01 mm de eliminación cambia el ajuste por interferencia. |
| Huecos roscados | Medio | El granallado suele ser aceptable (eliminación mínima). El pulido elimina las crestas de la rosca: puede provocar holgura. Enmascare o evite. |
| Diámetros de eje en rodamientos | Alto | No pole ni granalee los asientos de rodamiento salvo que compute la eliminación en la acumulación de tolerancias. |
| Superficies de estanqueidad (ranuras de junta tórica) | Medio | Lijar o lapear las caras de estanqueidad está bien si se controla. Evite el granallado (incrustación del medio). |
| Caras con planitud crítica | Alto | El pulido manual genera ondulaciones en grandes superficies planas. Use rectificado en máquina o lapeado para los requisitos de planitud. |
| Superficies estéticas externas | Bajo | La eliminación dimensional es aceptable en superficies de apariencia mientras esté dentro de la tolerancia de perfil. |
Por qué el pulido cuesta más de lo que cree
| Factor de coste | Impacto | Detalle |
|---|---|---|
| Mano de obra (pulido manual) | Coste dominante | El pulido espejo es 80–100% trabajo manual. Un pulidor experto cobra $15–40/hr. |
| Superficie | Alto | El coste escala con el área. Una placa plana de 50×50 mm es barata. Una placa de 500×500 mm con el mismo Ra tarda 100x más. |
| Número de superficies | De moderado a alto | Cada superficie adicional añade tiempo. Una caja de 6 caras acabada por todas cuesta unas 6x una cara acabada. |
| Complejidad geométrica | De moderado a alto | Esquinas interiores, cavidades profundas y conformidades invertidas exigen herramientas manuales y trabajo lento. |
| Estado de la superficie de partida | Moderado | Si la superficie mecanizada ya está en Ra 0.8, pulir hasta Ra 0.2 lleva menos tiempo que partir de Ra 3.2. |
| Preparación y enmascarado | $2–8 por pieza | Enmascarar las superficies que no se deben acabar añade trabajo de colocación y retirada. |
| Descuentos por volumen | Significativo | Granallado: efecto mínimo del volumen. Pulido: 10–20% más barato a partir de 50+ piezas. Vibrado en tambor: gran efecto del volumen. |
| Objetivo de Ra | No lineal | El coste no escala linealmente con Ra. Pasar de Ra 1.6 a Ra 0.8 cuesta 1.5x. Pasar de Ra 0.2 a Ra 0.05 cuesta 3–4x. |
| Preparación del granallado | $30–100 por lote | La mayoría de talleres de granallado tienen un mínimo. Para 5 piezas domina la preparación; para 500 piezas el coste por pieza es mínimo. |
| Urgencia / servicio rápido | +25–100% | Plazo estándar: 2–5 días laborables. El servicio rápido rompe la planificación. |
El ahorro más barato es leer la primera fila al revés. El pulido espejo es 80–100% trabajo manual a
$15–40/hr, así que darle al pulidor una buena superficie de partida supera cualquier negociación. Un
pase de acabado CNC a Ra 0.8–1.6 antes del pulido puede reducir el tiempo de pulido un 50% o más,
porque partir de Ra 3.2 obliga al pulidor a eliminar las marcas de herramienta rugosas antes de que la
secuencia siquiera empiece.
Los errores que desperdician el dinero
| Error | Consecuencia | Solución |
|---|---|---|
| Especificar pulido espejo en piezas que se pintarán o recubrirán | Dinero tirado. El recubrimiento tapa el pulido por completo. Un espejo Ra 0.05 bajo 60 µm de pintura en polvo es invisible. | Use granallado como preparación. |
| No computar la eliminación de material en características de tolerancia estrecha | Asientos de rodamiento demasiado pequeños, agujeros demasiado grandes, caras de estanqueidad fuera de planitud. Las piezas fallan la inspección dimensional tras el acabado. | Sume la eliminación de la tabla anterior a la acumulación de tolerancias antes de liberar el plano. |
| Especificar Ra sin proceso ni norma de referencia | El taller interpreta Ra 0.4 de forma distinta a la suya. Un taller entrega una superficie rectificada, otro una pulida. | Escriba el número y el proceso, por ejemplo «Ra 0.4 MAX, FINE GROUND». |
| Usar medio de acero sobre aluminio antes del anodizado | Las partículas ferrosas se incrustan en la superficie del aluminio y aparecen como manchas oscuras a través del recubrimiento. | Use microesfera de vidrio o medio cerámico. Especifique el medio en el plano. |
| Pulir a espejo a mano grandes superficies planas | Ondulación y deformación. La superficie refleja, pero el reflejo es ondulado. Se pierde la planitud. | Use lapeado en máquina o rectificado de superficie para los requisitos de planitud. |
| Especificar el mismo Ra en todas las superficies | Coste innecesario en superficies ocultas y no críticas. | Indique Ra solo donde funciona: caras de estanqueidad, ajustes de rodamiento, caras estéticas visibles. |
| Pulir acero inoxidable y no protegerlo | Aparecen huellas dactilares, manchas de agua y ligero óxido superficial en pocos días. | Aplique barniz transparente o pasive inmediatamente después del pulido. |
| Vibrar piezas de pared fina o delicadas sin separadores | Las piezas se abollan, se doblan o se rayan entre sí en la cubeta de vibración. | Use separadores de piezas y aumente la relación de medio a pieza a al menos 5:1. |
| No especificar el tipo de medio ni el tamaño de grano | El taller usa su valor por defecto, que puede ser demasiado agresivo o contaminante. | Ponga el medio y el grano en el plano, por ejemplo «GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX». |
| Omitir el pase de acabado CNC antes del pulido | El tiempo de pulido (y el coste) se triplica o más. | Siempre añada un pase de acabado CNC a Ra 0.8–1.6 antes de cualquier operación de pulido. |
La versión de una línea para su plano
Escriba el número, el proceso y el alcance. «Ra 0.8 MAX en caras mecanizadas, tal como se mecaniza en
el resto, sin acabado en los agujeros ciegos» es un requisito completo y verificable. «Liso, pulido donde
sea posible» no lo es.