Cadena de tolerancias CNC: por qué su pieza no encajó
La cadena de tolerancias es la aritmética que decide si un ensamble encaja, y casi todas las quejas de «la pieza no encajó» son cadenas que nunca se calcularon. Cada dimensión de una cadena aporta su propia tolerancia, y el resultado es la suma de esas tolerancias — tres placas de 10.0 ±0.1 mm se apilan en ±0.3 mm, no en ±0.1 mm. Una pieza puede estar fabricada perfectamente según su propio plano y aun así estar mal, porque el plano nunca tuvo en cuenta cómo se suman las tolerancias.
Qué es realmente una cadena de tolerancias
La regla es simple e implacable: la tolerancia de una dimensión ensamblada es la suma de las tolerancias de todo lo que hay en la cadena. Nada más la cambia. Una cadena de cinco piezas de ±0.1 mm cada una se apila en ±0.5 mm, por mucho cuidado con que se haya fabricado cada pieza.
Hay dos maneras de hacer esta aritmética, y responden a preguntas distintas.
| Método | Cálculo | Cadena total | Resultado |
|---|---|---|---|
| Caso peor | 0.1 + 0.1 + 0.1 | ±0.3 mm | Nominal 30.0 mm, rango 29.7–30.3 mm |
| Suma de raíces cuadradas | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Nominal 30.0 mm, rango 29.83–30.17 mm |
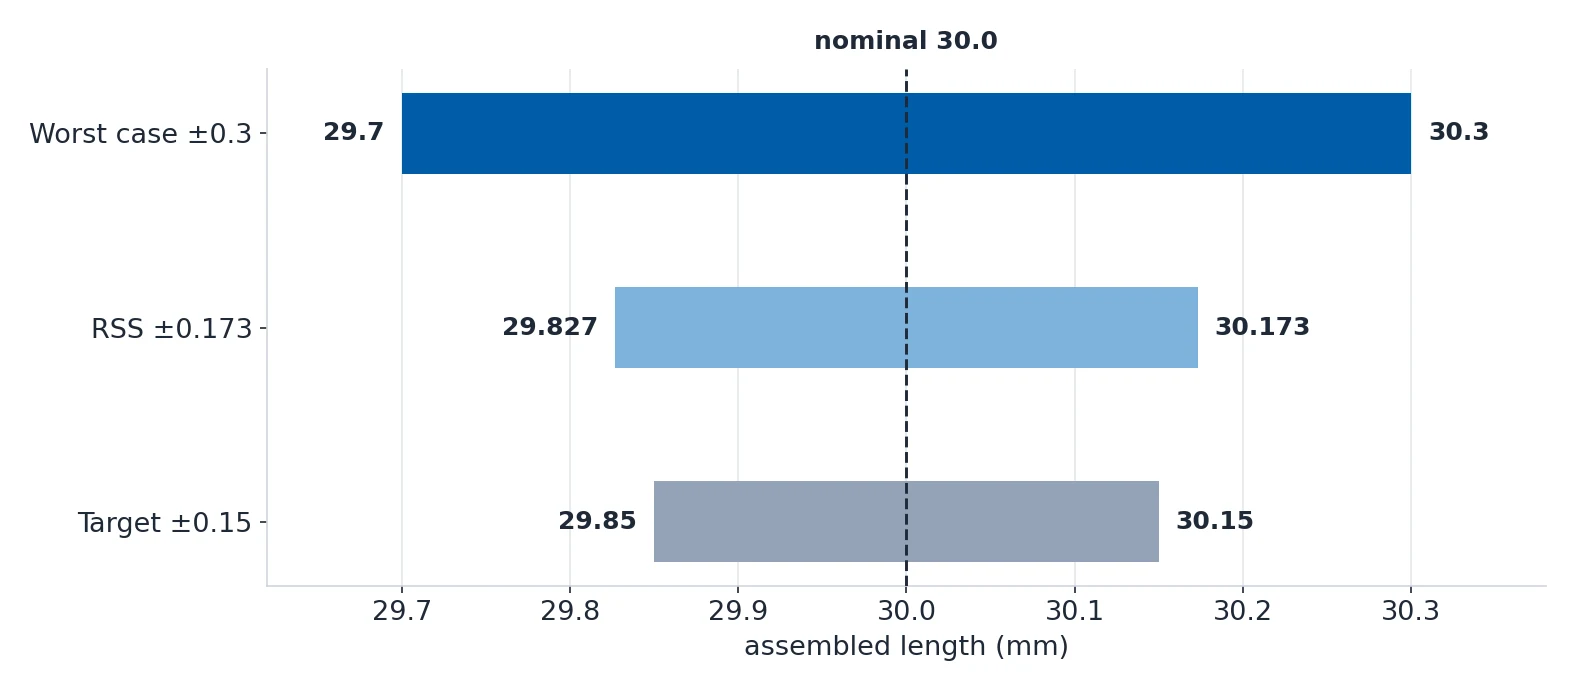
El caso peor es el método que garantiza el ajuste en cada unidad, porque supone que todas las dimensiones caen a la vez en su límite. La suma de raíces cuadradas es el método estadístico: supone que los errores son aleatorios e independientes, así que los extremos rara vez coinciden. El RSS sirve para describir una población de miles de piezas. El caso peor sirve para garantizar que una pieza encaje.

Por qué su pieza no encajó: seis causas
Estas seis explican la mayoría de los fallos de ajuste que vuelven por el departamento de calidad. Las seis son problemas de plano, no de fabricación.
| # | Causa | Qué falla | La solución |
|---|---|---|---|
| 1 | General tolerance aplicada a un ajuste de rodamiento | ISO 2768-m a 50 mm es ±0.3 mm, mientras que un alojamiento de rodamiento necesita ±0.01 mm o más ajustada | Especificar el ajuste directamente, por ejemplo H7/k6 o H7/p6 |
| 2 | No se calculó la cadena del caso peor | Cinco piezas de ±0.1 mm cada una se apilan en ±0.5 mm y el ensamble ya no cierra | Calcular la cadena y ajustar una dimensión |
| 3 | Tolerancia estrecha en una pared delgada | Una pared de 1 mm se deflecta durante el mecanizado, así que ±0.01 mm es imposible por más que diga el plano | Pared de al menos 1.5 mm en aluminio y 1.0 mm en acero |
| 4 | Ninguna nota de ISO 2768 | El taller no tiene un valor por defecto, así que cada dimensión ambigua se convierte en una consulta y una suposición | Poner ISO 2768-mK en el cuadro de título |
| 5 | Ajuste por interferencia con un acabado superficial tosco | Los picos de la superficie se aplastan durante el ensamble y la interferencia calculada desaparece | Ra 0.8 µm o mejor, y se recomienda el rectificado a Ra 0.4 µm |
| 6 | GD&T aplicado sin referencias | El marco de tolerancia geométrica no tiene referencia, así que el taller elige una y el resultado varía | Definir referencias claras en el plano |

Las causas 3 y 6 merecen atención especial. Una pared delgada no puede mantener ±0.01 mm diga lo que diga el plano — la pieza se deflecta mientras se mecaniza, y la dimensión se mueve cuando el cortador se retira. Y una tolerancia de posición sin referencia no es una especificación, es una petición al taller para que elija.
Cómo calcular la cadena: caso peor y suma de raíces cuadradas
El orden de trabajo importa. Calcule primero la cadena del caso peor, porque es el único método que garantiza el ajuste en cada unidad, y solo después use el RSS para la producción en volumen. Un diseñador que empieza con el RSS ya se ha hecho desaparecer el problema.
El ejemplo de las tres placas es el caso de referencia. Tres placas de 10.0 ±0.1 mm, apiladas:
- Caso peor: 0.1 + 0.1 + 0.1 = ±0.3 mm, así que la longitud ensamblada es 30.0 mm nominal y va de 29.7 a 30.3 mm.
- Suma de raíces cuadradas: √(0.01 + 0.01 + 0.01) = ±0.173 mm, así que el mismo ensamble va de 29.83 a 30.17 mm.
- Requisito: si el ensamble debe mantener 30.0 ±0.15 mm, el caso peor no cumple, porque 0.3 es mayor que 0.15. El RSS tampoco lo salva, porque algunas unidades siguen.topando con el caso peor.
Cuando la cadena no cumple, hay exactamente cuatro jugadas, y solo una cuesta dinero en la pieza misma.
| Opción | Efecto en la cadena | Qué cuesta |
|---|---|---|
| Ajustar una tolerancia | Elimina la contribución de esa dimensión en la cadena | +30–150% en esa característica |
| Añadir una calza | Absorbe la variación en el momento del ensamble | Un paso de ensamble adicional, sin coste de pieza |
| Rediseñar la cadena | Elimina una dimensión de la cadena por completo | Solo tiempo de ingeniería |
| Pasar a RSS | ±0.3 pasa a ±0.173 mm | Gratis, pero sin garantía en ninguna unidad suelta |
Rediseñar suele ser la respuesta correcta cuando la dimensión problemática puede quitarse de la cadena. Una calza es la respuesta correcta cuando la interfaz ya está diseñada para aceptarla. Ajustar una tolerancia es la respuesta correcta solo cuando la dimensión tiene que ser estrecha de verdad, y es la más cara de las tres.
ISO 2768: la General Tolerance que debería cubrir la mayor parte de su plano
ISO 2768 es lo que hace legible un plano. Una nota en el cuadro de título cubre todas las dimensiones que no gobiernan la función, que suelen ser el 80%, y evita que el taller adivine el resto.
| Clase | Nivel de precisión | Uso típico | Impacto en el coste |
|---|---|---|---|
| f (fina) | La más alta general | Piezas de precisión, superficies de acoplamiento que no necesitan un ajuste concreto, requisitos estéticos estrictos | +15–30% frente a media |
| m (media) | CNC estándar | Piezas mecanizadas CNC en general, la clase más ampliamente usada | Base |
| c (gruesa) | Relajada | Piezas de chapa, soldaduras estructurales, fundiciones no críticas, ensembles grandes | -10–20% frente a media |
| v (muy gruesa) | La más relajada | Estructuras soldadas, fundiciones en bruto, dimensiones muy grandes | -20–35% frente a media |
La letra antes del guion fija la clase lineal. La letra después del guion fija la clase geométrica, así que ISO 2768-mK significa clase lineal m más clase geométrica K, y omitir la segunda letra significa que no se especifica ninguna tolerancia geométrica general.
La tolerancia lineal depende del tamaño nominal, así que la banda en la que cae su dimensión cambia el número.
| Rango de tamaño nominal (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
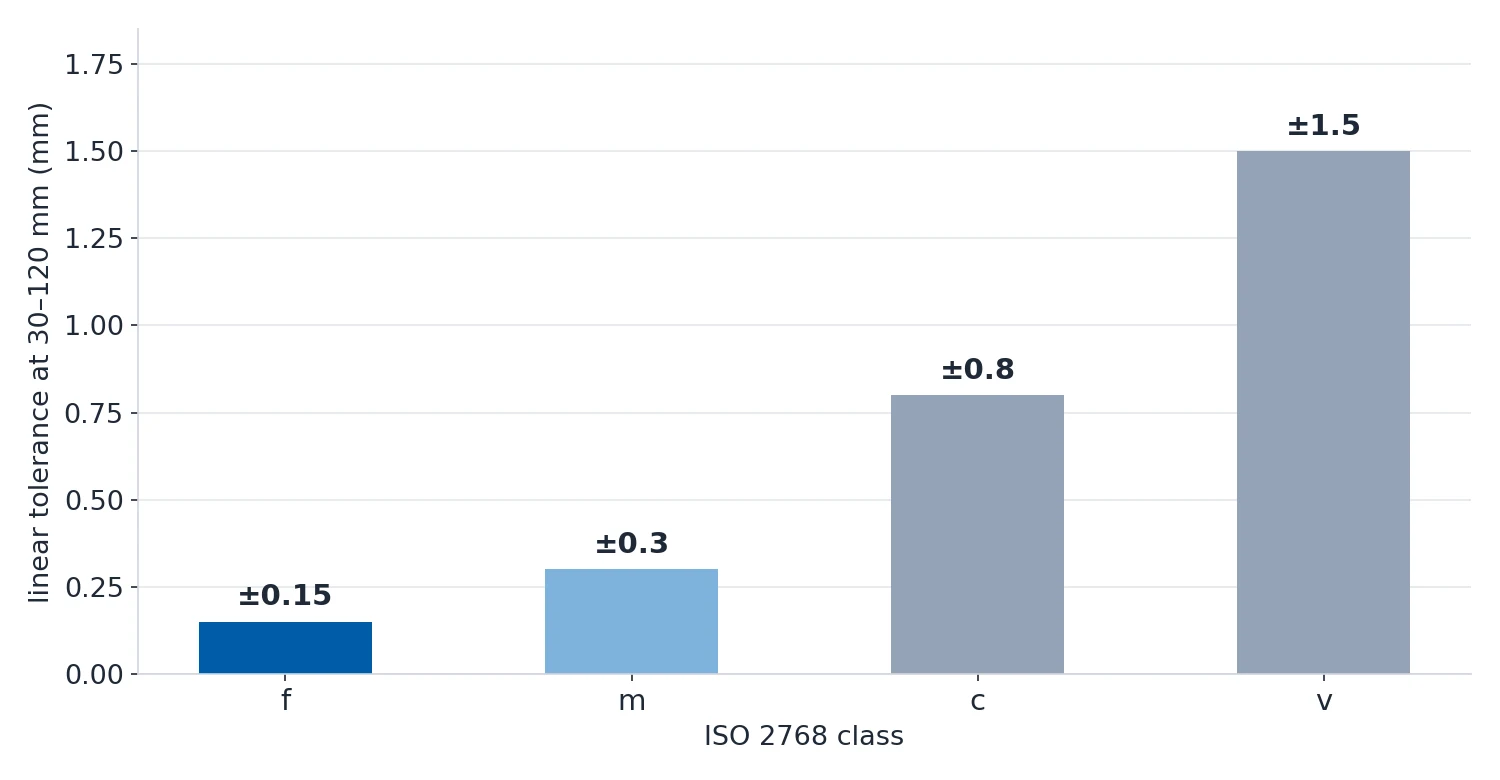
ISO 2768 tiene límites claros, y usarlo donde hace falta un ajuste concreto es la forma más común de que cause problemas. Saque una característica de la clase general siempre que el plano muestre qué ocurre si la dimensión cae en su límite.
| Escenario | Tolerancia recomendada | Por qué | Grado IT típico |
|---|---|---|---|
| Eje en el hueco del rodamiento | Ajuste individual, por ejemplo H7/k6 | La vida del rodamiento depende de una interferencia o holgura correctas | IT6–IT7 |
| Diámetro de la ranura de junta | ±0.025 mm o más ajustada | Un O-ring fuga si la ranura es demasiado ancha o demasiado profunda | IT7–IT8 |
| Patrón de agujeros de tornillo | ±0.1 mm de posición | Los tornillos deben alinearse a través de bridas acopladas | IT9–IT10 |
| Pasadores de posicionado | H7/m6 o más ajustada | Los pasadores deben prensarse para un posicionado repetible | IT6–IT7 |
| Hueco del cilindro hidráulico | ±0.005–0.01 mm más redondez | El fluido se escapa por el pistón si el hueco no es redondo o está sobredimensionado | IT5–IT7 |
| Distancia entre ejes de engranajes acoplados | ±0.02–0.05 mm | La holgura de dentado y el ruido dependen de la distancia entre ejes | IT6–IT8 |
Ajustes: con holgura, de transición y por interferencia
Cuando dos piezas deben mantener una relación, no basta con una tolerancia ± en cada una — el plano necesita un ajuste, que es una relación entre el hueco y el eje expresada como dos designaciones ISO 286.
| Tipo de ajuste | Relación | Ensamble | Coste |
|---|---|---|---|
| Con holgura | El eje siempre es menor que el hueco | Ensamble manual, las piezas pueden moverse entre sí | Base |
| De transición | Depende de dónde caigan el hueco real y el eje dentro de sus bandas | A veces una pequeña holgura, a veces una pequeña interferencia | +15–30% sobre el ajuste con holgura |
| Por interferencia | El eje siempre es mayor que el hueco | Prensa o métodos térmicos | El más caro |
Leer una designación es sencillo en cuanto se conocen las dos mitades.
| Parte | Designación | Desviación a 25 mm | Significado |
|---|---|---|---|
| Hueco | H7 | +21 / 0 µm | La desviación fundamental es cero, así que el hueco solo puede ser igual o mayor que el nominal |
| Eje | g6 | -7 / -20 µm | Siempre por debajo del nominal, así que nunca puede superar al hueco |
Las letras a–h producen ajustes con holgura, js–n ajustes de transición y p–zc ajustes por interferencia. El hueco es convencionalmente un grado más holgado que el eje, porque perforar con precisión es más difícil que tornear con precisión.
Elegir entre ellos sigue una regla: use el ajuste más holgado que todavía cumpla el trabajo, y reserve los ajustes por interferencia para las uniones que nunca deben separarse.
| Aplicación | Ajuste | Por qué |
|---|---|---|
| Engranaje o polea desmontable en un eje | H7/k6 transición, montado con prensa de husillo | Posicionado con un ajuste controlado y desmontable |
| Pasador de posicionado en un hueco | H7/js6 transición | Simétrico respecto al nominal, así que posiciona con precisión en ambos sentidos |
| Race exterior de rodamiento prensado en una carcasa | H7/p6 interferencia | La unión nunca debe separarse |
| Unión roscada | H7/h6 holgura | Hasta 34 µm de holgura a 25 mm, más que suficiente para un elemento de fijación |
Un detalle despista en los ajustes por interferencia: el acabado superficial se come la interferencia. Los picos de la superficie se aplastan durante el ensamble, así que la interferencia efectiva es menor que el valor calculado. A Ra 1.6 µm se pierden unos 13 µm entre las dos superficies, y a Ra 3.2 µm unos 25 µm. Para H7/p6, cuya interferencia a 25 mm es solo de 1–35 µm, esa pérdida puede consumir toda la interferencia y la pieza queda floja. Especifique Ra 0.8 µm o mejor y trate el rectificado a Ra 0.4 µm como el acabado recomendado para superficies de ajuste por interferencia.
Lo que cada proceso puede sostener realmente
Una tolerancia que el proceso no puede alcanzar no es una tolerancia estrecha, es un rechazo esperando a ocurrir. Esto es lo que sostiene cada proceso como estándar, y lo que sostiene cuando se paga más.
| Proceso | Estándar | Precisión | Ultraprecisión | Equivalente IT |
|---|---|---|---|---|
| Fresado CNC (3 ejes) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Fresado CNC (5 ejes) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Torneado CNC | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Torneado tipo suizo | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Rectificado de superficies | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Mandrilado de precisión | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Electroerosión por hilo (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Electroerosión por penetración (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
La escala de grados IT es el lenguaje común entre el plano y el taller, y merece leerse directamente.
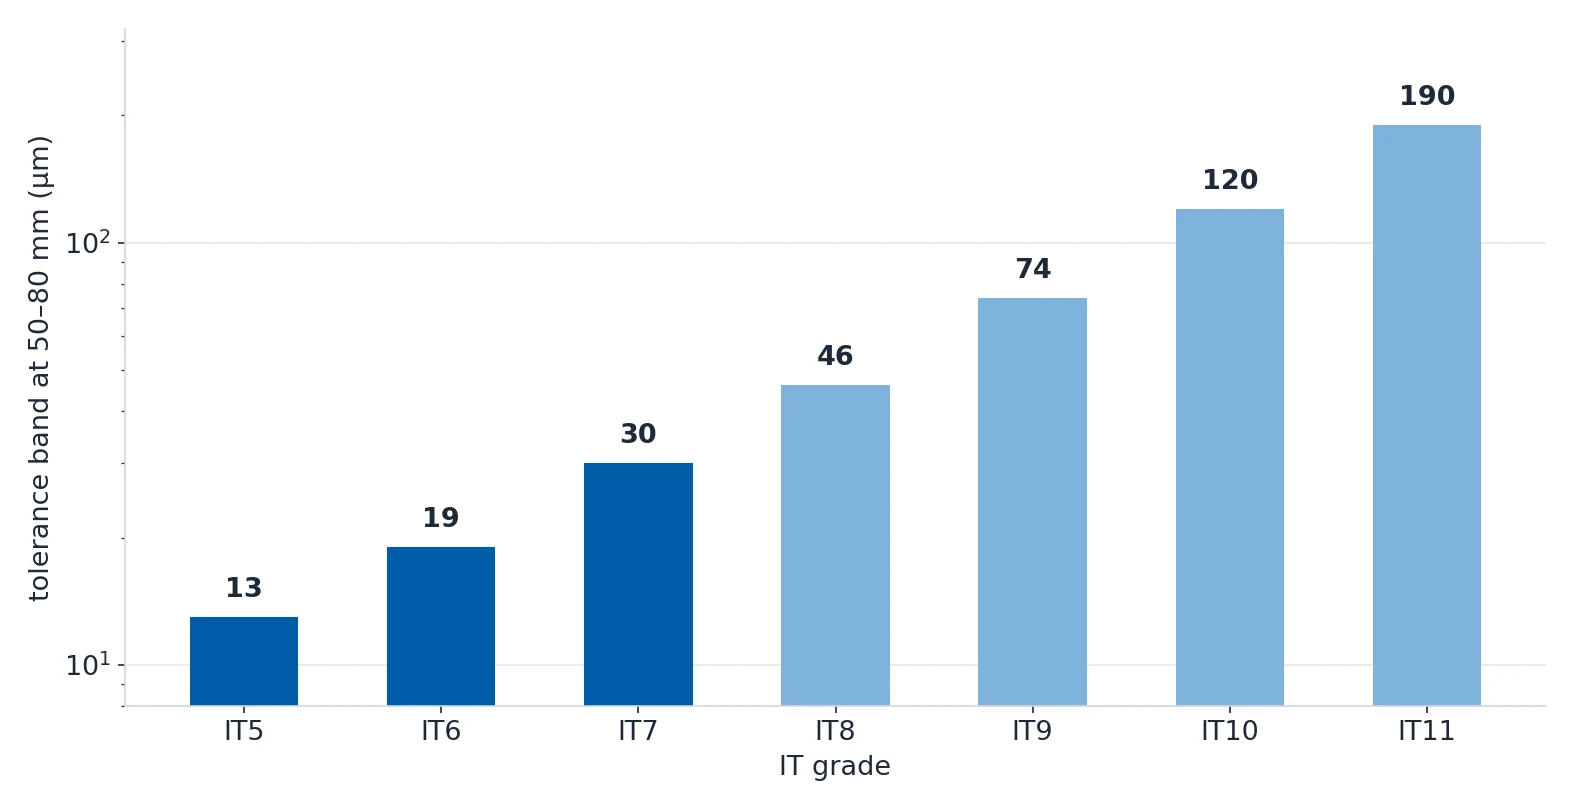
| Grado IT | Tolerancia a 50–80 mm | Significado práctico |
|---|---|---|
| IT5 | 13 µm | Fabricación de instrumentos de medida |
| IT6 | 19 µm | Mecanizado de precisión |
| IT7 | 30 µm | Ajustes de precisión para rodamientos y ejes |
| IT8 | 46 µm | Mecanizado de precisión general |
| IT9 | 74 µm | Mecanizado general, el equivalente a ISO 2768-m |
| IT10 | 120 µm | Precisión media |
| IT11 | 190 µm | Mecanizado laxo |
Cómo corregir la cadena antes de que llegue al taller
La corrección es un proceso corto, y corresponde antes de liberar el plano, no después de que llegue la primera pieza.
- Liste todas las dimensiones de la cadena de ensamble, en orden, con su tolerancia.
- Calcule la cadena del caso peor: sume las tolerancias.
- Compare el resultado con el requisito que debe cumplir el ensamble.
- Donde no cumpla, elija de forma deliberada: ajustar una tolerancia, añadir una calza o rediseñar la cadena.
- Ponga ISO 2768-mK en el cuadro de título para todo lo que no esté indicado individualmente.
- Especifique los ajustes directamente con la notación H7/k6 en lugar de dos tolerancias ± sueltas.
- Compruebe cada tolerancia estrecha contra la tabla de procesos y confirme que la pared puede sostenerla.
- Indique el acabado superficial en los ajustes por interferencia.
Las tres preguntas que casi todo captan son sencillas: ¿cuál es la tolerancia más estrecha de la cadena?, ¿qué dimensión la produce?, ¿puede el proceso sostenerla realmente? Si una pieza no encajó, la respuesta suele estar en una de esas tres, y estaba en el plano antes de que se cortara el metal.
Fuentes
Todos los datos de esta página proceden de nuestra wiki de ingeniería.