Guia de rugosidade de superfície em CNC: o que significa Ra e o que colocar no desenho
Ra é o requisito mais mal especificado de um desenho de usinagem. «Liso», «polido» e «como usinado»
não significam nada mensurável, e duas oficinas os leem de formas diferentes e entregam dois preços
diferentes. O conserto é simples: escreva um número e escreva o processo ao lado. Ra 0.4 obtido por
retificação fina e Ra 0.4 obtido por polimento são peças diferentes.
Tabela de referência de Ra
| Ra (µm) | Ra (µin) | Como aparece | Multiplicador de custo (frente ao como usinado) | Como se atinge |
|---|---|---|---|---|
| 0.05 | 2 | Espelho de verdade — reflexão nítida e sem distorção | 4–6x | Polimento espelhado (pasta de diamante) |
| 0.1 | 4 | Muito liso, reflexão difusa, os objetos aparecem mas desfocados | 3–4x | Polimento |
| 0.2 | 8 | Semirrefletivo, em inspeção próxima aparecem linhas finas | 2–3x | Polimento, retificação fina |
| 0.4 | 16 | Liso, aparecem linhas direcionais finas, refletividade baixa | 1.5–2x | Retificação fina, polimento |
| 0.8 | 32 | Liso, mas em inspeção próxima as marcas de usinagem aparecem | 1.2–1.5x | Passe de acabamento CNC |
| 1.6 | 63 | Marcas de ferramenta visíveis, aspecto usinado padrão | 1x | CNC padrão, jateamento fino |
| 3.2 | 125 | Mais áspero, linhas de usinagem marcadas | Incluído | Usinagem de desbaste CNC, jateamento grosso |
| 6.3 | 250 | Claramente áspero, marcas de usinagem profundas, aspecto de corte com serra | Incluído | Corte com serra, retificação grossa, jateamento intenso |
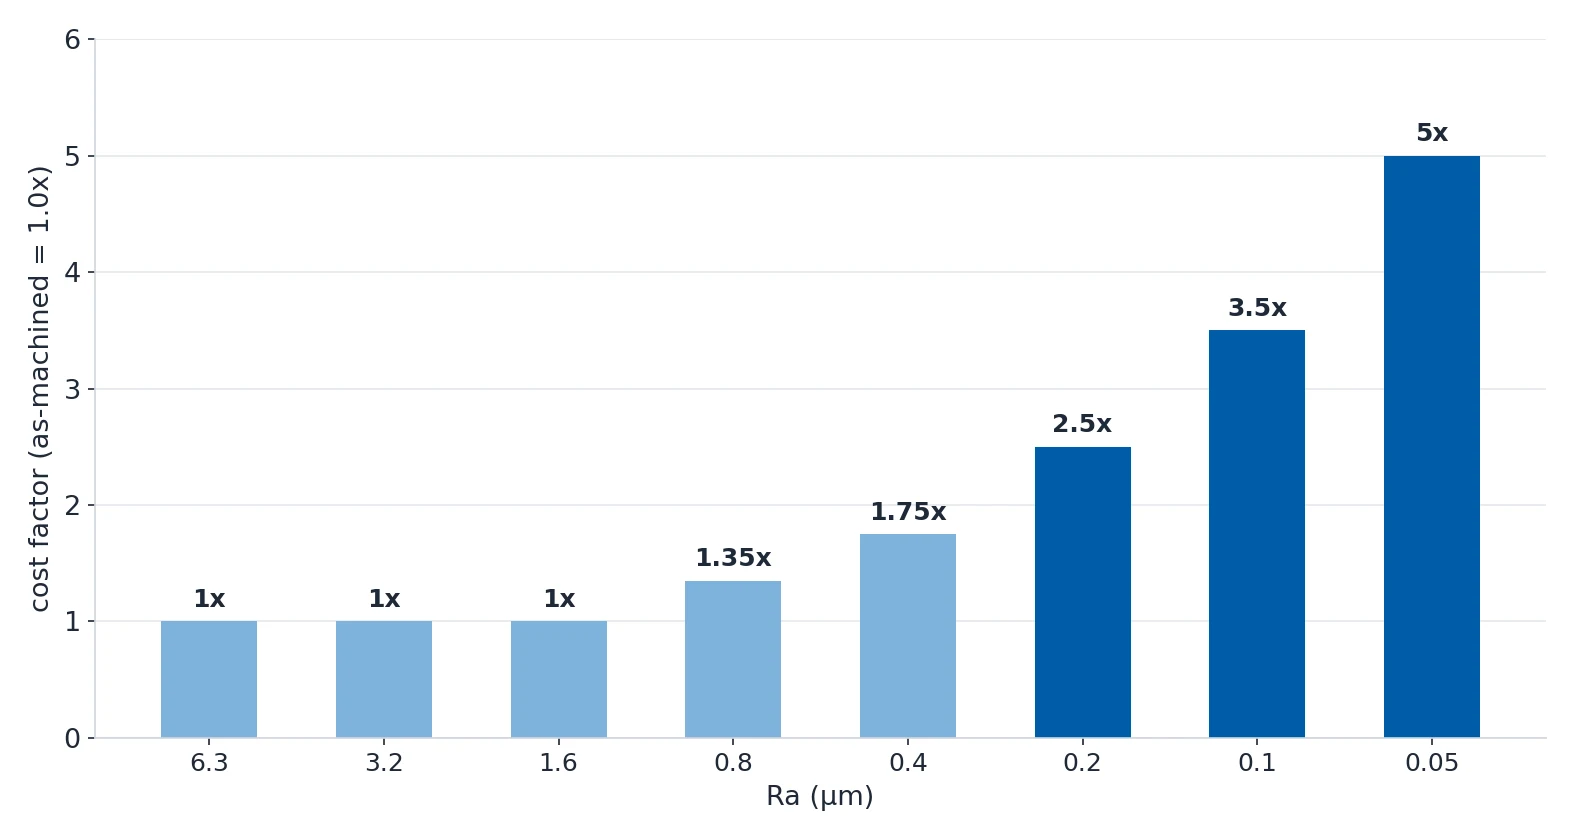
Leia a coluna de custo como uma curva, não como uma reta. Passar de Ra 1.6 para Ra 0.8 mais ou menos
dobra o custo de acabamento. Passar de Ra 0.2 para Ra 0.05 custa 3–4x. Os últimos décimos de mícron
custam exponencialmente mais caro que o mícron anterior, por isso vale questionar o requisito antes de
especificá-lo.
Qual acabamento chega a qual Ra
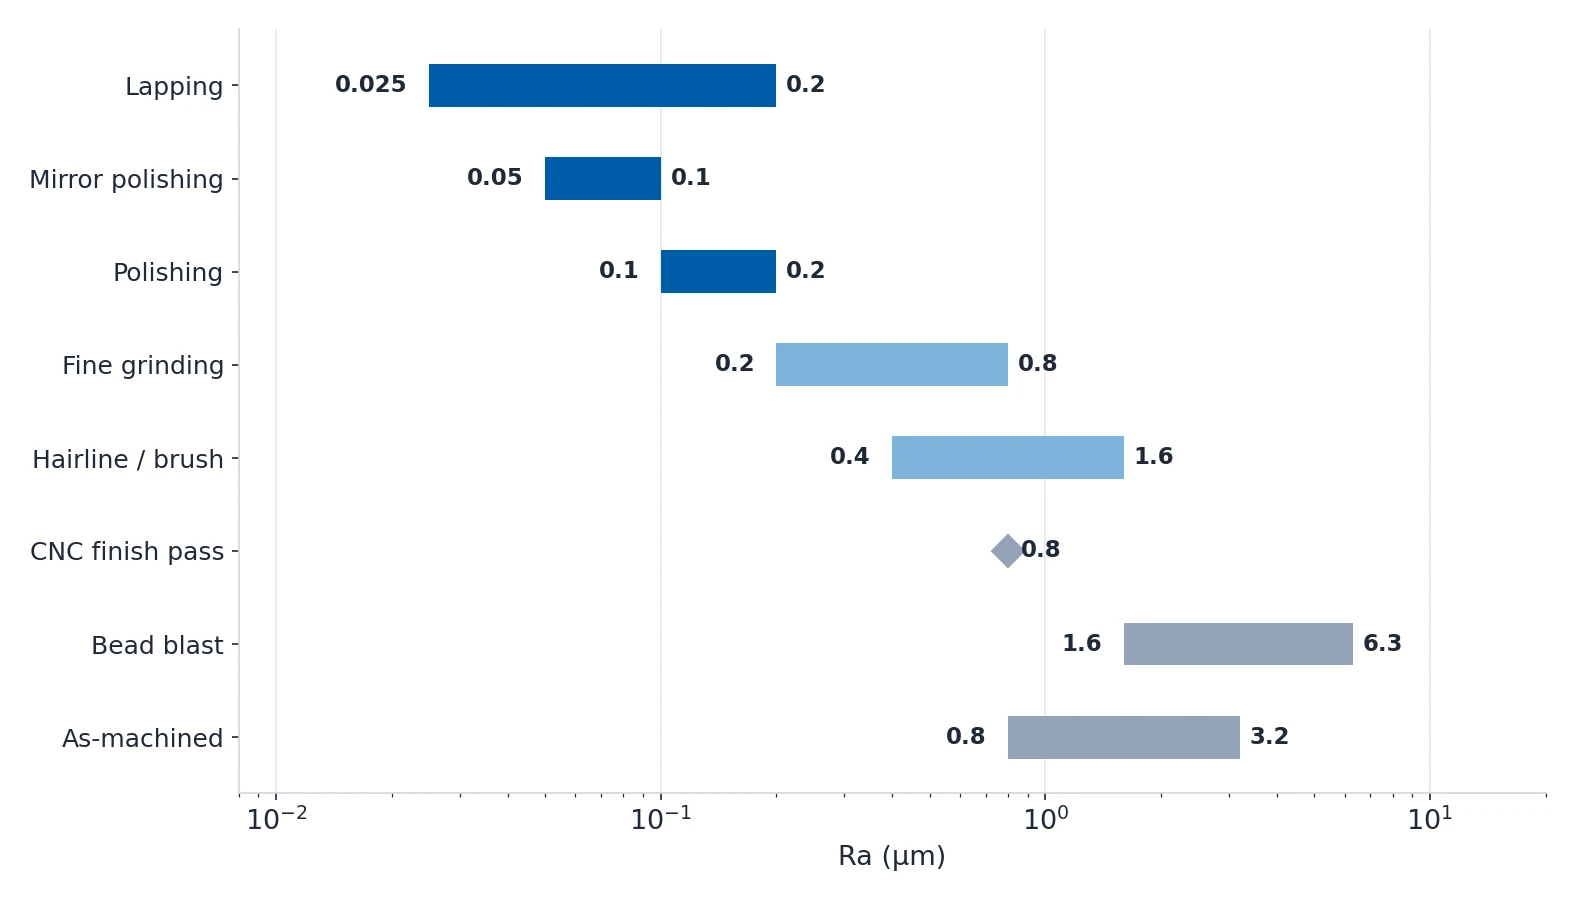
| Se a sua peça precisa de... | Acabamento | Alvo de Ra típico | Fator de custo |
|---|---|---|---|
| Sem exigência estética, superfície oculta ou interna | Como usinado | 0.8–3.2 µm | Incluído |
| Aspecto fosco uniforme, esconder marcas de usinagem | Jateamento | 1.6–6.3 µm | 1x (referência) |
| Fosco uniforme + cor constante antes de anodizar ou revestir | Jateamento + anodização/revestimento | 1.6–3.2 µm | 1x + custo do revestimento |
| Aspecto com veio direcional (chapas de inox, peças decorativas) | Hairline / escovado | 0.4–1.6 µm | 1.2–1.5x |
| Remoção de rebarbas e alisamento leve em muitas peças pequenas de uma vez | Polimento vibratório | 0.8–3.2 µm | 0.5–1x (lote) |
| Superfície lisa e semirrefletiva para vedação ou contato com rolamento | Retificação fina / lixamento | 0.2–0.8 µm | 1.5–2x |
| Muito reflexivo ou estético (médico, consumo, alimentos) | Polimento | 0.1–0.2 µm | 2–3x |
| Reflexão de espelho de verdade (óptica, instrumentos de medição, decoração) | Polimento espelhado | 0.05–0.1 µm | 3–5x |
| Superfícies de encaixe extremamente lisas (instrumentos, ajustes de precisão) | Lapidação | 0.025–0.2 µm | 4–6x |
Duas linhas desta tabela economizam mais dinheiro do que qualquer outra coisa. O jateamento é a
referência com 1x de custo, e é o preparo correto para anodização ou pintura em pó: o revestimento
esconde o polimento de qualquer jeito.
O polimento vibratório a 0.5–1x (lote) é o jeito mais barato de tirar rebarbas e alisar levemente um
grande número de peças pequenas, e faz as duas coisas em uma única etapa.
Polimento é uma sequência, não um passo
Ninguém polimenta direto do usinado bruto para o espelho. É uma sequência graduada, e cada etapa tem seu
próprio abrasivo, seu próprio Ra e seu próprio tempo.
| Etapa | Abrasivo / ferramenta | Ra alcançado | Resultado | Tempo (peça típica) |
|---|---|---|---|---|
| 1. Retificação grossa | Fita ou pedra 80–120 | 1.6–3.2 µm | Remove defeitos grandes, marcas de ferramenta profundas, soldas | 5–15 min |
| 2. Retificação fina | Fita 240–400 | 0.8–1.6 µm | Direção uniforme, remove o padrão de riscos grosseiros | 5–10 min |
| 3. Polimento prévio | 600–800 ou Scotch-Brite | 0.4–0.8 µm | Semirrefletivo, textura visível mas fina | 5–10 min |
| 4. Polimento final | Disco de polimento + composto de corte | 0.1–0.2 µm | Muito reflexivo, sem neblina | 5–15 min |
| 5. Polimento espelhado | Disco de polimento + rouge ou pasta de diamante | 0.05–0.1 µm | Espelho de verdade — reflexão nítida dos objetos | 10–30 min |
Nem todo material chega ao fim dessa sequência, e esse limite vale conhecer antes de

especificá-lo.
| Material | Melhor Ra alcançável | Dificuldade |
|---|---|---|
| Aço inox (304, 316) | 0.05 µm | Média |
| Alumínio (6061, 5052) | 0.05 µm | Média |
| Latão (C360, C260) | 0.05 µm | Fácil |
| Cobre (C110) | 0.05 µm | Fácil |
| Titânio (Ti6Al4V, Gr2) | 0.1 µm | Difícil |
| Aço carbono (1045, 4140) | 0.1 µm | Média |
| Zinco / zamak fundido | 0.4 µm | Ruim |
O titânio para em 0.1 µm porque é duro e pegajoso e endurece por deformação durante o polimento. O aço
carbono também para em 0.1 µm e enferruja na hora, então precisa de galvanoplastia ou revestimento depois
do polimento. Latão e cobre chegam facilmente a 0.05 µm, mas escurecem e oxidam rápido, por isso quase
sempre recebem verniz transparente ou galvanoplastia depois de polidos. O zinco fundido só chega a
0.4 µm — ele é mole demais para abrasivos agressivos e se espalha em vez de ser cortado.
O acabamento deixa a peça menor
Toda operação de acabamento mecânico remove material. É essa parte do acabamento de superfície que
entra no acúmulo de tolerâncias, e é daqui que vêm as surpresas caras.
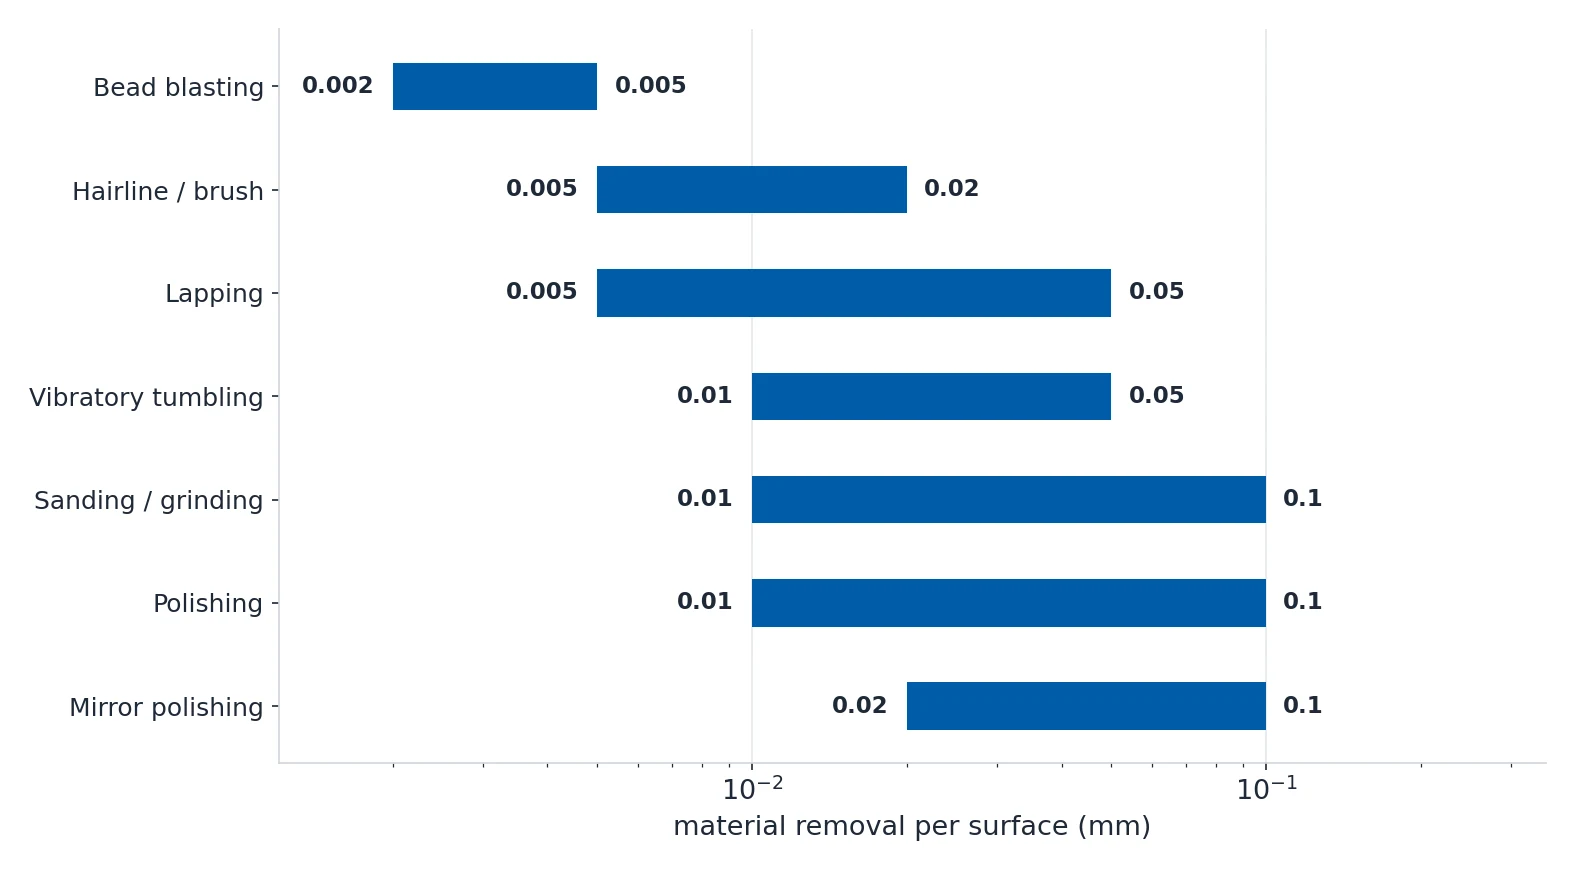
| Processo | Remoção de material por superfície | Remoção no diâmetro (dois lados) | Dá para controlar? | Recomendação |
|---|---|---|---|---|
| Como usinado | 0 mm | 0 mm | N/A | Não é preciso prever folga. |
| Jateamento | 0.002–0.005 mm | 0.004–0.01 mm | Limitado — depende do meio, da pressão e do tempo | Desprezível para a maioria das tolerâncias. Mascare os pontos apertados. |
| Hairline / escovado | 0.005–0.02 mm | 0.01–0.04 mm | Médio — controlado pelo grão e pelo número de passes | Preveja 0.02 mm nas faces escovadas. Não serve para superfícies de tolerância apertada. |
| Polimento vibratório | 0.01–0.05 mm | 0.02–0.1 mm | Baixo — processo por lotes, difícil de controlar com precisão | Preveja 0.02–0.05 mm no total. Não passe no polimento vibratório peças com tolerâncias apertadas. |
| Lixamento ou retificação | 0.01–0.1 mm | 0.02–0.2 mm | Bom — controlado pela progressão do grão | Preveja 0.02–0.05 mm para retificação fina. Mais para retificação grossa. |
| Polimento | 0.01–0.1 mm | 0.02–0.2 mm | Médio — depende da superfície de partida | Preveja 0.02–0.05 mm ao polir a partir de uma superfície usinada. Mais se antes for preciso uma retificação pesada. |
| Polimento espelhado | 0.02–0.1 mm | 0.04–0.2 mm | Médio — em várias etapas, cumulativo | Preveja pelo menos 0.05 mm nas superfícies polidas espelhado. Começar de um bom acabamento usinado reduz a remoção. |
| Lapidação | 0.005–0.05 mm | 0.01–0.1 mm | Muito bom — controlado pelo tempo e pelo abrasivo | A lapidação costuma ser usada para obter a cota final. Preveja 0.01–0.03 mm de material para lapidação. |
| Tipo de característica | Nível de risco | Recomendação |
|---|---|---|
| Furos de encaixe por pressão (H7/p6) | Alto | Mascare ou não acabe essas superfícies. Mesmo 0.01 mm de remoção muda o ajuste por interferência. |
| Furos rosqueados | Médio | O jateamento em geral é aceitável (remoção mínima). O polimento remove as pontas da rosca e pode afrouxar o encaixe. Mascare ou evite. |
| Diâmetros de eixo em rolamentos | Alto | Não pole nem jateie os assentos de rolamento, a menos que você considere a remoção no acúmulo de tolerâncias. |
| Superfícies de vedação (ranhuras de O-ring) | Médio | Lixar ou lapidar as faces de vedação é aceitável se for controlado. Evite o jateamento (embutimento do meio). |
| Faces críticas para planicidade | Alto | O polimento manual cria ondulação em grandes superfícies planas. Para requisitos de planicidade use retificação em máquina ou lapidação. |
| Superfícies externas estéticas | Baixo | A remoção dimensional é aceitável em superfícies aparentes desde que fique dentro da tolerância de perfil. |
Por que o polimento custa mais do que você pensa
| Fator de custo | Impacto | Detalhe |
|---|---|---|
| Mão de obra (polimento manual) | Custo dominante | O polimento espelhado é 80–100% trabalho manual. Um polidor experiente cobra $15–40/hr. |
| Área de superfície | Alto | O custo cresce com a área. Uma placa plana de 50×50 mm é barata. Uma placa de 500×500 mm com o mesmo Ra leva 100x mais tempo. |
| Número de superfícies | De médio a alto | Cada superfície extra soma tempo. Uma caixa de 6 faces acabada em todas custa cerca de 6x uma face acabada. |
| Complexidade geométrica | De médio a alto | Cantos internos, cavidades profundas e rebaixos exigem ferramentas manuais e trabalho lento. |
| Condição da superfície de partida | Médio | Se a superfície usinada já está em Ra 0.8, polir até Ra 0.2 leva menos tempo do que partir de Ra 3.2. |
| Setup e mascaramento | $2–8 por peça | Mascarar superfícies que não podem ser acabadas soma trabalho de aplicação e remoção. |
| Descontos por quantidade | Significativo | Jateamento: efeito de volume mínimo. Polimento: 10–20% mais barato a partir de 50+ peças. Polimento vibratório: forte efeito de volume. |
| Alvo de Ra | Não linear | O custo não cresce linearmente com Ra. Passar de Ra 1.6 para Ra 0.8 custa 1.5x. Passar de Ra 0.2 para Ra 0.05 custa 3–4x. |
| Setup do jateamento | $30–100 por lote | A maioria das oficinas de jateamento tem um valor mínimo. Para 5 peças o setup domina; para 500 peças o custo por peça é mínimo. |
| Urgência | +25–100% | Prazo padrão: 2–5 dias úteis. A urgência atrapalha a programação. |
A economia mais barata é ler a primeira linha ao contrário. O polimento espelhado é 80–100% trabalho
manual a $15–40/hr, então dar ao polidor uma boa superfície de partida vale mais do que qualquer
negociação. Um passe de acabamento CNC a Ra 0.8–1.6 antes do polimento pode reduzir o tempo de polimento
em 50% ou mais, porque partir de Ra 3.2 obriga o polidor a remover as marcas de ferramenta grosseiras
antes mesmo de a sequência começar.
Os erros que jogam dinheiro fora
| Erro | Consequência | Correção |
|---|---|---|
| Especificar polimento espelhado em peças que serão pintadas ou revestidas | Dinheiro jogado fora. O revestimento cobre o polimento por completo. Um espelho Ra 0.05 sob 60 µm de tinta em pó é invisível. | Use jateamento como preparo. |
| Não considerar a remoção de material em características de tolerância apertada | Assentos de rolamento pequenos demais, furos grandes demais, faces de vedação fora de planicidade. As peças reprovam na inspeção dimensional depois do acabamento. | Some a remoção da tabela acima ao acúmulo de tolerâncias antes de liberar o desenho. |
| Especificar Ra sem processo nem norma de referência | A oficina interpreta Ra 0.4 de um jeito diferente do seu. Uma entrega uma superfície retificada, outra entrega uma polida. | Escreva o número e o processo, por exemplo «Ra 0.4 MAX, FINE GROUND». |
| Usar meio de aço em alumínio antes da anodização | Partículas ferrosas se incrustam na superfície do alumínio e aparecem como manchas escuras através do revestimento. | Use microesfera de vidro ou meio cerâmico. Especifique o meio no desenho. |
| Polir espelhado à mão em grandes superfícies planas | Ondulação e distorção. A superfície reflete, mas o reflexo é ondulado. A planicidade se perde. | Use lapidação em máquina ou retificação de superfície para requisitos de planicidade. |
| Especificar o mesmo Ra em todas as superfícies | Custo desnecessário em superfícies ocultas e não críticas. | Indique Ra apenas onde ele funciona: faces de vedação, encaixes de rolamento, faces estéticas visíveis. |
| Polir aço inox e não protegê-lo | Marcas de dedo, manchas de água e leve ferrugem de superfície aparecem em poucos dias. | Aplique verniz transparente ou faça a passivação logo após o polimento. |
| Passar peças de parede fina ou delicadas no polimento vibratório sem separadores | As peças amassam, entortam ou riscam umas as outras no tambor vibratório. | Use separadores de peças e aumente a relação de meio para peça para pelo menos 5:1. |
| Não especificar o tipo de meio nem o tamanho do grão | A oficina usa o padrão dela, que pode ser agressivo demais ou contaminante. | Coloque meio e grão no desenho, por exemplo «GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX». |
| Pular o passe de acabamento CNC antes do polimento | O tempo de polimento (e o custo) triplica ou mais. | Sempre adicione um passe de acabamento CNC a Ra 0.8–1.6 antes de qualquer operação de polimento. |
A versão de uma linha para o seu desenho
Escreva o número, o processo e o escopo. «Ra 0.8 MAX nas faces usinadas, como usinado no resto, sem
acabamento dentro dos furos cegos» é um requisito completo e verificável. «Liso, polido onde possível» não
é.