Cadeia de tolerâncias CNC: por que a sua peça não encaixou
A cadeia de tolerâncias é a aritmética que decide se um conjunto encaixa, e quase todas as queixas de «a peça não encaixou» são cadeias que nunca foram calculadas. Cada dimensão de uma cadeia traz a sua própria tolerância, e o resultado é a soma dessas tolerâncias: três placas de 10.0 ±0.1 mm empilham-se em ±0.3 mm, não em ±0.1 mm. Uma peça pode ser fabricada perfeitamente de acordo com o seu próprio desenho e ainda assim estar errada, porque o desenho nunca teve em conta como as tolerâncias se somam.
O que é realmente uma cadeia de tolerâncias
A regra é simples e impiedosa: a tolerância de uma dimensão montada é a soma das tolerâncias de tudo o que está na cadeia. Mais nada a altera. Uma cadeia de cinco peças com ±0.1 mm cada empilha-se em ±0.5 mm, por mais cuidado que se tenha tido com cada peça.
Há duas maneiras de fazer esta aritmética, e respondem a perguntas diferentes.
| Método | Cálculo | Acúmulo total | Resultado |
|---|---|---|---|
| Pior caso | 0.1 + 0.1 + 0.1 | ±0.3 mm | Nominal 30.0 mm, intervalo 29.7–30.3 mm |
| Soma das raízes quadradas | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Nominal 30.0 mm, intervalo 29.83–30.17 mm |
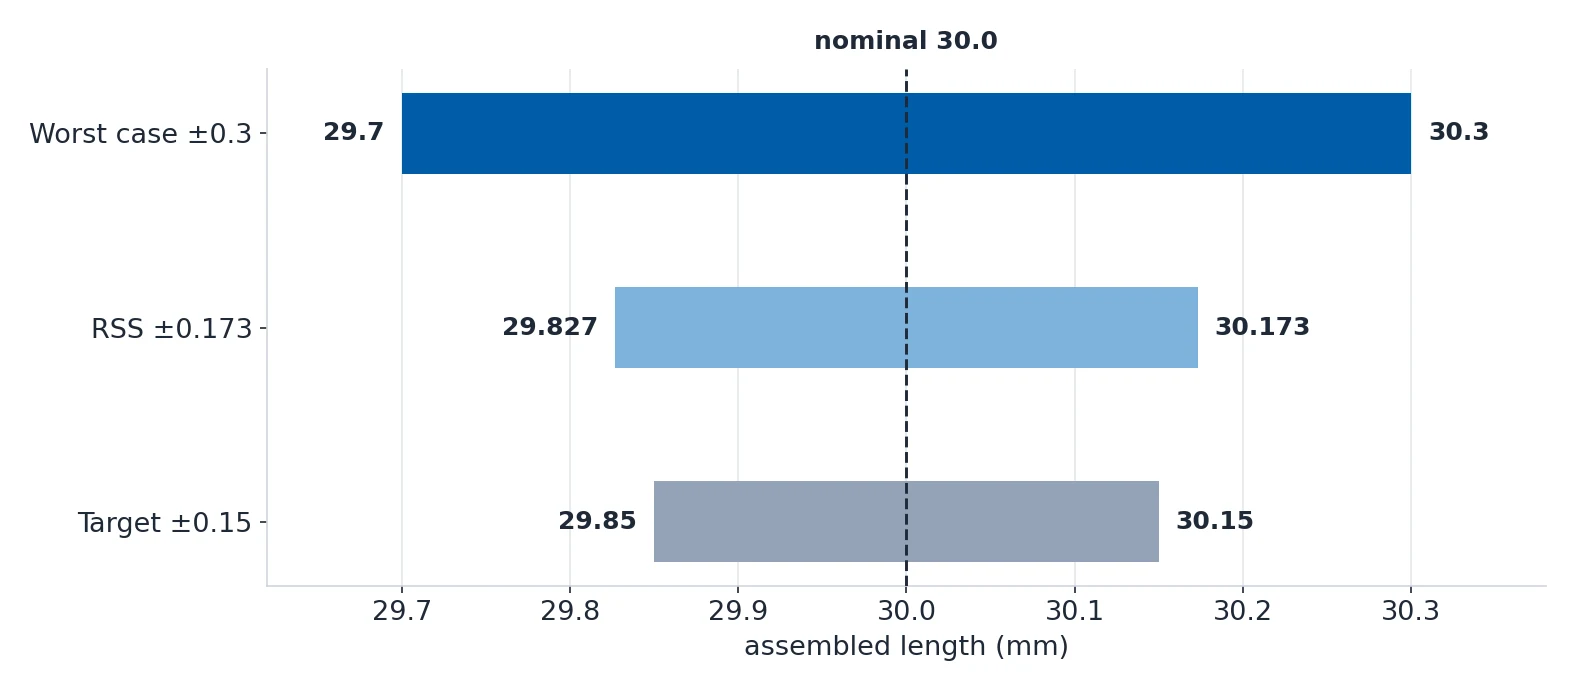
O pior caso é o método que garante o ajuste em cada peça isolada, porque pressupõe que todas as dimensões chegam ao limite ao mesmo tempo. A soma das raízes quadradas é o método estatístico: pressupõe que os erros são aleatórios e independentes, pelo que os valores extremos raramente coincidem. O RSS serve para descrever uma população de milhares de peças. O pior caso serve para garantir que uma peça encaixa.

Por que a sua peça não encaixou: seis causas
Estas seis explicam a maior parte das falhas de ajuste que voltam pelo departamento de qualidade. Todas as seis são problemas de desenho, não de fabricação.
| # | Causa | O que corre mal | A correção |
|---|---|---|---|
| 1 | General tolerance aplicada a um ajuste de rolamento | ISO 2768-m a 50 mm é ±0.3 mm, enquanto o alojamento do rolamento exige ±0.01 mm ou mais apertado | Especificar o ajuste diretamente, por exemplo H7/k6 ou H7/p6 |
| 2 | Não foi calculado o acúmulo do pior caso | Cinco peças de ±0.1 mm cada empilham-se em ±0.5 mm e o conjunto deixa de fechar | Calcular a cadeia e apertar uma dimensão |
| 3 | Tolerância apertada numa parede fina | Uma parede de 1 mm deformase durante a usinagem, por isso ±0.01 mm é impossível por mais que o desenho diga | Parede de pelo menos 1.5 mm em alumínio e 1.0 mm em aço |
| 4 | Nenhuma nota de ISO 2768 | A oficina não tem valor por omissão, por isso cada dimensão ambígua vira uma pergunta e uma suposição | Colocar ISO 2768-mK no bloco de título |
| 5 | Ajuste por interferência com acabamento superficial rugoso | Os picos da superfície são esmagados durante a montagem e a interferência calculada desaparece | Ra 0.8 µm ou melhor, e recomenda-se retificação a Ra 0.4 µm |
| 6 | GD&T aplicado sem referências | A moldura de tolerância geométrica não tem referência, por isso a oficina escolhe uma e o resultado varia | Definir referências de base claras no desenho |

As causas 3 e 6 merecem atenção especial. Uma parede fina não consegue manter ±0.01 mm, diga o desenho o que disser, porque a peça deforma-se enquanto é cortada e a dimensão move-se quando a ferramenta se afasta. E uma tolerância de posição sem referência de base não é uma especificação, é um pedido à oficina para que escolha por si.
Calcular a cadeia: pior caso e soma das raízes quadradas
A ordem de trabalho importa. Calcule primeiro o acúmulo do pior caso, porque é o único método que garante o ajuste em cada peça, e só depois use o RSS na produção em série. Um projeto que começa pelo RSS já deu o problema como resolvido.
O exemplo das três placas é o caso de referência. Três placas de 10.0 ±0.1 mm, empilhadas:
- Pior caso: 0.1 + 0.1 + 0.1 = ±0.3 mm, pelo que o comprimento montado é 30.0 mm no nominal e vai de 29.7 a 30.3 mm.
- Soma das raízes quadradas: √(0.01 + 0.01 + 0.01) = ±0.173 mm, pelo que o mesmo conjunto vai de 29.83 a 30.17 mm.
- Requisito: se o conjunto tiver de manter 30.0 ±0.15 mm, o pior caso não passa, porque 0.3 é maior do que 0.15. O RSS também não salva, porque algumas unidades continuam a cair no pior caso.
Quando o acúmulo não passa, existem exatamente quatro jogadas, e apenas uma delas custa dinheiro na própria peça.
| Opção | Efeito no acúmulo | O que custa |
|---|---|---|
| Apertar uma tolerância | Retira a quota dessa dimensão do acúmulo | +30–150% nessa característica |
| Acrescentar um calço | Absorve a variação no momento da montagem | Um passo de montagem adicional, sem custo de peça |
| Redesenhar a cadeia | Retira completamente uma dimensão do acúmulo | Apenas tempo de engenharia |
| Passar para RSS | ±0.3 passa a ±0.173 mm | Gratuito, mas sem garantia em nenhuma peça isolada |
Redesenhar é normalmente a resposta certa quando a dimensão problemática pode sair da cadeia. Um calço é a resposta certa quando a interface já foi desenhada para o receber. Apertar uma tolerância é a resposta certa só quando a dimensão tem mesmo de ser apertada, e é a mais cara das três.
ISO 2768: General Tolerance, que deve cobrir a maior parte do seu desenho
ISO 2768 é o que torna um desenho legível. Uma nota no bloco de título cobre todas as dimensões que não governam a função, que são normalmente 80% delas, e poupa a oficina de adivinhar o resto.
| Classe | Nível de precisão | Uso típico | Impacto no custo |
|---|---|---|---|
| f (fina) | A mais fina de todas | Peças de precisão, superfícies de acoplamento que não exigem um ajuste específico, requisitos de acabamento apertados | +15–30% face ao médio |
| m (média) | CNC padrão | Peças usinadas CNC em geral, a classe mais usada | Referência |
| c (grosseira) | Alargada | Chapa metálica, soldas estruturais, fundições não críticas, conjuntos grandes | -10–20% face ao médio |
| v (muito grosseira) | A mais alargada | Estruturas soldadas, fundições em bruto, dimensões muito grandes | -20–35% face ao médio |
A letra antes do hífen define a classe linear. A letra depois do hífen define a classe geométrica, portanto ISO 2768-mK significa classe linear m mais classe geométrica K, e omitir a segunda letra significa que não é especificada nenhuma tolerância geométrica geral.
A tolerância linear depende do tamanho nominal, por isso a faixa em que a dimensão cai altera o número.
| Intervalo de tamanho nominal (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
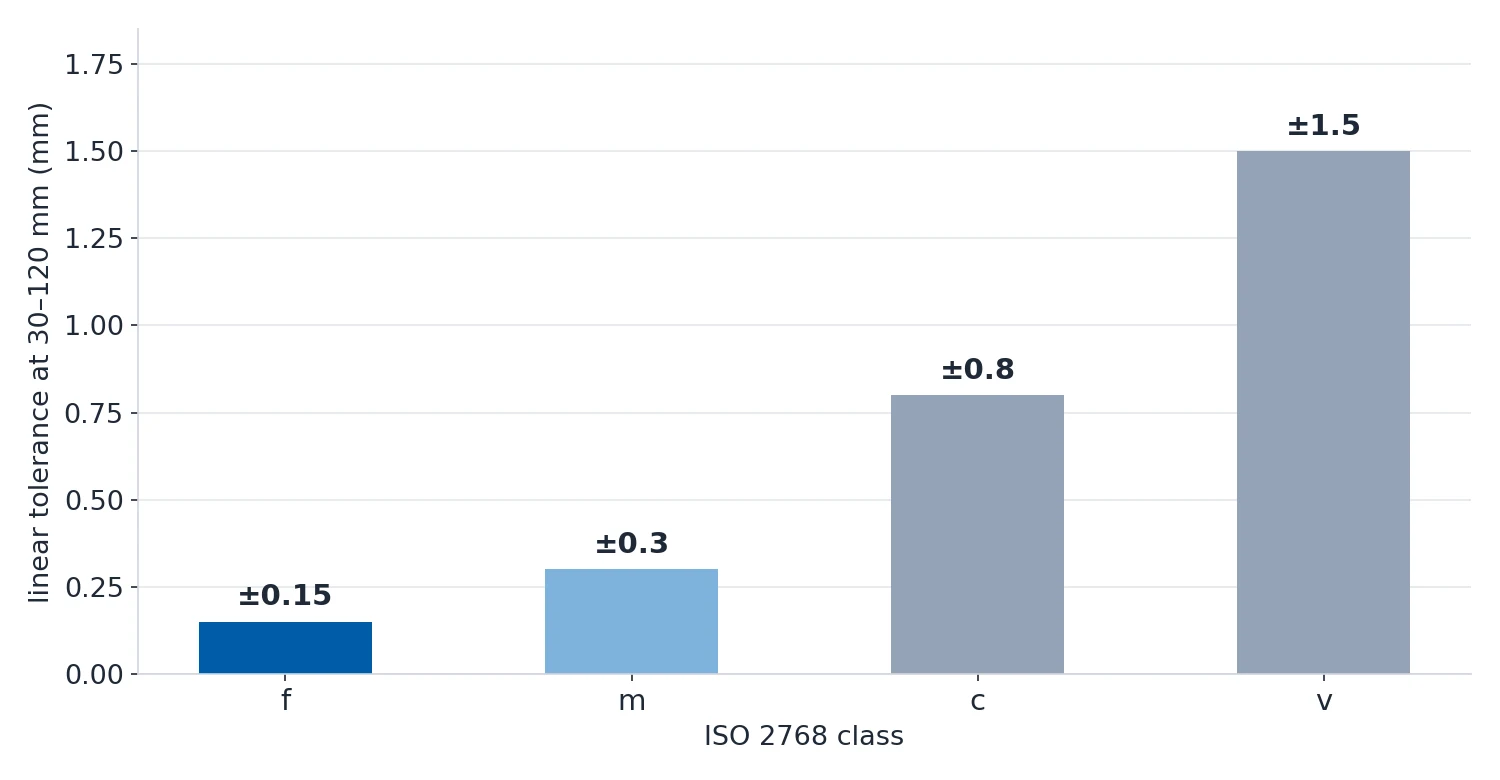
A ISO 2768 tem limites claros, e usá-la onde é preciso um ajuste específico é a forma mais comum de ela dar problemas. Retire uma característica da classe geral sempre que o desenho mostre o que acontece se a dimensão chegar ao limite.
| Situação | Tolerância recomendada | Porquê | Grau IT típico |
|---|---|---|---|
| Eixo no furo do rolamento | Ajuste individual, por exemplo H7/k6 | A vida do rolamento depende de uma interferência ou folga corretas | IT6–IT7 |
| Diâmetro da ranhura de vedação | ±0.025 mm ou mais apertado | Um O-ring perde vedação se a ranhura for demasiado larga ou demasiado funda | IT7–IT8 |
| padrão de furos para parafusos | ±0.1 mm posicional | Os parafusos têm de alinhar através de flanges acoplados | IT9–IT10 |
| Pinos de posicionamento | H7/m6 ou mais apertado | Os pinos têm de ser prensados para um posicionamento repetível | IT6–IT7 |
| Furo do cilindro hidráulico | ±0.005–0.01 mm mais circularidade | O fluido passa por detrás do pistão se o furo não for redondo ou for grande demais | IT5–IT7 |
| Distância entre centros de engrenagens acopladas | ±0.02–0.05 mm | A folga na dentição e o ruído dependem da distância entre centros | IT6–IT8 |
Ajustes: folgado, de transição e por interferência
Quando duas peças têm de manter uma relação entre si, uma tolerância ± em cada uma não chega, porque o desenho precisa de um ajuste, que é uma relação entre o furo e o eixo expressa por duas designações ISO 286.
| Tipo de ajuste | Relação | Montagem | Custo |
|---|---|---|---|
| Folgado | O eixo é sempre menor do que o furo | Montagem manual, as peças podem mover-se uma em relação à outra | Referência |
| De transição | Depende de onde o furo real e o eixo caem dentro das suas faixas | Por vezes uma pequena folga, por vezes uma pequena interferência | +15–30% sobre o folgado |
| Por interferência | O eixo é sempre maior do que o furo | Prensa ou métodos térmicos | O mais caro |
Ler uma designação é simples assim que se conhece as duas metades.
| Elemento | Designação | Desvio a 25 mm | Significado |
|---|---|---|---|
| Furo | H7 | +21 / 0 µm | O desvio fundamental é zero, pelo que o furo só pode ser igual ou maior do que o nominal |
| Eixo | g6 | -7 / -20 µm | Sempre abaixo do nominal, pelo que nunca pode ultrapassar o furo |
As letras a–h produzem ajustes folgados, js–n ajustes de transição e p–zc ajustes por interferência. Por convenção, o furo é um grau mais folgado do que o eixo, porque a furação de precisão é mais difícil do que o torneamento de precisão.
Escolher entre os três segue uma regra: use o ajuste mais folgado que ainda faz o trabalho, e reserve os ajustes por interferência para as uniões que nunca se podem separar.
| Aplicação | Ajuste | Porquê |
|---|---|---|
| Engrenagem ou polia removível num eixo | H7/k6 de transição, montada com prensa de parafuso | Posicionado com um ajuste controlado e removível |
| Pino de posicionamento num furo | H7/js6 de transição | Simétrico face ao nominal, por isso posiciona com precisão em ambas as direções |
| Anel exterior de rolamento prensado numa caixa | H7/p6 por interferência | Esta união nunca se pode separar |
| União aparafusada | H7/h6 folgado | Até 34 µm de folga a 25 mm, mais do que suficiente para um elemento de fixação |
Um detalhe engana nos ajustes por interferência: o acabamento superficial come a interferência. Os picos da superfície são esmagados durante a montagem, pelo que a interferência efetiva é menor do que o valor calculado. A Ra 1.6 µm perdem-se cerca de 13 µm nas duas faces juntas, e a Ra 3.2 µm cerca de 25 µm. Para H7/p6, cuja interferência a 25 mm é apenas de 1–35 µm, essa perda pode consumir toda a interferência e a peça fica folgada. Especifique Ra 0.8 µm ou melhor e trate a retificação a Ra 0.4 µm como o acabamento recomendado para superfícies com ajuste por interferência.
O que cada processo consegue realmente manter
Uma tolerância que o processo não consegue atingir não é uma tolerância apertada, é uma rejeição à espera de acontecer. Isto é o que cada processo mantém como padrão, e o que mantém quando se paga mais.
| Processo | Padrão | Precisão | Ultraprecisão | Equivalente IT |
|---|---|---|---|---|
| Fresagem CNC (3 eixos) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Fresagem CNC (5 eixos) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Torneamento CNC | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Torneamento tipo suíço | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Retificação de superfícies | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Furamento de precisão | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Eletroerosão por fio (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Eletroerosão por penetração (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
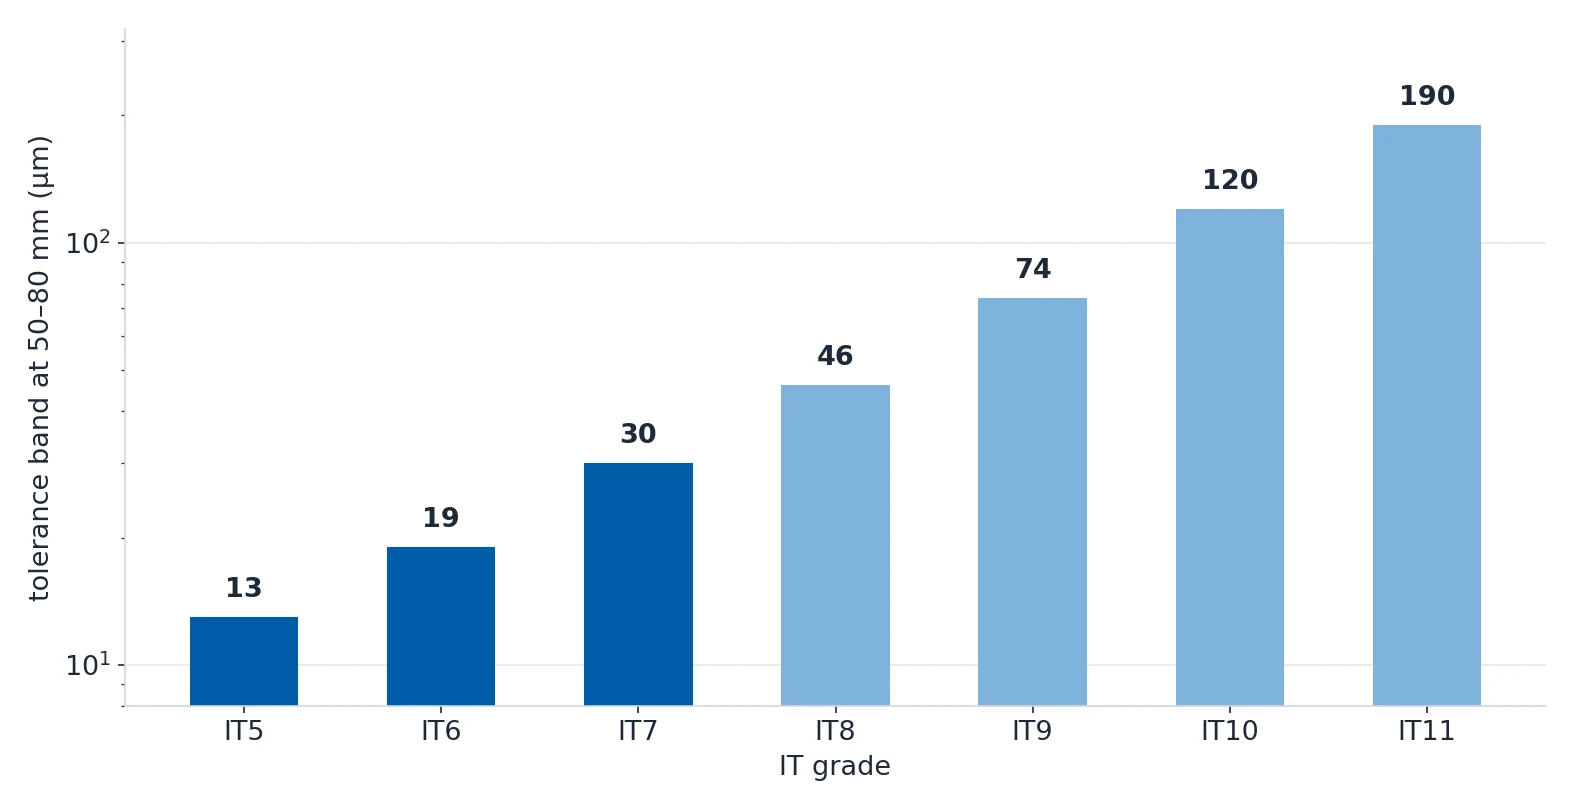
A escala de graus IT é a linguagem comum entre o desenho e a oficina, e vale a pena lê-la diretamente.
| Grau IT | Tolerância a 50–80 mm | Significado prático |
|---|---|---|
| IT5 | 13 µm | Fabricação de instrumentos de medição |
| IT6 | 19 µm | Usinagem de precisão |
| IT7 | 30 µm | Ajustes de precisão para rolamentos e eixos |
| IT8 | 46 µm | Usinagem de precisão geral |
| IT9 | 74 µm | Usinagem geral, o equivalente a ISO 2768-m |
| IT10 | 120 µm | Precisão média |
| IT11 | 190 µm | Usinagem folgada |
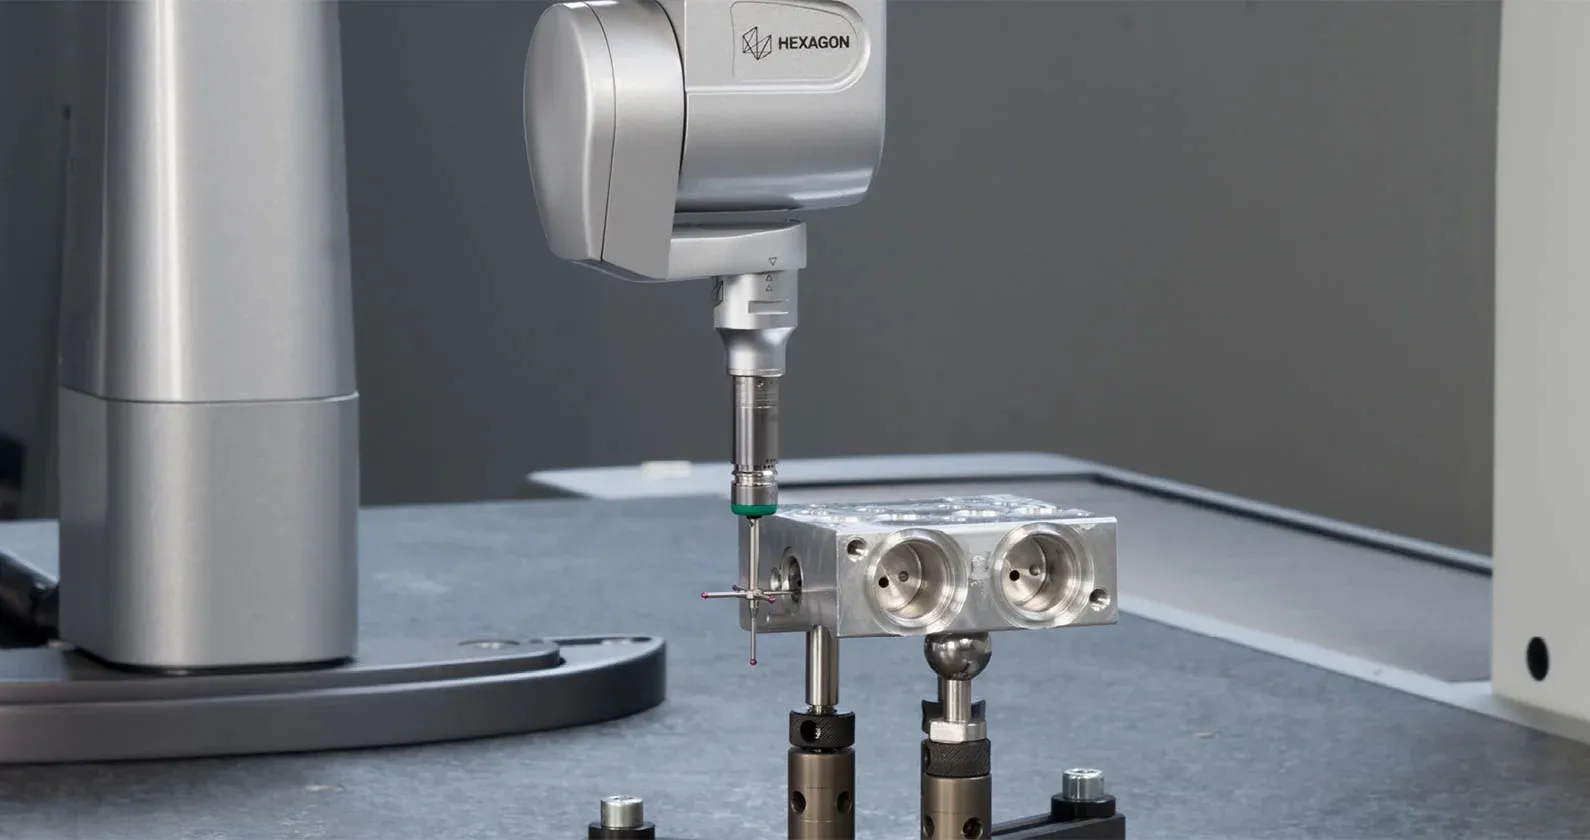
Como corrigir a cadeia antes de chegar à oficina
A correção é um processo curto, e pertence antes de o desenho ser libertado, não depois de chegar a primeira peça.
- Liste todas as dimensões da cadeia de montagem, por ordem, com a respetiva tolerância.
- Calcule o acúmulo do pior caso: some as tolerâncias.
- Compare o resultado com o requisito a que o conjunto tem de obedecer.
- Onde não passar, escolha de propósito: apertar uma tolerância, acrescentar um calço ou redesenhar a cadeia.
- Coloque ISO 2768-mK no bloco de título para tudo o que não estiver indicado individualmente.
- Especifique os ajustes diretamente com a notação H7/k6 em vez de duas tolerâncias ± separadas.
- Verifique cada tolerância apertada contra a tabela de processos e confirme que a parede a consegue suportar.
- Indique o acabamento superficial nos ajustes por interferência.
As três perguntas que apanham quase tudo são simples: qual é a tolerância mais apertada da cadeia, que dimensão a produz e o processo consegue realmente mantê-la. Se uma peça não encaixou, a resposta está normalmente numa dessas três, e estava no desenho antes de o metal ser cortado.
Fontes
Todos os dados desta página vêm da nossa wiki de engenharia.