Что такое DFM в обработке на CNC? Руководство для закупщика
DFM — проектирование с учётом технологичности — означает спроектировать деталь так, чтобы её можно было изготавливать повторяемо, с предсказуемой стоимостью, не выпрашивая у цеха уступок. На практике это короткий список решений, принятых до выпуска чертежа: со скольких сторон нужно вести деталь, какой толщины могут быть её стенки, насколько плотным должен быть каждый допуск и какие типы отверстий действительно нужны для работы изделия. Если эти четыре пункта верны, котировка обычно близка к вашей оценке. Если нет, один и тот же чертёж может разойтись по цене в 2–5× между двумя цехами или вернуться деталью, которая не встаёт в сборку.
Что DFM меняет на самом деле
DFM — это не сертификация и не правило стиля. Это модель затрат, применённая к геометрии, и три рычага объясняют большую часть разницы в цене между хорошо и плохо спроектированной деталью.
| Рычаг затрат | Доля в стоимости алюминиевой детали средней сложности | Насколько он двигает итог |
|---|---|---|
| Количество наладок | 15–30% | +50–200% |
| Выбор материала | 20–40% | +40–500% |
| Избыточное ужесточение допусков | добавляется поверх двух предыдущих | +50–150% |
| Уже имеющиеся на чертеже жёсткие допуски | 10–25% | +30–150% |
Порядок важен. Количество наладок и материал — два самых крупных рычага; избыточное ужесточение допусков — самая дорогая одиночная ошибка. Каждая наладка стоит $30–80 в виде оплаты труда и потерянного времени шпинделя, а одна снятая наладка реально экономит 2–3× эту сумму, если учесть сокращённый контроль, меньшее число ошибок переноса баз и более низкий брак. Вот почему первые два вопроса на любом ревью конструкции всегда одинаковы: можно ли изготовить эту деталь с одной стороны и можно ли вырезать её из стандартного материала?

Пять проверок перед выпуском чертежа
Эти пять проверок занимают около десяти минут на чертёже и ловят геометрические ошибки, которые вызывают большинство дорогих сюрпризов. Проходите их в этом порядке: первые две меняют структуру затрат, а последние три её уточняют.
| # | Проверка | Условие прохождения | Стоимость, если пропустить |
|---|---|---|---|
| 1 | Количество наладок | Каждый элемент доступен с одной стороны | $30–80 за наладку плюс ошибка переноса баз |
| 2 | Толщина стенки | Каждая стенка соответствует рекомендуемой толщине для своего материала | +30–80% времени обработки, дрожание, детали вне допуска |
| 3 | Распределение допусков | На чертеже есть одна общая запись о допусках | 30–50% стоимости детали |
| 4 | Типы отверстий | Каждое отверстие — самый простой тип, который выполняет задачу | от 1.1× до 2.0× за отверстие |
| 5 | Материал и заготовка | Стандартная заготовка из указанного сплава и состояния | +40–500% по строке материала |
Деталь, прошедшая все пять проверок, всё равно может быть дорогой — кронштейн из титана с жёстким допуском дорог по разумным причинам. Что гарантируют проверки, так это то, что вы платите за запрошенную функцию, а не за геометрическое решение, принятое случайно.

Допуски: где DFM экономит больше всего
Самое ценное решение DFM — не ужесточать допуск, а ослаблять каждый допуск, который не обязан быть плотным. Стоимость растёт экспоненциально по мере сужения допусков, поэтому чертёж, где у каждого размера стоит ±0.01 mm, стоит в несколько раз дороже чертежа, где каждый размер задан по назначению.
| Назначение размера | Полоса допуска |
|---|---|
| Посадки с натягом и запрессовка | ±0.005–0.015 mm |
| Шейки подшипников и отверстия | ±0.005–0.015 mm |
| Отверстия под установочные штифты | ±0.01–0.02 mm, H7 |
| Переходные и установочные посадки | ±0.01–0.025 mm |
| Уплотнительные поверхности | ±0.025–0.05 mm |
| Базирующие поверхности | ±0.05–0.1 mm |
| Сквозные отверстия под болты с зазором | ±0.1–0.25 mm |
| Общие размеры | ±0.1–0.5 mm по ISO 2768-mK |
| Резьбовые отверстия | стандартный класс 6H / 6g, ничего плотнее |
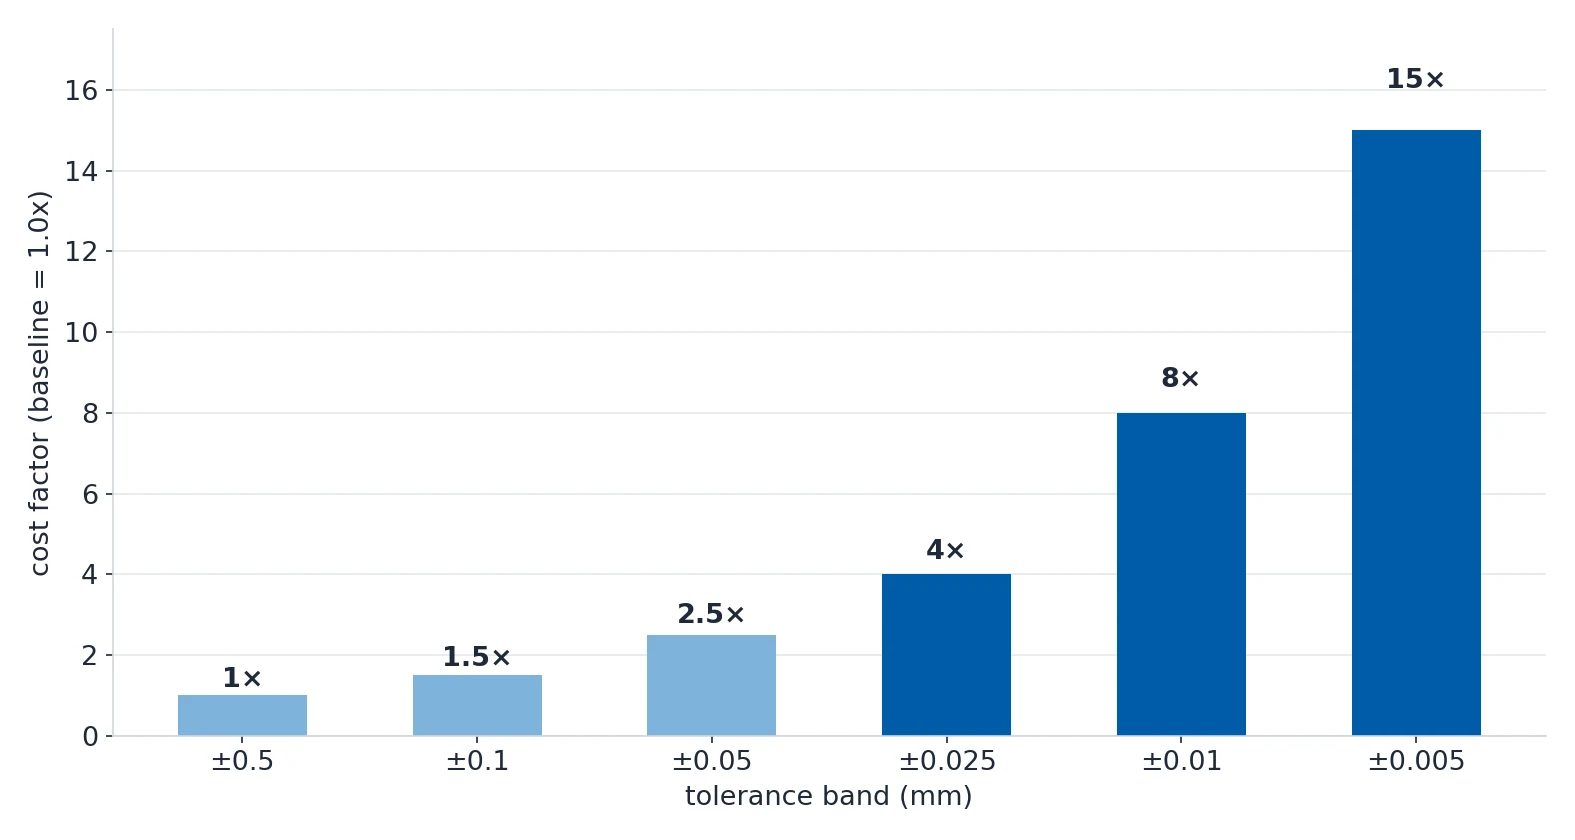
Два правила делают это рабочим. Первое: внесите одну запись в штамп — GENERAL TOLERANCES PER ISO 2768-mK — и позвольте ей покрывать всё, что не оговорено отдельно. Второе: примените правило 80/20: на типичной детали 80% элементов можно оставить по самому свободному стандарту, и только 20% требуют более жёсткого контроля. Если размер не влияет на сборку, герметичность, движение или безопасность, он относится к общему допуску.
Учтите, что шероховатость поверхности — отдельная спецификация. Плотный размер не требует гладкой поверхности, а гладкая поверхность не оправдывает плотный размер.
Толщина стенки, высота и внутренние радиусы
Ниже рекомендуемой толщины стенка не разрушается с шумом — она дрожит, отталкивается от инструмента и уходит за допуск. Абсолютный минимум — крайний случай; рекомендуемое значение — то, что станок повторяет стабильно.
| Материал | Абсолютный минимум | Рекомендуемое |
|---|---|---|
| Алюминий | 0.5 mm | 1.0 mm |
| Сталь | 0.8 mm | 1.5 mm |
| Нержавеющая сталь | 0.9 mm | 1.5 mm |
| Титан | 1.0 mm | 1.5 mm |
| Медь и латунь | 0.5 mm | 0.8 mm |
| Инженерные пластики | 0.4 mm | 0.8 mm |
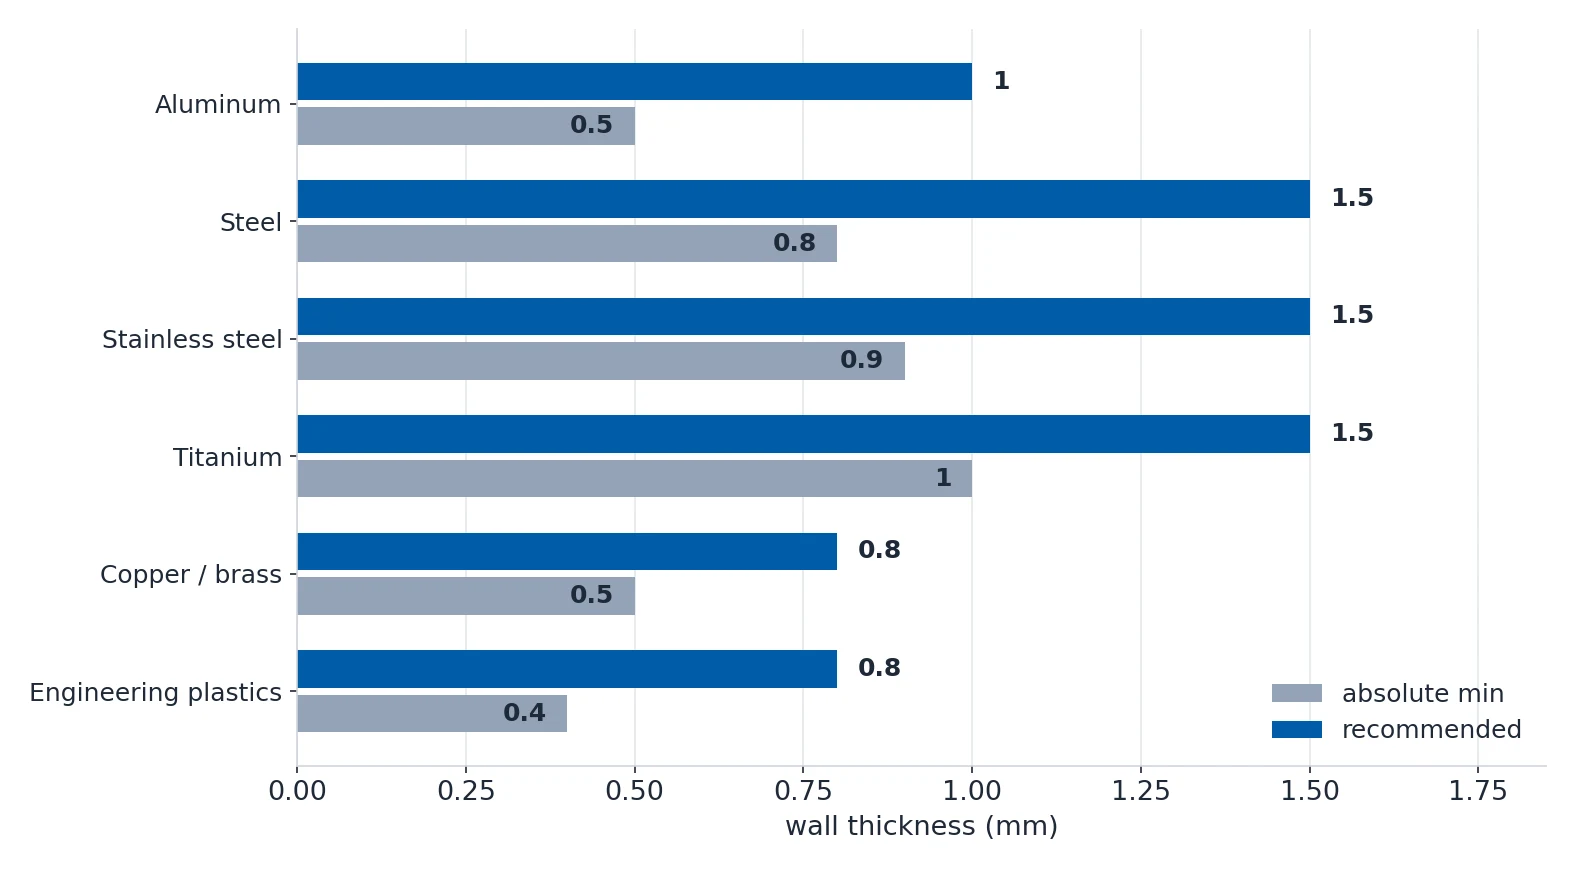
Высота и радиус вытекают из того же правила: геометрия должна выдерживать силы резания, а не только чертеж.
| Правило | Значение |
|---|---|
| Толщина стенки относительно высоты элемента, на котором она стоит | не менее 1/5 |
| Предел неподкреплённой стенки в алюминии | 8× толщины стенки |
| Предел неподкреплённой стенки в стали | 5× толщины стенки |
| Толщина ребра относительно толщины стенки | 0.6× |
| Высота ребра относительно его толщины | не более 5× |
| Максимальная разница между стенками одной детали | 20% |
| Внутренний радиус, оставляемый фрезой 6 mm | R3 mm |
| Внутренний радиус, оставляемый фрезой 10 mm | R5 mm |
| Внутренний радиус, оставляемый фрезой 16 mm | R8 mm |
Когда стенка считается тонкой
Стенка считается тонкой, когда отношение высоты к толщине превышает 10:1, или когда абсолютная толщина падает ниже примерно 2 mm в цветных металлах и ниже 1 mm в стали. При отношении H:T ниже 15:1 деталь прощает ошибки; между 15:1 и 30:1 ей нужен полный набор техник тонкостенной обработки; выше 30:1 это рискованная деталь уже с первого прохода.
Для фрезы из твёрдого сплава 6 mm, режущей стенку из алюминия 2 mm, начните с Vc 300–400 m/min, fz 0.02–0.04 mm/tooth и ap не более 0.5 mm, а затем доработайте. Это примерно половина значений для толстого алюминия, потому что на тонкой стенке ограничение — это радиальный прогиб, а не ресурс инструмента. Важнейший параметр — радиальная глубина реза: держите ae на уровне 25% диаметра инструмента или ниже и применяйте трохоидальную или адаптивную траекторию.
Проектирование отверстий и резьбы без двойной оплаты
Каждый элемент отверстия на чертеже добавляет смену инструмента и операцию. Задать отверстие точнее, чем требует функция, — самый частый способ, которым покупатель платит дважды за один и тот же элемент.
| Тип отверстия | Множитель стоимости | Примечание |
|---|---|---|
| Сквозное отверстие | 1.0× | базовое значение |
| Глухое отверстие | 1.1× | добавляет одну операцию |
| Коническое отверстие | 1.2× | |
| Цилиндрическое отверстие | 1.3× | позволяет винту с цилиндрической головкой сесть вровень |
| Развёрнутое отверстие | 1.5–2.0× | вторая операция, выходит на ±0.005–0.02 mm |
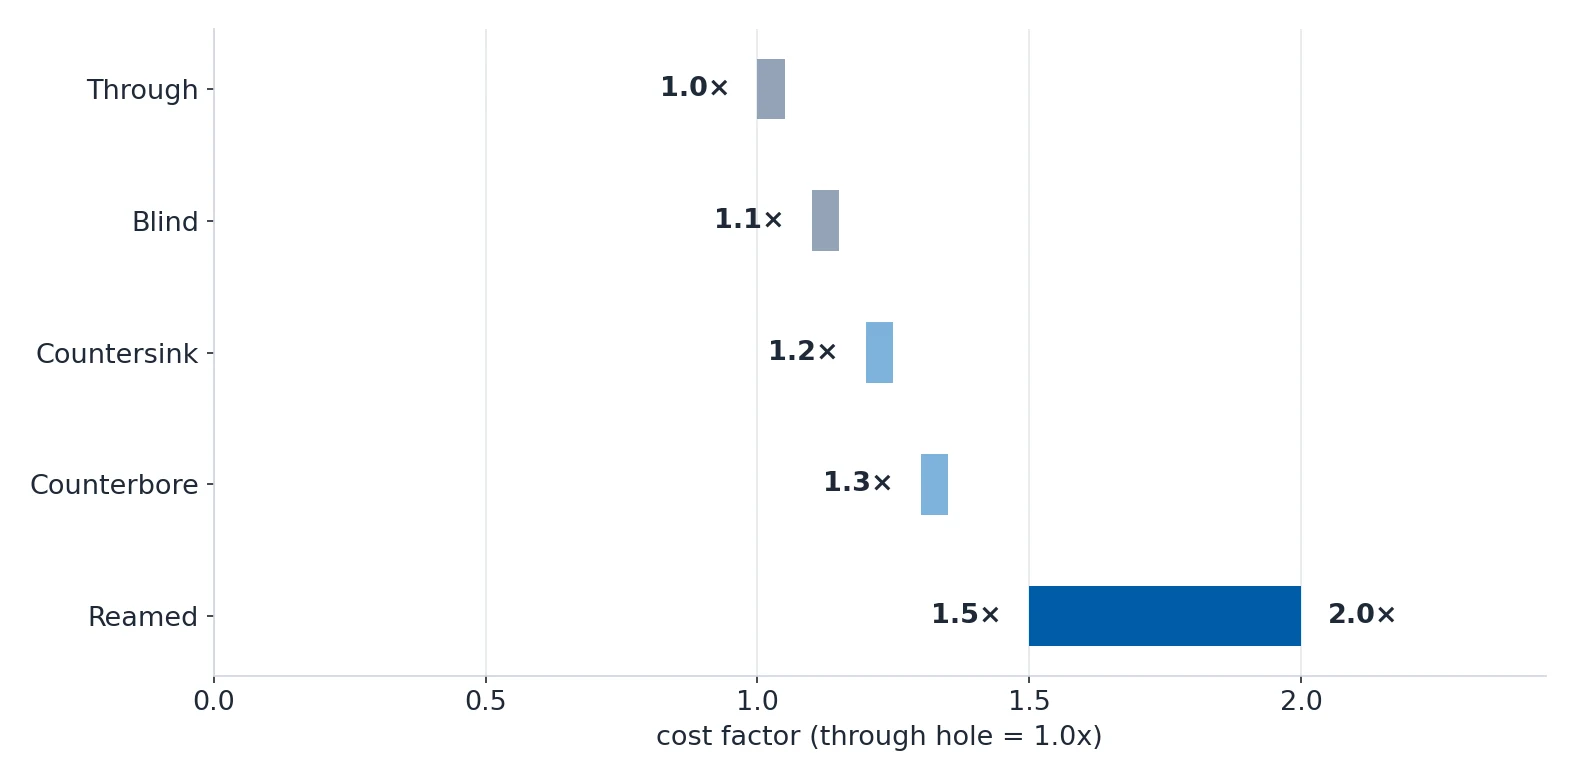
Глубина — вторая половина стоимости отверстия. Отверстие 10 mm глубиной 50 mm стоит в 5–10× дороже того же отверстия на глубине 10×D, поэтому, если глубина не нужна по назначению, измените конструкцию, а не платите за неё.
| Глубина сверления | Надбавка |
|---|---|
| До 3× D | базовая |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Более 30× D | +500%+ |
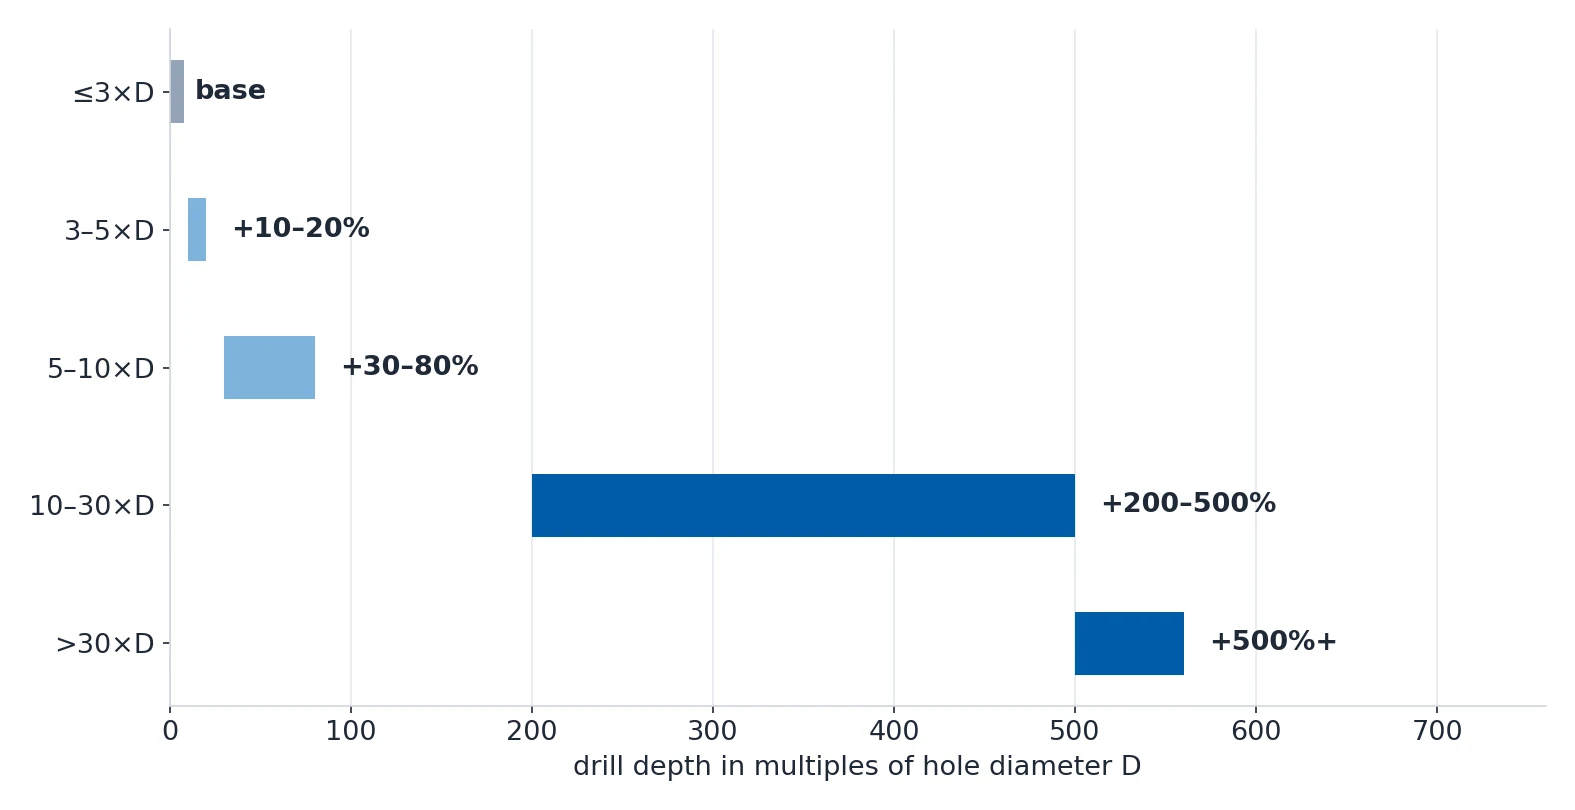
Резьба следует той же логике, а глубину резьбы задаёт материал, а не крепёж.
| Материал | Минимальная глубина резьбы |
|---|---|
| Алюминий | 1.5× D, рекомендуется 1.5–2.0× D |
| Сталь | 1.0× D |
| Титан | 0.75× D |
Ниже последнего полного витка оставьте 3–5 шагов: 2–3 шага на заход метчика плюс 1–2 шага на то, что не снимает плоский метчик, что для M10x1.5 составляет 4.5–7.5 mm. Указывайте глубину резьбы и глубину сверления отдельно, например M8x1.25-6H THRU 12, DRILL 18 DEEP, чтобы оператор не догадывался и не сломал метчик.
Ещё два правила стоит проверить. Держите центр отверстия на расстоянии не менее 1.5× D от ближайшей кромки и 2.0× D для резьбового отверстия, иначе окружающая стенка вздувается и трескается. Между отверстиями оставляйте центры на расстоянии не менее 2.0× D при одинаковом диаметре и оставляйте не менее 1.0 mm стенки — лучше 3 mm — между отверстием и соседним карманом или пазом.

Что DFM реально экономит
Сбережения ниже получены от изменений конструкции, которые сохраняют функцию изделия. Они отсортированы по тому, насколько сильно каждое влияет на цену единицы.
| Изменение конструкции | Экономия на деталь |
|---|---|
| Объединить две детали в одну | $5–20 на сборку |
| Убрать одну наладку, перенеся элементы на одну сторону | $30–80 за партию |
| Внутренний радиус с R1.5 до R3 mm | $3–8 |
| Ослабить некритичный допуск с ±0.01 до ±0.05 mm | $5–15 |
| Открыть карман до края | $2–5 |
| Десять таких изменений вместе | $24–63 на деталь |
| Десять таких изменений на заказе 500 штук | $12,000–$31,500 |
Размер партии сам по себе меняет цену единицы, потому что наладка — это фиксированные затраты, а материал и время резания — нет.
| Количество | Наладка на деталь | Итого на деталь |
|---|---|---|
| 1–5 штук | $100–500 | $130–580 |
| 100–500 штук | $1–5 | $26–75 |
| 1,000–5,000 штук | $0.10–0.50 | $20–60 |
| 10,000+ штук | — | $18–55, то есть 0.8–0.9× базового значения |
Иногда правильный ответ DFM — это не лучший чертёж, а другой процесс. Определитесь с этим до того, как конструкция заморожена, потому что деталь, спроектированная только под CNC, навсегда остаётся в этой структуре затрат.
| Альтернативный процесс | Дешевле на | С какого количества имеет смысл |
|---|---|---|
| Литьё по выплавляемым моделям с финишной обработкой на CNC | 40–70% | от 200 штук |
| Гидроабразивная резка для больших плоских поверхностей при невысокой точности | 50–80% | от 10 штук |
| Швейцарский токарный автомат для малых тел вращения | 30–50% | от 500 штук |
| Литьё под давлением | 60–90% | от 5,000 штук |

Как выпустить чертёж, чистый по DFM
Чертёж, чистый по DFM, — это полноценный запрос на котировку. Двенадцать пунктов отделяют точную котировку от грубой вилки, и хороший цех вернёт котировку, разложенную по тем же элементам затрат, чтобы вы могли сравнивать построчно.
- 2D-чертёж плюс 3D CAD (STEP или IGES)
- Спецификация материала с требованием к сертификату
- Количество: целевое и минимальное
- Простановка допусков с выделением критичных размеров
- Шероховатость поверхности по каждой поверхности
- Тип поверхностной обработки
- Требования к контролю и качеству, например CMM FAI или уровень PPAP
- Применимый стандарт, ASME Y14.5 или ISO 1101
- Целевая дата отгрузки, а не "ASAP"
- Место доставки и Инкотермс
- Требования к упаковке
- Прогноз годового объёма, если деталь серийная
Если вы хотите, чтобы DFM-работу выполнил цех за вас, попросите об этом прямо в запросе и укажите, что проверять: количество наладок, толщину стенки, распределение допусков, типы отверстий и размер заготовки. Серьёзный цех сначала задаст 3–5 уточняющих вопросов, а затем выдаст котировку за 3–7 рабочих дней. Цехи, которые котируют, ни о чём не спрашивая, и есть те, которые будут гадать, и за это гадание вы заплатите позже.
Самый дешёвый момент исправить конструкцию — до выпуска чертежа. Второй по дешевизне — до размещения заказа. После этого каждое изменение оформляется как изменение заказа.
Источники
Все данные на этой странице взяты из нашей инженерной вики.