Какая минимальная толщина стенки при обработке на станках с ЧПУ?
Абсолютная минимальная толщина стенки при обработке на станках с ЧПУ составляет 0.5 mm для алюминия, 0.8 mm для стали, 0.9 mm для нержавеющей стали, 1.0 mm для титана, 0.5 mm для меди и латуни и 0.4 mm для конструкционных пластиков. Рекомендуемые значения в большинстве случаев вдвое больше: 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm и 0.8 mm. Абсолютный минимум — это точка, до которой стенку ещё можно фрезеровать. Рекомендуемое значение — это точка, до которой станок может изготавливать её повторяемо, и именно это число должно стоять на вашем чертеже.
Цифры: минимальная толщина стенки по материалам
Каждый материал выходит из строя по-своему на своём пределе, поэтому единого универсального числа не существует.
| Материал | Абсолютный минимум | Рекомендуемое | Что происходит, если стенка слишком тонкая |
|---|---|---|---|
| Алюминий (6061, 7075) | 0.5 mm | 1.0 mm | Вибрация при финишной обработке, стенка уходит от фрезы, размер выходит за допуск. Тонкие алюминиевые стенки вибрируют и дают плохое качество поверхности. |
| Сталь (1045, 4140) | 0.8 mm | 1.5 mm | Прогиб инструмента при 0.5 mm на стали существенный, стенки выгибаются внутрь. Более твёрдые стали усиливают эффект: инструмент скользит, а не режет. |
| Нержавеющая сталь (304, 316) | 0.9 mm | 1.5 mm | Нержавеющая сталь быстро наклёпывается. Тонкие стенки перегреваются, коробятся и могут треснуть, а износ инструмента резко ускоряется. |
| Титан (Ti-6Al-4V) | 1.0 mm | 1.5 mm | У титана низкая теплопроводность, поэтому в тонких сечениях накапливается тепло и возникает тепловое коробление. Требуются крайне малые подачи. |
| Медь и латунь | 0.5 mm | 0.8 mm | Мягкий материал помогает, медь можно делать довольно тонкой. Но очень тонкие медные стенки хрупки при обращении и могут погнуться до сборки. |
| Конструкционные пластики (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Пластики прогибаются под действием силы резания, тонкие стенки уходят от инструмента, и размеры получаются нестабильными. PEEK жёстче, но стоит в 10× дороже. |

Ниже 0.8 mm для металла честный вопрос звучит так: литьё или металлоинжекционное формование лучше? Сложная тонкостенная форма, отлитая методом точного литья с доработкой на ЧПУ, обходится на 40–70% дешевле за деталь и окупается начиная с 200 деталей.
Почему значений два
Абсолютный минимум и рекомендуемое значение отвечают на два разных вопроса. Минимум отвечает на вопрос «это вообще можно фрезеровать?» Рекомендуемое значение отвечает на вопрос «это можно фрезеровать каждый раз одинаково?»
Это различие стоит реальных денег, потому что тонкие стенки требуют сниженных подач, дополнительных проходов и часто ещё одной установки со специальным инструментом.
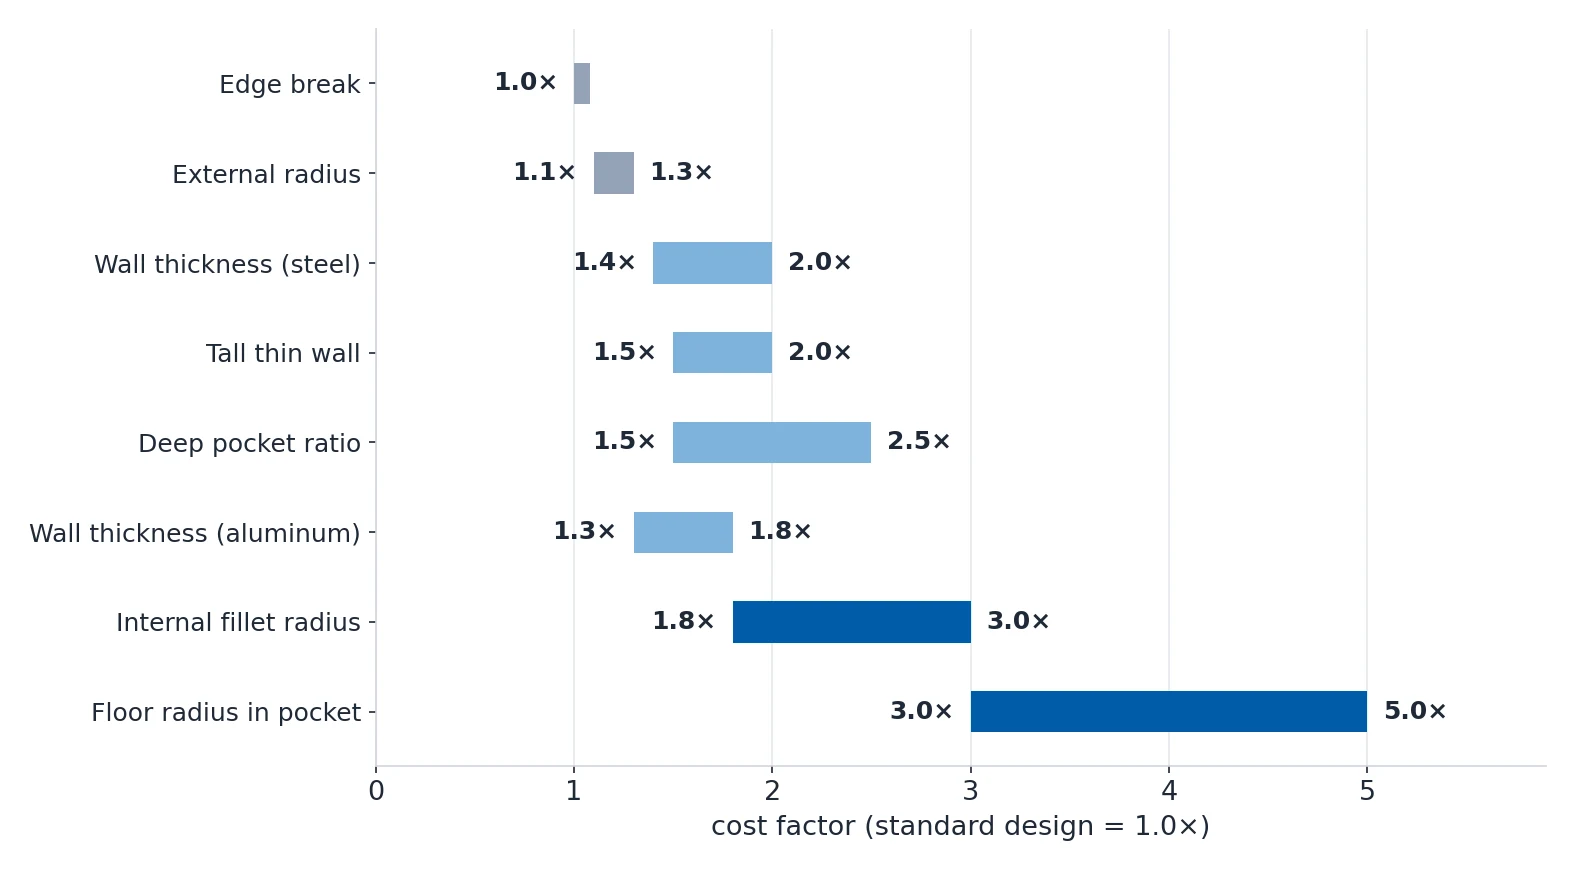
| Конструктивный признак | Стандартное требование | Жёсткое или сложное требование | Множитель стоимости |
|---|---|---|---|
| Толщина стенки (алюминий) | не менее 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Толщина стенки (сталь) | не менее 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
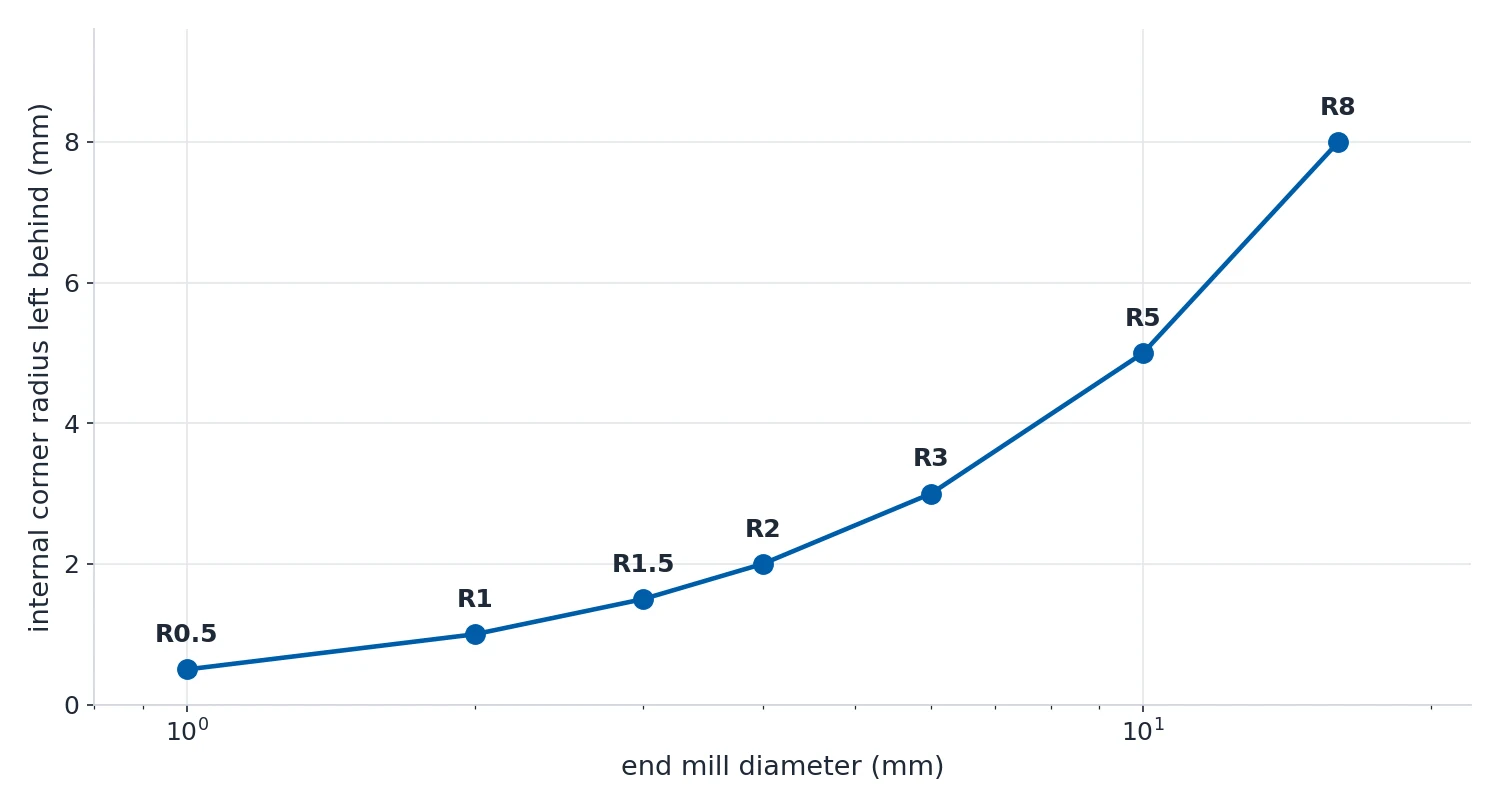
| Радиус внутреннего скругления | R3–R6 mm | R0.5 mm или меньше | 1.8–3.0× |
| Радиус дна полости | R1–R3 mm | R0 (острый) | 3.0–5.0× |
| Снятие заусенца | фаска 0.5 mm (по умолчанию) | острые кромки, без скругления | 1.0×, но выше риск при обращении |
| Внешний радиус | остро или скругление 0.5 mm | большой радиус для внешнего вида, R5 и более | 1.1–1.3× |
| Отношение глубины глубокой полости | глубина не более 4× ширины | глубина более 6× ширины | 1.5–2.5× |
| Высокая тонкая стенка | высота не более 5× толщины | высота более 8× толщины | 1.5–2.0× |
Обработка стенок на минимальной толщине добавляет 30–80% времени к обработке рекомендуемой толщины. Это то число, которое нужно показать конструктору, желающему алюминиевую стенку 0.6 mm, а не абсолютный минимум.
Какой высоты может быть стенка
Сама по себе толщина стенки не решает, выдержит ли стенка. Решает высота, а её задают два отношения.

| Правило | Ориентир | Почему это важно |
|---|---|---|
| Отношение высоты стенки к высоте элемента | Толщина стенки не менее 1/5 высоты соседнего элемента | Высокая тонкая стенка работает как консольная балка. Стенка высотой 10 mm требует минимум 2 mm толщины, чтобы сопротивляться прогибу от сил резания. |
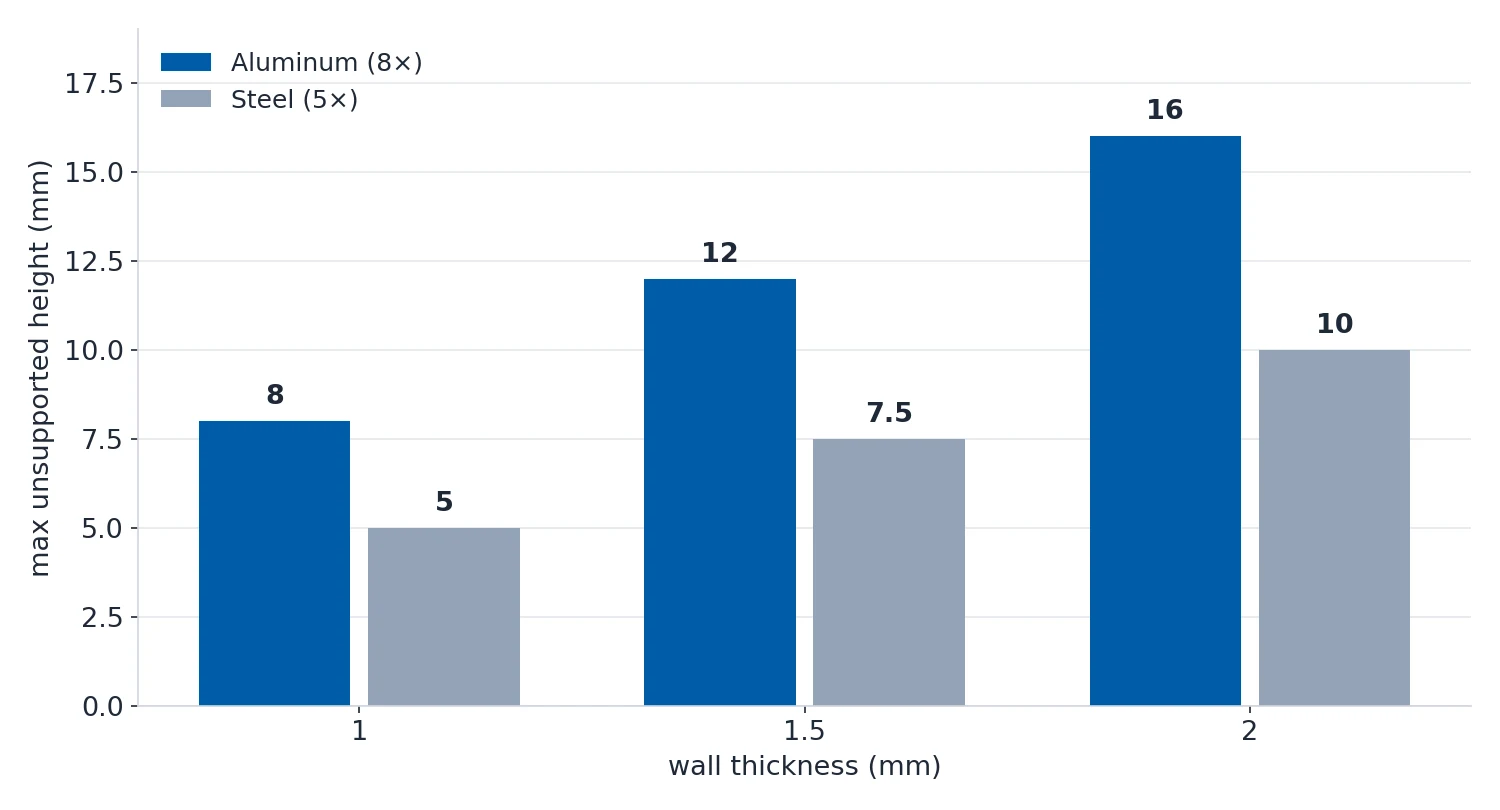
| Высота неподпираемой стенки | Максимальная неподпираемая высота = 8× толщины стенки для алюминия, 5× для стали | За пределами этого отношения стенка вибрирует во время обработки. Либо утолщите стенку, либо добавьте рёбра. |
| Равномерная толщина стенки | Держите толщины стенок в пределах 20% друг от друга на одной детали | Неравномерная толщина вызывает неравномерное охлаждение при термообработке и неравномерное снятие напряжений, что приводит к короблению. |
| Переход в углу | Плавные переходы между толстыми и тонкими сечениями | Резкие изменения толщины создают концентраторы напряжений. На переходе добавьте скругление или уклон. |
| Проектирование рёбер | Толщина ребра = 0.6× толщины стенки, высота ребра не более 5× толщины ребра | Толстые рёбра оставляют раковины на противоположной поверхности отливок и добавляют время обработки на ЧПУ. |
Когда стенка становится тонкой
Стенка считается тонкой, когда отношение высоты к толщине превышает 10:1, или когда абсолютная толщина падает ниже примерно 2 mm для цветных металлов и ниже 1 mm для стали. Ниже этого стандартное зажимление в жёстких зажимах уже небезопасно.
Руководства по применению используют три полосы: ниже 15:1 запас большой, 15–30:1 требует полного набора приёмов работы с тонкими стенками, а выше 30:1 деталь рискованна с первого прохода.
Причина, по которой материал так важен именно здесь, — теплопроводность и остаточные напряжения.
| Материал | CTE (×10⁻⁶/K) | Теплопроводность (W/m·K) | Чувствительность к остаточным напряжениям |
|---|---|---|---|
| Алюминий 6061 | 23.6 | 167 | Высокая (прокатный лист) |
| Алюминий 7075 | 23.4 | 130 | Очень высокая (закалка, без снятия напряжений) |
| Титан Grade 5 | 8.6 | 6.7 | Средняя (ковка) / высокая (лист) |
| Нержавеющая сталь 304 | 17.3 | 16 | Высокая (прокатный лист) |
| Сталь 1018 | 11.6 | 52 | Средняя |
| Invar 36 | 1.3 | 11 | Низкая (проектный выбор с низким CTE) |
Стенка, вышедшая из станка плоской и покоробившаяся на верстаке, — это не производственный дефект. Коробление — это упругий отскок от усилия зажима плюс перераспределение остаточных напряжений при снятии материала. Измерьте деталь в зажиме и в свободном состоянии: разница между ними — упругая составляющая и относится к оснастке, а любая оставшаяся остаточная кривизна относится к процессу.
Обработка тонкой стенки без её смещения
Параметры резания на тонкой стенке примерно вдвое меньше тех, что тот же инструмент выдержал бы на толстом сечении, потому что на тонкой стенке ограничение — это радиальный прогиб, а не ресурс инструмента.
Для фрезы из твёрдосплава 6 mm, режущей алюминиевую стенку 2 mm, начните с Vc 300–400 m/min, fz 0.02–0.04 mm/tooth и ap не более 0.5 mm, а затем доработайте. Держите радиальный срез ae на уровне не более 25% диаметра фрезы и используйте трохоидальную или адаптивную траекторию.
Вторая половина проблемы — это оснастка, и именно оттуда на самом деле приходит большая часть искажений тонких стенок.
| Метод зажима | Минимальная толщина стенки | Совместимость материалов | Типичный прогиб | Лучшее применение |
|---|---|---|---|---|
| Жёсткие зажимы (стандарт) | не менее 6 mm | Все металлы | 0.1–0.3 mm | Только толстые детали |
| Мягкие зажимы (обрабатываемые) | не менее 1.5 mm | Все металлы | 0.02–0.05 mm | Обычные тонкие стенки |
| Вакуумный патрон | не менее 0.3 mm (фольга) | Непористые, любой металл | 0.01–0.03 mm | Плоский лист, лёгкие проходы |
| Магнитный патрон | не менее 1 mm | Только ферромагнитные | 0.02–0.08 mm | Шлифованные стальные плиты |
| Заливка воском | не менее 0.5 mm | Все металлы, избегать нагрева | 0.01–0.05 mm | Черновая обработка тонких стенок |
| Низкоплавкий сплав | не менее 0.5 mm | Все металлы, проверить тепловую историю | 0.005–0.02 mm | Сложные тонкостенные полости |
| Технологические припуски или бобышки | Любая, по проекту | Все металлы | Практически нулевой | Лучшее универсальное решение |
Два правила стоит запомнить. Магнитные патроны работают только на ферромагнитном материале, то есть на углеродистой стали, инструментальной стали и некоторых нержавеющих сталях серии 400; аустенитные нержавеющие стали, такие как 304 и 316, а также титан Grade 2 и Grade 5 практически не магнитятся и не удерживают заготовку. И технологические припуски, заложенные в саму деталь, — лучшее универсальное решение, потому что они превращают задачу с тонкой стенкой в задачу с толстой стенкой.
Чтобы выяснить, какой именно механизм вызывает искажение, измеряйте, а не гадайте.
| Метод | Что измеряет | Точность | Лучше всего для |
|---|---|---|---|
| CMM в зажиме и в свободном состоянии | Прогиб от зажима плюс остаточное высвобождение | ±0.001 mm | Всех тонкостенных деталей |
| Сверление отверстий (ASTM E837) | Остаточное напряжение у поверхности | ±10 MPa | Квалификации процесса |
| Метод надреза или контурный метод | Остаточное напряжение по глубине | ±20 MPa | Листов и заготовок |
| XRD sin²(ψ) | Остаточное напряжение на поверхности | ±5 MPa | Дорогих деталей и деталей для аэрокосмической отрасли |
| CAD-симуляция (FEA) | Прогнозирует прогиб | Только тенденция | Проверки на этапе проектирования |
К FEA стоит отнестись с осторожностью. Большинство моделей FEA учитывают только силу резания, приложенную к свободной от напряжений заготовке, и не учитывают высвобождение остаточных напряжений по мере снятия материала. На толстых деталях это небольшая погрешность; на тонких стенках это главный источник прогиба, и именно поэтому симуляция занижает прогиб тонкой стенки в 2–5×. Относитесь к FEA как к инструменту прогноза формы, а не величины, если только в модель не включены одновременно поле остаточных напряжений и ступенчатое снятие материала.
Не забудьте про покрытие
Стенка 0.6 mm с анодированным слоем 25 µm на сторону уже не является стенкой 0.6 mm. Анодирование добавляет 25 µm на сторону, то есть 0.05 mm в сумме, а цепочка допусков съедает остаток запаса. К минимальной толщине стенки добавьте 2× толщины покрытия, и учтите это до начала обработки, а не после.
То же правило относится к любой полости, в которой будет стоять уплотнение. Уплотнительное кольцо или герметик не может правильно сесть в остром углу, и образуется путь утечки. Для любой полости под уплотнение, прокладку или кольцо задайте минимальный радиус дна R0.5–R1.0 mm.

Как указать толщину стенки на чертеже
Толщина стенки — производный размер: она зависит от глубины полости и положения дна, поэтому если её не указать, она превращается в спор. Вот ошибки, которые встречаются чаще всего.
| # | Ошибка | Что происходит | Правильный подход |
|---|---|---|---|
| 1 | Заданы внутренние углы R0 | Невозможно стандартными фрезами. Станочник вынужден применить проволочный EDM или потребовать изменения конструкции, и проект срывается. | Всем внутренним углам нужен радиус скругления не менее R0.5 mm, согласованный со стандартными размерами инструмента. |
| 2 | Разные радиусы скругления на одном элементе | Требуется несколько смен инструмента, добавляются время наладки и стоимость. | По возможности используйте один радиус скругления на каждый элемент полости. |
| 3 | Очень тонкие стенки рядом с толстыми сечениями | Тонкая стенка коробится или прогибается от напряжений в соседнем толстом сечении, и размер выходит за допуск. | Держите толщину стенки равномерной и добавляйте плавные переходы. |
| 4 | Глубокие полости с малым радиусом дна | Нужен длинный тонкий инструмент, который прогибается, что даёт плохую поверхность, неточные размеры и поломку инструмента. | Увеличивайте радиус дна пропорционально глубине полости. |
| 5 | Не задан снятие заусенца | Завод применяет стандартные 0.5 mm. Обычно это нормально, но если нужны острые кромки, деталь уже бракованная. | Явно укажите острые кромки или добавьте в технические требования надпись BREAK SHARP EDGES 0.5 mm MAX. |
| 6 | Указан угол литьевой конусности на детали ЧПУ | Литьевая конусность относится к отливкам и формованным изделиям и сбивает станочника с толку. На ЧПУ можно фрезеровать уклон, но «литьевая конусность» подразумевает пресс-форму. | Укажите фактический уклон как размер, например уклон 1:50, а не «литьевую конусность». |
| 7 | Скругления меньше доступного инструмента для глубины элемента | Полост глубиной 20 mm с углами R0.5 требует инструмента 1 mm, который слишком длинный и гибкий. Инструмент ломается или прогибается. | Вылет инструмента не должен превышать 8× диаметра инструмента. В глубоких полостях применяйте большие радиусы скругления. |
| 8 | Толщина покрытия не учтена на тонких стенках | Номинальная толщина стенки была 0.6 mm, анодирование добавляет 25 µm на сторону, а цепочка допусков съедает остаток. | Добавьте к минимальной толщине стенки 2× толщины покрытия. |
Ещё две мелочи тоже стоит сделать правильно. Отраслевое значение по умолчанию для снятия заусенца — фаска или радиус 0.5 mm на всех острых кромках, а стандартные углы развёртки — 60°, 82°, 90° и 120°.
Вся дисциплина сводится к одной привычке: указывайте минимальную толщину стенки на чертеже как критический размер и проектируйте каждое внутреннее скругление одним радиусом инструмента. Всё остальное следует из этих двух правил.