Как снизить себестоимость ЧПУ-обработки, не меняя конструкцию
Самая дешёвая экономия — это вообще не изменение конструкции: это правильный заказ количества и правильный формат заготовки для цеха. Наладка — это фиксированные затраты, а материал покупают по килограммам или по пруткам, поэтому эти два рычага двигают цену за штуку, не затрагивая ни одного элемента чертежа. Изменения конструкции, которые действительно окупаются, по большей части небольшие — ослабить допуск, который никому не был нужен, вскрыть карман до края, использовать один радиус скругления вместо трёх, — и они меняют чертёж, а не функцию.
Куда на самом деле уходят деньги
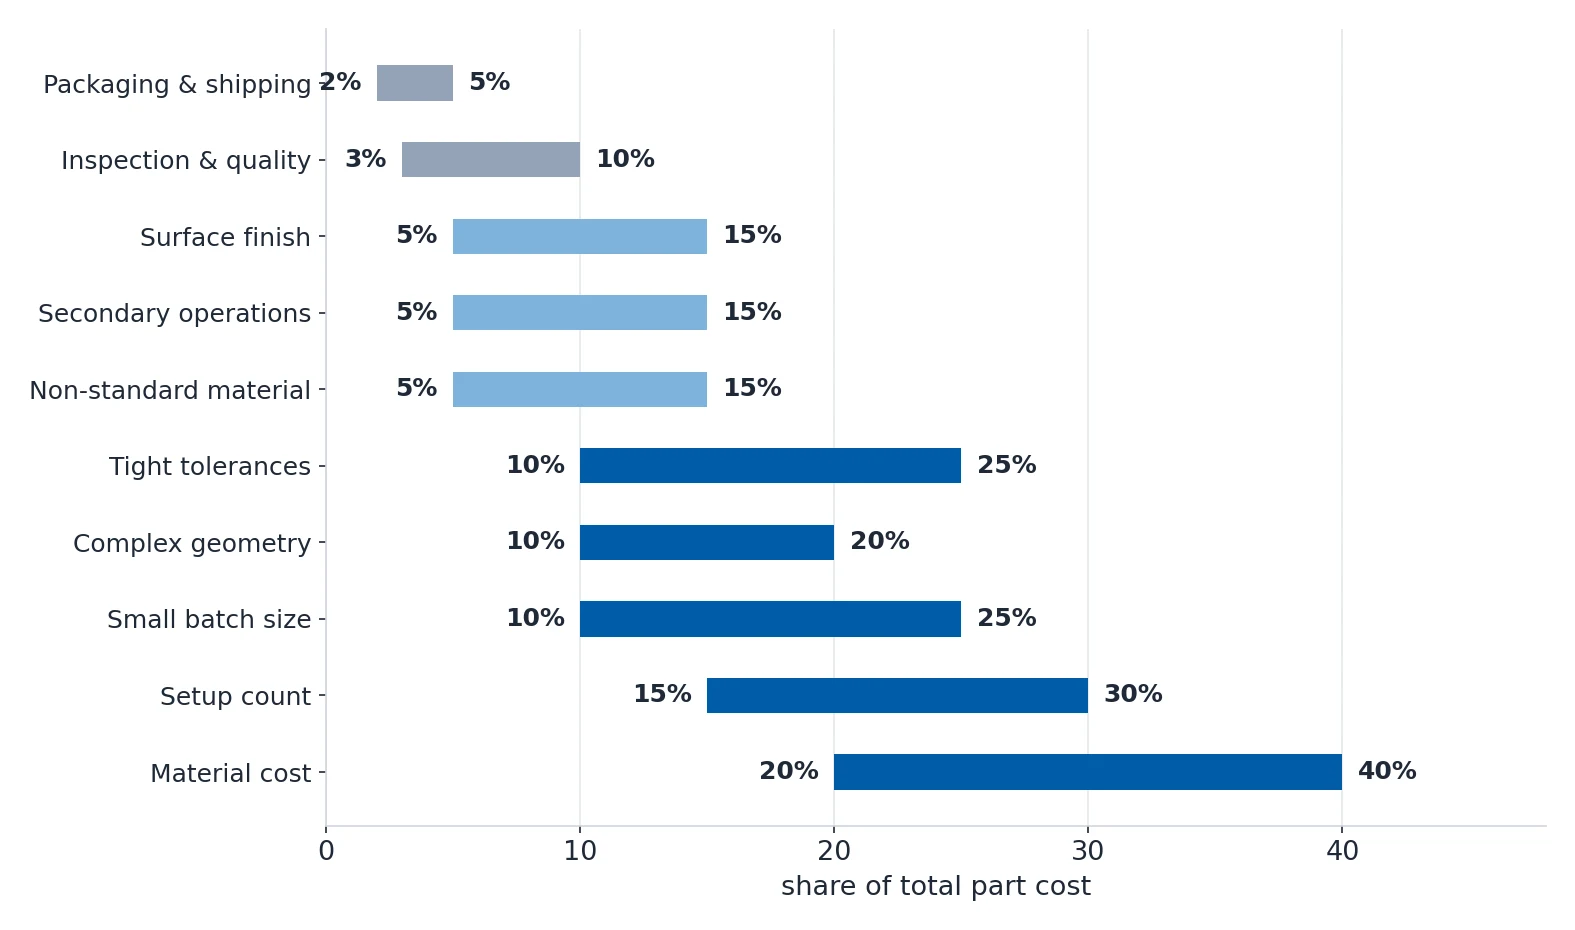
Коммерческое предложение по ЧПУ — это не одна цифра, и именно понимание отдельных позиций позволяет вам их сдвигать.
| Место | Фактор затрат | Типичная доля в себестоимости | Влияние на диапазон затрат | Ключевая мысль |
|---|---|---|---|---|
| 1 | Количество наладок | 15–30% | +50–200% | Каждая наладка, переворот, повторный зажим или смена станка добавляет 30–80 $ на труд и потерянное время шпинделя. Это самый крупный управляемый фактор. |
| 2 | Стоимость материала | 20–40% | +40–500% | Сырьё часто бывает самой крупной позицией. Титан стоит в 8–12× дороже алюминия, а нестандартные размеры вынуждают покупать прутки целиком с отходом 60–80%. |
| 3 | Жёсткие допуски | 10–25% | +30–150% | Переход от ISO 2768-mK при ±0.1 мм к ±0.01 мм добавляет чистовые проходы, измерения и риск брака. Каждый дополнительный знак после запятой стоит непропорционально дороже. |
| 4 | Требования к шероховатости поверхности | 5–15% | +20–100% | Ra 3.2 — это стандарт. Ra 1.6 добавляет ещё один чистовой проход. Ra 0.4 требует шлифования или полирования — совершенно другой процесс и другой уровень затрат. |
| 5 | Сложная геометрия | 10–20% | +30–120% | 5-осевые фрезерованные поверхности, глубокие карманы, подрезы и составные углы требуют специального инструмента, более медленной подачи и большего времени на программирование. |
| 6 | Малая партия | 10–25% | +40–300% | Затраты на наладку на деталь резко падают с ростом количества. Наладка в 500 $, распределённая на 5 деталей, добавляет 100 $ на деталь; распределённая на 500 деталей — добавляет всего 1 $. |
| 7 | Нестандартный материал | 5–15% | +15–80% | Экзотические сплавы вроде Inconel или Hastelloy дороже покупать, дороже обрабатывать и труднее добывать. Стандартные материалы всегда дешевле. |
| 8 | Вторичные операции | 5–15% | +20–60% | Каждый дополнительный процесс — анодирование, термообработка, нанесение покрытия или шлифование — это отдельная наладка со своими затратами. |
| 9 | Контроль и качество | 3–10% | +10–40% | Измерение на CMM, контроль первой детали, документация PPAP и сертификаты на материал — всё это стоит денег. |
| 10 | Упаковка и доставка | 2–5% | +5–15% | Индивидуальная упаковка, персональная коробка, антикоррозионная защита и экспресс-доставка складываются. Стандартная упаковка партией всегда дешевле. |
Рычаг, который не требует изменения конструкции: количество и формат заготовки
Налладка — это фиксированные затраты; материал и время резания — нет. Именно этот один факт объясняет большую часть разброса между двумя предложениями по одному чертежу.
| Количество | Затраты на наладку на деталь | Обработка и материал на деталь | Итого на деталь | По отношению к цене партии 1,000 штук |
|---|---|---|---|---|
| 1–5 | 100–500 $ | 30–80 $ | 130–580 $ | 3–12× |
| 10–50 | 10–50 $ | 30–80 $ | 40–130 $ | 1.5–3× |
| 100–500 | 1–5 $ | 25–70 $ | 26–75 $ | 1.0–1.5× |
| 500–1,000 | 0.50–2 $ | 22–65 $ | 22–67 $ | 1.0–1.2× |
| 1,000–5,000 | 0.10–0.50 $ | 20–60 $ | 20–60 $ | 0.9–1.0×, базовый уровень |
| 10,000+ | менее 0.10 $ | 18–55 $ | 18–55 $ | 0.8–0.9× |
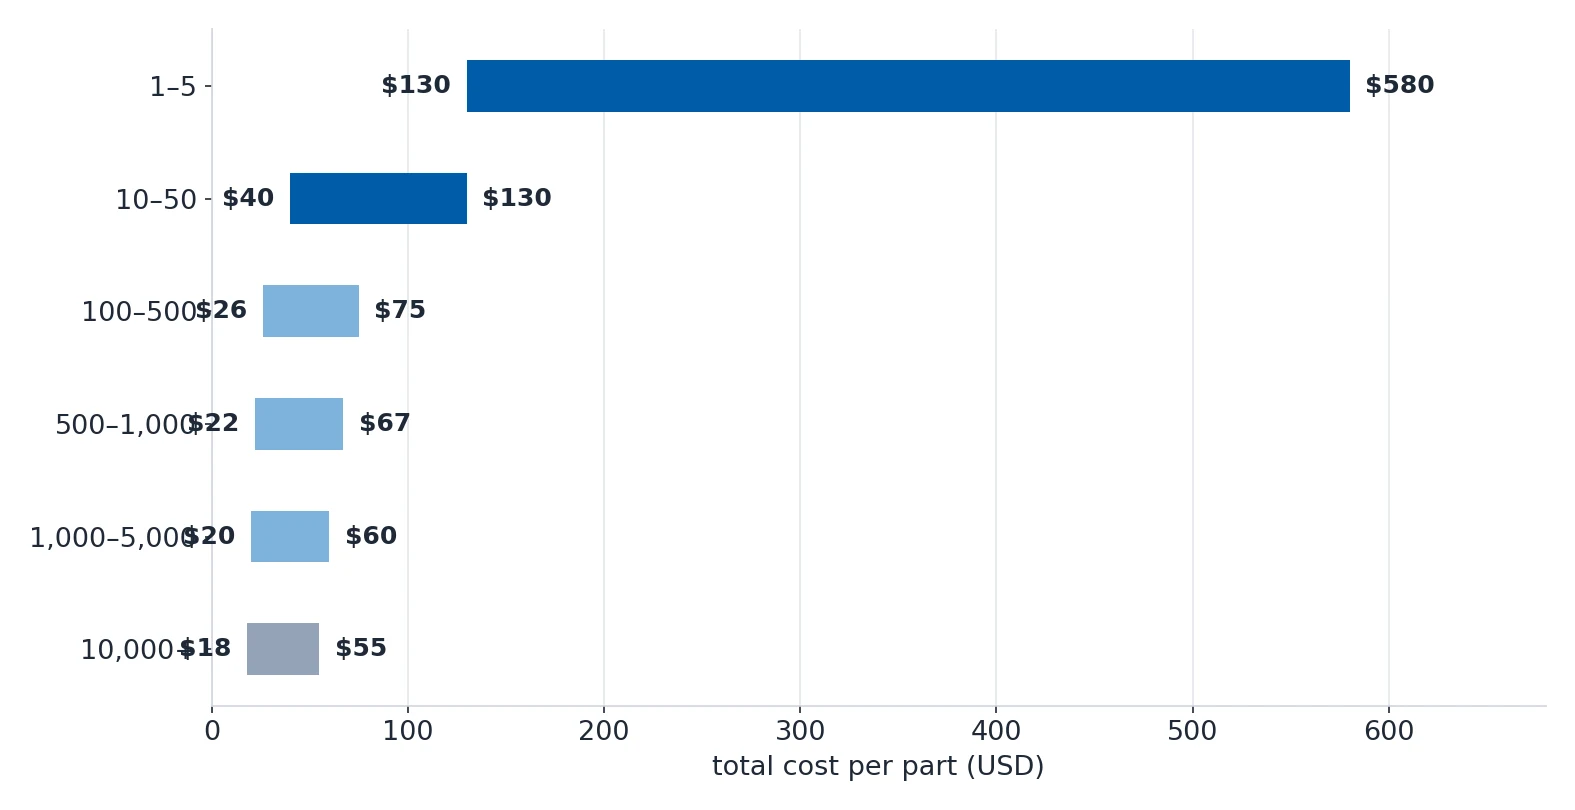
Заказ по 5 штук вместо 50 обходится на +40–80% дороже за штуку, и это чистые потери: наладку всё равно выполняют.
Второй рычаг вообще ничего не стоит. Спроектируйте каждую деталь так, чтобы она помещалась в стандартный размер прутка или листа. Деталь φ52 мм, вырезанная из прутка φ60 мм, съедает 8 мм алюминия на каждую деталь; деталь толщиной 14 мм, вырезанная из листа 20 мм, без всякой причины теряет 6 мм толщины.
| Форма заготовки | Типовые размеры | Совет по конструкции |
|---|---|---|
| Круглый прокат | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Проектируйте точёные детали в пределах стандартных диаметров. Деталь φ52 мм вынуждает покупать пруток φ60, то есть на 25% больше материала, чем нужно. |
| Плоский прокат и лист | Толщина 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; ширина 100, 150, 200, 250, 300, 400, 500 | Сопоставляйте толщину детали с толщиной листа. Деталь 14 мм из листа 15 мм теряет всего 1 мм, а из листа 20 мм — 6 мм. |
| Шестигранный прокат | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Для шестигранных болтов и гаек используйте шестигранный прокат. Это снимает фрезерование шестигранного профиля и экономит 30–50% на этих элементах. |
| Труба | φ25×3, φ32×3, φ38×4, φ50×5 | Полые цилиндрические детали следует начинать с трубы, а не со сплошного прутка. Труба φ50×5 даёт на 64% меньше отходов, чем сплошной пруток φ50 для полого вала. |
Убрать требования, которых никто не просил
Именно здесь спрятана большая часть денег, и ничто из этого не меняет функцию детали.
| Ошибка | Влияние на затраты | Правильный подход |
|---|---|---|
| Завышать все допуски | +50–150% | Жёсткие допуски применяйте только к критичным сопрягаемым поверхностям, а для всего остального используйте общий допуск по ISO 2768. |
| Задавать Ra 0.8 или лучше на всякий случай | +30–100% | Подбирайте качество поверхности под функцию. Ra 3.2 достаточно для большинства поверхностей, которые не уплотняются и не несут подшипник. |
| Располагать элементы на всех 6 гранях | +80–200% | Каждая обрабатываемая грань — это потенциальная наладка. Ориентируйте конструкцию так, чтобы все элементы были доступны максимум с 2–3 сторон. |
| Задавать титан или Inconel без обоснования | +100–500% | Они стоят в 5–10× дороже при закупке и в 3–5× дороже при обработке, чем алюминий или сталь. |
| Указывать внутренние углы R0.1 на силовом кронштейне | +50–200% | Острые внутренние углы для ЧПУ невыполнимы и работают как концентратор напряжений. Используйте стандартные радиусы R1, R2 или R3 — и деталь будет и дешевле, и прочнее. |
| Применять нестандартные размеры резьбы | +10–25% | Нестандартные метчики требуют отдельной закупки инструмента за 20–80 $ и не держатся на складе. Используйте M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 или 3/8-16. |
| Требовать сплошной контроль каждого размера | +15–40% | Сплошное измерение на CMM детали с 50 размерами занимает 30–60 минут. Контролируйте критичные размеры, остальные проверяйте выборочно. |
| Не учитывать толщину покрытия в допусках | +20–40% брака и переработки | Анодирование добавляет 25–50 µm на сторону, твёрдый хром — 25–125 µm. Если поле допуска меньше 2× толщины покрытия, детали после обработки не пройдут контроль. |
| Менять конструкцию в ходе производства | +100–300% | Инженерные изменения после запуска производства обесценивают всю уже выполненную работу. Если изменения нужны, соберите их в одну ревизию. |
Более дешёвый материал, который всё ещё работает
Материал — самая крупная позиция в большинстве предложений, и та замена, которая работает, редко является той, о которой думают в первую очередь.
| Дорогой материал | Цена за кг | Более дешёвая альтернатива | Цена за кг | Экономия | Когда замена работает |
|---|---|---|---|---|---|
| Ti-6Al-4V | 35–50 $ | Алюминий 6061-T6 | 4–6 $ | 85–90% | Когда снижение массы за счёт титана не критично. Алюминий на 60% легче по объёму, поэтому иногда можно взять больше материала и всё равно выиграть в массе. |
| Нержавеющая сталь 316 | 6–10 $ | Нержавеющая сталь 304 | 4–7 $ | 25–35% | Когда нужна коррозионная стойкость, но не в средах с высоким содержанием хлоридов. 304 справляется с большинством помещений и умеренных условий на улице. |
| Алюминий 7075-T6 | 8–12 $ | Алюминий 6061-T6 | 4–6 $ | 45–55% | Когда нужна высокая прочность, но предела текучести 275 MPa у 6061 достаточно. К тому же 6061 лучше сваривается и анодируется, чем 7075. |
| PEEK | 80–150 $ | Delrin (POM-C) | 8–15 $ | 85–90% | Когда не требуются химическая стойкость и температурный класс PEEK. Delrin закрывает большинство механических применений до 100 °C. |
| Inconel 718 | 40–60 $ | Нержавеющая сталь 316 | 6–10 $ | 80–85% | Когда не нужна прочность при высоких температурах выше 600 °C. К тому же Inconel в 3–5× хуже обрабатывается, что усиливает разницу в затратах. |
Последняя строка требует внимания. Inconel 718 не только дороже покупать, его в 3–5× хуже обрабатывать, поэтому реальная экономия от перехода на нержавеющую сталь 316 больше, чем показывает строка по материалу.
Небольшие изменения конструкции, которые окупаются сами
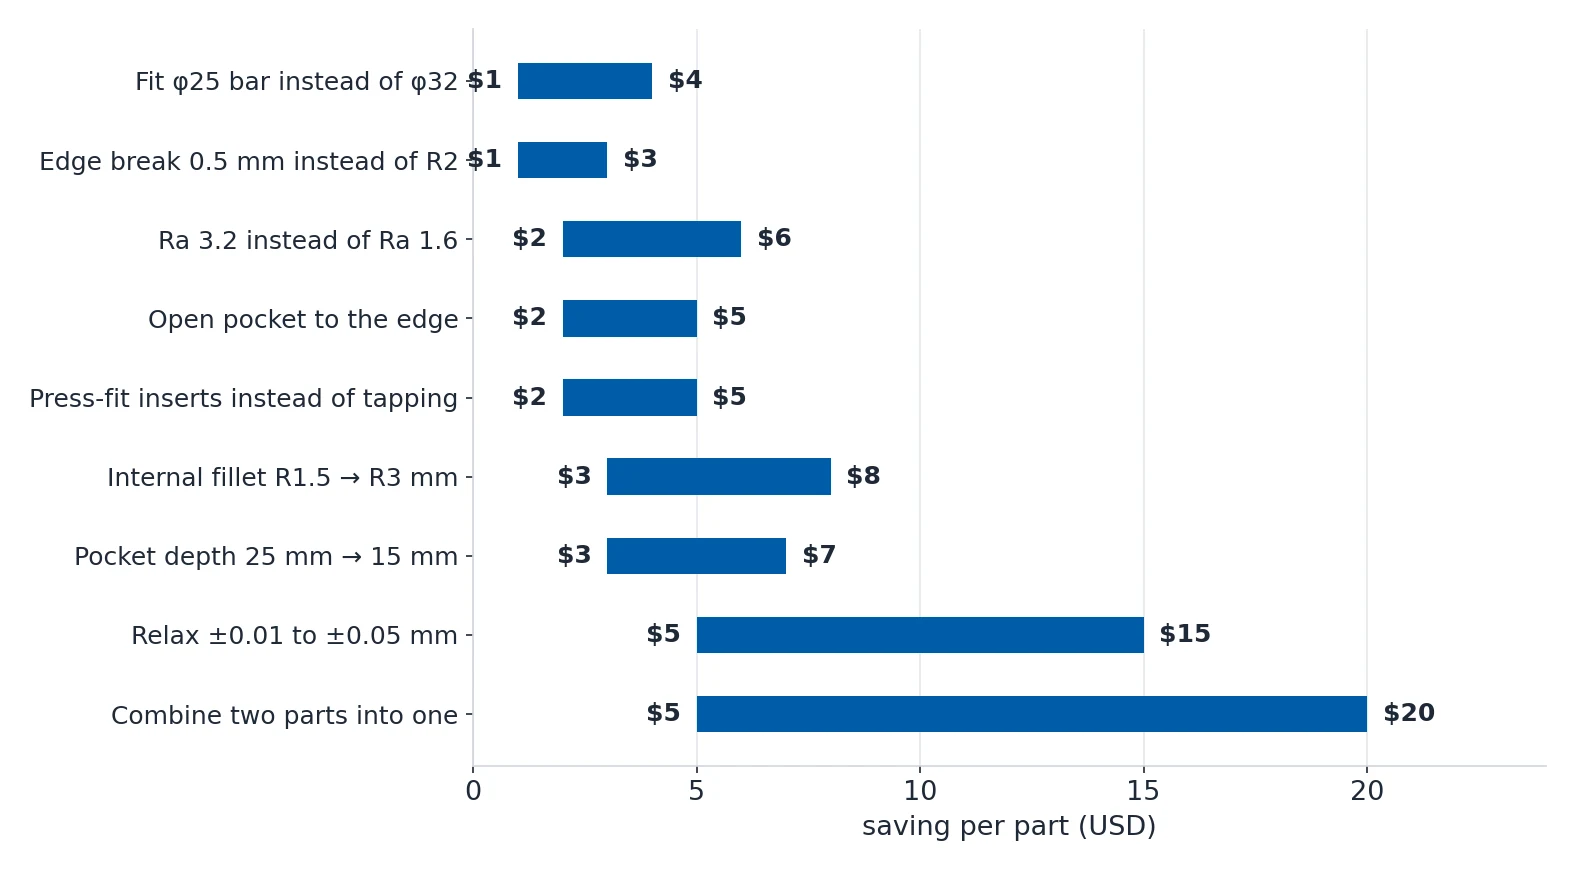
Они меняют чертёж, но не функцию детали. Девять таких изменений вместе с устранением одной наладки дают 24–63 $ на деталь.
| Изменение конструкции | До | После | Ожидаемая экономия |
|---|---|---|---|
| Увеличить внутренние радиусы с R1.5 до R3 мм | Малый инструмент φ3, 2 прохода на карман | Стандартный инструмент φ6, 1 проход на карман | 3–8 $ на деталь |
| Ослабить допуск с ±0.01 до ±0.05 мм на некритичных размерах | Чистовой проход плюс измерение на CMM каждого размера | Стандартная обработка плюс выборочный контроль | 5–15 $ на деталь |
| Использовать стандартное качество поверхности Ra 3.2 вместо Ra 1.6 | Дополнительный чистовой проход, более медленная подача | Стандартная черновая обработка плюс один чистовой проход | 2–6 $ на деталь |
| Спроектировать деталь под пруток φ25 вместо φ32 | Купить пруток φ32 и снять 40% объёма | Купить пруток φ25 и снять 20% объёма | 1–4 $ материала на деталь |
| Вскрыть карман до края и убрать 3 закрытых кармана | Врезание и винтовое врезание в каждый карман | Инструмент входит со стороны края, врезание не нужно | 2–5 $ на деталь |
| Уменьшить глубину кармана с 25 мм до 15 мм | Удлинённый инструмент, 4 черновых прохода | Стандартный инструмент, 2 черновых прохода | 3–7 $ на деталь |
| Объединить две детали в одну и отказаться от сборки | Две детали, крепёж и сборочные операции | Одна деталь, чуть более длинная обработка | 5–20 $ на сборочную единицу |
| Заменить резьбовые отверстия запрессовываемыми вставками в мягком материале | Фрезерование резьбы в 20 небольших отверстиях, медленно | Сверление и запрессовка латунной вставки, быстро | 2–5 $ на деталь |
| Снимать заусенцы на 0.5 мм вместо декоративного радиуса R2 | Шаровая фреза, медленный контурный проход по всем кромкам | Фреза для снятия фасок, один быстрый проход | 1–3 $ на деталь |
| Устранить одну наладку, перенеся элементы на одну сторону | 3 наладки: верх, переворот, бок | 2 наладки: верх, бок | 30–80 $ на партию в составе наладки |
Часть этих пунктов касается времени, а не денег, и они складываются со всем сказанным выше.
| Изменение, экономищее время | Подробности | Экономия времени |
|---|---|---|
| Использовать самый большой подходящий инструмент | Концевая фреза φ16 мм снимает материал в 4× быстрее инструмента φ8 мм при той же подаче на зуб. Всегда берите самый большой инструмент, который допускает геометрия. | Черновая обработка на 30–60% быстрее |
| Унифицировать инструмент и сократить его число | Каждая смена инструмента занимает 15–45 секунд. Деталь с 12 инструментами только на сменах теряет 3–9 минут. | 2–10 минут на деталь |
| Применять твёрдосплав вместо HSS | Твёрдосплав работает в 3–5× быстрее. Инструмент стоит в 2–3× дороже, но экономия времени после нескольких деталей перекрывает это с большим избытком. | Резание на 50–70% быстрее |
| Высокоподачевая фрезеровка для черновой обработки | Высокоподачевые фрезы работают с малой глубиной и широким боковым шагом при очень высоких скоростях подачи. | Черновая обработка на 50–200% быстрее |
| Снижать глубину резания, где это возможно | Карман глубиной 15 мм вместо 25 мм позволяет взять более короткий и быстрый инструмент. | На 20–40% быстрее на каждый карман |
| Избегать фрезерования паза полной ширины | Инструмент, режущий паз шире собственного диаметра, работает на 100% и даёт максимальный нагрев и вибрацию. Предпочтительнее круговая интерполяция. | Фрезерование пазов на 30–50% быстрее |
| Вскрывать карманы до края | Инструмент входит со стороны края, а не врезается. Врезание медленное и губит инструмент. | Фрезерование карманов на 20–40% быстрее |
| Применять увеличенные внутренние радиусы | Большие радиусы допускают более крупный инструмент. Переход от R2 к R4 на радиусах карманов может удвоить допустимый диаметр инструмента. | Фрезерование карманов на 30–60% быстрее |
| Уменьшать глубину гравировки | Глубина 0.2 мм вместо 0.5 мм на большинстве деталей выглядит так же и режется на 60% быстрее. | Гравировка на 50–70% быстрее |
Когда менять процесс, а не деталь
Иногда ответ — не лучший чертёж, а другой процесс. Решите это до того, как конструкция будет зафиксирована, потому что деталь, спроектированная только под ЧПУ, навсегда остаётся в этой структуре затрат.
| Если ваша деталь имеет | Рассмотрите | Преимущество по затратам против ЧПУ | Объём окупаемости |
|---|---|---|---|
| Тонкие стенки менее 1 мм и сложная форма | Литьё по выплавляемым моделям плюс ЧПУ-финишная обработка | На 40–70% дешевле на деталь | 200+ штук |
| Большие плоскости при невысокой точности | Водная резка | На 50–80% дешевле на деталь | 10+ штук |
| Сильно повторяющаяся геометрия, 1,000+ штук | Литьё под давлением | На 60–90% дешевле на деталь | 5,000+ штук |
| Малые простые детали тел вращения | Автомат продольного точения | На 30–50% дешевле на деталь | 500+ штук |
| Форма из листового металла толщиной менее 3 мм | Лазерная резка плюс гибка | На 60–80% дешевле на деталь | 20+ штук |
| Внутренние каналы и сложные полости | Металлическая 3D-печать (DMLS или SLM) | На низком объёме сопоставимо, на большом — хуже | 1–50 штук |
Тот же вопрос касается и оснастки. Специальная оснастка стоит 200–1,000 $ и окупается на 200–500 деталях. Специальные формующие инструменты стоят 100–500 $ и требуют 300–1,000 деталей. Заготовка для литья под давлением или по выплавляемым моделям стоит 3,000–20,000 $ и требует 500–2,000 деталей — это раньше, чем принято думать.
В каком порядке это делать
Порядок важен, потому что каждый следующий шаг дешевле предыдущего.
- Сначала зафиксируйте количество. Заказ 50 штук за один раз вместо 10 заказов по 5 штук — это крупнейшая доступная экономия, и она не требует изменения конструкции.
- Сделайте так, чтобы деталь помещалась в стандартные форматы заготовки, тогда отходы материала снизятся.
- Просмотрите чертёж и удалите требования, которых никогда не заказывали: жёсткие допуски на нефункциональных элементах, Ra 0.8 на поверхности, которой никто не касается, углы R0.1 на кронштейне.
- Проверьте, справится ли с задачей более дешёвый сплав и действительно ли функции нужны титан или Inconel.
- Примените небольшие изменения конструкции, которые ускоряют обработку: увеличенные радиусы, более мелкие карманы, карманы, вскрытые до края, единый радиус инструмента.
- И только потом думайте об оснастке, инструменте или другом процессе, сверяя объём окупаемости с реальным годовым спросом.
Выполните шаги 1 и 3 раньше всего остального. Они ничего не стоят, не требуют оснастки, и вместе они обычно сдвигают предложение сильнее, чем все остальные пункты этой страницы, взятые вместе.
Источники
Все данные на этой странице взяты из нашей инженерной вики.