Горячее цинкование, порошковое покрытие или анодирование: что выбрать?
Сначала выберите отделку по условиям эксплуатации и только потом по внешнему виду: горячее цинкование для стали, которая должна пережить среду, порошковое покрытие для окрашиваемой стали или алюминия в больших партиях, электроосаждение, когда геометрия прячет поверхности от краскопульта, и анодирование, когда деталь алюминиевая и работать должна сама оксидная плёнка. Это не варианты одного процесса — две из них наносят плёнку на металл, одна превращает металл в оксид, а ещё одна наращивает жертвенный цинковый слой, который продолжает защищать деталь даже после повреждения поверхности.
Короткий ответ: подберите отделку под условия эксплуатации
| Если ваша деталь… | Указывайте | Потому что |
|---|---|---|
| стальная, работает на улице и должна прослужить десятилетие во влажной или приморской среде | Горячее цинкование | Цинк жертвенный, поэтому он защищает сталь даже там, где покрытие повреждено. |
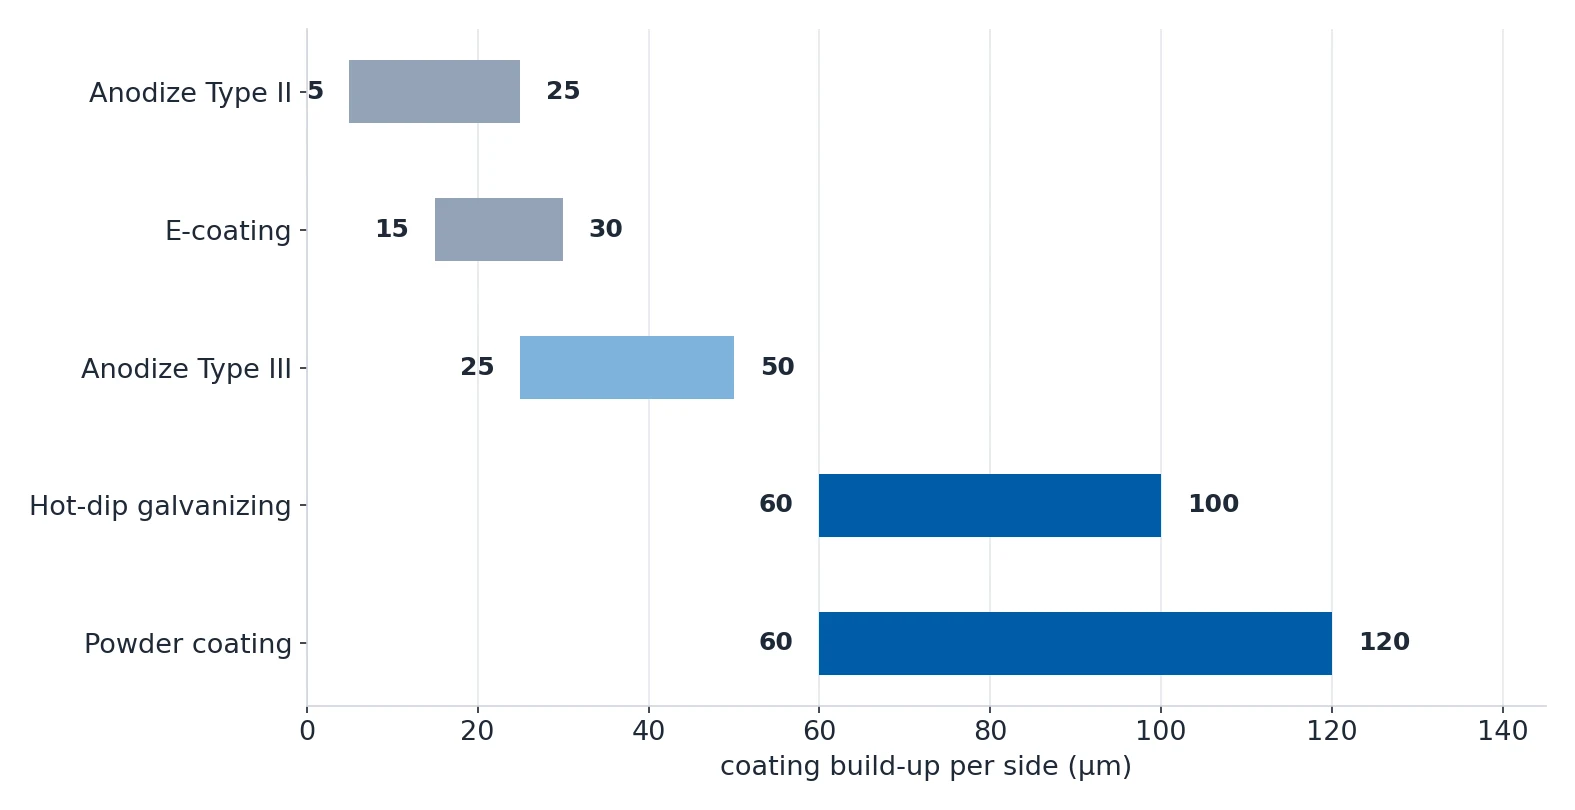
| стальная или алюминиевая, плоские панели, корпуса, кронштейны или рамы, партиями более 50 штук | Порошковое покрытие | Самый дешёвый и долговечный органический вариант, 60–120 µm при стоимости 1× от базовой |
| имеет внутренние поверхности, недоступные краскопульту, например внутри труб и полых профилей | Электроосаждение | Это процесс погружения, поэтому покрытие ложится равномерно, 15–30 µm |
| алюминиевая и нуждается в износостойкости, диэлектрической изоляции или декоративном цвете | Анодирование | Оксид вырастает из самого металла, поэтому не отслаивается, как плёнка |
| требует металлического, перламутрового или «карамельного» эффекта либо плёнки тоньше 50 µm | Жидкая краска | Порошок не воспроизводит настоящий металлический эффект и не даёт такой толщины |
| литьё с содержанием кремния 5–12% | Порошковое покрытие или электроосаждение | Литой алюминий вообще не анодируется |
В двух из этих строк скрывается решение, которое чаще всего застаёт людей врасплох. Цинкование и анодирование — не покрытия в обычном смысле — одно добавляет жертвенный цинк толщиной до 60–100 µm, другое превращает алюминий в оксид, растущий и наружу, и внутрь. Оба меняют ваши размеры так, как краска не может.
Порошковое покрытие, электроосаждение и жидкая краска: три органических варианта
Порошковое покрытие электростатическое: порошок наносится на заземлённую деталь, прилипает и отверждается в печи. Оно даёт 60–120 µm (2.5–5 mils) при стоимости 1× от базовой, и обычная цель внутри этого диапазона — 80–100 µm. Ниже 60 µm покрытия может не хватить, а выше 120 µm появляются потёки и наплывы.
Электроосаждение — это погружение, а не напыление. Деталь погружают в ванну и заряжают до 100–400 VDC, и покрытие равномерно осаждается при 70–90 °F слоем 15–30 µm. Это стоит 1.3–1.8×, и это единственный из трёх вариантов, который надёжно доходит до внутренности трубы или полого профиля.
Жидкая краска — это запасной путь. Только она даёт настоящий металлический, перламутровый или «карамельный» эффект, только она уходит ниже 50 µm и только она работает на непроводящих подложках, например на полимерах со стекловолокном. При партиях меньше 50 деталей это также практичный выбор, потому что у порошкового покрытия есть минимальный платёж за партию.
Горячее цинкование: когда стали нужно пережить всё
Горячее цинкование — единственный вариант в этом списке, который продолжает защищать деталь после повреждения поверхности. Сталь погружают в расплавленный цинк примерно при 450 °C, цинк реагирует с железом и образует интерметаллидный слой, а оставшийся цинк остаётся сверху жертвенным слоем, который продолжает защищать открытую сталь, пока она корродирует.
Именно поэтому цинкование — выбор по умолчанию для уличной стали: открытые кромки реза и просверлённые отверстия защищены тем же жертвенным механизмом, которого не может предложить ни лаковая, ни порошковая плёнка.

Нюанс — в размерах. Цинкование добавляет 60–100 µm плюс технологический припуск на каждой поверхности, это наибольшее влияние среди всех отделок здесь, и именно оно чаще всего ломает посадку.
| Слабое место | Что делает с ним цинкование | Что делать |
|---|---|---|
| Резьбовые отверстия | Цинк заполняет и раздувает резьбу, поэтому крепёж перестаёт подходить | Замаскировать резьбу или рассверлить и нарезать заново после цинкования |
| Прессовые посадки и отверстия под подшипники | Отверстие закрывается на всю толщину покрытия | Обработать после цинкования или задать припуск |
| Острые внутренние углы | Цинк скапливается и оставляет толстую хрупкую кромку | Задать радиус скругления 0.020–0.040 in на внутренних углах |
| Кромки после лазерной или плазменной резки | Цинк выгорает при резке, и кромка начинает ржаветь в течение недель | Задать герметизацию кромок или порошковое покрытие поверх цинка, либо принять открытые кромки только для внутреннего применения |
У оцинкованного листа есть ещё одно свойство, о котором стоит знать, прежде чем проектировать из него кронштейн: цинк выгорает на лазерной кромке реза, поэтому кромке нужна защита, если деталь будет открытой.
Анодирование: вариант только для алюминия, который врастает в деталь
Анодирование — не покрытие. Это процесс преобразования: деталь служит анодом в ванне серной кислоты, ток превращает поверхностный алюминий в оксид алюминия, и оксидный слой растёт одновременно наружу и внутрь. Примерно половина слоя уходит выше поверхности, а половина съедает основной металл, поэтому диаметр меняется на двойную толщину покрытия.
| Тип анодирования | Процесс | Толщина на сторону | Твёрдость | Диэлектрическая прочность | Соляной туман |
|---|---|---|---|---|---|
| Тип II (коммерческий) | 15–20 VDC, сернокислотная ванна | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ ч при 25 µm |
| Тип III (твёрдый) | 25–60 VDC, ванна при 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | Выше | Наивысшая |
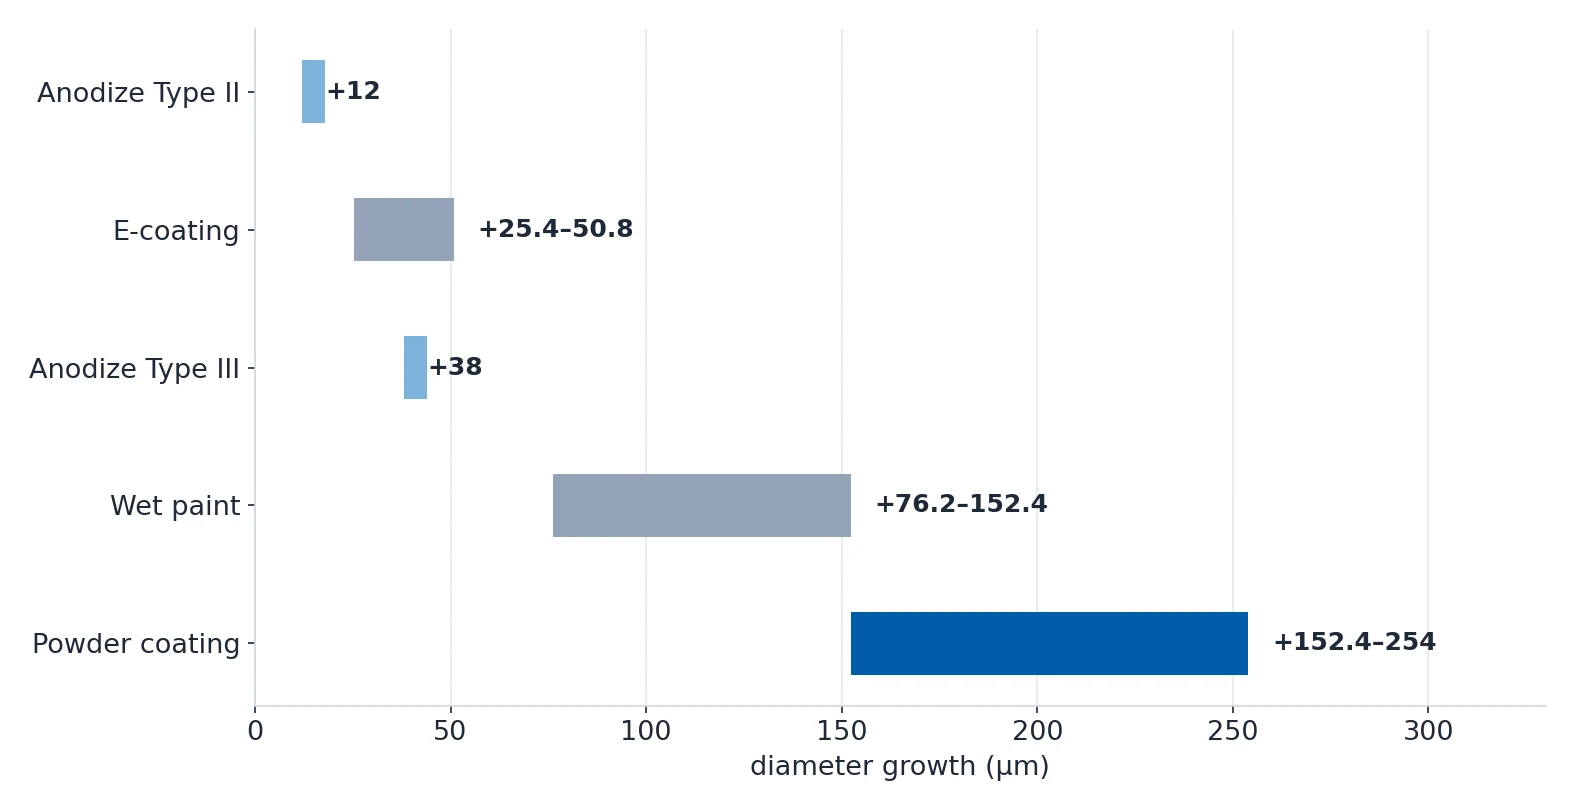
Следствия прямо вытекают из этой таблицы. Тип II при 0.5 mil (12 µm) добавляет +0.25 mil на сторону, или +0.5 mil (12 µm) по диаметру; Тип III при 1.5 mil (38 µm) добавляет +1.5 mil (38 µm) по диаметру. Прессовые отверстия вроде H7/p6 и посадочные места подшипников несут высокий риск, а резьбовые отверстия требуют предварительной обработки или нарезки после анодирования. Либо заложите этот прирост в цепочку допусков, либо замаскируйте элемент.
Тип III оправдывает доплату только тогда, когда вы можете назвать конкретное требование по износу. Он стоит в 1.5–2× дороже Типа II, добавляет 3–5 рабочих дней к сроку и выпускается только в тёмно-сером, коричневато-чёрном или бронзовом цвете, потому что плотный оксид не впитывает краситель.
Анодирование и выбор сплава — не два независимых решения
Сплав определяет качество анодирования раньше всего остального, потому что содержание меди задаёт, насколько чисто образуется оксид.
| Сплав | Содержание меди | Результат анодирования |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Отлично для обоих типов, Типа II и Типа III, с лучшим качеством цвета |
| 7075-T6 | 1.2–2.0% | Тип III лишь удовлетворителен, твёрдое покрытие хрупкое и может отслаиваться, цвет невыразительный |
| 2024-T4 | 3.8–4.9% | Не рекомендуется для Типа III |
| Литейный сплав | 5–12% кремния | Вообще не анодируется — укажите порошковое покрытие или электроосаждение |

У цветов своя ценовая лестница. Прозрачный и чёрный — стандарт везде и без доплаты; синий, красный и золотой стоят немного дороже и лучше всего смотрятся на 6061, но красному нужен слой не менее 0.5 mil, иначе он уходит в розовый. Оранжевый и фиолетовый требуют специализированного предприятия и добавляют 10–20%, а индивидуальный подбор по Pantone требует контрольного образца, минимальной партии и 30–50% или более настройки.
Что писать на чертеже
Надпись «анодировать» позволяет предприятию применить собственный режим по умолчанию, который может оказаться слишком тонким для ваших условий или слишком толстым для ваших допусков. Для покрытий действует то же правило: блеск — это число, а не слово, а цвет — это код, а не фотография.
| Отделка | Что написать | Примечания |
|---|---|---|
| Анодирование Тип II | TYPE II, CLASS 1, 0.0005 IN MIN | Укажите уплотнение: ацетат никеля по MIL-A-8625 или горячая деионизированная вода без никеля для пищевых и медицинских деталей |
| Анодирование Тип III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | Только тёмно-серый, коричневато-чёрный или бронзовый |
| Порошковое покрытие | Тип порошка, толщина сухой плёнки, диапазон блеска, код RAL или Pantone | Блеск идёт от 5–95 GU: матовый 5–20, сатиновый 30–60, полуглянцевый 60–80, глянцевый 80–95 |
| Электроосаждение | Толщина плёнки и цвет, а также всякое маскирование | Процесс погружения, поэтому покрытие внутренних поверхностей обеспечивается само по себе |
| Горячее цинкование | Обозначение покрытия, а также маскирование резьбы и любой припуск на размеры | Наибольшее влияние на размеры из четырёх |
| Предварительная обработка перед покрытием | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | Обезжиривание при 140–180 °F и сушка при 100–120 °F, чтобы оставшаяся вода не дала пузырей при отверждении |
Ещё две детали решают, вернутся ли детали в нужном виде. Горячекатаную сталь всегда нужно абразивообрабатывать, потому что покрытие по окалине не держится. И добавьте радиус скругления 0.020–0.040 in на внутренних углах, иначе порошок оттягивается от кромки и остаются тонкие или непокрытые участки.
Сколько стоит каждая отделка и как снизить цену
Цену покрытия определяют настройка и логистика, а не материал, поэтому количество и конструкция детали решают почти всё.
| Фактор затрат | Значение |
|---|---|
| Минимальный платёж за партию порошкового покрытия | $50–200 |
| Минимальный платёж за партию электроосаждения | $100–500 |
| Настройка анодирования | $50–200 |
| Маскирование критичного отверстия или резьбы | $2–8 на деталь |
| Каждый дополнительный слой в многослойной системе | +50–100% |
| Срочные заказы | +25–100% |
| Индивидуальный подбор по Pantone | $200–500 за настройку плюс минимальный заказ 20–50 кг |
| Смена цвета в камере | $50–200 за смену |
| Специальные цвета анодирования (оранжевый, фиолетовый) | +10–20% и специализированное предприятие |
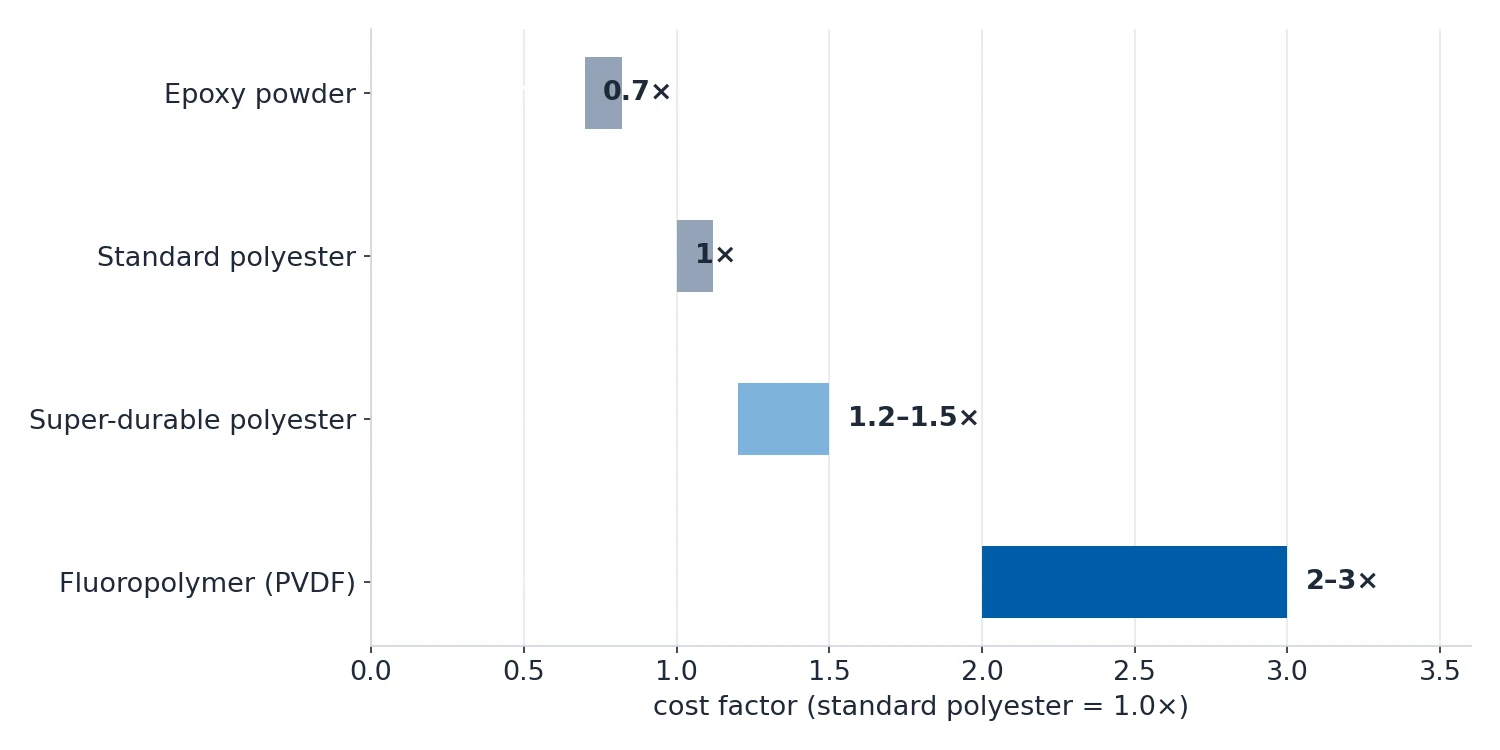
| Сверхпрочный полиэстер вместо стандартного | 1.2–1.5× |
| Фторполимер (PVDF) | 2–3× |
| Твёрдое анодирование (Тип III) вместо Типа II | 1.5–2× и ещё 3–5 рабочих дней |
При небольшом заказе настройка съедает большую часть цены детали. Себестоимость детали при 100 штуках обычно составляет 40–60% от стоимости при 10 штуках, а при 1000+ деталях падает до 25–40%. Размер партии — значит, самый главный рычаг, который вы контролируете.

Практический порядок решений короткий. Определите условия эксплуатации, выберите отделку из таблицы в начале, запишите на чертеже толщину плёнки и уплотнение или тип порошка, добавьте толщину покрытия в цепочку допусков и только потом выбирайте цвет.
Источники
Все данные на этой странице взяты из нашей инженерной вики.