Титан или алюминий для аэрокосмических и медицинских деталей: как выбрать
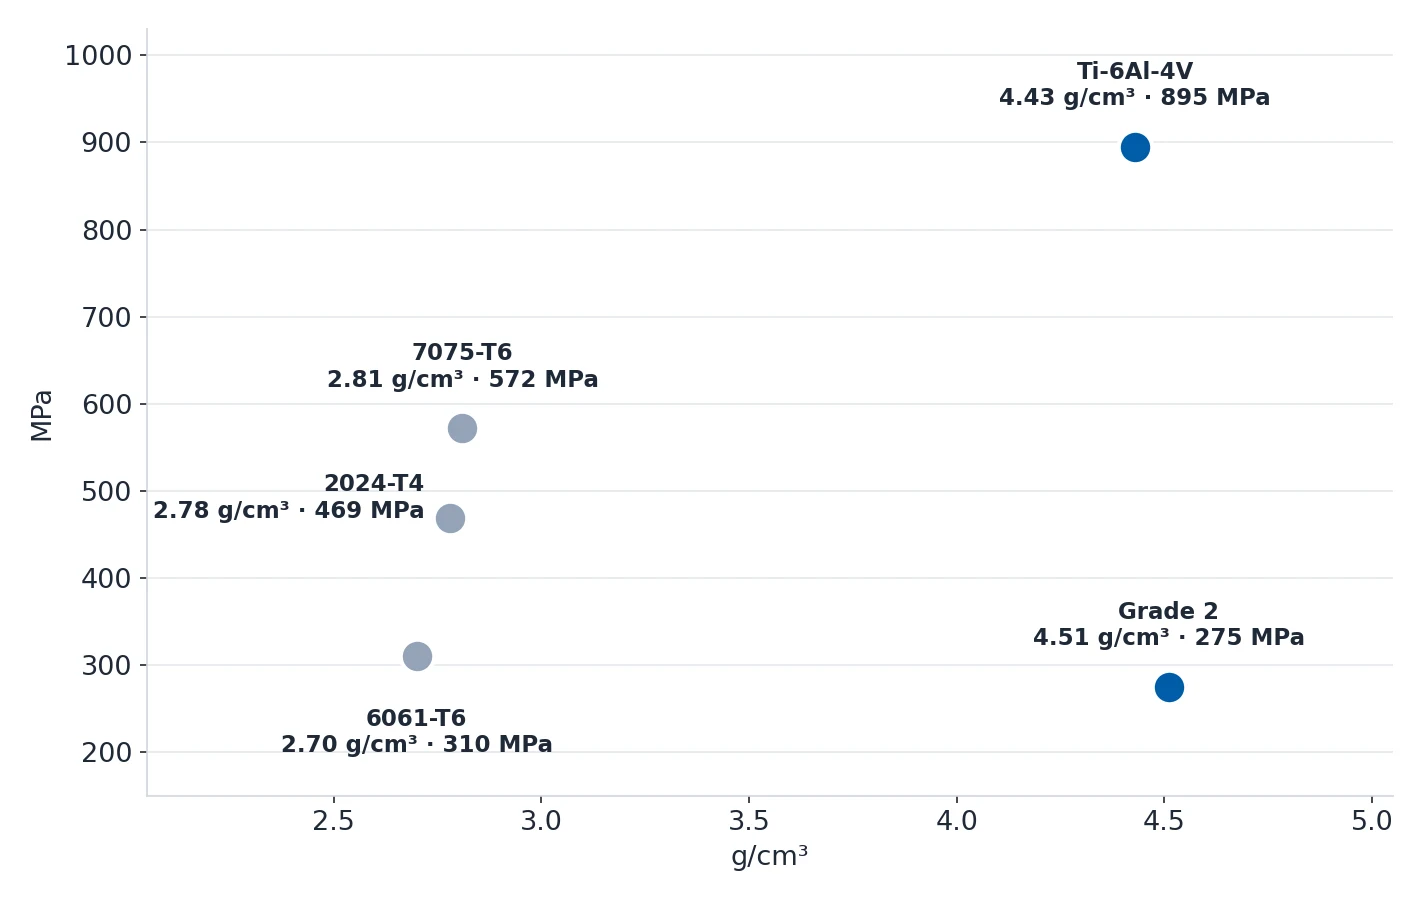
Ti-6Al-4V имеет плотность 4,43 g/cm³ и предел прочности 895–930 MPa; 6061-T6 — 2,70 g/cm³ и
310 MPa.
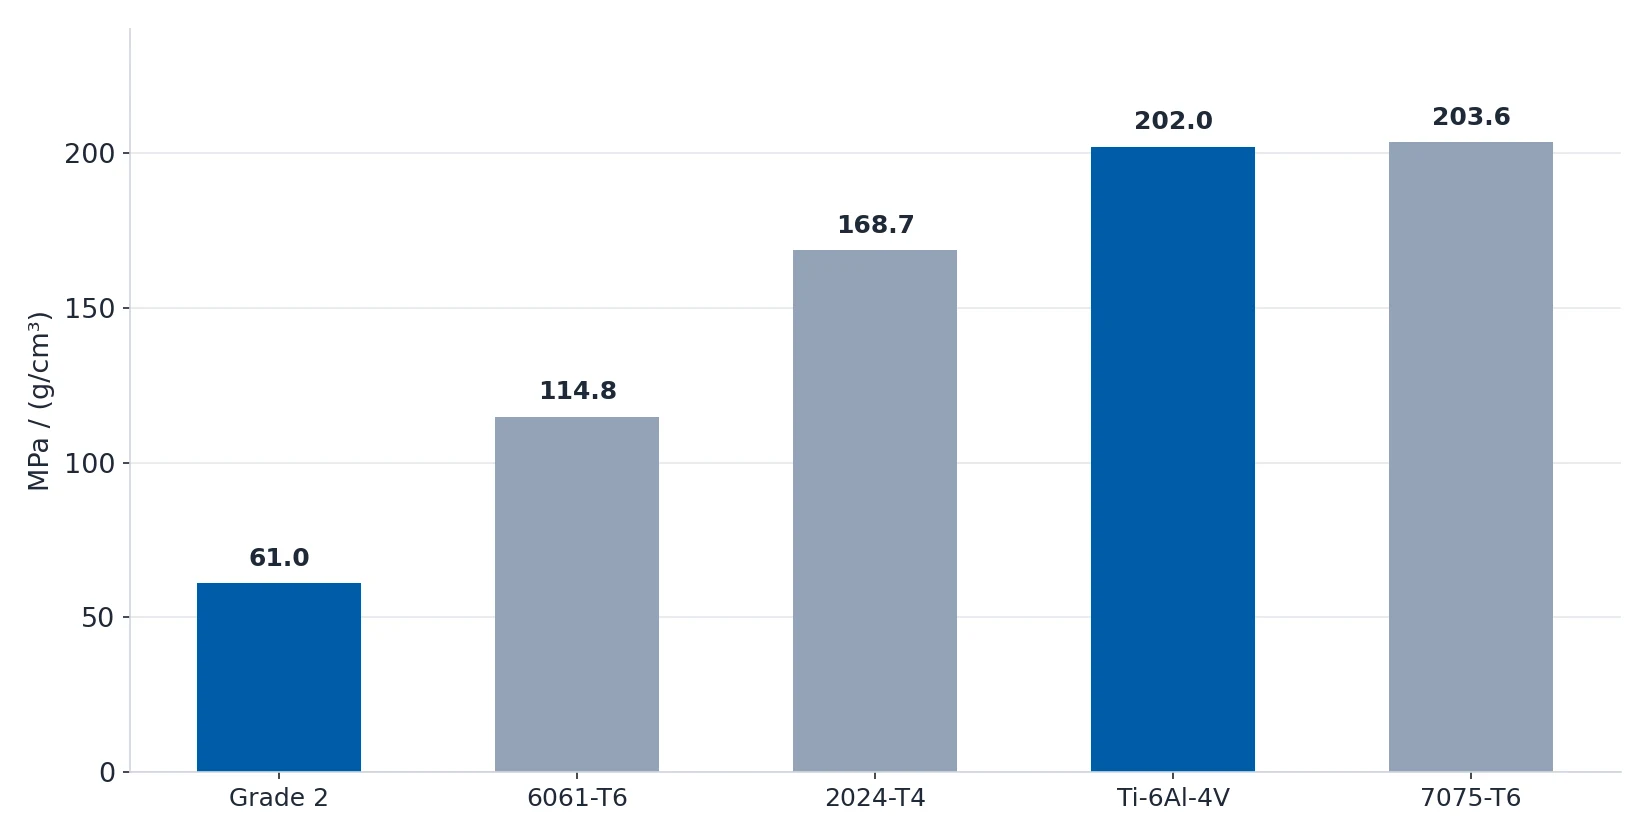
Разделим на плотность, и порядок меняется: Ti-6Al-4V даёт 202,0–209,9 MPa на g/cm³, 7075-T6 даёт 203,6,
а 6061-T6 — 114,8. В этом весь выбор в одной строке — алюминий 7075-T6 несёт ту же нагрузку на
единицу массы, что и Ti-6Al-4V, при 40% стоимости титанового материала. Значит, вопрос никогда не в
том, «какой материал прочнее». Вопрос в том, «нужна ли детали прочность титана и его поведение при
коррозии или биосовместимости, или только прочность?»
Когда титан действительно правильный выбор
Начинайте с условий работы, а не со списка материалов. Титан оправдывает себя, когда среда
эксплуатации говорит сама за себя.
| Ваша ситуация | Использовать титан? | Лучшая альтернатива |
|---|---|---|
| Аэрокосмические / силовые элементы конструкции | Да | — |
| Медицинские имплантаты (биосовместимость) | Да | — |
| Морская среда (солёная вода, без нагрева) | Возможно | Нержавеющая сталь 316L дешевле для ненагруженных деталей |
| Химическая обработка (агрессивная среда) | Возможно | Hastelloy или супердуплекс могут быть лучше |
| Высокая прочность при малой массе (не аэрокосмос) | Возможно | Алюминий 7075-T6 дешевле, если нет коррозии |
| Нужны только лёгкость и прочность | Нет | Алюминий 7075 (та же прочность, 40% стоимости) |
| Нужна только коррозионная стойкость | Нет | Нержавеющая сталь 316 (в 5–10 раз дешевле) |
| Прототип / малая серия | Нет | Прототип сначала из алюминия или стали |
Две строки «Да», три строки «Возможно» и три строки «Нет». Покупатель, выбравший титан, должен попасть
в одну из двух строк «Да» либо обосновать строку «Возможно» с технической стороны. Всё остальное —
это плата за свойство, которое деталь не использует.

Прочность, плотность и удельная прочность
| Свойство | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| Предел прочности (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| Предел текучести (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| Плотность (g/cm³) | 2,70 | 2,81 | 2,78 | 4,51 | 4,43 |
| Относительное удлинение | 12% | 11% | 20% | — | — |
| Твёрдость | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| Обрабатываемость | Отличная | Хорошая | Средняя | Лучше | Тяжёлый износ инструмента |
| Свариваемость | Да | Нет | Нет | Да | Сложно (требуется защита) |
| Относительная стоимость | 1,0x | 1,8–2,5x | 1,5–2,0x | 1,0x | 1,3–1,5x |
Строку с твёрдостью читайте внимательно: Grade 2 с 200–275 HB и Ti-6Al-4V с 33–36 HRC находятся на
разных шкалах, поэтому напрямую их не сравнивают. Важен контраст с алюминием — 6061-T6 с 95 HB и
7075-T6 с 150 HB являются двумя наиболее легко обрабатываемыми вариантами в таблице, и именно из этой
разницы складывается большая часть стоимости титана.
Большинство споров закрывает колонка удельной прочности:
| Материал | Предел прочности (MPa) | Плотность (g/cm³) | Удельная прочность (MPa на g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2,70 | 114,8 |
| 7075-T6 | 572 | 2,81 | 203,6 |
| 2024-T4 | 469 | 2,78 | 168,7 |
| Grade 2 (CP) | 275 | 4,51 | 61,0 |
| Ti-6Al-4V | 895 | 4,43 | 202,0 |
По удельной прочности 7075-T6 и Ti-6Al-4V отличаются менее чем на 1%. 2024-T4 — выбор в алюминии,
когда важна усталостная прочность: относительное удлинение 20% и 469 MPa; именно эта марка применяется
в обшивках фюзеляжей и в конструкции крыла, поэтому на аэрокосмических чертежах она появляется рядом с
титаном. Grade 2 со значением 61,0 не приближается ни к одному из них; его аргумент — коррозия и
биосовместимость, а не прочность.
Grade 2 или Ti-6Al-4V
| Свойство | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| Тип | Технически чистый | α-β сплав |
| Предел прочности (MPa) | 275–410 | 895–930 |
| Предел текучести (MPa) | 170–275 | 825–860 |
| Плотность (g/cm³) | 4,51 | 4,43 |
| Твёрдость | 200–275 HB | 33–36 HRC |
| Свариваемость | Да | Сложно (требуется защита) |
| Термообработка | Нет | Да (старение повышает прочность) |
| Обрабатываемость | Лучше | Тяжёлый износ инструмента |
| Относительная стоимость | 1,0x | 1,3–1,5x |
| Применение | Химия, море, биомедицина | Аэрокосмос, высокая прочность |
Правило короткое: коррозионная стойкость без высокой прочности — это Grade 2; высокая прочность при
малой массе — это Ti-6Al-4V. Одна ловушка, которую стоит назвать: предел текучести Grade 2 достигает
лишь 275 MPa, то есть он слабее 6061-T6. Указать Grade 2 для сильно нагруженной силовой детали — это
не повышение класса, а понижение.
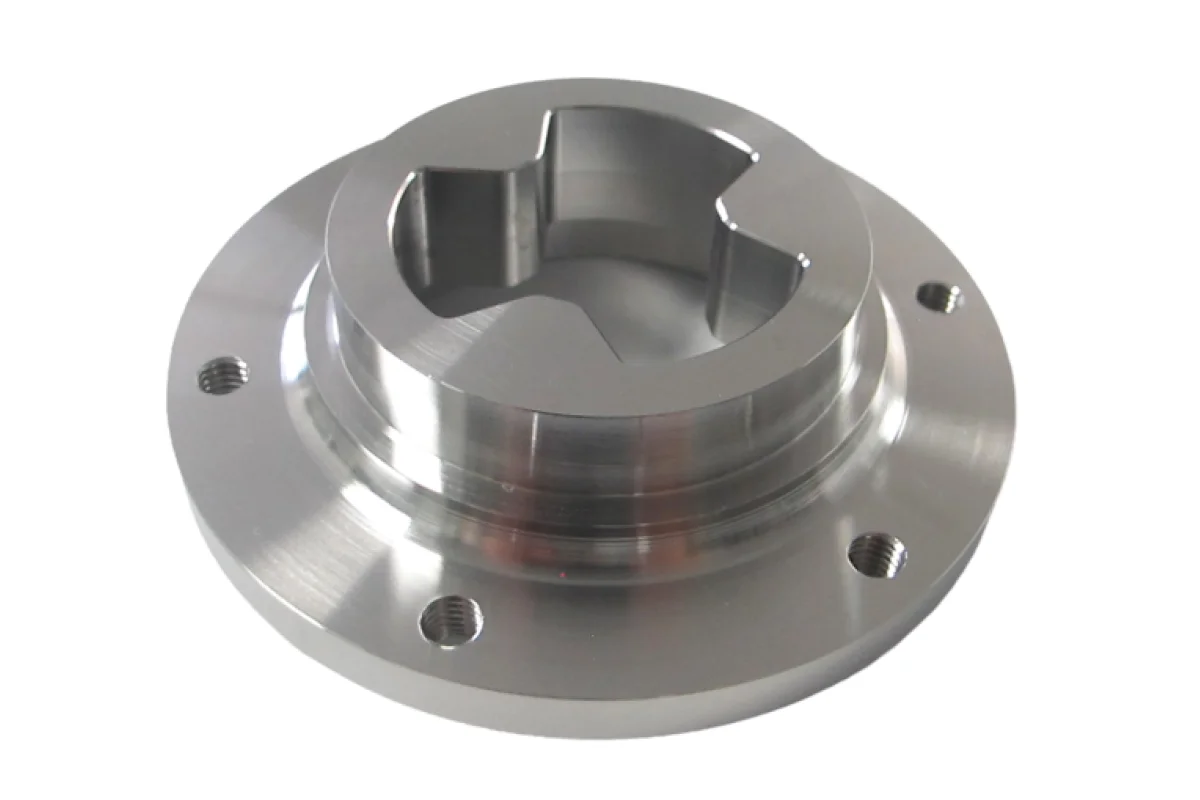
Что титан меняет на станке
Титан — не дорогой материал, который обрабатывают как алюминий. Это другой процесс с другими правилами,
и именно правила определяют стоимость.
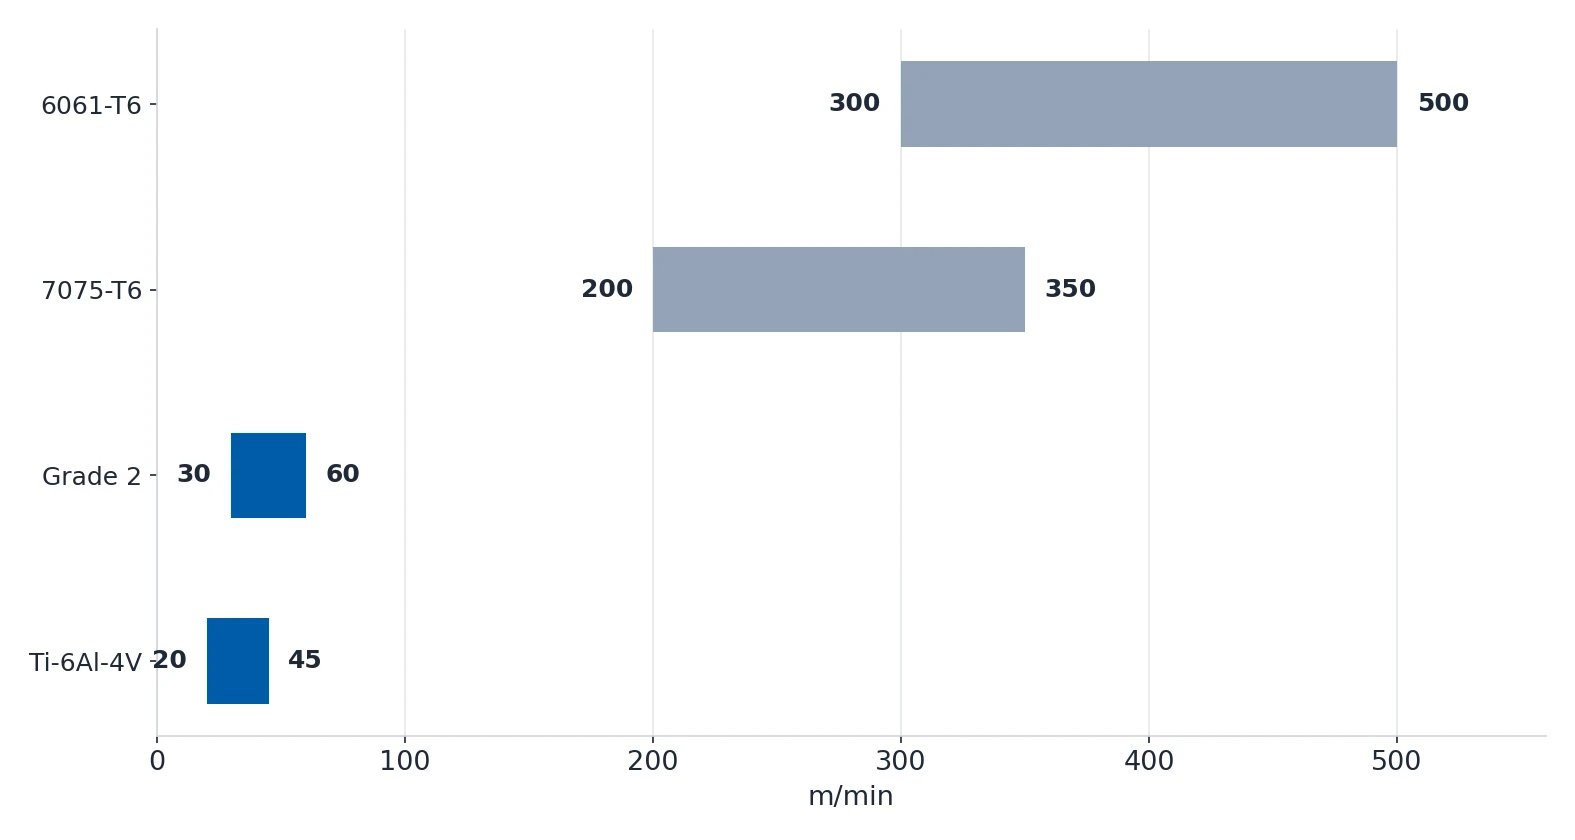
| Материал | Черновая (m/min) | Чистовая (m/min) | Примечание по инструменту |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | Агрессивно, 6061 режется легко |
| 7075-T6 | 200–350 | 350–550 | На 20–30% медленнее 6061 |
| Титан Grade 2 | 30–60 | — | Положительный передний угол, острое лезвие |
| Ti-6Al-4V | 20–45 | — | Покрытие TiAlN или алмазное, ресурс в 3–5 раз больше |
Четыре правила определяют, станет ли титановая деталь годной или попадёт в брак:
- Низкая скорость резания. Grade 2 работает на 30–60 m/min, Ti-6Al-4V — на 20–45 m/min.
Ускорение только сжигает инструмент, не увеличивая скорость съёма. - Обильный охлаждающий раствор обязателен. У титана плохая теплопроводность, тепло остаётся на
режущей кромке. Без проточной СОЖ ресурс инструмента падает до минут. - Меняйте инструмент при первом признаке износа. Титан наклёпывается. Затупившийся инструмент
оставляет упрочнённый поверхностный слой, который выводит из строя и следующий инструмент. Фрезы с
покрытием TiAlN или алмазным работают в 3–5 раз дольше. - Тонкая стружка, несколько неглубоких проходов. Радиальная глубина резания должна быть небольшой,
потому что толстая стружка даёт слишком много тепла.
И ещё одно правило безопасности, у которого нет аналога в алюминии: никогда не используйте масло для
резки. Мелкая титановая стружка может воспламениться, а пожар титана горит при 3000°C+ — его нельзя
залить водой, потому что он горит ещё сильнее. Используйте проточный охлаждающий раствор на водяной
основе и держите станок в чистоте от стружки.
Отделка поверхности: что работает с каким материалом
| Обработка | Титан | Алюминий |
|---|---|---|
| Анодирование (Type II) | Синий, фиолетовый и золотой цвета; широко применяется в медицине и аэрокосмосе | 6061 даёт самый ровный цвет; 7075 выходит тёмным и неравномерным |
| Жёсткое анодирование (Type III) | — | Жёсткое покрытие 7075 хуже сопротивляется износу |
| Дробеструйная обработка | Матовая поверхность, обязательна перед многими процессами нанесения покрытий | Подготовка поверхности |
| Полирование | Полируется хорошо, но требует много ручного труда | Возможна электрополировка, но на практике редка |
| PVD-покрытие | TiN и CrN для снижения трения; применяются в медицинских имплантатах | — |
Два практических замечания. Первое: анодирование добавляет 10–25 µm на поверхность, поэтому при жёстком
допуске деталь после покрытия выходит за размер — снимите припуск в половину толщины анодированного слоя
до отгрузки. Второе: анодирование титана — другая электрохимия, чем анодирование алюминия, даже если
оба процесса называются Type II; поставщик, который запускал только алюминиевые линии, автоматически не
получает квалификации по титановой поверхности.
Где покупатели избыточно задают титан и во сколько это обходится
| Ошибка | Что происходит | Правильный подход |
|---|---|---|
| Задан титан, когда достаточно алюминия | Плата в 5–10 раз за материал без выигрыша | Посчитайте прочность/массу/коррозию. Большинству деталей титан не нужен. |
| Завышенная скорость резания | Инструмент сгорает за минуты, плохое качество поверхности | Для Grade 2 держитесь ниже 60 m/min, для Ti-6Al-4V — ниже 45 m/min |
| Использование масла для резки | Риск пожара от титановой стружки | Только охлаждающий раствор на водяной основе |
| Слишком редкая смена инструмента | Наклёпанная поверхность выводит из строя последующие инструменты | Меняйте при первом признаке износа |
| Grade 2 для высокопрочных деталей | Предел текучести всего 275 MPa — слабее 6061-T6 | Высокая прочность требует Ti-6Al-4V |

Структура затрат за первой строкой заслуживает расшифровки, потому что именно её платит покупатель: сырьё
из титана стоит в 5–10 раз дороже алюминия и в 3–5 раз дороже нержавеющей стали, обработка стоит в
2–3 раза дороже стали, а прототип должен сначала идти из алюминия или стали.
Что указывать на чертеже
- Марку и состояние вместе —
Ti-6Al-4VилиGrade 2, а также отожжённое, закалённое раствором
или состаренное состояние. Одного слова «титан» недостаточно: прочность остаётся неопределённой. - Среду эксплуатации — солёная вода, контакт с телом, химические брызги. Если ни одно из условий
не применимо, укажите это на чертеже; это самый быстрый способ обосновать альтернативу из
алюминия. - Нагрузку и её направление — если деталь не нагружена выше 503 MPa, алюминий 7075-T6 полностью
перекрывает требование. - Отделку — анодирование Type II, PVD или без покрытия, зафиксировать до расчёта цены, поскольку
анодирование меняет размеры. - Путь прототипа — если деталь ещё в разработке, изготовьте первую деталь из 6061-T6 и переходите на
титан только после заморозки конструкции.