Che cos'è il DFM nella lavorazione CNC? Una guida per gli acquirenti
DFM — progettazione per la fabbricabilità — significa progettare un componente che possa essere lavorato in modo ripetibile, a un costo prevedibile, senza chiedere concessioni all'officina. In pratica è un breve elenco di decisioni prese prima del rilascio del disegno: da quante direzioni il componente deve essere attrezzato, quanto possono essere sottili le sue pareti, quanto stretta deve essere davvero ogni tolleranza e quali tipi di foro la funzione richiede realmente. Se questi quattro punti sono corretti, il preventivo di solito resta vicino alla tua stima. Se sono sbagliati, lo stesso disegno può variare di 2–5× nel prezzo tra due officine, o tornare come un componente che non si monta nel proprio assemblaggio.
Che cosa cambia davvero il DFM
Il DFM non è una certificazione né una regola di stile. È un modello di costo applicato alla geometria, e tre leve spiegano la maggior parte della differenza di prezzo tra un componente ben progettato e uno mal progettato.
| Leva di costo | Quota sul costo di un componente in alluminio di complessità media | Quanto può spostare il totale |
|---|---|---|
| Numero di attrezzaggi | 15–30% | +50–200% |
| Scelta del materiale | 20–40% | +40–500% |
| Tolleranze eccessivamente strette | si somma ai due punti precedenti | +50–150% |
| Tolleranze strette già indicate sul disegno | 10–25% | +30–150% |
L'ordine conta. Il numero di attrezzaggi e il materiale sono le due leve più grandi; le tolleranze eccessivamente strette sono l'errore singolo più costoso. Ogni attrezzaggio costa $30–80 di manodopera e tempo mandrino perso, e toglierne uno fa davvero risparmiare 2–3× quella cifra una volta contati il controllo ridotto, i minori errori di trasferimento datum e la minore percentuale di scarti. Ecco perché le prime due domande di qualsiasi revisione di progetto sono sempre le stesse: il componente si può lavorare da un solo lato e si può tagliare da stock standard?

I cinque controlli da eseguire prima di rilasciare un disegno
Questi cinque controlli richiedono circa dieci minuti su un disegno e intercettano i problemi di geometria che causano la maggior parte delle sorprese costose. Procedi in quest'ordine, perché i primi due cambiano la struttura dei costi mentre gli ultimi tre la rifiniscono.
| # | Controllo | Condizione di superamento | Cosa costa se viene saltato |
|---|---|---|---|
| 1 | Numero di attrezzaggi | Ogni caratteristica è raggiungibile da un lato | $30–80 per attrezzaggio, più errore di trasferimento datum |
| 2 | Spessore parete | Ogni parete rispetta lo spessore consigliato per il suo materiale | +30–80% di tempo di lavorazione, vibrazioni, pezzi fuori tolleranza |
| 3 | Distribuzione delle tolleranze | Il disegno riporta una nota di tolleranza generale | 30–50% del costo del componente |
| 4 | Tipi di foro | Ogni foro è del tipo più semplice che assolve il compito | da 1.1× a 2.0× per foro |
| 5 | Materiale e stock | Stock standard nella lega e nel condizionamento indicati | +40–500% sulla riga del materiale |
Un componente che supera tutti e cinque i controlli può comunque costare caro: una staffa in titanio con una tolleranza stretta costa caro per buone ragioni. Ciò che i controlli garantiscono è che il prezzo che paghi corrisponde alla funzione che hai richiesto, non a una decisione di geometria presa per caso.

Tolleranze: dove il DFM risparmia di più
La decisione DFM più preziosa non è stringere una tolleranza. È allentare ogni tolleranza che non ha bisogno di essere stretta. Il costo cresce in modo esponenziale man mano che le tolleranze si stringono, quindi un disegno in cui ogni quota porta ±0.01 mm costa diverse volte tanto quanto un disegno che specifica ogni quota in base alla sua funzione.
| Funzione della quota | Fascia di tolleranza |
|---|---|
| Accoppiamenti a interferenza e a pressione | ±0.005–0.015 mm |
| Alberature e sedi di cuscinetti | ±0.005–0.015 mm |
| Fori per spin di posizionamento | ±0.01–0.02 mm, H7 |
| Accoppiamenti di transizione e di posizione | ±0.01–0.025 mm |
| Superfici di tenuta | ±0.025–0.05 mm |
| Superfici di montaggio | ±0.05–0.1 mm |
| Fori passanti per viti con gioco | ±0.1–0.25 mm |
| Quote d'ingombro | ±0.1–0.5 mm secondo ISO 2768-mK |
| Fori filettati | Classe standard 6H / 6g, niente di più stretto |
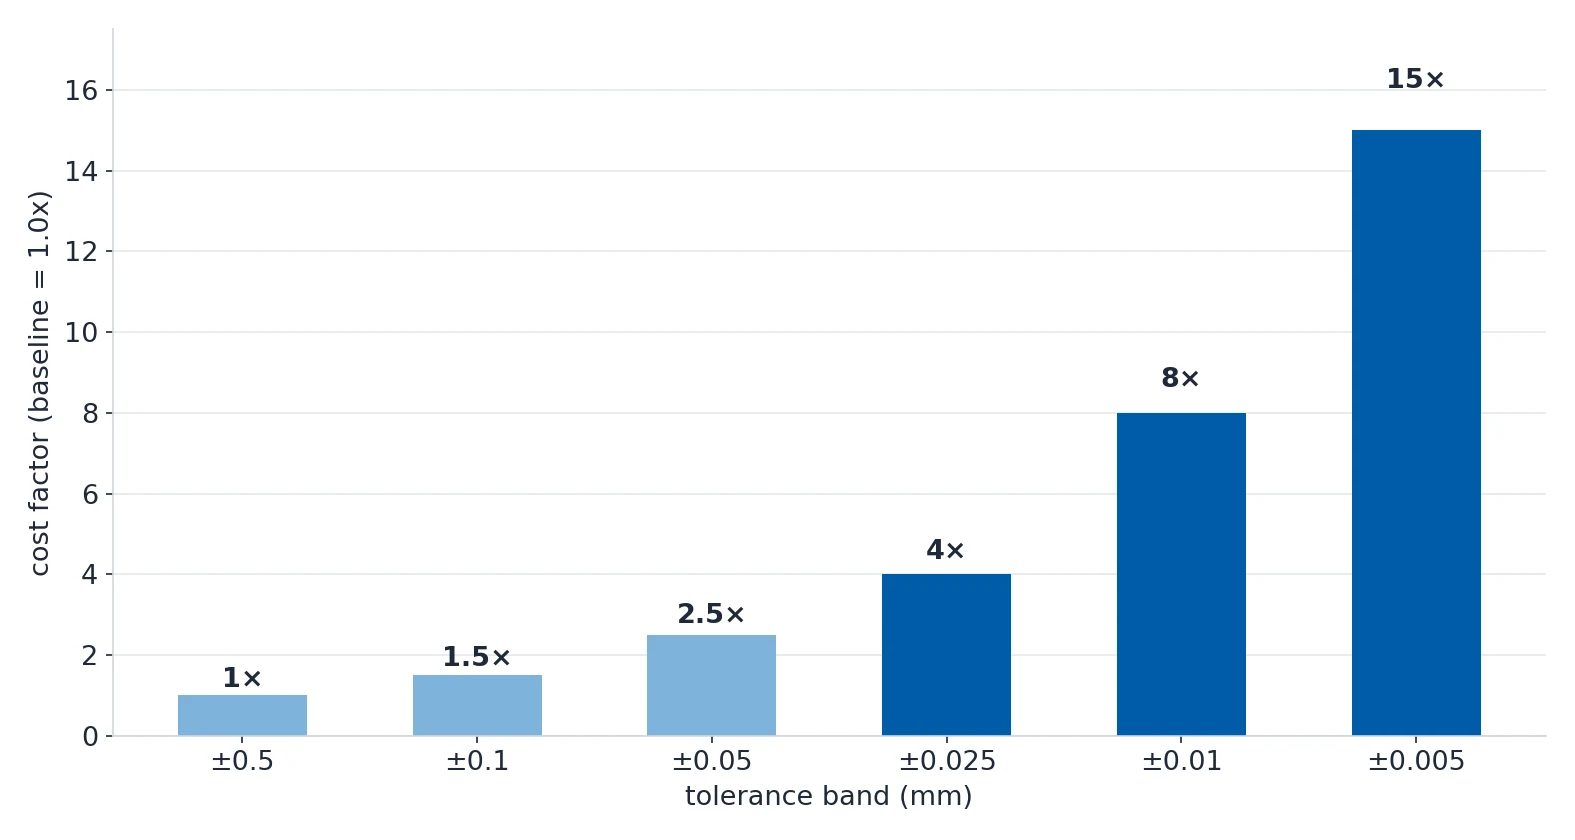
Due regole fanno funzionare tutto questo. Primo, inserisci una riga nel cartiglio — GENERAL TOLERANCES PER ISO 2768-mK — e lascia che copra tutto ciò che non è richiamato singolarmente. Secondo, applica la regola 80/20: su un componente tipico l'80% delle caratteristiche può stare nella norma più permissiva e solo il 20% richiede un controllo più stretto. Se una quota non influisce sul montaggio, sulla tenuta, sul movimento o sulla sicurezza, appartiene alla tolleranza generale.
Attenzione al fatto che la finitura superficiale è una specifica separata. Una quota stretta non richiede una superficie liscia, e una superficie liscia non giustifica una quota stretta.
Spessore parete, altezza e raggi interni
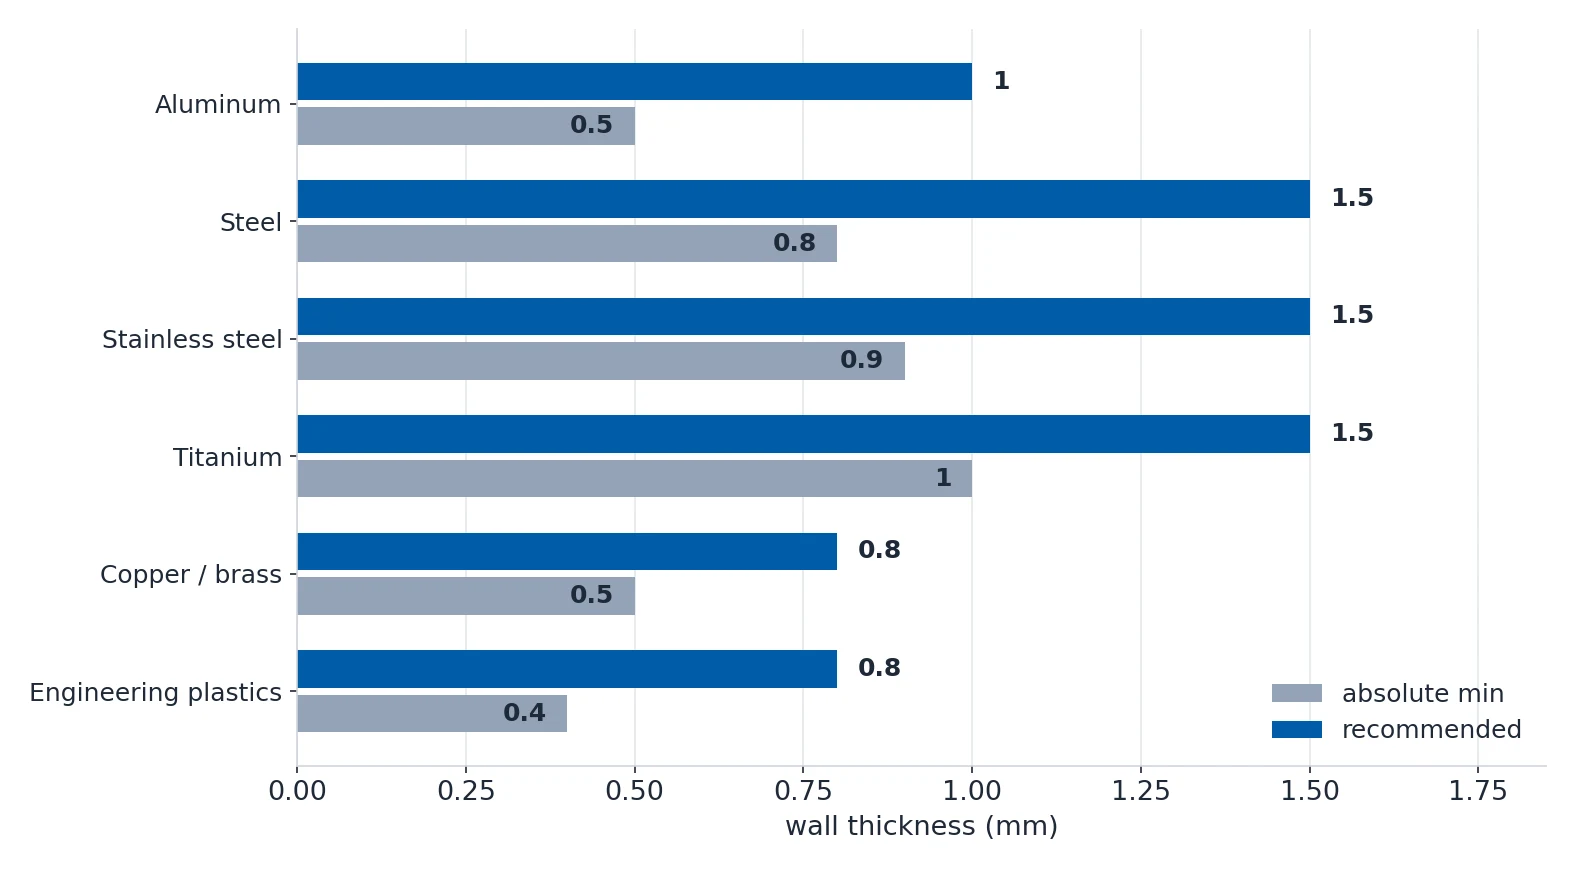
Sotto lo spessore consigliato una parete non fallisce rumorosamente: vibra, si discosta dall'utensile e deriva fuori tolleranza. Il minimo assoluto è l'ultima risorsa; il valore consigliato è quello che la macchina riesce a ripetere.
| Materiale | Minimo assoluto | Consigliato |
|---|---|---|
| Alluminio | 0.5 mm | 1.0 mm |
| Acciaio | 0.8 mm | 1.5 mm |
| Acciaio inox | 0.9 mm | 1.5 mm |
| Titanio | 1.0 mm | 1.5 mm |
| Rame e ottone | 0.5 mm | 0.8 mm |
| Plastiche tecniche | 0.4 mm | 0.8 mm |
Altezza e raggio seguono la stessa regola: la geometria deve reggere le forze di taglio, non solo il disegno.
| Regola | Valore |
|---|---|
| Spessore parete rispetto all'altezza della caratteristica che la sostiene | almeno 1/5 |
| Limite di parete non supportata in alluminio | 8× lo spessore parete |
| Limite di parete non supportata in acciaio | 5× lo spessore parete |
| Spessore del nervo rispetto allo spessore parete | 0.6× |
| Altezza del nervo rispetto al suo spessore | al massimo 5× |
| Differenza massima tra pareti dello stesso componente | 20% |
| Raggio interno lasciato da una fresa da 6 mm | R3 mm |
| Raggio interno lasciato da una fresa da 10 mm | R5 mm |
| Raggio interno lasciato da una fresa da 16 mm | R8 mm |
Quando una parete è considerata sottile
Una parete è considerata sottile quando il rapporto tra altezza e spessore supera 10:1, oppure quando lo spessore assoluto scende sotto circa 2 mm nei metalli non ferrosi e sotto 1 mm nell'acciaio. Sotto un rapporto H:T di 15:1 il componente è perdonante; tra 15:1 e 30:1 servono tutte le tecniche di parete sottile; sopra 30:1 è un componente ad alto rischio fin dalla prima passata.
Per una fresa in carburo da 6 mm che taglia una parete di alluminio da 2 mm, parti con Vc 300–400 m/min, fz 0.02–0.04 mm/tooth e ap non oltre 0.5 mm, poi affina. Sono circa metà dei valori usati per alluminio spesso, perché su una parete sottile il limite è la flessione radiale, non la vita dell'utensile. Il parametro che conta di più è l'engagement radiale: tieni ae al 25% del diametro dell'utensile o meno e usa un percorso trocoidale o adattivo.
Progettazione di fori e filetti senza pagare due volte
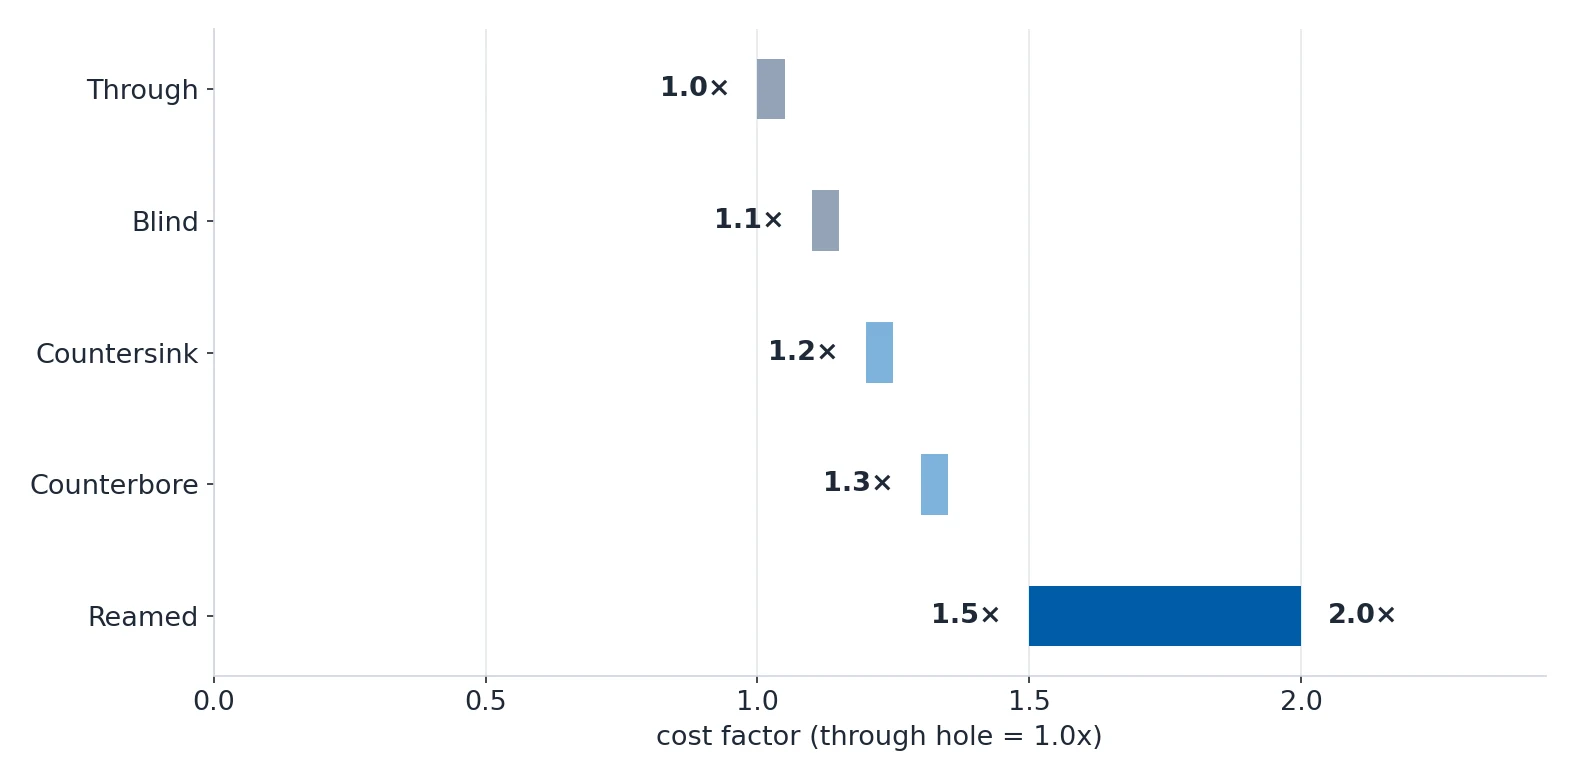
Ogni elemento di foro su un disegno aggiunge un cambio utensile e un'operazione. Specificare un foro più preciso di quanto richieda la funzione è il modo più comune in cui gli acquirenti pagano due volte per lo stesso elemento.
| Tipo di foro | Fattore di costo | Nota |
|---|---|---|
| Foro passante | 1.0× | riferimento |
| Foro cieco | 1.1× | aggiunge un'operazione |
| Cono di raccordo | 1.2× | |
| Foro cilindrico | 1.3× | permette a una vite a testa cilindrica con esagono incassato di accostarsi a filo |
| Foro alesato | 1.5–2.0× | seconda operazione, raggiunge ±0.005–0.02 mm |
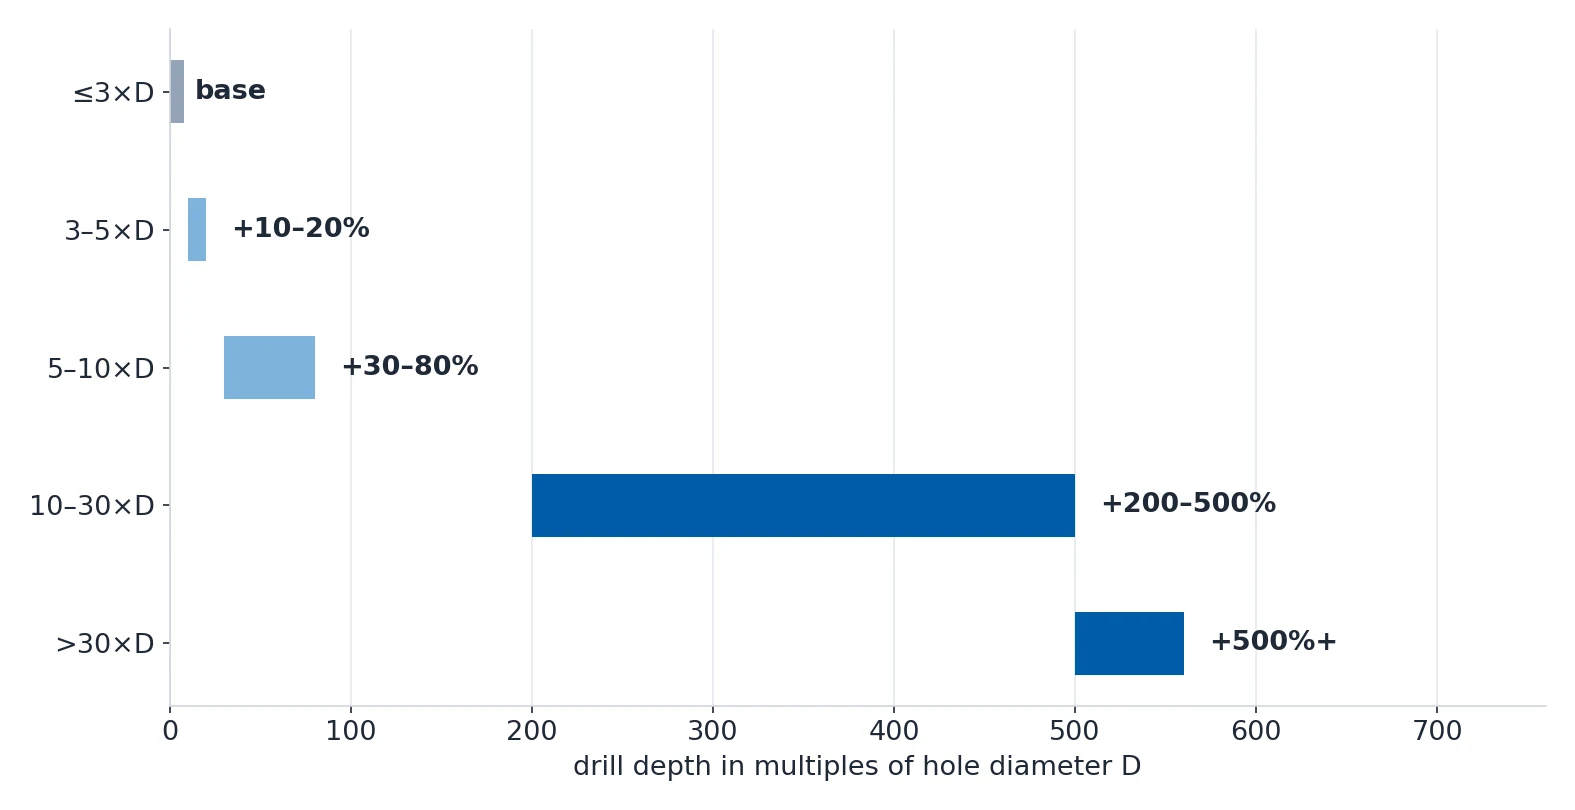
La profondità è l'altra metà del costo del foro. Un foro da 10 mm profondo 50 mm costa 5–10× in più dello stesso foro a 10×D, quindi se la profondità non serve alla funzione, cambia il progetto invece di pagarla.
| Profondità di foratura | Sovrapprezzo |
|---|---|
| Fino a 3× D | base |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Oltre 30× D | +500%+ |
I filetti seguono la stessa logica, e la profondità del filetto è determinata dal materiale, non dal fissaggio.
| Materiale | Profondità minima del filetto |
|---|---|
| Alluminio | 1.5× D, con 1.5–2.0× D consigliato |
| Acciaio | 1.0× D |
| Titanio | 0.75× D |
Sotto l'ultimo filetto completo lascia da 3–5 passi: 2–3 passi per l'ingresso del maschio più 1–2 passi per ciò che il maschio a fondo piatto non asporta, che per M10x1.5 vale 4.5–7.5 mm. Indica profondità del filetto e profondità di foratura separatamente, per esempio M8x1.25-6H THRU 12, DRILL 18 DEEP, così il tornitore non deve indovinare e non rompe il maschio.
Due altre regole vale la pena verificare. Tieni il centro del foro ad almeno 1.5× D dal bordo più vicino, e a 2.0× D per un foro filettato, altrimenti la parete circostante si gonfia e si spacca. Tra fori, tieni i centri ad almeno 2.0× D per lo stesso diametro, e lascia almeno 1.0 mm di parete — meglio 3 mm — tra un foro e una cavità o una sede adiacente.

Che cosa risparmia davvero il DFM
I risparmi qui sotto derivano da modifiche di progetto che mantengono la funzione. Sono ordinati in base a quanto spostano il prezzo unitario.
| Modifica di progetto | Risparmio per pezzo |
|---|---|
| Unire due componenti in uno solo | $5–20 per assemblaggio |
| Eliminare un attrezzaggio spostando le caratteristiche su un lato | $30–80 per lotto |
| Raggio interno da R1.5 a R3 mm | $3–8 |
| Allentare una tolleranza non critica da ±0.01 a ±0.05 mm | $5–15 |
| Aprire una cavità fino al bordo | $2–5 |
| Dieci modifiche di questo tipo insieme | $24–63 per pezzo |
| Dieci modifiche di questo tipo su un ordine di 500 pezzi | $12,000–$31,500 |
Il lotto di produzione cambia da solo il prezzo unitario, perché l'attrezzaggio è un costo fisso mentre materiale e tempo di taglio non lo sono.
| Quantità | Attrezzaggio per pezzo | Totale per pezzo |
|---|---|---|
| 1–5 pezzi | $100–500 | $130–580 |
| 100–500 pezzi | $1–5 | $26–75 |
| 1,000–5,000 pezzi | $0.10–0.50 | $20–60 |
| 10,000+ pezzi | — | $18–55, ossia 0.8–0.9× del riferimento |
A volte la risposta giusta non è un disegno migliore ma un processo diverso. Decidi prima che il progetto sia congelato, perché un componente progettato solo per CNC resta legato per sempre a quella struttura di costi.
| Processo alternativo | Più economico del | Conviene da |
|---|---|---|
| Fusione a investimento con finitura CNC | 40–70% | 200+ pezzi |
| Taglio ad acqua per grandi superfici piane a bassa precisione | 50–80% | 10+ pezzi |
| Tornio automatico tipo svizzero per piccoli pezzi di rivoluzione | 30–50% | 500+ pezzi |
| Pressofusione | 60–90% | 5,000+ pezzi |

Come rilasciare un disegno pulito secondo il DFM
Un disegno pulito secondo il DFM è una richiesta di preventivo completa. Dodici elementi separano un preventivo preciso da una forbice di stima, e un'officina seria restituisce il preventivo suddiviso nelle stesse voci di costo, così puoi confrontare riga per riga.
- Disegno 2D più modello CAD 3D (STEP o IGES)
- Specifica del materiale con requisito di certificato
- Quantità, con obiettivo e minimo
- Indicazioni di tolleranza con le quote critiche evidenziate
- Finitura superficiale per superficie
- Tipo di trattamento superficiale
- Requisiti di ispezione e qualità, per esempio CMM FAI o livello PPAP
- Norma di riferimento, ASME Y14.5 o ISO 1101
- Data di consegna obiettivo, non "ASAP"
- Destinazione della spedizione e Incoterms
- Requisiti di imballaggio
- Previsione di volume annuo se il componente è ricorrente
Se vuoi che sia l'officina a fare il lavoro DFM per te, chiedilo esplicitamente nella richiesta e indica cosa controllare: numero di attrezzaggi, spessore parete, distribuzione delle tolleranze, tipi di foro e dimensione dello stock. Un'officina seria farà 3–5 domande di chiarimento e poi invierà il preventivo entro 3–7 giorni lavorativi. Le officine che quotano senza chiedere nulla sono quelle che dovranno indovinare, e il costo dell'errore lo pagherai dopo.
Il momento più economico per correggere un progetto è prima del rilascio del disegno. Il secondo più economico è prima dell'ordine. Dopo, ogni modifica è un ordine di variazione.
Fonti
Tutti i dati di questa pagina provengono dalla nostra wiki di ingegneria.