Qual è lo spessore minimo della parete per la lavorazione CNC?
Lo spessore minimo assoluto della parete per la lavorazione CNC è 0.5 mm in alluminio, 0.8 mm in acciaio, 0.9 mm in acciaio inox, 1.0 mm in titanio, 0.5 mm in rame e ottone e 0.4 mm in plastica tecnica. I valori consigliati sono il doppio nella maggior parte dei casi: 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm e 0.8 mm. Il minimo assoluto è il punto in cui la parete può ancora essere lavorata. Il valore consigliato è il punto in cui la macchina può produrla in modo ripetibile, ed è questo il numero che deve comparire sul vostro disegno.
I numeri: spessore minimo della parete per materiale
Ogni materiale cede a modo proprio al proprio limite, ed è per questo che non esiste un numero universale.
| Materiale | Minimo assoluto | Consigliato | Cosa succede se la parete è troppo sottile |
|---|---|---|---|
| Alluminio (6061, 7075) | 0.5 mm | 1.0 mm | Vibrazione durante la finitura, la parete si allontana dall'utensile, la quota esce tolleranza. Le pareti sottili in alluminio vibrano e danno una cattiva finitura superficiale. |
| Acciaio (1045, 4140) | 0.8 mm | 1.5 mm | La flessione dell'utensile a 0.5 mm è marcata sull'acciaio e le pareti si incurvano verso l'interno. Gli acciai più duri amplificano l'effetto: l'utensile striscia invece di tagliare. |
| Acciaio inox (304, 316) | 0.9 mm | 1.5 mm | L'acciaio inox incridisce rapidamente. Le pareti sottili surriscaldano, si deformano e possono spaccarsi, e l'usura dell'utensile accelera nettamente. |
| Titanio (Ti-6Al-4V) | 1.0 mm | 1.5 mm | Il titanio ha una bassa conducibilità termica, quindi il calore si accumula nelle sezioni sottili e provoca deformazione termica. Sono necessari avanzamenti estremamente lenti. |
| Rame e ottone | 0.5 mm | 0.8 mm | Il materiale morbido aiuta, e il rame può diventare piuttosto sottile. Ma pareti di rame molto sottili sono fragili durante la movimentazione e possono piegarsi prima del montaggio. |
| Plastiche tecniche (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Le plastiche flettono sotto la forza di taglio e le pareti sottili si allontanano dall'utensile, dando quote non coerenti. Il PEEK è più rigido, ma costa 10× tanto. |

Sotto gli 0.8 mm nel metallo, la domanda onesta è se la fusione o lo stampaggio a iniezione del metallo sia il processo migliore. Una forma complessa a parete sottile in fusione a investimento con finitura CNC costa il 40–70% in meno per pezzo e si ripaga a partire da 200 pezzi.
Perché ci sono due numeri
Il minimo assoluto e il valore consigliato rispondono a due domande diverse. Il minimo risponde a «si può tagliare questo in assoluto?» Il valore consigliato risponde a «si può tagliare sempre allo stesso modo?»
Questa differenza costa denaro vero, perché le pareti sottili richiedono avanzamenti ridotti, passate di finitura e spesso un ulteriore attrezzaggio con utensili dedicati.
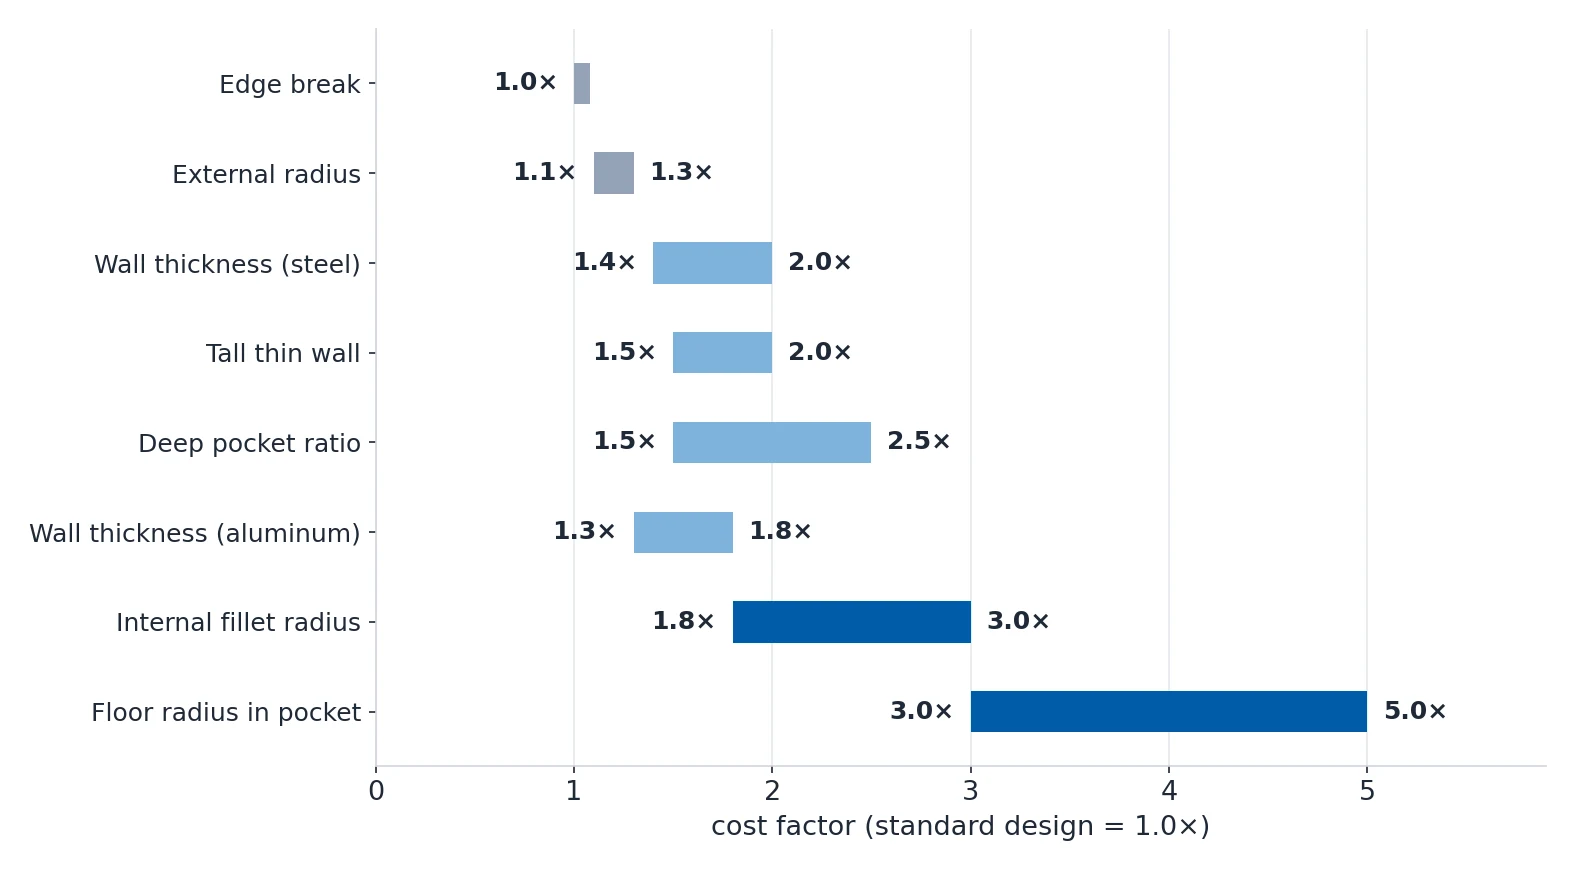
| Caratteristica di design | Specifica standard | Specifica stringente o difficile | Moltiplicatore di costo |
|---|---|---|---|
| Spessore parete (alluminio) | almeno 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Spessore parete (acciaio) | almeno 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| Raggio del raccordo interno | R3–R6 mm | R0.5 mm o inferiore | 1.8–3.0× |
| Raggio del fondo tasca | R1–R3 mm | R0 (acuto) | 3.0–5.0× |
| Smusso bordo | smusso di 0.5 mm (predefinito) | spigoli vivi, senza smusso | 1.0×, ma maggiore rischio nella movimentazione |
| Raggio esterno | vivo o smusso di 0.5 mm | raggio estetico grande, R5 e oltre | 1.1–1.3× |
| Rapporto di profondità della tasca profonda | profondità pari o inferiore a 4× la larghezza | profondità superiore a 6× la larghezza | 1.5–2.5× |
| Parete sottile alta | altezza pari o inferiore a 5× lo spessore | altezza superiore a 8× lo spessore | 1.5–2.0× |
Lavorare le pareti allo spessore minimo aggiunge dal 30% all'80% di tempo di lavorazione rispetto allo spessore consigliato. È questo il numero da mostrare a un progettista che vuole una parete in alluminio di 0.6 mm, non il minimo assoluto.
Quanto può essere alta una parete
Lo spessore della parete da solo non decide se una parete sopravvive. Decide l'altezza, e a deciderla sono due rapporti.

| Regola | Indicazione | Perché conta |
|---|---|---|
| Rapporto tra altezza della parete e altezza dell'elemento | Spessore della parete almeno 1/5 dell'altezza dell'elemento adiacente | Una parete alta e sottile si comporta come una mensola. Una parete alta 10 mm richiede almeno 2 mm di spessore per resistere alla flessione causata dalle forze di taglio. |
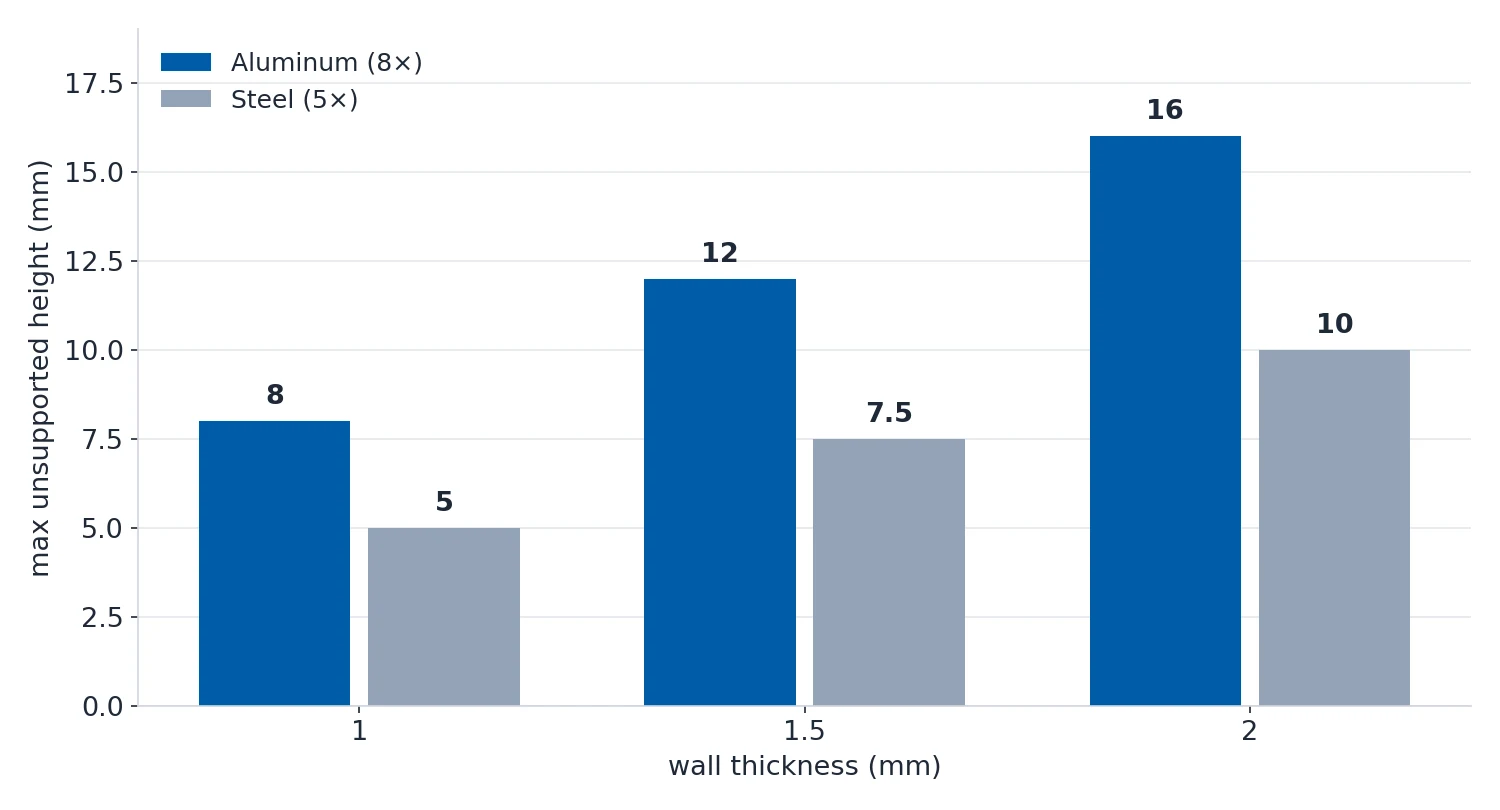
| Altezza della parete non supportata | Altezza massima non supportata = 8× lo spessore della parete in alluminio, 5× in acciaio | Oltre questo rapporto la parete vibra durante la lavorazione. O ispessite la parete o aggiungete nervature. |
| Spessore di parete uniforme | Tenete gli spessori delle pareti dello stesso componente entro il 20% l'uno dall'altro | Spessori diseguali causano raffreddamento differenziale durante il trattamento termico e distensione irregolare, che portano all'incurvamento. |
| Transizione d'angolo | raccordi graduali tra sezioni spesse e sottili | I cambi bruschi di spessore creano concentratori di tensione. Aggiungete un raccordo o una conicità in corrispondenza della transizione. |
| Design delle nervature | Spessore della nervatura = 0.6× spessore della parete, altezza della nervatura pari o inferiore a 5× spessore della nervatura | Le nervature spesse lasciano segni di ritiro sulla faccia opposta nei getti e aggiungono tempo di lavorazione in CNC. |
Quando una parete diventa sottile
Una parete è considerata sottile quando il rapporto tra altezza e spessore supera 10:1, oppure quando lo spessore assoluto scende sotto circa 2 mm nei metalli non ferrosi e sotto 1 mm nell'acciaio. Sotto quella soglia il serraggio standard con morsi rigidi non è più sicuro.
Le guide applicative usano tre fasce: sotto 15:1 è tollerante, 15–30:1 richiede l'intera gamma di tecniche per pareti sottili e oltre 30:1 il componente è ad alto rischio dal primo taglio.
Il motivo per cui il materiale conta così tanto qui è la conducibilità termica e le tensioni residue.
| Materiale | CTE (×10⁻⁶/K) | Conducibilità termica (W/m·K) | Sensibilità alle tensioni residue |
|---|---|---|---|
| Alluminio 6061 | 23.6 | 167 | Alta (lastra laminata) |
| Alluminio 7075 | 23.4 | 130 | Molto alta (bonificato, senza distensione) |
| Titanio Grade 5 | 8.6 | 6.7 | Media (forgiato) / alta (lastra) |
| Acciaio inox 304 | 17.3 | 16 | Alta (lamiera laminata) |
| Acciaio 1018 | 11.6 | 52 | Media |
| Invar 36 | 1.3 | 11 | Bassa (scelta progettuale a basso CTE) |
Una parete che esce piatta dalla macchina e si deforma sul banco non è un difetto di produzione. La deformazione è il ritorno elastico dovuto alla forza di serraggio più la ridistribuzione delle tensioni residue che avviene quando si rimuove materiale. Misurate il componente in serraggio e poi in libertà: la differenza tra i due è la componente elastica e riguarda il montaggio, mentre un'eventuale curvatura residua rimasta riguarda il processo.
Lavorare una parete sottile senza muoverla
I parametri di taglio su una parete sottile valgono circa metà di quelli che lo stesso utensile userebbe su una sezione spessa, perché su una parete sottile il limite è la flessione radiale e non la vita dell'utensile.
Per una fresa in carburo da 6 mm che taglia una parete di alluminio da 2 mm, partite da Vc 300–400 m/min, fz 0.02–0.04 mm/tooth e ap non oltre 0.5 mm, poi affinate. Tenete l'ingaggio radiale ae al 25% del diametro della fresa o meno e usate una traiettoria trocoidale o adattiva.
L'altra metà del problema è il serraggio, ed è da lì che deriva in realtà la maggior parte della distorsione delle pareti sottili.
| Metodo di serraggio | Spessore minimo della parete | Compatibilità materiali | Flessione tipica | Uso migliore |
|---|---|---|---|---|
| Morsi rigidi (standard) | almeno 6 mm | Tutti i metalli | 0.1–0.3 mm | Solo pezzi spessi |
| Morsi morbidi (lavorabili) | almeno 1.5 mm | Tutti i metalli | 0.02–0.05 mm | Pareti sottili in generale |
| Mandrino a vuoto | almeno 0.3 mm (foglio) | Non porosi, qualsiasi metallo | 0.01–0.03 mm | Lamiera piatta, tagli leggeri |
| Mandrino magnetico | almeno 1 mm | Solo materiali ferromagnetici | 0.02–0.08 mm | Lastre di acciaio rettificate |
| Ingesso con cera | almeno 0.5 mm | Tutti i metalli, evitare l'esposizione termica | 0.01–0.05 mm | Sgrossatura di pareti sottili |
| Lega a basso punto di fusione | almeno 0.5 mm | Tutti i metalli, verificare la storia termica | 0.005–0.02 mm | Cavità complesse a parete sottile |
| Linguette o bussole sacrificate | Qualsiasi, per progetto | Tutti i metalli | Praticamente nulla | La risposta generale migliore |
Due regole vale la pena ricordare. I mandrini magnetici funzionano solo su materiali ferromagnetici, cioè acciaio al carbonio, acciaio per utensili e parte degli inox della serie 400; gli inox austenitici come 304 e 316, e il titanio in Grade 2 e Grade 5, sono sostanzialmente non magnetici e non tengono. E le linguette sacrificate progettate nel componente sono la risposta generale migliore, perché trasformano un problema di parete sottile in un problema di parete spessa.
Per capire quale meccanismo causa la distorsione, misurate invece di indovinare.
| Metodo | Che cosa misura | Precisione | Migliore per |
|---|---|---|---|
| CMM in serraggio rispetto a stato libero | Flessione da serraggio più rilascio residuo | ±0.001 mm | Tutti i componenti a parete sottile |
| Trapanatura di foro (ASTM E837) | Tensione residua vicino alla superficie | ±10 MPa | Qualificazione di processo |
| Metodo del taglio o del contorno | Tensione residua rispetto alla profondità | ±20 MPa | Lastre e billette |
| XRD sin²(ψ) | Tensione residua in superficie | ±5 MPa | Componenti di alto valore e del settore aerospaziale |
| Simulazione CAD (FEA) | Prevede la flessione | Solo tendenza | Verifica in fase di progettazione |
La FEA merita un avvertimento. La maggior parte dei modelli FEA considera solo la forza di taglio su un grezzo privo di tensioni e trascura il rilascio delle tensioni residue che si verifica man mano che il materiale viene rimosso. Su pezzi spessi è un errore piccolo; sulle pareti sottili è la fonte dominante di flessione, ed è il motivo per cui una simulazione sottostima la flessione di una parete sottile di 2–5×. Trattate la FEA come uno strumento di previsione della forma e non della grandezza, a meno che non siano inclusi sia il campo di tensioni residue sia un passo di rimozione progressiva del materiale.
Non dimenticate il rivestimento
Una parete da 0.6 mm con uno strato di anodizzazione di 25 µm per lato non è più una parete da 0.6 mm. L'anodizzazione aggiunge 25 µm per lato, cioè 0.05 mm in totale, e la catena di tolleranze consuma il resto del margine. Aggiungete 2× lo spessore del rivestimento alla specifica dello spessore minimo della parete, e tenetene conto prima della lavorazione e non dopo.
La stessa regola vale per ogni tasca che deve alloggiare una tenuta. Un O-ring o un sigillante non può sedersi correttamente in un angolo acuto, e si forma un percorso di fuga. Specificate un raggio minimo del fondo di R0.5–R1.0 mm per ogni tasca che alloggia una tenuta, una guarnizione o un O-ring.

Come dimensionare lo spessore della parete su un disegno
Lo spessore della parete è una quota derivata — dipende dalla profondità della tasca e dalla posizione del fondo — quindi se non viene richiamata diventa una discussione. Questi sono gli errori che si vedono più spesso.
| # | Errore | Che cosa succede | Approccio corretto |
|---|---|---|---|
| 1 | Specificare angoli interni R0 | Impossibile con frese standard. L'operator deve ricorrere all'EDM a filo o chiedere una modifica di progetto, e il progetto slitta. | Tutti gli angoli interni richiedono un raccordo di almeno R0.5 mm, abbinato alle misure standard degli utensili. |
| 2 | Raggi di raccordo diversi sullo stesso elemento | Richiede più cambi utensile e aggiunge tempo di setup e costo. | Usate un solo raggio di raccordo per elemento di tasca ove possibile. |
| 3 | Pareti molto sottili accanto a sezioni spesse | La parete sottile si deforma o flette per le tensioni della sezione spessa adiacente, e la quota esce conformità. | Mantenete uniforme lo spessore della parete e aggiungete raccordi graduali. |
| 4 | Tasche profonde con raggio del fondo piccolo | Serve un utensile lungo e sottile che flette, con scarsa finitura, quote imprecise e rotture dell'utensile. | Aumentate il raggio del fondo in proporzione alla profondità della tasca. |
| 5 | Nessuno smusso specificato | L'officina applica lo smusso predefinito di 0.5 mm. Di solito va bene, ma se servivano spigoli vivi il componente è già sbagliato. | Richiamate esplicitamente gli spigoli vivi, oppure aggiungete BREAK SHARP EDGES 0.5 mm MAX alle note del disegno. |
| 6 | Indicare l'angolo di sformo su un componente CNC | Lo sformo vale per i pezzi fusi e stampati e confonde l'operator. Il CNC può tagliare una conicità, ma «sformo» implica uno stampo. | Specificate la conicità reale come quota, per esempio una conicità 1:50, non «sformo». |
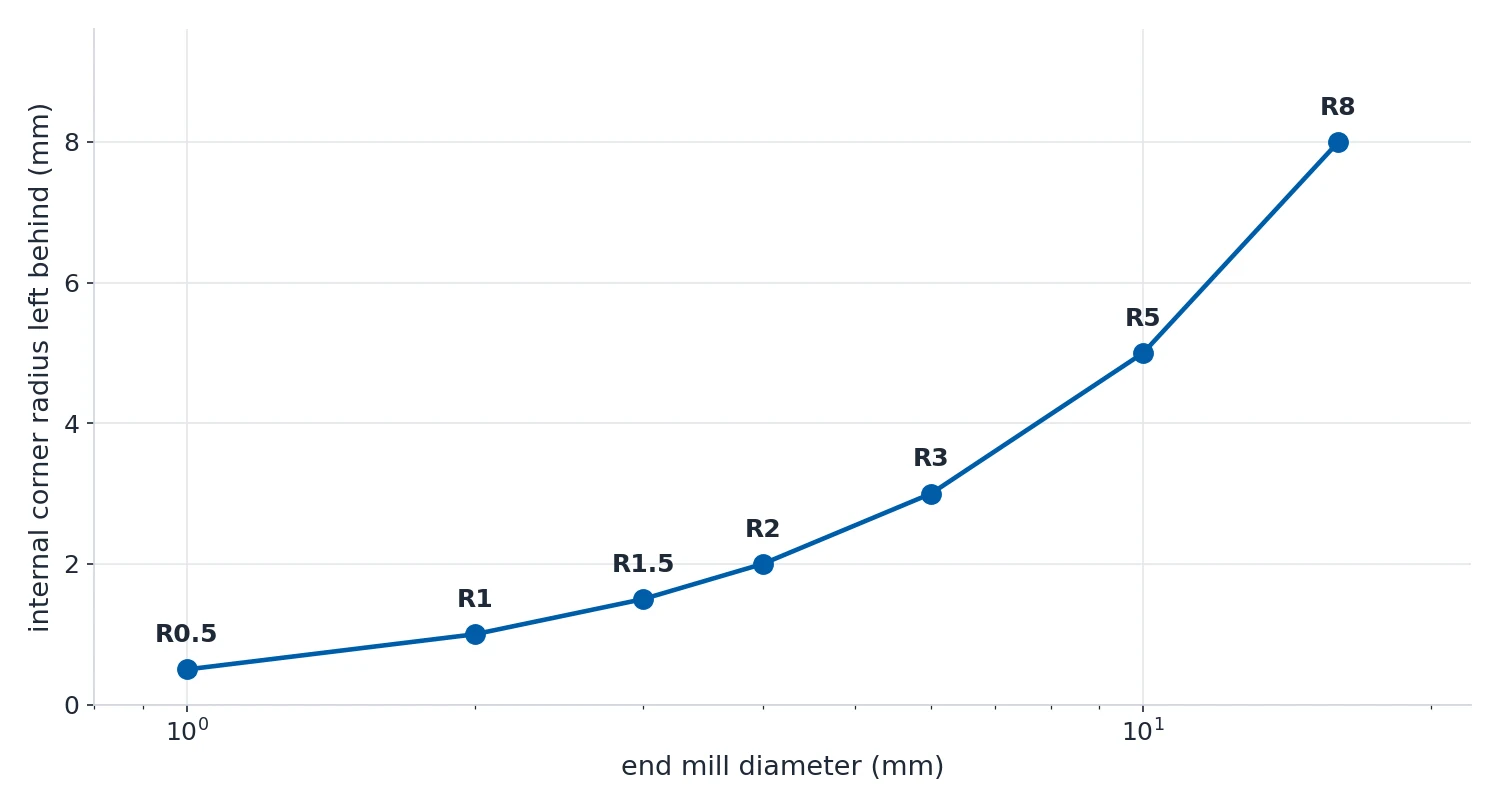
| 7 | raccordi più piccoli dell'utensile disponibile per la profondità dell'elemento | Una tasca profonda 20 mm con angoli R0.5 richiede un utensile da 1 mm troppo lungo e flessibile. L'utensile si rompe o flette. | La sporgenza dell'utensile non dovrebbe superare 8× il diametro dell'utensile. Usate raggi più grandi nelle tasche profonde. |
| 8 | Ignorare lo spessore del rivestimento sulle pareti sottili | La parete era di 0.6 mm nominali, l'anodizzazione aggiunge 25 µm per lato e la catena di tolleranze mangia il resto. | Aggiungete 2× lo spessore del rivestimento alla specifica dello spessore minimo della parete. |
Vale la pena sistemare bene anche due dettagli più piccoli. Il valore di settore predefinito per gli smussi è uno smusso o un raggio di 0.5 mm su tutti gli spigoli vivi, e gli angoli standard di svasatura sono 60°, 82°, 90° e 120°.
Tutta la disciplina si riduce a una sola abitudine: richiamate lo spessore minimo della parete sul disegno come quota critica e dimensionate ogni raccordo interno con un unico raggio di utensile. Tutto il resto discende da questi due punti.