Come ridurre i costi della lavorazione CNC senza modificare il design
Il risparmio più conveniente non è affatto una modifica al design: è ordinare la quantità giusta e dare allo stabilimento il giusto formato di stock. La preparazione è un costo fisso e il materiale si compra a chilogrammo o a barra, quindi queste due leve muovono il prezzo unitario senza toccare una sola feature del disegno. Le modifiche al design che funzionano sono per lo più piccole — allentare una tolleranza che nessuno richiedeva, aprire una cavità fino al bordo, usare un solo raggio di raccordo invece di tre — e cambiano il disegno senza cambiare la funzione.
Dove vanno davvero i soldi
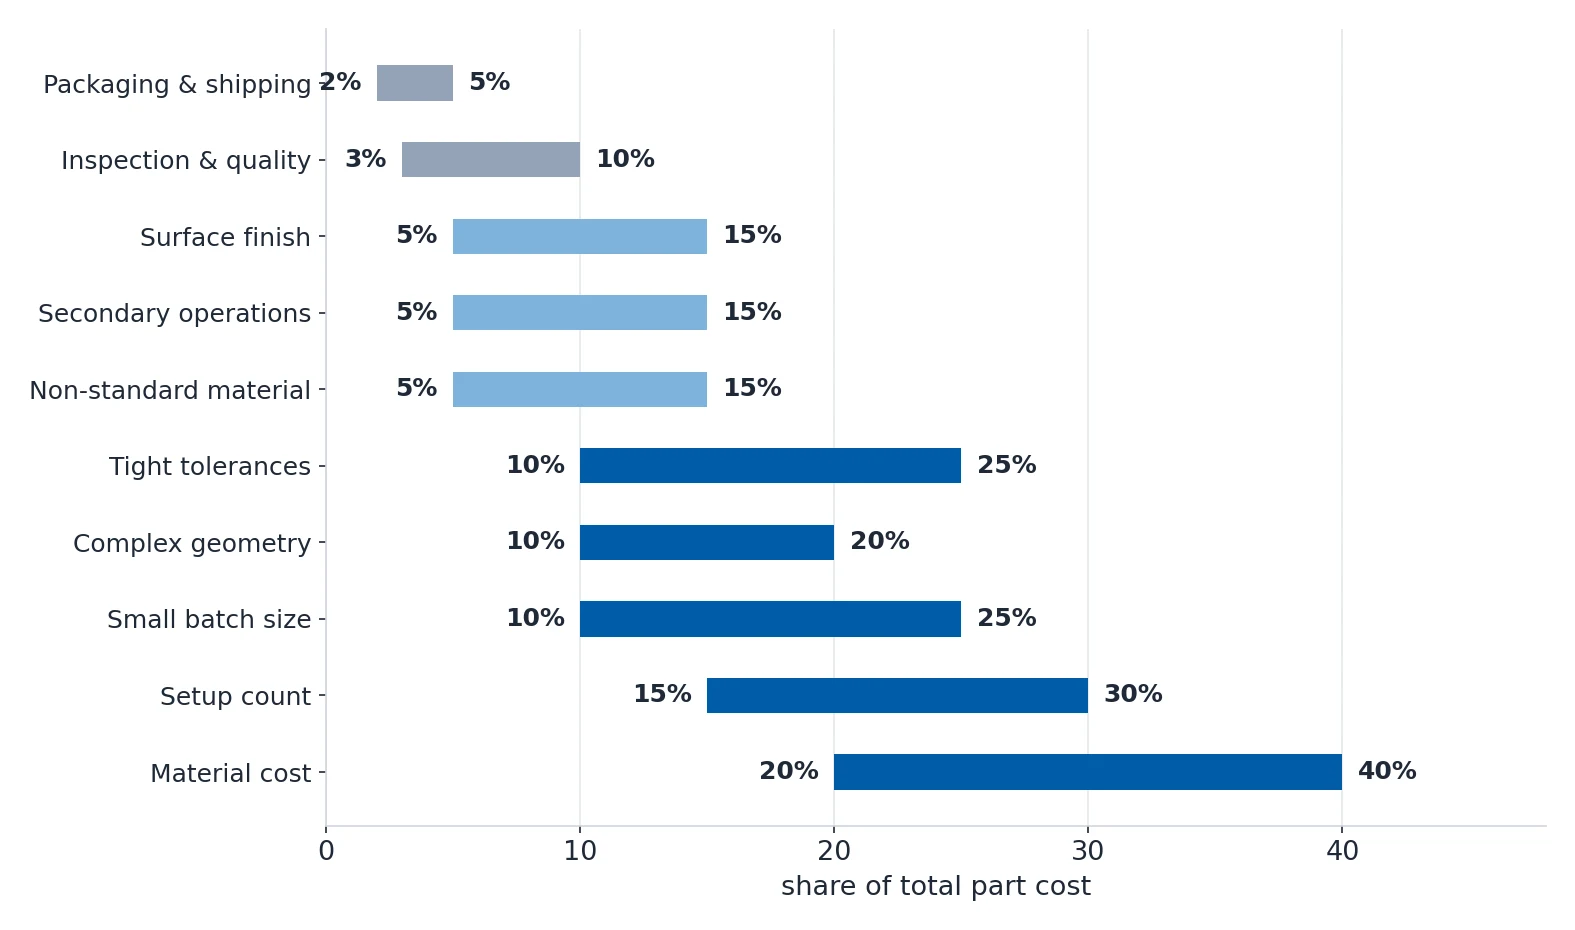
Un preventivo CNC non è un numero singolo: capire le voci che lo compongono è ciò che ti permette di spostarle.
| Posizione | Fattore di costo | Quota di costo tipica | Impatto sul totale | Punto chiave |
|---|---|---|---|---|
| 1 | Numero di preparazioni | 15–30% | +50–200% | Ogni preparazione, capovolgimento, riposizionamento o cambio macchina aggiunge $30–80 di manodopera e tempo di mandrino perso. È il singolo fattore controllabile più grande. |
| 2 | Costo del materiale | 20–40% | +40–500% | Il materiale grezzo è spesso la voce più pesante. Il titanio costa 8–12× l'alluminio e i formati non standard obbligano ad acquistare barre intere con il 60–80% di scarto. |
| 3 | Tolleranze strette | 10–25% | +30–150% | Passare da ISO 2768-mK a ±0.1 mm a ±0.01 mm aggiunge passate di finitura, controlli e rischio di scarto. Ogni cifra decimale in più costa in modo esponenziale. |
| 4 | Requisiti di finitura superficiale | 5–15% | +20–100% | Ra 3.2 è lo standard. Ra 1.6 aggiunge una passata di finitura. Ra 0.4 richiede rettifica o lucidatura, un processo e un livello di costo completamente diversi. |
| 5 | Geometria complessa | 10–20% | +30–120% | Superfici contornate su 5 assi, cavità profonde, sottosquadri e angoli composti richiedono utensili dedicati, avanzamenti più lenti e più tempo di programmazione. |
| 6 | Lotto piccolo | 10–25% | +40–300% | Il costo di preparazione per pezzo cala bruscamente con la quantità. Una preparazione da $500 ripartita su 5 pezzi aggiunge $100 per pezzo; ripartita su 500 pezzi aggiunge $1. |
| 7 | Materiale non standard | 5–15% | +15–80% | Leghe esotiche come Inconel o Hastelloy costano di più da acquistare, di più da lavorare e di più da reperire. I materiali standard costano sempre meno. |
| 8 | Operazioni secondarie | 5–15% | +20–60% | Ogni processo aggiuntivo, come anodizzazione, trattamento termico, placcatura o rettifica, è una preparazione a sé con il proprio costo. |
| 9 | Controllo e qualità | 3–10% | +10–40% | Controllo CMM, controllo del primo pezzo, documentazione PPAP e certificati di materiale aggiungono costo. |
| 10 | Imballaggio e spedizione | 2–5% | +5–15% | Imballaggi su misura, confezionamento singolo, protezione dalla corrosione e spedizione express si sommano. L'imballaggio standard in lotti è sempre il più economico. |
La leva che non richiede modifiche al design: quantità e formato di stock
La preparazione è un costo fisso; materiale e tempo di taglio non lo sono. Questo singolo fatto spiega la maggior parte della differenza tra due preventivi per lo stesso disegno.
| Quantità | Costo di preparazione per pezzo | Lavorazione e materiale per pezzo | Totale per pezzo | Rispetto al prezzo da 1,000 pezzi |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×, valore di riferimento |
| 10,000+ | meno di $0.10 | $18–55 | $18–55 | 0.8–0.9× |
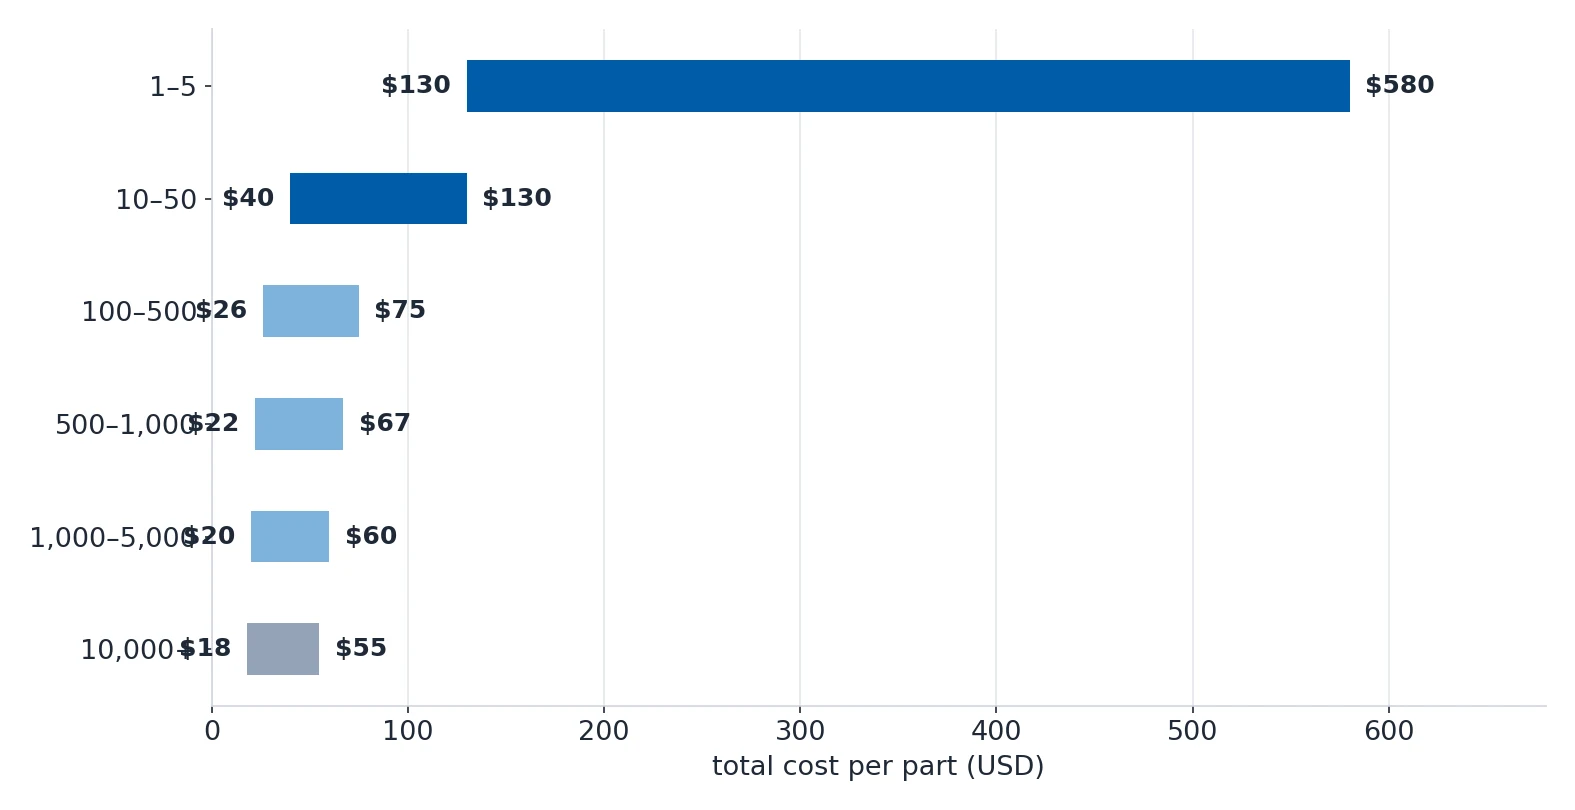
Ordinare 5 pezzi alla volta invece di 50 costa il +40–80% per pezzo, ed è uno spreco puro: la preparazione va fatta comunque.
La seconda leva non costa nulla. Progetta ogni pezzo in modo che rientri dentro un formato standard di barra o di lamiera. Un pezzo da φ52 mm ricavato da una barra da φ60 mm spreca 8 mm di alluminio per pezzo; un pezzo spesso 14 mm ricavato da una lamiera da 20 mm spreca 6 mm di spessore senza alcun motivo.
| Formato di stock | Misure comuni | Consiglio di progettazione |
|---|---|---|
| Barra tonda | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Progetta i pezzi torniti in modo che rientrino nei diametri standard delle barre. Un pezzo da φ52 mm obbliga ad acquistare una barra da φ60, il 25% di materiale in più del necessario. |
| Barra piatta e lamiera | Spessore 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; larghezza 100, 150, 200, 250, 300, 400, 500 | Adatta lo spessore del pezzo a quello della lamiera. Un pezzo da 14 mm ricavato da una lamiera da 15 mm spreca solo 1 mm; da una lamiera da 20 mm ne spreca 6. |
| Barra esagonale | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Per i bulloni e le viti a esagono incisato usa la barra esagonale. Elimina la fresatura del profilo esagonale e fa risparmiare il 30–50% su quelle feature. |
| Tubi e condotte | φ25×3, φ32×3, φ38×4, φ50×5 | I pezzi cilindrici cavi devono partire da un tubo, non da una barra piena. Per un albero cavo un tubo da φ50×5 spreca il 64% di materiale in meno rispetto a una barra piena da φ50. |
Eliminare i requisiti che nessuno ha chiesto
Qui si nasconde la maggior parte del denaro, e niente di tutto questo cambia la funzione del pezzo.
| Errore tipico | Impatto sul costo | Approccio corretto |
|---|---|---|
| Sovratollare tutto | +50–150% | Applica le tolleranze strette solo alle superfici di accoppiamento critiche e usa la tolleranza generale secondo ISO 2768 per tutto il resto. |
| Specificare Ra 0.8 o meglio per sicurezza | +30–100% | Abbina la finitura alla funzione. Ra 3.2 va bene per la maggior parte delle superfici che non sigillano e non sopportano il rotolamento. |
| Progettare feature su tutte le 6 facce | +80–200% | Ogni faccia lavorata è una potenziale preparazione. Orienta la progettazione in modo che tutte le feature siano raggiungibili da al massimo 2–3 lati. |
| Specificare titanio o Inconel senza giustificazione | +100–500% | Costano 5–10× in più da acquistare e 3–5× in più da lavorare rispetto all'alluminio o all'acciaio. |
| Indicare raccordi interni R0.1 su una staffa strutturale | +50–200% | Gli spigoli interni acuti sono impossibili al CNC e sono un concentratore di tensione. Usa i raccordi standard R1, R2 o R3: il pezzo sarà più economico e più resistente. |
| Usare filettature non standard | +10–25% | I maschi non standard richiedono un acquisto dedicato di utensili da $20–80 e non sono a stock. Usa M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 o 3/8-16. |
| Richiedere il controllo totale di ogni quota | +15–40% | Il controllo CMM completo di un pezzo con 50 quote richiede 30–60 minuti. Controlla le quote critiche e campiona le altre. |
| Non considerare lo spessore del trattamento nelle tolleranze | +20–40% di scarto e rilavorazione | L'anodizzazione aggiunge 25–50 µm per superficie e il cromo duro ne aggiunge 25–125 µm. Se la fascia di tolleranza è più stretta di 2× lo spessore del rivestimento, i pezzi non supereranno il controllo dopo il trattamento. |
| Cambiare il design a produzione avviata | +100–300% | Le modifiche ingegneristiche dopo l'avvio della produzione fanno buttare tutto il lavoro già svolto. Se servono modifiche, raggruppale in una sola revisione. |
Materiali più economici che fanno comunque il loro lavoro
Il materiale è la voce più pesante nella maggior parte dei preventivi, e la sostituzione che funziona raramente è quella che si pensa per prima.
| Materiale costoso | Costo per kg | Alternativa economica | Costo per kg | Risparmio | Quando la sostituzione funziona |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | Alluminio 6061-T6 | $4–6 | 85–90% | Quando il risparmio di peso del titanio non è critico. L'alluminio è il 60% più leggero a parità di volume, quindi a volte puoi usare più materiale e restare comunque più leggero. |
| Acciaio inox 316 | $6–10 | Acciaio inox 304 | $4–7 | 25–35% | Quando serve la resistenza alla corrosione ma non in ambienti ad alto cloro. Il 304 regge la maggior parte delle esposizioni interne e delle esposizioni esterne miti. |
| Alluminio 7075-T6 | $8–12 | Alluminio 6061-T6 | $4–6 | 45–55% | Quando serve alta resistenza ma il limite di snervamento di 275 MPa del 6061 è sufficiente. Il 6061 si salda e si anodizza meglio del 7075. |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | Quando non servono la resistenza chimica e la classe di temperatura del PEEK. Il Delrin regge la maggior parte delle applicazioni meccaniche fino a 100 °C. |
| Inconel 718 | $40–60 | Acciaio inox 316 | $6–10 | 80–85% | Quando non serve la resistenza a temperature superiori a 600 °C. Anche l'Inconel è 3–5× più difficile da lavorare, il che aggrava il divario di costo. |
L'ultima riga è quella da tenere d'occhio. L'Inconel 718 non è solo più costoso da acquistare, è anche 3–5× più difficile da lavorare, quindi il risparmio reale passando all'acciaio inox 316 è maggiore di quanto suggerisca la voce di materiale.
Piccole modifiche al design che si ripagano da sole
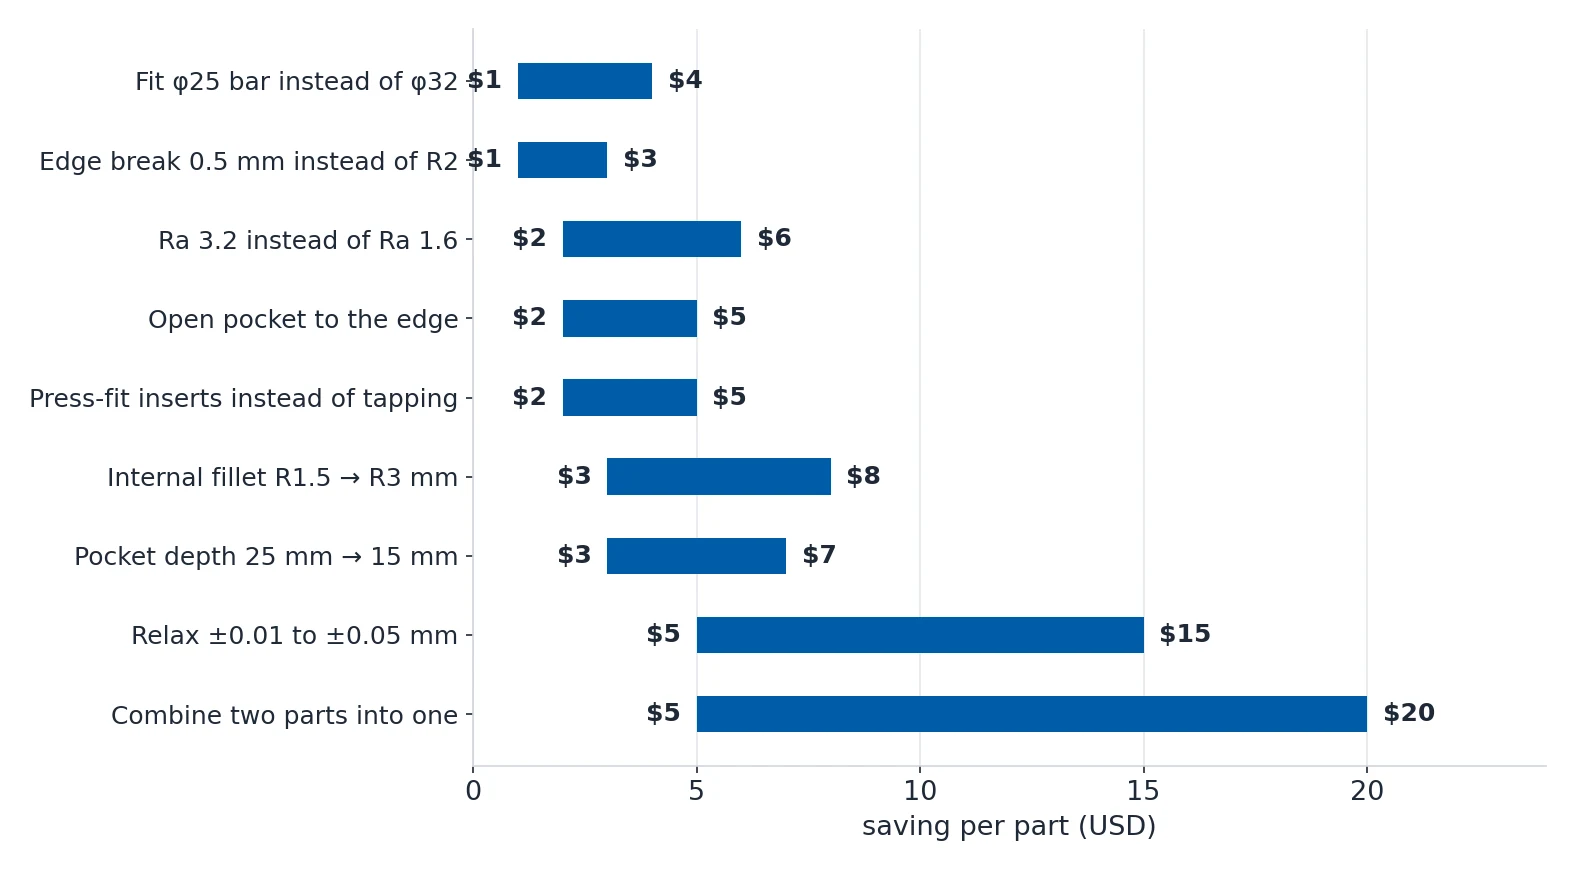
Cambiano il disegno ma non la funzione del pezzo. Nove di queste insieme, più l'eliminazione di una preparazione, valgono $24–63 per pezzo.
| Modifica al design | Prima | Dopo | Risparmio stimato |
|---|---|---|---|
| Aumentare i raccordi interni da R1.5 a R3 mm | Utensile piccolo da φ3, 2 passate per cavità | Utensile standard da φ6, 1 passata per cavità | $3–8 per pezzo |
| Allentare la tolleranza da ±0.01 a ±0.05 mm sulle quote non critiche | Passata di finitura più controllo CMM su ogni quota | Lavorazione standard più controllo a campione | $5–15 per pezzo |
| Usare la finitura superficiale standard Ra 3.2 invece di Ra 1.6 | Passata di finitura in più, avanzamento più lento | Spianatura standard più una passata di finitura | $2–6 per pezzo |
| Progettare il pezzo per stare in una barra da φ25 invece che da φ32 | Acquistare una barra da φ32 e asportare il 40% del volume | Acquistare una barra da φ25 e asportare il 20% del volume | $1–4 per pezzo di materiale |
| Aprire la cavità fino al bordo ed eliminare 3 cavità chiuse | Ingresso in profondità e rampa elicoidale in ogni cavità | L'utensile entra dal bordo, senza ingresso in profondità | $2–5 per pezzo |
| Ridurre la profondità della cavità da 25 mm a 15 mm | Utensile a sbraccio lungo, 4 passate di spianatura | Utensile standard, 2 passate di spianatura | $3–7 per pezzo |
| Unire due pezzi in uno ed eliminare l'assemblaggio | Due pezzi più fissaggi più manodopera di montaggio | Un pezzo, lavorazione leggermente più lunga | $5–20 per assemblaggio |
| Sostituire i fori filettati con inserti a pressione su materiali morbidi | Filettatura di 20 fori piccoli, lenta | Trapanatura più inserto in ottone a pressione, rapida | $2–5 per pezzo |
| Smussare gli spigoli a 0.5 mm invece di un raccordo estetico R2 | Utensile a testa sferica, passata di contornatura lenta su tutti gli spigoli | Fresa per smusso, singola passata rapida | $1–3 per pezzo |
| Eliminare una preparazione spostando le feature su un lato | 3 preparazioni: sopra, capovolgimento, lato | 2 preparazioni: sopra, lato | $30–80 per lotto di preparazione |
Alcune di queste riguardano il tempo invece del denaro, e si sommano a tutto quanto visto sopra.
| Modifica che fa risparmiare tempo | Dettaglio | Risparmio di tempo |
|---|---|---|
| Usare l'utensile più grande che entra | Una fresa da φ16 mm asporta il materiale 4× più in fretta di una da φ8 mm allo stesso avanzamento per dente. Usa sempre l'utensile più grande che la geometria consente. | Spianatura 30–60% più veloce |
| Standardizzare su meno utensili | Ogni cambio utensile costa 15–45 secondi. Un pezzo che usa 12 utensili spende 3–9 minuti solo di cambi. | 2–10 minuti per pezzo |
| Usare carburo invece di HSS | Il carburo lavora 3–5× più in fretta. L'utensile costa 2–3× in più, ma il risparmio di tempo dopo pochi pezzi è schiacciante. | Taglio 50–70% più veloce |
| Fresatura ad alto avanzamento per la spianatura | I cutter ad alto avanzamento lavorano con profondità ridotta e passo largo a avanzamenti molto elevati. | Spianatura 50–200% più veloce |
| Ridurre la profondità di taglio dove possibile | Una cavità profonda 15 mm invece di 25 mm permette di usare un utensile più corto e più veloce. | 20–40% più veloce per cavità |
| Evitare la fresatura a tutta larghezza | Un utensile che taglia una slot più larga del proprio diametro è ingaggiato al 100% e genera il massimo di calore e vibrazioni. Preferisci l'interpolazione circolare. | Slot 30–50% più veloce |
| Aprire le cavità fino al bordo | L'utensile entra dal bordo invece che in profondità. L'ingresso in profondità è lento e duro sugli utensili. | Frezatura delle cavità 20–40% più veloce |
| Usare raccordi interni più grandi | Raccordi più grandi permettono utensili più grandi. Passare dai raccordi di cavità da R2 a R4 può raddoppiare il diametro massimo consentito all'utensile. | Frezatura delle cavità 30–60% più veloce |
| Ridurre la profondità delle incisioni | Una profondità di 0.2 mm invece di 0.5 mm ha lo stesso aspetto sulla maggior parte dei pezzi e taglia il 60% più in fretta. | Incisione 50–70% più veloce |
Quando cambiare il processo invece del pezzo
A volte la risposta non è un disegno migliore ma un processo diverso. Decidilo prima che il design sia congelato, perché un pezzo progettato solo per il CNC resta legato per sempre a quella struttura di costi.
| Se il tuo pezzo ha | Valuta | Vantaggio di costo rispetto al CNC | Volume di pareggio |
|---|---|---|---|
| Pareti sottili sotto 1 mm e forma complessa | Fusione a cera più finitura CNC | 40–70% in meno per pezzo | 200+ pezzi |
| Grandi superfici piatte a bassa precisione | Taglio ad acqua | 50–80% in meno per pezzo | 10+ pezzi |
| Geometria altamente ripetitiva, 1,000+ pezzi | Pressofusione | 60–90% in meno per pezzo | 5,000+ pezzi |
| Pezzi piccoli, semplici e a simmetria di rotazione | Tornio automatico tipo svizzero | 30–50% in meno per pezzo | 500+ pezzi |
| Un profilo di lamiera sotto 3 mm di spessore | Taglio laser più piegatura | 60–80% in meno per pezzo | 20+ pezzi |
| Canali interni e cavità complesse | Stampa 3D metallica (DMLS o SLM) | Paragonabile a basso volume, peggiore ad alto volume | 1–50 pezzi |
La stessa domanda vale anche per le attrezzature. Una morsa dedicata costa $200–1,000 e si ripaga a 200–500 pezzi. Gli stampi dedicati per formatura costano $100–500 e richiedono 300–1,000 pezzi. Un grezzo da pressofusione o da fusione a cera costa $3,000–20,000 e richiede 500–2,000 pezzi, un volume di pareggio che arriva prima di quanto pensi la maggior parte delle persone.
L'ordine in cui procedere
L'ordine conta, perché ogni passo costa meno del successivo.
- Fissa prima la quantità. Ordinare 50 pezzi una volta invece di 10 ordini da 5 è il risparmio più grande disponibile e non richiede alcuna modifica al design.
- Fai in modo che il pezzo rientri nei formati di stock standard, così lo scarto di materiale scende.
- Rivedi il disegno e cancella i requisiti che non servivano: tolleranze strette su feature non funzionali, Ra 0.8 su una superficie che nessuno tocca, raccordi R0.1 su una staffa.
- Verifica se una lega più economica fa comunque il lavoro e se la funzione richiede davvero titanio o Inconel.
- Applica le piccole modifiche al design che rendono il pezzo più veloce da tagliare: raccordi più grandi, cavità meno profonde, cavità aperte fino al bordo, un unico raggio di utensile.
- Solo allora valuta morsetti, attrezzature o un processo diverso e confronta il volume di pareggio con la tua domanda annua reale.
Esegui i passi 1 e 3 prima di qualsiasi altra cosa. Sono gratuiti, non richiedono attrezzature e, insieme, spostano il preventivo più di qualunque altra voce di questa pagina.
Fonti
Tutti i dati di questa pagina provengono dalla nostra wiki di ingegneria.