6061 vs 7075 aluminium: jak wybrać do części CNC
Lista stopów aluminium obejmuje dziesiątki gatunków, ale w codziennych zakupach około 90% obrobionych części
opiera się na dwóch: 6061-T6 i 7075-T6. To w obu przypadkach aluminium, nazwy różnią się jedną cyfrą,
a wielu kupujących domyślnie wybiera droższą. Efektem jest rachunek za materiał wyższy o 30%–60% za właściwości,
z których część nigdy nie korzysta — albo odwrotna pomyłka, gdy potrzebna była część z 7075, a w rysunku
wpisano 6061 i słabość ujawnia się dopiero przy montażu.
Ten artykuł zestawia obie gatunki i podaje reguły, które można stosować bezpośrednio.
Krótka odpowiedź
- Dla większości części wystarczy 6061-T6, która przy tym lepiej się spawa, lepiej znosi korozję, łatwiej
obrabia i kosztuje mniej. - 7075-T6 stosujcie tylko wtedy, gdy obciążenie rzeczywiście wymaga wyższej granicy plastyczności i nie ma
ani spawania, ani środowiska korozyjnego. Jeśli obawiacie się korozji naprężeniowej, podajcie 7075-T73
zamiast T6. - Wybieranie wyłącznie według masy jest błędem. 7075 jest zaledwie około 4% gęstsze od 6061, więc te same
objętości nie oszczędzają praktycznie nic. Prawdziwa redukcja masy wynika z wykonania części ze ścianką
cieńszą, i właśnie tam 7075 zasługuje na swoje miejsce.
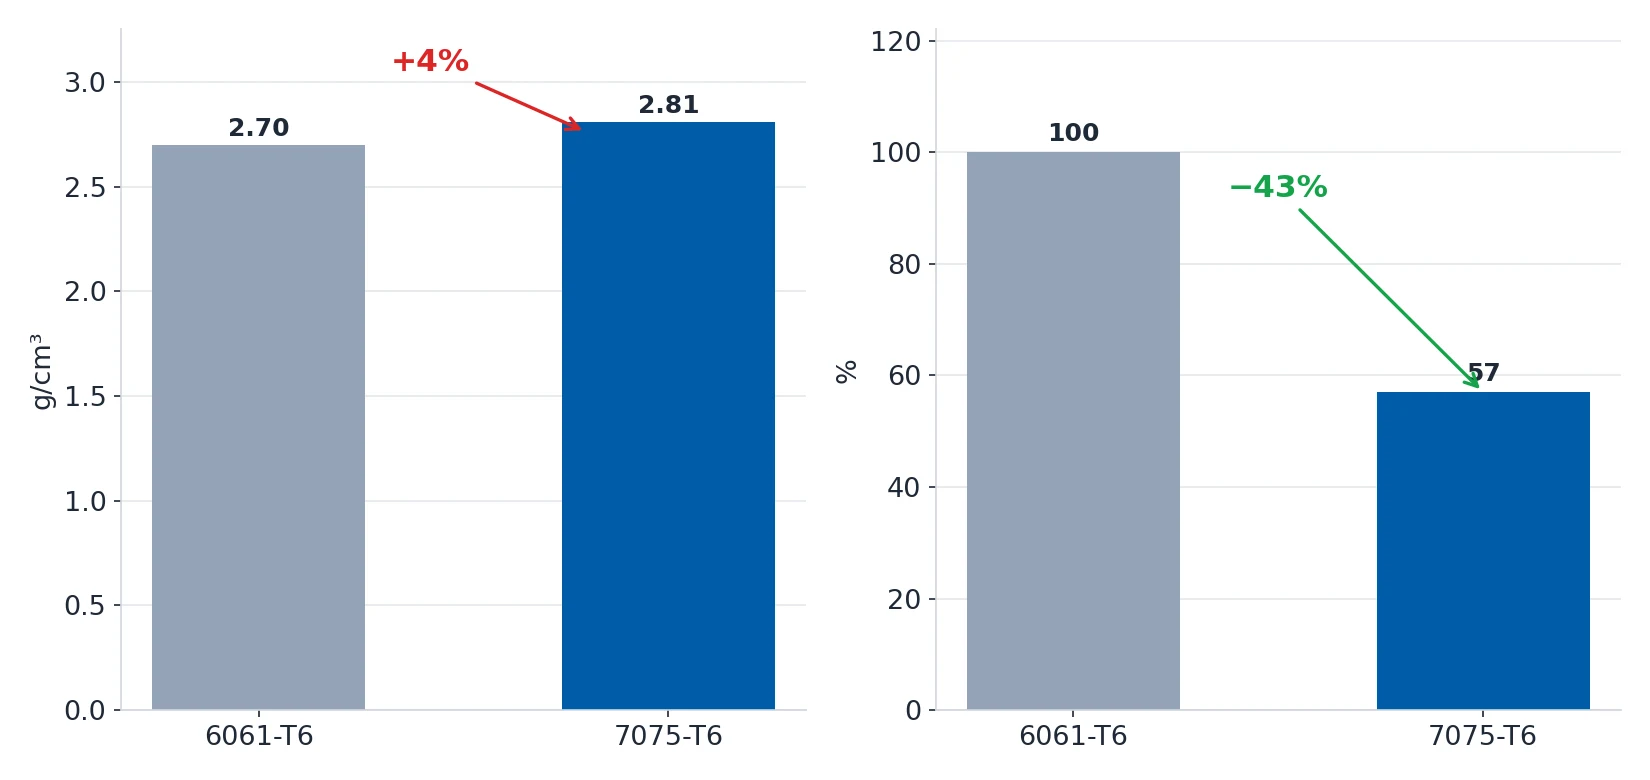
Gęstości różnią się zaledwie o 4%, ale część z 7075-T6 wykonana cieńsza przy tym samym obciążeniu jest około 43% lżejsza.
Porównanie właściwości
| Właściwość | 6061-T6 | 7075-T6 | Uwagi |
|---|---|---|---|
| Granica plastyczności | 276 MPa (40 ksi) | 503 MPa (73 ksi) | 7075 wyższa o ~82% — jedyna zdecydowana przewaga |
| Wytrzymałość na rozciąganie | 310 MPa (45 ksi) | 572 MPa (83 ksi) | 7075 wyższa o ~84% |
| Moduł sprężystości | 68.9 GPa | 71.7 GPa | Praktycznie identyczne — sztywność nie zależy od gatunku |
| Gęstość | 2.70 g/cm³ | 2.81 g/cm³ | Różnica 4%, to nie jest główna różnica |
| Wytrzymałość zmęczeniowa (10⁷ cykli) | ~138 MPa | ~138 MPa | Praktycznie taka sama — wysoka wytrzymałość nie oznacza dłuższej żywotności zmęczeniowej |
| Ciągliwość KIC | ~29 MPa√m | ~20 MPa√m | 7075 jest bardziej krucha, z mniejszą tolerancją na uszkodzenia |
| Spawalność | Dobra | Słaba | 7075 łatwo pęka podczas spawania |
| Korozja naprężeniowa | Niewrażliwa | Wrażliwa w T6 | 7075-T73 / T74 wyraźnie to poprawiają |
| Odporność na korozję | Dobra | Słaba | 7075 tworzy korozję białą (wydzielanie cynku) |
| Obrabowalność | Dobra | Raczej słaba | 7075 tnie trudniej, szybciej zużywa narzędzia i jest skłonne do przyrostu na ostrzu |
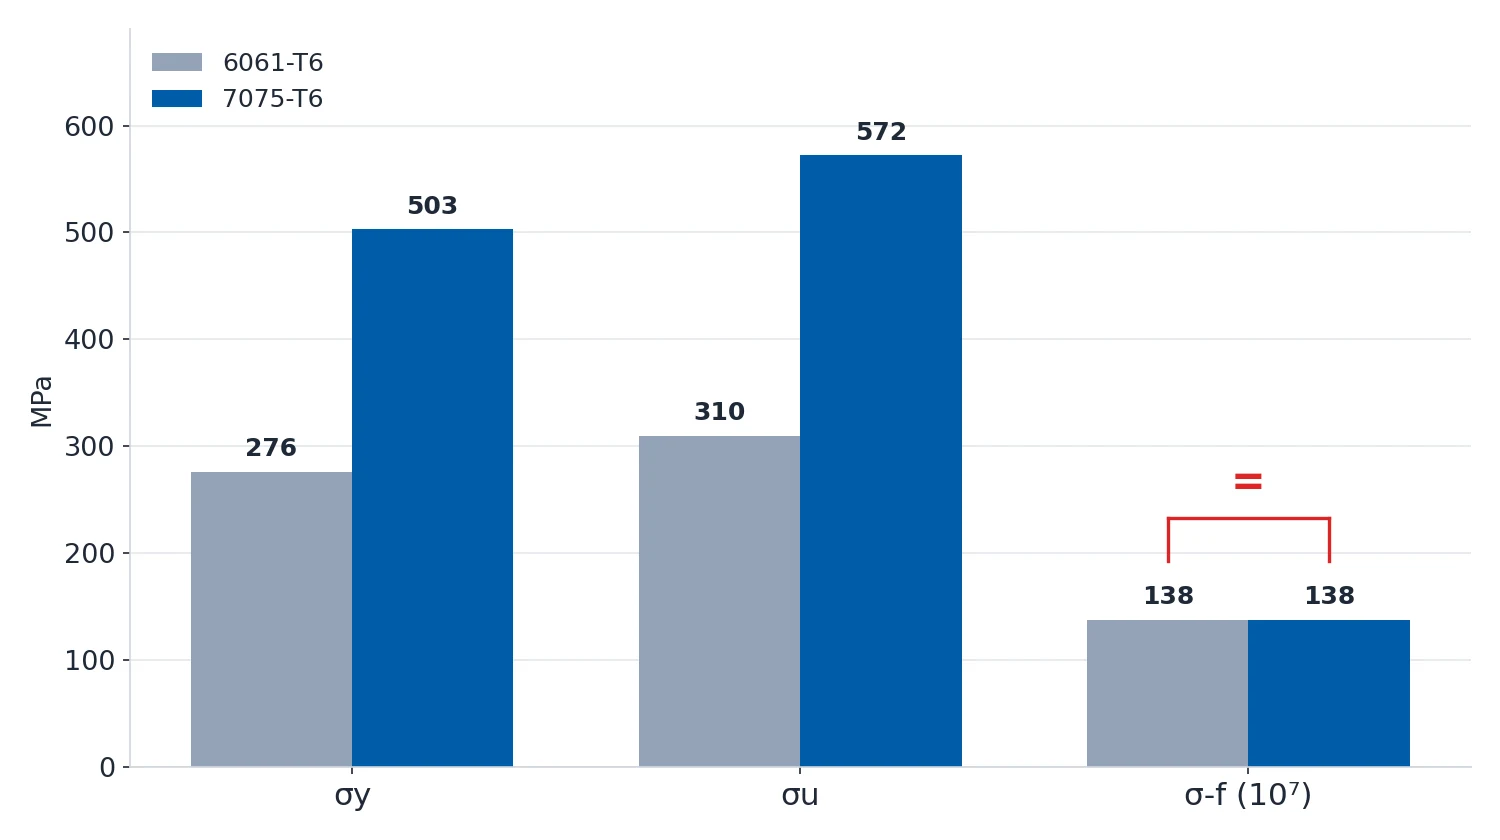
Wiersz, który najczęściej się przeocza, to „wytrzymałość zmęczeniowa”. Wielu inżynierów zakłada, że
mocniejszy stop wytrzyma dłużej, i sięga po 7075. Tymczasem granica zmęczenia aluminium jest niemal
niezależna od gatunku: zarówno 6061-T6, jak i 7075-T6 mieszczą się około 138 MPa. To, co naprawdę decyduje
o żywotności zmęczeniowej, to koncentracja naprężeń, stan powierzchni i naprężenia szczątkowe. Jeśli
wasza część to połączenie wielokrotnie obciążane, zmiana stopu często daje mniej niż dodanie zaokrąglenia,
obniżenie chropowatości powierzchni i kontrolowane odprężenie.
Kiedy 7075 jest naprawdę potrzebny
Przewaga 7075 w granicy plastyczności jest realna w następujących przypadkach:
- Elementy konstrukcyjne o dużych obciążeniach: wsporniki lotnicze, ramiona przegubów robotów, zawieszenie
wyścigowe, ramy dronów. Przy tym samym przekroju nośnym 7075 pozwala zmniejszyć grubość ścianki, a stąd
bierze się rzeczywista redukcja masy. - Sztywne elementy cienkościenne — z jednym zastrzeżeniem: obie stopy mają niemal identyczny moduł
sprężystości, więc sztywność cienkiej ścianki wynika z geometrii i momentu bezwładności przekroju, a nie ze
stopu. Rola 7075 polega na tym, że pozwala „odchudzić bez zapadnięcia”. - Twarde i odporne na ścieranie części: twardość 7075-T6 wynosi około 150 HB wobec około 95 HB dla 6061-T6.
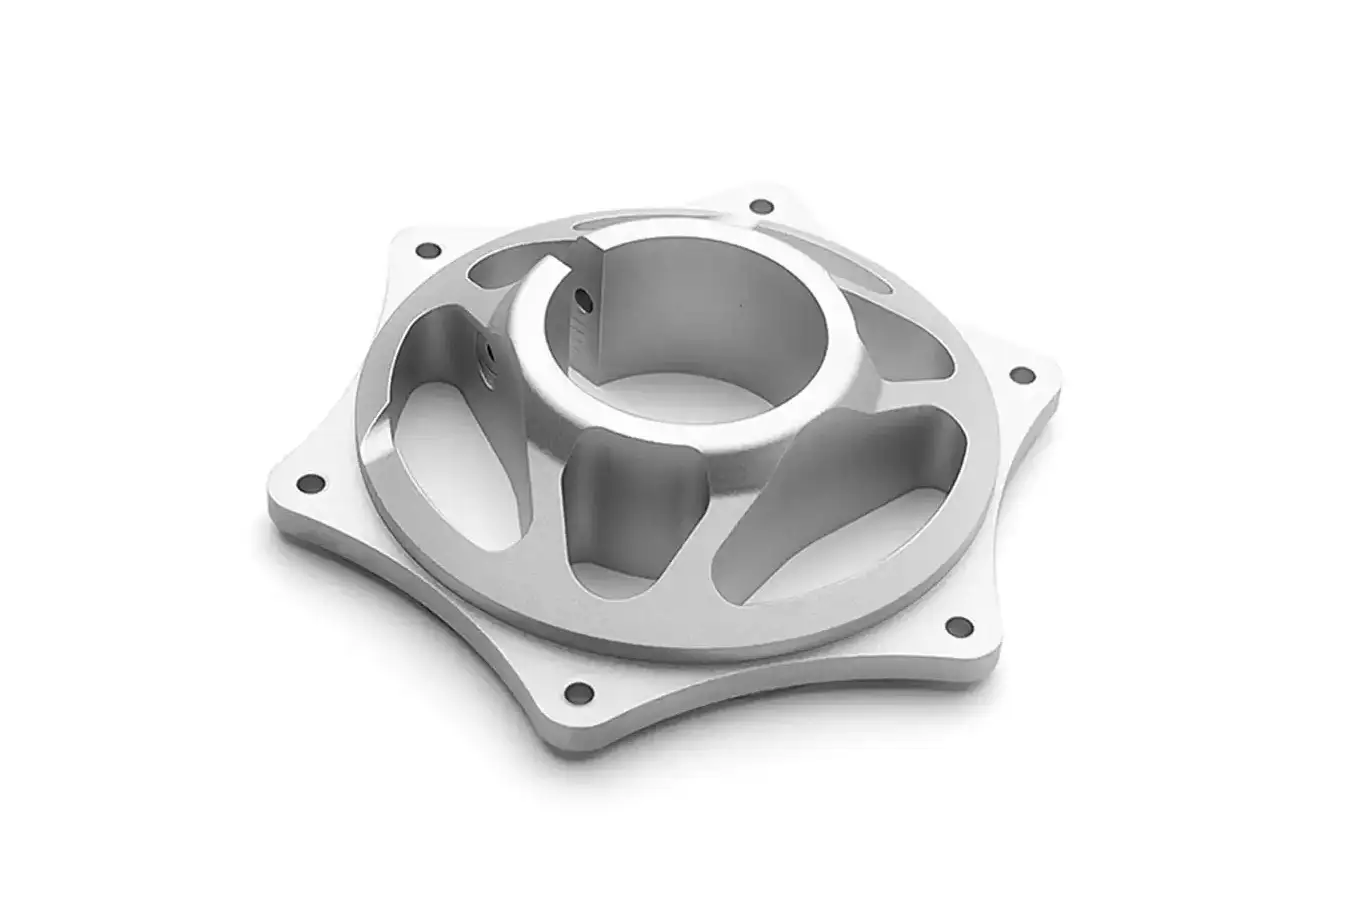
Obudowa obrobiona z 7075-T7351 — klasa części, w której wyższa granica plastyczności zwraca się w koszt.
Trzy poważne ostrzeżenia przy takim doborze:
- Jeśli jest spawanie, wracajcie do 6061. Układ Al-Zn-Mg-Cu w 7075 łatwo pęka podczas spawania, a strata
wytrzymałości po nim jest duża i nieprzewidywalna. Jeśli konstrukcja nie pozwala uniknąć spawania, odpowiedzią
bez wahania jest 6061. -
Do pracy na zewnątrz i w środowisku morskim wybierajcie T73/T74, a nie T6. 7075-T6 jest podatna na
korozję naprężeniową w obecności chlorków lub naprężeń szczątkowych. T73 (sztuczne starzenie w celu
odprężenia) oddaje około 8% wytrzymałości, a zyskuje znaczną poprawę odporności na pękanie.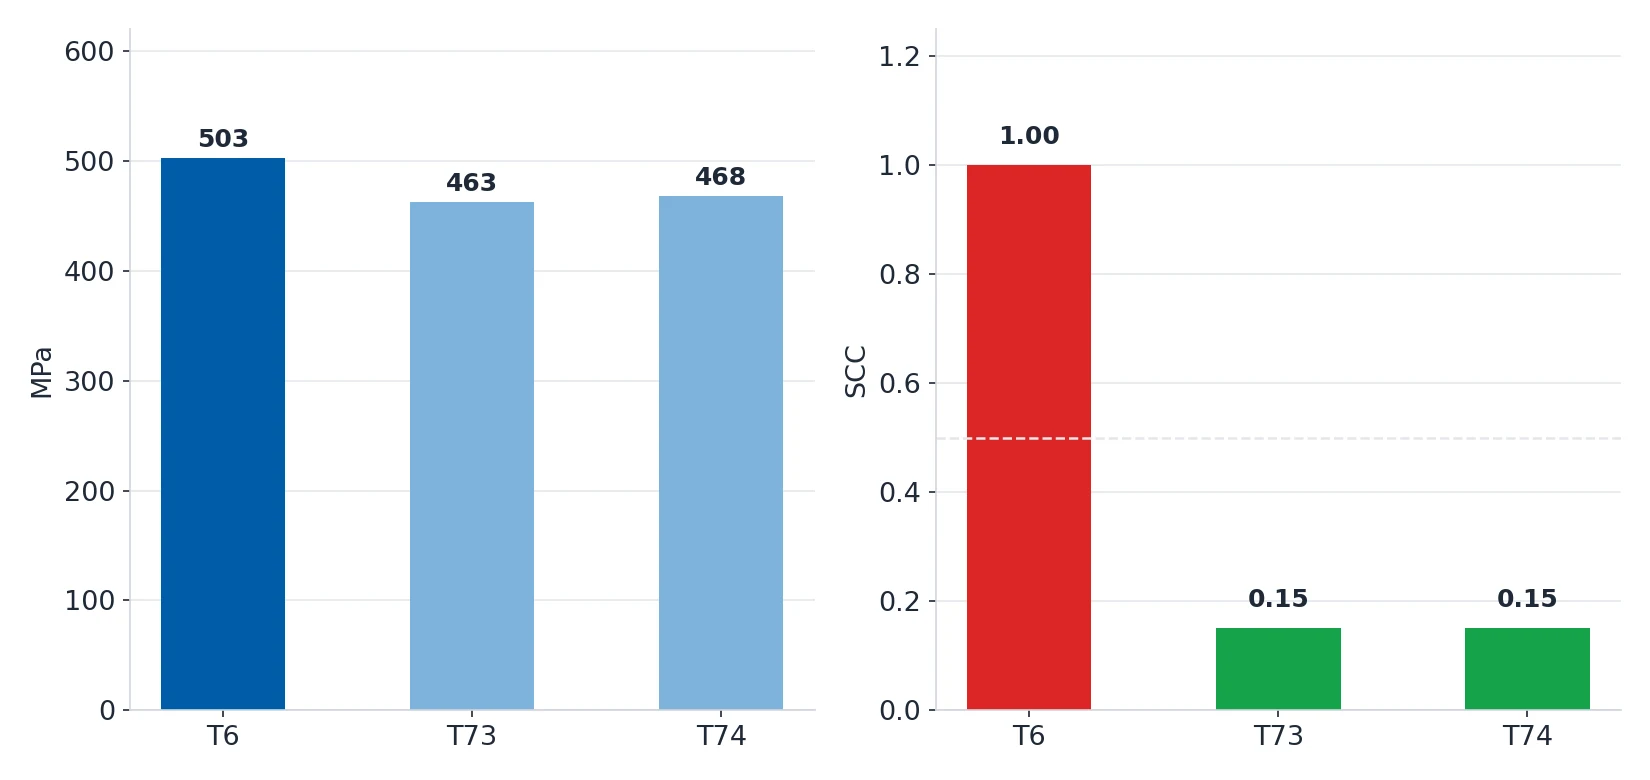
T73 i T74 oddają około 8% granicy plastyczności i eliminują większość ryzyka korozji naprężeniowej T6. -
Zwracajcie uwagę na kierunek walcowania. Właściwości w kierunku grubości (Z) blachy z 7075 wyraźnie
spadają, dlatego każdą część obciążoną prostopadle do płaszczyzny blachy trzeba wyraźnie wskazać.
Kiedy lepszy jest 6061
W poniższych sytuacjach 7075 nie przynosi korzyści, a generuje problemy:

- Zespoły spawane: 6061 to standardowe spawalne aluminium.
- Środowiska wilgotne, z mgłą solną lub chemiczne: 6061 jest wyraźnie bardziej odporny na korozję niż 7075.
- Części medyczne i mające kontakt z żywnością: 6061 ma dojrzały system gatunków z jasną certyfikacją i
identyfikowalnością; cynk i miedź w 7075 wymagają odrębnej oceny w niektórych przepisach. - Złożone części z głębokimi gniazdami lub cienkimi ściankami: 7075 tnie trudniej, narzędzia zużywają się
szybciej, a dodatkowy czas pracy często zjada różnicę w cenie materiału. - Części wrażliwe na koszt przy umiarkowanych obciążeniach — zdecydowanie najczęstszy przypadek.
Jak zapisać specyfikację, żeby nic się nie poszło nie tak
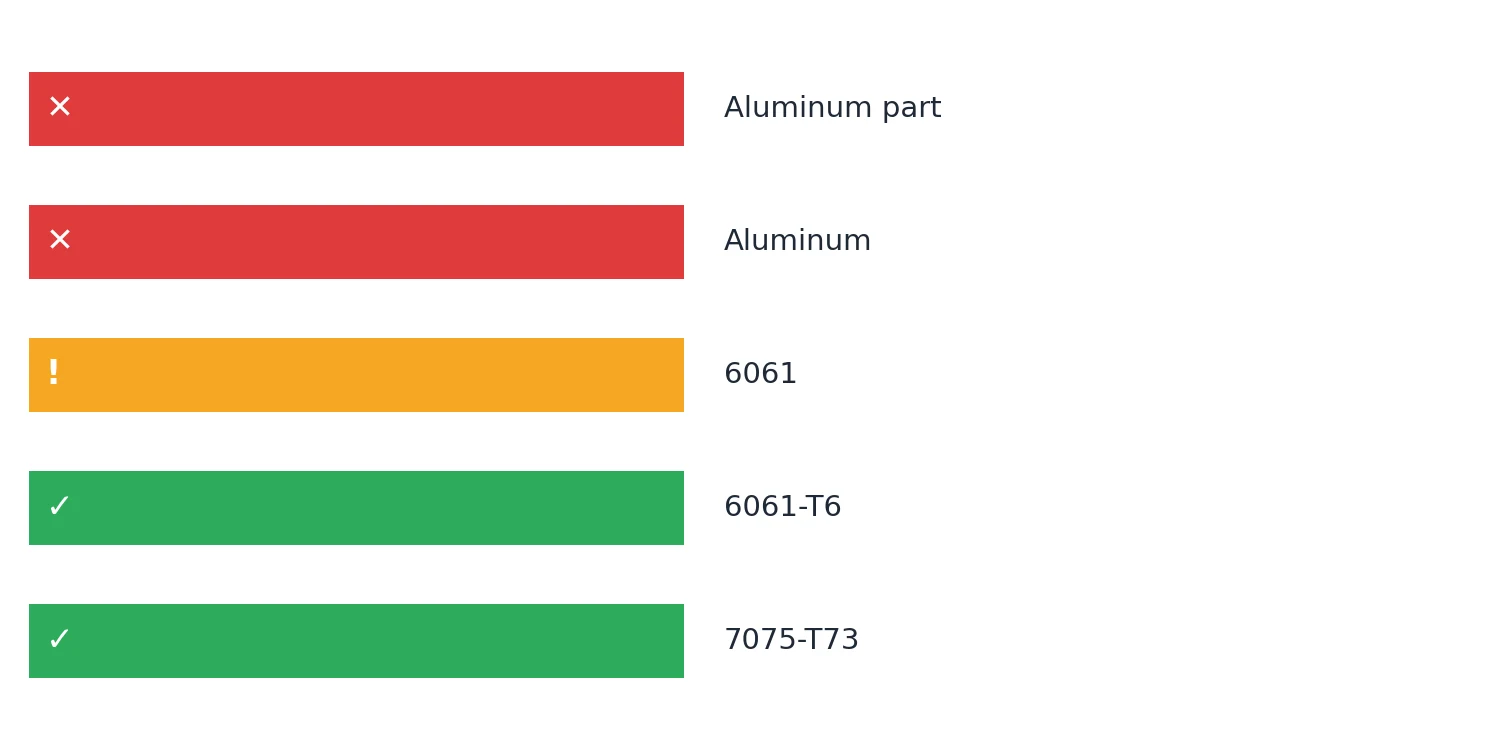
W wielu zapytaniach o wycenę widnieje tylko „część aluminiowa”, przez co każdy dostawca wycenia inny gatunek
i inną cenę. Poprawna postać to stopa plus stan:
| Zapis | Akceptowalne | Problem |
|---|---|---|
| „część aluminiowa” | ❌ | Nie ustalono ani stopu, ani stanu — może wycenić ktokolwiek |
| „aluminium” | ❌ | To samo, a stanu w ogóle brak |
| „6061” | ⚠️ | Stopa poprawna, stan pominięty (T6 / T651 / T7351 różnią się bardzo) |
| „6061-T6” | ✅ | Stopa i stan, bez dwuznaczności |
| „7075-T73” | ✅ | Stopa i stan, z uwzględnioną korozją naprężeniową |
Dwa uzupełnienia:
- Podajcie osobno blachę i profil wyextrudowany. 6061-T651 to typowy stan blachy (sztucznie starzona,
stabilna wymiarowo); 6061-T6 jest częstszy dla profili i blachy niestarzonej. - Ustalcie wykończenie powierzchni razem ze stopą. Twarde anodowanie części z 7075 dodatkowo zwiększa
naprężenia szczątkowe, więc właściwa kolejność to: najpierw wybór T73, potem anodowanie według specyfikacji
obowiązującej dla tego stanu.
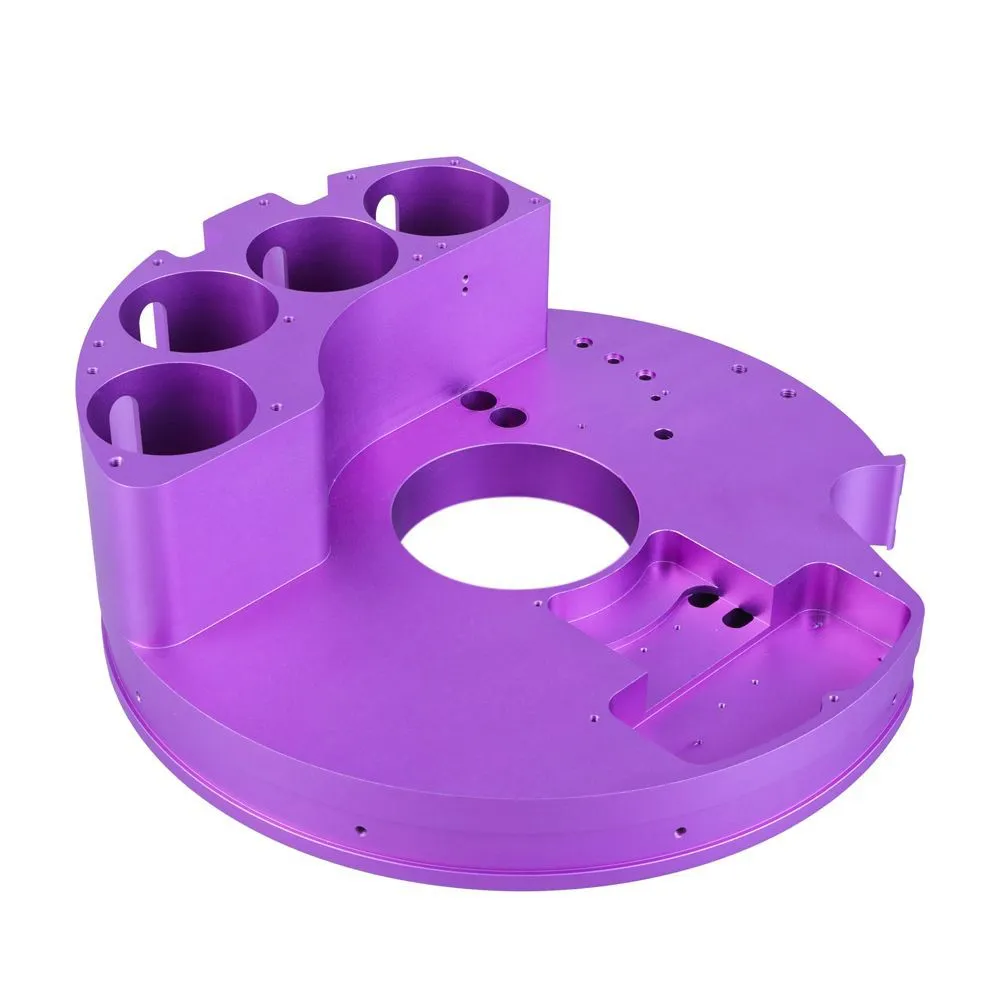
Anodowana część z 7075: wykończenie dodaje naprężenia szczątkowe, dlatego stan trzeba ustalić najpierw.
Kolejność decyzji, którą można stosować
Gdy na biurko trafia rysunek, zadajcie cztery pytania w tej kolejności — stopa wyniknie z odpowiedzi:
- Czy występuje spawanie? Tak → 6061.
- Czy część pracuje na zewnątrz, w mgle solnej lub w substancjach chemicznych? Tak → 6061; jeśli z innych
powodów potrzebna jest 7075, użyjcie T73/T74. - Czy główne obciążenie jest statyczne, czy cykliczne? Cykliczne i obliczenia zmęczeniowe już
przechodzą → 7075-T6 jest dopuszczalna. Jeśli obliczenia zmęczeniowe nie przechodzą, najpierw poprawcie
geometrię (dodajcie zaokrąglenia, zlikwidujcie ostre krawędzie, obniżcie chropowatość powierzchni), zamiast
zmieniać stop. - Nic z powyższego, a część musi być cieńsza i lżejsza? Tak → 7075-T6; w przeciwnym razie →
6061-T6.
Jak pomagamy w tej decyzji
Potwierdzenie stopu jest stałym elementem przeglądu DFM, który prowadzimy między otrzymaniem rysunku a
przekazaniem wyceny.
Nasi inżynierzy sprawdzają:
- czy rysunek podaje stopę i stan. Tam, gdzie ich brakuje, proponujemy właściwy wariant dla danego zastosowania
i oznaczamy go na wycenie; - czy wymagania dotyczące spawania, obróbki cieplnej i wykończenia powierzchni nie pozostają w konflikcie
(na przykład anodowanie 7075-T6 przy pracy na zewnątrz); - czy wymaganie wytrzymałości rzeczywiście wymaga 7075 — jeżeli wystarczy 6061, mówimy, ile na tym zyskascie;
- plan narzędzi i robocizny dla części cienkościennych i z głębokimi gniazdami, który decyduje o tym, o ile
drożej faktycznie wyjdzie obróbka części z 7075.
Jeśli macie część aluminiową, dla której porównujecie teraz wyceny, wyślijcie plik: przed wydaniem zapytania
sprawdzimy wykonalność stopu i technologii, żebyście nie zgadywali między dwoma gatunkami.
Wartości właściwości to typowe dane z publicznych katalogów materiałowych (ASM/MatWeb). Rzeczywiste wartości
zależą od postaci wyrobu i partii. Decyzje inżynierskie opierajcie na specyfikacji materiału, którą macie, oraz
na danych pomiarowych, a nie wyłącznie na tej tabeli.