Czym jest DFM w obróbce CNC? Przewodnik dla kupujących
DFM — projektowanie pod kątem wykonalności — oznacza zaprojektowanie części tak, aby dało się ją obrabiać powtarzalnie, przy przewidywalnym koszcie, bez proszenia zakładu o ustępstwa. W praktyce to krótka lista decyzji podjętych przed wydaniem rysunku: z ilu stron trzeba ustawić część, jak cienką może być jej ścianka, jak ciasno naprawdę musi być każda tolerancja i jakich rodzajów otworów wymaga funkcja. Jeśli te cztery punkty są w porządku, wycena zwykle trafia blisko Państwa szacunku. Jeśli nie, ten sam rysunek może różnić się ceną o 2–5× między dwoma zakładami albo wrócić jako część, która nie pasuje do swojego złożenia.
Co tak naprawdę zmienia DFM
DFM nie jest certyfikatem ani regułą stylu. To model kosztowy zastosowany do geometrii, a trzy dźwignie wyjaśniają większość różnicy w cenie między częścią dobrze zaprojektowaną a źle zaprojektowaną.
| Dźwignia kosztu | Udział w koszcie aluminiowej części o średniej złożoności | Jak daleko może przesunąć sumę |
|---|---|---|
| Liczba ustawień | 15–30% | +50–200% |
| Wybór materiału | 20–40% | +40–500% |
| Nadmierne zaostrzanie tolerancji | doliczane do dwóch powyższych pozycji | +50–150% |
| Tolerancje ciasne już zapisane na rysunku | 10–25% | +30–150% |
Kolejność ma znaczenie. Liczba ustawień i materiał to dwie największe dźwignie; nadmierne zaostrzanie tolerancji to najdroższy pojedynczy błąd. Każde ustawienie kosztuje $30–80 robocizny i straconego czasu wrzeciona, a usunięcie jednego realnie oszczędza 2–3× tę kwotę, gdy uwzględni się mniejszą kontrolę, mniej błędów przeniesienia baz i niższy odsetek braków. Dlatego pierwsze dwa pytania podczas każdego przeglądu projektu brzmią tak samo: czy tę część da się obrobić z jednej strony i czy da się ją wyciąć ze standardowego materiału?

Pięć kontroli przed wydaniem rysunku
Te pięć kontroli zajmuje na rysunku około dziesięciu minut i wyłapuje problemy geometryczne, które powodują większość kosztownych niespodzianek. Należy wykonywać je w tej kolejności, ponieważ pierwsze dwie zmieniają strukturę kosztów, a trzy ostatnie ją dopracowują.
| # | Kontrola | Warunek spełnienia | Koszt pominięcia |
|---|---|---|---|
| 1 | Liczba ustawień | Każda cecha jest dostępna z jednej strony | $30–80 na ustawienie plus błąd przeniesienia baz |
| 2 | Grubość ścianki | Każda ścianka spełnia zalecaną grubość dla swojego materiału | +30–80% czasu obróbki, drgania, części poza tolerancją |
| 3 | Rozkład tolerancji | Na rysunku jest jedna ogólna adnotacja o tolerancjach | 30–50% kosztu części |
| 4 | Rodzaje otworów | Każdy otwór jest najprostszym typem, który spełnia swoją funkcję | od 1.1× do 2.0× na otwór |
| 5 | Materiał i półfabrykat | Standardowy materiał w podanym stopie i stanie | +40–500% w pozycji materiału |
Część, która przejdzie wszystkie pięć kontroli, i tak może być droga — wspornik z tytanu z ciasną tolerancją jest drogi ze słusznych powodów. Kontrole gwarantują natomiast, że opłacona cena odpowiada zamówionej funkcji, a nie przypadkowej decyzji geometrycznej.

Tolerancje: tam DFM oszczędza najwięcej
Najcenniejszą decyzją DFM nie jest zaostrzenie tolerancji, tylko rozluźnienie każdej tolerancji, która nie musi być ciasna. Koszt rośnie wykładniczo wraz z zacieśnianiem tolerancji, więc rysunek, w którym każdy wymiar ma ±0.01 mm, kosztuje wielokrotnie więcej niż rysunek określający każdy wymiar według jego funkcji.
| Funkcja wymiaru | Pas tolerancji |
|---|---|
| Połączenia wciskowe i na wcisk | ±0.005–0.015 mm |
| Wałki i gniazda łożysk | ±0.005–0.015 mm |
| Otwory na kołki ustalające | ±0.01–0.02 mm, H7 |
| Połączenia pośrednie i ustalające | ±0.01–0.025 mm |
| Powierzchnie uszczelniające | ±0.025–0.05 mm |
| Powierzchnie montażowe | ±0.05–0.1 mm |
| Otwory przelotowe na śruby z luzem | ±0.1–0.25 mm |
| Wymiary gabarytowe | ±0.1–0.5 mm wg ISO 2768-mK |
| Otwory gwintowane | Klasa standardowa 6H / 6g, nic ciaśniejszego |
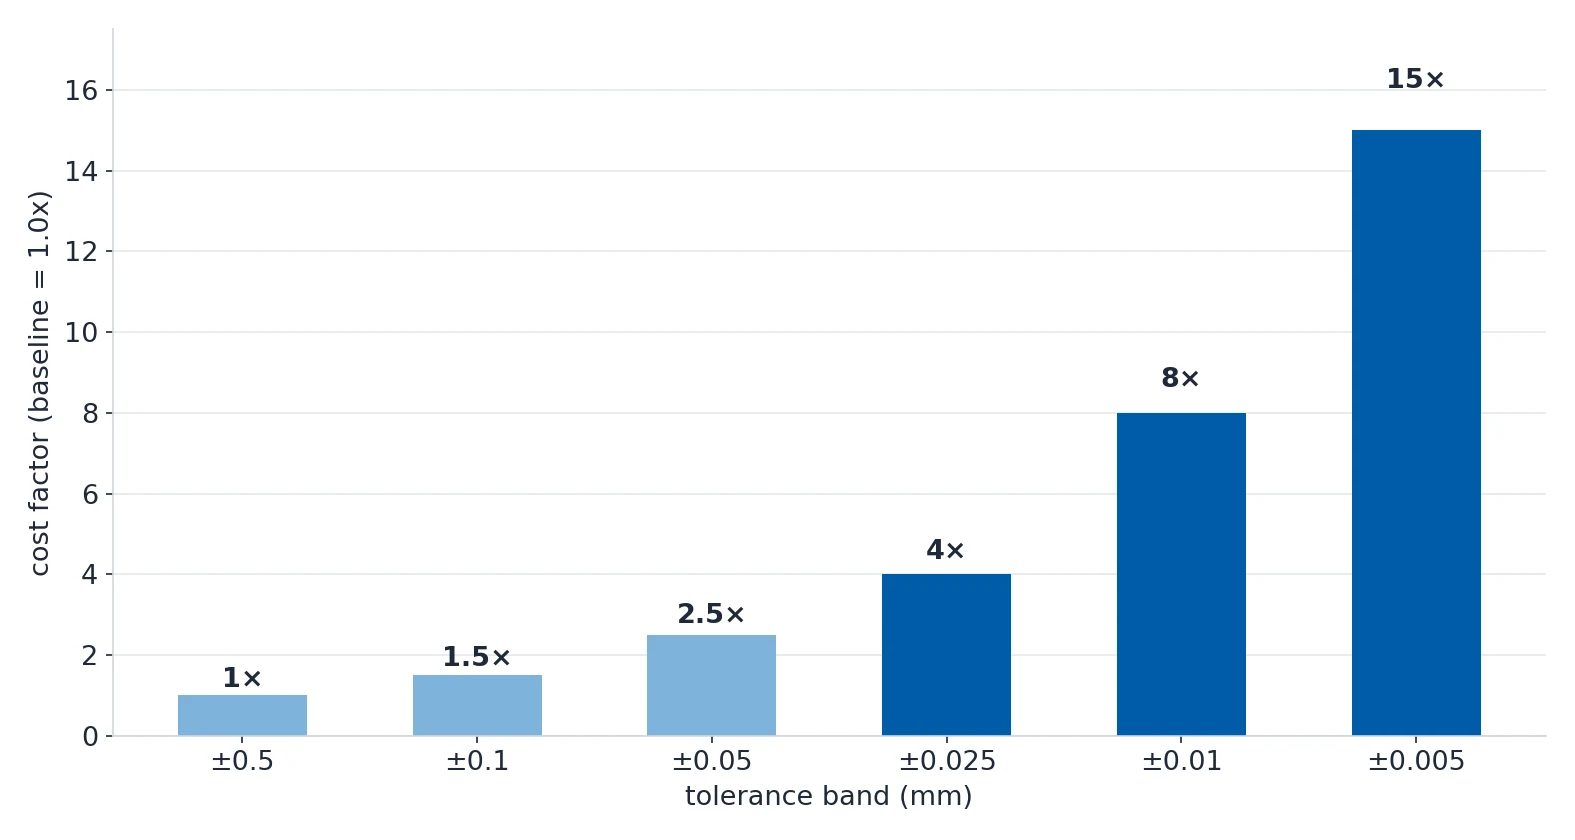
Całość działa dzięki dwóm zasadom. Po pierwsze, w ramce rysunku wpisuje się jedną linię — GENERAL TOLERANCES PER ISO 2768-mK — i pozostawia jej obejście wszystkiego, co nie zostało wskazane osobno. Po drugie, stosuje się zasadę 80/20: w typowej części 80% cech może mieścić się w najluźniejszej normie, a jedynie 20% wymaga ściślejszej kontroli. Jeśli wymiar nie wpływa na montaż, uszczelnienie, ruch ani bezpieczeństwo, powinien należeć do tolerancji ogólnej.
Należy pamiętać, że chropowatość powierzchni to osobna specyfikacja. Ciasny wymiar nie wymaga gładkiej powierzchni, a gładka powierzchnia nie uzasadnia ciasnego wymiaru.
Grubość ścianki, wysokość i promienie wewnętrzne
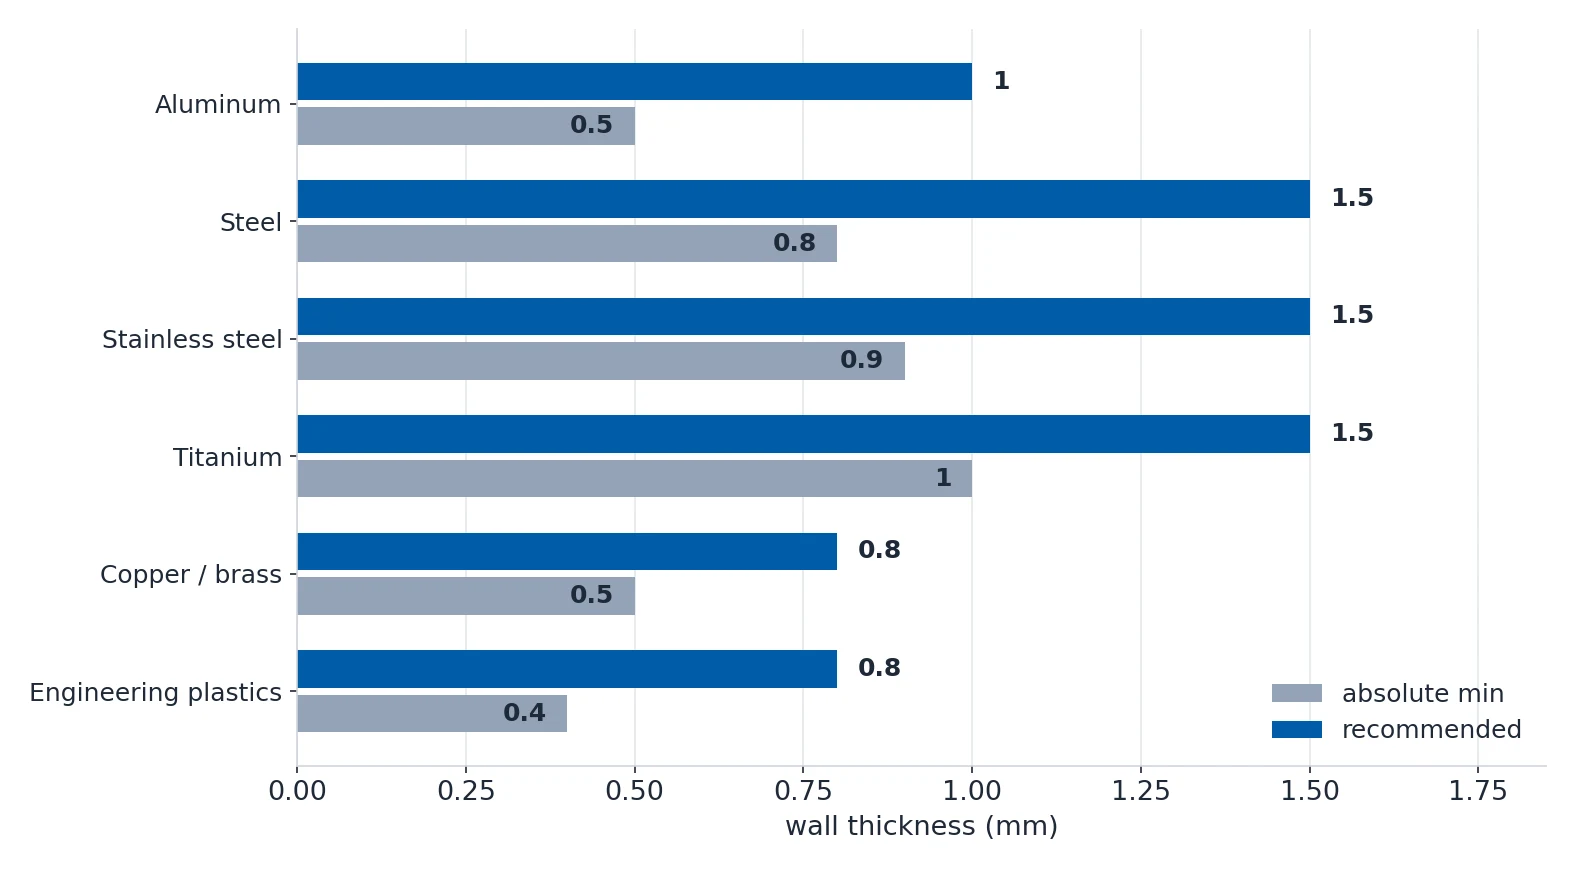
Poniżej zalecanej grubości ścianka nie awaryjuje głośno — wibruje, uchyla się od narzędzia i wychodzi poza tolerancję. Bezwzględne minimum to ostateczność; wartość zalecana to ta, którą maszyna powtarza w sposób stabilny.
| Materiał | Bezwzględne minimum | Zalecane |
|---|---|---|
| Aluminium | 0.5 mm | 1.0 mm |
| Stal | 0.8 mm | 1.5 mm |
| Stal nierdzewna | 0.9 mm | 1.5 mm |
| Tytan | 1.0 mm | 1.5 mm |
| Miedź i mosiądz | 0.5 mm | 0.8 mm |
| Tworzywa techniczne | 0.4 mm | 0.8 mm |
Wysokość i promień wynikają z tej samej zasady — geometria musi wytrzymać siły skrawania, a nie tylko rysunek.
| Zasada | Wartość |
|---|---|
| Grubość ścianki względem wysokości cechy, na której stoi | co najmniej 1/5 |
| Limit ścianki bez podparcia w aluminium | 8× grubości ścianki |
| Limit ścianki bez podparcia w stali | 5× grubości ścianki |
| Grubość żebra względem grubości ścianki | 0.6× |
| Wysokość żebra względem jego grubości | maksymalnie 5× |
| Maksymalna różnica grubości ścianek tej samej części | 20% |
| Promień wewnętrzny po frezu 6 mm | R3 mm |
| Promień wewnętrzny po frezu 10 mm | R5 mm |
| Promień wewnętrzny po frezu 16 mm | R8 mm |
Kiedy ściankę uznaje się za cienką
Ściankę uznaje się za cienką, gdy stosunek wysokości do grubości przekracza 10:1 albo gdy bezwzględna grubość spada poniżej około 2 mm w metaliach nieżelaznych i poniżej 1 mm w stali. Przy stosunku H:T poniżej 15:1 część jest wyrozumiała; między 15:1 a 30:1 wymaga pełnego zestawu technik obróbki cienkościennych; powyżej 30:1 to część wysokiego ryzyka już od pierwszego przejścia.
Przy frezie z węglika spieklanego 6 mm, który tnie ściankę aluminiową 2 mm, należy zacząć od Vc 300–400 m/min, fz 0.02–0.04 mm/tooth i ap nie więcej niż 0.5 mm, a potem optymalizować. To mniej więcej połowa wartości stosowanych dla grubego aluminium, bo na cienkiej ściance ograniczeniem jest ugięcie promieniowe, a nie żywotność narzędzia. Najważniejszym parametrem jest zagłębienie promieniowe: parametr ae należy utrzymać na 25% średnicy narzędzia lub niżej, a ścieżkę prowadzić trochoidalną lub adaptacyjną.
Projektowanie otworów i gwintów bez podwójnej opłaty
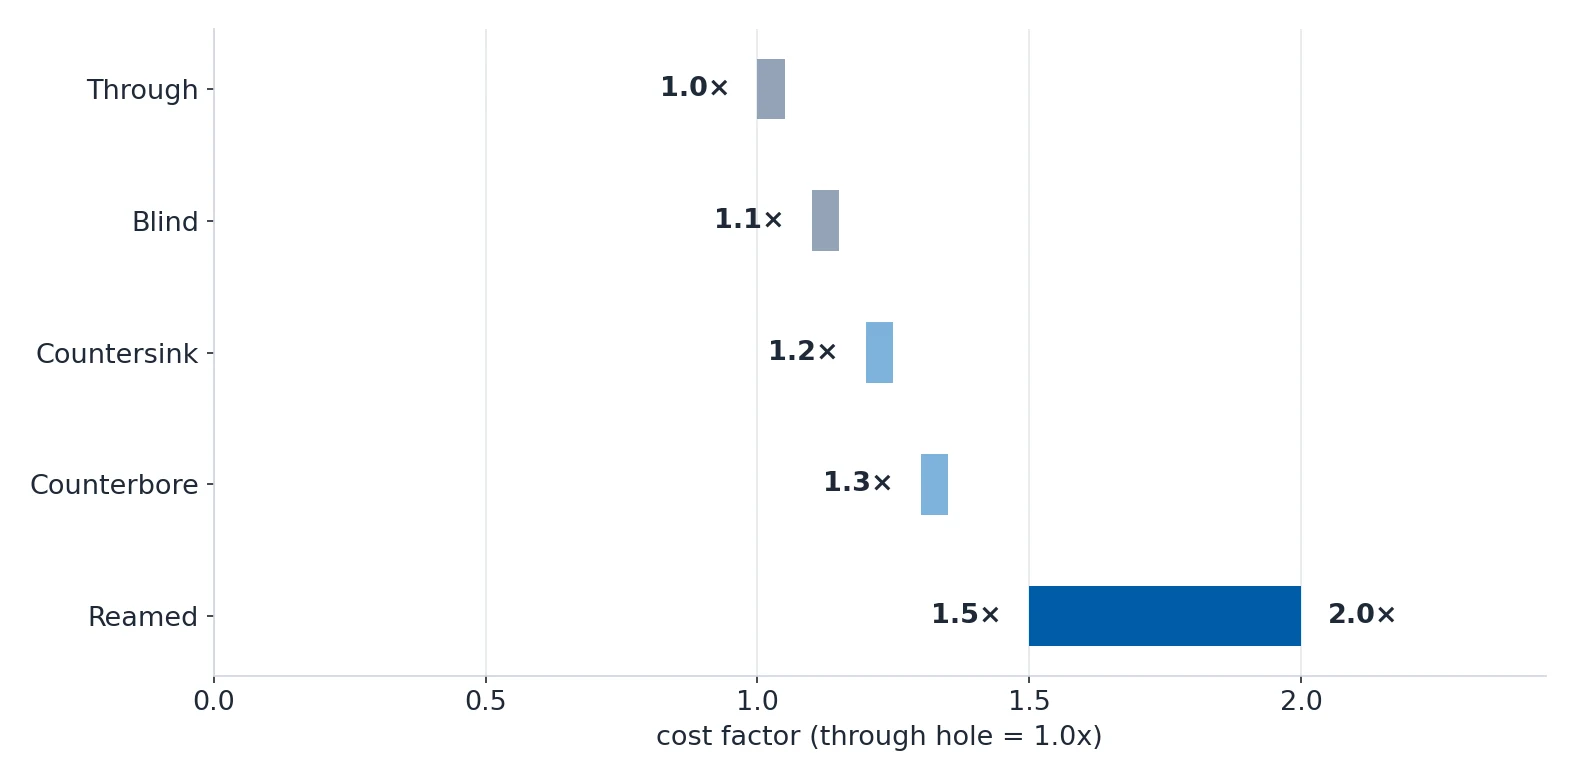
Każdy element otworowy na rysunku oznacza jedną zmianę narzędzia i jedną operację. Wskazanie otworu dokładniejszego, niż wymaga funkcja, to najczęstszy sposób, w jaki kupujący płacą dwa razy za tę samą cechę.
| Rodzaj otworu | Współczynnik kosztu | Uwaga |
|---|---|---|
| Otwór przelotowy | 1.0× | wartość bazowa |
| Otwór zaślepiony | 1.1× | dodaje jedną operację |
| Stożek | 1.2× | |
| Otwór cylindryczny | 1.3× | pozwala wkrętowi z łbem cylindrycznym osadzić się równo |
| Otwór wyrygowany | 1.5–2.0× | druga operacja, osiąga ±0.005–0.02 mm |
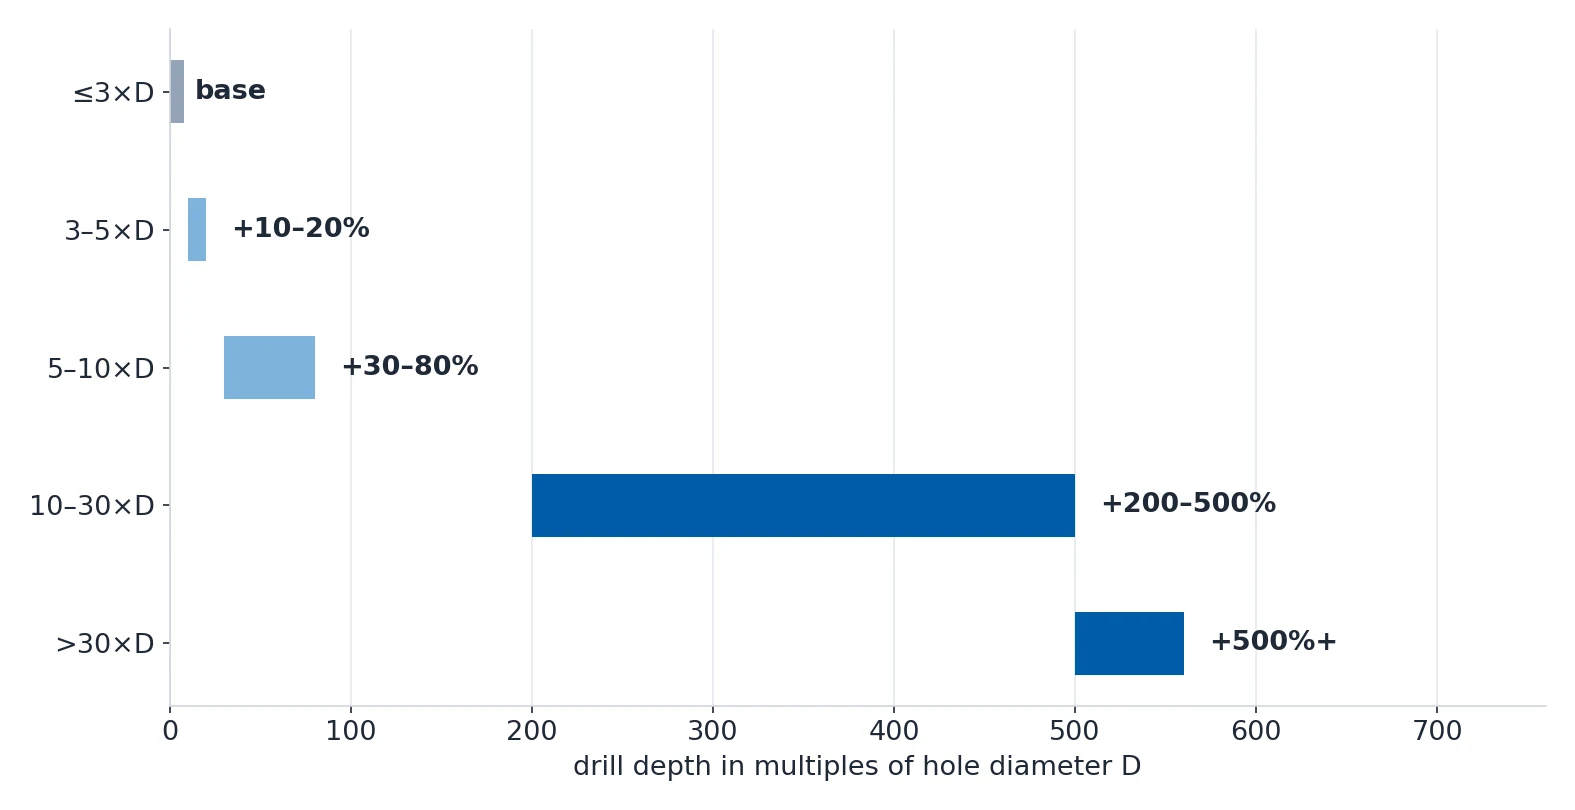
Głębokość to druga połowa kosztu otworu. Otwór 10 mm wykonany na głębokości 50 mm kosztuje 5–10× więcej niż ten sam otwór przy głębokości 10×D, więc jeśli głębokość nie jest potrzebna funkcjonalnie, lepiej zmienić projekt niż płacić za nią.
| Głębokość wiercenia | Dopłata |
|---|---|
| Do 3× D | bazowa |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Powyżej 30× D | +500%+ |
Gwinty podążają tą samą logiką, a głębokość gwintu wynika z materiału, a nie z elementu złącznego.
| Materiał | Minimalna głębokość gwintu |
|---|---|
| Aluminium | 1.5× D, zalecane 1.5–2.0× D |
| Stal | 1.0× D |
| Tytan | 0.75× D |
Pod ostatnim pełnym zwojem należy zostawić 3–5 zwojów: 2–3 zwoje na wprowadzenie gwintownika plus 1–2 zwoje na to, czego nie wycina gwintownik płaski, co dla M10x1.5 daje 4.5–7.5 mm. Głębokość gwintu i głębokość wiercenia należy wskazać osobno, na przykład M8x1.25-6H THRU 12, DRILL 18 DEEP, aby operator nie musiał zgadywać i nie złamał gwintownika.
Dwie kolejne zasady warto sprawdzić. Środek otworu powinien znajdować się co najmniej 1.5× D od najbliższej krawędzi, a przy otworze gwintowanym 2.0× D, inaczej otaczająca ścianka się wybrzuszy i pęknie. Między otworami przy tej samej średnicy należy zachować co najmniej 2.0× D między środkami, a między otworem a sąsiednią kieszenią lub rowkiem pozostawić co najmniej 1.0 mm ścianki — najlepiej 3 mm.

Co tak naprawdę DFM oszczędza
Poniższe oszczędności wynikają ze zmian projektu, które zachowują funkcję. Są uporządkowane według wpływu na cenę jednostkową.
| Zmiana projektu | Oszczędność na sztuce |
|---|---|
| Połączenie dwóch części w jedną | $5–20 na komplet |
| Likwidacja jednego ustawienia przez przeniesienie cech na jedną stronę | $30–80 na partię |
| Promień wewnętrzny z R1.5 na R3 mm | $3–8 |
| Rozluźnienie tolerancji niekrytycznej z ±0.01 na ±0.05 mm | $5–15 |
| Otwarcie kieszeni do krawędzi | $2–5 |
| Dziesięć takich zmian razem | $24–63 na sztuce |
| Dziesięć takich zmian przy zamówieniu 500 sztuk | $12,000–$31,500 |
Wielkość partii sama w sobie zmienia cenę jednostkową, ponieważ ustawienie jest kosztem stałym, a materiał i czas skrawania już nie.
| Ilość | Ustawienie na sztukę | Razem na sztukę |
|---|---|---|
| 1–5 sztuk | $100–500 | $130–580 |
| 100–500 sztuk | $1–5 | $26–75 |
| 1,000–5,000 sztuk | $0.10–0.50 | $20–60 |
| 10,000+ sztuk | — | $18–55, czyli 0.8–0.9× wartości bazowej |
Czasem właściwą odpowiedzią DFM nie jest lepszy rysunek, lecz inny proces. Należy rozstrzygnąć to przed zamrożeniem projektu, bo część zaprojektowana wyłącznie pod CNC zostaje na zawsze związana z tą strukturą kosztów.
| Proces alternatywny | Tańszy o | Opłaca się od |
|---|---|---|
| Odlewanie precyzyjne z wykończeniem CNC | 40–70% | 200+ sztuk |
| Strumień wody dla dużych płaskich powierzchni przy niskiej dokładności | 50–80% | 10+ sztuk |
| Automat tokarski typu szwajcarskiego dla małych części obrotowych | 30–50% | 500+ sztuk |
| Odlewanie ciśnieniowe | 60–90% | 5,000+ sztuk |

Jak wydać rysunek zgodny z DFM
Rysunek zgodny z DFM to kompletne zapytanie ofertowe. Dwanaście pozycji dzieli dokładną wycenę od zgrubnego przedziału, a solidna firma zwróci wycenę rozbita na te same pozycje kosztowe, dzięki czemu można porównywać ją po pozycjach.
- Rysunek 2D plus model CAD 3D (STEP lub IGES)
- Specyfikacja materiału z wymaganiem certyfikatu
- Ilość, z wielkością docelową i minimalną
- Oznaczenia tolerancji z wyróżnionymi wymiarami krytycznymi
- Chropowatość powierzchni dla każdej powierzchni
- Rodzaj obróbki powierzchniowej
- Wymagania kontrolne i jakościowe, na przykład CMM FAI lub poziom PPAP
- Norma obowiązująca, ASME Y14.5 lub ISO 1101
- Docelowa data dostawy, a nie „ASAP”
- Miejsce dostawy i Incoterms
- Wymagania dotyczące opakowania
- Prognoza rocznego wolumenu, jeśli część jest powtarzalna
Jeśli firma ma wykonać pracę DFM za klienta, należy poprosić o to wprost w zapytaniu ofertowym i wskazać, co sprawdzić: liczbę ustawień, grubość ścianki, rozkład tolerancji, rodzaje otworów i rozmiar materiału. Solidna firma zada 3–5 pytań doprecyzowujących, a potem wyceni w 3–7 dni roboczych. Firmy, które wyceniają bez zadawania pytań, to te, które będą zgadywać, a koszt tego zgadywania klient poniesie później.
Najtańszy moment na poprawkę projektu to moment przed wydaniem rysunku. Drugi najtańszy to moment przed złożeniem zamówienia. Po tym każda zmiana jest już zmianą zamówienia.
Źródła
Wszystkie dane na tej stronie pochodzą z naszej wiki inżynierskiej.