Jaka jest minimalna grubość ścianki w obróbce CNC?
Absolutna minimalna grubość ścianki w obróbce CNC wynosi 0.5 mm dla aluminium, 0.8 mm dla stali, 0.9 mm dla stali nierdzewnej, 1.0 mm dla tytanu, 0.5 mm dla miedzi i mosiądzu oraz 0.4 mm dla tworzyw konstrukcyjnych. Wartości zalecane w większości przypadków są dwukrotnie wyższe: 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm i 0.8 mm. Minimalna wartość bezwzględna to granica, do której ściankę w ogóle da się frezować. Wartość zalecana to granica, do której maszyna potrafi wykonywać ten detal powtarzalnie, i to właśnie ta liczba powinna znaleźć się na Twoim rysunku.
Liczby: minimalna grubość ścianki w zależności od materiału
Każdy materiał zawodzi na swój własny sposób przy własnej granicy, dlatego nie istnieje jedna uniwersalna liczba.
| Materiał | Minimum bezwzględne | Zalecane | Co się dzieje, gdy ścianka jest za cienka |
|---|---|---|---|
| Aluminium (6061, 7075) | 0.5 mm | 1.0 mm | Drgania podczas wykańczania, ścianka uchodzi od freza, wymiar wychodzi poza tolerancję. Cienkie ścianki aluminiowe drżą i dają złą jakość powierzchni. |
| Stal (1045, 4140) | 0.8 mm | 1.5 mm | Uginanie narzędzia przy 0.5 mm jest w stalu poważne, a ścianki wyginają się do środka. Twardsze stale potęgują to: narzędzie ściera zamiast skrawać. |
| Stal nierdzewna (304, 316) | 0.9 mm | 1.5 mm | Stal nierdzewna szybko utwardza się przez zgniatanie. Cienkie ścianki przegrzewają się, wyginają i mogą pęknąć, a zużycie narzędzia przyspiesza dramatycznie. |
| Tytan (Ti-6Al-4V) | 1.0 mm | 1.5 mm | Tytan ma niską przewodność cieplną, więc w cienkich przekrojach kumuluje się ciepło i powstaje odkształcenie cieplne. Wymagane są ekstremalnie wolne posuwy. |
| Miedź i mosiądz | 0.5 mm | 0.8 mm | Miękki materiał pomaga, miedź można zrobić dość cienką. Ale bardzo cienkie ścianki miedziane są kruche w obróbce i mogą się wygiąć jeszcze przed montażem. |
| Tworzywa konstrukcyjne (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Tworzywa uginają się pod siłą skrawania, cienkie ścianki uchodzą od narzędzia, a wymiary są niespójne. PEEK jest sztywniejszy, ale kosztuje 10× więcej. |

Poniżej 0.8 mm w metalu uczciwe pytanie brzmi: czy lepiej jest odlewanie, czy formowanie wtryskowane metalu? Złożony kształt z cienkimi ściankami wykonany metodą odlewania precyzyjnego z wykańczaniem na CNC jest o 40–70% tańszy na sztukę i zwraca się od 200 sztuk.
Dlaczego są dwie liczby
Minimum bezwzględne i wartość zalecana odpowiadają na dwa różne pytania. Minimum odpowiada na pytanie „czy da się to w ogóle frezować?” Wartość zalecana odpowiada na pytanie „czy da się to frezować tak samo za każdym razem?”
Ta różnica kosztuje realne pieniądze, bo cienkie ścianki wymagają obniżonych posuwów, dodatkowych przejść wykańczających, a często także dodatkowego ustawienia ze specjalistycznym oprzyrzem.
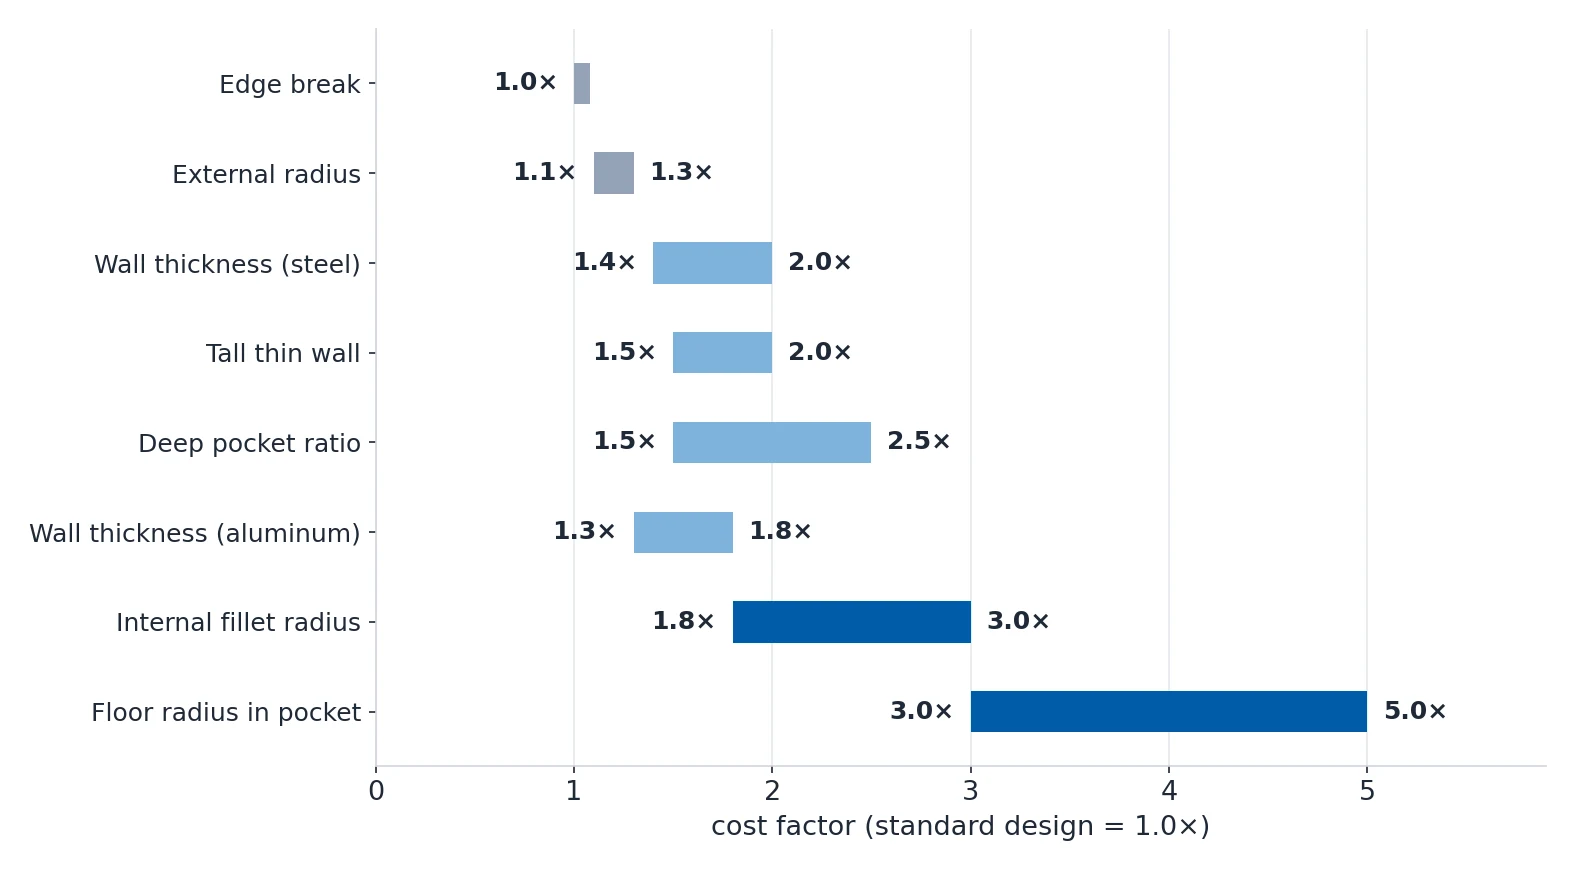
| Cecha projektowa | Specyfikacja standardowa | Specyfikacja ciasna lub trudna | Mnożnik kosztu |
|---|---|---|---|
| Grubość ścianki (aluminium) | co najmniej 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Grubość ścianki (stal) | co najmniej 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| Promień zaokrąglenia wewnętrznego | R3–R6 mm | R0.5 mm lub mniej | 1.8–3.0× |
| Promień dna kieszeni | R1–R3 mm | R0 (ostry) | 3.0–5.0× |
| Złamanie krawędzi | faza 0.5 mm (domyślnie) | ostre krawędzie, bez złamania | 1.0×, ale wyższe ryzyko w obróbce |
| Promień zewnętrzny | ostry lub złamanie 0.5 mm | duży promień kosmetyczny, R5 i więcej | 1.1–1.3× |
| Stosunek głębokości głębokiej kieszeni | głębokość nie większa niż 4× szerokość | głębokość większa niż 6× szerokość | 1.5–2.5× |
| Wysoka cienka ścianka | wysokość nie większa niż 5× grubość | wysokość większa niż 8× grubość | 1.5–2.0× |
Frezowanie ścianek przy minimalnej grubości dodaje 30–80% czasu obróbki w porównaniu z grubością zalecaną. To jest właśnie liczba, którą trzeba pokazać projektantowi chcącemu aluminiową ściankę 0.6 mm, a nie minimum bezwzględne.
Jak wysoka może być ścianka
Sama grubość ścianki nie decyduje, czy ścianka to przetrwa. Decyduje wysokość, a wyznaczają ją dwa współczynniki.

| Zasada | Wskazówka | Dlaczego to ważne |
|---|---|---|
| Stosunek wysokości ścianki do wysokości elementu | Grubość ścianki co najmniej 1/5 wysokości sąsiedniego elementu | Wysoka cienka ścianka zachowuje się jak belka wspornikowa. Ścianka o wysokości 10 mm wymaga co najmniej 2 mm grubości, aby oprzeć się ugięciu od sił skrawania. |
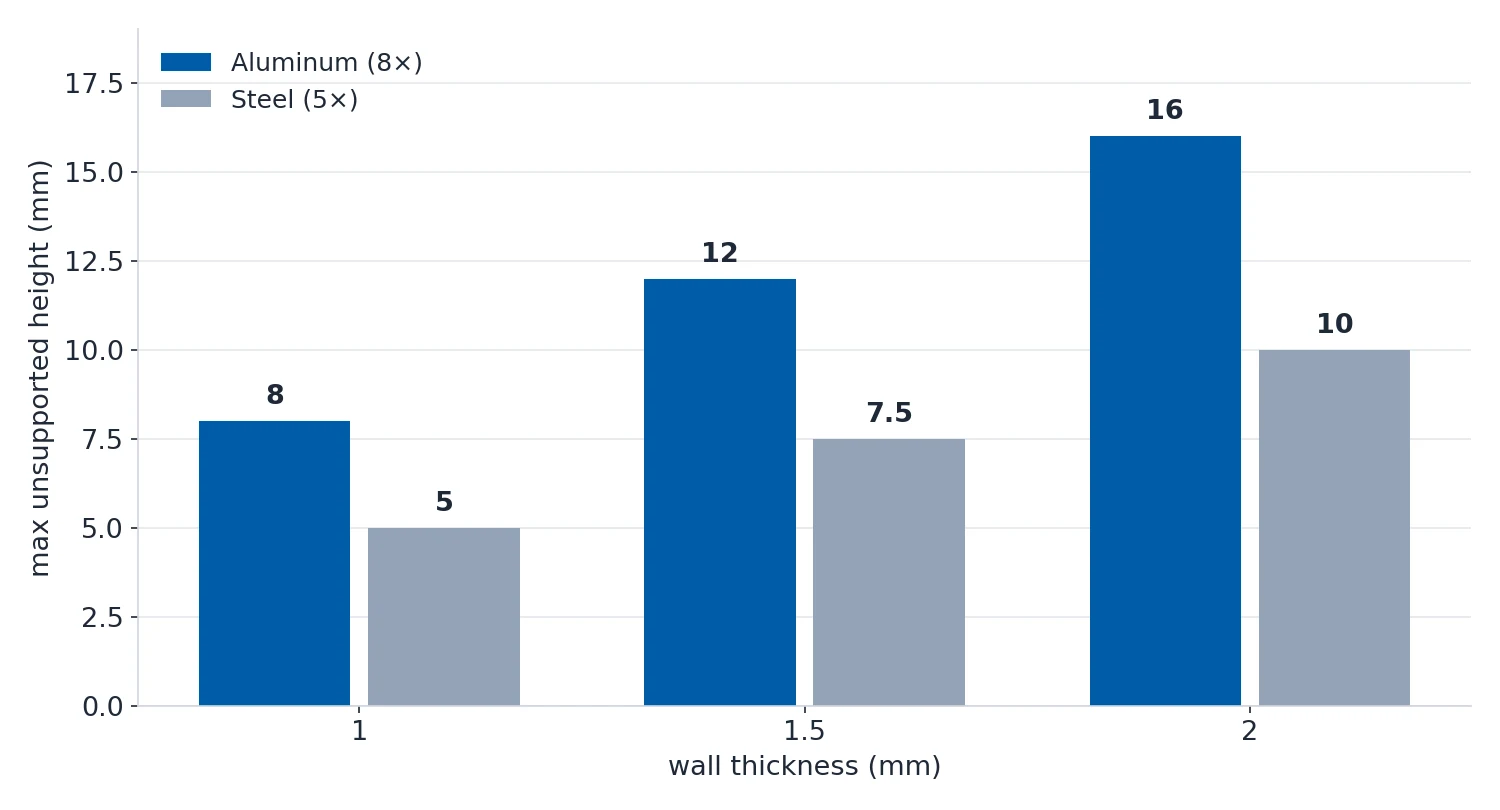
| Wysokość ścianki bez podparcia | Maksymalna wysokość bez podparcia = 8× grubości ścianki w aluminium, 5× w stali | Powyżej tego współczynnika ścianka drga podczas obróbki. Albo pogrub ściankę, albo dodaj żeberka. |
| Jednorodna grubość ścianki | Trzymaj grubości ścianek jednego detalu w granicach 20% od siebie | Nierówne grubości powodują nierówne chłodzenie podczas obróbki cieplnej i nierówne odprężanie, co prowadzi do wypaczenia. |
| Przejście narożne | Łagodne przejścia między sekcjami grubymi i cienkimi | Nagłe zmiany grubości tworzą koncentratory naprężeń. Dodaj zaokrąglenie lub zbieżność na przejściu. |
| Projektowanie żeber | Grubość żeberka = 0.6× grubości ścianki, wysokość żeberka nie większa niż 5× grubości żeberka | Grube żeberka zostawiają w odlewach ślady skurczu na przeciwnej powierzchni i dodają czas obróbki na CNC. |
Kiedy ścianka staje się cienka
Ściankę uznaje się za cienką, gdy stosunek wysokości do grubości przekracza 10:1 albo gdy grubość bezwzględna spada poniżej około 2 mm w metalach nieżelaznych i poniżej 1 mm w stali. Poniżej tego standardowe mocowanie w szczękach twardzych nie jest już bezpieczne.
Przewodniki aplikacji posługują się trzema zakresami: poniżej 15:1 jest wyrozumiały, 15–30:1 wymaga całego zestawu technik pracy z cienkimi ściankami, a powyżej 30:1 detal jest obarczony ryzykiem już od pierwszego przejścia.
Powodem, dla którego materiał ma tu tak duże znaczenie, jest przewodność cieplna i naprężenia resztkowe.
| Materiał | CTE (×10⁻⁶/K) | Przewodność cieplna (W/m·K) | Wrażliwość na naprężenia resztkowe |
|---|---|---|---|
| Aluminium 6061 | 23.6 | 167 | Wysoka (blacha walcowana) |
| Aluminium 7075 | 23.4 | 130 | Bardzo wysoka (hartowana, bez odprężania) |
| Tytan Grade 5 | 8.6 | 6.7 | Średnia (kuzona) / wysoka (blacha) |
| Stal nierdzewna 304 | 17.3 | 16 | Wysoka (blacha walcowana) |
| Stal 1018 | 11.6 | 52 | Średnia |
| Invar 36 | 1.3 | 11 | Niska (świadomy wybór projektowy przy niskim CTE) |
Ścianka, która wychodzi płaska z maszyny, a na ławie się wygina, nie jest wadą produkcyjną. Wygięcie to sprężyste odkształcenie powrotne od siły mocowania plus redystrybucja naprężeń resztkowych zachodząca przy usuwaniu materiału. Zmierz detal w uchwytach i potem w stanie swobodnym: różnica między nimi to składnia sprężysta i dotyczy oprzyrza, a każde pozostałe wygięcie dotyczy procesu.
Obróbka cienkiej ścianki bez jej przemieszczania
Parametry skrawania na cienkiej ściance to mniej więcej połowa tych, z jakimi to samo narzędzie pracowałoby w grubym przekroju, bo na cienkiej ściance ograniczeniem jest ugięcie promieniowe, a nie żywotność narzędzia.
Przy frezie 6 mm z węglika spiekajcego tnącej aluminiową ściankę 2 mm zacznij od Vc 300–400 m/min, fz 0.02–0.04 mm/tooth i ap nie więcej niż 0.5 mm, a potem dopracuj. Utrzymaj promieniowe zaangażowanie ae na poziomie najwyżej 25% średnicy freza i stosuj ścieżkę trochoidalną lub adaptacyjną.
Drugą połową problemu jest mocowanie i właśnie stąd pochodzi większość odkształceń cienkich ścianek.
| Metoda mocowania | Minimalna grubość ścianki | Zgodność materiałowa | Typowe ugięcie | Najlepsze zastosowanie |
|---|---|---|---|---|
| Szczęki twarde (standard) | co najmniej 6 mm | Wszystkie metale | 0.1–0.3 mm | Tylko grube detale |
| Szczęki miękkie (obrabialne) | co najmniej 1.5 mm | Wszystkie metale | 0.02–0.05 mm | Ogólne cienkie ścianki |
| Uchwyt próżniowy | co najmniej 0.3 mm (folia) | Nieporowate, każdy metal | 0.01–0.03 mm | Płaska blacha, lekkie skrawanie |
| Uchwyt magnetyczny | co najmniej 1 mm | Tylko materiały ferromagnetyczne | 0.02–0.08 mm | Szlifowane płyty stalowe |
| Zalewanie woskiem | co najmniej 0.5 mm | Wszystkie metale, unikać nagrzewania | 0.01–0.05 mm | Zgrubna obróbka cienkich ścianek |
| Stop o niskiej temperaturze topnienia | co najmniej 0.5 mm | Wszystkie metale, sprawdzić historię cieplną | 0.005–0.02 mm | Złożone cienkościenne kieszenie |
| Kolki lub wsporniki poświęcalne | Dowolny, zależnie od projektu | Wszystkie metale | Praktycznie brak | Najlepsza odpowiedź ogólna |
Warto zapamiętać dwie zasady. Uchwyty magnetyczne działają tylko na materiałach ferromagnetycznych, czyli na stali węglowej, stali narzędziowej i części stali nierdzewnej serii 400; stale austenityczne takie jak 304 i 316 oraz tytan w Grade 2 i Grade 5 są zasadniczo niemagnetyczne i nie trzymają. A kolki poświęcalne wkomponowane w detal to najlepsza odpowiedź ogólna, bo zamieniają problem cienkiej ścianki w problem ścianki grubej.
Żeby ustalić, który mechanizm powoduje odkształcenie, mierz, zamiast zgadywać.
| Metoda | Co mierzy | Dokładność | Najlepsza do |
|---|---|---|---|
| CMM w uchwytach względem stanu swobodnego | Ugięcie od mocowania plus uwolnienie resztkowe | ±0.001 mm | Wszystkich detali z cienkimi ściankami |
| Wiercenie otworów (ASTM E837) | Naprężenie resztkowe przy powierzchni | ±10 MPa | Kwalifikacji procesu |
| Metoda nacinania lub konturowania | Naprężenie resztkowe względem głębokości | ±20 MPa | Blach i prętów |
| XRD sin²(ψ) | Naprężenie resztkowe na powierzchni | ±5 MPa | Detali wysokiej wartości i lotniczych |
| Symulacja CAD (FEA) | Prognozuje ugięcie | Tylko tendencja | Sprawdzenia na etapie projektowania |
FEA zasługuje na ostrzeżenie. Większość modeli FEA uwzględnia tylko siłę skrawania działającą na blanku bez naprężeń i pomija uwalnianie naprężeń resztkowych zachodzące w miarę usuwania materiału. Na grubych detalach to niewielki błąd; na cienkich ściankach to główne źródło ugięcia, i właśnie dlatego symulacja zaniża ugięcie cienkiej ścianki o 2–5×. Traktuj FEA jako narzędzie do przewidywania kształtu, a nie wielkości, chyba że uwzględniono zarówno pole naprężeń resztkowych, jak i etapowe usuwanie materiału.
Nie zapomnij o powłoce
Ścianka 0.6 mm z warstwą anodowania 25 µm na stronę to już nie ścianka 0.6 mm. Anodowanie dodaje 25 µm na stronę, czyli łącznie 0.05 mm, a łańcuch tolerancji zjada resztę zapasu. Do specyfikacji minimalnej grubości ścianki dodaj 2× grubości powłoki i uwzględnij to przed obróbką detalu, a nie po niej.
Ta sama zasada dotyczy każdej kieszeni, w której ma znaleźć uszczelka. O-ring ani środek uszczelniający nie mogą prawidłowo przylegać w ostrym narożniku i powstaje droga przecieku. Dla każdej kieszeni, w której trafia uszczelka, podkładka lub o-ring, podaj minimalny promień dna R0.5–R1.0 mm.

Jak zaznaczyć grubość ścianki na rysunku
Grubość ścianki to wymiar pochodny — zależy od głębokości kieszeni i położenia jej dna — więc jeśli nie zostanie podana, staje się przedmiotem sporu. Oto najczęstsze błędy.
| # | Błąd | Co się dzieje | Właściwe podejście |
|---|---|---|---|
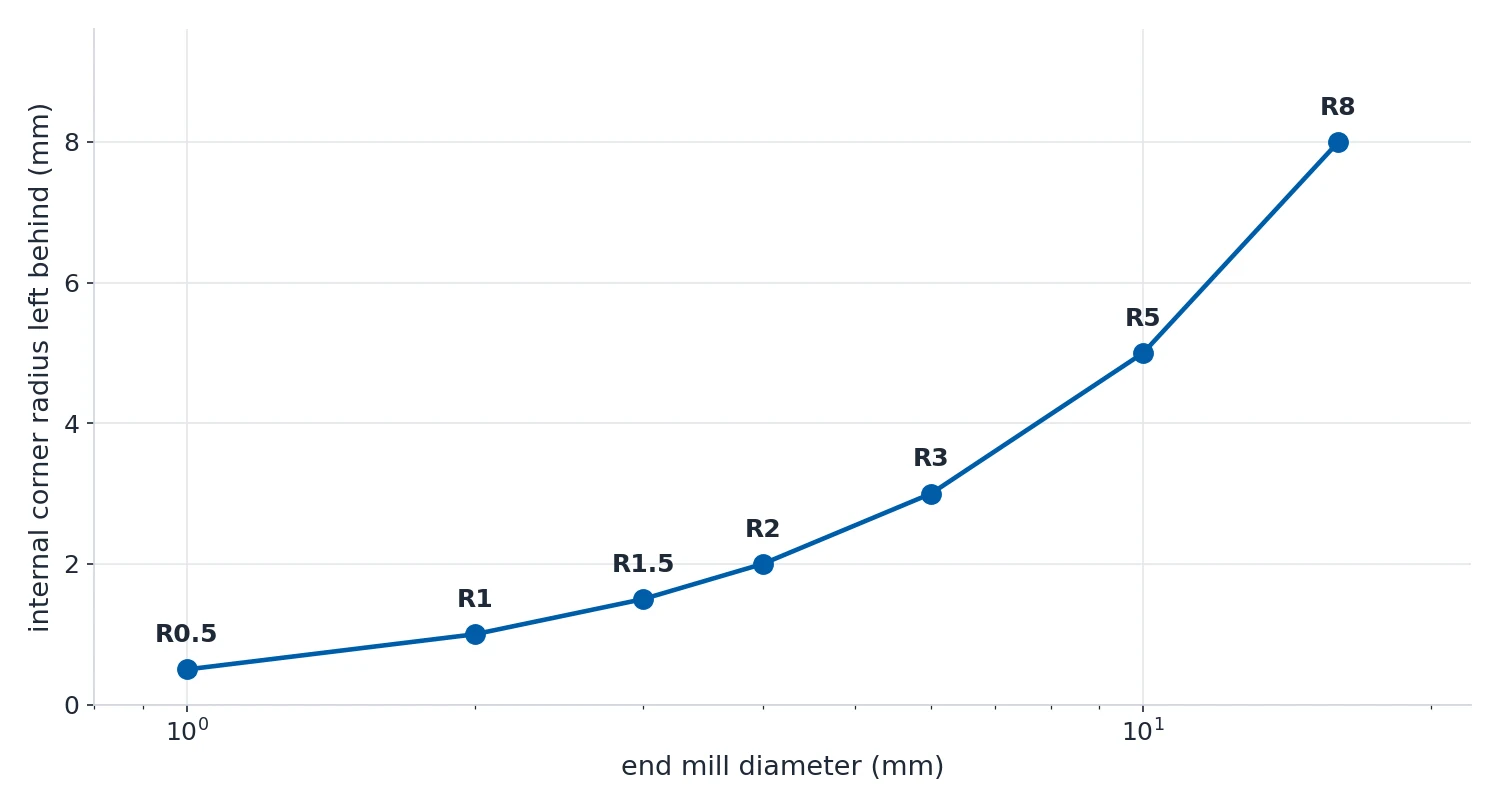
| 1 | Zadanie narożników wewnętrznych R0 | Niemożliwe przy standardowych frezach. Obrabiający musi użyć drutu EDM lub poprosić o zmianę projektu, a projekt się opóźnia. | Każdy narożnik wewnętrzny wymaga promienia zaokrąglenia co najmniej R0.5 mm, dopasowanego do standardowych rozmiarów narzędzi. |
| 2 | Różne promienie zaokrągleń na tym samym elemencie | Wymaga wielu zmian narzędzia, co wydłuża czas przygotowania i podnosi koszt. | Tam, gdzie to możliwe, stosuj jeden promień zaokrąglenia na jedną cechę kieszeni. |
| 3 | Bardzo cienkie ścianki obok grubych sekcji | Cienka ścianka wypacza się lub ugina od naprężeń w sąsiedniej grubej sekcji, a wymiar wychodzi poza zgodność. | Utrzymaj jednorodną grubość ścianki i dodaj łagodne przejścia. |
| 4 | Głębokie kieszenie z małym promieniem dna | Wymaga długiego cienkiego narzędzia, które się ugina, co daje złą jakość powierzchni, niedokładne wymiary i złamania narzędzia. | Zwiększ promień dna proporcjonalnie do głębokości kieszeni. |
| 5 | Brak zaznaczonego złamania krawędzi | Zakład stosuje domyślne złamanie 0.5 mm. Zwykle to w porządku, ale jeśli potrzebowałeś ostrych krawędzi, detal jest już zły. | Wyraźnie zaznacz ostre krawędzie albo dopisz do uwag na rysunku BREAK SHARP EDGES 0.5 mm MAX. |
| 6 | Podanie kąta zbieżności formy na części CNC | Zbieżność formy dotyczy odlewów i części tłoczonych i myli operatora. CNC może frezować stożek, ale „zbieżność formy” sugeruje formę wtryskową. | Podaj rzeczywistą zbieżność jako wymiar, na przykład zbieżność 1:50, a nie „zbieżność formy”. |
| 7 | Zaokrąglenia mniejsze niż narzędzie dostępne dla głębokości cechy | Kieszeń o głębokości 20 mm z narożnikami R0.5 wymaga narzędzia 1 mm, które jest zbyt długie i podatne. Narzędzie łamie się lub ugina. | Wysięg narzędzia nie powinien przekraczać 8× średnicy narzędzia. W głębokich kieszeniach stosuj większe promienie zaokrągleń. |
| 8 | Pominięcie grubości powłoki na cienkich ściankach | Ścianka miała 0.6 mm nominalnie, anodowanie dodaje 25 µm na stronę, a łańcuch tolerancji zjada resztę. | Do specyfikacji minimalnej grubości ścianki dodaj 2× grubości powłoki. |
Warto dopracować także dwie drobniejsze rzeczy. Domyślną wartością branżową dla złamania krawędzi jest faza lub promień 0.5 mm na wszystkich ostrych krawędziach, a standardowe kąty wykańczania otworów to 60°, 82°, 90° i 120°.
Cała ta metoda sprowadza się do jednego nawyku: oznacz na rysunku minimalną grubość ścianki jako wymiar krytyczny i projektuj każde zaokrąglenie wewnętrzne według jednego promienia narzędzia. Wszystko inne wynika z tych dwóch zasad.