Tytan czy aluminium w częściach lotniczych i medycznych: jak wybrać
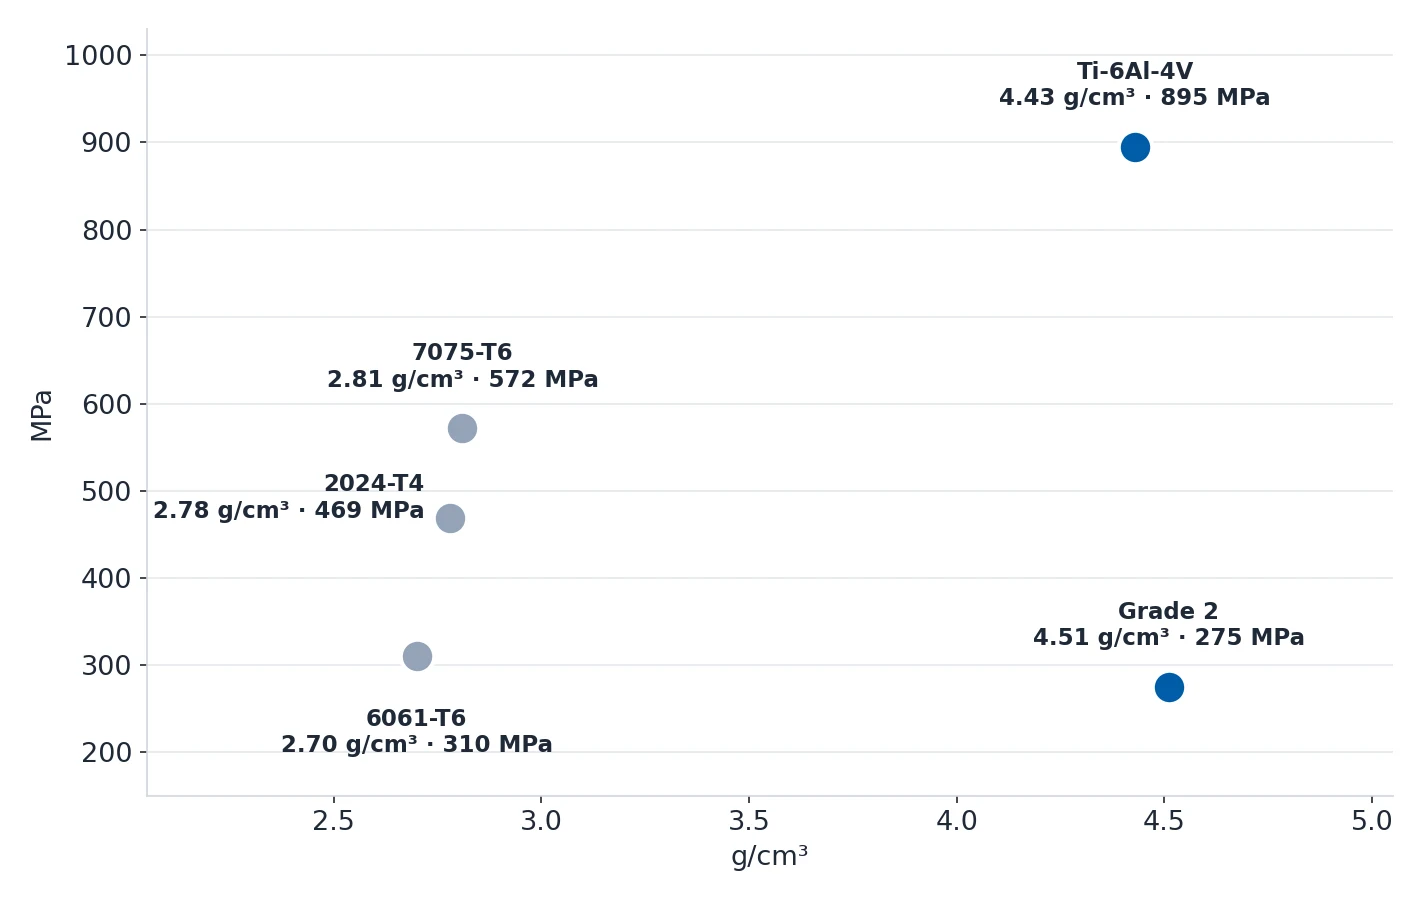
Ti-6Al-4V ma 4.43 g/cm³ i daje 895–930 MPa wytrzymałości na rozciąganie; 6061-T6 ma 2.70 g/cm³ i daje
310 MPa.
Podziel przez gęstość, a ranking się zmienia: Ti-6Al-4V osiąga 202.0–209.9 MPa na g/cm³, 7075-T6 osiąga
203.6, a 6061-T6 osiąga 114.8. Cała decyzja mieści się w jednym zdaniu — aluminium 7075-T6 przenosi takie
samo obciążenie na jednostkę masy co Ti-6Al-4V, przy 40% kosztu materiału tytanowego. Pytanie nigdy więc
nie brzmi „który materiał jest wytrzymalszy”. Brzmi „czy ta część potrzebuje wytrzymałości tytanu oraz jego
odporności na korozję lub biokompatybilności, czy tylko samej wytrzymałości?”
Kiedy tytan naprawdę jest właściwym wyborem
Wychodź z warunków pracy, a nie z listy materiałów. Tytan zasługuje na swoje miejsce wtedy, gdy
argumenty przemawia za nim samo środowisko pracy.
| Twoja sytuacja | Użyć tytanu? | Lepsza alternatywa |
|---|---|---|
| Lotnictwo / konstrukcja kadłuba | Tak | — |
| Implanty medyczne (biokompatybilność) | Tak | — |
| Środowisko morskie (woda słona, bez ciepła) | Może | Stal nierdzewna 316L jest tańsza dla części nienośnych |
| Przetwórstwo chemiczne (korozyjne) | Może | Hastelloy lub super duplex może być lepszy |
| Wysoka wytrzymałość przy niskiej masie (poza lotnictwem) | Może | Aluminium 7075-T6 jest tańsze, jeśli niekorozyjne |
| Potrzebujesz tylko lekkości i wytrzymałości | Nie | Aluminium 7075 (ta sama wytrzymałość, 40% kosztu) |
| Potrzebujesz tylko odporności na korozję | Nie | Stal nierdzewna 316 (5–10x tańsza) |
| Prototyp / mała seria | Nie | Prototypuj w aluminium lub stali najpierw |
Dwa wiersze „Tak”, trzy wiersze „Może” i trzy wiersze „Nie”. Zamawiający, który trafia na tytan, musi
spełnić jeden z dwóch wierszy „Tak” albo uzasadnić technicznie wiersz „Może”. Wszystko inne to opłacanie
premii za właściwość, której część nie wykorzystuje.

Wytrzymałość, gęstość i wytrzymałość właściwa
| Właściwość | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| Wytrzymałość na rozciąganie (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| Granica plastyczności (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| Gęstość (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| Wydłużenie | 12% | 11% | 20% | — | — |
| Twardość | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| Obrabialność | Bardzo dobra | Dobra | Przeciętna | Lepsza | Trudny dla narzędzi |
| Spawalność | Tak | Nie | Nie | Tak | Trudna (wymaga ochrony) |
| Koszt względny | 1.0x | 1.8–2.5x | 1.5–2.0x | 1.0x | 1.3–1.5x |
Wiersz twardości czytaj uważnie: Grade 2 przy 200–275 HB i Ti-6Al-4V przy 33–36 HRC nie są w tej samej
skali, więc nie porównuj ich bezpośrednio. Liczy się kontrast z aluminium — 6061-T6 przy 95 HB i 7075-T6
przy 150 HB to dwie najlepiej obrabialne opcje w tabeli, a właśnie z tego kontrastu bierze się większość
kosztu tytanu.
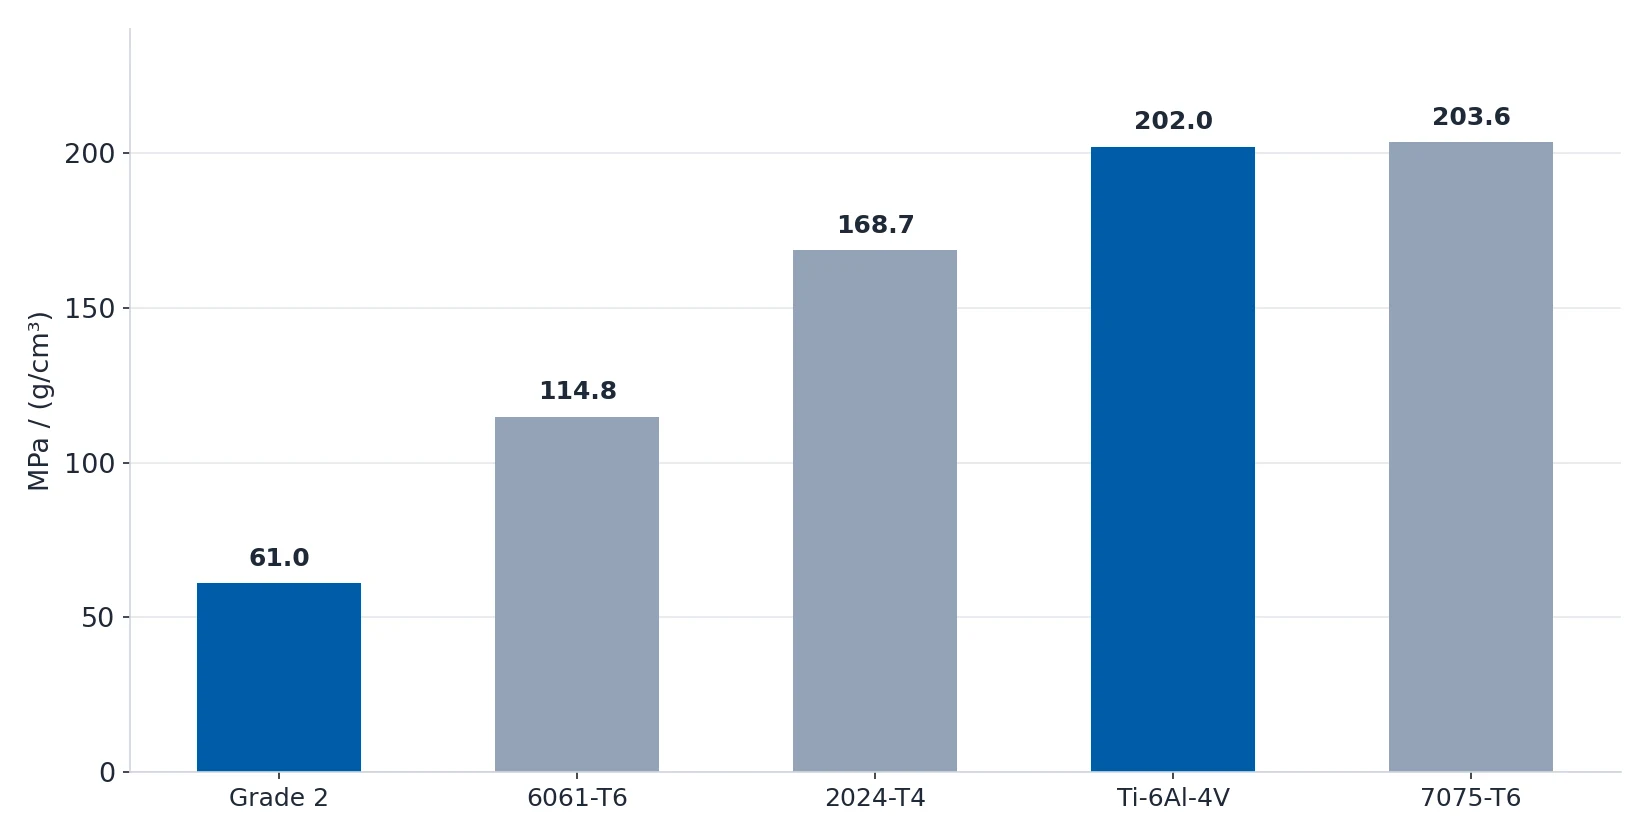
Kolumna wytrzymałości właściwej rozstrzyga większość sporów:
| Materiał | Wytrzymałość na rozciąganie (MPa) | Gęstość (g/cm³) | Wytrzymałość właściwa na rozciąganie (MPa na g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
7075-T6 i Ti-6Al-4V różnią się o mniej niż 1% na jednostkę masy. 2024-T4 to wybór w aluminium, gdy
liczy się wytrzymałość zmęczeniowa — 20% wydłużenia i 469 MPa — i to właśnie ten stop stosuje się w
poszyciach samolotów i konstrukcjach skrzydeł, dlatego pojawia się na rysunkach lotniczych obok tytanu.
Grade 2 z wynikiem 61.0 nie ma z nimi wiele wspólnego; jego argumentem jest korozja i biokompatybilność,
a nie wytrzymałość.
Grade 2 czy Ti-6Al-4V
| Właściwość | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| Typ | Technicznie czysty | Stop alfa-beta |
| Wytrzymałość na rozciąganie (MPa) | 275–410 | 895–930 |
| Granica plastyczności (MPa) | 170–275 | 825–860 |
| Gęstość (g/cm³) | 4.51 | 4.43 |
| Twardość | 200–275 HB | 33–36 HRC |
| Spawalność | Tak | Trudna (wymaga ochrony) |
| Hartowanie cieplne | Nie | Tak (starzenie zwiększa wytrzymałość) |
| Obrabialność | Lepsza | Trudny dla narzędzi |
| Koszt względny | 1.0x | 1.3–1.5x |
| Zastosowanie | Chemia, środowisko morskie, biomedycyna | Lotnictwo, wysoka wytrzymałość |
Zasada jest krótka: odporność na korozję bez dużej wytrzymałości oznacza Grade 2; duża wytrzymałość
przy niskiej masie oznacza Ti-6Al-4V. Jedna pułapka warta wymienienia — granica plastyczności Grade 2
sięga tylko 275 MPa, czyli jest słabsza niż 6061-T6. Wskazanie Grade 2 dla mocno obciążonej części
konstrukcyjnej to nie awans, lecz obniżenie klasy.
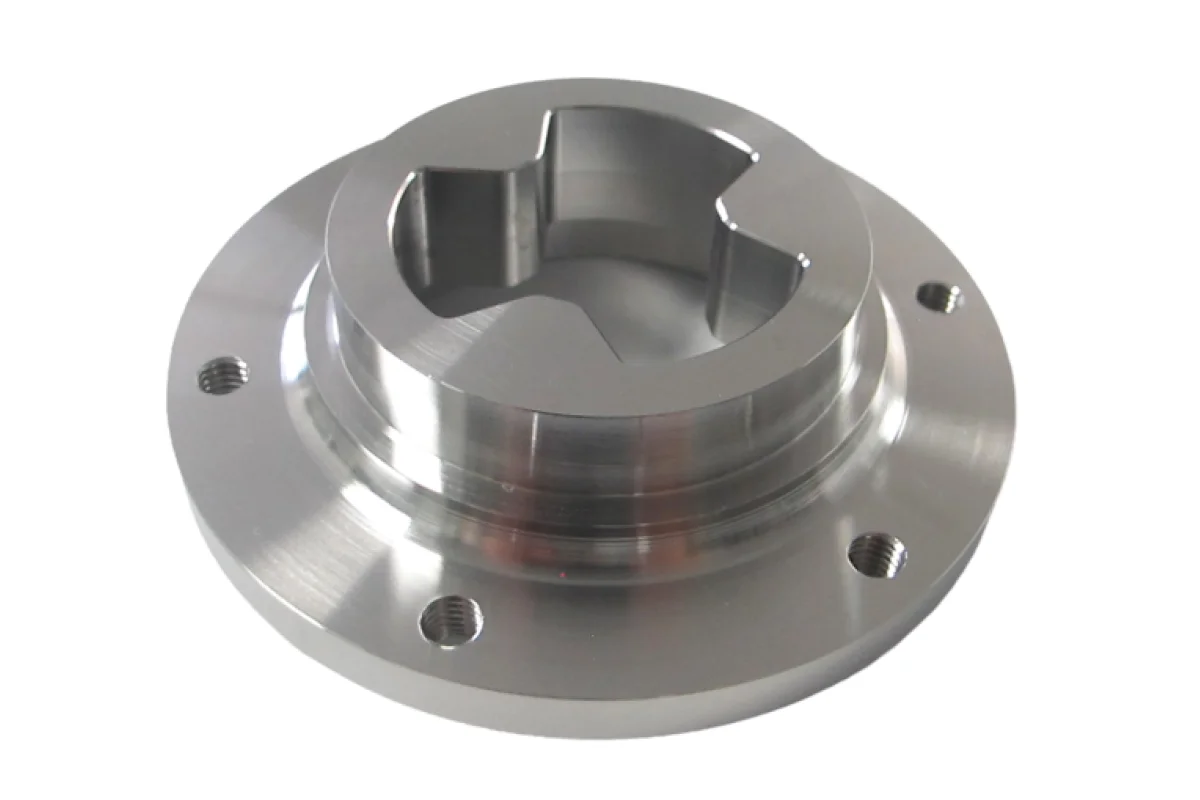
Co tytan zmienia na maszynie
Tytan to nie drogi materiał obrabiany tak jak aluminium. To inny proces z innymi regułami, a właśnie te
reguły wyznaczają koszt.
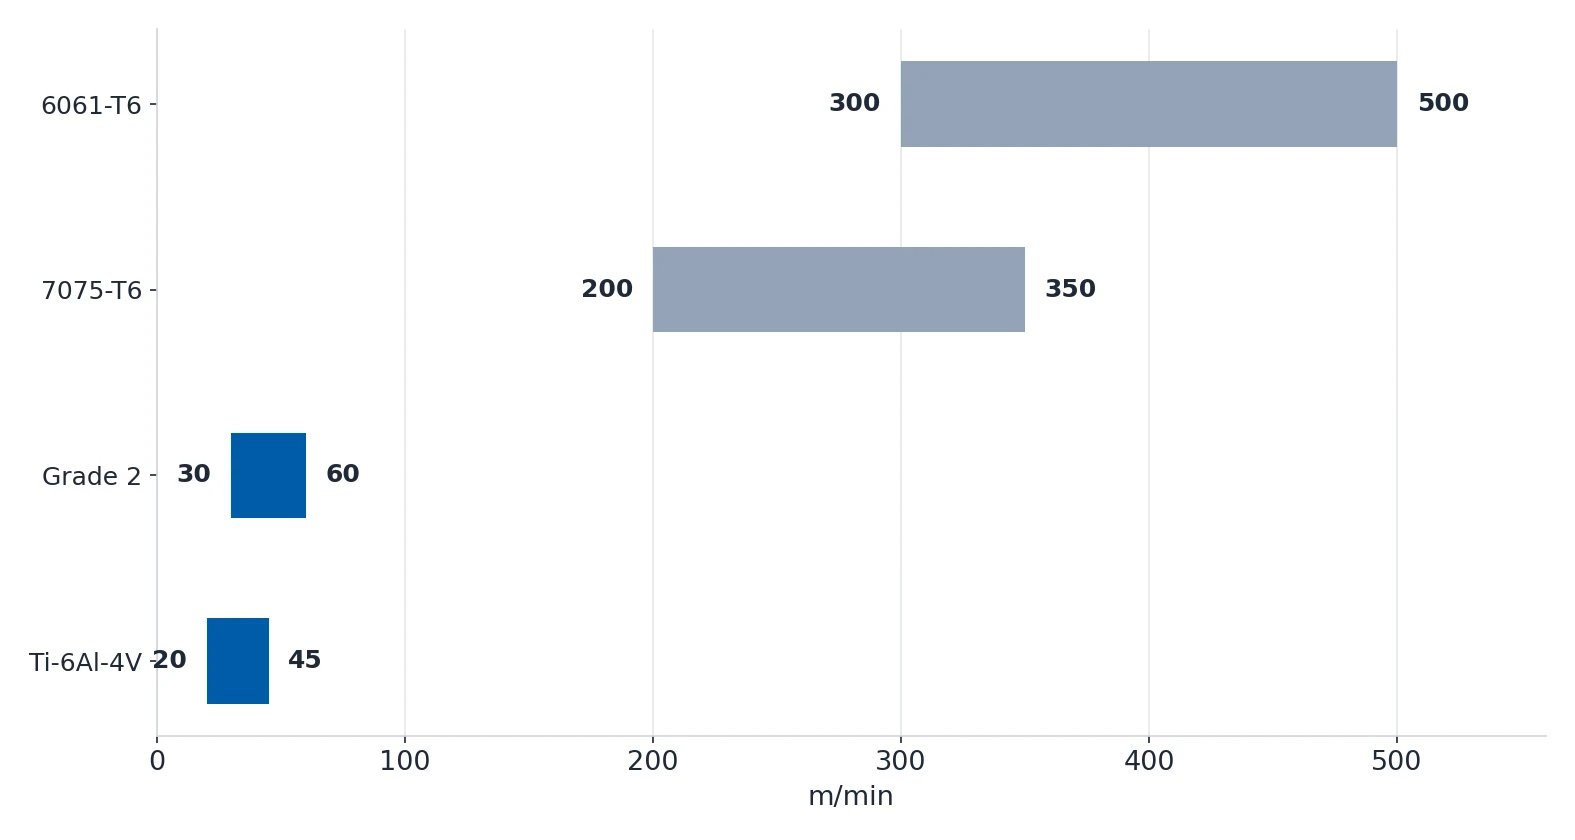
| Materiał | Zgrubne (m/min) | Wykańczające (m/min) | Uwaga o narzędziach |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | Agresywnie, 6061 skrawa się łatwo |
| 7075-T6 | 200–350 | 350–550 | 20–30% wolniej niż 6061 |
| Tytan Grade 2 | 30–60 | — | Dodatni kąt natarcia, ostra krawędź |
| Ti-6Al-4V | 20–45 | — | Powłoka TiAlN lub diamentowa, żywotność 3–5x dłuższa |
Cztery reguły decydują o tym, czy część tytanowa się uda, czy trafi do braków:
- Niska prędkość skrawania. Grade 2 pracuje przy 30–60 m/min, a Ti-6Al-4V przy 20–45 m/min. Większa
prędkość pali tylko narzędzie, nie przyspieszając skrawania. - Chłodziwo zalewowe jest obowiązkowe. Tytan ma niską przewodność cieplną, więc ciepło zostaje przy
krawędzi skrawającej. Bez chłodziwa zalewowego trwałość narzędzia spada do minut. - Wymieniaj narzędzie przy pierwszych oznakach zużycia. Tytan umacnia się przez zgniot. Tępe narzędzie
tworzy utwardzoną warstwę powierzchni, która zabija też kolejne narzędzie. Frezy z powłoką TiAlN lub
diamentową wytrzymują 3–5x dłużej. - Cienkie wióry, wiele płytkich przejść. Utrzymuj małą promieniową głębokość skrawania, bo grube wióry
generują zbyt dużo ciepła.
I jedna reguła bezpieczeństwa, która nie ma odpowiednika w aluminium: nigdy nie używaj oleju do cięcia.
Drobne wióry tytanowe mogą się zapalić, a pożar tytanu pali się w 3000°C+ — nie można go ugasić wodą, bo
pali się jeszcze goręcej. Stosuj chłodziwo zalewowe na bazie wody i utrzymuj maszynę wolną od wiórów.
Obróbka powierzchniowa: co działa na czym
| Obróbka | Tytan | Aluminium |
|---|---|---|
| Anodowanie (Type II) | Kolory niebieski, fioletowy i złoty; popularne w medycynie i lotnictwie | 6061 daje najbardziej równomierny kolor; 7075 wychodzi ciemny i nierówny |
| Anodowanie twarde (Type III) | — | Twarda warstwa 7075 jest mniej odporna na zużycie |
| Śrutowanie | Matowe wykończenie, wymagane przed wieloma procesami powlekania | Przygotowanie powierzchni |
| Polerowanie | Dobrze się poleruje, ale jest pracochłonne | Możliwe polerowanie elektrochemiczne, ale rzadko stosowane |
| Powłoka PVD | TiN i CrN zmniejszają tarcie; stosowane w implantach medycznych | — |
Dwie uwagi praktyczne. Po pierwsze, anodowanie dodaje 10–25 µm na powierzchnię, więc przy ciasnym
wymiarze część po powłoce wychodzi ponadwymiarowa — przed wysyłką zejdź rozmiar o połowę grubości warstwy
anodowej. Po drugie, anodowanie tytanu to inna elektrochemia niż anodowanie aluminium, nawet jeśli oba
procesy nazywają się Type II; dostawca, który prowadził wyłącznie linie aluminium, nie jest automatycznie
kwalifikowany do powierzchni tytanowej.
Gdzie kupujący przesadzają z tytonem i ile to kosztuje
| Błąd | Co się dzieje | Poprawne podejście |
|---|---|---|
| Specyfikowanie tytanu, gdy wystarczy aluminium | Płacenie 5–10x kosztu materiału bez żadnej korzyści | Przelicz wymagania wytrzymałości, masy i odporności na korozję. Większość części nie wymaga tytanu. |
| Wysoka prędkość skrawania | Narzędzie wypala się w minutach, słaba jakość powierzchni | Trzymaj poniżej 60 m/min dla Grade 2 i 45 m/min dla Ti-6Al-4V |
| Używanie oleju do cięcia | Ryzyko pożaru wiórów tytanowych | Tylko chłodziwo na bazie wody |
| Zbyt rzadka wymiana narzędzi | Utwardzona powierzchnia zabija kolejne narzędzia | Wymieniaj przy pierwszych oznakach zużycia |
| Grade 2 dla części o wysokiej wytrzymałości | Granica plastyczności tylko 275 MPa — słabiej niż 6061-T6 | Wysoka wytrzymałość wymaga Ti-6Al-4V |

Strukturę kosztów stojącą za pierwszym wierszem warto rozłożyć na części, bo to właśnie płaci zamawiający:
surowy tytan kosztuje 5–10x więcej niż aluminium i 3–5x więcej niż stal nierdzewna, obróbka kosztuje 2–3x
więcej niż stal, a prototyp powinien najpierw powstać z aluminium lub stali.
Co wpisać na rysunku
- Stop i stan materiału razem —
Ti-6Al-4ValboGrade 2, a także to, czy jest wyżarzony, utwardzony
roztworem czy starzony. Samo słowo „tytan” zostawia wytrzymałość otwartą. - Środowisko pracy — woda słona, kontakt z ciałem, rozpryski chemiczne. Jeśli żadne z nich nie dotyczy
części, zaznacz to na rysunku; to najszybszy sposób na uzasadnienie alternatywy w aluminium. - Obciążenie i jego kierunek — jeśli część nie jest obciążana powyżej 503 MPa, aluminium 7075-T6
w zupełności wystarczy. - Wykończenie powierzchni — anodowanie Type II, PVD albo surowa powierzchnia, ustalone przed
wyceną części, bo anodowanie zmienia wymiary. - Ścieżka prototypu — jeśli część jest wciąż w fazie rozwoju, pierwszy egzemplarz obrób w 6061-T6
i przejdź na tytan dopiero po zamrożeniu konstrukcji.
Źródła
Wszystkie dane na tej stronie pochodzą z naszej wiki inżynierskiej.