5 осей против 3 осей в фрезеровании CNC: когда это окупается
Около 80% фрезерованных деталей делается на 3-осевых станках, и 5 осей окупаются только на коротком
списке геометрий: сложные поверхности переменного профиля, глубокие карманы с малыми радиусами углов и
элементы на трёх и более сторонах с жёсткими взаимными допусками. Дорогая ошибка — не выбрать 3 оси,
когда нужны были 5. Дорогая ошибка — написать «5 осей» на чертеже там, где ту же работу сделало бы
позиционирование 3+2: цех считает по одновременной 5-осевой программированию, и цена вырастает в
несколько раз.
Какой станок действительно нужен вашей детали
| Что нужно вашей детали | Используйте | Почему | Коэффициент стоимости |
|---|---|---|---|
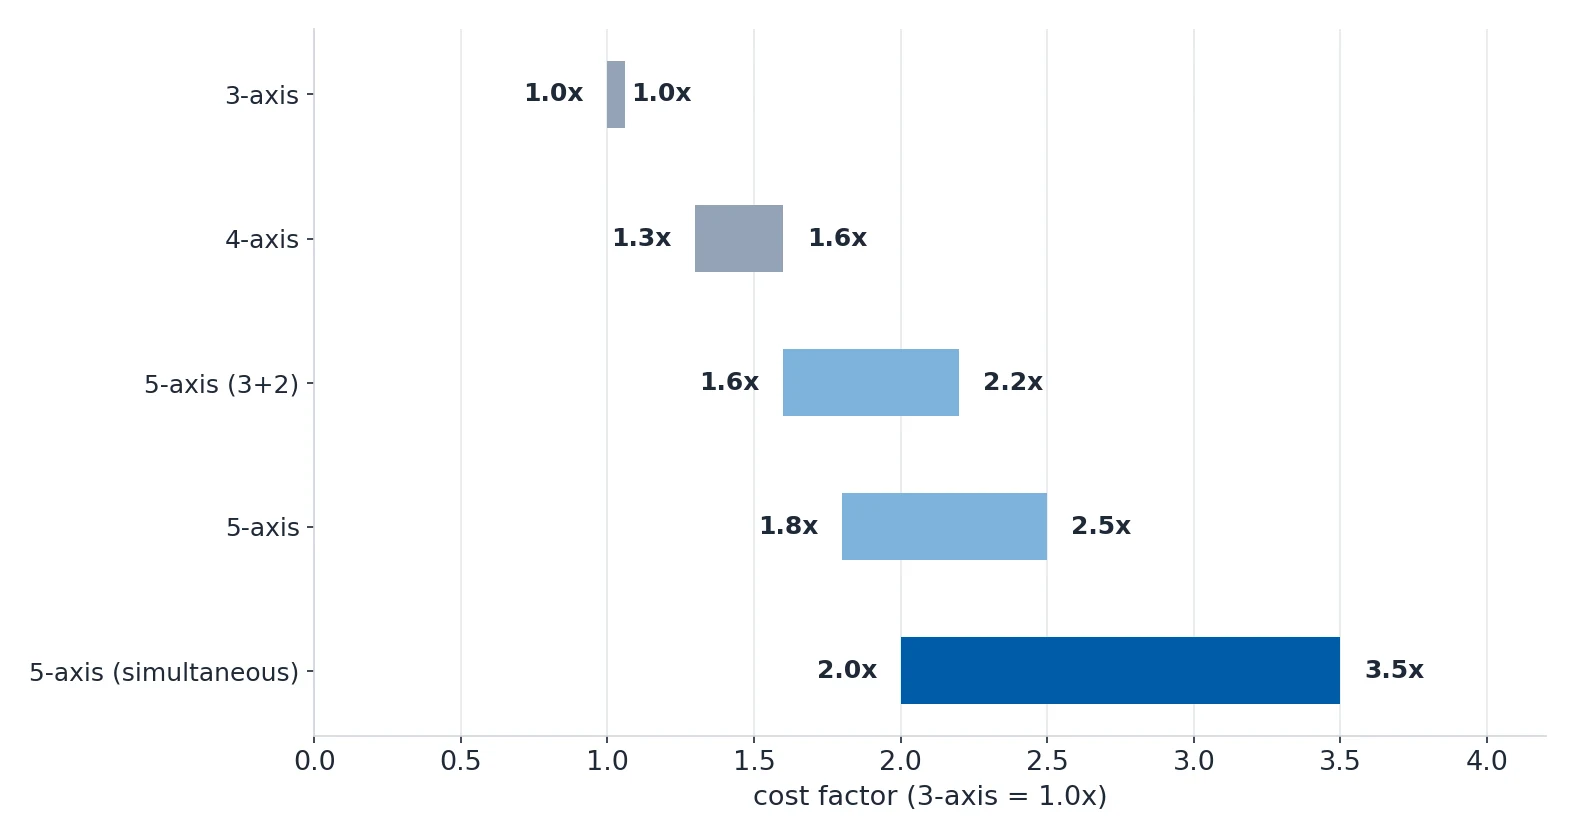
| Плоские элементы, карманы, отверстия, 2D-профили — всё доступно с одного направления | 3 оси | 80% фрезерованных деталей. Быстрая наладка, широкий выбор станков, самая низкая почасовая ставка. | 1.0x (база) |
| Элементы на 2 сторонах с жёстким позиционным допуском между ними | 4 оси | Поворотный стол оси A позволяет обработать вторую сторону без перезажима. Убирает ошибку наладки. | 1.3–1.6x |
| Отверстия или пазы под составными углами (не 0/90 градусов) | 4 оси или 3+2 | Поверните деталь на нужный угол, затем фрезеруйте или сверлите на 3 линейных осях. Одновременное вращение не требуется. | 1.3–1.6x |
| Сложные поверхности переменного профиля (рабочие колёса турбин, лопатки турбин, пресс-формы) | Одновременная 5-осевая обработка | Инструмент всё время остаётся перпендикулярным поверхности. Лучше поверхность, короче цикл, меньше наладок. | 2.0–3.5x |
| Элементы на 3+ сторонах с жёсткими взаимными допусками | Позиционирование 3+2 на станке с 5 осями | Станок с 5 осями работает в режиме индексирования. Дешевле одновременной 5-осевой обработки и программирования. | 1.6–2.2x |
| Глубокие карманы с малыми радиусами углов, требующие коротких жёстких инструментов | 5 осей | Наклоните головку, чтобы дойти коротким инструментом. Меньше прогиб, лучше поверхность, быстрее съём материала. | 1.8–2.5x |
Последнюю строку прочитайте внимательно. Глубокий карман с малым радиусом угла можно обработать на
станке с 5 осями за 1.8–2.5x, но часто его можно обработать на станке с 3 осями за 1.0x, если переработать
геометрию кармана. Это решение по проектированию, а не по обработке, и оно стоит больше любого спора с
цехом о почасовых ставках.

Что каждая конфигурация действительно даёт
| Параметр | 3 оси | 4 оси | 5 осей (3+2) | 5 осей (одновременно) |
|---|---|---|---|---|
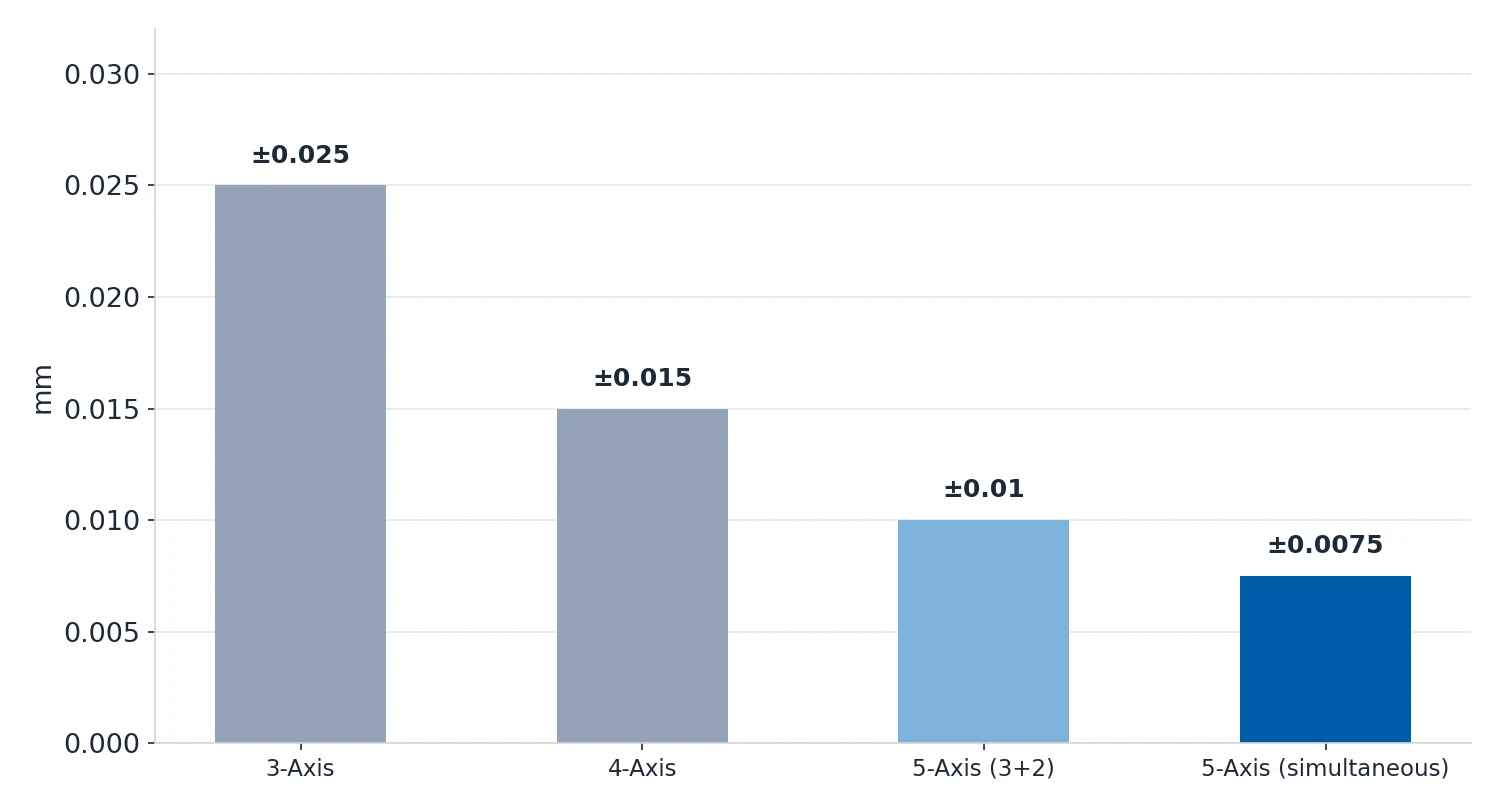
| Типичная точность | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| Шероховатость поверхности (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Максимальный размер детали | До 2000mm | До 1000mm в диаметре | До 800mm | До 600mm |
| Коэффициент стоимости наладки | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
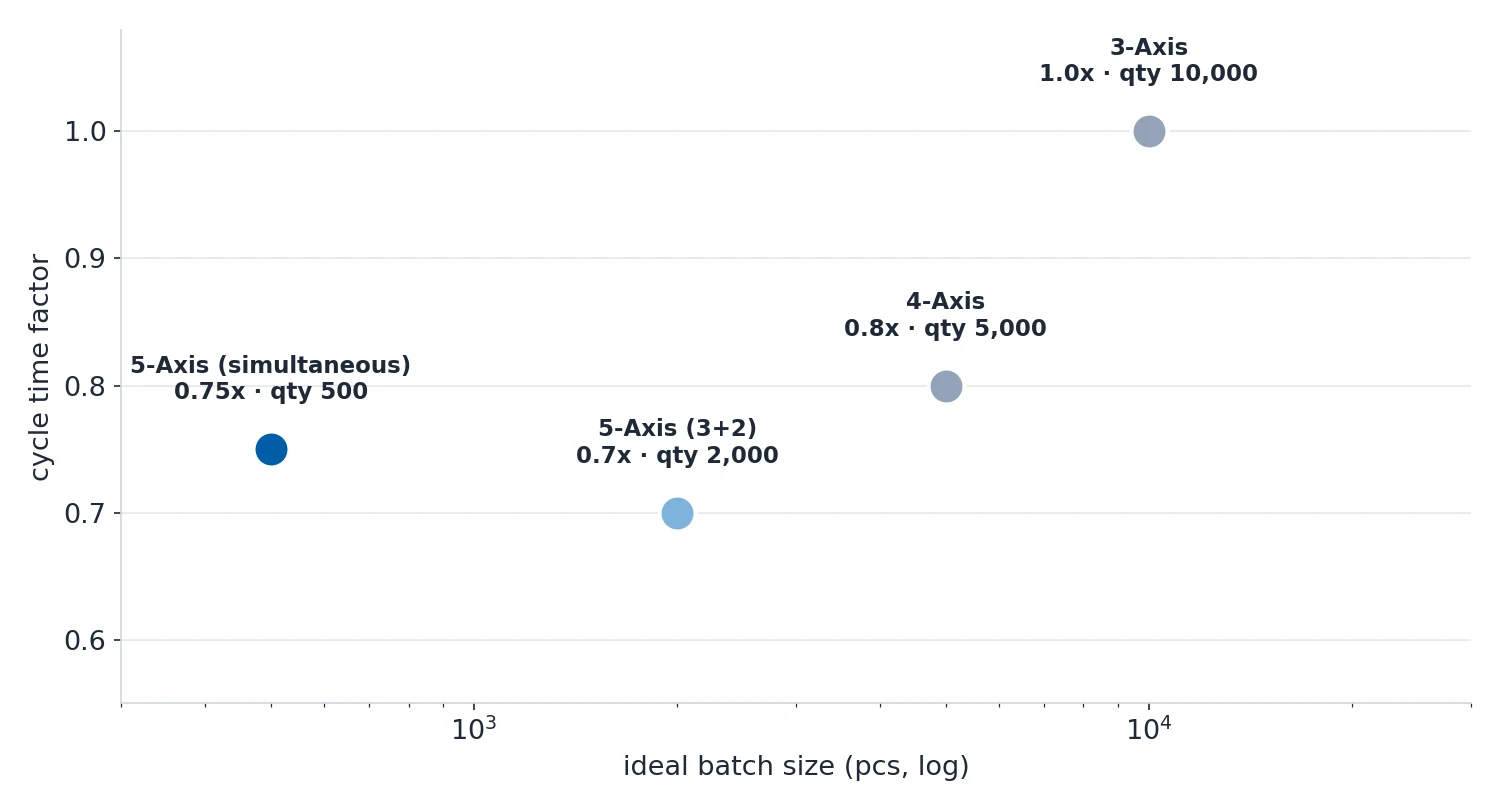
| Коэффициент времени цикла | 1.0x | 0.8x (меньше наладок) | 0.7x (меньше наладок) | 0.6–0.9x |
| Оптимальный размер партии | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Подрезы | Нет | Ограниченно | Да | Да |
| Элементы на нескольких сторонах | Нужен переворот | Одна наладка | Одна наладка | Одна наладка |
Три факта в этой таблице решают большинство случаев. Точность: переход с 3 осей на одновременную
5-осевую обработку даёт вам около ±0.02 mm, а большинству чертежей это никогда не требовалось.
Время цикла: каждый шаг вверх снижает коэффициент времени цикла, потому что наладки исчезают —
0.6–0.9x для одновременной 5-осевой обработки против 1.0x для 3 осей, и эта экономия имеет значение
только тогда, когда проблема была именно в количестве наладок. Размер партии: оптимальная партия для
одновременной 5-осевой обработки — 1–500 против 1–10,000+ для 3 осей, потому что стоимость
программирования и наладки должна быть распределена на всю партию.
3+2 или одновременная обработка: что выбрать
Разница здесь не техническая, а коммерческая. Если углы обработки можно записать фиксированными
значениями, вам нужен 3+2.

| Тип элемента | Пример | Почему достаточно 3+2 |
|---|---|---|
| Наклонные отверстия | Крепёжные отверстия под 15°, 30°, 45° | Наклоните на угол и сверлите прямо. Непрерывное вращение не требуется. |
| Плоскости на нескольких сторонах | Шестигранные или квадратные профили | Индексируйте на 60° или 90° и фрезеруйте каждую грань. |
| Карманы на наклонных поверхностях | Монтажные площадки на поверхности переменного профиля | Наклоните так, чтобы дно кармана стало горизонтальным, затем фрезеруйте карман на 3 осях. |
| Элементы на обратной стороне | Канавки под уплотнительные кольца, резьбовые отверстия снизу | Переверните на 180° в том же зажиме. Без повторного базирования. |
| Радиальные элементы на цилиндрических деталях | Поперечные отверстия, шпоночные пазы, лыски на валу | Поверните в нужное положение, затем режьте в плоскости X-Y. |
| Тип элемента | Пример | Почему нужна одновременная обработка |
|---|---|---|
| Сложные поверхности переменного профиля | Рабочие колёса турбин, лопатки турбин, винты | Угол инструмента должен непрерывно меняться, чтобы следовать кривизне поверхности. |
| Литьевые сердечники с глубокой полостью | Сердечники пресс-форм для литья под давлением с высокими рёбрами | Наклоняйте инструмент, чтобы избежать столкновения со стенками полости, сохраняя вылет. |
| Аэрокосмические силовые детали | Носки лонжерона, нервюры крыла с тонкими стенками | Обработка в одной наладке убирает накопление допусков на критических базах. |
| Медицинские имплантаты | Эндопротезы суставов, костные пластины | Сложные органические поверхности с жёсткими допусками и высокими требованиями к шероховатости. |
Четыре строки второй таблицы имеют одно общее: угол инструмента должен меняться во время резания, либо
деталь должна удерживаться в одной наладке из-за требований к допускам. Если не выполняется ни то ни
другое, вы платите цену одновременной 5-осевой обработки за индексируемую операцию.

Что 5 осей меняют в проектировании вашей детали
Выбор станка и проектирование детали — это один и тот же разговор. Ниже — правила проектирования,
которые следуют из таблицы станков.

| Правило DFM | Ориентир | Почему это важно |
|---|---|---|
| Избегайте глубоких карманов | Отношение глубины к ширине ≤ 4:1 | Длинный инструмент прогибается. Фреза 10mm, опущенная в карман на 60mm, вибрирует, даёт плохую поверхность и отнимает бесконечно много времени. Если нужна глубина, применяйте ступенчатые карманы с промежуточными диаметрами. |
| Радиусы внутренних углов | Задайте R1.5, R3, R6mm (стандартные диаметры концевых фрез) | Концевые фрезы круглые — они не могут сформировать острый внутренний угол 90°. Если задать R0.5mm, цеху придётся использовать крошечный инструмент (медленный, хрупкий) или проволочную EDM (дорого). Подбирайте радиусы скруглений под доступные размеры инструмента. |
| Радиусы дна | Минимум R3mm, лучше R6mm | У шаровой фрезы есть радиус. Плоское дно кармана с острыми углами к стенкам невыполнимо стандартным инструментом. Чем больше радиус дна, тем крупнее (быстрее, дешевле) инструмент, который можно применить. |
| Толщина стенки | Минимум 0.8mm (алюминий), 1.0mm (сталь), 1.5mm (титан) | Тонкие стенки прогибаются под действием сил резания, вызывая вибрацию, плохую поверхность и погрешность размеров. Титановые стенки тоньше 1.5mm практически невозможно фрезеровать чисто. |
| Минимизируйте наладки | Проектируйте элементы так, чтобы они были доступны с как можно меньшего числа направлений | Каждый переворот означает: разжим, очистку, повторный зажим, восстановление базы, повторный обнуляющий упор. Каждая наладка добавляет $30–100 трудозатрат плюс накопление допусков. |
| Высота бобышки | ≤ 4x от диаметра основания | Высокие тонкие бобышки прогибаются во время обработки. Нужна высота — добавьте рёбра жёсткости или увеличьте диаметр основания. |
| Глубина резьбы | Не более 1.5–2x от диаметра для глухих отверстий | Резьба глубже 2x диаметра не даёт заметного прироста прочности — нагрузку несут первые витки. Глубокая резьба требует длинных метчиков, которые легко ломаются и режутся медленно. |
| Стандартные диаметры отверстий | Используйте стандартные размеры сверл и развёрток | Нестандартные отверстия требуют специального инструмента или расточки. И то и другое добавляет стоимость и срок. По возможности сверяйтесь со стандартными таблицами отверстий. |
| Гравировка текста и логотипов | Минимальная ширина штриха 0.3mm, минимальная глубина 0.2mm | Более мелкая гравировка становится нечитаемой после анодирования или покраски. Сделайте её функциональной или используйте лазерную маркировку после обработки. |
Два правила дают для цены больше, чем любой разговор о станках. Радиусы внутренних углов,
согласованные со стандартными диаметрами концевых фрез, позволяют цеху работать фрезой 6mm вместо
2mm — это быстрее и жёстче. Минимальная толщина стенки 0.8mm для алюминия, 1.0mm для стали и 1.5mm
для титана — это порог, с которого начинаются вибрация и погрешность размеров, и никакие возможности
станка не исправят слишком тонкую стенку.

Куда на самом деле уходят деньги
| Фактор стоимости | Влияние | Как снизить |
|---|---|---|
| Количество наладок | Высокое — каждая наладка добавляет $30–100+ трудозатрат и оснастки | Проектируйте обработку в одной наладке, где это возможно. Используйте 4 оси или 3+2, чтобы убрать перевороты. |
| Жёсткие допуски | Высокое — ±0.01mm стоит в 2–4x дороже, чем ±0.05mm | Задавайте жёсткие допуски только там, где они функционально необходимы. Ослабляйте неответственные размеры. |
| Требования к шероховатости | Средне-высокое — Ra 0.4 требует дополнительных проходов, медленнее подачи, иногда шлифования | Задавайте тонкую отделку только для видимых и уплотняющих поверхностей. Ra 1.6 достаточно для большинства недекоративных деталей. |
| Твёрдость материала | Среднее — более твёрдые материалы дают более медленное резание, быстрый износ инструмента и больше смен инструмента | Используйте самый мягкий материал, удовлетворяющий требованиям по прочности. Рассмотрите выбор между предварительно упрочнённым и упрочнённым насквозь материалом. |
| Стоимость материала | Среднее — титан стоит в 5–8x дороже алюминия за кг | Подберите размер заготовки так, чтобы уменьшить отходы. Для дорогих материалов рассмотрите литьё или штамповку близкой к готовому изделию формы. |
| Сложная геометрия | Среднее — 5-осевое программирование, более длинное время цикла, больше наладок | Упрощайте, где возможно. Не может ли эта криволинейная поверхность стать плоскостью с уклонами? |
| Специальный инструмент | Низко-среднее — специальные фрезы, формующие инструменты, индивидуальная оснастка | Проектируйте под стандартные размеры инструмента. Используйте стандартные размеры резьбы и стандартные диаметры отверстий. |
| Требования к контролю | Низко-среднее — контроль на CMM, сертификаты третьих сторон, прослеживаемость материала | Задавайте CMM только для критических размеров. Полный отчёт CMM по каждой детали добавляет $20–50 на каждую. |
| Количество | Переменно — амортизация наладки меняет всё | Стоимость наладки постоянна; стоимость детали падает с количеством. Начиная со 100 штук оснастка и оптимизация процесса начинают окупаться. |
Обратите внимание, что сам станка в этом списке нет. Покупатель, который считает, что цену задаёт выбор
«3 оси против 5 осей», смотрит не в тот столбец — цену задают наладки, допуски и материал, а число осей
влияет на эти три параметра лишь косвенно.
Ошибки, которые раздувают цену 5 осей
| Ошибка | Последствие | Исправление |
|---|---|---|
| Задан «5 осей», когда достаточно 3+2 | Цена вырастает в несколько раз, потому что цех считает одновременное 5-осевое программирование | Если нужно только это, задайте «позиционирование 3+2 на станке с 5 осями». Или просто напишите «обработка нескольких сторон, одна наладка». |
| Скругления R1mm по всей детали | Заставляет применять мелкие отделочные инструменты, длинное время цикла, плохую поверхность, частые смены инструмента | По возможности используйте R3mm или больше. Малые радиусы применяйте только там, где этого требует геометрия. |
| Глубокие карманы (глубина > 4x ширины) | Прогиб инструмента, вибрация, плохая поверхность, поломка инструмента, длинное время цикла | Ступенчато выбирайте карман промежуточными диаметрами. Или переработайте геометрию с меньшей глубиной. |
| Жёсткий допуск на неответственных элементах | Вся деталь считается по прецизионным ставкам. Каждый размер проверяется по жёсткому допуску. | Используйте GD&T. Применяйте ±0.01mm только к базам и сопрягаемым поверхностям. Остальное оставляйте на ±0.05–0.1mm. |
| Острые внутренние углы (R0) | Невыполнимо стандартным инструментом. Требует EDM, добавляя $100–500 и несколько дней к сроку. | Всегда задавайте радиус скругления. Минимум R0.5mm, лучше R1.5–R3mm. |
| Глубина резьбы больше 2x диаметра | Слабая резьба (нагрузку несут только первые витки), сломанные метчики, длинные циклы нарезания | Ограничьте глубину резьбы в глухих отверстиях значением 1.5–2x диаметра. При необходимости добавьте выход резьбы. |
| Задан Ra 0.4 везде | Несколько отделочных проходов, медленнее подачи, возможно шлифование — резкий рост стоимости | Ra 1.6 для недекоративных поверхностей. Ra 0.8 для сопрягаемых поверхностей. Ra 0.4 только для уплотнений и видимых поверхностей. |
| Не учтена толщина анодирования | После анодирования типа II деталь становится больше габарита (на каждой поверхности +10–25µm) и не встаёт в сборку | До анодирования изготовьте деталь меньше на половину ожидаемой толщины покрытия. |
| HSS-инструмент в серийном производстве | Низкая начальная цена инструмента, но в 5–10x больше смен инструмента, медленнее скорости резания, выше стоимость детали | Для партий более 10 штук используйте твёрдосплав. Затраты на инструмент в расчёте на деталь ниже, несмотря на более высокую цену покупки. |
| Забыли про доступ к зажиму | Цеху приходится изготавливать индивидуальную оснастку ($200–2000), потому что на геометрии детали нет поверхностей для зажима | Добавьте плоскости, бобышки или отверстия под зажим. И как минимум обсудите оснастку с цехом до фиксации конструкции. |
Формулировка в одну строку для вашего чертежа
Если деталь можно индексировать и при этом удержать допуск, пишите «позиционирование 3+2 на станке с
5 осями». Если угол инструмента должен меняться во время резания, пишите «одновременная 5-осевая
обработка». Если всё доступно с одного направления, пишите «3 оси» и сэкономьте разницу для
допусков, которые действительно важны.