Цепочка допусков в CNC: почему ваша деталь не подошла
Цепочка допусков — это арифметика, которая решает, соберётся ли узел, и почти каждая жалоба «деталь не подошла» — это цепочка, которую никогда не считали. Каждый размер в цепочке вносит собственный допуск, и результат равен сумме этих допусков: три пластины по 10.0 ±0.1 mm дают ±0.3 mm, а не ±0.1 mm. Деталь может быть изготовлена точно по своему чертежу и всё равно оказаться неверной, потому что чертёж никогда не учитывал, как складываются допуски.
Что такое цепочка допусков на самом деле
Правило простое и неумолимое: допуск сборочного размера равен сумме допусков всего, что входит в цепочку. Больше ничего его не меняет. Цепочка из пяти деталей с допуском ±0.1 mm каждая даёт ±0.5 mm, как бы тщательно ни была изготовлена каждая деталь.
Есть два способа выполнить этот расчёт, и они отвечают на разные вопросы.
| Метод | Расчёт | Общий накоп | Результат |
|---|---|---|---|
| Наихудший случай | 0.1 + 0.1 + 0.1 | ±0.3 mm | Номинал 30.0 mm, диапазон 29.7–30.3 mm |
| Сумма квадратов | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Номинал 30.0 mm, диапазон 29.83–30.17 mm |
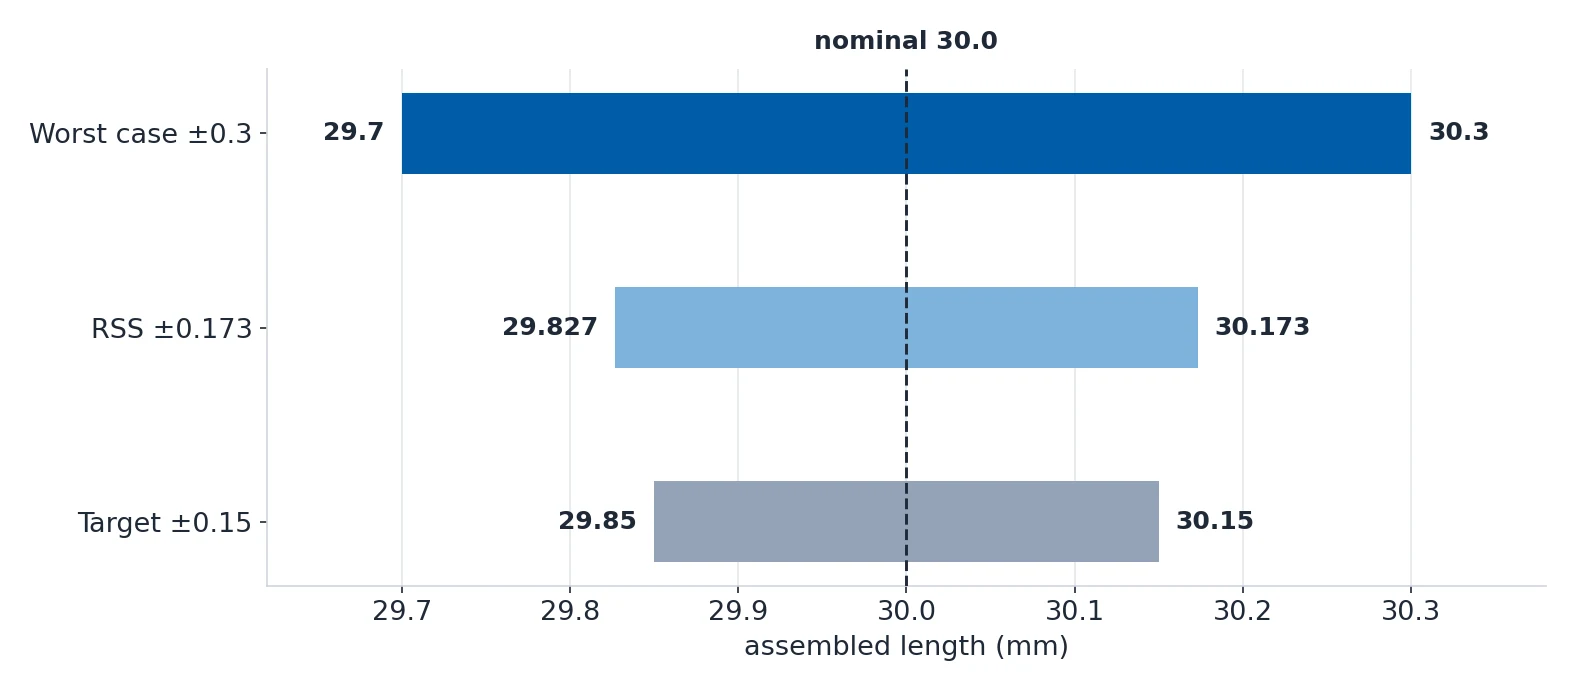
Наихудший случай — метод, который гарантирует посадку в каждом отдельном экземпляре, потому что предполагает, что все размеры одновременно достигают своих пределов. Сумма квадратов — статистический метод: он предполагает, что ошибки случайны и независимы, поэтому крайние значения редко совпадают. RSS описывает партию из тысяч деталей, а наихудший случай гарантирует, что встанет одна конкретная деталь.

Почему ваша деталь не подошла: шесть причин
Эти шесть причин объясняют большинство отказов посадки, которые возвращаются через отдел качества. Все шесть — проблемы чертежа, а не производства.
| # | Причина | Что идёт не так | Решение |
|---|---|---|---|
| 1 | General tolerance применена к посадке подшипника | ISO 2768-m при 50 mm — это ±0.3 mm, тогда как посадочное место подшипника требует ±0.01 mm или точнее | Задать посадку напрямую, например H7/k6 или H7/p6 |
| 2 | Наихудший случай не посчитан | Пять деталей с допуском ±0.1 mm каждая дают ±0.5 mm, и сборка больше не сходится | Посчитать цепочку и ужесточить один размер |
| 3 | Жёсткий допуск на тонкой стенке | Стенка 1 mm прогибается при обработке, поэтому ±0.01 mm недостижим, как бы ни было записано в чертеже | Толщина стенки не менее 1.5 mm в алюминии и 1.0 mm в стали |
| 4 | Нет вообще никакой пометки ISO 2768 | У цеха нет значения по умолчанию, поэтому каждый неоднозначный размер превращается в вопрос и в догадку | Указать ISO 2768-mK в штампе |
| 5 | Посадка с натягом при грубой поверхности | Вершины поверхности сминаются при сборке, и рассчитанный натяг исчезает | Ra 0.8 µm или лучше, рекомендуется шлифование Ra 0.4 µm |
| 6 | GD&T применён без баз | В рамке допуска нет ссылки, поэтому цех выбирает базу сам, и результат меняется | Задать на чертеже явные ссылки на базы |

Причинам 3 и 6 стоит уделить особое внимание. Тонкая стенка не удержит ±0.01 mm, что бы ни говорил чертёж, — деталь прогибается во время резания, и размер уходит, когда резец выходит. А допуск расположения без ссылки на базу — это не спецификация, а просьба к цеху выбрать самому.
Как считать цепочку: наихудший случай и сумма квадратов
Порядок работы важен. Сначала считайте наихудший случай, потому что это единственный метод, гарантирующий посадку в каждом экземпляре, и только потом применяйте RSS для серийного производства. Конструктор, начавший с RSS, уже мысленно списал проблему.
Пример с тремя пластинами — эталонный случай. Три пластины по 10.0 ±0.1 mm, сложенные друг на друга:
- Наихудший случай: 0.1 + 0.1 + 0.1 = ±0.3 mm, поэтому сборочная длина составляет 30.0 mm в номинале и лежит в диапазоне от 29.7 до 30.3 mm.
- Сумма квадратов: √(0.01 + 0.01 + 0.01) = ±0.173 mm, поэтому та же сборка лежит в диапазоне от 29.83 до 30.17 mm.
- Требование: если сборка должна укладываться в 30.0 ±0.15 mm, наихудший случай не проходит, потому что 0.3 больше 0.15. RSS тоже не спасает, потому что отдельные детали всё равно попадают в наихудший случай.
Когда цепочка не сходится, есть ровно четыре хода, и только один из них стоит денег на самой детали.
| Вариант | Влияние на цепочку | Сколько стоит |
|---|---|---|
| Ужесточить один допуск | Убирает долю этого размера из цепочки | +30–150% на этот элемент |
| Добавить прокладку | Поглощает разброс в момент сборки | Дополнительная операция сборки, без затрат на деталь |
| Изменить конструкцию цепочки | Полностью убирает размер из цепочки | Только время инженерной работы |
| Перейти на RSS | ±0.3 превращается в ±0.173 mm | Бесплатно, но без гарантии ни на одну отдельную деталь |
Изменение конструкции обычно является правильным ответом, когда проблемный размер можно вывести из цепочки. Прокладка — правильный ответ, когда сопряжение уже спроектировано под её установку. Ужесточение допуска оправдано только тогда, когда размер действительно должен быть точным, и это самый дорогой из трёх путей.
ISO 2768: General Tolerance, которая должна покрывать большую часть вашего чертежа
ISO 2768 — это то, что делает чертёж читаемым. Одна пометка в штампе покрывает каждый размер, который не определяет функцию, а это обычно 80% размеров, и избавляет цех от догадок по остальным.
| Класс | Уровень точности | Типовое применение | Влияние на стоимость |
|---|---|---|---|
| f (тонкий) | Наивысший общий | Прецизионные детали, сопрягаемые поверхности без конкретной посадки, жёсткие требования к внешнему виду | +15–30% к среднему |
| m (средний) | Стандартный CNC | Общие фрезерованные на ЧПУ детали, самый распространённый класс | База |
| c (грубый) | Ослабленный | Листовой металл, сварные конструкции, некритичные отливки, крупные сборки | -10–20% к среднему |
| v (очень грубый) | Наиболее ослабленный | Сварные конструкции, грубые отливки, очень большие размеры | -20–35% к среднему |
Буква перед дефисом задаёт линейный класс. Буква после дефиса задаёт геометрический класс, поэтому ISO 2768-mK означает линейный класс m плюс геометрический класс K, а отсутствие второй буквы означает, что общие геометрические допуски не заданы вовсе.
Линейный допуск зависит от номинального размера, поэтому попадание размера в другое поле меняет число.
| Диапазон номинального размера (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
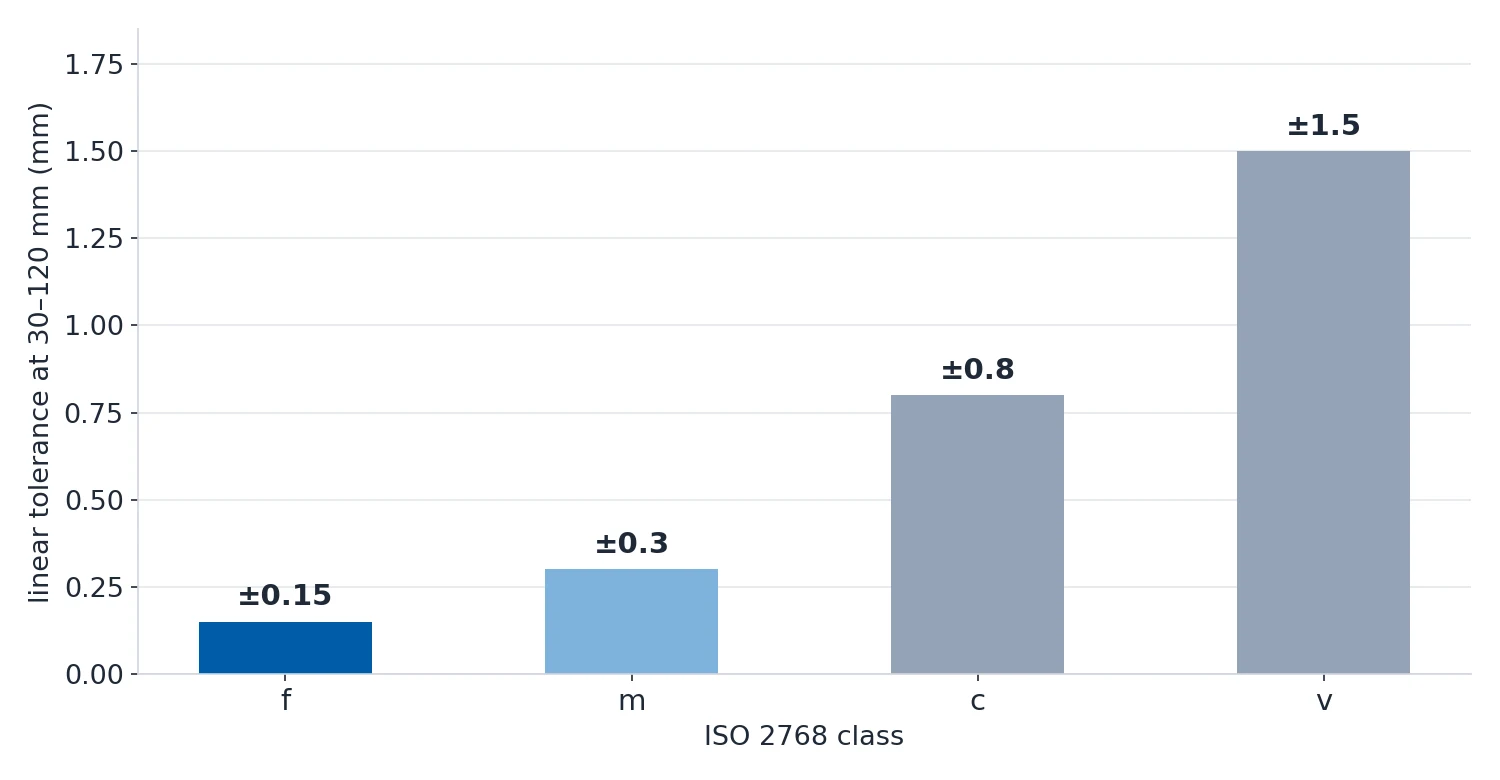
У ISO 2768 есть чёткие границы, и применение его там, где нужна конкретная посадка, — самый частый способ, которым он создаёт проблемы. Выводите элемент из общего класса всякий раз, когда чертёж показывает, что произойдёт при достижении размером предела.
| Ситуация | Рекомендуемый допуск | Почему | Типовая степень IT |
|---|---|---|---|
| Вал в отверстии подшипника | Индивидуальная посадка, например H7/k6 | Ресурс подшипника зависит от правильного натяга или зазора | IT6–IT7 |
| Диаметр канавки уплотнения | ±0.025 mm или точнее | Уплотнительное кольцо течёт, если канавка слишком широкая или слишком глубокая | IT7–IT8 |
| Рисунок отверстий под болты | ±0.1 mm по расположению | Болты должны совпадать через сопрягаемые фланцы | IT9–IT10 |
| Фиксирующие штифты | H7/m6 или точнее | Штифты должны запрессовываться для повторяемого позиционирования | IT6–IT7 |
| Отверстие гидроцилиндра | ±0.005–0.01 mm плюс круглость | Жидкость проходит мимо поршня, если отверстие овальное или слишком большое | IT5–IT7 |
| Межосевое расстояние зубчатой пары | ±0.02–0.05 mm | Боковой зазор и шум зависят от межосевого расстояния | IT6–IT8 |
Посадки: с зазором, переходные и с натягом
Когда две детали должны удерживать определённое отношение, одного допуска ± на каждой недостаточно — чертежу нужна посадка, то есть отношение отверстия и вала, выраженное двумя обозначениями по ISO 286.
| Тип посадки | Отношение | Сборка | Стоимость |
|---|---|---|---|
| С зазором | Вал всегда меньше отверстия | Ручная сборка, детали могут перемещаться друг относительно друга | База |
| Переходная | Зависит от того, куда попадут фактическое отверстие и вал в своих полях | Иногда небольшой зазор, иногда небольшой натяг | +15–30% к посадке с зазором |
| С натягом | Вал всегда больше отверстия | Пресс или термические методы | Самая дорогая |
Читать обозначение становится просто, как только понятны обе его половины.
| Элемент | Обозначение | Отклонение при 25 mm | Смысл |
|---|---|---|---|
| Отверстие | H7 | +21 / 0 µm | Основное отклонение равно нулю, поэтому отверстие может быть только равным номиналу или больше него |
| Вал | g6 | -7 / -20 µm | Всегда ниже номинала, поэтому он никогда не превысит отверстие |
Буквы a–h дают посадки с зазором, js–n — переходные посадки, p–zc — посадки с натягом. Отверстие по соглашению на одну степень свободнее вала, так как точное растачивание сложнее, чем точное точение.
Выбор между ними подчиняется одному правилу: берите самую свободную посадку, которая ещё работает, и оставляйте посадки с натягом для соединений, которые никогда не должны разъединяться.
| Применение | Посадка | Почему |
|---|---|---|
| Съёмная шестерня или шкив на валу | Переходная H7/k6, собирается прессом | Позиционируется контролируемой посадкой и остаётся съёмным |
| Фиксирующий штифт в отверстии | Переходная H7/js6 | Симметрична относительно номинала, поэтому позиционирует точно в любую сторону |
| Наружное кольцо подшипника, запрессованное в корпус | Посадка с натягом H7/p6 | Это соединение никогда не должно разъединяться |
| Резьбовое соединение | С зазором H7/h6 | До 34 µm зазора при 25 mm, для крепежа этого более чем достаточно |
Одна деталь сбивает с толку при посадках с натягом: шероховатость поверхности съедает натяг. Вершины поверхности сминаются при сборке, поэтому фактический натяг меньше рассчитанного. При Ra 1.6 µm теряется примерно 13 µm на двух поверхностях, а при Ra 3.2 µm около 25 µm. Для H7/p6, у которого натяг при 25 mm составляет лишь 1–35 µm, такая потеря может съесть весь натяг, и деталь разбалтывается. Задавайте Ra 0.8 µm или лучше и считайте шлифование Ra 0.4 µm рекомендуемой обработкой для поверхностей под посадку с натягом.
Что каждое действие реально выдерживает
Допуск, которого процесс не может обеспечить, — это не жёсткий допуск, а отказ, который уже ждёт. Вот что каждый процесс выдерживает как стандарт и что он выдерживает, если заплатить больше.
| Процесс | Стандарт | Точность | Сверхточность | Эквивалент IT |
|---|---|---|---|---|
| Фрезерование на ЧПУ (3 оси) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Фрезерование на ЧПУ (5 осей) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Токарная обработка на ЧПУ | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Обработка на швейцарском токарном станке | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Плоское шлифование | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Координатное растачивание | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Проводная электроэрозионная обработка (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Прошивная электроэрозионная обработка (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
Шкала степеней IT — общий язык между чертежом и цехом, и её стоит читать напрямую.
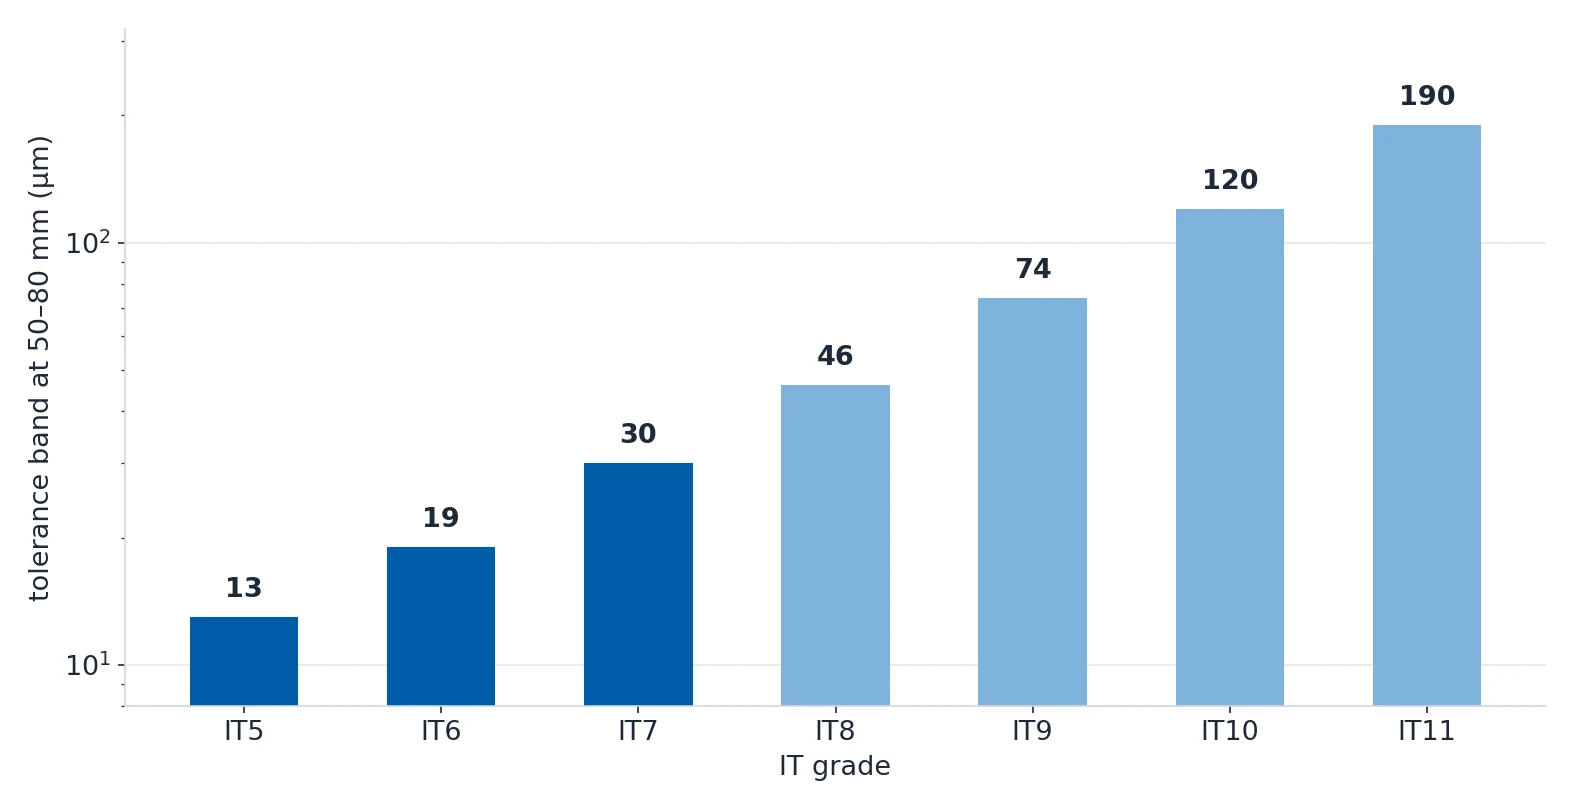
| Степень IT | Допуск при 50–80 mm | Практический смысл |
|---|---|---|
| IT5 | 13 µm | Производство измерительного инструмента |
| IT6 | 19 µm | Прецизионная обработка |
| IT7 | 30 µm | Прецизионные посадки подшипников и валов |
| IT8 | 46 µm | Общая прецизионная обработка |
| IT9 | 74 µm | Общая обработка, эквивалент ISO 2768-m |
| IT10 | 120 µm | Средняя точность |
| IT11 | 190 µm | Свободная обработка |
Как исправить цепочку до того, как она дойдёт до цеха
Исправление — короткая процедура, и её место до выпуска чертежа, а не после прихода первой детали.
- Выпишите все размеры сборочной цепочки по порядку с их допусками.
- Посчитайте наихудший случай: сложите допуски.
- Сравните результат с требованием, которому должна удовлетворять сборка.
- Там, где не сходится, выбирайте осознанно: ужесточить допуск, добавить прокладку или изменить конструкцию цепочки.
- Укажите ISO 2768-mK в штампе для всего, что не вынесено отдельно.
- Задавайте посадки напрямую обозначением H7/k6 вместо двух отдельных допусков ±.
- Сверьте каждый жёсткий допуск с таблицей процессов и убедитесь, что стенка его выдержит.
- Укажите шероховатость поверхности для посадок с натягом.
Три вопроса, которые ловят почти всё, просты: какой самый жёсткий допуск в цепочке, какой размер его создаёт и может ли процесс реально его выдержать. Если деталь не подошла, ответ обычно в одном из этих трёх, и он был на чертеже до того, как сняли металл.
Источники
Все данные на этой странице взяты из нашей инженерной вики.