Služby vstřikování plastů
Přesné vstřikování plastů pro sériovou výrobu s úzkými tolerancemi
Přesné vstřikování plastů
Naše pokročilé služby vstřikování plastů poskytují řešení pro vysokoobjemovou výrobu složitých plastových komponentů s výjimečnou přesností a opakovatelností. Se špičkovým vybavením a zkušenými inženýry dodáváme konzistentní kvalitu za konkurenceschopné náklady.
Specializujeme se na termoplasty i termosety a nabízíme komplexní řešení od optimalizace konstrukce a vývoje formy až po finální výrobu a sekundární operace.
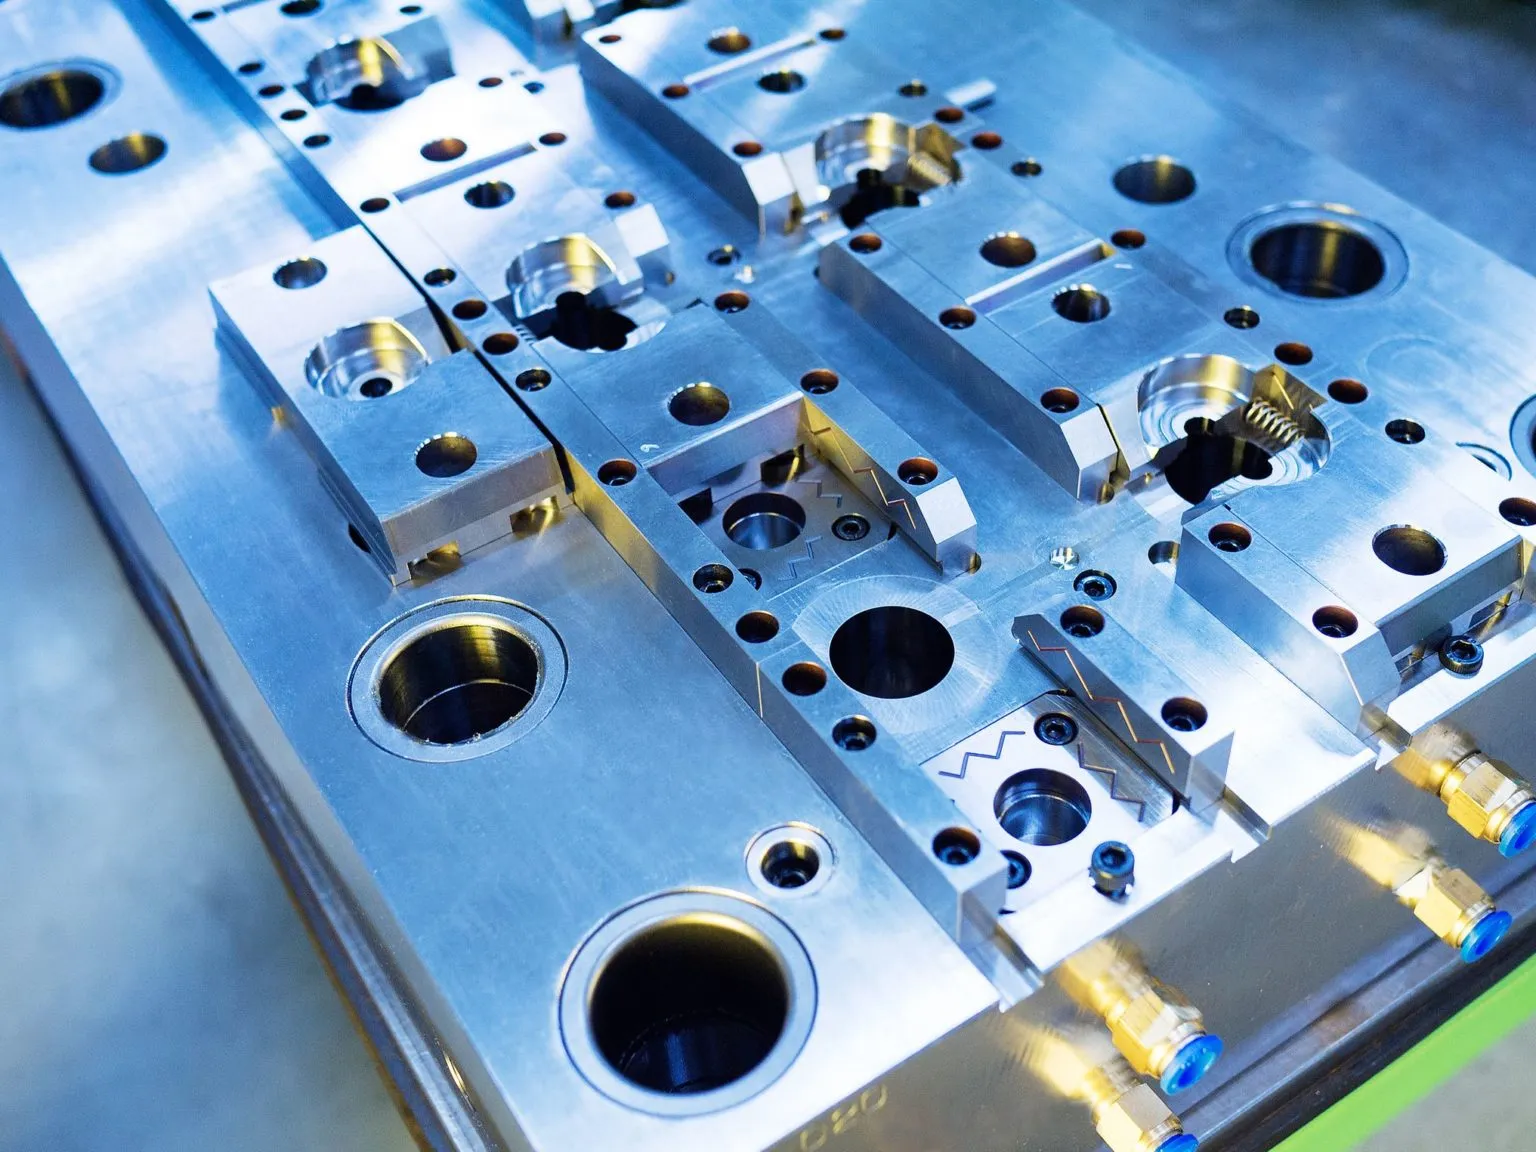
Proces vstřikování plastů
Návrh formy
CAD návrh a analýza toku s optimalizací vtoků a rozvržením chladicích kanálů
Výroba formy
Přesné CNC obrábění komponentů formy z kalené oceli P20/H13
Nastavení výroby
Kalibrace stroje, sušení materiálu a optimalizace parametrů procesu
Kontrola kvality
Sledování v průběhu procesu, rozměrová kontrola a statistická regulace procesu
Technické kapacity
Specifikace zařízení
Kompatibilita materiálů
Termoplasty
- PP, PE, PS
- ABS, PC, PMMA
- POM, PA66, PBT
- PEEK, PPS, LCP
Speciální materiály
- Zdravotnické třídy
- Potravinářské třídy
- Zpomalující hoření
- Uhlíkové vlákno
Standardy kvality
rozměrová tolerance
jakost povrchu
způsobilost procesu
cíl kvality
Porovnání možností forem: hliník vs P20 vs kalená ocel
Před kalkulací dílu je třeba specifikovat nástroj — a materiál formy určuje kompromis mezi pořizovacími náklady, dodací lhůtou nástroje, životností nástroje a náklady na pozdější změny. Sinbo obrábí komponenty forem z předuhané oceli P20 a kalených tříd (třída H13), tedy ze dvou materiálů sériových nástrojů podrobně porovnaných níže. Hliníkové prototypové nástroje, běžně používané v raných fázích programů, jsou do tohoto porovnání zařazeny pro oborový kontext.
| Vlastnost | Hliník (prototyp / most) | P20 (předuhaná) | Kalená ocel (třída H13) |
|---|---|---|---|
| Typická životnost nástroje (výstřiky) | ~100–10,000 (orientační údaj¹) | ~50,000–500,000 (orientační údaj¹) | 1,000,000+ (orientační údaj¹) |
| Nejvhodnější objem programu | Prototypy, přemosťovací a tržní testovací šarže | Programy středních objemů | Programy vysokých objemů a dlouhých běhů |
| Náklady na úpravu formy | Nejnižší — materiál lze rychle znovu obrobit | Střední | Nejvyšší — oprava může zahrnovat svařování a riziko opětovného kalení |
¹ Běžně uváděné oborové plánovací pásma, nikoli garance výkonu; skutečná životnost nástroje závisí na geometrii dílu, abrazivnosti pryskyřice a údržbě. Potvrzené hodnoty pro konkrétní program jsou uvedeny v nabídce.
Logika výběru: zvažte očekávaný objem programu proti pravděpodobnosti konstrukční změny a poté pryskyřici. Plněné a technické směsi (sklem plněné PA66, materiály třídy PEEK na seznamu materiálů této stránky) jsou abrazivní a posouvají volbu směrem ke kalené oceli. Ekonomika úprav je stejně důležitá jako pořizovací cena: hliník a P20 lze levně znovu obrobit, zatímco změna kalené oceli riskuje cykly svařování a opětovného kalení. Pro většinu programů je otázkou volba P20 vs kalená ocel — doporučenou třídu pro cílový objem uvádí nabídka.
Vstřikování plastů vs 3D tisk: uvažování přes bod zvratu
Žádný z procesů není obecně „levnější“ — s rostoucím množstvím se cení jinak. Vstřikování nese fixní náklad na nástroj rozložený do celého programu plus nízké variabilní náklady na jeden výstřik. Tisk nese téměř nulový fixní náklad a zhruba plochou cenu za díl. Křivky se protínají v bodě zvratu (break-even množství); na které straně skončíte, rozhoduje o ekonomice.
Průnik, vzorcem:
- Efektivní jednotková cena vstřiku: C_IM(Q) = C_tool / Q + C_shot, kde C_tool je náklad na nástroj plus kvalifikaci, Q celkové množství programu.
- Jednotková cena tisku: C_3DP ≈ C_print, zhruba plochá.
- Bod zvratu: Q* = C_tool / (C_print − C_shot). Nad Q* vyhrává na jednotkovou cenu vstřikování; pod ní tisk.
Nezveřejňujeme žádné prahové číslo: Q* se posouvá s velikostí dílu, geometrií, materiálem a konfigurací nástroje (vícedutinové nástroje jej posouvají razantně), proto se počítá z nabídky, nikoli se předpokládá.
Rozhodující proměnné, které je třeba sladit před porovnáváním cen:
- Stupeň zamrznutí konstrukce. Vstřikování vyžaduje zamrzlou konstrukci v okamžiku řezu oceli; pozdější změny se mění v úpravy formy. Tisk iterace toleruje — čím později zamrznete, tím více ta flexibilita stojí.
- Celkový objem a jeho vývoj, ne jen první objednávka — přemoste to: rané kusy vytiskněte, nástroj nechte řezat, až se objem ustálí.
- Parita materiálů. Technické třídy (PEEK, PPS, LCP), plněné a zpomalující hoření směsi a zdravotnické/potravinářské třídy jsou ve vstřikování ustálené; tištěné ekvivalenty se mohou lišit anizotropií, porozitou a dostupností tříd.
- Konzistence a povrch. Vstřikované díly běží na Cpk ≥ 1.67, ±0.05 mm a Ra 0.8; tištěné díly potřebují k těmto cílům dokončovací operace.
- Termíny. Malé šarže expedujeme ve 3–5 dnech; nový nástroj přidává dodací čas, kterému se tisk vyhýbá.
Když se sejdou množství, materiál a zamrzlá konstrukce, převezme ekonomika vstřikování s rozloženými náklady na nástroj — RFQ je místem, kde se Q* vypočítá.
Oborové aplikace
Automobilový průmysl
Interiérové ozdoby, komponenty palubních desek, díly pod kapotou, elektrické konektory
Elektronika
Kryty, konektory, tlačítka, spínače, komponenty kabelových systémů
Zdravotnické přístroje
Chirurgické nástroje, kryty přístrojů, komponenty dávkovačů léčiv, diagnostické vybavení
Začněte svůj výrobní projekt ještě dnes
Kontaktujte naše odborníky pro profesionální konzultaci a konkurenceschopné nabídky