Aluminium vs. Stahl beim CNC-Zerspanen: Kosten und Leistung
Aluminium und Stahl sind die beiden Standardantworten auf die Frage, „aus welchem Material soll
dieses Teil bestehen", und die meisten Zeichnungen wählen eines davon, ohne zu erklären, warum.
Kurz gesagt: Aluminium gewinnt beim Gewicht, bei den Zerspankosten und bei allem, was geschweißt
werden muss; Stahl gewinnt beim Verschleiß, bei der Steifigkeit bei geringer Wandstärke und bei allem,
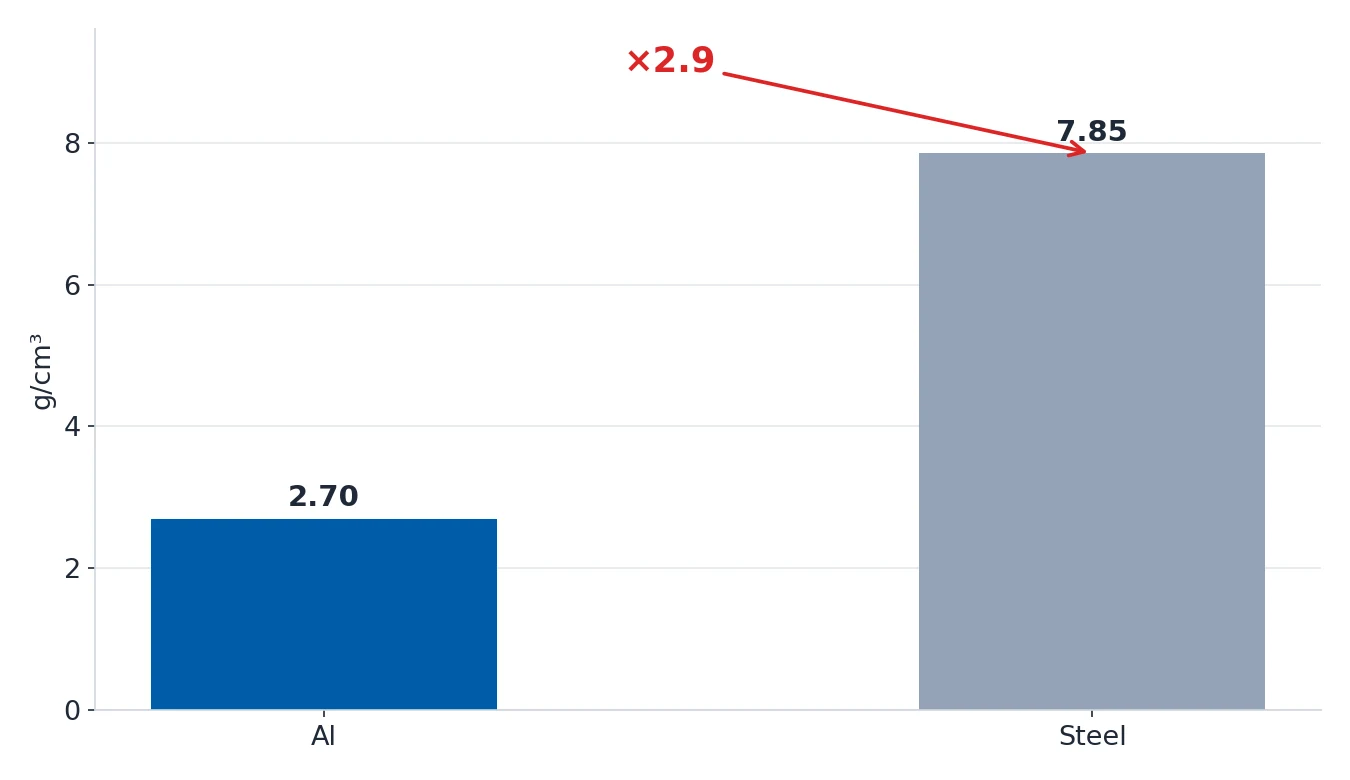
was hart sein muss. Allein der Dichteunterschied — 2.70 g/cm³ gegenüber 7.85 g/cm³, also etwa der
Faktor 2.9 — entscheidet überraschend viele Zeichnungen für sich allein.
Dieser Artikel stellt die gängigen Güten nebeneinander und gibt Ihnen die Entscheidungsregeln.
Die kurze Antwort
- Wählen Sie Aluminium, wenn das Teil gewichtskritisch ist, geschweißt werden muss, in feuchter
oder korrosiver Umgebung eingesetzt wird oder einfach ein hochvolumiges Teil ist, bei dem
Zykluszeit und Werkzeugkosten dominieren. 6061-T6 ist die Standardwahl und deckt den größten
Teil der Arbeit ab. - Wählen Sie Stahl, wenn das Teil Schläge aufnimmt, gegen eine andere Fläche läuft, in einem
kleinen Querschnitt hart oder fest sein muss oder neben einer Wärmequelle läuft. 1045 für
allgemeine Wellen und Halterungen, 4140 für Teile, die eine Wärmebehandlung brauchen, 4340 bei
hoher Belastung. - Beurteilen Sie nicht allein nach der Festigkeit. Teilen Sie die Zugfestigkeit durch die
Dichte, und die Rangfolge ändert sich: 6061-T6 erreicht rund 115 MPa pro g/cm³, während selbst
4340 — der stärkste gängige legierte Stahl in der Tabelle unten — rund 95 erreicht. Aluminium
hat bei fast jeder Güte das bessere Festigkeits-Gewichts-Verhältnis. - Bei Härte und Verschleißwiderstand hat Stahl keine Antwort. Aluminium liegt bei etwa
95–150 HB; 4140 und 4340 lassen sich auf 38 bzw. 50 HRC wärmebehandeln, D2 auf 62 HRC.
Kennwerte im Vergleich
Die Zahlen unten sind die Werte, die bereits auf den Werkstoffseiten dieser Website veröffentlicht
sind, Sie können also jeden davon anhand der zugehörigen Detailseite prüfen.
| Kennwert | 6061-T6 | 7075-T6 | 5052-H32 | 6082-T6 | 1045 | 4140 | 4340 |
|---|---|---|---|---|---|---|---|
| Zugfestigkeit (MPa) | 310 | 572 | 193 | 340 | 585 (geglüht) | 655 (geglüht) | 745 (geglüht) |
| Streckgrenze (MPa) | 275 | 503 | 145 | 290 | — | — | — |
| Dehnung | 12% | 11% | 12% | 10% | — | — | — |
| Dichte (g/cm³) | 2.70 | 2.81 | 2.68 | 2.71 | 7.85 | 7.85 | 7.85 |
| Härte | 95 HB | 150 HB | 60 HB | 100 HB | max 35 HRC (H&T) | max 38 HRC (H&T) | max 50 HRC (H&T) |
| Zerspanbarkeit | Ausgezeichnet | Gut | Ausgezeichnet | Ausgezeichnet | Gut | Gut | Mäßig |
| Schweißbar | Ja | Nein | Ja | Ja | Ja | Vorwärmen nötig | Vorwärmen nötig |
| Relative Materialkosten | 1.0x | 1.8–2.5x | — | — | — | — | — |
Ein Vorbehalt zu den Stahlwerten: Die Zugfestigkeitswerte für 1045, 4140 und 4340 sind im
geglühten Zustand angegeben, die Aluminiumwerte dagegen im Arbeitszustand (T6, H32).
Wärmebehandelter Stahl liegt erheblich über dem geglühten Wert — ein auf 50 HRC gehärtetes und
angelassenes 4340 ist deutlich fester als die 745 MPa in der Tabelle. Der Vergleich bleibt als
Ausgangspunkt fair, taugt aber nicht als Ihre Auslegungsgrundlage.
Spezifische Festigkeit: Wo Aluminium gewinnt
Die nützliche Rechnung ist Zugfestigkeit geteilt durch Dichte. Sie sagt Ihnen, welche Last eine
bestimmte Materialmasse tragen kann — und genau darum geht es in einer gewichtskritischen
Konstruktion.
| Güte | Zugfestigkeit (MPa) | Dichte (g/cm³) | Spezifische Zugfestigkeit (MPa pro g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 6082-T6 | 340 | 2.71 | 125.5 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 1045 | 585 | 7.85 | 74.5 |
| 4140 | 655 | 7.85 | 83.4 |
| 4340 | 745 | 7.85 | 94.9 |
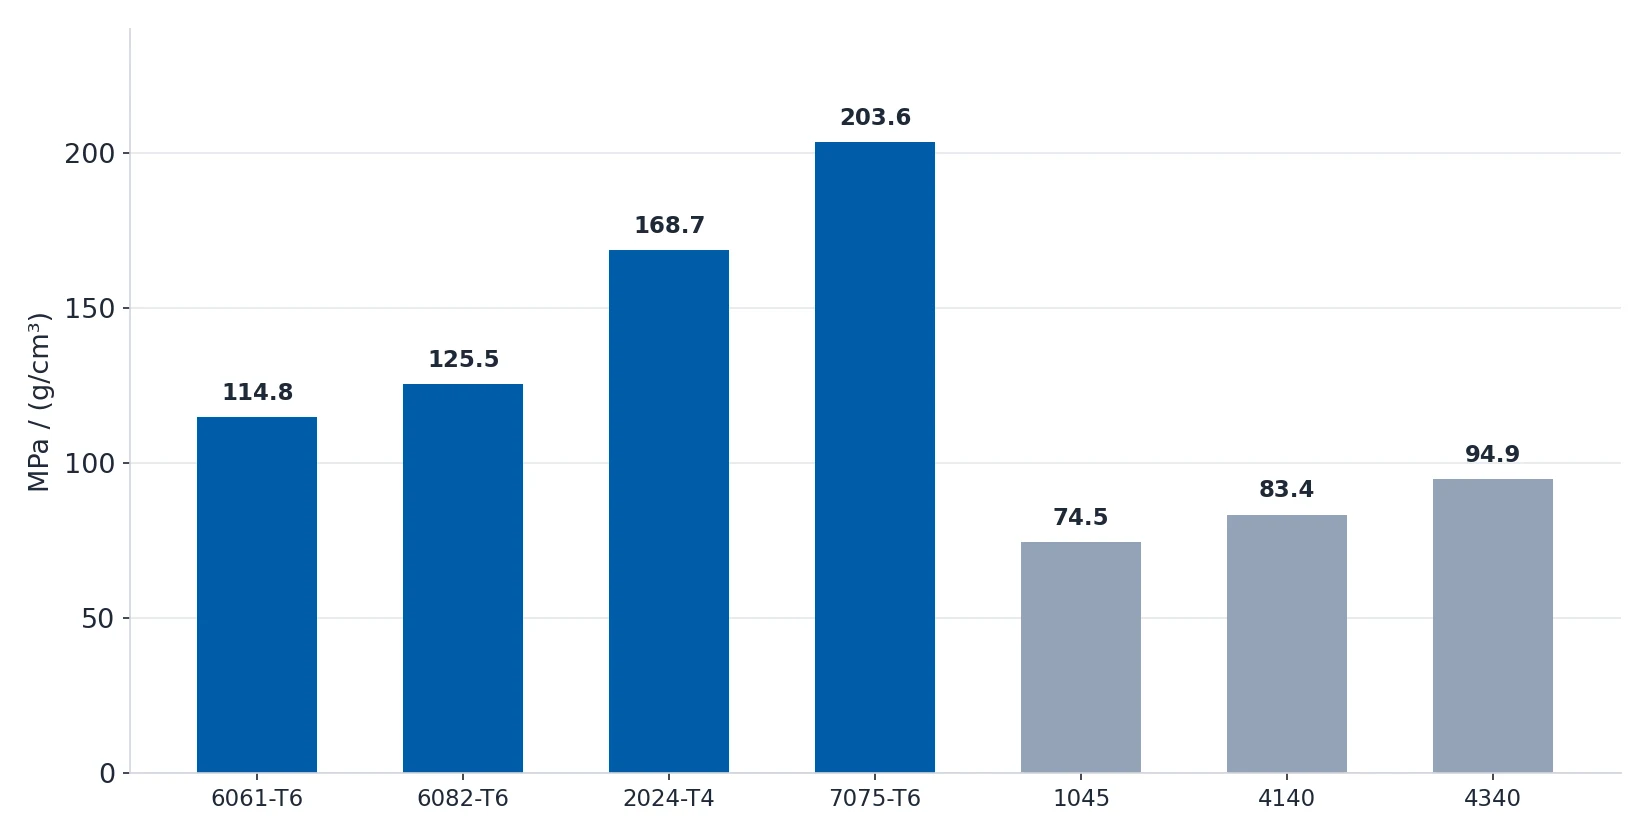 |
Zwei Ergebnisse lohnen den Blick. Erstens: 6061-T6 schlägt im Festigkeits-Gewichts-Verhältnis
jede dieser Stahlgüten. Zweitens: 1045 — der in der Fertigung häufigste Kohlenstoffstahl — hat
eine spezifische Festigkeit von rund 75, kaum mehr als 5052-H32 mit 72, das schwächste Aluminium
in der Tabelle.
Das macht 1045 nicht zu einer schlechten Wahl. Es macht sie zu einer Wahl nach Steifigkeit,
Verschleiß und Kosten — nicht nach Festigkeit pro Kilogramm.
Wo Stahl gewinnt
Es gibt vier Fälle, in denen Aluminium die falsche Antwort ist, und keiner davon hat mit dem
Gewicht zu tun.

- Verschleiß gegen eine andere Fläche. Eine Buchse, eine Welle, eine Verschleißplatte oder eine
Dichtfläche braucht Härte. Aluminium hält keine Kante; 4140 mit 38 HRC oder 4340 mit 50 HRC
schon. - Kleine Querschnitte mit hoher Last. Aluminium braucht für dieselbe Last etwa den doppelten
Querschnitt wie Stahl. Ist die Geometrie durch etwas anderes festgelegt — ein Passungsteil, ein
Gehäuse, ein Standardflansch — bleibt für den dickeren Aluminiumquerschnitt womöglich gar kein
Raum. - Schlag und Stoß. Aluminium hat eine deutlich geringere Bruchzähigkeit und dehnt sich, bevor
es versagt. Stahl verformt sich und übersteht es. - Wärme. Stahl verträgt Temperaturen deutlich besser. Für ein Teil neben Ofen, Form oder Motor
ist Aluminium die falsche Werkstofffamilie.
Zerspankosten: Was den Preis tatsächlich treibt
Der Materialpreis ist meist der kleinere Teil des Angebots. Diese vier Positionen sind meist der
größere Teil.

- Zykluszeit. Aluminium ist auf den Werkstoffseiten dieser Website in der Zerspanbarkeit mit
„Ausgezeichnet“ bewertet, 1045 und 4140 nur mit „Gut“. In der Praxis läuft ein Aluminiumteil mit
derselben Geometrie schneller und oft mit höheren Vorschüben. - Standzeit der Werkzeuge. Aluminium ist deutlich schonender für die Schneideinsätze. 7075-T6
ist zwar ebenfalls nur mit „Gut“ bewertet, schneidet aber härter und verschleißt das Werkzeug
merklich schneller. Das ist der häufigste Grund, warum ein 7075-Teil am Ende mehr kostet, als das
6061-Angebot vermuten ließ. - Folgeprozesse. Aluminium wird geschweißt und eloxiert; Stahl braucht vor dem Schweißen oft
eine Vorwärmung und danach Beizen oder Passivieren. Das sind separate Rüstkosten. - Entgraten und Finish. Weicheres und dehnbareres Material gratet anders und braucht oft mehr
Handarbeit oder eine andere Entgratungsstrategie.
Stahl ist nicht in jedem Fall teurer zu zerspanen. 4340 und D2 sind in der Zerspanbarkeit mit
„Mäßig“ bzw. „Schlecht“ bewertet — D2 speziell wegen seiner abrasiven Karbide — und diese Güten
kosten in der Zykluszeit mehr als 6061. Die teure Kombination ist nicht „Stahl“, sondern „harter,
schleifender Werkzeugstahl mit engen Toleranzen".
Eine Entscheidungsreihenfolge, die Sie anwenden können
Wenn eine Zeichnung auf Ihrem Schreibtisch landet, fragen Sie in dieser Reihenfolge:
- Reibt das Teil gegen eine andere Fläche oder braucht es eine harte Kante? Ja → Stahl, und
wählen Sie den Zustand nach der Verschleißanforderung statt nach dem Preis. - Ist das Teil gewichtskritisch oder wird es viel bewegt? Ja → Aluminium, und prüfen Sie, dass
die Wandstärke noch herstellbar ist. - Gibt es Schweißarbeiten? Wenn ja und das Teil ist aus Aluminium, lauten die Antworten 6061
oder 6082. Muss das Teil aus Stahl sein, lässt sich 1045 ohne Vorwärmung schweißen; 4140 und
4340 brauchen sie. - Liegt es in der Nähe von Wärme oder muss es Schläge überstehen? Ja → Stahl.
- Nichts davon? → 6061-T6. In den meisten Fällen ist das der günstigste Weg zum fertigen Teil.
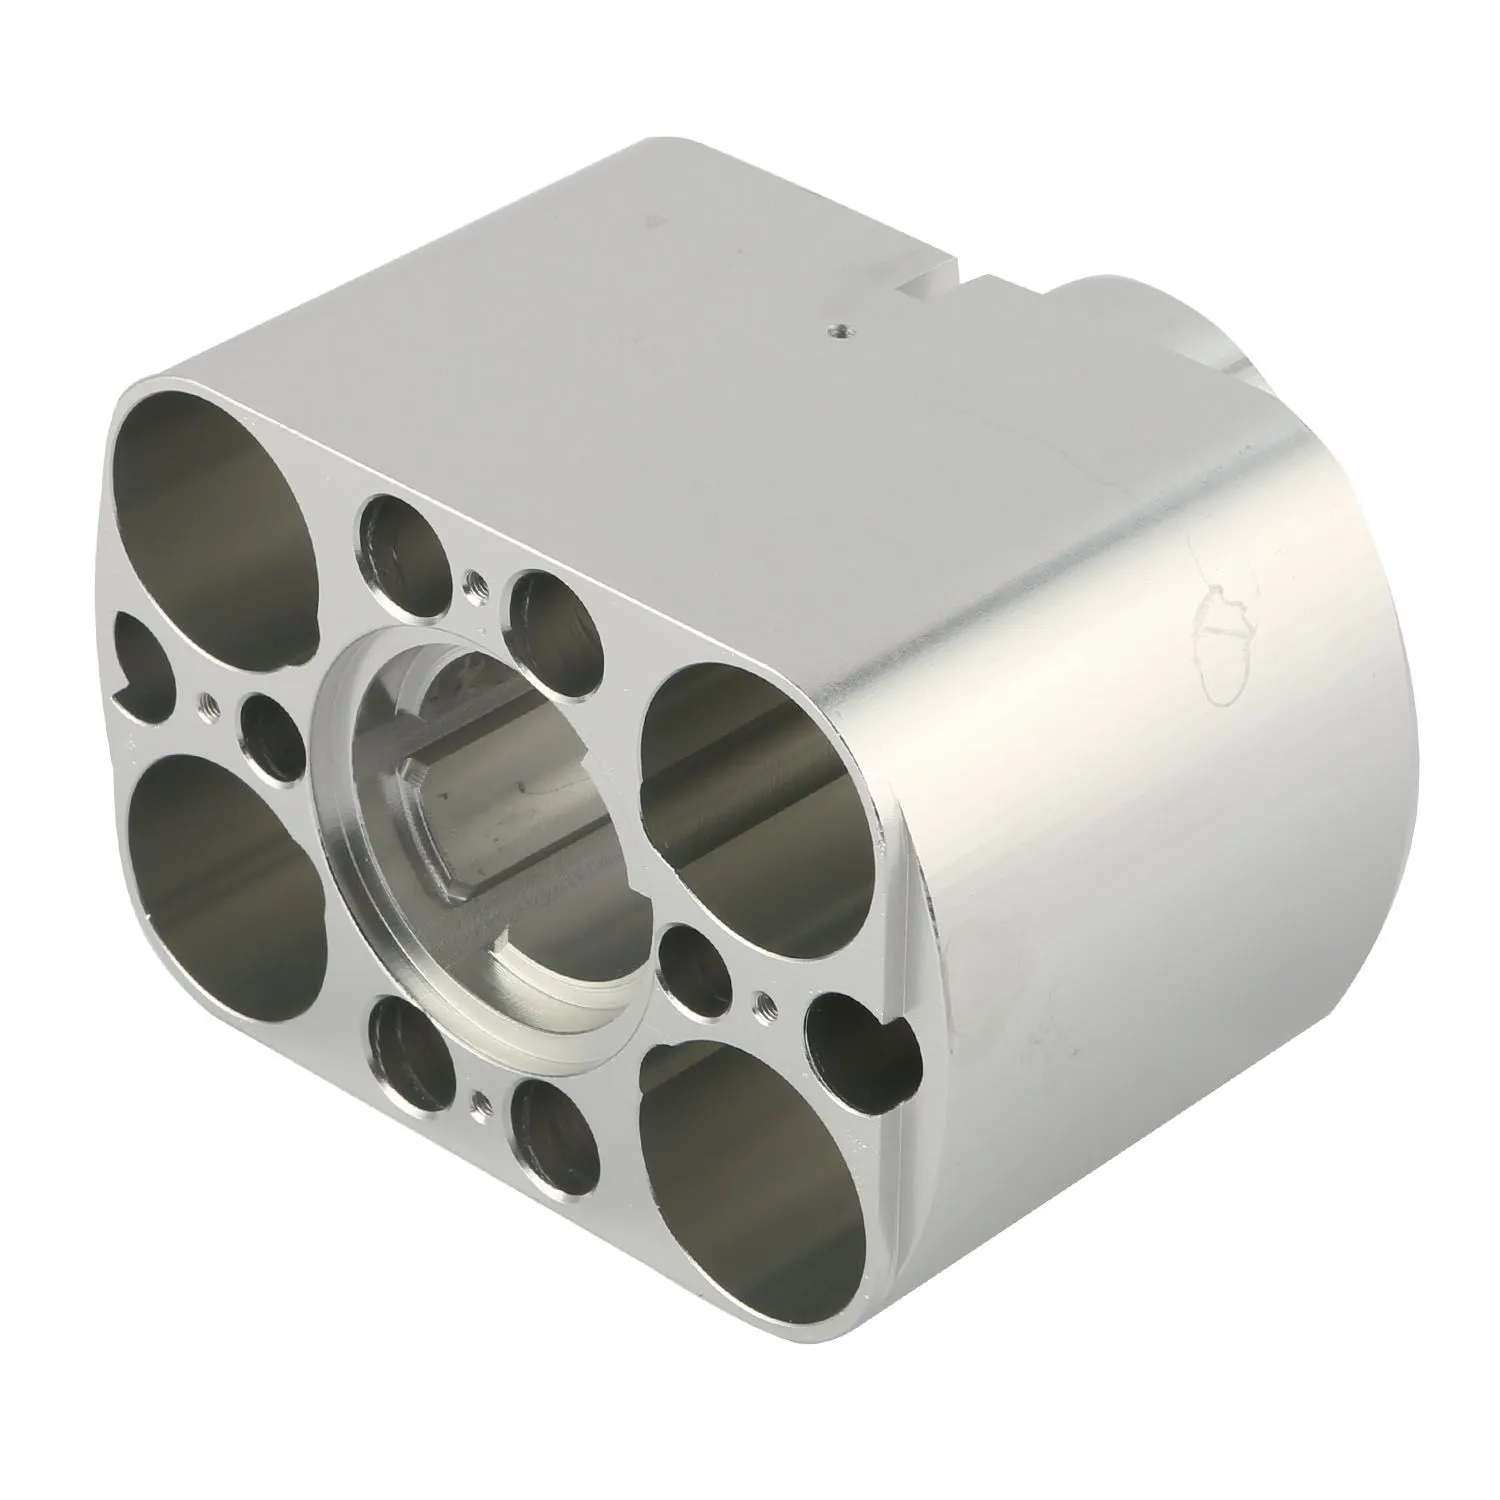
Teile aus 5052-H32: das Aluminiumgut der Wahl, wenn Schweißbarkeit und marines Milieu zählen.
So helfen wir bei dieser Entscheidung
Die Werkstoffauswahl ist ein fester Schritt in der DFM-Prüfung, die wir zwischen dem Eingang einer
Zeichnung und der Rückgabe eines Angebots durchführen. Unsere Ingenieure prüfen:
- ob die Zeichnung Legierung und Zustand nennt. „Stahlteil“ ist keine Spezifikation; 1045 und
4340 sind verschiedene Produkte mit verschiedenen Preisen und verschiedenen Lieferzeiten. - ob Oberflächenbeschaffenheit und Werkstoff zusammenpassen. Eloxieren gilt nur für Aluminium, und
Harteloxieren auf 7075 erzeugt Eigenspannungen, die mitgerechnet werden müssen. - ob eine Wärmebehandlung wirklich nötig ist oder ob sie von einer älteren Zeichnung übernommen
wurde. Sie ist eine der teuersten Positionen in einem Stahlangebot und oft überflüssig. - das Werkzeug- und Zeitkonzept, das meist erst aus „Aluminium ist günstiger“ eine Zahl macht, mit
der Sie die Stahlalternative vergleichen können.
Wenn Sie ein Teil haben, bei dem die Werkstoffwahl noch offen ist, schicken Sie uns die Datei, und
wir geben Ihnen ein Angebot für beide Varianten, damit Sie dieselbe Grundlage vergleichen können.
Die Kennwerte sind typische Werte aus öffentlichen Materialhandbüchern (ASM/MatWeb) und von den
Werkstoffseiten dieser Website. Die tatsächlichen Werte hängen von Halbzeugform, Zustand und Charge
ab. Treffen Sie Ihre technischen Entscheidungen auf Grundlage der Materialnorm, die Ihnen vorliegt,
und gemessener Daten — nicht allein aufgrund dieser Tabelle.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.