CNC-Oberflächenrauheit: Ra, was es bedeutet und was Sie auf die Zeichnung schreiben sollten
Ra ist die am häufigsten falsch angegebene Anforderung auf einer Fräszeichnung. „Glatt", „poliert" und
„wie gefräst" bedeuten nichts Messbares, und zwei Betriebe lesen sie unterschiedlich und liefern zwei
verschiedene Preise. Die Lösung ist einfach: Schreiben Sie eine Zahl und schreiben Sie das Verfahren
daneben. Ra 0.4, mit Feinschliff erreicht, und Ra 0.4, mit Polieren erreicht, sind zwei verschiedene
Teile.
Die Ra-Referenztabelle
| Ra (µm) | Ra (µin) | Wie es aussieht | Kostenfaktor (gegenüber Fräsrohfläche) | Erreichbar durch |
|---|---|---|---|---|
| 0.05 | 2 | Echter Spiegel — scharfe, unverzerrte Reflexion | 4–6x | Spiegelpolieren (Diamantpaste) |
| 0.1 | 4 | Sehr glatt, diffuser Reflex, Objekte sichtbar, aber unscharf | 3–4x | Polieren |
| 0.2 | 8 | Halb reflektierend, bei Nahinspection sind feine Linien sichtbar | 2–3x | Polieren, Feinschliff |
| 0.4 | 16 | Glatt, feine gerichtete Linien sichtbar, geringe Reflexion | 1.5–2x | Feinschliff, Polieren |
| 0.8 | 32 | Glatt, bei Nahinspection sind Bearbeitungsspuren sichtbar | 1.2–1.5x | CNC-Feinstbearbeitung |
| 1.6 | 63 | Deutliche Werkzeugspuren, Standard-Fräsoptik | 1x | CNC-Standard, Kugelstrahlen (fein) |
| 3.2 | 125 | Rauer, deutliche Bearbeitungslinien | Inbegriffen | CNC-Schruppen, Kugelstrahlen (grob) |
| 6.3 | 250 | Deutlich rau, tiefe Bearbeitungsspuren, Schnittoptik | Inbegriffen | Sägen, Grobschliff, starkes Kugelstrahlen |
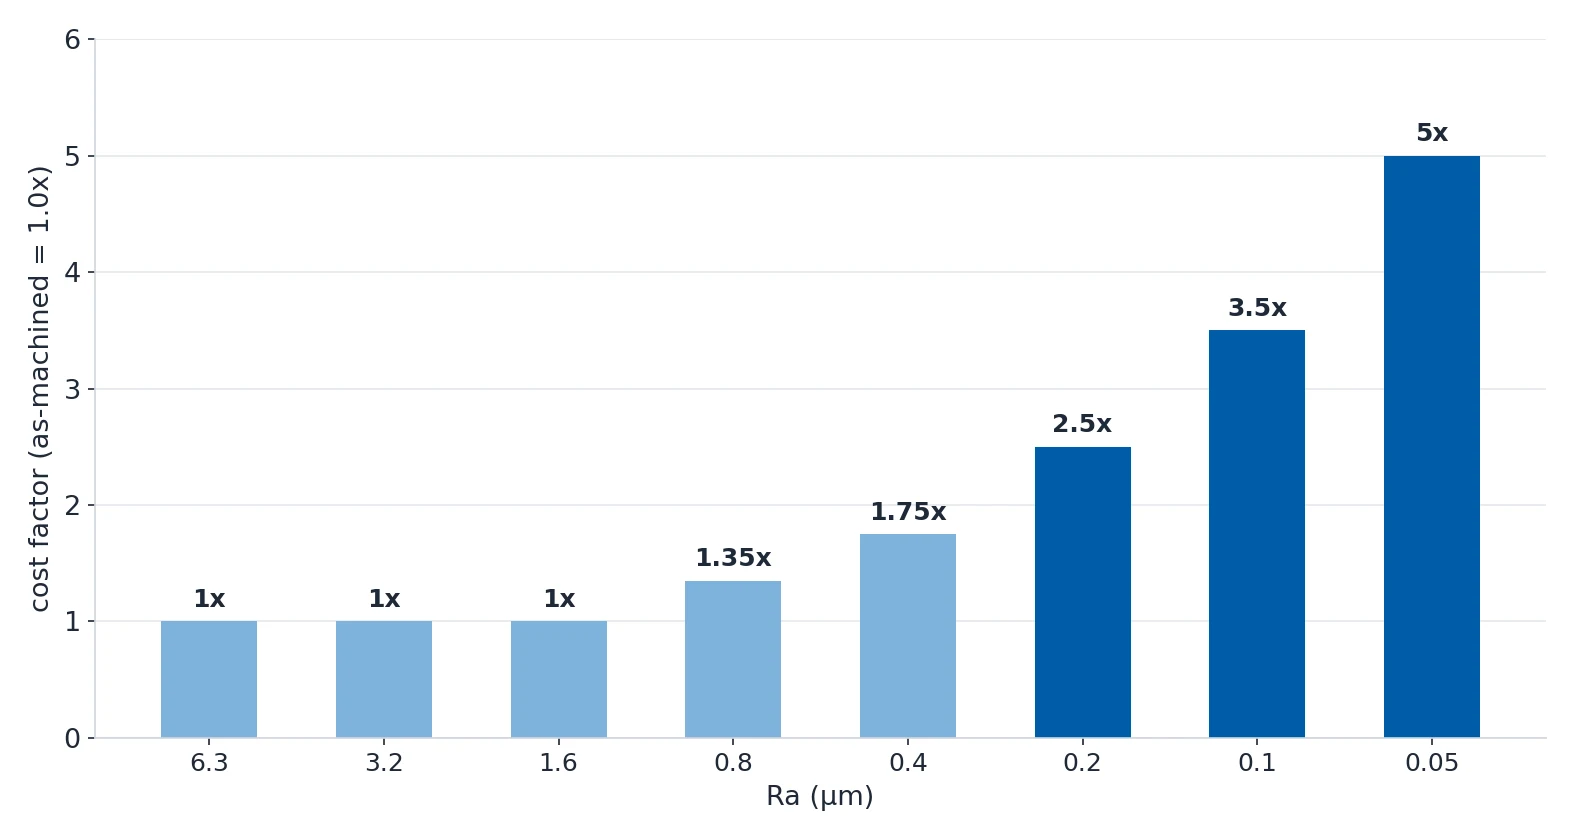
Lesen Sie die Kostenspalte als Kurve, nicht als Gerade. Der Schritt von Ra 1.6 auf Ra 0.8 verdoppelt die
Finishkosten ungefähr. Der Schritt von Ra 0.2 auf Ra 0.05 kostet 3–4x. Die letzten Zehntel Mikrometer
sind exponentiell teurer als das Mikrometer davor, weshalb es sich lohnt, die Anforderung zu hinterfragen,
bevor man sie angibt.
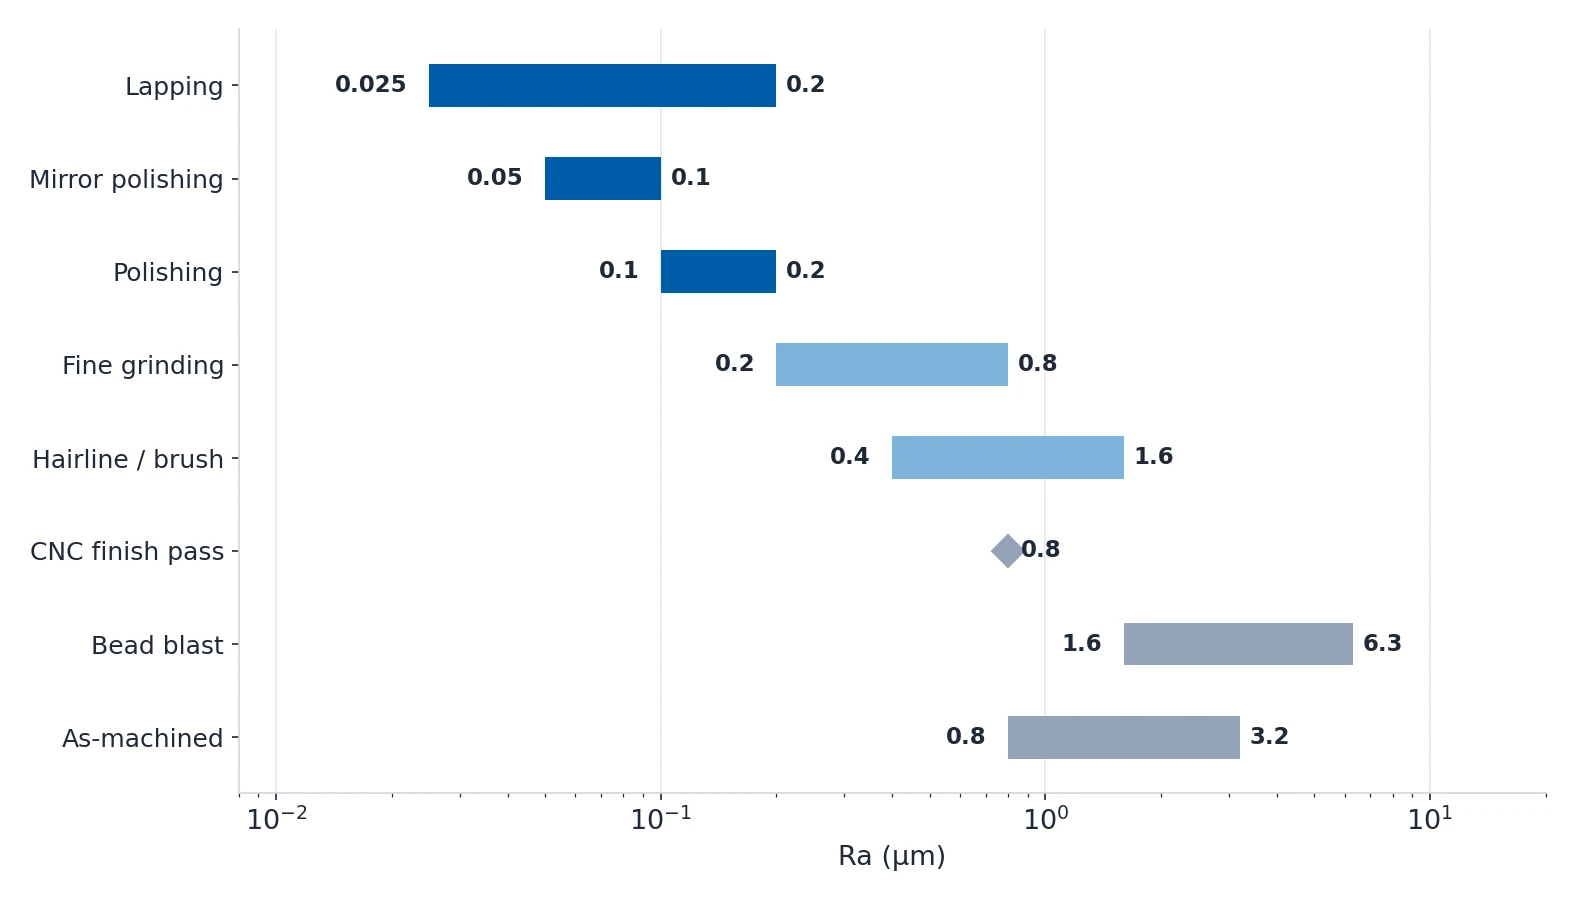
Welche Bearbeitung erreicht welches Ra
| Wenn Ihr Teil braucht ... | Bearbeitung | Typisches Ra-Ziel | Kostenfaktor |
|---|---|---|---|
| Keine Anforderung an das Erscheinungsbild, verdeckte oder innere Fläche | Wie gefräst | 0.8–3.2 µm | Inbegriffen |
| Gleichmäßiges mattes Erscheinungsbild, Bearbeitungsspuren verdecken | Kugelstrahlen | 1.6–6.3 µm | 1x (Basiswert) |
| Gleichmäßiges matt + einheitliche Farbe vor Eloxalieren oder Beschichten | Kugelstrahlen + Eloxalieren/Beschichten | 1.6–3.2 µm | 1x + Beschichtungskosten |
| Gerichtete Struktur (Edelstahlbleche, Zierteile) | Hairline / gebürstet | 0.4–1.6 µm | 1.2–1.5x |
| Entgraten und leichtes Glätten vieler kleiner Teile in einem Durchgang | Vibrationspolieren | 0.8–3.2 µm | 0.5–1x (Charge) |
| Glatte, halb reflektierende Fläche für Dichtung oder Lagerkontakt | Feinschliff / Schleifen | 0.2–0.8 µm | 1.5–2x |
| Hochreflektierend oder dekorativ (Medizin, Consumer, Lebensmittel) | Polieren | 0.1–0.2 µm | 2–3x |
| Echte Spiegelreflexion (Optik, Lehren, Dekoration) | Spiegelpolieren | 0.05–0.1 µm | 3–5x |
| Extrem glatte Passflächen (Lehren, Präzisionspassungen) | Lappen | 0.025–0.2 µm | 4–6x |
Zwei Zeilen dieser Tabelle sparen mehr Geld als alles andere. Kugelstrahlen ist der Basiswert mit 1x
und zugleich die richtige Vorbereitung für Eloxalieren oder Pulverbeschichtung — die Beschichtung
überdeckt die Politur ohnehin.
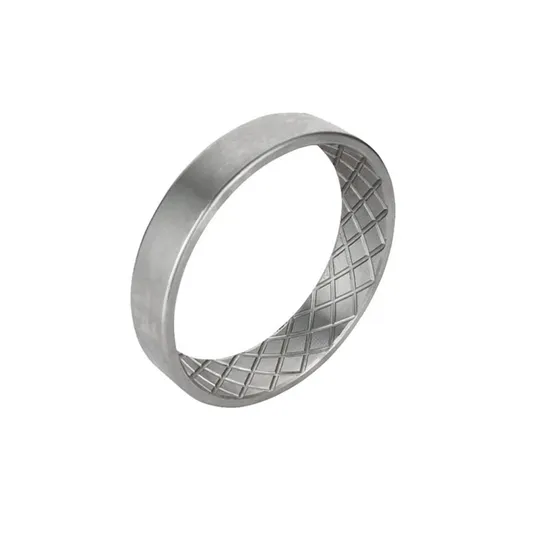
Vibrationspolieren mit 0.5–1x (Charge) ist der günstigste Weg, eine große Zahl kleiner Teile zu
entgraten und leicht zu glätten, und es erledigt beides in einem Schritt.
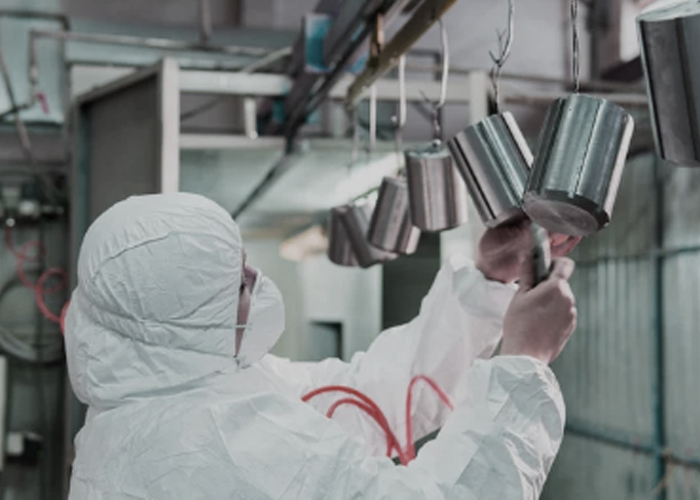
Polieren ist eine Folge von Schritten, kein einzelner Schritt
Niemand poliert direkt vom grob gefrästen Zustand auf Spiegelglanz. Das ist eine abgestufte Folge, und
jeder Schritt hat seine eigene Körnung, sein eigenes Ra und seine eigene Zeit.
| Stufe | Schleifmittel / Werkzeug | Erzieltes Ra | Ergebnis | Zeit (typisches Teil) |
|---|---|---|---|---|
| 1. Grobschliff | Band oder Stein 80–120 Körnung | 1.6–3.2 µm | Entfernt grobe Fehler, tiefe Werkzeugspuren, Schweißnähte | 5–15 min |
| 2. Feinschliff | Band 240–400 Körnung | 0.8–1.6 µm | Einheitliche Richtung, entfernt das grobe Kratzmuster | 5–10 min |
| 3. Vorbereitungspolieren | 600–800 Körnung oder Scotch-Brite | 0.4–0.8 µm | Halb reflektierend, sichtbar aber feine Struktur | 5–10 min |
| 4. Endpolieren | Polierscheibe + Schleifpaste | 0.1–0.2 µm | Hochreflektierend, ohne Dunst | 5–15 min |
| 5. Spiegelpolieren | Polierscheibe + Rouge oder Diamantpaste | 0.05–0.1 µm | Echter Spiegel — scharfe Objektreflexion | 10–30 min |
Nicht jedes Material erreicht das Ende dieser Folge, und diese Grenze sollte man kennen, bevor man

sie angibt.
| Material | Bestmöglich erreichbares Ra | Schwierigkeit |
|---|---|---|
| Edelstahl (304, 316) | 0.05 µm | Mittel |
| Aluminium (6061, 5052) | 0.05 µm | Mittel |
| Messing (C360, C260) | 0.05 µm | Einfach |
| Kupfer (C110) | 0.05 µm | Einfach |
| Titan (Ti6Al4V, Gr2) | 0.1 µm | Schwierig |
| Kohlenstoffstahl (1045, 4140) | 0.1 µm | Mittel |
| Zink / Zamak-Druckguss | 0.4 µm | Schlecht |
Titan bleibt bei 0.1 µm, weil es hart und zäh ist und beim Polieren nachhärtet. Kohlenstoffstahl bleibt
ebenfalls bei 0.1 µm und rostet sofort, daher muss er anschließend plattiert oder beschichtet werden.
Messing und Kupfer erreichen 0.05 µm problemlos, laufen aber schnell an und oxidieren, weshalb sie nach
dem Polieren fast immer einen Klarlack oder eine galvanische Beschichtung erhalten. Zinkdruckguss erreicht
nur 0.4 µm — er ist zu weich für aggressive Schleifmittel und verschmiert, statt zu schneiden.
Finish macht das Teil kleiner
Jeder mechanische Finish-Schritt trägt Material ab. Das ist der Teil des Oberflächenfinish, der in Ihre
Toleranzkette gehört, und hier kommen die teuren Überraschungen her.
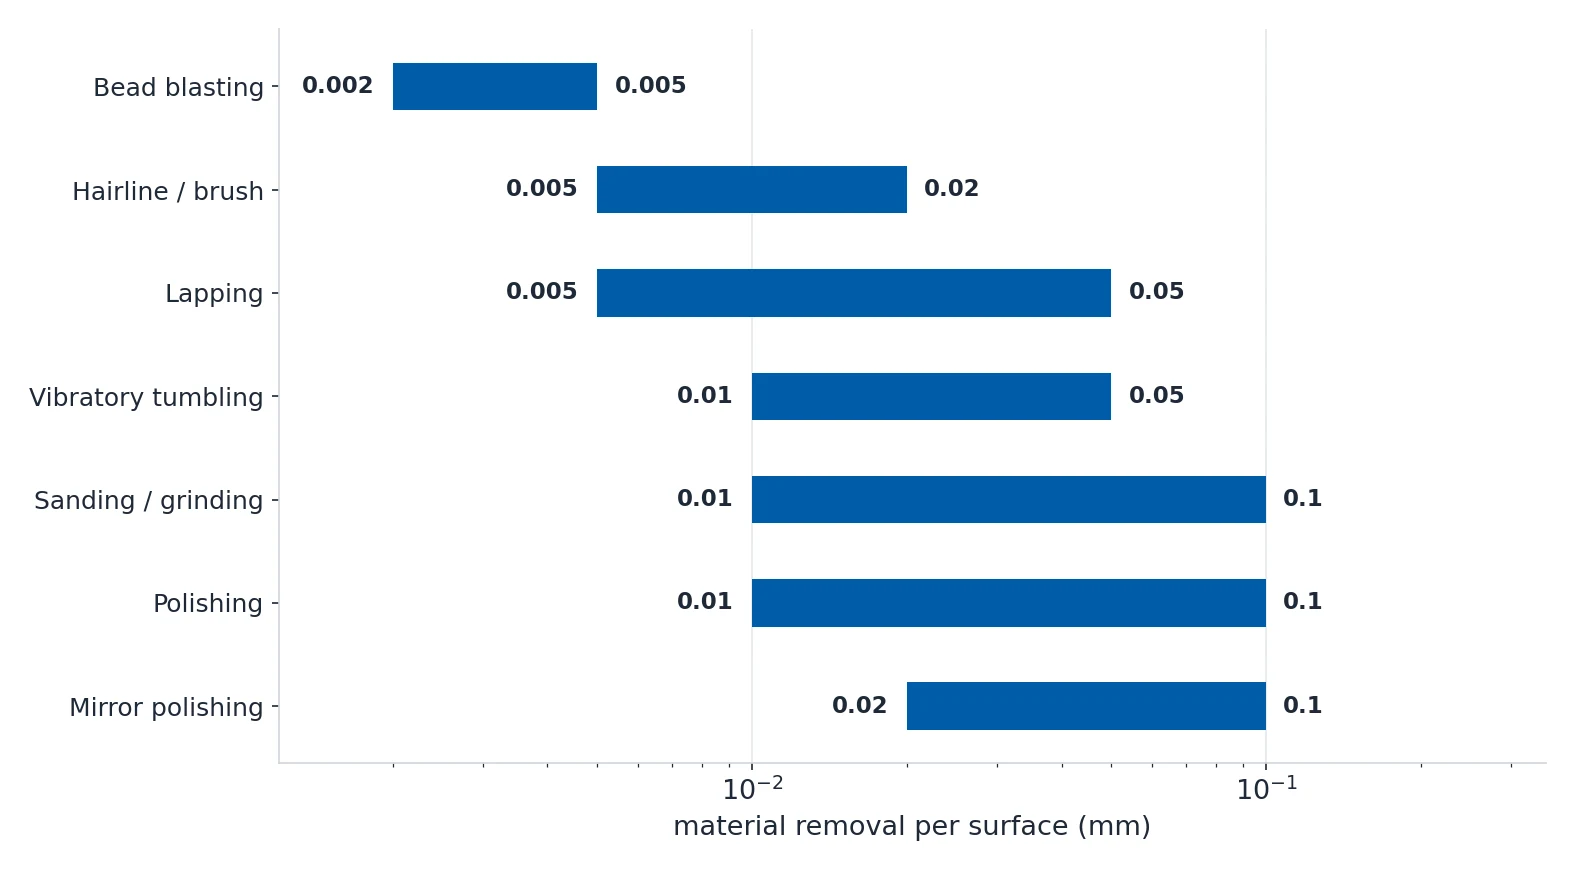
| Verfahren | Materialabtrag je Fläche | Abtrag im Durchmesser (beidseitig) | Kontrollierbar? | Empfehlung |
|---|---|---|---|---|
| Wie gefräst | 0 mm | 0 mm | N/A | Kein Abzug nötig. |
| Kugelstrahlen | 0.002–0.005 mm | 0.004–0.01 mm | Eingeschränkt — hängt von Medium, Druck und Zeit ab | Für die meisten Toleranzen vernachlässigbar. Enge Passungen abdecken. |
| Hairline / gebürstet | 0.005–0.02 mm | 0.01–0.04 mm | Mittel — steuerbar über Körnung und Anzahl der Durchgänge | 0.02 mm auf gebürsteten Flächen einplanen. Nicht für eng tolerierte Flächen geeignet. |
| Vibrationspolieren | 0.01–0.05 mm | 0.02–0.1 mm | Gering — Chargenprozess, schwer exakt zu steuern | Insgesamt 0.02–0.05 mm einplanen. Teile mit engen Toleranzen nicht schwingpolieren. |
| Schmirgeln / Schleifen | 0.01–0.1 mm | 0.02–0.2 mm | Gut — steuerbar über die Körnungsstufen | 0.02–0.05 mm für Feinschliff einplanen. Mehr beim Grobschliff. |
| Polieren | 0.01–0.1 mm | 0.02–0.2 mm | Mittel — hängt vom Ausgangsfinish ab | 0.02–0.05 mm einplanen, wenn von der Fräsfläche aus poliert wird. Mehr, wenn zuvor grob geschliffen werden muss. |
| Spiegelpolieren | 0.02–0.1 mm | 0.04–0.2 mm | Mittel — mehrstufig, kumulativ | Auf spiegelpolierten Flächen mindestens 0.05 mm einplanen. Ein guter Fräs-Start reduziert den Abtrag. |
| Lappen | 0.005–0.05 mm | 0.01–0.1 mm | Sehr gut — steuerbar über Zeit und Schleifmittel | Lappen wird oft zum Einstellen des Endmaßes eingesetzt. 0.01–0.03 mm Lappenaufmaß einplanen. |
| Merkmalsart | Risikostufe | Empfehlung |
|---|---|---|
| Presspassungsbohrungen (H7/p6) | Hoch | Diese Flächen abdecken oder nicht bearbeiten. Bereits 0.01 mm Abtrag verändern die Übermaßpassung. |
| Gewindelöcher | Mittel | Kugelstrahlen ist in der Regel unproblematisch (minimaler Abtrag). Polieren entfernt die Gewindespitzen — das kann zu Lockerung führen. Abdecken oder vermeiden. |
| Wellendurchmesser in Lagern | Hoch | Lagerpassflächen nicht polieren oder strahlen, wenn Sie den Abtrag nicht in der Toleranzkette berücksichtigen. |
| Dichtflächen (O-Ring-Nuten) | Mittel | Dichtflächen zu schmirgeln oder lappen ist in Ordnung, wenn es kontrolliert geschieht. Strahlen vermeiden (Medium-Einbettung). |
| Flächen mit kritischer Ebenheit | Hoch | Handpolieren erzeugt auf großen Flächen eine Welligkeit. Für Ebenheitsanforderungen Maschinenschliff oder Lappen verwenden. |
| Äußere Sichtflächen | Niedrig | Maßlicher Abtrag ist auf Sichtflächen akzeptabel, solange er innerhalb der Profiltoleranz liegt. |
Warum Polieren mehr kostet als Sie denken
| Kostenfaktor | Auswirkung | Detail |
|---|---|---|
| Arbeitszeit (Handpolieren) | Dominanter Kostenfaktor | Spiegelpolieren ist zu 80–100% Handarbeit. Ein erfahrener Polierer berechnet $15–40/hr. |
| Oberflächengröße | Hoch | Die Kosten skalieren mit der Fläche. Eine 50×50 mm Flachplatte ist günstig. Eine 500×500 mm Platte mit demselben Ra braucht 100x länger. |
| Anzahl der Flächen | Mittel bis hoch | Jede zusätzliche Fläche kostet Zeit. Ein 6-seitiger Quader, der an allen Flächen finishbearbeitet wird, kostet rund 6x so viel wie eine einzelne Fläche. |
| Geometrische Komplexität | Mittel bis hoch | Innenecken, tiefe Taschen und unterschnittene Formen erfordern Handwerkzeug und langsame Arbeit. |
| Zustand der Ausgangsfläche | Mittel | Ist die gefräste Fläche bereits Ra 0.8, dauert das Polieren auf Ra 0.2 kürzer als der Start bei Ra 3.2. |
| Rüsten und Abdecken | $2–8 pro Teil | Das Abdecken von Flächen, die nicht bearbeitet werden dürfen, kostet Zeit für Aufbringen und Entfernen. |
| Mengenrabatt | Erheblich | Kugelstrahlen: kaum Mengeneffekt. Polieren: 10–20% günstiger ab 50+ Stk. Vibrationspolieren: starker Mengeneffekt. |
| Ra-Ziel | Nichtlinear | Die Kosten skalieren nicht linear mit Ra. Von Ra 1.6 auf Ra 0.8 kostet 1.5x. Von Ra 0.2 auf Ra 0.05 kostet 3–4x. |
| Rüstkosten Kugelstrahlen | $30–100 je Los | Die meisten Strahlbetriebe haben eine Mindestgebühr. Bei 5 Teilen dominiert das Rüsten. Bei 500 Teilen sind die Stückkosten minimal. |
| Eilgang / Beschleunigung | +25–100% | Standardlieferzeit: 2–5 Werktage. Eilgänge stören den Produktionsplan. |
Der billigste Hebel ist, die erste Zeile rückwärts zu lesen. Spiegelpolieren ist zu 80–100% Handarbeit
bei $15–40/hr, daher ist ein guter Startzustand für den Polierer wirksamer als jede Verhandlung. Ein
CNC-Feinstbearbeitungslauf auf Ra 0.8–1.6 vor dem Polieren kann die Polierzeit um 50% oder mehr kürzen,
denn ein Start bei Ra 3.2 zwingt den Polierer, die groben Werkzeugspuren zu entfernen, bevor die Folge
überhaupt beginnt.
Die Fehler, die das Geld verbrennen
| Fehler | Folge | Abhilfe |
|---|---|---|
| Spiegelpolieren für Teile vorgeben, die lackiert oder beschichtet werden | Vergeudetes Geld. Die Beschichtung überdeckt die Politur vollständig. Ra 0.05 Spiegel unter 60 µm Pulverbeschichtung ist unsichtbar. | Verwenden Sie stattdessen Kugelstrahlen als Vorbereitung. |
| Materialabtrag an eng tolerierten Merkmalen nicht berücksichtigen | Lagerpassflächen zu klein, Bohrungen zu groß, Dichtflächen außerhalb der Ebenheit. Die Teile fallen nach dem Finish in der Maßprüfung durch. | Rechnen Sie den Abtrag aus der Tabelle oben in die Toleranzkette ein, bevor Sie die Zeichnung freigeben. |
| Ra ohne Verfahren oder Bezugsnorm angeben | Der Betrieb interpretiert Ra 0.4 anders als gemeint. Ein Betrieb liefert eine geschliffene Fläche, der andere eine polierte. | Schreiben Sie Zahl und Verfahren, zum Beispiel „Ra 0.4 MAX, FINE GROUND". |
| Stahlmedium vor dem Eloxieren auf Aluminium | Eisenpartikel setzen sich in der Aluminiumoberfläche fest und erscheinen durch die Beschichtung hindurch als dunkle Flecken. | Verwenden Sie Glaskorn oder Keramik. Geben Sie das Medium auf der Zeichnung an. |
| Große Flächen von Hand spiegelpolieren | Welligkeit und Verzug. Die Fläche reflektiert, aber die Reflexion ist wellig. Die Ebenheit geht verloren. | Verwenden Sie Maschinenlappen oder Flächenschliff für Ebenheitsanforderungen. |
| Auf allen Flächen denselben Ra angeben | Unnötige Kosten auf verdeckten und nicht kritischen Flächen. | Geben Sie Ra nur dort an, wo es wirkt: Dichtflächen, Lagerpassungen, sichtbare Sichtflächen. |
| Edelstahl polieren, aber nicht schützen | Fingerabdrücke, Wasserflecken und leichter Oberflächenrost erscheinen innerhalb weniger Tage. | Tragen Sie direkt nach dem Polieren eine Klarlackschicht auf oder passivieren Sie. |
| Dünnwandige oder empfindliche Teile ohne Trenner schwingpolieren | Die Teile verkanten sich, verbiegen sich oder zerkratzen sich im Vibrationsbecken. | Verwenden Sie Teile-Trenner und erhöhen Sie das Medium-zu-Teil-Verhältnis auf mindestens 5:1. |
| Mediumtyp oder Körnung beim Strahlen nicht angeben | Der Betrieb verwendet seinen Standard, der zu aggressiv oder kontaminierend sein kann. | Geben Sie Medium und Körnung auf der Zeichnung an, zum Beispiel „GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX". |
| Den CNC-Feinstbearbeitungslauf vor dem Polieren überspringen | Die Polierzeit (und die Kosten) verdreifachen sich oder mehr. | Fügen Sie vor jedem Poliervorgang immer einen CNC-Feinstbearbeitungslauf auf Ra 0.8–1.6 hinzu. |
Die Ein-Zeilen-Version für Ihre Zeichnung
Schreiben Sie die Zahl, das Verfahren und den Umfang. „Ra 0.8 MAX auf gefrästen Flächen, sonst wie
gefräst, keine Finish-Bearbeitung in Sacklöchern" ist eine vollständige, prüfbare Anforderung. „Glatt,
poliert wo möglich" ist es nicht.