Was ist DFM beim CNC-Zerspanen? Ein Leitfaden für Einkäufer
DFM — Design for Manufacturability — bedeutet, ein Teil so zu konstruieren, dass es wiederholbar zu vorhersagbaren Kosten gefertigt werden kann, ohne dem Betrieb Zugeständnisse abzuringen. In der Praxis ist das eine kurze Liste von Entscheidungen, die vor der Freigabe der Zeichnung fallen: von wie vielen Richtungen aus das Teil eingespannt werden muss, wie dünn seine Wände sein dürfen, wie eng jede Toleranz wirklich sein muss und welche Locharten die Funktion tatsächlich verlangt. Sind diese vier Punkte richtig, landet das Angebot meist nahe Ihrer Schätzung. Sind sie falsch, kann dieselbe Zeichnung zwischen zwei Betrieben im Preis um 2–5× schwanken, oder es kommt ein Teil zurück, das nicht in die Baugruppe passt.
Was DFM tatsächlich verändert
DFM ist keine Zertifizierung und keine Stilregel. Es ist ein Kostenmodell, das auf die Geometrie angewendet wird, und drei Hebel erklären den größten Teil des Preisunterschieds zwischen einem gut und einem schlecht konstruierten Teil.
| Kostentreiber | Anteil an einem Aluminiumteil mittlerer Komplexität | Wie weit er den Gesamtpreis bewegen kann |
|---|---|---|
| Anzahl der Spannvorgänge | 15–30% | +50–200% |
| Materialauswahl | 20–40% | +40–500% |
| Überdimensionierte Toleranzen | kommt auf die beiden obigen Punkte drauf | +50–150% |
| Bereits auf der Zeichnung stehende enge Toleranzen | 10–25% | +30–150% |
Die Reihenfolge ist wichtig. Anzahl der Spannvorgänge und Material sind die beiden größten Hebel; überdimensionierte Toleranzen sind der teuerste einzelne Fehler. Jeder Spannvorgang kostet $30–80 an Arbeitszeit und verlorener Spindelzeit, und das Einsparen eines Spannvorgangs spart tatsächlich 2–3× diesen Betrag, wenn man die reduzierte Prüfung, weniger Fehler beim Bezugssystemwechsel und den geringeren Ausschuss mitrechnet. Deshalb lauten die ersten beiden Fragen in jeder Konstruktionsbesprechung immer gleich: Kann dieses Teil einseitig gefertigt werden, und kann es aus Standardmaterial geschnitten werden?

Die fünf Prüfungen vor der Freigabe einer Zeichnung
Diese fünf Prüfungen dauern auf einer Zeichnung etwa zehn Minuten und fangen die Geometriefehler ab, die die meisten teuren Überraschungen verursachen. Arbeiten Sie sie in dieser Reihenfolge durch, denn die ersten beiden verändern die Kostenstruktur, während die letzten drei sie verfeinern.
| # | Prüfung | Bestehensbedingung | Was sie kostet, wenn man sie überspringt |
|---|---|---|---|
| 1 | Anzahl der Spannvorgänge | Jedes Feature ist von einer Seite erreichbar | $30–80 pro Spannvorgang, zusätzlich Fehler beim Bezugssystemwechsel |
| 2 | Wandstärke | Jede Wand erreicht die empfohlene Stärke für ihr Material | +30–80% Bearbeitungszeit, Vibration, Teile außerhalb der Toleranz |
| 3 | Toleranzverteilung | Die Zeichnung trägt eine allgemeine Toleranzangabe | 30–50% der Teilkosten |
| 4 | Locharten | Jedes Loch ist die einfachste Art, die die Funktion erfüllt | 1.1× bis 2.0× pro Loch |
| 5 | Material und Rohmaterial | Standardmaterial in der genannten Legierung und dem genannten Zustand | +40–500% in der Materialposition |
Ein Teil, das alle fünf Prüfungen besteht, kann trotzdem teuer sein — eine Titanhalterung mit enger Toleranz ist aus gutem Grund teuer. Was die Prüfungen garantieren, ist, dass der Preis, den Sie zahlen, der Funktion entspricht, die Sie bestellt haben, und nicht einer zufällig getroffenen Geometrieentscheidung.

Toleranzen: Wo DFM am meisten Geld spart
Die wertvollste DFM-Entscheidung ist nicht, eine Toleranz zu verschärfen. Es ist, jede Toleranz zu erweitern, die nicht eng sein muss. Die Kosten steigen exponentiell, wenn Toleranzen enger werden, daher kostet eine Zeichnung, in der jedes Maß ±0.01 mm trägt, ein Vielfaches gegenüber einer Zeichnung, die jedes Maß nach Funktion festlegt.
| Funktion des Maßes | Toleranzband |
|---|---|
| Über- und Presspassungen | ±0.005–0.015 mm |
| Lagerzapfen und Bohrungen | ±0.005–0.015 mm |
| Passungsbohrungen für Passstifte | ±0.01–0.02 mm, H7 |
| Übergangs- und Lagepassungen | ±0.01–0.025 mm |
| Dichtflächen | ±0.025–0.05 mm |
| Befestigungsflächen | ±0.05–0.1 mm |
| Durchgangsbohrungen für Schrauben mit Spiel | ±0.1–0.25 mm |
| Gesamtmaße | ±0.1–0.5 mm nach ISO 2768-mK |
| Gewindelöcher | 6H / 6g Standardklasse, nichts enger |
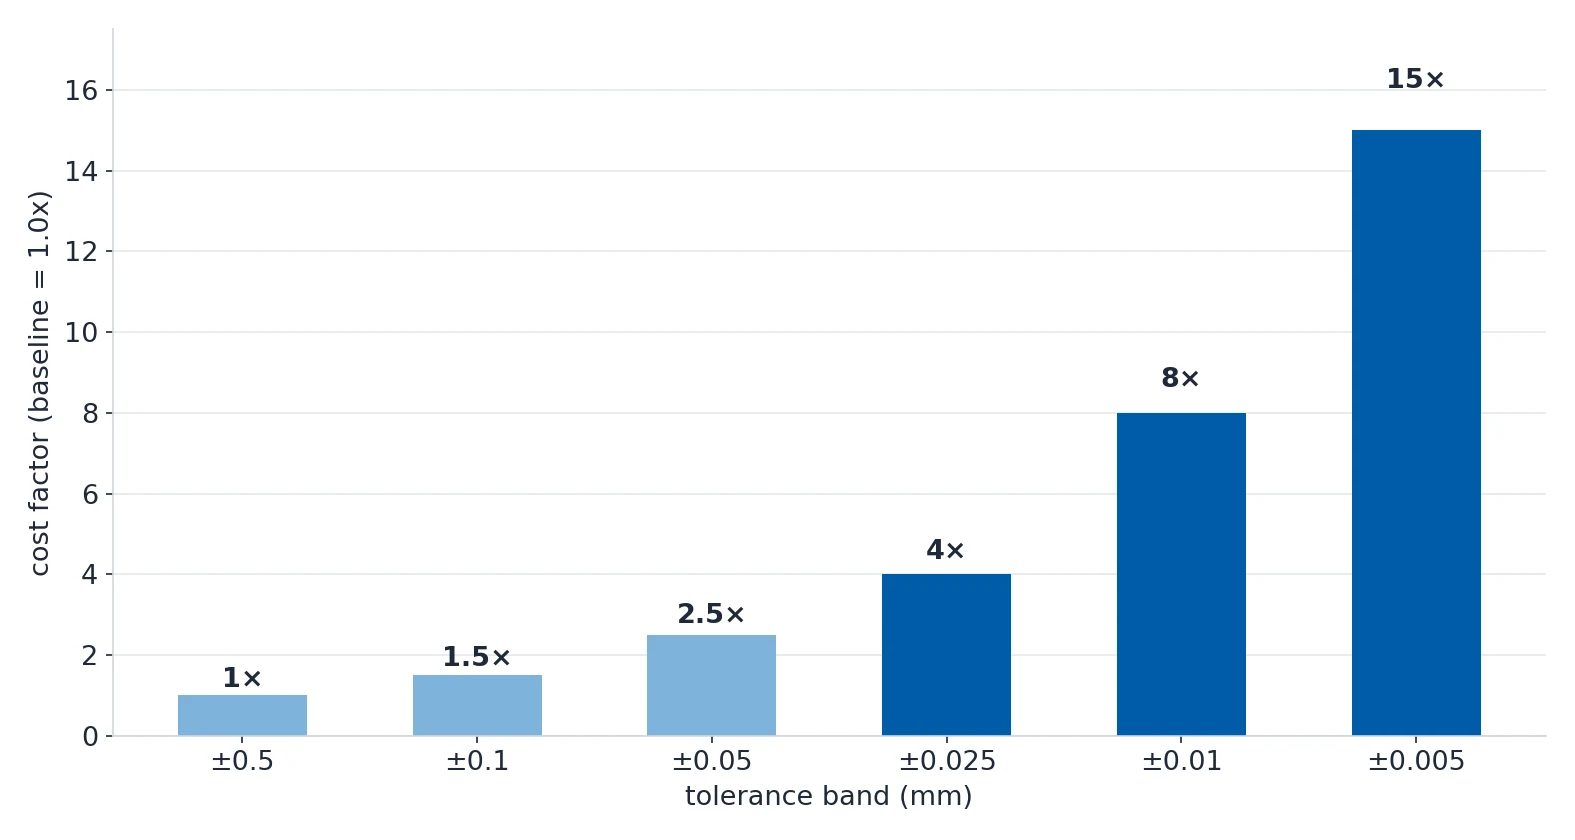
Zwei Regeln lassen das funktionieren. Erstens setzen Sie eine Zeile in den Schriftfeldkopf — GENERAL TOLERANCES PER ISO 2768-mK — und lassen Sie alles abdecken, was nicht einzeln ausgewiesen ist. Zweitens wenden Sie die 80/20-Regel an: Bei einem typischen Teil können 80% der Features in der lockersten Norm liegen und nur 20% brauchen eine engere Kontrolle. Wenn ein Maß weder Montage, Dichtung, Bewegung noch Sicherheit beeinflusst, gehört es in die Allgemeintoleranz.
Beachten Sie, dass die Oberflächenbeschaffenheit eine separate Spezifikation ist. Ein enges Maß erfordert keine glatte Oberfläche, und eine glatte Oberfläche rechtfertigt kein enges Maß.
Wandstärke, Höhe und Innenradien
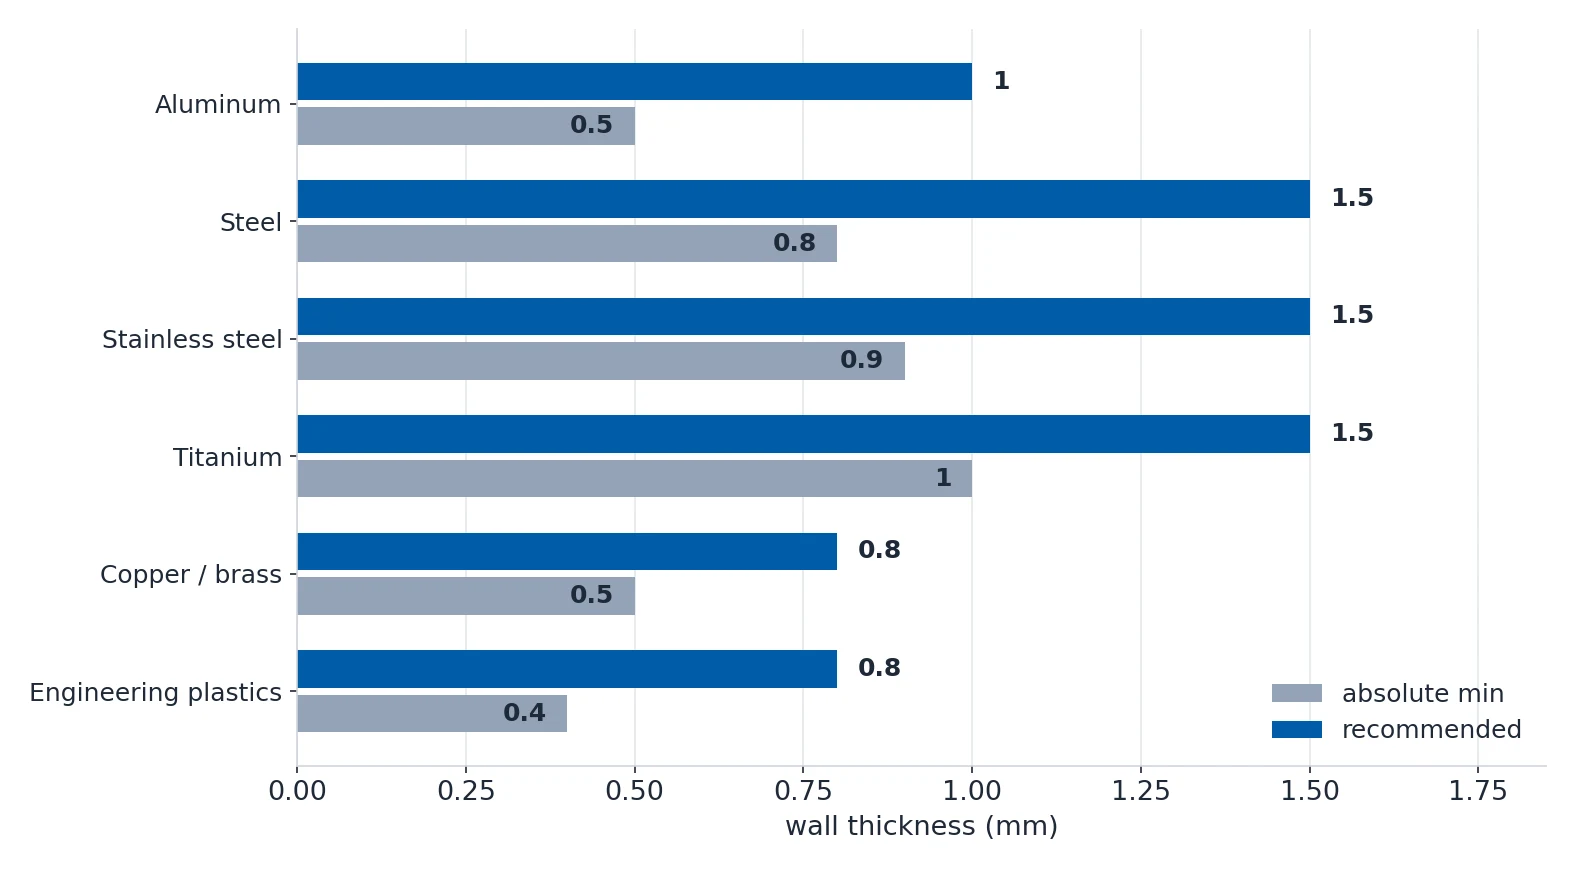
Unterhalb der empfohlenen Stärke versagt eine Wand nicht laut — sie vibriert, weicht vom Werkzeug aus und driftet aus der Toleranz. Das absolute Minimum ist die letzte Reserve; der empfohlene Wert ist der, den die Maschine wiederholbar trifft.
| Material | Absolutes Minimum | Empfohlen |
|---|---|---|
| Aluminium | 0.5 mm | 1.0 mm |
| Stahl | 0.8 mm | 1.5 mm |
| Edelstahl | 0.9 mm | 1.5 mm |
| Titan | 1.0 mm | 1.5 mm |
| Kupfer und Messing | 0.5 mm | 0.8 mm |
| Technische Kunststoffe | 0.4 mm | 0.8 mm |
Höhe und Radius folgen derselben Regel — die Geometrie muss den Schneidkräften standhalten, nicht nur der Zeichnung.
| Regel | Zahlenwert |
|---|---|
| Wandstärke im Verhältnis zur Höhe des tragenden Features | mindestens 1/5 |
| Grenze für freistehende Wände in Aluminium | 8× Wandstärke |
| Grenze für freistehende Wände in Stahl | 5× Wandstärke |
| Rippenstärke im Verhältnis zur Wandstärke | 0.6× |
| Rippenhöhe im Verhältnis zur Rippenstärke | höchstens 5× |
| Maximale Differenz zwischen Wänden am selben Teil | 20% |
| Innenradius, den ein 6 mm Fräser stehen lässt | R3 mm |
| Innenradius, den ein 10 mm Fräser stehen lässt | R5 mm |
| Innenradius, den ein 16 mm Fräser stehen lässt | R8 mm |
Wann eine Wand als dünn gilt
Eine Wand gilt als dünn, wenn das Verhältnis Höhe zu Stärke über 10:1 steigt oder wenn die absolute Stärke bei NE-Metallen unter etwa 2 mm und bei Stahl unter 1 mm fällt. Unter einem H:T-Verhältnis von 15:1 ist ein Teil verzeihlich; zwischen 15:1 und 30:1 braucht es die gesamte Bandbreite der Dünnwandtechniken; über 30:1 ist es vom ersten Schnitt an ein Hochrisikoteil.
Für einen 6 mm Hartstofffräser, der eine 2 mm Aluminiumwand schneidet, starten Sie mit Vc 300–400 m/min, fz 0.02–0.04 mm/tooth und ap von höchstens 0.5 mm und optimieren Sie dann weiter. Das sind etwa die Hälfte der Werte für dickes Aluminium, denn bei einer Dünnwand ist die radiale Auslenkung die Grenze, nicht die Werkzeugstandzeit. Der wichtigste Parameter ist die radiale Zustellung: halten Sie ae bei höchstens 25% des Werkzeugdurchmessers und verwenden Sie eine trochoidale oder adaptive Werkzeugbahn.
Loch- und Gewindekonstruktion, ohne doppelt zu zahlen
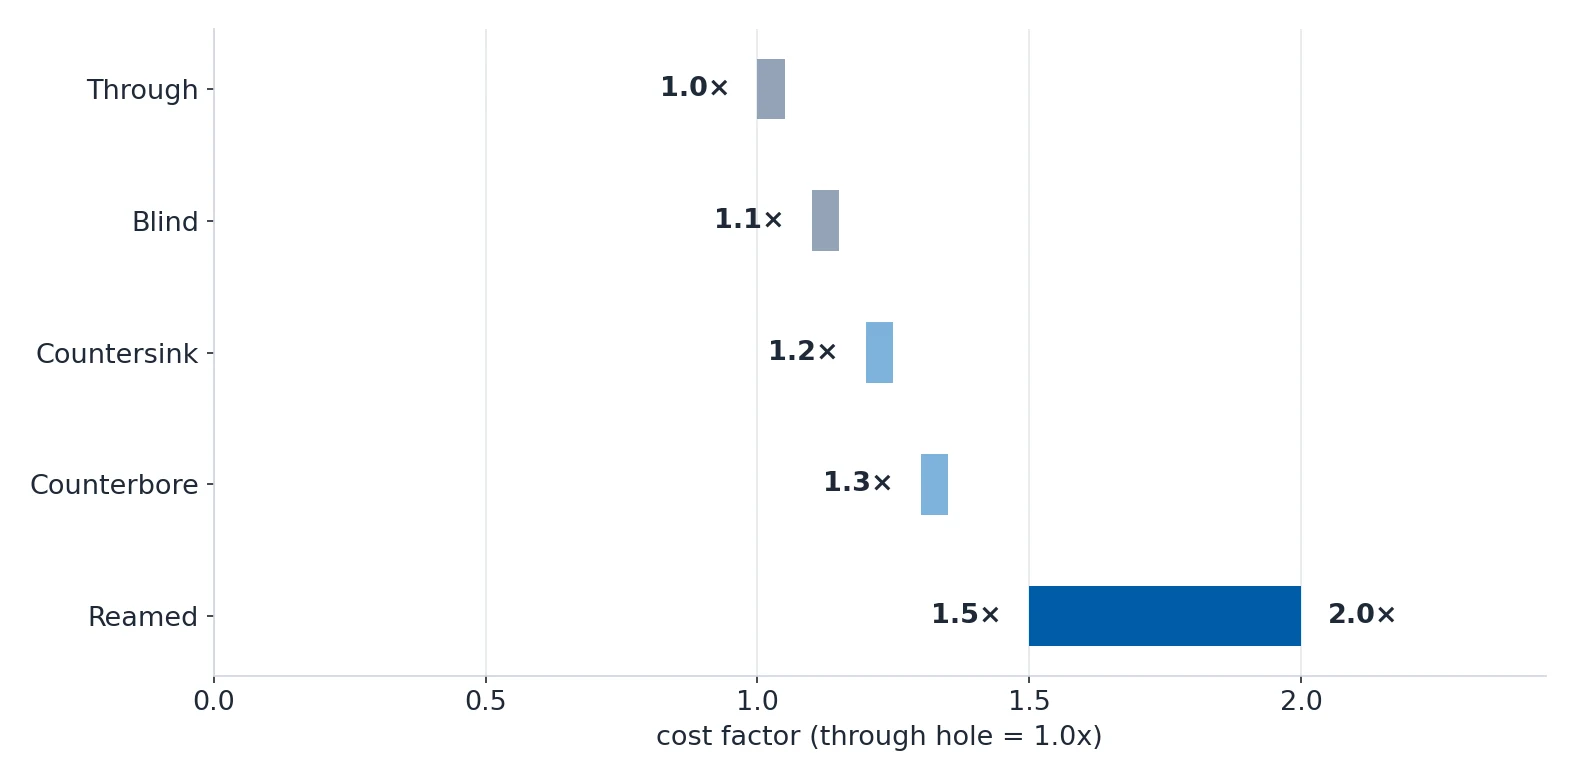
Jedes Lochfeature auf einer Zeichnung bedeutet einen Werkzeugwechsel und eine Operation. Ein präziseres Loch anzugeben, als die Funktion verlangt, ist der häufigste Weg, wie Käufer für dasselbe Feature doppelt zahlen.
| Lochart | Kostenfaktor | Hinweis |
|---|---|---|
| Durchgangsbohrung | 1.0× | Basis |
| Sacklochbohrung | 1.1× | eine zusätzliche Operation |
| Kegelsenkung | 1.2× | |
| Zylindrische Senkung | 1.3× | lässt eine Zylinderschraube bündig sitzen |
| Aufgeriebene Bohrung | 1.5–2.0× | zweite Operation, erreicht ±0.005–0.02 mm |
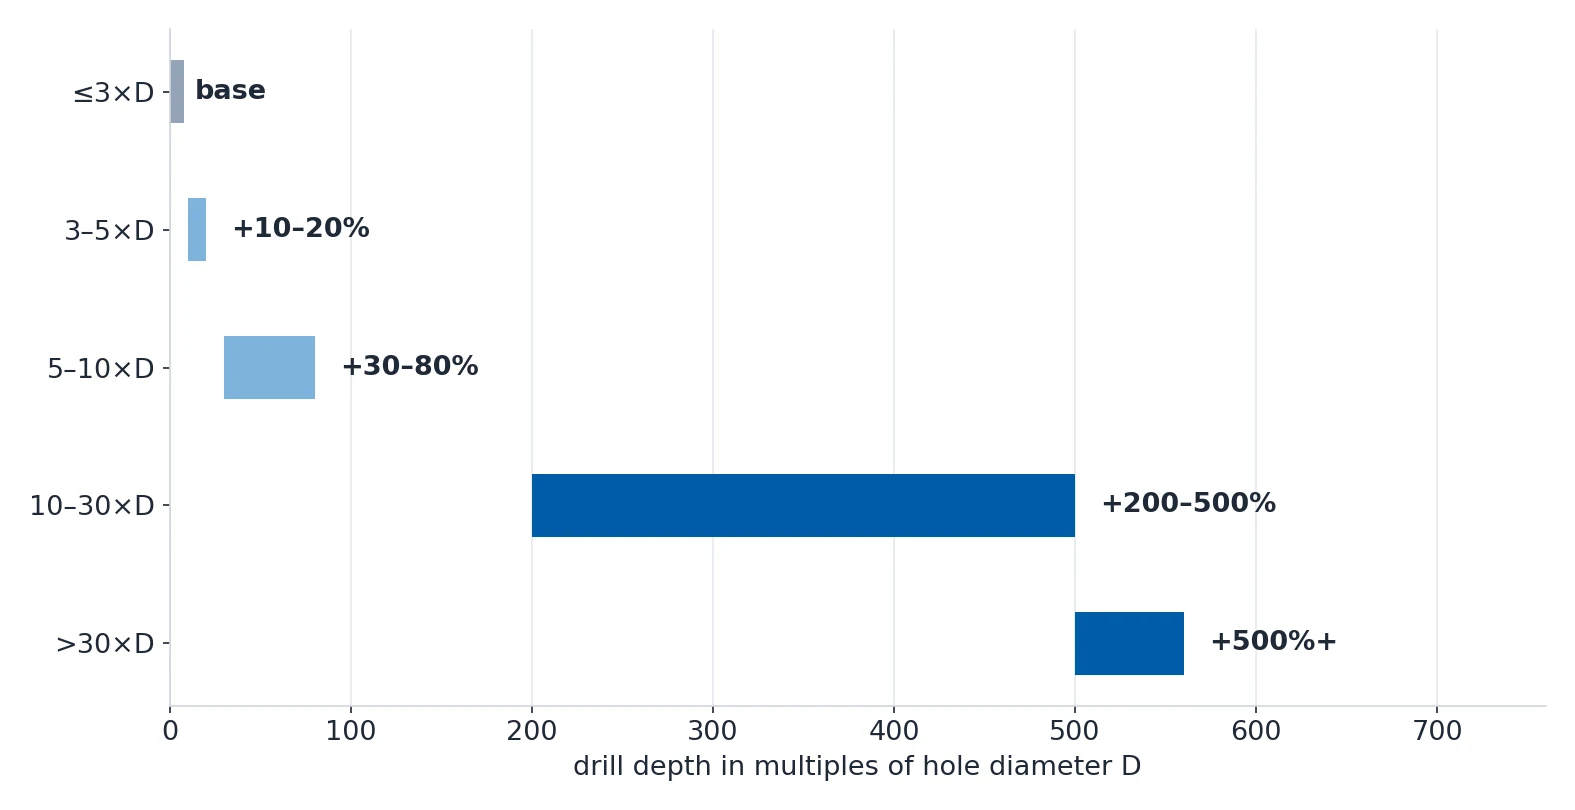
Die Tiefe ist die andere Hälfte der Lochkosten. Eine 10 mm Bohrung mit 50 mm Tiefe kostet 5–10× so viel wie dieselbe Bohrung bei 10×D, also ändern Sie die Konstruktion, statt dafür zu zahlen, wenn die Tiefe funktional nicht nötig ist.
| Bohrtiefe | Aufpreis |
|---|---|
| Bis 3× D | Basis |
| 3–5× D | +10–20% |
| 5–10× D | +30–80% |
| 10–30× D | +200–500% |
| Über 30× D | +500%+ |
Gewinde folgen derselben Logik, und die Gewindetiefe wird vom Material bestimmt, nicht vom Verbindungselement.
| Material | Mindestgewindetiefe |
|---|---|
| Aluminium | 1.5× D, empfohlen 1.5–2.0× D |
| Stahl | 1.0× D |
| Titan | 0.75× D |
Unterhalb des letzten vollen Gewindes lassen Sie 3–5 Gewindegänge frei: 2–3 Gewindegänge für den Gewindeanlauf des Bohrers plus 1–2 Gewindegänge für das, was ein Flachbohrer stehen lässt, was für M10x1.5 4.5–7.5 mm sind. Geben Sie Gewindetiefe und Bohrtiefe getrennt an, zum Beispiel M8x1.25-6H THRU 12, DRILL 18 DEEP, damit der Zerspaner nicht raten muss und der Gewindebohrer nicht bricht.
Weitere zwei Regeln lohnen die Prüfung. Halten Sie den Lochmittelpunkt mindestens 1.5× D vom nächstgelegenen Rand entfernt und 2.0× D bei einem geschnittenen Loch, sonst wölbt sich die umgebende Wand und reißt. Zwischen Löchern halten Sie die Mittelpunkte bei gleichem Durchmesser mindestens 2.0× D auseinander und lassen Sie mindestens 1.0 mm Wandstärke — besser 3 mm — zwischen einem Loch und einer benachbarten Tasche oder Nut.

Was DFM tatsächlich einspart
Die folgenden Einsparungen stammen aus Konstruktionsänderungen, die die Funktion erhalten. Sie sind danach geordnet, wie stark sie den Stückpreis bewegen.
| Konstruktionsänderung | Einsparung pro Teil |
|---|---|
| Zwei Teile zu einem Teil zusammenfassen | $5–20 pro Baugruppe |
| Eine Spannung eliminieren, indem Features auf eine Seite wandern | $30–80 pro Charge |
| Innenradius von R1.5 auf R3 mm vergrößern | $3–8 |
| Eine nicht kritische Toleranz von ±0.01 auf ±0.05 mm erweitern | $5–15 |
| Eine Tasche bis zur Kante öffnen | $2–5 |
| Zehn solche Änderungen zusammen | $24–63 pro Teil |
| Zehn solche Änderungen bei einer 500-Teile-Bestellung | $12,000–$31,500 |
Die Losgröße verändert den Stückpreis für sich genommen, weil die Spannung eine Fixkostenposition ist, Material und Schnittzeit aber nicht.
| Menge | Spannung pro Teil | Gesamt pro Teil |
|---|---|---|
| 1–5 Stück | $100–500 | $130–580 |
| 100–500 Stück | $1–5 | $26–75 |
| 1,000–5,000 Stück | $0.10–0.50 | $20–60 |
| 10,000+ Stück | — | $18–55, also 0.8–0.9× der Basis |
Manchmal ist die richtige DFM-Antwort nicht eine bessere Zeichnung, sondern ein anderer Prozess. Entscheiden Sie das, bevor die Konstruktion eingefroren ist, denn ein Teil, das nur für CNC ausgelegt ist, bleibt dauerhaft in dieser Kostenstruktur gefangen.
| Alternativer Prozess | Günstiger um | Lohnt sich ab |
|---|---|---|
| Feinguss mit CNC-Fertigbearbeitung | 40–70% | 200+ Teilen |
| Wasserstrahl für große Flächen bei geringer Genauigkeit | 50–80% | 10+ Teilen |
| Automatische Drehmaschine für kleine Rotationsteile | 30–50% | 500+ Teilen |
| Druckguss | 60–90% | 5,000+ Teilen |

Wie Sie eine DFM-saubere Zeichnung freigeben
Eine DFM-saubere Zeichnung ist eine vollständige Anfrage. Zwölf Punkte trennen ein genaues Angebot von einer groben Spanne, und ein guter Betrieb gibt das Angebot in denselben Kostenelementen zurück, sodass Sie Zeile für Zeile vergleichen können.
- 2D-Zeichnung plus 3D-CAD (STEP oder IGES)
- Materialangabe mit Zertifikatsanforderung
- Menge, mit Zielmenge und Mindestmenge
- Toleranzangaben mit markierten kritischen Maßen
- Oberflächenbeschaffenheit je Fläche
- Art der Oberflächenbehandlung
- Prüf- und Qualitätsanforderungen, etwa CMM FAI oder PPAP-Level
- Geltende Norm, ASME Y14.5 oder ISO 1101
- Zieltermin, nicht "ASAP"
- Lieferziel und Incoterms
- Verpackungsanforderungen
- Jahresbedarfsprognose, wenn das Teil wiederkehrend ist
Wenn Sie die DFM-Arbeit dem Betrieb überlassen wollen, fordern Sie das in der Anfrage ausdrücklich an und geben Sie an, was geprüft werden soll: Anzahl der Spannvorgänge, Wandstärke, Toleranzverteilung, Locharten und Rohmaß. Ein ernsthafter Betrieb stellt 3–5 Rückfragen und nennt dann innerhalb von 3–7 Werktagen ein Angebot. Betriebe, die ohne jede Frage anbieten, sind diejenigen, die raten — und die Rechnung dafür zahlen Sie später.
Der billigste Moment, eine Konstruktion zu korrigieren, ist vor der Freigabe der Zeichnung. Der zweitbilligste ist vor der Bestellung. Danach ist jede Änderung eine Änderungsanforderung.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.