Was ist die minimale Wandstärke bei CNC-Bearbeitung?
Die absolute minimale Wandstärke bei CNC-Bearbeitung beträgt 0.5 mm bei Aluminium, 0.8 mm bei Stahl, 0.9 mm bei Edelstahl, 1.0 mm bei Titan, 0.5 mm bei Kupfer und Messing und 0.4 mm bei technischen Kunststoffen. Die empfohlenen Werte sind meist doppelt so hoch: 1.0 mm, 1.5 mm, 1.5 mm, 1.5 mm, 0.8 mm und 0.8 mm. Der absolute Mindestwert ist die Grenze, bis zu der die Wand überhaupt noch geschnitten werden kann. Der empfohlene Wert ist die Grenze, bis zu der die Maschine das Teil reproduzierbar fertigen kann — und genau diese Zahl sollte auf Ihrer Zeichnung stehen.
Die Zahlen: Minimale Wandstärke nach Werkstoff
Jeder Werkstoff versagt auf seine eigene Weise an seiner eigenen Grenze, deshalb gibt es keine einzige universelle Zahl.
| Werkstoff | Absolutes Minimum | Empfohlen | Was bei zu dünner Wand passiert |
|---|---|---|---|
| Aluminium (6061, 7075) | 0.5 mm | 1.0 mm | Rattern bei der Finish-Bearbeitung, die Wand weicht vom Fräser weg, das Maß geht aus der Toleranz. Dünne Aluminiumwände vibrieren und ergeben eine schlechte Oberflächenqualität. |
| Stahl (1045, 4140) | 0.8 mm | 1.5 mm | Die Werkzeugauslenkung bei 0.5 mm ist bei Stahl gravierend, die Wände biegen sich nach innen. Härtere Stahlarten verstärken das: das Werkzeug schleift statt zu schneiden. |
| Edelstahl (304, 316) | 0.9 mm | 1.5 mm | Edelstahl verfestigt sich schnell. Dünne Wände überhitzen, verziehen sich und können reißen, der Werkzeugverschleiß beschleunigt sich dramatisch. |
| Titan (Ti-6Al-4V) | 1.0 mm | 1.5 mm | Titan hat eine geringe Wärmeleitfähigkeit, daher staut sich in dünnen Bereichen Wärme und es entsteht thermischer Verzug. Extrem langsame Vorschübe sind erforderlich. |
| Kupfer und Messing | 0.5 mm | 0.8 mm | Das weiche Material hilft, Kupfer kann sehr dünn werden. Sehr dünne Kupferwände sind beim Handling jedoch zerbrechlich und können sich vor der Montage verbiegen. |
| Technische Kunststoffe (Delrin, Nylon, PEEK) | 0.4 mm | 0.8 mm | Kunststoffe lenken unter der Schnittkraft aus, dünne Wände weichen vom Werkzeug weg und ergeben inkonsistente Maße. PEEK ist steifer, kostet aber 10× mehr. |

Unter 0.8 mm bei Metall lautet die ehrliche Frage, ob Gießen oder Metall-Spritzguss der bessere Prozess ist. Eine dünnwandige komplexe Form aus Feinguss mit CNC-Fertigungsbearbeitung kostet pro Teil 40–70% weniger und rechnet sich ab 200 Stück.
Warum es zwei Zahlen gibt
Das absolute Minimum und der empfohlene Wert beantworten zwei verschiedene Fragen. Das Minimum beantwortet: „Kann das überhaupt geschnitten werden?“ Der empfohlene Wert beantwortet: „Kann das jedes Mal gleich geschnitten werden?“
Dieser Unterschied kostet echtes Geld, denn Dünnwände erfordern reduzierte Vorschübe, zusätzliche Zustellgänge und oft eine zusätzliche Spannung mit Spezialwerkzeug.
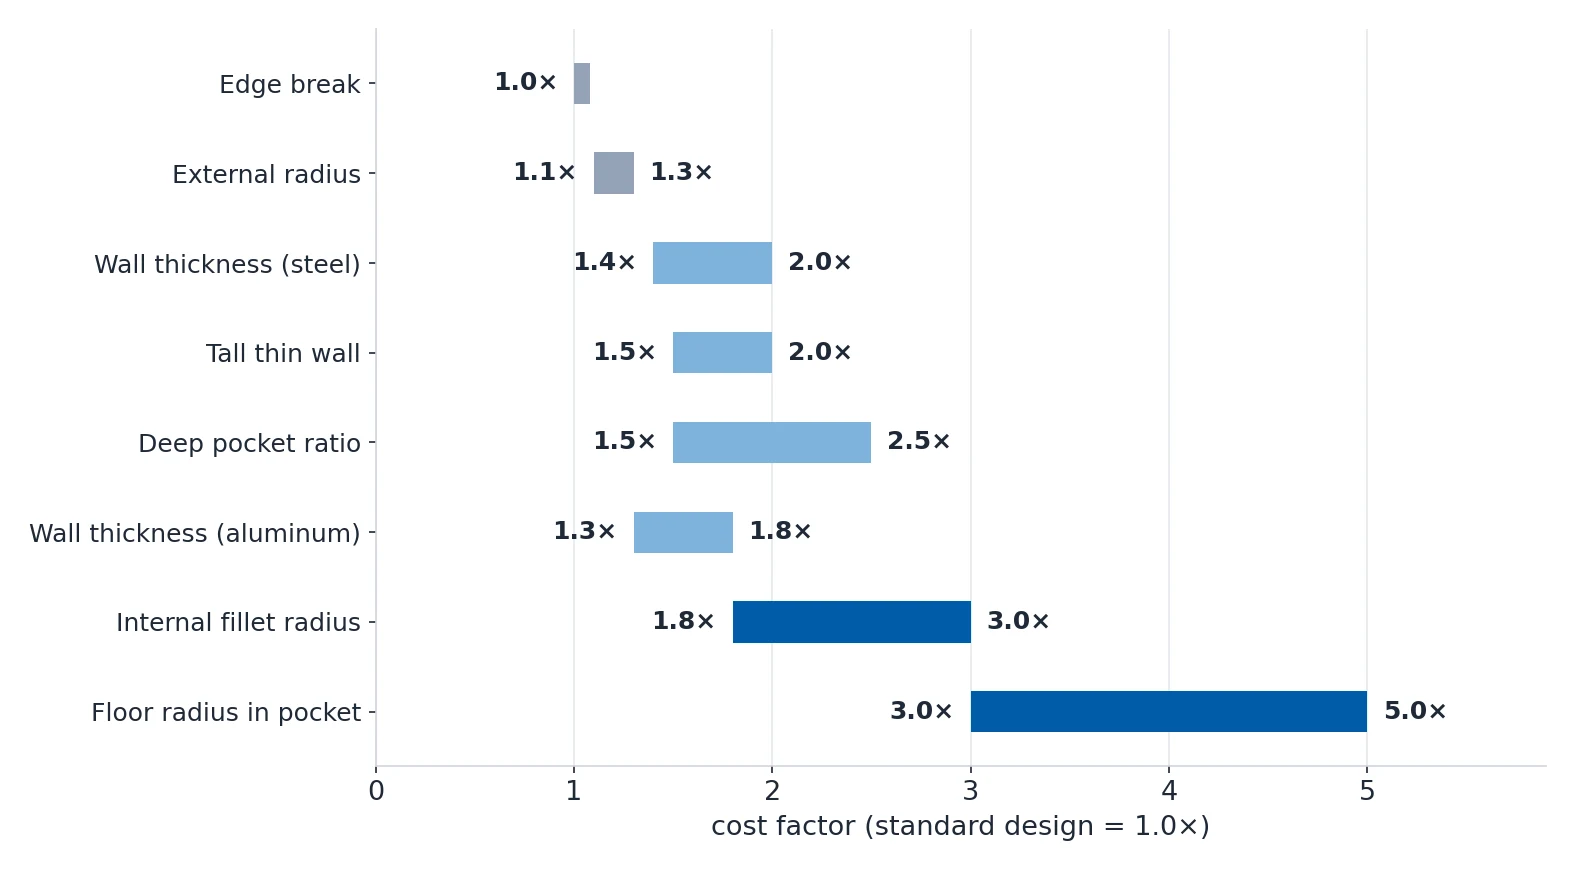
| Designmerkmal | Standardausführung | Enge oder schwierige Ausführung | Kostenfaktor |
|---|---|---|---|
| Wandstärke (Aluminium) | mindestens 1.0 mm | 0.5–0.8 mm | 1.3–1.8× |
| Wandstärke (Stahl) | mindestens 1.5 mm | 0.8–1.2 mm | 1.4–2.0× |
| Innenradius | R3–R6 mm | R0.5 mm oder kleiner | 1.8–3.0× |
| Bodenradius in der Tasche | R1–R3 mm | R0 (scharf) | 3.0–5.0× |
| Kantenbruch | 0.5 mm Fase (Standard) | Scharfe Kanten, ohne Bruch | 1.0×, aber höheres Handhabungsrisiko |
| Außenradius | Scharf oder 0.5 mm Bruch | Großer sichtbarer Radius, R5 und größer | 1.1–1.3× |
| Seitenverhältnis tiefer Taschen | Tiefe höchstens 4× Breite | Tiefe über 6× Breite | 1.5–2.5× |
| Hohe Dünnwand | Höhe höchstens 5× Dicke | Höhe über 8× Dicke | 1.5–2.0× |
Wände, die auf der Mindestdicke geschnitten werden, brauchen 30–80% mehr Bearbeitungszeit als Wände in der empfohlenen Dicke. Das ist die Zahl, die Sie einem Konstrukteur vorlegen müssen, der eine 0.6 mm starke Aluminiumwand möchte — nicht das absolute Minimum.
Wie hoch kann eine Wand sein
Allein die Wandstärke entscheidet nicht, ob eine Wand übersteht. Die Höhe entscheidet, und zwar über zwei Kennwerte.

| Regel | Richtwert | Warum es wichtig ist |
|---|---|---|
| Verhältnis Wandhöhe zu Feature | Wandstärke mindestens 1/5 der angrenzenden Featurehöhe | Eine hohe, dünne Wand verhält sich wie ein Kragarm. Eine 10 mm hohe Wand braucht mindestens 2 mm Dicke, um der Auslenkung durch Schnittkräfte zu widerstehen. |
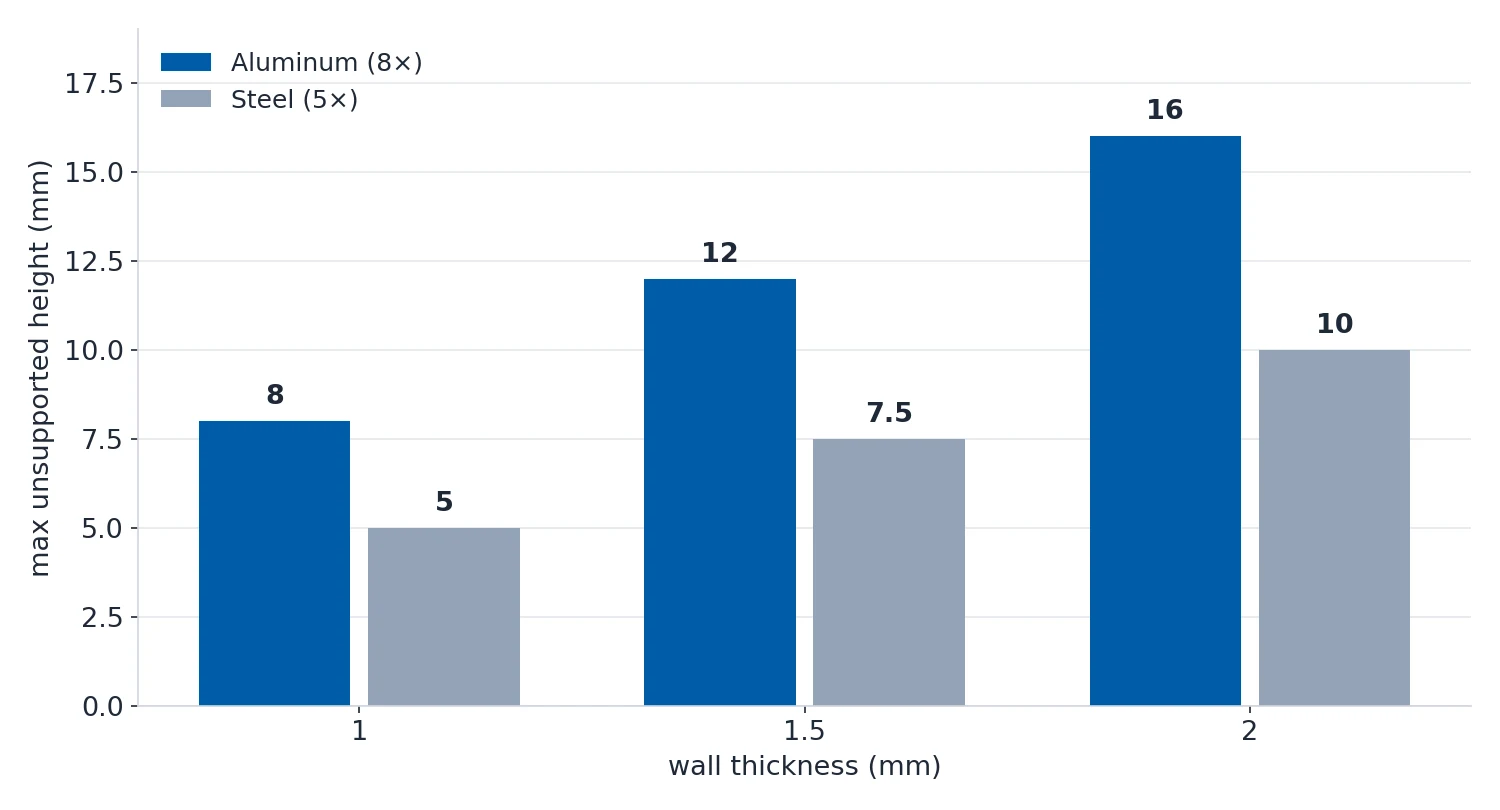
| Höhe ohne Stützung | Maximale Höhe ohne Stützung = 8× Wandstärke bei Aluminium, 5× bei Stahl | Oberhalb dieses Verhältnisses vibriert die Wand bei der Bearbeitung. Entweder die Wand verdicken oder Rippen ergänzen. |
| Einheitliche Wandstärke | Wände am selben Teil innerhalb von 20% voneinander halten | Ungleichmäßige Wände führen zu ungleichmäßiger Abkühlung bei der Wärmebehandlung und ungleichmäßigem Stressabbau, was zu Verzug führt. |
| Eckenübergang | Gleichmäßige Übergänge zwischen dicken und dünnen Bereichen | Abrupte Dickenänderungen erzeugen Spannungskonzentrationen. Beim Übergang einen Radius oder eine Verjüngung ergänzen. |
| Rippendesign | Rippendicke = 0.6× Wandstärke, Rippenhöhe höchstens 5× Rippendicke | Dicke Rippen erzeugen in Gussteilen Lunker auf der gegenüberliegenden Fläche und verlängern die Bearbeitungszeit beim CNC-Fräsen. |
Wann eine Wand dünn wird
Eine Wand gilt als dünn, wenn das Verhältnis von Höhe zu Dicke über 10:1 steigt oder wenn die absolute Dicke bei NE-Metallen unter etwa 2 mm und bei Stahl unter 1 mm fällt. Darunter ist die Standard-Hartspannung nicht mehr sicher.
Die Anwendungshilfen arbeiten mit drei Bändern: unter 15:1 ist das unkritisch, 15–30:1 erfordert die gesamte Bandbreite der Dünnwandtechniken, und über 30:1 ist das Teil ab dem ersten Schnitt ein Hochrisikoteil.
Der Grund, warum das Material hier so entscheidend ist, sind Wärmeleitfähigkeit und Eigenspannungen.
| Werkstoff | CTE (×10⁻⁶/K) | Wärmeleitfähigkeit (W/m·K) | Empfindlichkeit gegen Eigenspannungen |
|---|---|---|---|
| Aluminium 6061 | 23.6 | 167 | Hoch (gewalztes Blech) |
| Aluminium 7075 | 23.4 | 130 | Sehr hoch (geglüht, ohne Stressabbau) |
| Titan Grade 5 | 8.6 | 6.7 | Mittel (geschmiedet) / hoch (Blech) |
| Edelstahl 304 | 17.3 | 16 | Hoch (gewalztes Blech) |
| Stahl 1018 | 11.6 | 52 | Mittel |
| Invar 36 | 1.3 | 11 | Niedrig (Entwurfswahl für niedrigen CTE) |
Eine Wand, die in der Maschine plan herauskommt und auf der Werkbank verzieht, ist kein Fertigungsfehler. Der Verzug ist die elastische Rückfederung aus der Spannkräfte plus die Neuverteilung der Eigenspannungen beim Materialabtrag. Messen Sie das Teil in der Spannung und danach freistehend: die Differenz zwischen beiden ist der elastische Anteil und gehört zur Vorrichtung, während jede verbleibende Restbiegung zum Prozess gehört.
Eine Dünnwand bearbeiten, ohne dass sie sich bewegt
Die Schnittparameter an einer Dünnwand liegen ungefähr bei der Hälfte dessen, was dasselbe Werkzeug in einem dicken Bereich fahren würde, weil an einer Dünnwand die Grenze die radiale Auslenkung ist und nicht die Werkzeugstandzeit.
Bei einem 6 mm Hartmetallfräser, der eine 2 mm starke Aluminiumwand schneidet, starten Sie mit Vc 300–400 m/min, fz 0.02–0.04 mm/tooth und ap von höchstens 0.5 mm und optimieren Sie dann nach. Halten Sie den radialen Eingriff ae bei höchstens 25% des Fräserdurchmessers und verwenden Sie eine trochoidale oder adaptive Werkzeugbahn.
Die zweite Hälfte des Problems ist die Spanntechnik, und von dort kommt der größte Teil der Dünnwandverformung tatsächlich.
| Spannmethode | Mindestwandstärke | Materialeignung | Typische Auslenkung | Beste Verwendung |
|---|---|---|---|---|
| Hartbacken (Standard) | mindestens 6 mm | Alle Metalle | 0.1–0.3 mm | Nur dicke Teile |
| Weichbacken (bearbeitbar) | mindestens 1.5 mm | Alle Metalle | 0.02–0.05 mm | Allgemeine Dünnwände |
| Vakuumspanner | mindestens 0.3 mm (Folie) | Nicht porös, jedes Metall | 0.01–0.03 mm | Blech, leichte Schnitte |
| Magnetspanner | mindestens 1 mm | Nur ferromagnetisch | 0.02–0.08 mm | Geschliffene Stahlplatten |
| Wachseinspannung | mindestens 0.5 mm | Alle Metalle, thermische Belastung vermeiden | 0.01–0.05 mm | Schruppen von Dünnwänden |
| Niedrigschmelzlegierung | mindestens 0.5 mm | Alle Metalle, thermische Historie prüfen | 0.005–0.02 mm | Komplexe Dünnwandhohlräume |
| Opferstege oder -ansätze | Beliebig, nach Konstruktion | Alle Metalle | Praktisch null | Die beste allgemeine Lösung |
Zwei Regeln sollte man auswendig kennen. Magnetspanner funktionieren nur auf ferromagnetischem Material, also Kohlenstoffstahl, Werkzeugstahl und teilweise rostfreier Stahl der 400-Serie; austenitischer Edelstahl wie 304 und 316 sowie Titan in Grade 2 und Grade 5 sind im Wesentlichen unmagnetisch und halten nicht. Und konstruktiv ausgelegte Opferstege sind die beste allgemeine Lösung, weil sie aus einem Dünnwandproblem ein Dickwandproblem machen.
Um herauszufinden, welcher Mechanismus die Verformung verursacht, messen Sie statt zu raten.
| Methode | Was sie misst | Genauigkeit | Beste für |
|---|---|---|---|
| CMM in der Spannung gegenüber freistehend | Spannauslenkung plus Restfreigabe | ±0.001 mm | Alle Dünnwandteile |
| Bohrlochmethode (ASTM E837) | Eigenspannung nahe der Oberfläche | ±10 MPa | Prozessqualifikation |
| Schlitz- oder Konturverfahren | Eigenspannung in Abhängigkeit von der Tiefe | ±20 MPa | Platten und Rundmaterial |
| XRD sin²(ψ) | Eigenspannung an der Oberfläche | ±5 MPa | Hochwertige Teile und Luft- und Raumfahrtteile |
| CAD-Simulation (FEA) | Sagt die Auslenkung voraus | Nur Trend | Prüfung in der Konstruktionsphase |
Bei FEA ist eine Warnung angebracht. Die meisten FEA-Modelle berücksichtigen nur die Schnittkraft auf einem spannungsfreien Rohling und lassen die Eigenspannungsfreigabe beim Materialabtrag außer Betracht. Bei dicken Teilen ist das ein kleiner Fehler; bei Dünnwänden ist es die dominante Verformungsquelle, und genau deshalb unterschätzt eine Simulation die Dünnwandverformung um 2–5×. Betrachten Sie FEA als Vorhersage der Form und nicht der Größenordnung, es sei denn, Sie nehmen sowohl das Eigenspannungsfeld als auch einen schrittweisen Materialabtrag mit auf.
Vergessen Sie die Beschichtung nicht
Eine 0.6 mm starke Wand mit einer 25 µm dicken Eloxalschicht je Seite ist nicht mehr eine 0.6 mm starke Wand. Das Eloxieren addiert 25 µm je Seite, also 0.05 mm insgesamt, und die Toleranzkette verbraucht den Rest der Reserve. Addieren Sie zur Mindestwandstärke 2× die Beschichtungsdicke, und rechnen Sie das vor der Bearbeitung ein, nicht danach.
Dieselbe Regel gilt für jede Tasche, die eine Dichtung aufnehmen soll. Ein O-Ring oder Dichtstoff kann in einer scharfen Ecke nicht korrekt anliegen, und es entsteht ein Leckpfad. Geben Sie für jede Tasche, die eine Dichtung, eine Beilage oder einen O-Ring aufnimmt, einen Mindest-Bodenradius von R0.5–R1.0 mm an.

Wie man die Wandstärke auf der Zeichnung angibt
Die Wandstärke ist ein abgeleitetes Maß — sie hängt von der Taschentiefe und der Position des Taschenbodens ab — wird sie nicht ausgewiesen, wird sie zum Streitpunkt. Das sind die Fehler, die am häufigsten auftreten.
| # | Fehler | Was passiert | Richtiger Ansatz |
|---|---|---|---|
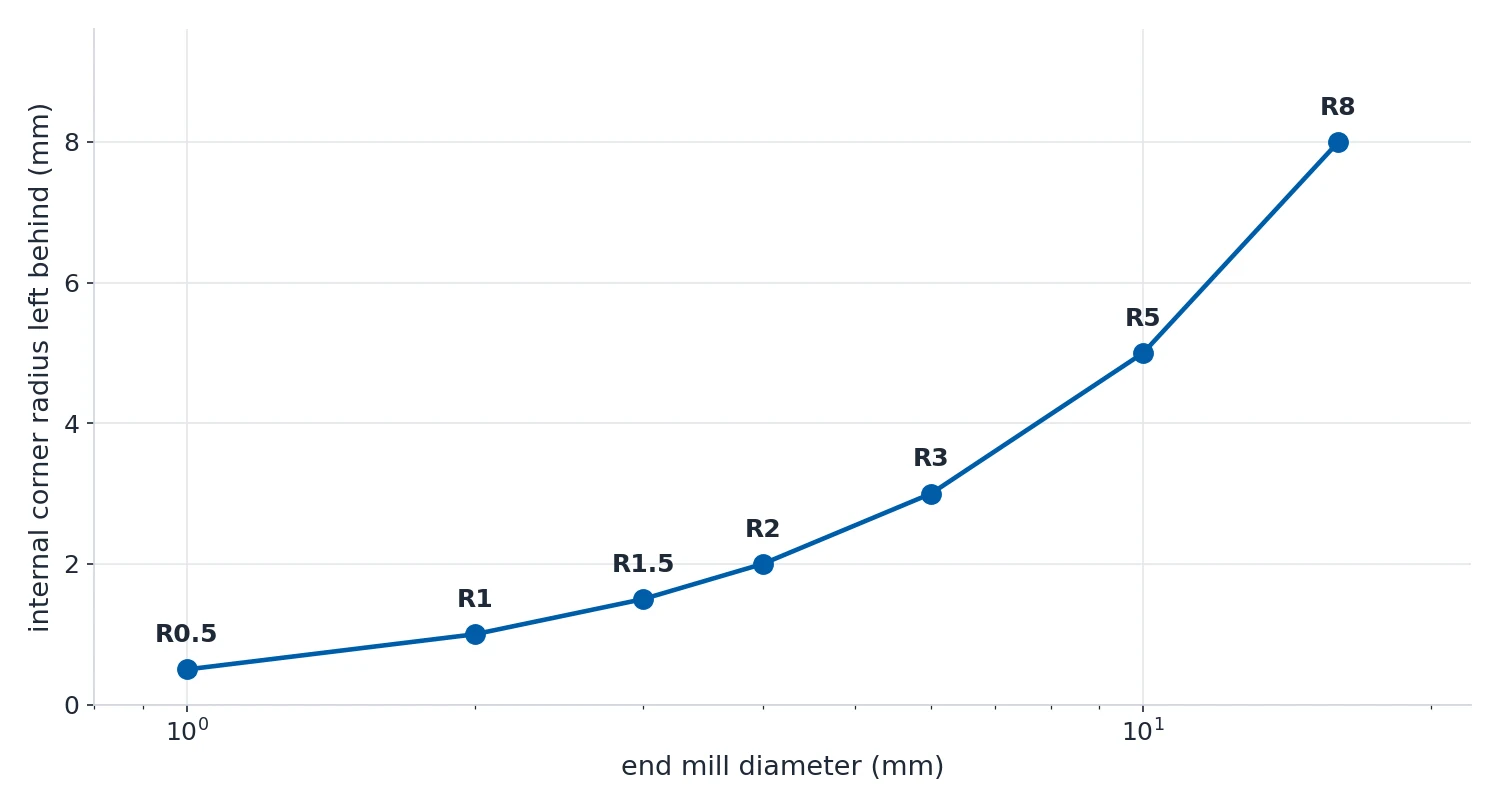
| 1 | R0-Innenecken vorgegeben | Mit Standardfräsern unmöglich. Der Zerspaner muss Draht-EDM verwenden oder eine Konstruktionsänderung verlangen, und das Projekt gerät ins Rutschen. | Alle Innenecken brauchen einen Radius von mindestens R0.5 mm, passend zu den Standard-Werkzeuggrößen. |
| 2 | Ungleiche Radien am selben Feature | Erfordert mehrere Werkzeugwechsel und erhöht Rüstzeit und Kosten. | Verwenden Sie nach Möglichkeit pro Taschenfeature nur einen Radius. |
| 3 | Sehr dünne Wände direkt neben dicken Bereichen | Die dünne Wand verzieht sich oder lenkt durch den Stress im benachbarten dicken Bereich aus, und das Maß liegt außerhalb der Konformität. | Halten Sie die Wandstärke einheitlich und sorgen Sie für gleichmäßige Übergänge. |
| 4 | Tiefe Taschen mit kleinem Bodenradius | Erfordert ein langes, dünnes Werkzeug, das auslenkt, was zu schlechter Oberfläche, ungenauen Maßen und Werkzeugbruch führt. | Erhöhen Sie den Bodenradius proportional zur Taschentiefe. |
| 5 | Kein Kantenbruch angegeben | Die Fertigung verwendet den Standard von 0.5 mm Bruch. Meistens in Ordnung, aber wenn Sie scharfe Kanten brauchten, ist das Teil bereits falsch. | Geben Sie scharfe Kanten ausdrücklich an, oder ergänzen Sie BREAK SHARP EDGES 0.5 mm MAX in den Zeichnungshinweisen. |
| 6 | Auszugs- oder Formschrägungswinkel bei einem CNC-Teil angegeben | Die Formschräge ist für Guss- und Spritzgussteile und verwirrt den Zerspaner. CNC kann eine Verjüngung schneiden, aber „Formschräge“ impliziert eine Form. | Geben Sie die tatsächliche Verjüngung als Maßangabe an, etwa eine 1:50-Verjüngung, und nicht als „Formschräge“. |
| 7 | Radien kleiner als das für die Featuretiefe verfügbare Werkzeug | Eine 20 mm tiefe Tasche mit R0.5-Ecken benötigt ein 1 mm Werkzeug, das zu lang und zu flexibel ist. Das Werkzeug bricht oder lenkt aus. | Die Auskragung sollte 8× Werkzeugdurchmesser nicht überschreiten. Verwenden Sie in tiefen Taschen größere Radien. |
| 8 | Beschichtungsdicke an Dünnwänden ignoriert | Die Wand war nominell 0.6 mm, das Eloxieren addiert 25 µm je Seite, und die Toleranzkette frisst den Rest auf. | Addieren Sie zur Mindestwandstärke 2× die Beschichtungsdicke. |
Zwei kleinere Angaben sollten Sie ebenfalls richtig machen. Der Industriestandard für Kantenbrüche ist eine 0.5 mm Fase oder ein Radius an allen scharfen Kanten, und Standard-Senkwinkel sind 60°, 82°, 90° und 120°.
Die ganze Methodik läuft auf eine Gewohnheit hinaus: geben Sie die minimale Wandstärke auf der Zeichnung als kritisches Maß an und legen Sie jeden Innenradius auf einen einzigen Werkzeugradus aus. Alles Weitere folgt daraus.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.