CNC-Bearbeitungskosten senken, ohne das Design zu ändern
Die billigste Kostensenkung ist überhaupt keine Designänderung: Es ist die richtige Menge zu bestellen und dem Betrieb die richtige Rohstoffgröße zu geben. Rüsten ist eine Fixkostenposition, und Material wird nach Kilogramm oder nach Stangen gekauft, also bewegen diese beiden Hebel den Stückpreis, ohne ein einziges Merkmal in der Zeichnung anzufassen. Die Designänderungen, die sich tatsächlich bezahlt machen, sind meist klein — eine Toleranz lockern, die niemand brauchte, eine Tasche bis zur Kante öffnen, statt drei Radien nur einen einzigen zu verwenden — und sie ändern die Zeichnung, nicht die Funktion.
Wo das Geld tatsächlich hingeht
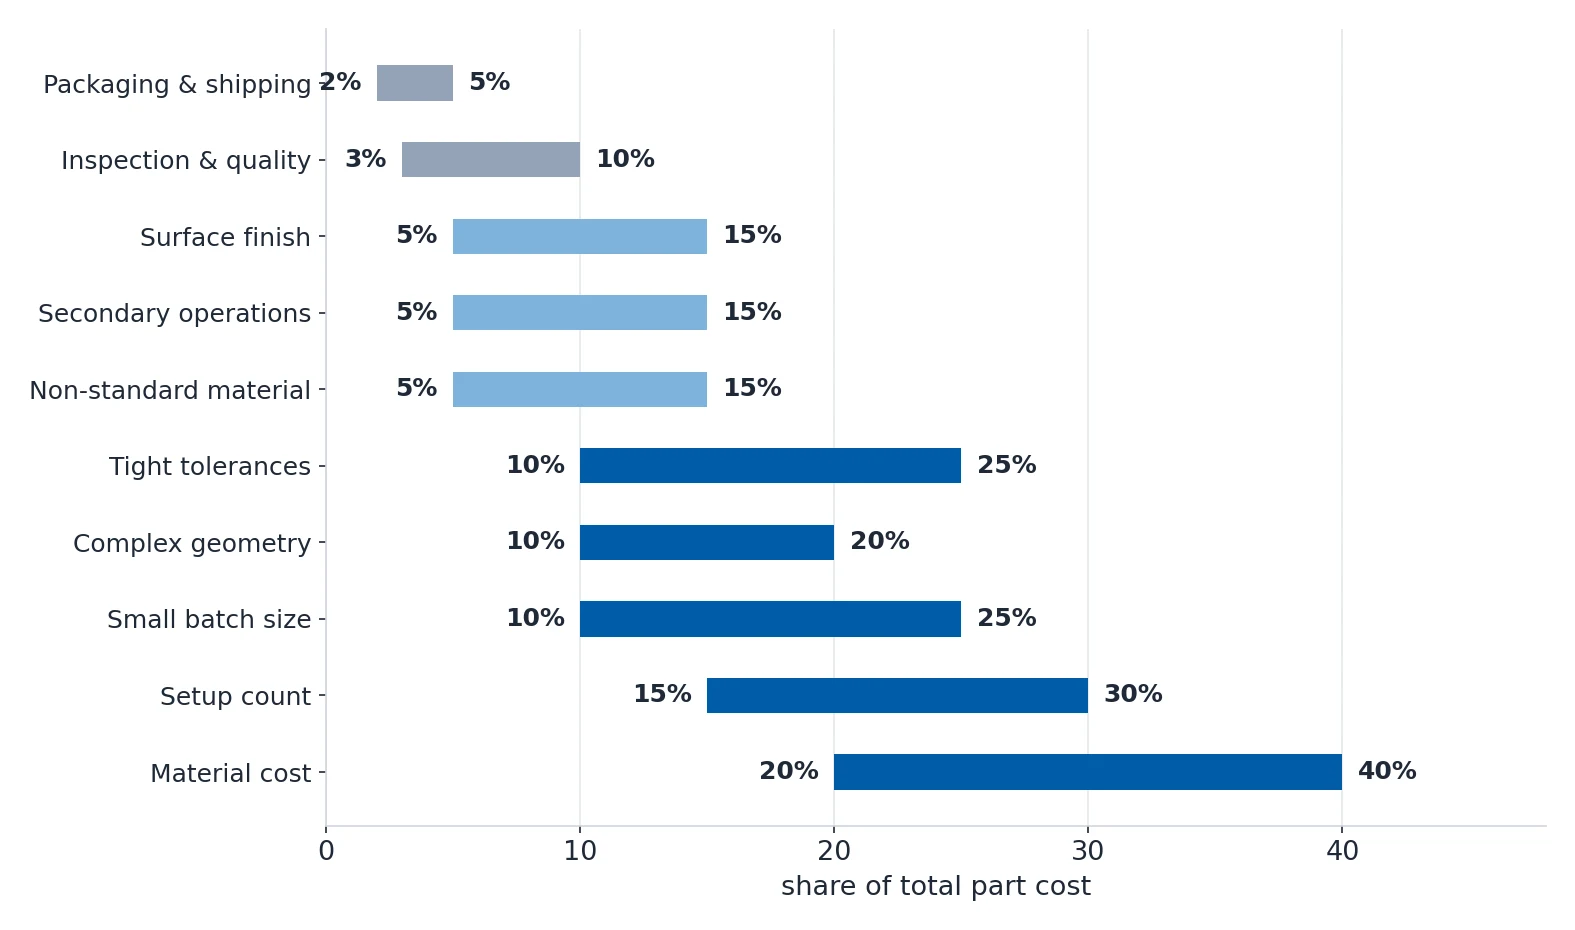
Ein CNC-Angebot ist nicht eine Zahl, und erst das Verständnis der einzelnen Positionen erlaubt Ihnen, sie zu verschieben.
| Rang | Kostentreiber | Typischer Kostenanteil | Wirkung auf die Kostenspanne | Kernerkenntnis |
|---|---|---|---|---|
| 1 | Anzahl der Rüstvorgänge | 15–30% | +50–200% | Jedes Rüsten, Wenden, erneutes Spannen oder jeder Maschinenwechsel kostet $30–80 an Arbeitszeit und verlorener Spindelzeit. Das ist der größte steuerbare Kostentreiber. |
| 2 | Materialkosten | 20–40% | +40–500% | Rohmaterial ist oft die größte Einzelposition. Titan kostet 8–12× so viel wie Aluminium, und nicht standardmäßige Größen erzwingen den Kauf ganzer Stangen mit 60–80% Ausschuss. |
| 3 | Enge Toleranzen | 10–25% | +30–150% | Der Wechsel von ISO 2768-mK bei ±0.1 mm zu ±0.01 mm bedeutet zusätzliche Finish-Durchgänge, Prüfung und Ausschussrisiko. Jede weitere Nachkommastelle kostet exponentiell mehr. |
| 4 | Anforderungen an die Oberflächenrauheit | 5–15% | +20–100% | Ra 3.2 ist Standard. Ra 1.6 erfordert einen zusätzlichen Finish-Durchgang. Ra 0.4 verlangt Schleifen oder Polieren – ein völlig anderer Prozess und ein anderes Kostenniveau. |
| 5 | Komplexe Geometrie | 10–20% | +30–120% | 5-Achs-Konturflächen, tiefe Taschen, unterschnittene Bereiche und zusammengesetzte Winkel erfordern alle Spezialwerkzeuge, langsamere Vorschübe und längere Programmierzeiten. |
| 6 | Kleine Losgröße | 10–25% | +40–300% | Die Rüstkosten je Teil sinken mit der Menge stark. Ein Rüstvorgang von $500 auf 5 Teile verteilt ergibt $100 je Teil; auf 500 Teile verteilt ergibt er $1. |
| 7 | Nicht standardmäßiges Material | 5–15% | +15–80% | Exotische Legierungen wie Inconel oder Hastelloy sind im Einkauf teurer, in der Bearbeitung teurer und schwerer zu beschaffen. Standardmaterial ist immer günstiger. |
| 8 | Sekundärbearbeitungen | 5–15% | +20–60% | Jeder zusätzliche Prozess, etwa Eloxieren, Wärmebehandlung, Galvanisieren oder Schleifen, ist ein eigener Rüstvorgang mit eigenen Kosten. |
| 9 | Prüfung und Qualität | 3–10% | +10–40% | CMM-Prüfung, Erstteilprüfung, PPAP-Dokumentation und Materialzertifikate kosten alle extra. |
| 10 | Verpackung und Versand | 2–5% | +5–15% | Individuelle Verpackung, Einzelkartonierung, Korrosionsschutz und Expressversand summieren sich. Standardverpackung in Großmengen ist immer am günstigsten. |
Der Hebel, der keine Designänderung braucht: Menge und Rohstoffgröße
Rüsten ist eine Fixkostenposition; Material und Schnittzeit sind es nicht. Diese eine Tatsache erklärt den größten Teil der Spanne zwischen zwei Angeboten für dieselbe Zeichnung.
| Menge | Rüstkosten je Teil | Bearbeitung und Material je Teil | Summe je Teil | Relativ zum 1,000-Teile-Preis |
|---|---|---|---|---|
| 1–5 | $100–500 | $30–80 | $130–580 | 3–12× |
| 10–50 | $10–50 | $30–80 | $40–130 | 1.5–3× |
| 100–500 | $1–5 | $25–70 | $26–75 | 1.0–1.5× |
| 500–1,000 | $0.50–2 | $22–65 | $22–67 | 1.0–1.2× |
| 1,000–5,000 | $0.10–0.50 | $20–60 | $20–60 | 0.9–1.0×, der Basiswert |
| 10,000+ | unter $0.10 | $18–55 | $18–55 | 0.8–0.9× |
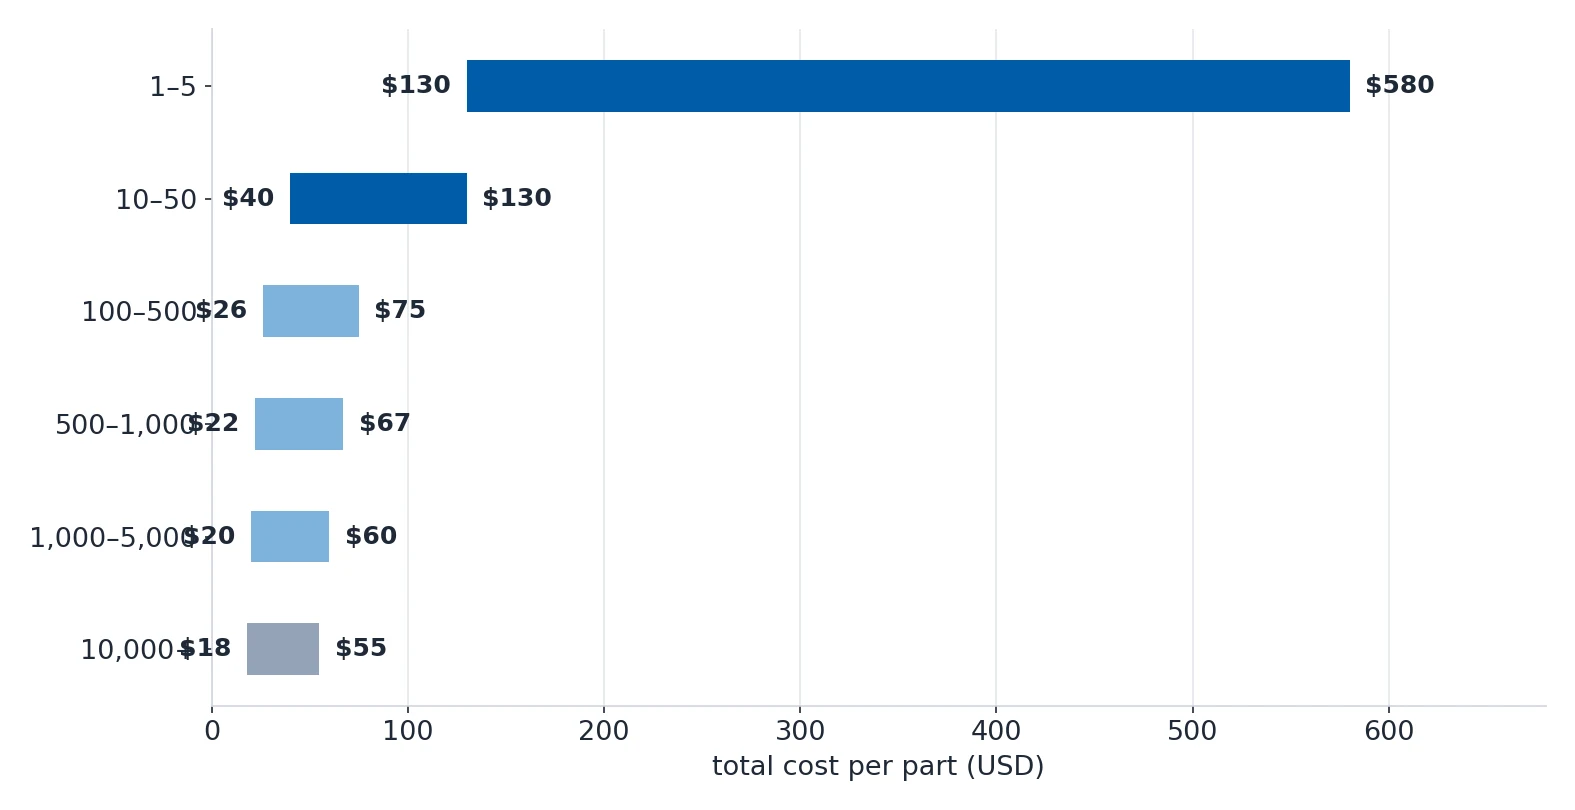
Eine Bestellung von je 5 Stück statt 50 Stück kostet +40–80% pro Stück, und das ist reine Verschwendungung: Das Rüsten fällt ohnehin an.
Der zweite Hebel kostet überhaupt nichts. Entwerfen Sie jedes Teil so, dass es in eine Standardstab- oder Standardplattengröße passt. Ein φ52 mm großes Teil aus φ60 mm Stangen verschwendet 8 mm Aluminium pro Teil; ein 14 mm dickes Teil aus 20 mm dicken Platten verschwendet 6 mm Dicke ohne jeden Grund.
| Rohstoffform | Übliche Größen | Entwurfstipp |
|---|---|---|
| Rundstange | φ6, 8, 10, 12, 16, 20, 25, 30, 35, 40, 50, 60, 80, 100 | Entwerfen Sie Drehteile so, dass sie innerhalb der Standarddurchmesser liegen. Ein φ52 mm großes Teil erzwingt den Kauf von φ60 Stangen, also 25% mehr Material als nötig. |
| Flachstange und Platte | Dicke 6, 8, 10, 12, 15, 20, 25, 30, 40, 50; Breite 100, 150, 200, 250, 300, 400, 500 | Richten Sie die Teiledicke an die Plattenstärke an. Ein 14 mm dickes Teil aus 15 mm Platte verschwendet nur 1 mm; aus 20 mm Platte verschwendet es 6 mm. |
| Sechskantstange | AF 8, 10, 12, 14, 17, 19, 22, 24, 27, 30, 32, 36, 41, 46, 50 | Für Sechskantschrauben und Muttern Sechskantmaterial verwenden. Das erspart das Fräsen des Sechskantprofils und spart an diesen Merkmalen 30–50%. |
| Rohr und Hohlstange | φ25×3, φ32×3, φ38×4, φ50×5 | Hohlzylindrische Teile sollten als Rohr beginnen, nicht als Vollstange. Ein Rohr φ50×5 verschwendet 64% weniger Material als eine Vollstange φ50 für eine Hohlwelle. |
Anforderungen entfernen, die niemand gestellt hat
Hier versteckt sich das meiste Geld, und nichts davon ändert die Funktion des Teils.
| Fehler | Wirkung auf die Kosten | Richtiger Ansatz |
|---|---|---|
| Alles übermäßig eng tolerieren | +50–150% | Enge Toleranzen nur auf kritischen Passflächen anwenden, für alles andere die allgemeine Toleranz nach ISO 2768 verwenden. |
| Sicherheitshalber Ra 0.8 oder besser vorgeben | +30–100% | Das Finish an die Funktion anpassen. Ra 3.2 genügt für die meisten Oberflächen ohne Dichtung und ohne Lagerfunktion. |
| Merkmale auf allen 6 Seiten anordnen | +80–200% | Jede zu bearbeitende Fläche ist ein potenzieller Rüstvorgang. Orientieren Sie das Design so, dass alle Merkmale von höchstens 2–3 Seiten erreichbar sind. |
| Titan oder Inconel ohne Begründung vorgeben | +100–500% | Beide kosten 5–10× so viel im Einkauf und 3–5× so viel in der Bearbeitung wie Aluminium oder Stahl. |
| R0.1 Innenecken an einem Strukturwinkel vorgeben | +50–200% | Scharfe Innenecken sind bei CNC unmöglich und wirken als Spannungskonzentrator. Verwenden Sie Standardradien von R1, R2 oder R3, dann ist das Teil günstiger und fester. |
| Nicht standardmäßige Gewindegrößen verwenden | +10–25% | Nicht standardmäßige Gewindebohrer erfordern einen Sonderwerkzeugkauf von $20–80 und sind nicht vorrätig. Verwenden Sie M3, M4, M5, M6, M8, M10, 1/4-20, 5/16-18 oder 3/8-16. |
| Volle Prüfung für jedes Maß vorgeben | +15–40% | Die vollständige CMM-Prüfung eines Teils mit 50 Maßen dauert 30–60 Minuten. Prüfen Sie die kritischen Maße und bemustern Sie die übrigen. |
| Die Dicke der Oberflächenbehandlung in den Toleranzen nicht berücksichtigen | +20–40% Ausschuss und Nacharbeit | Eloxieren fügt 25–50 µm je Fläche und Hartverchromen 25–125 µm. Ist das Toleranzband kleiner als 2× die Schichtdicke, fallen die Teile nach der Behandlung durch die Prüfung. |
| Das Design während der Produktion ändern | +100–300% | Konstruktionsänderungen nach Produktionsbeginn machen alle bereits fertigen Arbeiten wertlos. Wenn Änderungen nötig sind, bündeln Sie sie in einer Revision. |
Günstigeres Material, das die Aufgabe trotzdem erfüllt
Material ist in den meisten Angeboten die größte Einzelposition, und die Substitution, die funktioniert, ist selten die, an die die meisten zuerst denken.
| Teures Material | Kosten pro kg | Günstigere Alternative | Kosten pro kg | Ersparnis | Wann die Substitution funktioniert |
|---|---|---|---|---|---|
| Ti-6Al-4V | $35–50 | 6061-T6 Aluminium | $4–6 | 85–90% | Wenn die Gewichtsersparnis durch Titan nicht entscheidend ist. Aluminium ist pro Volumen 60% leichter, Sie können also manchmal mehr Material einsetzen und trotzdem Gewicht sparen. |
| 316 Edelstahl | $6–10 | 304 Edelstahl | $4–7 | 25–35% | Wenn Korrosionsbeständigkeit gebraucht wird, aber nicht in Umgebungen mit hohem Chloridgehalt. 304 kommt mit den meisten Innen- und milden Außenbereichen zurecht. |
| 7075-T6 Aluminium | $8–12 | 6061-T6 Aluminium | $4–6 | 45–55% | Wenn hohe Festigkeit gewünscht ist, aber die 275 MPa Streckgrenze von 6061 ausreicht. 6061 lässt sich außerdem besser schweißen und eloxieren als 7075. |
| PEEK | $80–150 | Delrin (POM-C) | $8–15 | 85–90% | Wenn die Chemikalienbeständigkeit und die Temperaturklasse von PEEK nicht gebraucht werden. Delrin beherrscht die meisten mechanischen Anwendungen bis 100 °C. |
| Inconel 718 | $40–60 | 316 Edelstahl | $6–10 | 80–85% | Wenn keine Festigkeit oberhalb von 600 °C gefordert ist. Inconel ist außerdem 3–5× schlechter zu bearbeiten, was die Kosten zusätzlich vergrößert. |
Auf die letzte Zeile sollten Sie besonders achten. Inconel 718 ist nicht nur im Einkauf teurer, es ist auch 3–5× schlechter zu bearbeiten, die tatsächliche Ersparnis beim Wechsel auf 316 Edelstahl ist also größer, als die Materialposition vermuten lässt.
Kleine Designänderungen, die sich sofort bezahlt machen
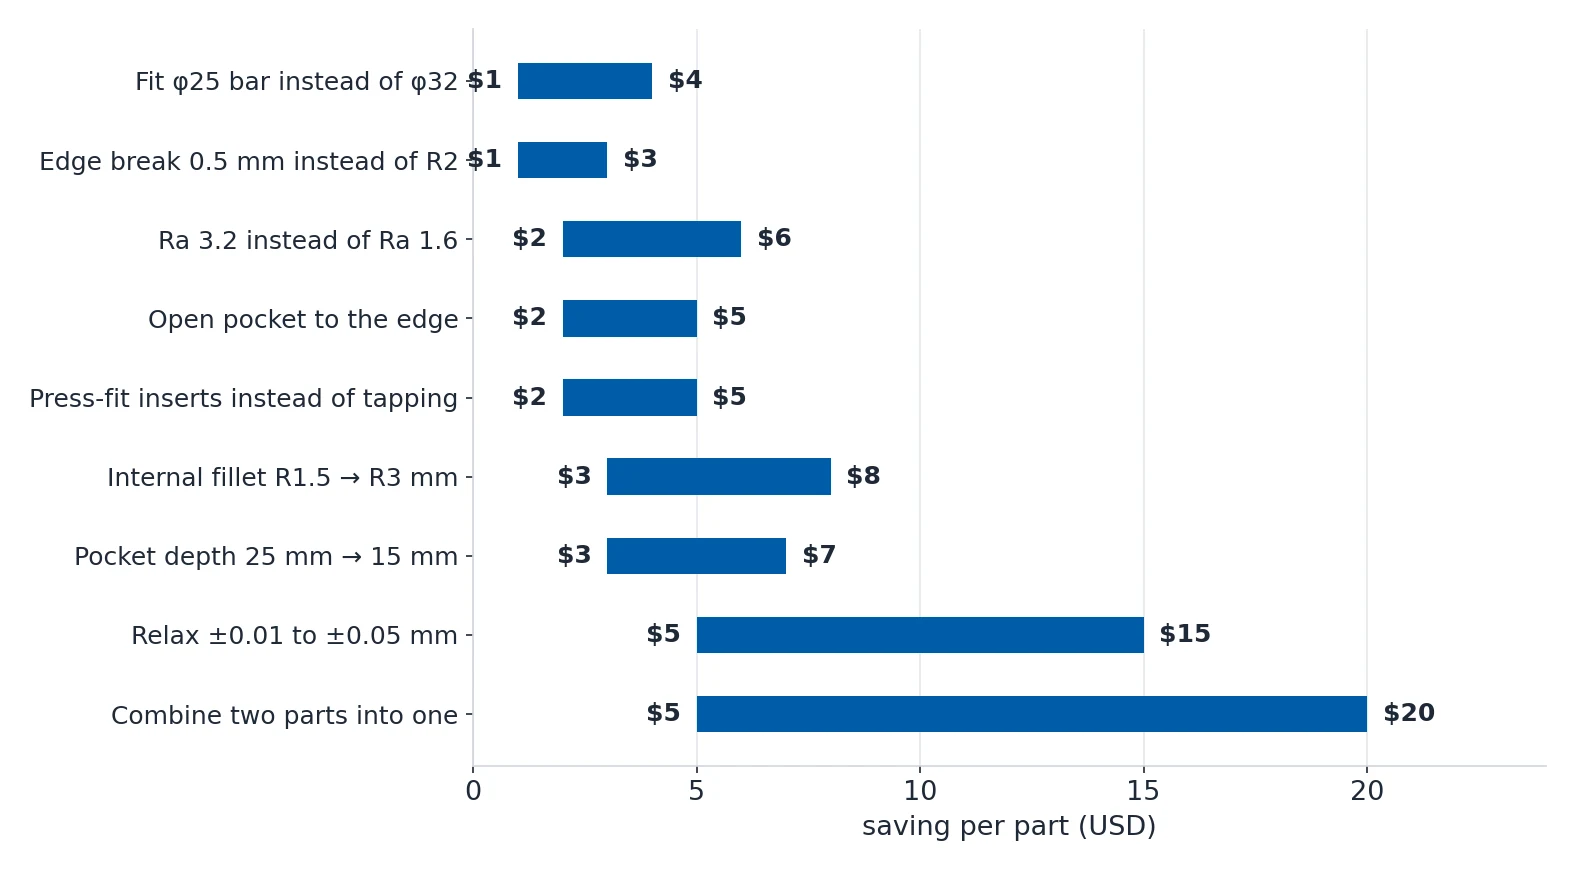
Diese ändern die Zeichnung, nicht die Funktion des Teils. Neun davon zusammen, plus ein eingesparter Rüstvorgang, sind $24–63 pro Teil wert.
| Designänderung | Vorher | Nachher | Geschätzte Ersparnis |
|---|---|---|---|
| Innenradien von R1.5 auf R3 mm vergrößern | Kleines φ3 Werkzeug, 2 Durchgänge je Tasche | Standard φ6 Werkzeug, 1 Durchgang je Tasche | $3–8 pro Teil |
| Toleranz auf nicht kritischen Maßen von ±0.01 auf ±0.05 mm lockern | Finish-Durchgang plus CMM-Prüfung für jedes Maß | Standardbearbeitung plus Stichprobenprüfung | $5–15 pro Teil |
| Standard-Oberflächenfinish Ra 3.2 statt Ra 1.6 verwenden | Zusätzlicher Finish-Durchgang, langsamerer Vorschub | Standardvorschruppen plus ein Finish-Durchgang | $2–6 pro Teil |
| Das Teil so entwerfen, dass es in φ25 Stange statt φ32 Stange passt | φ32 Stange kaufen, 40% des Volumens wegbearbeiten | φ25 Stange kaufen, 20% des Volumens wegbearbeiten | $1–4 pro Teil Material |
| Tasche bis zur Kante öffnen und 3 geschlossene Taschen einsparen | Eintauchen und Helixrampe in jede Tasche | Werkzeug tritt von der Kante ein, kein Eintauchen nötig | $2–5 pro Teil |
| Taschentiefe von 25 mm auf 15 mm reduzieren | Werkzeug mit langer Auskragung, 4 Schruppdurchgänge | Standardwerkzeug, 2 Schruppdurchgänge | $3–7 pro Teil |
| Zwei Teile zu einem zusammenfassen und die Montage einsparen | Zwei Teile plus Befestigungsmittel plus Montagezeit | Ein Teil, etwas längere Bearbeitung | $5–20 pro Baugruppe |
| Gewindebohrungen durch Presspassungseinsätze in weichem Material ersetzen | Gewindefräsen von 20 kleinen Löchern, langsam | Bohren plus Presspassungseinsatz aus Messing, schnell | $2–5 pro Teil |
| Scharfe Kanten mit 0.5 mm brechen statt mit einem kosmetischen Radius R2 | Kugelfräser, langsamer Konturdurchgang an allen Kanten | Fasenfräser, ein einziger schneller Durchgang | $1–3 pro Teil |
| Einen Rüstvorgang einsparen, indem Merkmale auf eine Seite wandern | 3 Rüstvorgänge: Oberseite, Wenden, Seite | 2 Rüstvorgänge: Oberseite, Seite | $30–80 pro Charge im Rüsten |
Einige dieser Punkte betreffen Zeit statt Geld, und sie wirken mit allem Oben zusammen.
| Zeit sparende Änderung | Detail | Zeitgewinn |
|---|---|---|
| Das größtmögliche passende Werkzeug verwenden | Ein φ16 mm Fräser entfernt Material 4× so schnell wie ein φ8 mm Werkzeug bei gleichem Vorschub pro Zahn. Verwenden Sie immer das größte Werkzeug, das die Geometrie zulässt. | 30–60% schnelleres Schruppen |
| Auf weniger Werkzeuge standardisieren | Jeder Werkzeugwechsel kostet 15–45 Sekunden. Ein Teil mit 12 Werkzeugen braucht allein für die Wechsel 3–9 Minuten. | 2–10 Minuten pro Teil |
| Hartmetall statt HSS verwenden | Hartmetall läuft 3–5× schneller. Das Werkzeug kostet 2–3× mehr, die Zeitersparnis ab einer Anzahl von Teilen ist aber überwältigend. | 50–70% schnelleres Schneiden |
| High-Feed-Fräsen beim Schruppen | High-Feed-Fräser arbeiten mit geringer Schnitttiefe und großer Zustellung bei sehr hohen Vorschubwerten. | 50–200% schnelleres Schruppen |
| Schnitttiefe nach Möglichkeit reduzieren | Eine 15 mm tiefe Tasche statt 25 mm tiefer Tasche erlaubt ein kürzeres und schnelleres Werkzeug. | 20–40% schneller je Tasche |
| Volle Breite beim Fräsen von Nuten vermeiden | Ein Werkzeug, das eine breitere Nut als seinen eigenen Durchmesser fräst, ist zu 100% im Schnitt und erzeugt maximale Hitze und Vibration. Kreisbahninterpolation ist vorzuziehen. | 30–50% schnelleres Nutfräsen |
| Taschen bis zur Kante öffnen | Das Werkzeug tritt von der Kante ein, statt einzutauchen. Eintauchen ist langsam und belastet das Werkzeug stark. | 20–40% schnelleres Taschenfräsen |
| Größere Innenradien verwenden | Größere Radien erlauben größere Werkzeuge. Der Wechsel von R2 auf R4 bei Taschenradien verdoppelt die zulässige Werkzeuggröße. | 30–60% schnelleres Taschenfräsen |
| Tiefe der eingeprägten Schrift verringern | 0.2 mm Tiefe statt 0.5 mm sieht bei den meisten Teilen identisch aus und ist 60% schneller. | 50–70% schnelleres Gravieren |
Wann das Verfahren statt das Teil geändert werden sollte
Manchmal lautet die Antwort nicht eine bessere Zeichnung, sondern ein anderes Verfahren. Entscheiden Sie das, bevor die Konstruktion eingefroren ist, denn ein Teil, das nur für CNC ausgelegt ist, bleibt für immer in dieser Kostenstruktur.
| Wenn Ihr Teil hat | Dann erwägen | Kostenvorteil gegenüber CNC | Break-even-Menge |
|---|---|---|---|
| Dünne Wände unter 1 mm und eine komplexe Form | Investmentguss plus CNC-Fertigung | 40–70% günstiger pro Teil | 200+ Teile |
| Große ebene Flächen bei geringer Genauigkeit | Wasserstrahlschneiden | 50–80% günstiger pro Teil | 10+ Teile |
| Stark wiederholte Geometrie, 1,000+ Stück | Druckguss | 60–90% günstiger pro Teil | 5,000+ Teile |
| Kleine, einfache, rotationssymmetrische Teile | Drehautomat Swiss-Type | 30–50% günstiger pro Teil | 500+ Teile |
| Ein Blechbauteil unter 3 mm Dicke | Laserschneiden plus Biegen | 60–80% günstiger pro Teil | 20+ Teile |
| Innere Kanäle und komplexe Hohlräume | Metall 3D-Druck (DMLS oder SLM) | Bei kleiner Stückzahl vergleichbar, bei großer schlechter | 1–50 Teile |
Die gleiche Frage stellt sich beim Werkzeugbau. Eine Sondervorrichtung kostet $200–1,000 und rentiert sich ab 200–500 Teilen. Spezielle Formwerkzeuge kosten $100–500 und brauchen 300–1,000 Teile. Ein Druckguss- oder Investmentguss-Rohling kostet $3,000–20,000 und braucht 500–2,000 Teile, und dieser Zeitpunkt liegt früher, als die meisten annehmen.
Die Reihenfolge, in der Sie das tun sollten
Die Reihenfolge ist wichtig, denn jeder Schritt ist günstiger als der nächste darunter.
- Legen Sie zuerst die Menge fest. Eine Bestellung von 50 Stück statt 10 Bestellungen über je 5 Stück ist die größte verfügbare Ersparnis und erfordert keine Designänderung.
- Passen Sie das Teil an Standardgrößen des Rohmaterials an, damit der Materialausschuss sinkt.
- Gehen Sie die Zeichnung durch und löschen Sie Anforderungen, die nie gestellt wurden: enge Toleranzen auf nicht funktionale Merkmale, Ra 0.8 auf einer Fläche, die niemand berührt, R0.1 Ecken an einem Winkel.
- Prüfen Sie, ob eine günstigere Legierung die Aufgabe ebenso erfüllt und ob die Funktion wirklich Titan oder Inconel braucht.
- Nehmen Sie die kleinen Designänderungen vor, die das Teil schneller zu bearbeiten machen: größere Radien, flachere Taschen, zur Kante geöffnete Taschen, einheitlicher Werkzeugradus.
- Denken Sie erst danach an Vorrichtungen, Werkzeuge oder ein anderes Verfahren, und prüfen Sie die Break-even-Menge gegen Ihren tatsächlichen Jahresbedarf.
Machen Sie die Schritte 1 und 3 vor allem anderen. Sie kosten nichts, sie brauchen kein Werkzeug, und zusammen bewegen sie das Angebot meist mehr als alle anderen Punkte auf dieser Seite zusammen.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.