Heißverzinken, Pulverbeschichtung oder Eloxieren: Welche Oberflächenbehandlung?
Wählen Sie zuerst die Oberflächenbehandlung nach der Betriebsumgebung und erst danach nach dem Aussehen: Heißverzinken für Stahl, der die Umgebung überdauern muss, Pulverbeschichtung für lackierten Stahl oder Aluminium in größeren Mengen, E-Beschichtung, wenn die Geometrie Flächen der Sprühpistole entzieht, und Eloxieren, wenn das Bauteil aus Aluminium besteht und die Oxidschicht selbst die Arbeit übernehmen muss. Die vier Verfahren sind keine Varianten desselben Prozesses — zwei legen eine Schicht auf das Metall, eines wandelt das Metall in ein Oxid um, und eines bildet eine opfernde Zinkschicht, die das Bauteil auch nach einer Kratzschädigung weiter schützt.
Die kurze Antwort: Die Behandlung zur Umgebung passend wählen
| Wenn Ihr Bauteil… | Geben Sie an | Begründung |
|---|---|---|
| aus Stahl besteht, im Freien eingesetzt wird und ein Jahrzehnt in feuchter oder Küstenumgebung überstehen muss | Heißverzinken | Das Zink ist opfernd, schützt den Stahl also auch dort, wo die Schicht verkratzt ist. |
| aus Stahl oder Aluminium besteht und zu Platten, Gehäusen, Haltern oder Rahmen gehört, ab Mengen von mehr als 50 Stück | Pulverbeschichtung | Die günstigste und dauerhafteste organische Variante, 60–120 µm bei 1× Basiskosten |
| innere Flächen hat, die eine Sprühpistole nicht erreicht, etwa in Rohren und Profilkästen | E-Beschichtung | Es ist ein Tauchverfahren, die Benetzung ist daher gleichmäßig bei 15–30 µm |
| aus Aluminium besteht und Verschleißfestigkeit, elektrische Isolation oder eine dekorative Farbe benötigt | Eloxieren | Das Oxid wächst aus dem Metall selbst und platzt daher nicht wie eine Schicht ab |
| einen Metallic-, Perlmutt- oder Candy-Effekt braucht oder eine Schicht unter 50 µm | Nasslackierung | Pulver kann keinen echten Metallic-Effekt reproduzieren und nicht so dünn aufgetragen werden |
| ein Gussstück mit 5–12% Silizium ist | Pulverbeschichtung oder E-Beschichtung | Gussaluminium lässt sich überhaupt nicht eloxieren |
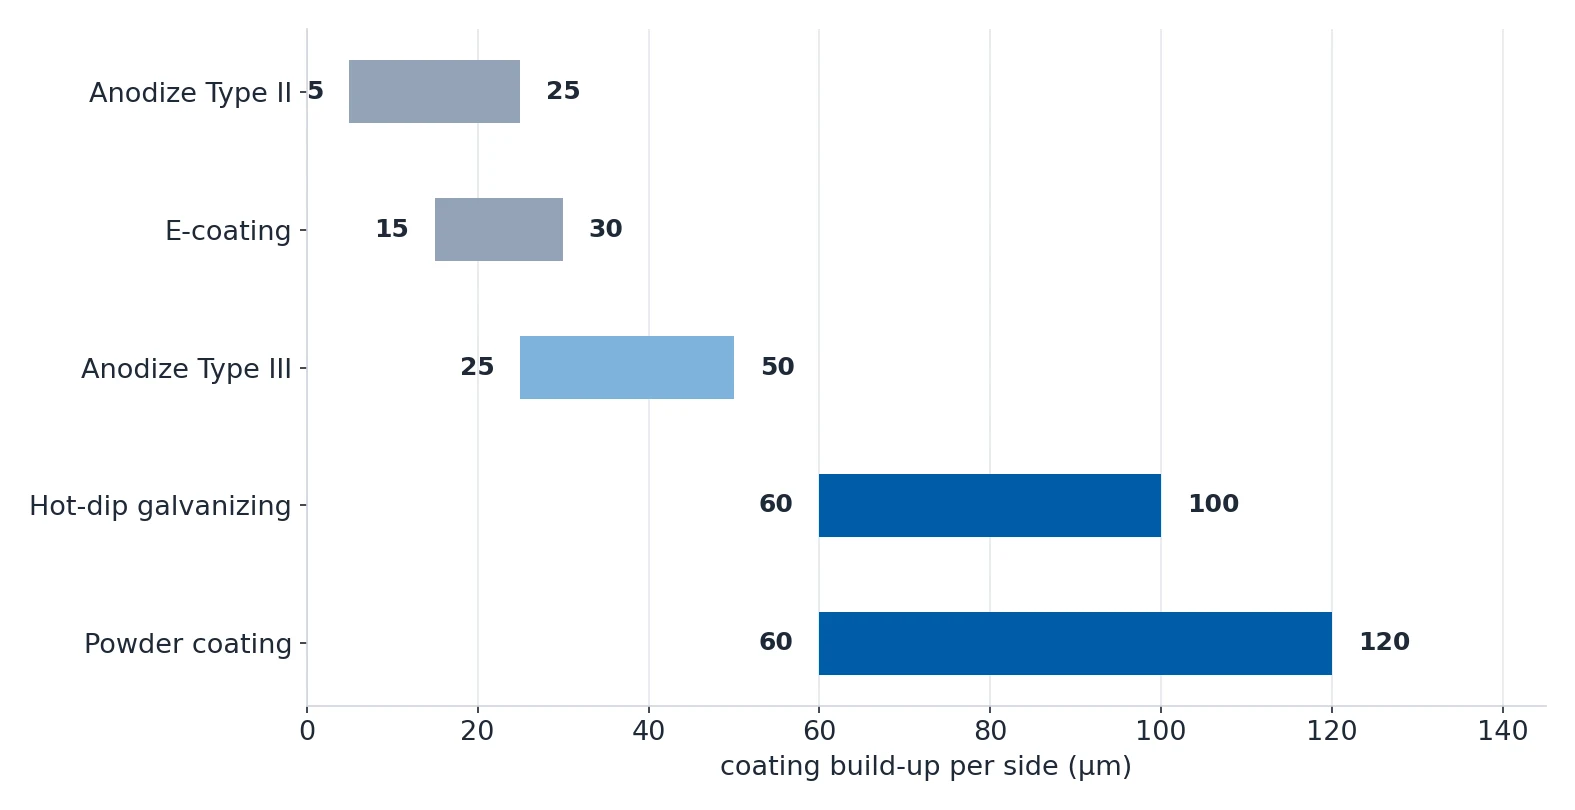
In zwei dieser Zeilen steckt die Entscheidung, die Menschen am häufigsten überrascht. Verzinken und Eloxieren sind im gewöhnlichen Sinne keine Beschichtungen — das eine lagert opferndes Zink mit bis zu 60–100 µm Schichtdicke auf, das andere wandelt das Aluminium in ein Oxid um, das nach außen und nach innen wächst. Beide verändern Ihre Maße so, wie es eine Lackierung nicht tut.
Pulverbeschichtung, E-Beschichtung und Nasslackierung: Die drei organischen Varianten
Die Pulverbeschichtung arbeitet elektrostatisch: Das Pulver wird auf ein geerdetes Bauteil gesprüht, haftet dort und wird im Ofen gehärtet. Sie wird mit 60–120 µm (2.5–5 mils) bei 1× Basiskosten abgeschieden, und das übliche Ziel innerhalb dieses Fensters sind 80–100 µm. Unter 60 µm wird die Benetzung möglicherweise unzureichend, über 120 µm entstehen Läufer und Ablagerungen.
Die E-Beschichtung erfolgt durch Tauchen, nicht durch Sprühen. Das Bauteil wird in ein Bad getaucht und auf 100–400 VDC aufgeladen, und die Beschichtung schlägt sich bei 70–90 °F gleichmäßig zu einer Schicht von 15–30 µm ab. Das kostet 1.3–1.8×, und nur dieses Verfahren erreicht von den dreien zuverlässig das Innere eines Rohrs oder eines Profilkastens.
Die Nasslackierung ist die Rückfalllösung. Sie ist der einzige Weg zu einem echten Metallic-, Perlmutt- oder Candy-Effekt, der einzige, der unter 50 µm kommt, und der einzige, der auf nicht leitfähigen Werkstoffen wie glasfaserverstärkten Polymeren funktioniert. Bei Losen unter 50 Stück ist sie ebenfalls die praktische Wahl, weil die Pulverbeschichtung eine Mindestlosgebühr berechnet.
Heißverzinken: Wenn Stahl alles überdauern muss
Heißverzinken ist die einzige Variante hier, die ein Bauteil auch nach einer Oberflächenschädigung weiter schützt. Der Stahl wird bei rund 450 °C in geschmolzenes Zink getaucht, das Zink reagiert mit dem Eisen zu einer intermetallischen Schicht, und das verbleibende Zink liegt oben als opfernde Schicht, die den freiliegenden Stahl weiter schützt, während dieser korrodiert.
Deshalb ist das Verzinken für Stahl im Freien die Standardwahl: Freiliegende Schnittkanten und Bohrungen werden von demselben opfernden Mechanismus geschützt, den keine Lack- oder Pulverschicht bieten kann.

Der Haken liegt bei den Maßen. Das Verzinken baut je Fläche 60–100 µm plus den Prozesszuschlag auf, den größten Effekt aller hier genannten Behandlungen, und es ist das Verfahren, das am häufigsten eine Passung zerstört.
| Fehlerstelle | Was das Verzinken damit macht | Abhilfe |
|---|---|---|
| Gewindelöcher | Das Zink füllt den Gewindegang und weitet ihn auf, sodass die Schraube nicht mehr passt | Gewinde maskieren oder nach dem Verzinken aufbohren und neu schneiden |
| Presspassungen und Lagerbohrungen | Die Bohrung schließt sich um die volle Schichtdicke | Nach dem Verzinken bearbeiten oder den Zuschlag angeben |
| Scharfe innere Ecken | Zink sammelt sich zu einer dicken, spröden Kante an | Innere Ecken mit einem Verrundungsradius von 0.020–0.040 in angeben |
| Schnittkanten von Laser oder Plasma | Beim Schneiden brennt das Zink ab, und die Kante rostet binnen Wochen | Kantenschutz angeben oder eine Pulverbeschichtung über dem Zink, oder blanke Kanten nur für den Innenbereich akzeptieren |
Verzinktes Blech hat außerdem eine Eigenschaft, die Sie kennen sollten, bevor Sie daraus eine Halterung konstruieren: An der Laserschnittkante brennt das Zink ab, die Kante braucht also Schutz, wenn das Bauteil freiliegt.
Eloxieren: Die reine Aluminium-Variante, die in das Bauteil hineinwächst
Eloxieren ist keine Beschichtung. Es ist ein Umwandlungsverfahren: Das Bauteil ist die Anode in einem Schwefelsäurebad, der Strom wandelt das Aluminium an der Oberfläche in Aluminiumoxid um, und die Oxidschicht wächst gleichzeitig nach außen und nach innen. Ungefähr die Hälfte liegt oberhalb der Oberfläche, die andere Hälfte baut das Grundmetall ab, deshalb ändert sich ein Durchmesser um die doppelte Schichtdicke.
| Eloxaltyp | Verfahren | Schichtdicke je Fläche | Härte | Durchschlagfestigkeit | Salzsprühtest |
|---|---|---|---|---|---|
| Typ II (Standard) | 15–20 VDC, Schwefelsäurebad | 0.2–1.0 mil (5–25 µm) | 250–350 HV | 200–400 V/mil | 336+ Std. bei 25 µm |
| Typ III (hart) | 25–60 VDC, Bad bei 0–5 °C | 1.0–2.0 mil (25–50 µm) | 400–600 HV | Höher | Höchste |
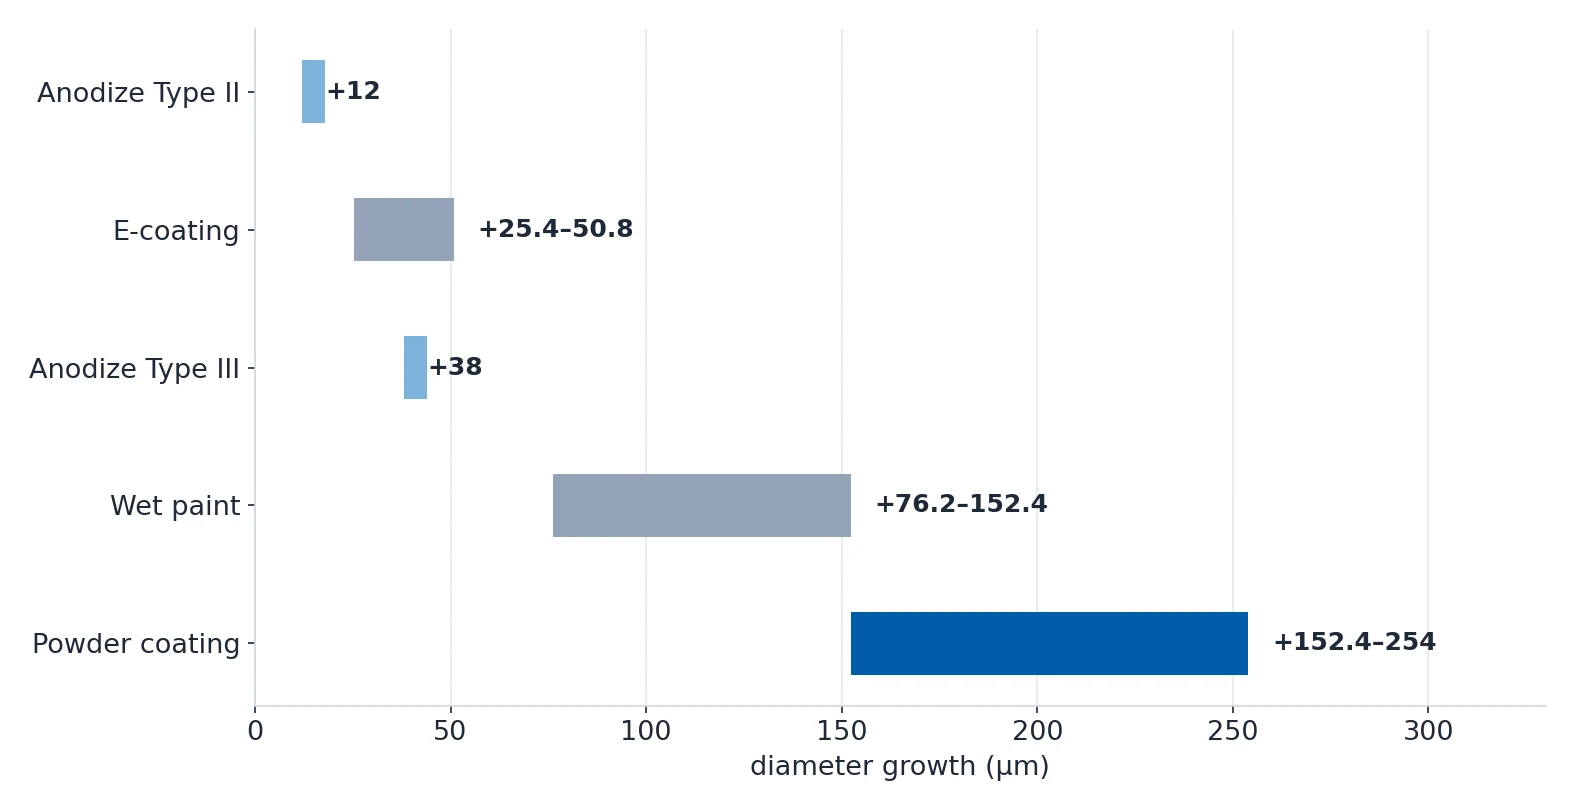
Die Folgen ergeben sich unmittelbar aus dieser Tabelle. Typ II mit 0.5 mil (12 µm) ergibt +0.25 mil je Fläche bzw. +0.5 mil (12 µm) über den Durchmesser; Typ III mit 1.5 mil (38 µm) ergibt +1.5 mil (38 µm) über den Durchmesser. Presspassungen wie H7/p6 und Lagerpassungen sind daher besonders riskant, und Gewindelöcher müssen vorgebohrt oder nach dem Eloxieren nachgeschnitten werden. Rechnen Sie das Wachstum entweder in Ihre Toleranzkette ein oder maskieren Sie das Merkmal.
Typ III lohnt den Aufpreis nur, wenn Sie eine konkrete Verschleißanforderung benennen können. Er kostet 1.5–2× mehr als Typ II, verlängert die Lieferzeit um 3–5 Werktage und ist nur in Dunkelgrau, bräunlich-Schwarz oder Bronze lieferbar, weil das dichte Oxid keinen Farbstoff aufnimmt.
Eloxieren und Werkstoffwahl sind keine getrennten Entscheidungen
Die Legierung entscheidet über die Eloxalqualität vor allem anderen, denn der Kupfergehalt bestimmt, wie sauber sich das Oxid bildet.
| Legierung | Kupfergehalt | Eloxierergebnis |
|---|---|---|
| 6061-T6 | 0.15–0.40% | Hervorragend für Typ II und Typ III, mit der besten Farbqualität |
| 7075-T6 | 1.2–2.0% | Typ III nur mäßig, die Hartschicht ist spröde und kann abplatzen, die Farbe ist schlecht |
| 2024-T4 | 3.8–4.9% | Für Typ III nicht empfohlen |
| Gusslegierung | 5–12% Silizium | Lässt sich überhaupt nicht eloxieren — stattdessen Pulverbeschichtung oder E-Beschichtung angeben |

Auch Farben haben ihre eigene Kostenleiter. Klar und Schwarz sind überall Standard und kosten nichts extra; Blau, Rot und Gold kosten einen kleinen Aufpreis und sehen auf 6061 am besten aus, wobei Rot mindestens 0.5 mil Beschichtung braucht, sonst kippt es ins Rosa. Orange und Violett brauchen einen Spezialbetrieb und schlagen 10–20% auf, und eine individuelle Pantone-Abstimmung verlangt einen Musterfarbstand, Mindestlosgrößen und 30–50% oder mehr Einrichtungsaufwand.
Was Sie in die Zeichnung schreiben sollten
Wenn Sie nur „eloxieren“ schreiben, darf der Betrieb seinen eigenen Standard anwenden, und der kann für Ihren Einsatzzweck zu dünn oder für Ihre Toleranzen zu dick sein. Für Beschichtungen gilt dasselbe: Der Glanz ist eine Zahl, kein Wort, und die Farbe ist ein Code, kein Foto.
| Behandlung | Angabe in der Zeichnung | Hinweise |
|---|---|---|
| Eloxieren Typ II | TYPE II, CLASS 1, 0.0005 IN MIN | Verschluss angeben: Nickelacetat nach MIL-A-8625 oder heißes deionisiertes Wasser ohne Nickel für Lebensmittel- und Medizinteile |
| Eloxieren Typ III | TYPE III, 0.002 IN MIN PER MIL-A-8625 TYPE III | Nur Dunkelgrau, bräunlich-Schwarz oder Bronze |
| Pulverbeschichtung | Pulvertyp, Trockenfilmdicke, Glanzbereich, RAL- oder Pantone-Code | Der Glanzbereich läuft von 5–95 GU: matt 5–20, seidenglänzend 30–60, halbglänzend 60–80, hochglänzend 80–95 |
| E-Beschichtung | Schichtdicke und Farbe, dazu jede Maskierung | Tauchverfahren, die innere Benetzung ergibt sich von selbst |
| Heißverzinken | Schichtbezeichnung, dazu Gewindemaskierung und jeder dimensionale Zuschlag | Der größte Maßeneffekt der vier Verfahren |
| Vorbehandlung vor der Beschichtung | ABRASIVE BLAST TO SA 2.5, IRON PHOSPHATE, DRY BEFORE COATING | Entfetten bei 140–180 °F und trocknen bei 100–120 °F, damit eingeschlossenes Wasser beim Einbrennen keine Blasen bildet |
Zwei weitere Details entscheiden, ob die Bauteile richtig zurückkommen. Warmgewalzter Stahl muss immer gestrahlt werden, weil eine Beschichtung über der Zunderschicht nicht haftet. Und innere Ecken brauchen einen Verrundungsradius von 0.020–0.040 in, sonst zieht sich das Pulver an der Kante zurück und hinterlässt dünne oder blanke Stellen.
Was jede Behandlung kostet und wie Sie den Preis senken
Der Preis einer Beschichtung wird eher von Einrichtung und Logistik bestimmt als vom Material, deshalb wirken Menge und Bauteilentwurf am stärksten.
| Kostentreiber | Zahl |
|---|---|
| Mindestlosgebühr Pulverbeschichtung | $50–200 |
| Mindestlosgebühr E-Beschichtung | $100–500 |
| Einrichtungsgebühr Eloxieren | $50–200 |
| Maskieren einer kritischen Bohrung oder eines Gewindes | $2–8 pro Teil |
| Jede zusätzliche Schicht in einem Mehrschichtsystem | +50–100% |
| Eilaufträge | +25–100% |
| Individuelle Pantone-Abstimmung | $200–500 Einrichtung plus 20–50 kg Mindestbestellmenge |
| Farbwechsel in der Beschichtungskabine | $50–200 pro Wechsel |
| Spezielle Eloxalfarben (Orange, Violett) | +10–20% und ein Spezialbetrieb |
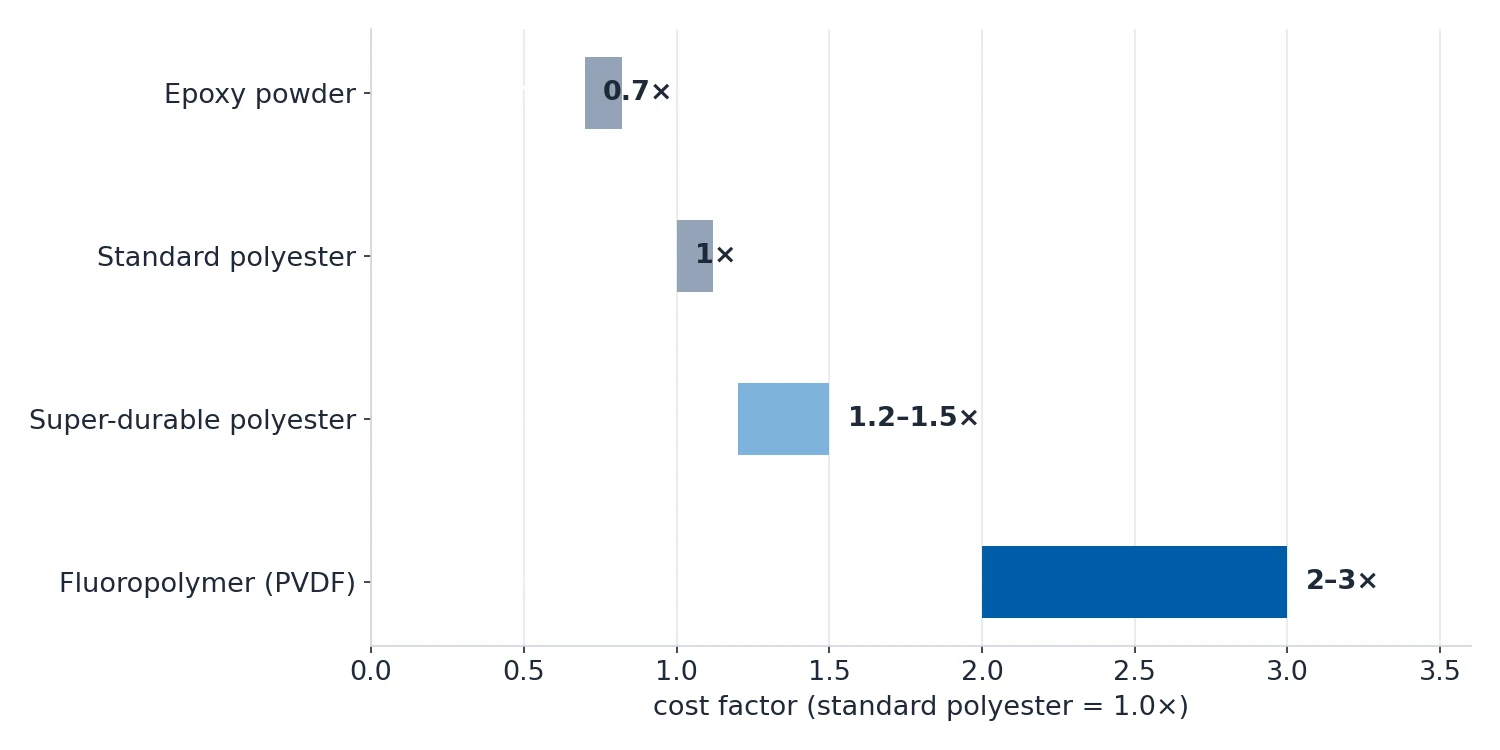
| Hochwertiger Polyester statt Standard | 1.2–1.5× |
| Fluorpolymer (PVDF) | 2–3× |
| Harteloxieren (Typ III) statt Typ II | 1.5–2× und 3–5 zusätzliche Werktage |
Bei kleinen Aufträgen dominiert die Einrichtungsgebühr den Stückpreis. Der Stückpreis bei 100 Stück liegt typischerweise bei 40–60% des Preises bei 10 Stück, und bei 1000+ Stück sinkt er auf 25–40%. Die Losgröße ist damit der größte Hebel, den Sie selbst steuern können.

Die praktische Reihenfolge der Entscheidungen ist kurz. Legen Sie zuerst die Betriebsumgebung fest, wählen Sie die Behandlung aus der Tabelle oben, schreiben Sie die Schichtdicke und die Verschlussart bzw. den Pulvertyp in die Zeichnung, rechnen Sie den Schichtaufbau in Ihre Toleranzkette ein, und wählen Sie erst danach die Farbe.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.