Titan vs. Aluminium für Luftfahrt- und Medizinteile: die richtige Wahl
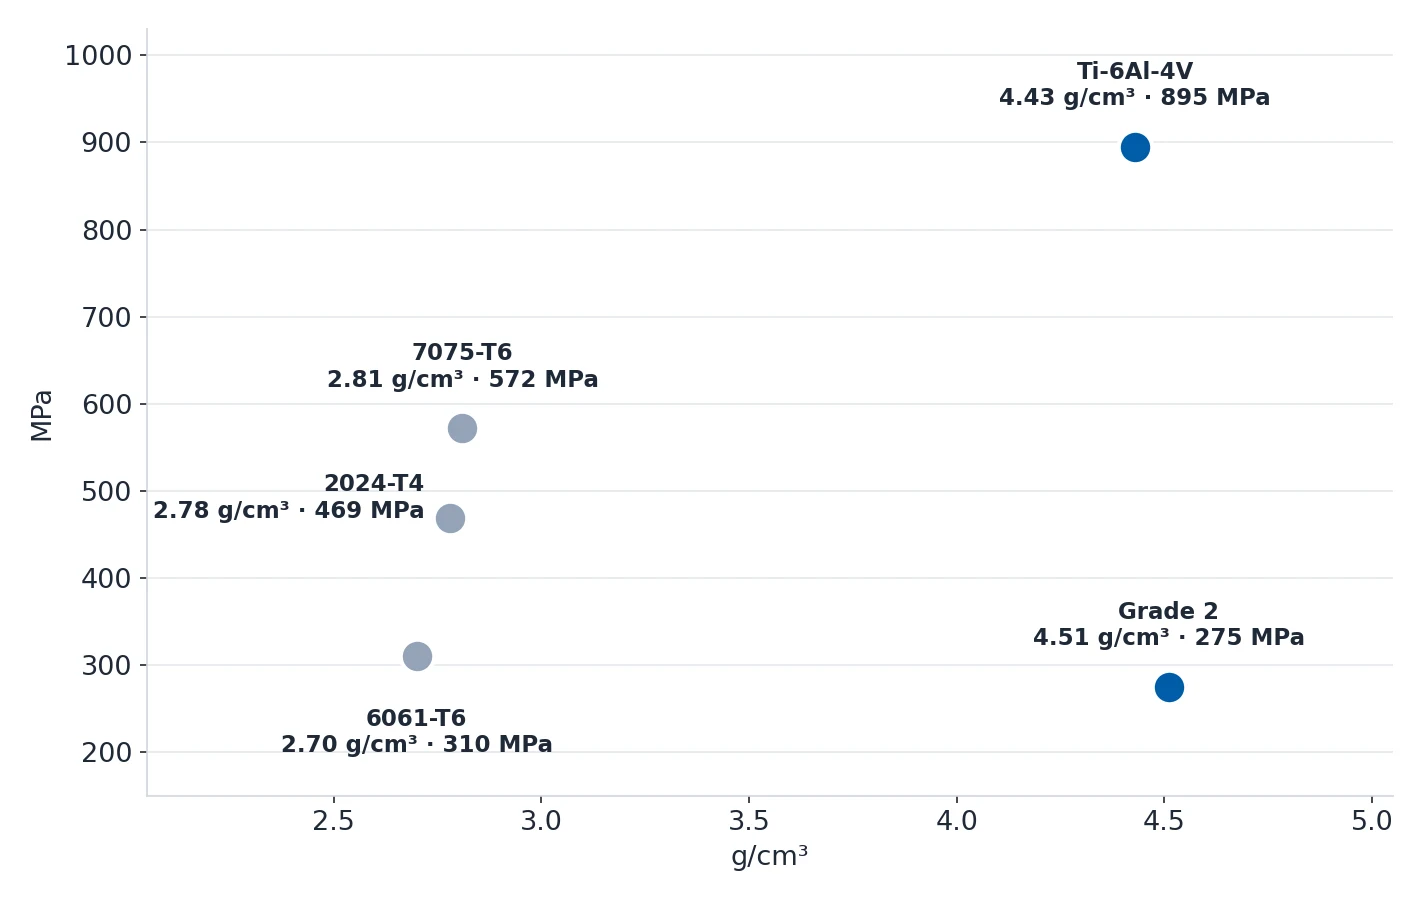
Ti-6Al-4V hat 4,43 g/cm³ und liefert 895–930 MPa Zugfestigkeit; 6061-T6 hat 2,70 g/cm³ und liefert
310 MPa.
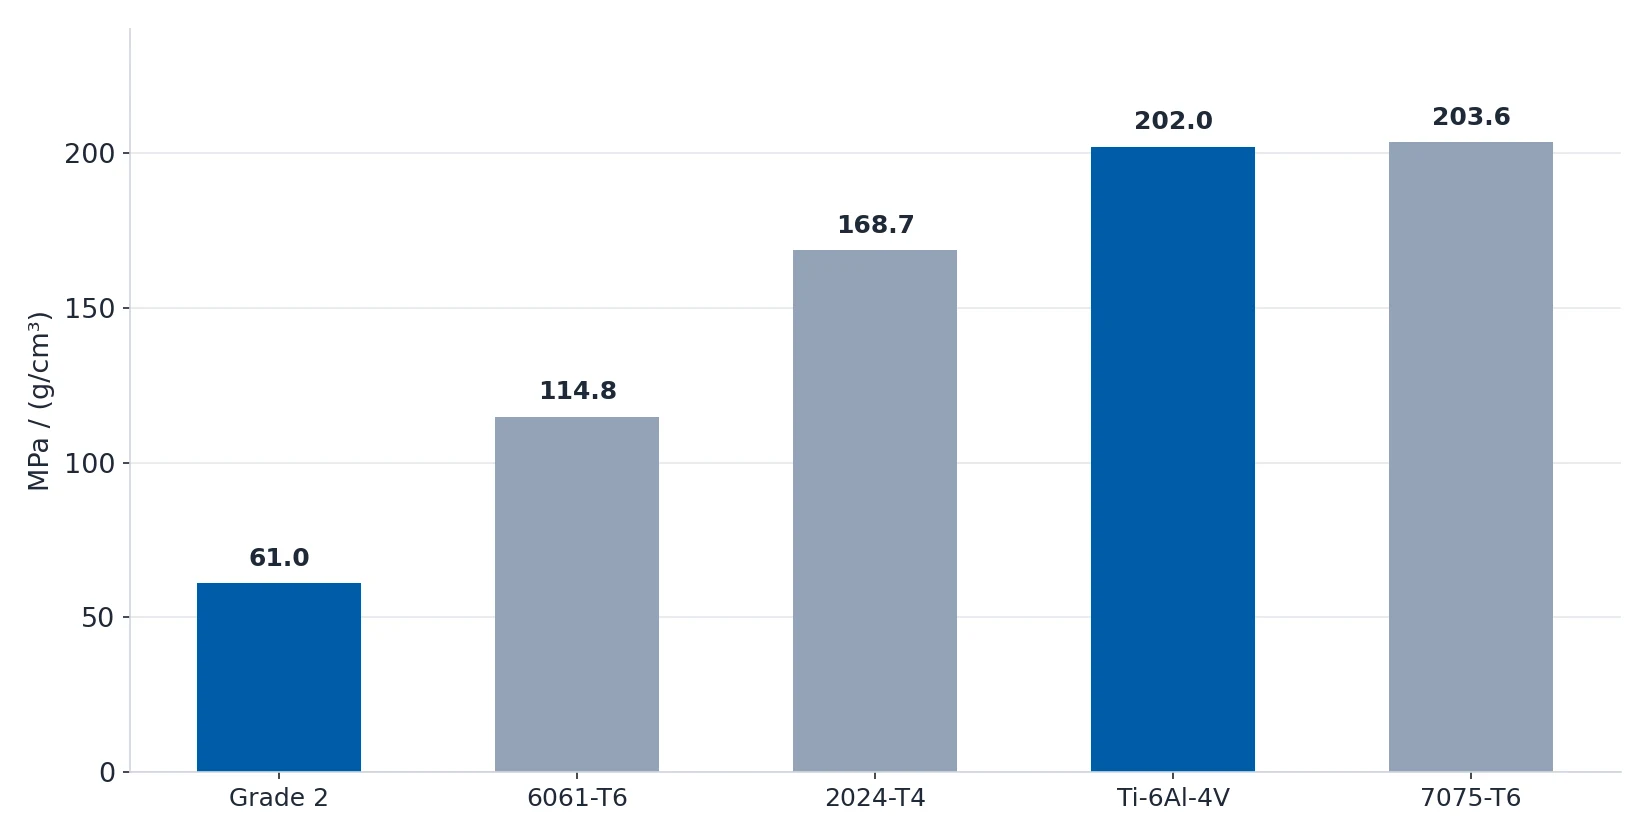
Teilen Sie durch die Dichte, und die Reihenfolge kippt: Ti-6Al-4V erreicht 202,0–209,9 MPa pro g/cm³,
7075-T6 erreicht 203,6, und 6061-T6 erreicht 114,8. Die gesamte Entscheidung steckt in einer Zeile —
7075-T6 Aluminium trägt dieselbe Last pro Gewichtseinheit wie Ti-6Al-4V, bei 40% der
Titanmaterialkosten. Die Frage ist also nie „welches Material ist stärker“. Sondern: „Braucht dieses
Teil die Festigkeit von Titan und dessen Korrosions- oder Biokompatibilitätsverhalten, oder nur seine
Festigkeit?“
Wann Titan wirklich die richtige Wahl ist
Beginnen Sie mit der Beanspruchung, nicht mit der Werkstoffliste. Titan verdient seinen Platz, wenn die
Einsatzumgebung die Argumente liefert.
| Ihre Situation | Titan verwenden? | Bessere Alternative |
|---|---|---|
| Luftfahrt- / Strukturbauteile | Ja | — |
| Medizinimplantate (Biokompatibilität) | Ja | — |
| Marine (Salzwasser, keine Hitze) | Eventuell | 316L Edelstahl ist für nicht tragende Teile günstiger |
| Chemikalienverarbeitung (korrosiv) | Eventuell | Hastelloy oder Super-Duplex kann besser sein |
| Hohe Festigkeit bei geringem Gewicht (nicht Luftfahrt) | Eventuell | 7075-T6 Aluminium ist günstiger, wenn Korrosion keine Rolle spielt |
| Nur leicht und fest | Nein | 7075 Aluminium (gleiche Festigkeit, 40% der Kosten) |
| Nur Korrosionsbeständigkeit | Nein | 316 Edelstahl (5–10-mal günstiger) |
| Prototyp / Kleinserie | Nein | Prototyp zuerst in Aluminium oder Stahl |
Zwei „Ja“-Zeilen, drei „Eventuell“-Zeilen und drei „Nein“-Zeilen. Wer bei Titan landet, muss eine der
beiden „Ja“-Zeilen belegen oder eine „Eventuell“-Zeile technisch begründen. Alles andere bedeutet, für
eine Eigenschaft zu zahlen, die das Teil gar nicht nutzt.

Festigkeit, Dichte und spezifische Festigkeit
| Eigenschaft | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| Zugfestigkeit (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| Streckgrenze (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| Dichte (g/cm³) | 2,70 | 2,81 | 2,78 | 4,51 | 4,43 |
| Dehnung | 12% | 11% | 20% | — | — |
| Härte | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| Zerspanbarkeit | Sehr gut | Gut | Befriedigend | Besser | Werkzeugbelastend |
| Schweißbarkeit | Ja | Nein | Nein | Ja | Schwierig (Schutz erforderlich) |
| Relative Kosten | 1,0-fach | 1,8–2,5-fach | 1,5–2,0-fach | 1,0-fach | 1,3–1,5-fach |
Die Härtereihe genau lesen: Grade 2 mit 200–275 HB und Ti-6Al-4V mit 33–36 HRC stehen nicht auf derselben
Skala, die Werte dürfen nicht direkt verglichen werden. Entscheidend ist der Kontrast zum Aluminium —
6061-T6 mit 95 HB und 7075-T6 mit 150 HB sind die beiden am leichtesten zu zerspanenden Optionen der
Tabelle, und genau aus diesem Unterschied entsteht der größte Teil der Titankosten.
Die Spalte für die spezifische Festigkeit entscheidet die meisten Diskussionen:
| Werkstoff | Zugfestigkeit (MPa) | Dichte (g/cm³) | Spezifische Zugfestigkeit (MPa pro g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2,70 | 114,8 |
| 7075-T6 | 572 | 2,81 | 203,6 |
| 2024-T4 | 469 | 2,78 | 168,7 |
| Grade 2 (CP) | 275 | 4,51 | 61,0 |
| Ti-6Al-4V | 895 | 4,43 | 202,0 |
7075-T6 und Ti-6Al-4V liegen pro Gewichtseinheit innerhalb von 1% voneinander. 2024-T4 ist die
Aluminiumwahl, wenn Ermüdungsfestigkeit zählt — 20% Dehnung und 469 MPa — und es ist die Güte, die in
Flugzeughäuten und Flügelstrukturen eingesetzt wird, weshalb es in Luftfahrtzeichnungen neben Titan
auftaucht. Grade 2 mit 61,0 ist von beiden weit entfernt; sein Argument sind Korrosion und
Biokompatibilität, nicht Festigkeit.
Grade 2 oder Ti-6Al-4V
| Eigenschaft | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| Typ | Industrierein | Alpha-Beta-Legierung |
| Zugfestigkeit (MPa) | 275–410 | 895–930 |
| Streckgrenze (MPa) | 170–275 | 825–860 |
| Dichte (g/cm³) | 4,51 | 4,43 |
| Härte | 200–275 HB | 33–36 HRC |
| Schweißbarkeit | Ja | Schwierig (Schutz erforderlich) |
| Wärmebehandelbar | Nein | Ja (Aushärtung erhöht die Festigkeit) |
| Zerspanbarkeit | Besser | Werkzeugbelastend |
| Relative Kosten | 1,0-fach | 1,3–1,5-fach |
| Einsatz | Chemie, Marine, Biomedizin | Luftfahrt, hochfest |
Die Regel ist kurz: Korrosionsbeständigkeit ohne hohe Festigkeit bedeutet Grade 2; hohe Festigkeit bei
geringem Gewicht bedeutet Ti-6Al-4V. Eine Falle lohnt die Nennung — Grade 2 erreicht nur 275 MPa
Streckgrenze und ist damit schwächer als 6061-T6. Grade 2 für ein hochbelastetes Bauteil festzuschreiben
ist eine Abwertung, keine Aufwertung.
Was Titan an der Maschine verändert
Titan ist kein teures Material, das man wie Aluminium bearbeitet. Es ist ein anderer Prozess mit anderen
Regeln, und diese Regeln treiben die Kosten.
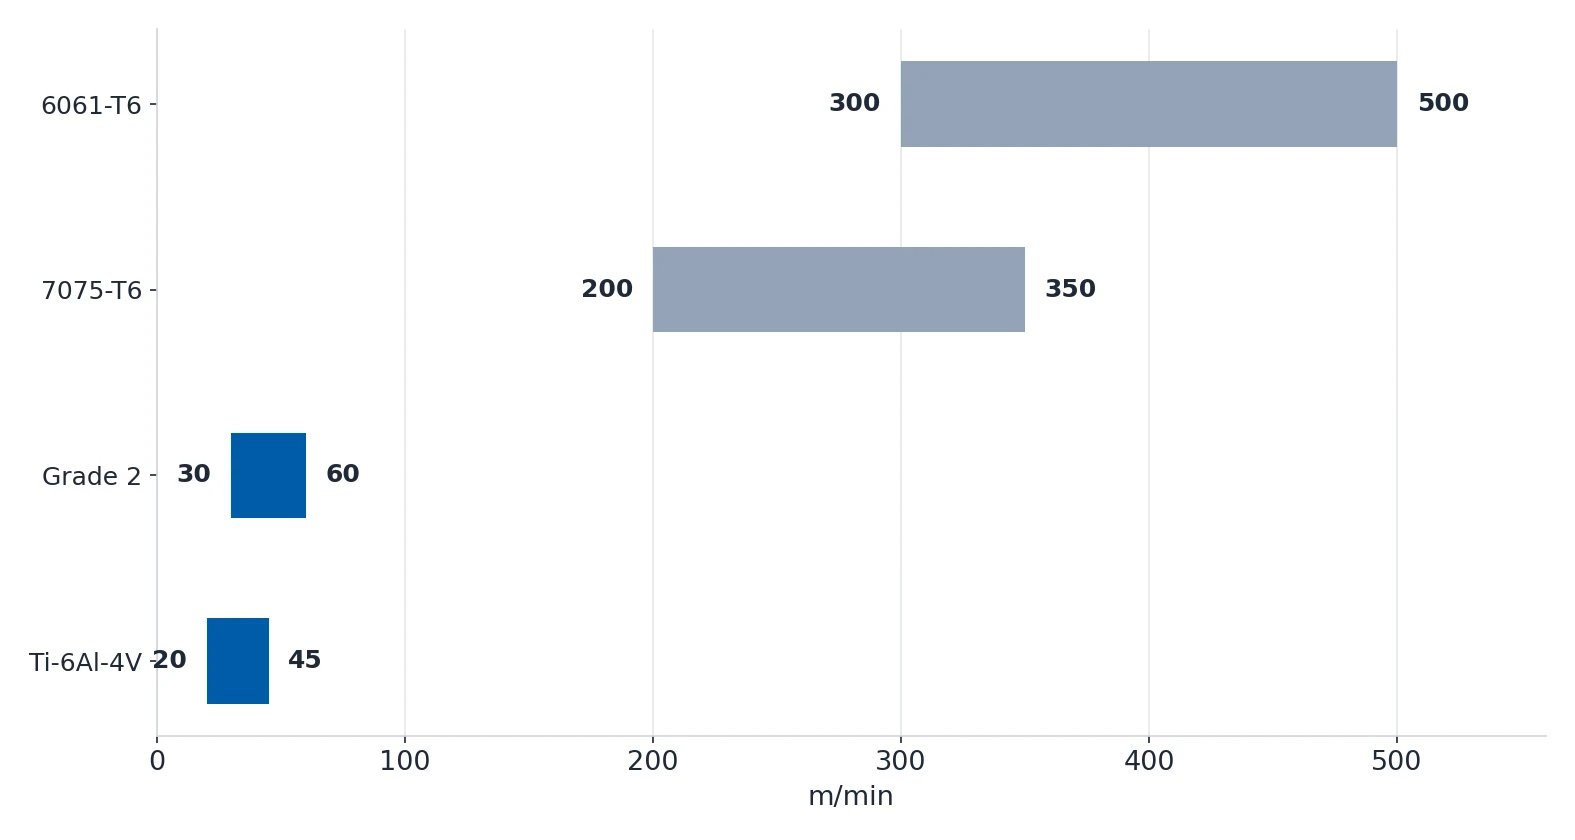
| Werkstoff | Schruppen (m/min) | Schlichten (m/min) | Werkzeughinweis |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | Aggressiv, 6061 lässt sich leicht schneiden |
| 7075-T6 | 200–350 | 350–550 | 20–30% langsamer als 6061 |
| Grade 2 Titan | 30–60 | — | Positiver Freiwinkel, scharfe Schneide |
| Ti-6Al-4V | 20–45 | — | TiAlN- oder Diamantbeschichtung, 3–5-fach längere Standzeit |
Vier Regeln entscheiden, ob ein Titanbauteil gelingt oder Ausschuss wird:
- Niedrige Schnittgeschwindigkeit. Grade 2 läuft mit 30–60 m/min, Ti-6Al-4V mit 20–45 m/min. Schneller
zu fahren verbrennt nur das Werkzeug, ohne schneller zu schneiden. - Fließkühlung ist Pflicht. Titan hat eine schlechte Wärmeleitfähigkeit, die Wärme bleibt an der
Schneide. Ohne Fließkühlung fällt die Standzeit auf wenige Minuten. - Werkzeuge beim ersten Verschleißzeichen tauschen. Titan verfestigt sich. Ein stumpfes Werkzeug
hinterlässt eine gehärtete Oberflächenschicht, die auch das nächste Werkzeug zerstört. TiAlN- oder
diamantbeschichtete Fräser halten 3–5-mal länger. - Dünne Späne, mehrere flache Zustellungen. Die radiale Schnitttiefe klein halten, weil dicke Späne
zu viel Wärme erzeugen.
Und eine Sicherheitsregel ohne Entsprechung bei Aluminium: niemals Schneidöl verwenden. Feine
Titanspäne können sich entzünden, und ein Titanbrand brennt bei 3000°C+ — er lässt sich nicht mit Wasser
löschen, weil er heißer brennt. Verwenden Sie wasserbasierte Fließkühlung und halten Sie die Maschine
spanfrei.
Oberflächenbehandlungen: Was bei welchem Werkstoff wirkt
| Behandlung | Titan | Aluminium |
|---|---|---|
| Eloxieren (Type II) | Blaue, violette und goldene Farben; üblich für Medizin und Luftfahrt | 6061 liefert die gleichmäßigste Farbe; 7075 wird dunkel und ungleichmäßig |
| Harteloxieren (Type III) | — | Die Harteloxschicht von 7075 ist weniger verschleißfest |
| Strahlen | Mattes Finish, vor vielen Beschichtungsverfahren erforderlich | Oberflächenvorbereitung |
| Polieren | Lässt sich gut polieren, aber arbeitsintensiv | Elektropolieren möglich, aber nicht üblich |
| PVD-Beschichtung | TiN und CrN für geringere Reibung; bei Medizinimplantaten eingesetzt | — |
Zwei praktische Hinweise. Erstens addiert das Eloxieren 10–25 µm pro Fläche, dadurch wird ein enges Maß
nach der Beschichtung zu groß — fräsen Sie die Übermaße um die halbe Eloxalschichtdicke vor. Zweitens ist
das Eloxieren von Titan ein anderer elektrochemischer Vorgang als das Eloxieren von Aluminium, auch wenn
beide Type II heißen; ein Lieferant, der nur Aluminiumlinien gefahren hat, ist nicht automatisch für eine
Titanoberfläche qualifiziert.
Wo Einkäufer Titan über spezifizieren — und was es kostet
| Fehler | Was passiert | Richtiger Ansatz |
|---|---|---|
| Titan festlegen, obwohl Aluminium genügt | 5–10-facher Materialpreis ohne Nutzen | Die Rechnung aus Festigkeit, Gewicht und Korrosion aufstellen. Die meisten Teile brauchen kein Titan. |
| Zu hohe Schnittgeschwindigkeit | Werkzeug brennt in Minuten aus, schlechte Oberflächengüte | Bei Grade 2 unter 60 m/min, bei Ti-6Al-4V unter 45 m/min bleiben |
| Schneidöl im Einsatz | Brandgefahr durch Titanspäne | Ausschließlich wasserbasierte Kühlung |
| Werkzeuge nicht oft genug gewechselt | Verfestigte Oberfläche zerstört die folgenden Werkzeuge | Beim ersten Verschleißzeichen tauschen |
| Grade 2 für hochfeste Teile | Nur 275 MPa Streckgrenze — schwächer als 6061-T6 | Hohe Festigkeit erfordert Ti-6Al-4V |

Die Kostenstruktur hinter der ersten Zeile lohnt die Aufschlüsselung, weil sie das ist, was ein Einkäufer
tatsächlich bezahlt: Titanrohstoff kostet 5–10-mal mehr als Aluminium und 3–5-mal mehr als Edelstahl,
die Zerspanung kostet 2–3-mal mehr als Stahl, und ein Prototyp gehört zuerst in Aluminium oder Stahl.
Was in die Zeichnung gehört
- Güte und Zustand zusammen —
Ti-6Al-4VoderGrade 2, und ob geglüht, lösungsgeglüht oder
ausgelagert. „Titan“ allein lässt die Festigkeit offen. - Die Umgebung — Salzwasser, Körperkontakt, Chemikaliensprühung. Trifft keines davon zu, schreiben
Sie das auf die Zeichnung; das ist der schnellste Weg, eine Aluminiumalternative zu begründen. - Die Last und ihre Richtung — wird das Teil nicht über 503 MPa belastet, deckt 7075-T6 Aluminium
das ab. - Die Oberfläche — Type II Eloxal, PVD oder blank, festgelegt vor der Angebotsphase, weil Eloxieren
die Maße verändert. - Der Prototypenpfad — ist das Teil noch in Entwicklung, fräsen Sie das Erstserienteil in 6061-T6 und
wechseln Sie erst auf Titan, wenn die Konstruktion eingefroren ist.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.