CNC-Toleranzkette: Warum Ihr Teil nicht passte
Eine Toleranzkette ist die Rechnung, die entscheidet, ob eine Baugruppe passt, und fast jede Beschwerde „das Teil passte nicht" ist eine Kette, die nie berechnet wurde. Jedes Maß in einer Kette bringt seine eigene Toleranz mit, und das Ergebnis ist die Summe dieser Toleranzen — drei Platten mit 10.0 ±0.1 mm ergeben ±0.3 mm, nicht ±0.1 mm. Ein Teil kann einwandfrei nach seiner eigenen Zeichnung gefertigt sein und trotzdem falsch, weil die Zeichnung nie berücksichtigt hat, wie sich die Toleranzen addieren.
Was eine Toleranzkette tatsächlich ist
Die Regel ist einfach und gnadenlos: die Toleranz eines montierten Maßes ist die Summe der Toleranzen aller Glieder in der Kette. Nichts anderes verändert das. Eine Kette aus fünf Teilen mit je ±0.1 mm ergibt ±0.5 mm, egal wie sorgfältig jedes Teil gefertigt wurde.
Es gibt zwei Wege, diese Rechnung zu fahren, und sie beantworten unterschiedliche Fragen.
| Methode | Rechnung | Gesamtkette | Ergebnis |
|---|---|---|---|
| Worst Case | 0.1 + 0.1 + 0.1 | ±0.3 mm | Nennmaß 30.0 mm, Bereich 29.7–30.3 mm |
| Quadratsumme | √(0.01 + 0.01 + 0.01) | ±0.173 mm | Nennmaß 30.0 mm, Bereich 29.83–30.17 mm |
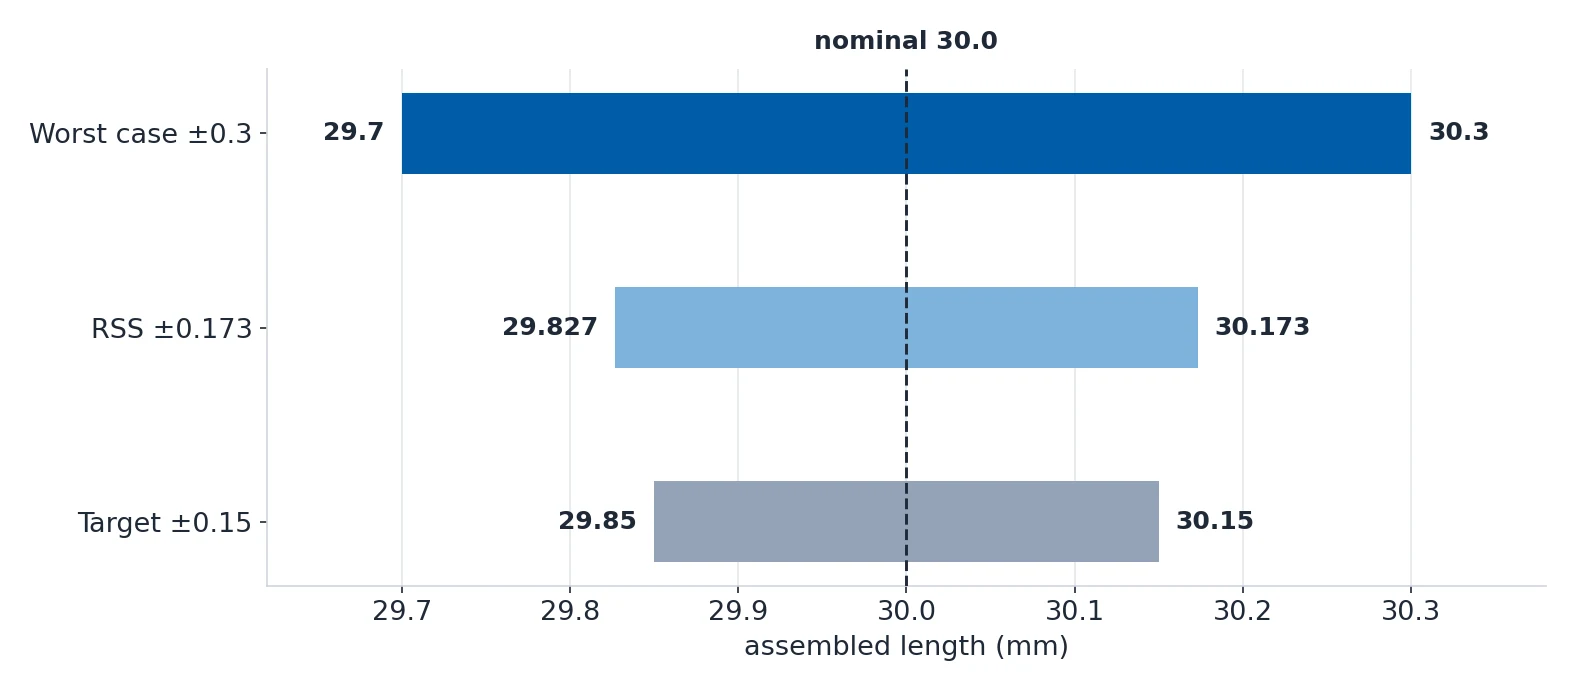
Worst Case ist die Methode, die die Passung in jedem einzelnen Teil garantiert, weil sie annimmt, dass jedes Maß gleichzeitig an seiner Grenze landet. Die Quadratsumme ist die statistische Methode: sie nimmt an, dass die Fehler zufällig und unabhängig sind, Extremwerte also selten zusammenfallen. RSS beschreibt eine Population aus Tausend Teilen, Worst Case garantiert, dass ein Teil passt.

Warum Ihr Teil nicht passte: sechs Ursachen
Diese sechs Ursachen erklären den größten Teil der Passungsfehler, die über die Qualitätsabteilung zurückkommen. Alle sechs sind Zeichnungsprobleme, keine Fertigungsprobleme.
| # | Ursache | Was schiefgeht | Die Abhilfe |
|---|---|---|---|
| 1 | General tolerance an einer Lagerpassung angewendet | ISO 2768-m bei 50 mm ist ±0.3 mm, ein Lagersitz braucht dagegen ±0.01 mm oder enger | Passung direkt angeben, etwa H7/k6 oder H7/p6 |
| 2 | Kein Worst Case gerechnet | Fünf Teile mit je ±0.1 mm ergeben ±0.5 mm und die Baugruppe geht nicht mehr auf | Kette berechnen und ein Maß verschärfen |
| 3 | Enge Toleranz an dünner Wand | Eine 1 mm starke Wand verformt sich beim Zerspanen, ±0.01 mm ist also unmöglich, egal wie die Zeichnung lautet | Wandstärke mindestens 1.5 mm in Aluminium und 1.0 mm in Stahl |
| 4 | Gar kein Vermerk zu ISO 2768 | Die Fertigung hat keinen Standard, jedes unklare Maß wird zu einer Rückfrage und einer Annahme | ISO 2768-mK ins Schriftfeld setzen |
| 5 | Presspassung mit rauer Oberflächenbeschaffenheit | Die Oberflächenspitzen werden beim Zusammenbau niedergedrückt und die berechnete Pressung verschwindet | Ra 0.8 µm oder besser, Ra 0.4 µm Schleifen wird empfohlen |
| 6 | GD&T ohne Bezugssystem angewendet | Der Geometrietoleranzrahmen hat keinen Verweis, die Fertigung wählt einen aus und das Ergebnis schwankt | Klare Bezugsangaben in der Zeichnung festlegen |

Ursachen 3 und 6 verdienen besondere Aufmerksamkeit. Eine dünne Wand kann ±0.01 mm nicht halten, gleichgültig was die Zeichnung sagt — das Teil verformt sich beim Zerspanen, und das Maß verschiebt sich, sobald der Fräser weg ist. Und eine Positionstoleranz ohne Bezugsangabe ist keine Spezifikation, sondern die Bitte an die Fertigung, eine auszuwählen.
Die Kette rechnen: Worst Case und Quadratsumme
Die Reihenfolge der Arbeit zählt. Rechnen Sie zuerst den Worst Case, weil er die einzige Methode ist, die die Passung in jedem Teil garantiert, und verwenden Sie RSS erst danach für die Serienfertigung. Wer mit RSS beginnt, hat das Problem bereits wegdefiniert.
Das Beispiel mit drei Platten ist der Referenzfall. Drei Platten mit 10.0 ±0.1 mm, gestapelt:
- Worst Case: 0.1 + 0.1 + 0.1 = ±0.3 mm, die montierte Länge ist also 30.0 mm im Nennmaß und reicht von 29.7 bis 30.3 mm.
- Quadratsumme: √(0.01 + 0.01 + 0.01) = ±0.173 mm, dieselbe Baugruppe reicht damit von 29.83 bis 30.17 mm.
- Anforderung: Muss die Baugruppe 30.0 ±0.15 mm halten, ist der Worst Case nicht bestanden, weil 0.3 größer als 0.15 ist. RSS rettet Sie ebenfalls nicht, weil einzelne Teile weiterhin den Worst Case treffen.
Wenn die Kette nicht aufgeht, gibt es genau vier Wege, und nur einer davon kostet Geld am Teil selbst.
| Option | Wirkung auf die Kette | Was es kostet |
|---|---|---|
| Eine Toleranz verschärfen | Nimmt den Anteil dieses Maßes aus der Kette heraus | +30–150% auf dieses Merkmal |
| Eine Beilage hinzufügen | Nimmt die Streuung beim Zusammenbau auf | Ein zusätzlicher Montageschritt, keine Teilkosten |
| Die Kette neu konstruieren | Nimmt ein Maß vollständig aus der Kette heraus | Nur Konstruktionszeit |
| Auf RSS umstellen | ±0.3 wird ±0.173 mm | Kostenlos, aber keine Garantie für ein einzelnes Teil |
Neu konstruieren ist meist die richtige Antwort, wenn das betroffene Maß aus der Kette herausgenommen werden kann. Eine Beilage ist die richtige Antwort, wenn die Schnittstelle bereits dafür ausgelegt ist. Eine Toleranz zu verschärfen ist nur dann richtig, wenn das Maß tatsächlich eng sein muss, und es ist der teuerste der drei Wege.
ISO 2768: Die General Tolerance, die den Großteil Ihrer Zeichnung abdecken sollte
ISO 2768 ist das, was eine Zeichnung lesbar macht. Ein Vermerk im Schriftfeld deckt jedes Maß ab, das die Funktion nicht bestimmt, das sind typischerweise 80% aller Maße, und nimmt der Fertigung das Raten beim Rest ab.
| Klasse | Genauigkeitsstufe | Typischer Einsatz | Kostenwirkung |
|---|---|---|---|
| f (fein) | Höchste Allgemeingenauigkeit | Präzisionsteile, Passflächen ohne bestimmte Passung, enge Anforderungen an das Aussehen | +15–30% gegenüber mittel |
| m (mittel) | Standard-CNC | Allgemeine CNC-gefräste Teile, die am weitesten verbreitete Klasse | Basiswert |
| c (grob) | Gelockert | Blechteile, Schweißkonstruktionen, nicht kritische Gussstücke, große Baugruppen | -10–20% gegenüber mittel |
| v (sehr grob) | Am gelockertsten | Schweißstrukturen, Rohguss, sehr große Maße | -20–35% gegenüber mittel |
Der Buchstabe vor dem Bindestrich legt die lineare Klasse fest. Der Buchstabe nach dem Bindestrich legt die geometrische Klasse fest, ISO 2768-mK bedeutet also lineare Klasse m plus geometrische Klasse K, und lässt man den zweiten Buchstaben weg, sind überhaupt keine allgemeinen geometrischen Toleranzen festgelegt.
Die lineare Toleranz hängt vom Nennmaß ab, das Band, in das Ihr Maß fällt, verändert also die Zahl.
| Nennmaßbereich (mm) | ISO 2768-f | ISO 2768-m | ISO 2768-c | ISO 2768-v |
|---|---|---|---|---|
| 0.5–3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3–6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6–30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30–120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120–400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
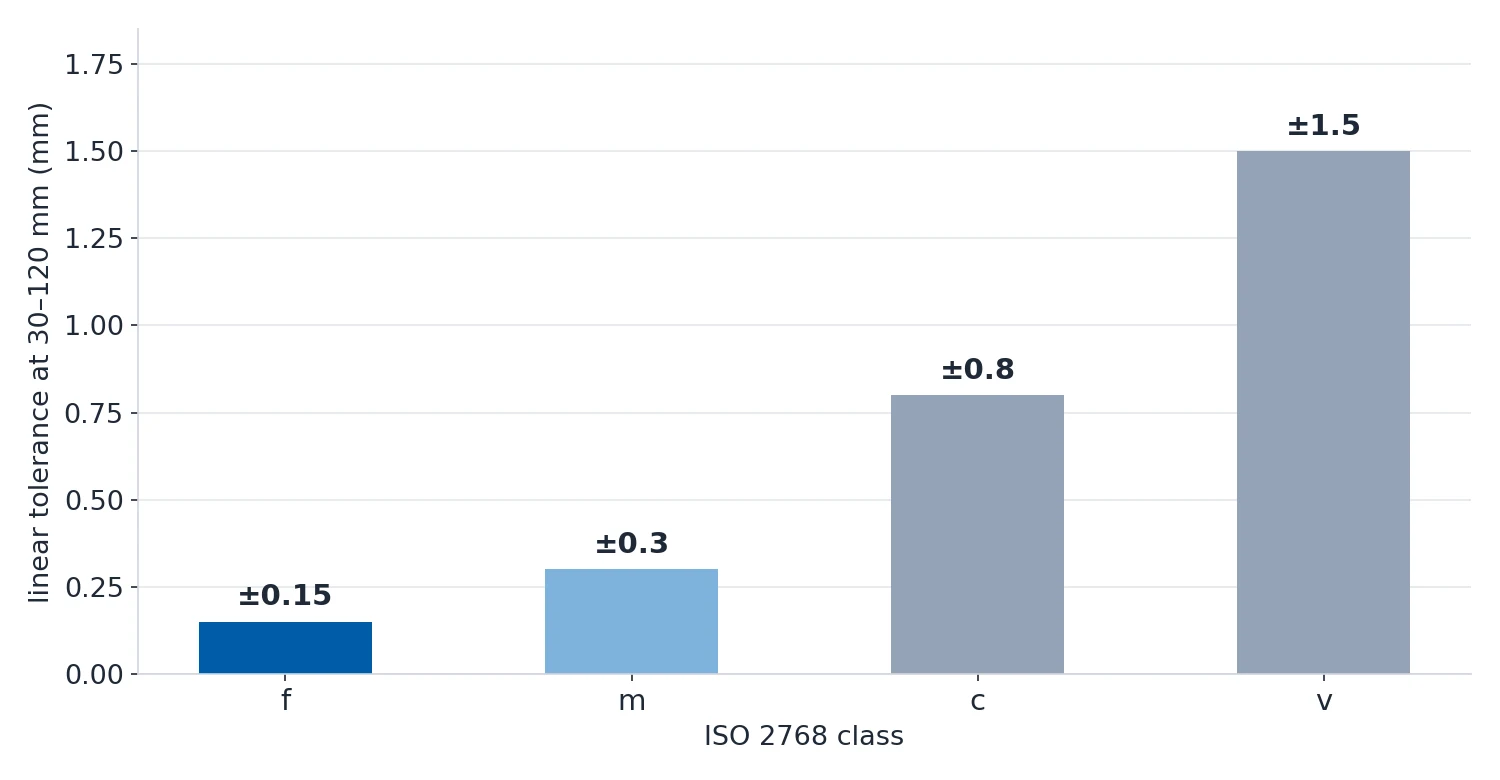
ISO 2768 hat klare Grenzen, und die Verwendung an Stellen, an denen eine bestimmte Passung gebraucht wird, ist der häufigste Weg, auf dem es Probleme verursacht. Nehmen Sie ein Merkmal immer dann aus der Allgemeinklasse heraus, wenn die Zeichnung zeigt, was passiert, wenn das Maß an seiner Grenze landet.
| Anwendungsfall | Empfohlene Toleranz | Begründung | Typische IT-Stufe |
|---|---|---|---|
| Welle in Lagerbohrung | Einzelne Passung, etwa H7/k6 | Die Lagerlebensdauer hängt von korrekter Pressung oder Spiel ab | IT6–IT7 |
| Durchmesser der Dichtungsnut | ±0.025 mm oder enger | Ein O-Ring leckt, wenn die Nut zu breit oder zu tief ist | IT7–IT8 |
| Schraublochbild | ±0.1 mm positional | Schrauben müssen durch passende Flansche hindurch fluchten | IT9–IT10 |
| Passstifte zur Positionierung | H7/m6 oder enger | Stifte müssen eingepresst werden, damit die Positionierung wiederholbar bleibt | IT6–IT7 |
| Bohrung eines Hydraulikzylinders | ±0.005–0.01 mm plus Rundheit | Flüssigkeit tritt am Kolben vorbei, wenn die Bohrung unrund oder zu groß ist | IT5–IT7 |
| Achsabstand eines Zahnradpaares | ±0.02–0.05 mm | Flankenspiel und Geräusch hängen vom Achsabstand ab | IT6–IT8 |
Passungen: Spiel, Übergang und Pressung
Wenn zwischen zwei Teilen eine Beziehung gehalten werden muss, reicht je eine ± Toleranz nicht — die Zeichnung braucht eine Passung, also eine Beziehung zwischen Bohrung und Welle, ausgedrückt in zwei ISO 286 Kennungen.
| Passungsart | Beziehung | Montage | Kosten |
|---|---|---|---|
| Spiel | Die Welle ist immer kleiner als die Bohrung | Handmontage, die Teile können sich gegeneinander bewegen | Basiswert |
| Übergang | Hängt davon ab, wo die tatsächliche Bohrung und Welle in ihren Bändern liegen | Manchmal ein kleines Spiel, manchmal eine kleine Pressung | +15–30% gegenüber Spiel |
| Pressung | Die Welle ist immer größer als die Bohrung | Presse oder thermische Verfahren | Die teuerste |
Eine Kennung zu lesen ist einfach, sobald man die beiden Hälften kennt.
| Teil | Kennung | Abweichung bei 25 mm | Bedeutung |
|---|---|---|---|
| Bohrung | H7 | +21 / 0 µm | Die Grundabweichung ist null, die Bohrung kann also nur gleich oder größer als das Nennmaß sein |
| Welle | g6 | -7 / -20 µm | Immer unter dem Nennmaß, kann die Bohrung also nie übersteigen |
Die Buchstaben a–h ergeben Spielpassungen, js–n Übergangspassungen und p–zc Presspassungen. Die Bohrung ist konventionell eine Stufe weiter als die Welle, weil präzises Bohren schwerer ist als präzises Drehen.
Die Wahl dazwischen folgt einer Regel: nehmen Sie die lockerste Passung, die noch ihren Job erfüllt, und reservieren Sie Presspassungen für Verbindungen, die sich nie trennen dürfen.
| Anwendung | Passung | Begründung |
|---|---|---|
| Abnehmbares Zahnrad oder Laufrad auf einer Welle | H7/k6 Übergang, montiert mit einer Spindelpresse | Positioniert mit kontrollierter Passung und abnehmbar |
| Passstift in einer Bohrung | H7/js6 Übergang | Symmetrisch zum Nennmaß, positioniert also in beide Richtungen genau |
| Lager-Außendruckring in ein Gehäuse gepresst | H7/p6 Pressung | Diese Verbindung darf sich nie trennen |
| Schraubverbindung | H7/h6 Spiel | Bis zu 34 µm Spiel bei 25 mm, für einen Verbindungsmittel völlig ausreichend |
Ein Detail bringt bei Presspassungen viele Menschen aus dem Konzept: die Oberflächenbeschaffenheit frisst die Pressung. Die Oberflächenspitzen werden beim Zusammenbau niedergedrückt, die tatsächliche Pressung ist also kleiner als der berechnete Wert. Bei Ra 1.6 µm gehen über beide Flächen rund 13 µm verloren, bei Ra 3.2 µm etwa 25 µm. Bei H7/p6, dessen Pressung bei 25 mm nur 1–35 µm beträgt, kann dieser Verlust die gesamte Pressung auffressen und das Teil wird locker. Geben Sie Ra 0.8 µm oder besser an und behandeln Sie Ra 0.4 µm Schleifen als empfohlene Oberflächenbeschaffenheit für Presspassungen.
Was jeder Prozess tatsächlich halten kann
Eine Toleranz, die der Prozess nicht erreicht, ist keine enge Toleranz, sondern eine auf den Prüfstand wartende Ablehnung. Das hier ist, was jeder Prozess als Standard hält, und was er hält, wenn Sie mehr bezahlen.
| Prozess | Standard | Präzision | Ultra-Präzision | IT-Entsprechung |
|---|---|---|---|---|
| CNC-Fräsen (3-Achsen) | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| CNC-Fräsen (5-Achsen) | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| CNC-Drehen | ±0.025 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
| Swiss-Type-Drehen | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Flachschleifen | ±0.005 mm | ±0.002 mm | ±0.001 mm | IT5 → IT3 → IT2 |
| Waagerechtbohrmaschine | ±0.010 mm | ±0.005 mm | ±0.002 mm | IT7 → IT5 → IT3 |
| Draht-Erodieren (EDM) | ±0.010 mm | ±0.003 mm | ±0.001 mm | IT7 → IT4 → IT2 |
| Form-Erodieren (EDM) | ±0.015 mm | ±0.005 mm | ±0.002 mm | IT8 → IT5 → IT3 |
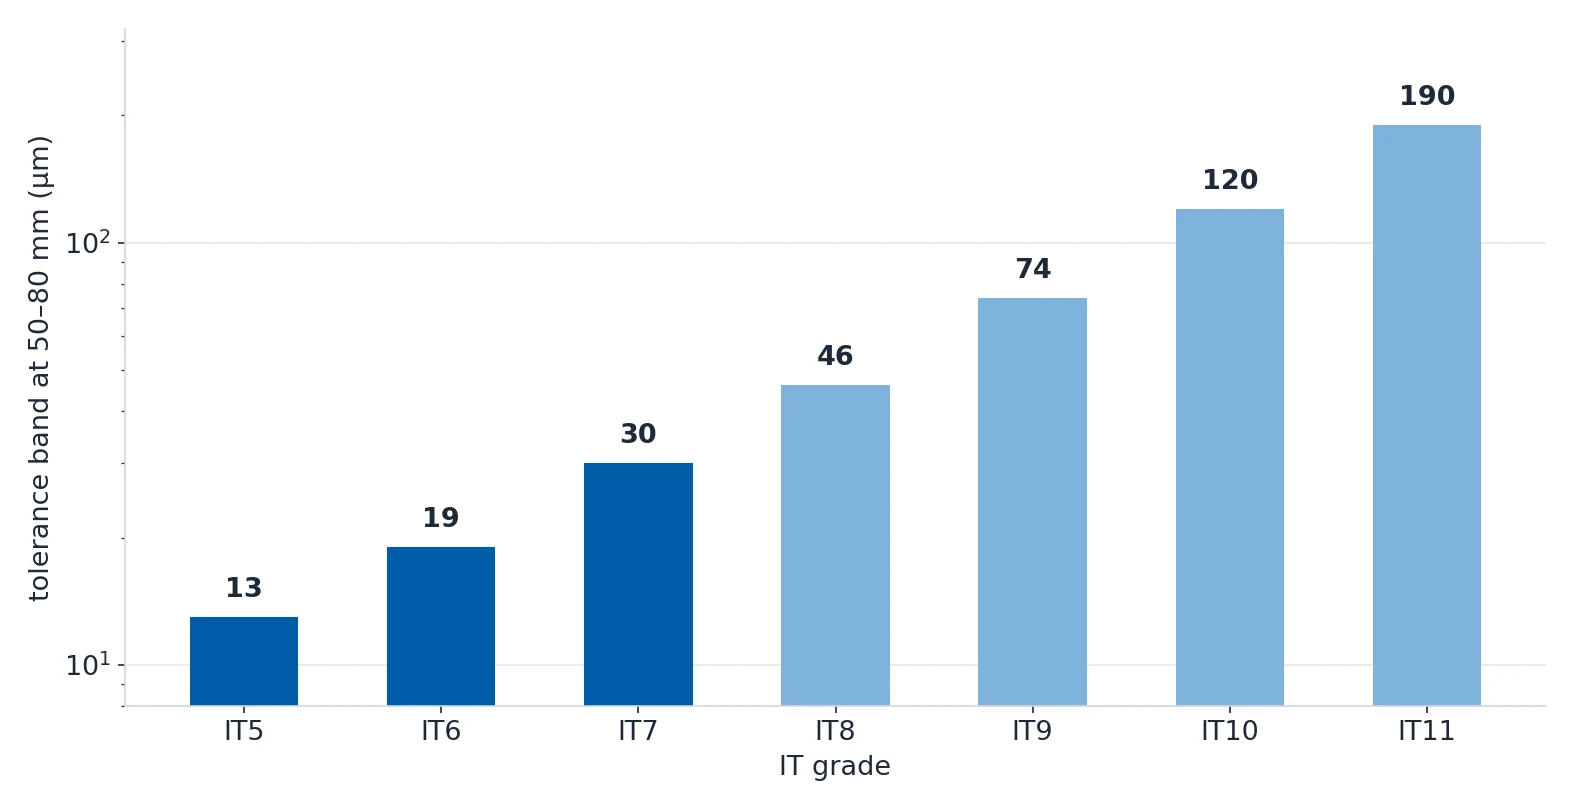
Die IT-Stufenskala ist die gemeinsame Sprache zwischen Zeichnung und Fertigung, und es lohnt sich, sie direkt zu lesen.
| IT-Stufe | Toleranz bei 50–80 mm | Praktische Bedeutung |
|---|---|---|
| IT5 | 13 µm | Messmittelherstellung |
| IT6 | 19 µm | Präzisionsbearbeitung |
| IT7 | 30 µm | Präzisionspassungen für Lager und Wellen |
| IT8 | 46 µm | Allgemeine Präzisionsbearbeitung |
| IT9 | 74 µm | Allgemeine Bearbeitung, das Äquivalent zu ISO 2768-m |
| IT10 | 120 µm | Mittlere Genauigkeit |
| IT11 | 190 µm | Lockere Bearbeitung |
Wie Sie die Kette in Ordnung bringen, bevor sie die Fertigung erreicht
Die Abhilfe ist ein kurzer Ablauf, und sie gehört vor die Freigabe der Zeichnung, nicht nach dem Eintreffen des ersten Teils.
- Listen Sie jedes Maß der Montagekette in Reihenfolge mit seiner Toleranz auf.
- Rechnen Sie den Worst Case: addieren Sie die Toleranzen.
- Vergleichen Sie das Ergebnis mit der Anforderung, die die Baugruppe erfüllen muss.
- Wo sie nicht aufgeht, wählen Sie bewusst: eine Toleranz verschärfen, eine Beilage hinzufügen oder die Kette neu konstruieren.
- Setzen Sie ISO 2768-mK ins Schriftfeld für alles, was nicht einzeln ausgewiesen ist.
- Geben Sie Passungen direkt mit der Kennung H7/k6 an statt mit zwei getrennten ± Toleranzen.
- Prüfen Sie jede enge Toleranz gegen die ProzessTabelle und bestätigen Sie, dass die Wand sie halten kann.
- Geben Sie bei Presspassungen die Oberflächenbeschaffenheit an.
Die drei Fragen, die fast alles abfangen, sind einfach: Wie eng ist die Toleranz in der Kette, welches Maß erzeugt sie, und kann der Prozess sie tatsächlich halten. Wenn ein Teil nicht passte, liegt die Antwort meist bei einer dieser drei, und sie stand auf der Zeichnung, bevor der Span abgetragen wurde.
Quellen
Alle Zahlen auf dieser Seite stammen aus unserem Engineering-Wiki.