5 assi vs 3 assi nella fresatura CNC: quando conviene
Le macchine a 3 assi lavorano circa l'80% dei pezzi fresati, e i 5 assi si ripagano solo su un elenco
breve di geometrie: superfici a freeform, cavità profonde con raggi interni piccoli ed elementi presenti su
tre o più lati con tolleranze reciproche strette. L'errore costoso non è scegliere 3 assi quando
servivano 5 assi. È scrivere «5 assi» su un disegno quando il posizionamento 3+2 avrebbe fatto lo stesso
lavoro — l'officina prezza la programmazione a 5 assi simultanei e il preventivo raddoppia o triplica.
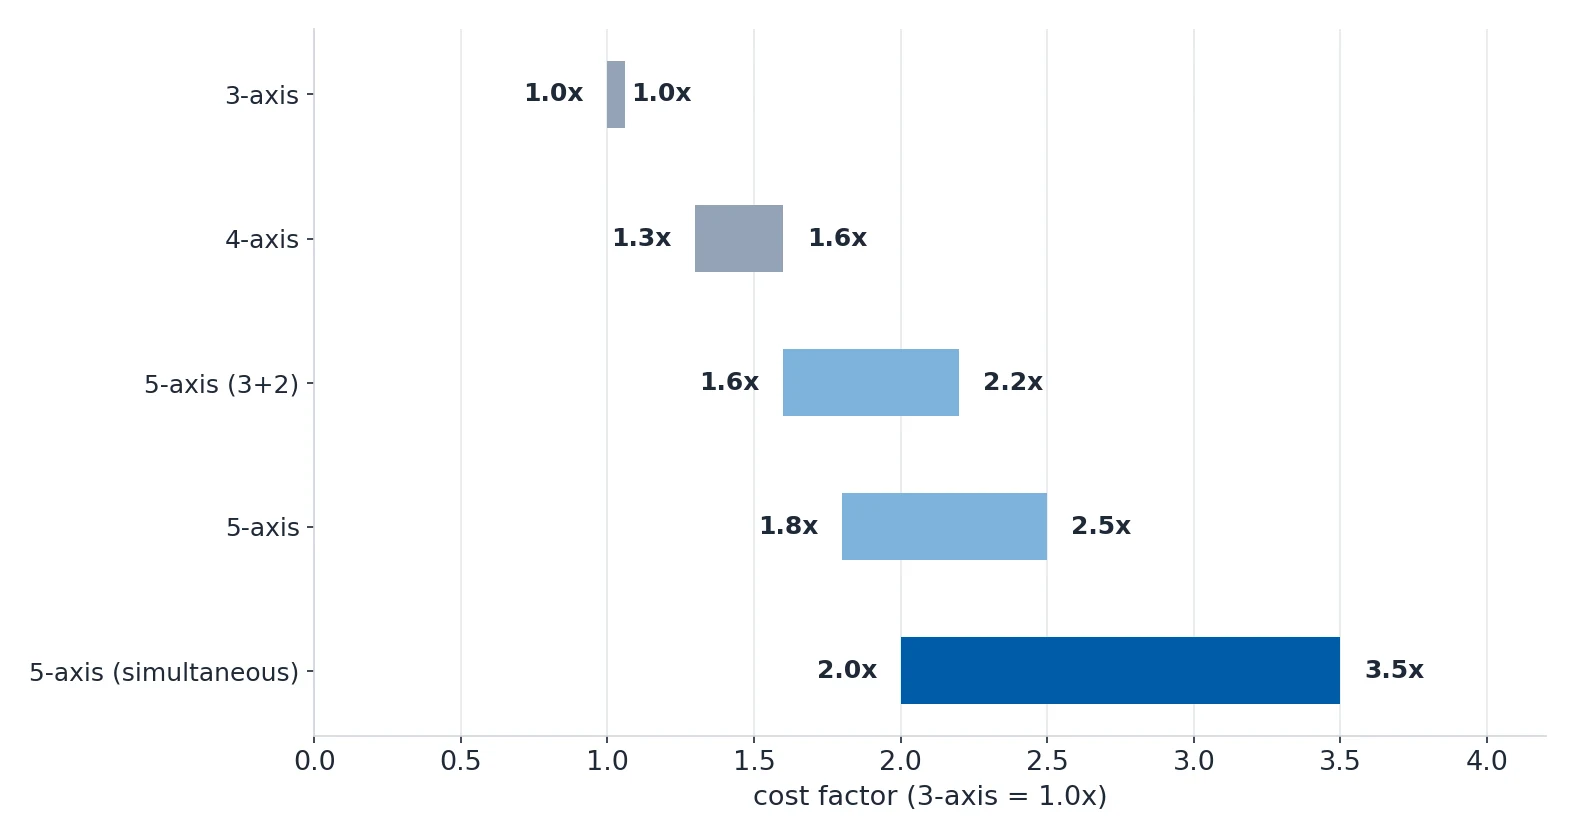
Quale macchina serve davvero al vostro pezzo
| Di cosa ha bisogno il vostro pezzo | Usate questa | Perché | Fattore di costo |
|---|---|---|---|
| Elementi piatti, tasche, fori, profili 2D — tutti raggiungibili da una sola direzione | 3 assi | L'80% dei pezzi fresati. Setup rapido, ampia disponibilità di macchine, tariffa oraria più bassa. | 1.0x (base) |
| Elementi su 2 lati, con tolleranza di posizione stretta fra loro | 4 assi | Il tavolo rotante dell'asse A permette di lavorare il secondo lato senza loosening del pezzo. Elimina l'errore di setup. | 1.3–1.6x |
| Fori o sedi con angoli composti (non 0/90 gradi) | 4 assi o 3+2 | Indicizzate il pezzo sull'angolo giusto, poi fresate o forate sui 3 assi lineari. Non serve la rotazione simultanea. | 1.3–1.6x |
| Superfici freeform complesse (giranti turbine, pale di turbina, stampi) | 5 assi simultanei | L'utensile resta normale alla superficie per tutta la lavorazione. Finitura migliore, tempo ciclo più breve, meno setup. | 2.0–3.5x |
| Elementi su 3+ lati con tolleranze reciproche strette | Posizionamento 3+2 su macchina a 5 assi | Macchina a 5 assi usata in modalità a indice. Più economico della programmazione e della lavorazione a 5 assi simultanei. | 1.6–2.2x |
| Tasche profonde con raggi interni piccoli che richiedono utensili corti e rigidi | 5 assi | Inclinate la testa per arrivare con un utensile più corto. Meno flessione, finitura migliore, asportazione più rapida. | 1.8–2.5x |
Leggete con attenzione l'ultima riga. Una tasca profonda con raggio interno piccolo può essere lavorata su
una macchina a 5 assi con un fattore di 1.8–2.5x, ma spesso può essere lavorata su una macchina a 3 assi
con un fattore di 1.0x se riprogettate la tasca — è una decisione di progettazione, non di lavorazione, e
vale più di qualsiasi discussione con l'officina sulle tariffe di macchina.

Che cosa offre davvero ogni configurazione
| Parametro | 3 assi | 4 assi | 5 assi (3+2) | 5 assi (simultanei) |
|---|---|---|---|---|
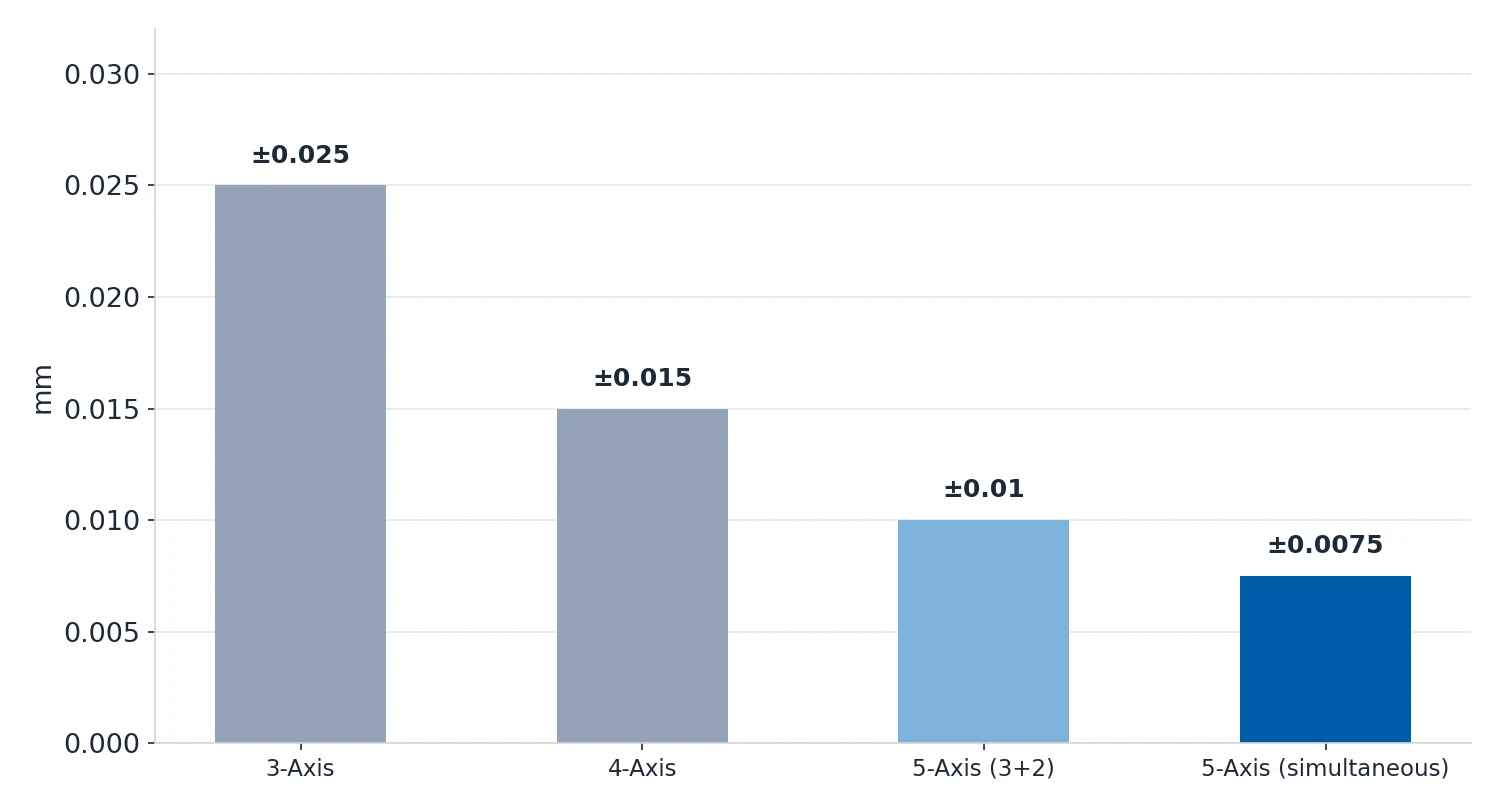
| Precisione tipica | ±0.025 mm | ±0.015 mm | ±0.01 mm | ±0.005–0.01 mm |
| Finitura superficiale (Ra) | 1.6–3.2 µm | 0.8–1.6 µm | 0.8–1.6 µm | 0.4–1.6 µm |
| Dimensione massima del pezzo | Fino a 2000mm | Fino a 1000mm di diametro | Fino a 800mm | Fino a 600mm |
| Fattore di costo di setup | 1.0x | 1.2x | 1.5x | 2.0–3.0x |
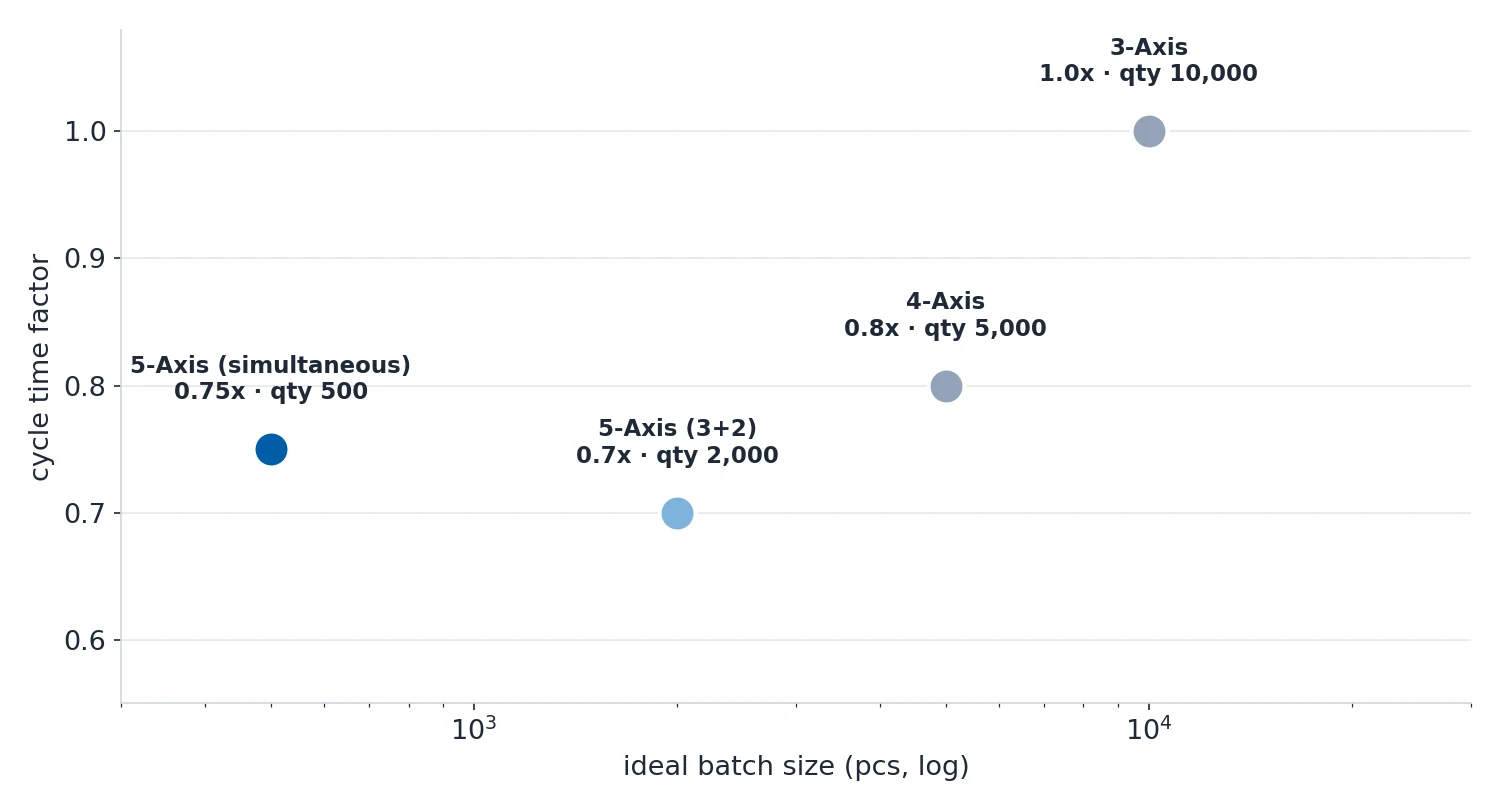
| Fattore di tempo ciclo | 1.0x | 0.8x (meno setup) | 0.7x (meno setup) | 0.6–0.9x |
| Dimensione di lotto ideale | 1–10,000+ | 5–5,000 | 1–2,000 | 1–500 |
| Sottosquadri | No | Limitati | Sì | Sì |
| Elementi su più lati | Richiede il ribaltamento | Un solo setup | Un solo setup | Un solo setup |
Tre fatti di questa tabella decidono la maggior parte dei casi. Precisione: passare da 3 assi alla
fresatura a 5 assi simultanei vi compra circa ±0.02 mm, e la maggior parte dei disegni non li aveva mai
avuti bisogno. Tempo ciclo: ogni gradino in alto riduce il fattore di tempo ciclo, perché i setup
scompaiono — 0.6–0.9x per i 5 assi simultanei contro 1.0x per i 3 assi, un risparmio che conta solo se il
numero di setup era il problema. Dimensione di lotto: il lotto ideale per i 5 assi simultanei è
1–500, contro 1–10,000+ per i 3 assi, perché il costo di programmazione e di setup va ammortizzato
sull'intero lotto.
3+2 o simultanei: quale scegliere
La differenza non è tecnica, è commerciale. Se potete elencare gli angoli di lavorazione come valori
fissi, vi serve il 3+2.

| Tipo di elemento | Esempio | Perché il 3+2 basta |
|---|---|---|
| Fori inclinati | Fori di montaggio a 15°, 30°, 45° | Inclinate sull'angolo e forate in linea. Non serve la rotazione continua. |
| Piani su più lati | Profili esagonali o quadrati | Indicizzate a 60° o 90° e fresate ogni faccia. |
| Tasche su superfici inclinate | Piastre di montaggio su una superficie freeform | Inclinate in modo che il fondo tasca sia orizzontale, poi fresate la tasca a 3 assi. |
| Elementi sul lato posteriore | Sedi per guarnizioni toroidali, fori filettati sul fondo | Ribaltate di 180° nello stesso serraggio. Nessun riattrezzamento. |
| Elementi radiali su pezzi cilindrici | Fori trasversali, sedi per chiavi, spianature su albero | Ruotate in posizione, poi tagliate sul piano X-Y. |
| Tipo di elemento | Esempio | Perché servono i simultanei |
|---|---|---|
| Superfici freeform complesse | Giranti turbine, pale di turbina, eliche | L'angolo dell'utensile deve cambiare continuamente per seguire la curvatura della superficie. |
| Anime per stampi con cavità profonda | Anime per stampi di iniezione con nervature alte | Inclinate l'utensile per evitare collisioni con le pareti della cavità mantenendo la sbraccio. |
| Parti strutturali aerospaziali | Cime della longherone, nervature d'ala a parete sottile | La lavorazione in un solo setup elimina l'accumulo di tolleranze sui riferimenti critici. |
| Impianti medicali | Protesi articolari, placche ossee | Superfici organiche complesse con tolleranze strette ed esigenze elevate di finitura superficiale. |
Le quattro righe della seconda tabella hanno una cosa in comune: l'angolo dell'utensile deve cambiare
mentre taglia, oppure il pezzo deve essere tenuto in un solo setup per ragioni di tolleranza. Se non
vale nessuna delle due, state pagando il prezzo dei 5 assi simultanei per un'operazione a indice.

Che cosa cambia i 5 assi nel progetto del vostro pezzo
Scelta della macchina e progettazione del pezzo sono la stessa conversazione. Queste sono le regole di
progettazione che derivano dalla tabella delle macchine.

| Regola DFM | Indicazione | Perché conta |
|---|---|---|
| Evitate le tasche profonde | Tenete il rapporto profondità/larghezza ≤ 4:1 | Gli utensili lunghi flettono. Una fresa da 10mm che entra 60mm in una tasca vibra, lascia una finitura mediocre e ci mette un'eternità. Se vi serve profondità, usate tasche a gradini con diametri intermedi. |
| Raggi degli angoli interni | Specificate R1.5, R3, R6mm (diametri standard delle frese) | Le frese sono tonde — non possono tagliare un angolo interno acuto a 90°. Se specificate R0.5mm, l'officina deve usare un utensile minuscolo (lento, fragile) oppure EDM a filo (costoso). Abbinate i vostri raggi di raccordo alle misure di utensile disponibili. |
| Raggi del fondo | Minimo R3mm, preferibile R6mm | Le frese a testa sferica hanno un raggio. Un fondo tasca piatto con spigoli acuti verso le pareti è impossibile con utensili standard. Più grande è il raggio del fondo, più grande (più veloce, più economico) è l'utensile utilizzabile. |
| Spessore di parete | Minimo 0.8mm (alluminio), 1.0mm (acciaio), 1.5mm (titanio) | Le pareti più sottili flettono sotto le forze di taglio, causando vibrazione, finitura mediocre e imprecisione dimensionale. Pareti in titanio sotto 1.5mm sono quasi impossibili da fresare in modo pulito. |
| Riducete i setup | Progettate gli elementi in modo che siano raggiungibili dal minor numero possibile di direzioni | Ogni ribaltamento significa: stringere, pulire, restringere, ristabilire il riferimento, ripetere l'azzeramento. Ogni setup aggiunge $30–100 di manodopera più accumulo di tolleranze. |
| Altezza del bossaggio | ≤ 4x il diametro di base | I bossaggi alti e sottili flettono durante la lavorazione. Se vi serve altezza, aggiungete nervature di rinforzo o aumentate il diametro di base. |
| Profondità del filetto | Massimo 1.5–2x il diametro per i fori ciechi | I filetti oltre 2x il diametro non aggiungono resistenza significativa — il carico è portato dai primi giri. I filetti profondi richiedono maschi lunghi che si rompono facilmente e tagliano lentamente. |
| Diametri di foro standard | Usate misure standard di punta e alesatore | I fori non standard richiedono utensili dedicati o operazioni di alesatura. Entrambe le cose aumentano costo e tempi di consegna. Quando possibile, allineatevi alle tabelle di foratura standard. |
| Incisione di testi e loghi | Larghezza minima del tratto 0.3mm, profondità minima 0.2mm | Un'incisione più piccola diventa illeggibile dopo anodizzazione o verniciatura. Tenetela funzionale oppure usate il marking laser dopo la lavorazione. |
Due regole contano più di qualsiasi discussione sulle macchine. I raggi degli angoli interni abbinati ai
diametri standard delle frese permettono all'officina di usare una fresa da 6mm invece che da 2mm, più
veloce e più rigida. Lo spessore minimo di parete di 0.8mm per l'alluminio, 1.0mm per l'acciaio e
1.5mm per il titanio è il punto in cui cominciano vibrazione ed errore dimensionale, e nessuna potenza di
macchina ripara una parete troppo sottile.

Dove vanno davvero i soldi
| Fattore di costo | Impatto | Come ridurlo |
|---|---|---|
| Numero di setup | Alto — ogni setup aggiunge $30–100+ di manodopera e attrezzamento | Progettate per la lavorazione in un solo setup ove possibile. Usate 4 assi o 3+2 per eliminare i ribaltamenti. |
| Tolleranze strette | Alto — ±0.01mm costa 2–4x più di ±0.05mm | Applicate tolleranze strette solo dove sono funzionalmente necessarie. Allentate le quote non critiche. |
| Requisiti di finitura superficiale | Medio-alto — Ra 0.4 richiede passate in più, avanzamenti più lenti, a volte rettifica | Specificate una finitura fine solo sulle superfici a vista o di tenuta. Ra 1.6 basta per la maggior parte dei pezzi non estetici. |
| Durezza del materiale | Medio — i materiali più duri significano tagli più lenti, usura più rapida dell'utensile e più cambi utensile | Usate il materiale più morbido che soddisfa i vostri requisiti di resistenza. Considerate la differenza tra pre-rinforzato e rinforzato per massa. |
| Costo del materiale | Medio — il titanio costa 5–8x il prezzo dell'alluminio al kg | Ottimizzate la dimensione del grezzo per ridurre gli sfridi. Per i materiali costosi valutate la fusione o la forgiatura near-net-shape. |
| Geometria complessa | Medio — programmazione a 5 assi, tempi ciclo più lunghi, più setup | Semplificate ove possibile. Quella superficie curva potrebbe diventare un piano con pareti svasate? |
| Utensili dedicati | Basso-medio — frese speciali, utensili sagomatori, attrezzamenti su misura | Progettate attorno alle misure standard degli utensili. Usate misure di filetto standard e diametri di foro standard. |
| Requisiti di controllo | Basso-medio — controllo CMM, certificazioni di terzi, tracciabilità del materiale | Chiedete la CMM solo sulle quote critiche. Un rapporto CMM completo su ogni pezzo aggiunge $20–50 per pezzo. |
| Quantità | Variabile — l'ammortamento del setup cambia tutto | Il costo di setup è fisso; il costo per pezzo scende con la quantità. Dai 100 pezzi in su, attrezzamento e ottimizzazione del processo iniziano a ripagarsi. |
Notate che la macchina stessa non è in questa lista. Un acquirente che pensa che il prezzo sia fissato da
«3 assi vs 5 assi» sta guardando la colonna sbagliata — il prezzo lo fissano setup, tolleranze e
materiale, e il numero di assi muove questi tre solo in modo indiretto.
Gli errori che gonfiano un preventivo a 5 assi
| Errore | Conseguenza | Rimedio |
|---|---|---|
| Specificare «5 assi» quando basta il 3+2 | Il preventivo raddoppia o triplica perché l'officina presume una programmazione a 5 assi simultanei | Specify «posizionamento 3+2 su macchina a 5 assi» se è tutto quello che vi serve. Oppure scrivete semplicemente «lavorazione su più lati, un solo setup». |
| Raccordi interni R1mm ovunque | Impone utensili di finitura piccoli, tempo ciclo lento, finitura mediocre e frequenti cambi utensile | Usate R3mm o più dove possibile. Adottate raggi piccoli solo dove la geometria li impone. |
| Tasche profonde (profondità > 4x larghezza) | Flessione dell'utensile, vibrazione, finitura mediocre, rottura di utensili, tempi ciclo lunghi | Scalonate la tasca con diametri intermedi. Oppure riprogettate riducendo la profondità. |
| Tolleranza stretta su elementi non critici | L'intero pezzo viene quotato a tariffe di precisione. Ogni quota viene controllata a tolleranza stretta. | Usate la GD&T. Applicate ±0.01mm solo ai riferimenti e alle superfici di accoppiamento. Lasciate il resto a ±0.05–0.1mm. |
| Angoli interni acuti (R0) | Impossibile lavorare con utensili standard. Richiede EDM, aggiungendo $100–500 e giorni di consegna. | Aggiungete sempre un raggio di raccordo. Minimo R0.5mm, preferibile R1.5–R3mm. |
| Profondità di filetto oltre 2x il diametro | Filetti deboli (solo i primi giri portano il carico), maschi rotti, cicli di filettatura lunghi | Limitate la profondità del filetto nei fori ciechi a 1.5–2x il diametro. Aggiungete uno scarico di filetto se serve. |
| Specificare Ra 0.4 ovunque | Più passate di finitura, avanzamenti più lenti, possibile rettifica — forte aumento del costo | Ra 1.6 per le superfici non estetiche. Ra 0.8 per le superfici di accoppiamento. Ra 0.4 solo per guarnizioni o finiture a vista. |
| Non considerare lo spessore dell'anodizzazione | Il pezzo va fuori misura dopo l'anodizzazione di tipo II (+10–25µm per superficie) e non entra nell'assemblaggio | Lavorate il componente sotto quota di metà dello spessore di rivestimento previsto prima dell'anodizzazione. |
| Usare utensili HSS in produzione | Costo iniziale dell'utensile basso ma 5–10x più cambi utensile, velocità di taglio più lente, costo per pezzo più alto | Usate carburo per ogni lotto oltre 10 pezzi. Il costo utensile per pezzo è più basso nonostante il prezzo d'acquisto maggiore. |
| Dimenticare l'accesso al serraggio | L'officina deve costruire un attrezzamento su misura ($200–2000) perché la geometria del pezzo non ha superfici di serraggio | Aggiungete piani, bossaggi o fori per il serraggio. O quantomeno discutete dell'attrezzamento con l'officina prima di congelare il progetto. |
La versione in una frase da mettere sul disegno
Se potete indicizzare il pezzo e tenere comunque la tolleranza, scrivete «posizionamento 3+2 su macchina
a 5 assi». Se l'angolo dell'utensile deve cambiare durante il taglio, scrivete «5 assi simultanei». Se
tutto è raggiungibile da una sola direzione, scrivete «3 assi» e risparmiate la differenza per le
tolleranze che contano davvero.