Titanio vs alluminio per parti aerospaziali e mediche: come scegliere
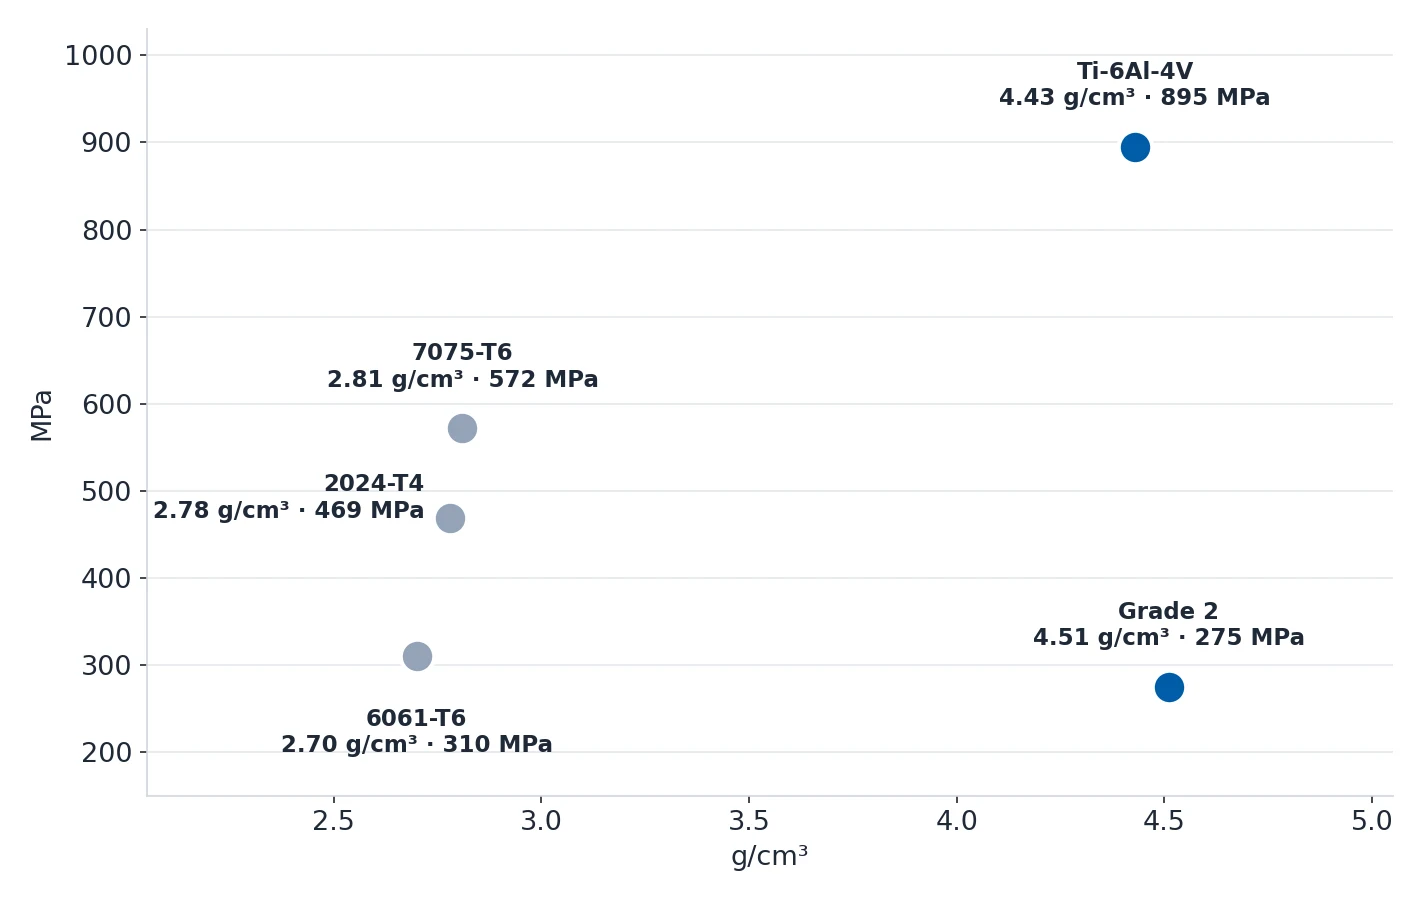
Ti-6Al-4V ha 4.43 g/cm³ e dà 895–930 MPa di trazione; 6061-T6 ha 2.70 g/cm³ e dà 310 MPa.
Dividete per la densità e la classifica cambia: Ti-6Al-4V raggiunge 202.0–209.9 MPa per g/cm³, 7075-T6
raggiunge 203.6 e 6061-T6 raggiunge 114.8. Questa è l'intera decisione in una riga — l'alluminio 7075-T6
regge lo stesso carico per unità di peso del Ti-6Al-4V, con il 40% del costo del materiale in titanio.
Quindi la domanda non è mai «qual materiale è più resistente». È «questo pezzo ha bisogno della resistenza
del titanio e del suo comportamento a corrosione o alla biocompatibilità, oppure solo della resistenza?»
Dove il titanio è davvero la scelta giusta
Partite dalla condizione di impiego, non dall'elenco dei materiali. Il titanio si guadagna il suo posto
quando è l'ambiente di servizio a dirlo.
| La vostra situazione | Usare il titanio? | Alternativa migliore |
|---|---|---|
| Strutturale aerospaziale / velivolo | Sì | — |
| Impianti medici (biocompatibilità) | Sì | — |
| Marino (acqua salata, nessun calore) | Forse | L'acciaio inox 316L è più economico per i pezzi non strutturali |
| Lavorazione chimica (corrosivo) | Forse | Hastelloy o super duplex possono essere migliori |
| Alta resistenza specifica (non aerospaziale) | Forse | L'alluminio 7075-T6 è più economico se la corrosione non è un problema |
| Serve solo leggerezza e resistenza | No | Alluminio 7075 (stessa resistenza, 40% del costo) |
| Serve solo resistenza alla corrosione | No | Acciaio inox 316 (5–10 volte più economico) |
| Prototipo / piccola serie | No | Prima il prototipo in alluminio o in acciaio |
Due righe «Sì», tre righe «Forse» e tre righe «No». Chi sceglie il titanio deve far rientrare il pezzo in
una delle due righe «Sì», oppure sostenere tecnicamente una riga «Forse». Tutto il resto è il premio pagato
per una proprietà che il pezzo non usa.

Resistenza, densità e resistenza specifica
| Proprietà | 6061-T6 | 7075-T6 | 2024-T4 | Grade 2 (CP) | Ti-6Al-4V |
|---|---|---|---|---|---|
| Resistenza a trazione (MPa) | 310 | 572 | 469 | 275–410 | 895–930 |
| Resistenza allo snervamento (MPa) | 275 | 503 | 324 | 170–275 | 825–860 |
| Densità (g/cm³) | 2.70 | 2.81 | 2.78 | 4.51 | 4.43 |
| Allungamento | 12% | 11% | 20% | — | — |
| Durezza | 95 HB | 150 HB | 120 HB | 200–275 HB | 33–36 HRC |
| Lavorabilità | Eccellente | Buona | Discreta | Migliore | Dura per l'utensile |
| Saldabile | Sì | No | No | Sì | Difficile (richiede protezione) |
| Costo relativo | 1.0x | 1.8–2.5x | 1.5–2.0x | 1.0x | 1.3–1.5x |
Leggete con attenzione la riga della durezza: Grade 2 a 200–275 HB e Ti-6Al-4V a 33–36 HRC non sono sulla
stessa scala, quindi non confrontateli direttamente. Conta il contrasto con l'alluminio — 6061-T6 a 95 HB e
7075-T6 a 150 HB sono le due opzioni più lavorabili della tabella, ed è da lì che nasce gran parte del costo
del titanio.
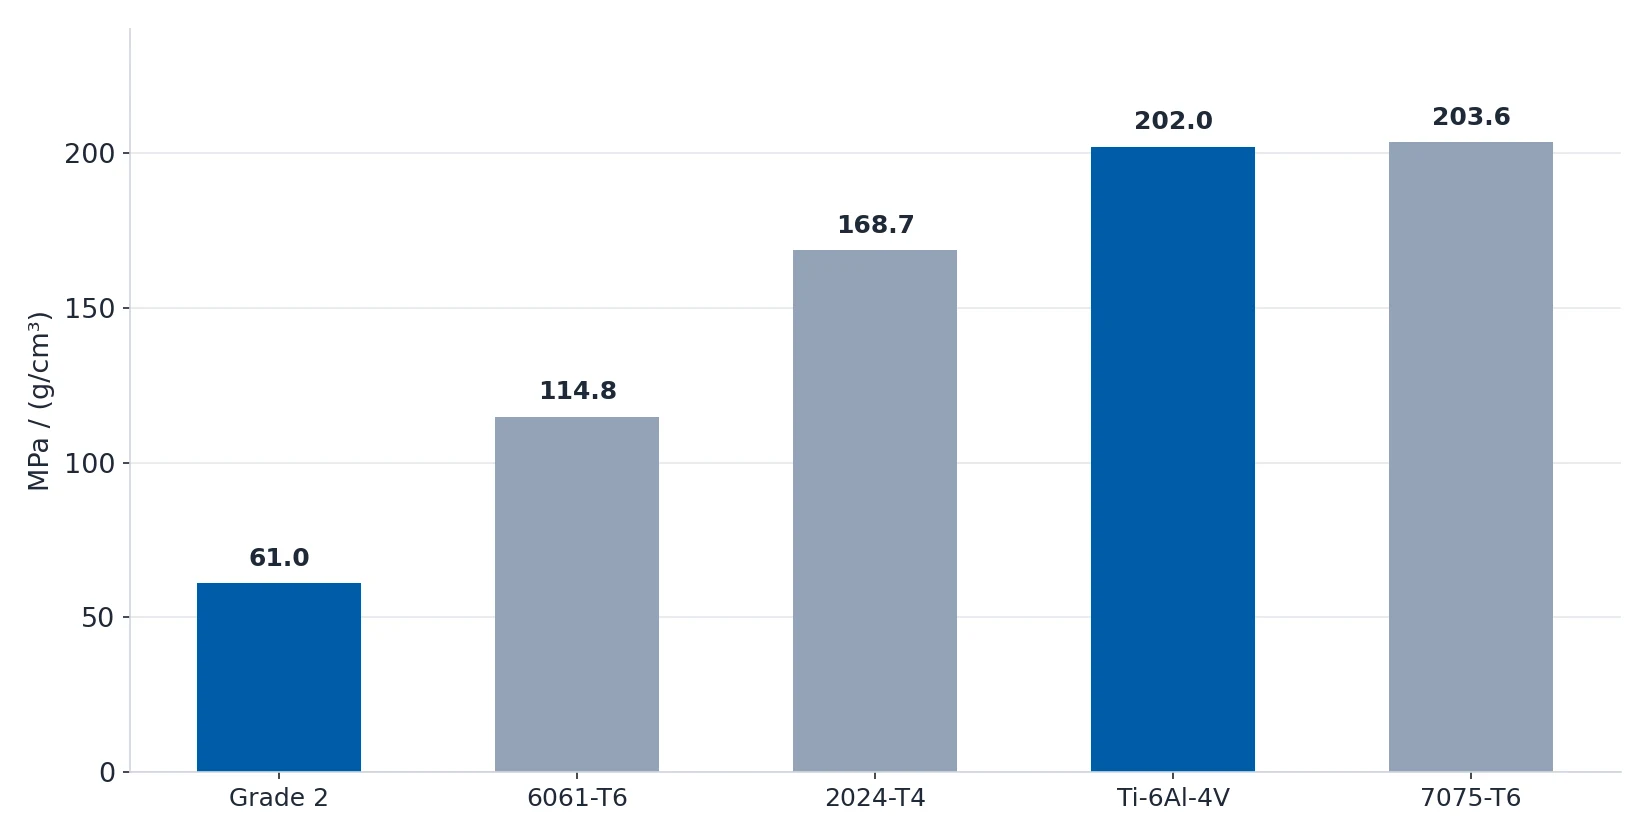
È la colonna della resistenza specifica a risolvere la maggior parte delle discussioni:
| Materiale | Resistenza a trazione (MPa) | Densità (g/cm³) | Resistenza specifica a trazione (MPa per g/cm³) |
|---|---|---|---|
| 6061-T6 | 310 | 2.70 | 114.8 |
| 7075-T6 | 572 | 2.81 | 203.6 |
| 2024-T4 | 469 | 2.78 | 168.7 |
| Grade 2 (CP) | 275 | 4.51 | 61.0 |
| Ti-6Al-4V | 895 | 4.43 | 202.0 |
7075-T6 e Ti-6Al-4V rientrano entro l'1% l'uno dell'altro per unità di peso. 2024-T4 è la scelta
dell'alluminio quando conta la resistenza a fatica — 20% di allungamento e 469 MPa — ed è il grado impiegato
nei rivestimenti e nelle strutture alari degli aeroplani, ed è per questo che compare nei disegni
aerospaziali accanto al titanio. Grade 2 a 61.0 è lontanissimo da entrambi; il suo caso è la corrosione e la
biocompatibilità, non la resistenza.
Grade 2 o Ti-6Al-4V
| Proprietà | Grade 2 (CP) | Ti-6Al-4V (Grade 5) |
|---|---|---|
| Tipo | Commercialmente puro | Lega alpha-beta |
| Resistenza a trazione (MPa) | 275–410 | 895–930 |
| Resistenza allo snervamento (MPa) | 170–275 | 825–860 |
| Densità (g/cm³) | 4.51 | 4.43 |
| Durezza | 200–275 HB | 33–36 HRC |
| Saldabile | Sì | Difficile (richiede protezione) |
| Trattabile termicamente | No | Sì (l'invecchiamento aumenta la resistenza) |
| Lavorabilità | Migliore | Dura per l'utensile |
| Costo relativo | 1.0x | 1.3–1.5x |
| Uso | Chimica, marina, biomedicale | Aerospaziale, alta resistenza |
La regola è breve: resistenza alla corrosione senza alta resistenza significa Grade 2; alta resistenza con
basso peso significa Ti-6Al-4V. Una trappola da nominare — lo snervamento di Grade 2 arriva a soli
275 MPa, più basso di quello di 6061-T6. Specificare Grade 2 per un pezzo strutturale molto caricato è un
declassamento, non un miglioramento.
Che cosa cambia il titanio sulla macchina
Il titanio non è un materiale costoso da lavorare come l'alluminio. È un processo diverso con regole
diverse, e sono proprio le regole a determinare il costo.
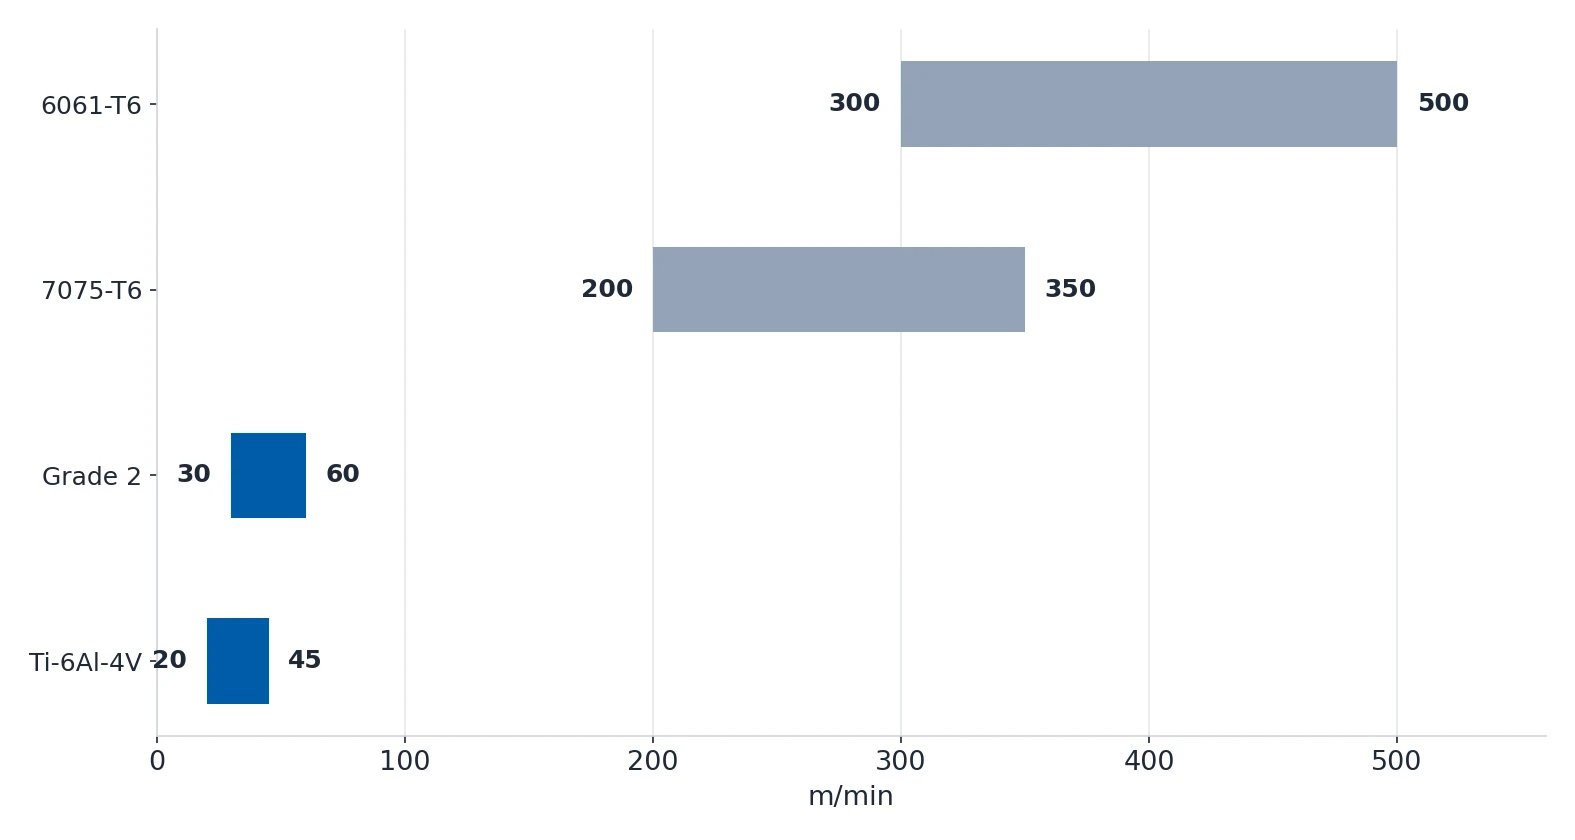
| Materiale | Sgrossatura (m/min) | Finitura (m/min) | Nota sull'utensile |
|---|---|---|---|
| 6061-T6 | 300–500 | 500–800 | Aggressivo, 6061 si taglia facilmente |
| 7075-T6 | 200–350 | 350–550 | 20–30% più lento di 6061 |
| Titanio Grade 2 | 30–60 | — | Spigolo positivo, filo affilato |
| Ti-6Al-4V | 20–45 | — | Rivestimento TiAlN o al diamante, vita 3–5 volte più lunga |
Quattro regole decidono se un pezzo in titanio riesce o diventa scarto:
- Bassa velocità di taglio. Grade 2 va a 30–60 m/min e Ti-6Al-4V a 20–45 m/min. Andare più veloce
brucia solo l'utensile, senza tagliare più velocemente. - Il refrigerante a getto è obbligatorio. Il titanio ha una scarsa conducibilità termica, quindi il
calore resta sul tagliente. Senza refrigerante a getto la vita dell'utensile scende a pochi minuti. - Sostituire l'utensile al primo segno di usura. Il titanio si incroudisce. Un utensile spuntato lascia
uno strato superficiale incrudito che rovina anche l'utensile successivo. Le frese con rivestimento TiAlN
o al diamante durano 3–5 volte di più. - Trucioli sottili, più passate leggere. Tenete piccola la profondità di taglio radiale, perché i
trucioli spessi generano troppo calore.
E c'è una regola di sicurezza che per l'alluminio non ha equivalente: non usate mai olio da taglio. I
trucioli fini di titanio possono prendere fuoco, e un incendio di titanio brucia a 3000°C+ — non può essere
spento con l'acqua perché brucia più forte. Usate refrigerante a getto a base acquosa e tenete la macchina
libera dai trucioli.
Finiture superficiali: cosa funziona su cosa
| Trattamento | Titanio | Alluminio |
|---|---|---|
| Anodizzazione (Type II) | Colori blu, viola e oro; diffusa in ambito medico e aerospaziale | 6061 dà il colore più uniforme; 7075 esce scuro e non uniforme |
| Anodizzazione dura (Type III) | — | Il rivestimento duro del 7075 resiste meno all'usura |
| Sabbiatura | Finitura opaca, necessaria prima di molti processi di rivestimento | Preparazione della superficie |
| Lucidatura | Si lucida bene ma richiede molta manodopera | Lucidatura elettrolitica possibile, ma non comune |
| Rivestimento PVD | TiN e CrN per ridurre l'attrito; usati negli impianti medici | — |
Due note pratiche. Prima, l'anodizzazione aggiunge 10–25 µm per superficie, quindi su una quota stretta il
pezzo va fuori misura dopo il rivestimento — lavorate sotto misura di metà dello spessore dell'anodizzazione
prima che il pezzo esca. Seconda, l'anodizzazione del titanio è un'elettrochimica diversa da quella
dell'alluminio anche quando entrambe sono chiamate Type II; un fornitore che ha gestito solo linee per
alluminio non è automaticamente qualificato per una superficie in titanio.
Dove gli acquirenti sovraspecificano il titanio, e quanto costa
| Errore | Che cosa succede | Approccio corretto |
|---|---|---|
| Specificare il titanio quando basta l'alluminio | Pagare 5–10 volte il costo del materiale senza alcun vantaggio | Fate il calcolo resistenza/peso/corrosione. La maggior parte dei pezzi non ha bisogno del titanio. |
| Velocità di taglio troppo alta | L'utensile si brucia in pochi minuti, finitura superficiale scadente | Tenete sotto 60 m/min per Grade 2 e 45 m/min per Ti-6Al-4V |
| Uso di olio da taglio | Rischio di incendio con i trucioli di titanio | Solo refrigerante a base acquosa |
| Cambio utensile troppo raro | La superficie incrudita rovina gli utensili successivi | Sostituite al primo segno di usura |
| Grade 2 per pezzi ad alta resistenza | Snervamento a soli 275 MPa — più basso di 6061-T6 | L'alta resistenza richiede Ti-6Al-4V |

La struttura dei costi dietro la prima riga vale la pena esplicitare, perché è ciò che l'acquirente paga
davvero: la materia prima in titanio costa 5–10 volte più dell'alluminio e 3–5 volte più dell'inox, la
lavorazione costa 2–3 volte più dell'acciaio, e un prototipo va fatto prima in alluminio o in acciaio.
Che cosa scrivere sul disegno
- Il grado e la condizione insieme —
Ti-6Al-4VoGrade 2, e se è ricotto, solubilizzato o
invecchiato. «Titanio» da solo lascia aperta la resistenza. - L'ambiente — acqua salata, contatto con il corpo, spray chimici. Se nessuno di questi si applica,
ditelo sul disegno; è il modo più rapido per giustificare un'alternativa in alluminio. - Il carico e la sua direzione — se il pezzo non è caricato oltre 503 MPa, l'alluminio 7075-T6 lo
copre. - La finitura — anodizzazione Type II, PVD o materiale grezzo, fissata prima che il pezzo venga
quotato, perché l'anodizzazione modifica le dimensioni. - Il percorso del prototipo — se il pezzo è ancora in sviluppo, lavorate il primo esemplare in
6061-T6 e passate al titanio solo quando il progetto è congelato.
Fonti
Tutti i dati di questa pagina provengono dalla nostra wiki di ingegneria.