Guida alla rugosità superficiale in CNC: cosa significa Ra e cosa scrivere sul disegno
Ra è il requisito peggio specificato di un disegno di lavorazione. «Liscio», «lucidato» e
«allo stato di fresatura» non significano nulla di misurabile, e due officine li leggono in modo diverso e
consegnano due prezzi diversi. La correzione è semplice: scrivete un numero e scrivete accanto il
processo. Ra 0.4 ottenuto per rettifica di finitura e Ra 0.4 ottenuto per lucidatura sono due pezzi
diversi.
La tabella di riferimento Ra
| Ra (µm) | Ra (µin) | Come appare | Moltiplicatore di costo (rispetto allo stato di fresatura) | Raggiungibile con |
|---|---|---|---|---|
| 0.05 | 2 | Vero specchio — riflessione nitida e non distorta | 4–6x | Lucidatura a specchio (pasta diamantata) |
| 0.1 | 4 | Molto liscio, riflessione diffusa, gli oggetti si vedono ma sfocati | 3–4x | Lucidatura |
| 0.2 | 8 | Semiriflettente, a ispezione ravvicinata si vedono linee sottili | 2–3x | Lucidatura, rettifica di finitura |
| 0.4 | 16 | Liscia, si vedono sottili linee direzionali, riflettività bassa | 1.5–2x | Rettifica di finitura, lucidatura |
| 0.8 | 32 | Liscia ma a ispezione ravvicinata si vedono i segni di lavorazione | 1.2–1.5x | Passata di finitura CNC |
| 1.6 | 63 | Segni dell'utensile visibili, aspetto di fresatura standard | 1x | CNC standard, microsabbiatura (fine) |
| 3.2 | 125 | Più ruvida, linee di lavorazione distinte | Incluso | Sgrossatura CNC, microsabbiatura (grossolana) |
| 6.3 | 250 | Chiaramente ruvida, profondi segni di lavorazione, aspetto di taglio a sega | Incluso | Taglio, rettifica grossolana, microsabbiatura intensa |
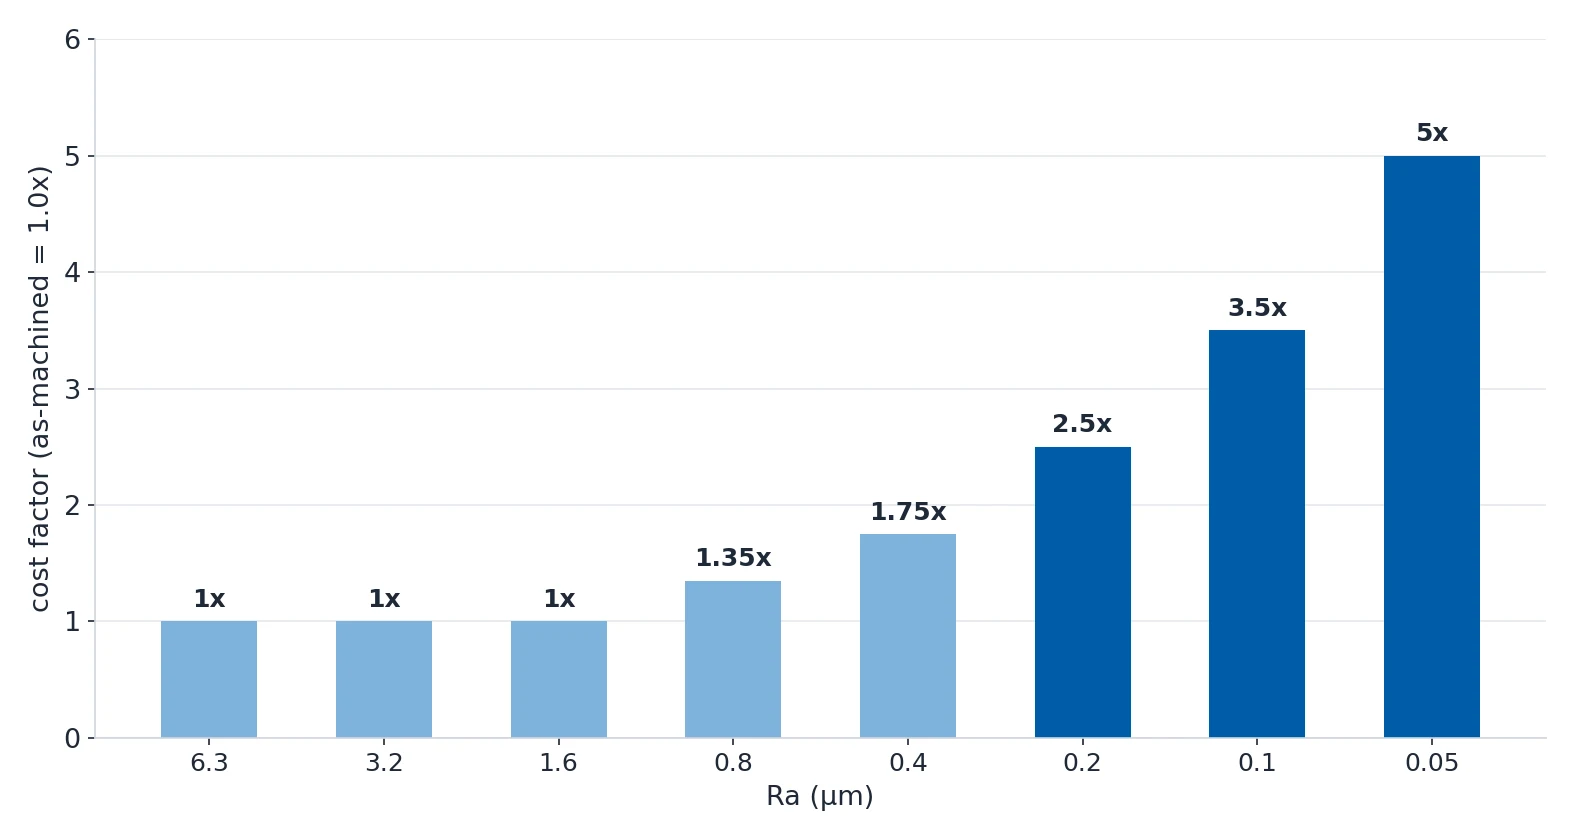
Leggete la colonna dei costi come una curva, non come una retta. Passare da Ra 1.6 a Ra 0.8 raddoppia
all'incirca il costo della finitura. Passare da Ra 0.2 a Ra 0.05 costa 3–4x. Gli ultimi decimi di
micron costano esponenzialmente più del micron precedente, ed è per questo che conviene mettere in
dubbio il requisito prima di specificarlo.
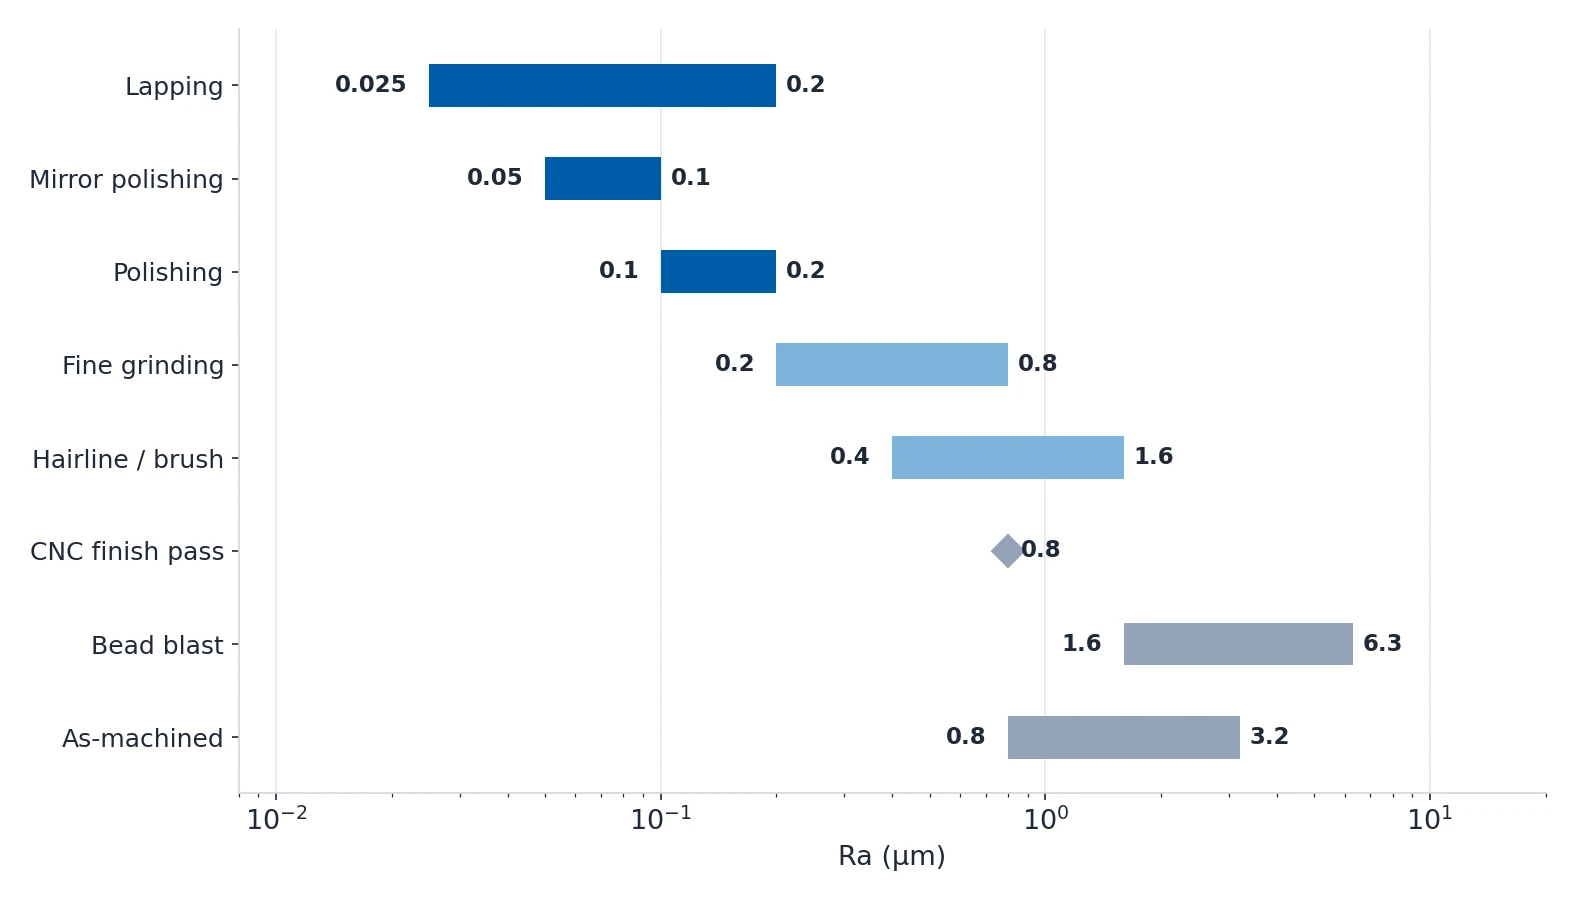
Quale finitura raggiunge quale Ra
| Se il vostro pezzo richiede... | Finitura | Ra tipico obiettivo | Fattore di costo |
|---|---|---|---|
| Nessun requisito estetico, superficie nascosta o interna | Allo stato di fresatura | 0.8–3.2 µm | Incluso |
| Aspetto opaco uniforme, nascondere i segni di lavorazione | Microsabbiatura | 1.6–6.3 µm | 1x (base) |
| Opaco uniforme + colore costante prima di anodizzare o verniciare | Microsabbiatura + anodizzazione/verniciatura | 1.6–3.2 µm | 1x + costo del rivestimento |
| Aspetto con grana direzionale (pannelli in acciaio inox, profili decorativi) | Hairline / spazzolatura | 0.4–1.6 µm | 1.2–1.5x |
| Sbavatura e leggera levigatura di molti piccoli pezzi in una volta sola | Vibrofinitura | 0.8–3.2 µm | 0.5–1x (lotto) |
| Superficie liscia e semiriflettente per tenuta o contatto con cuscinetto | Rettifica di finitura / levigatura | 0.2–0.8 µm | 1.5–2x |
| Molto riflettente o estetica (medicale, consumer, alimentare) | Lucidatura | 0.1–0.2 µm | 2–3x |
| Vero riflesso speculare (ottica, strumenti di misura, decorazione) | Lucidatura a specchio | 0.05–0.1 µm | 3–5x |
| Superfici di accoppiamento estremamente lisce (strumenti di misura, accoppiamenti di precisione) | Lappatura | 0.025–0.2 µm | 4–6x |
Due righe di questa tabella fanno risparmiare più denaro di qualsiasi altra cosa. La microsabbiatura è la
base a 1x ed è la preparazione corretta per anodizzazione o verniciatura a polvere: il rivestimento
comunque copre la lucidatura.
La vibrofinitura a 0.5–1x (lotto) è il modo più economico per sbavare e levigare leggermente un gran
numero di piccoli pezzi, e fa entrambe le cose in un solo passaggio.
La lucidatura è una sequenza, non un passo
Nessuno lucida direttamente da un grezzo fresato a uno specchio. È una sequenza graduata, e ogni fase ha
il proprio abrasivo, il proprio Ra e il proprio tempo.
| Fase | Abrasivo / utensile | Ra ottenuto | Risultato | Tempo (pezzo tipico) |
|---|---|---|---|---|
| 1. Rettifica grossolana | Nastro o pietra da 80–120 | 1.6–3.2 µm | Elimina i difetti grossolani, i profondi segni dell'utensile, le saldature | 5–15 min |
| 2. Rettifica di finitura | Nastro da 240–400 | 0.8–1.6 µm | Direzione uniforme, elimina il disegno dei graffi grossolani | 5–10 min |
| 3. Pre-lucidatura | 600–800 o Scotch-Brite | 0.4–0.8 µm | Semiriflettente, struttura visibile ma fine | 5–10 min |
| 4. Lucidatura finale | Ruota lucidatrice + compound di taglio | 0.1–0.2 µm | Molto riflettente, senza velatura | 5–15 min |
| 5. Lucidatura a specchio | Ruota lucidatrice + rouge o pasta diamantata | 0.05–0.1 µm | Vero specchio — riflessione nitida degli oggetti | 10–30 min |
Non ogni materiale arriva in fondo a questa sequenza, e conviene conoscere quel limite prima di

specificarlo.
| Materiale | Miglior Ra ottenibile | Difficoltà |
|---|---|---|
| Acciaio inox (304, 316) | 0.05 µm | Media |
| Alluminio (6061, 5052) | 0.05 µm | Media |
| Ottone (C360, C260) | 0.05 µm | Facile |
| Rame (C110) | 0.05 µm | Facile |
| Titanio (Ti6Al4V, Gr2) | 0.1 µm | Difficile |
| Acciaio al carbonio (1045, 4140) | 0.1 µm | Media |
| Zinco / Zama pressofuso | 0.4 µm | Scarsa |
Il titanio si ferma a 0.1 µm perché è duro e appiccicoso e si indurisce per incrudimento durante la
lucidatura. Anche l'acciaio al carbonio si ferma a 0.1 µm e si ossida all'istante, quindi va placcato o
rivestito dopo la lucidatura. Ottone e rame arrivano facilmente a 0.05 µm ma si anneriscono e si ossidano in
fretta, ed è per questo che dopo la lucidatura ricevono quasi sempre una vernice trasparente o una
placcatura. Lo zinco pressofuso raggiunge solo 0.4 µm: è troppo morbido per abrasivi aggressivi e si spalma
invece di tagliare.
La finitura riduce il pezzo
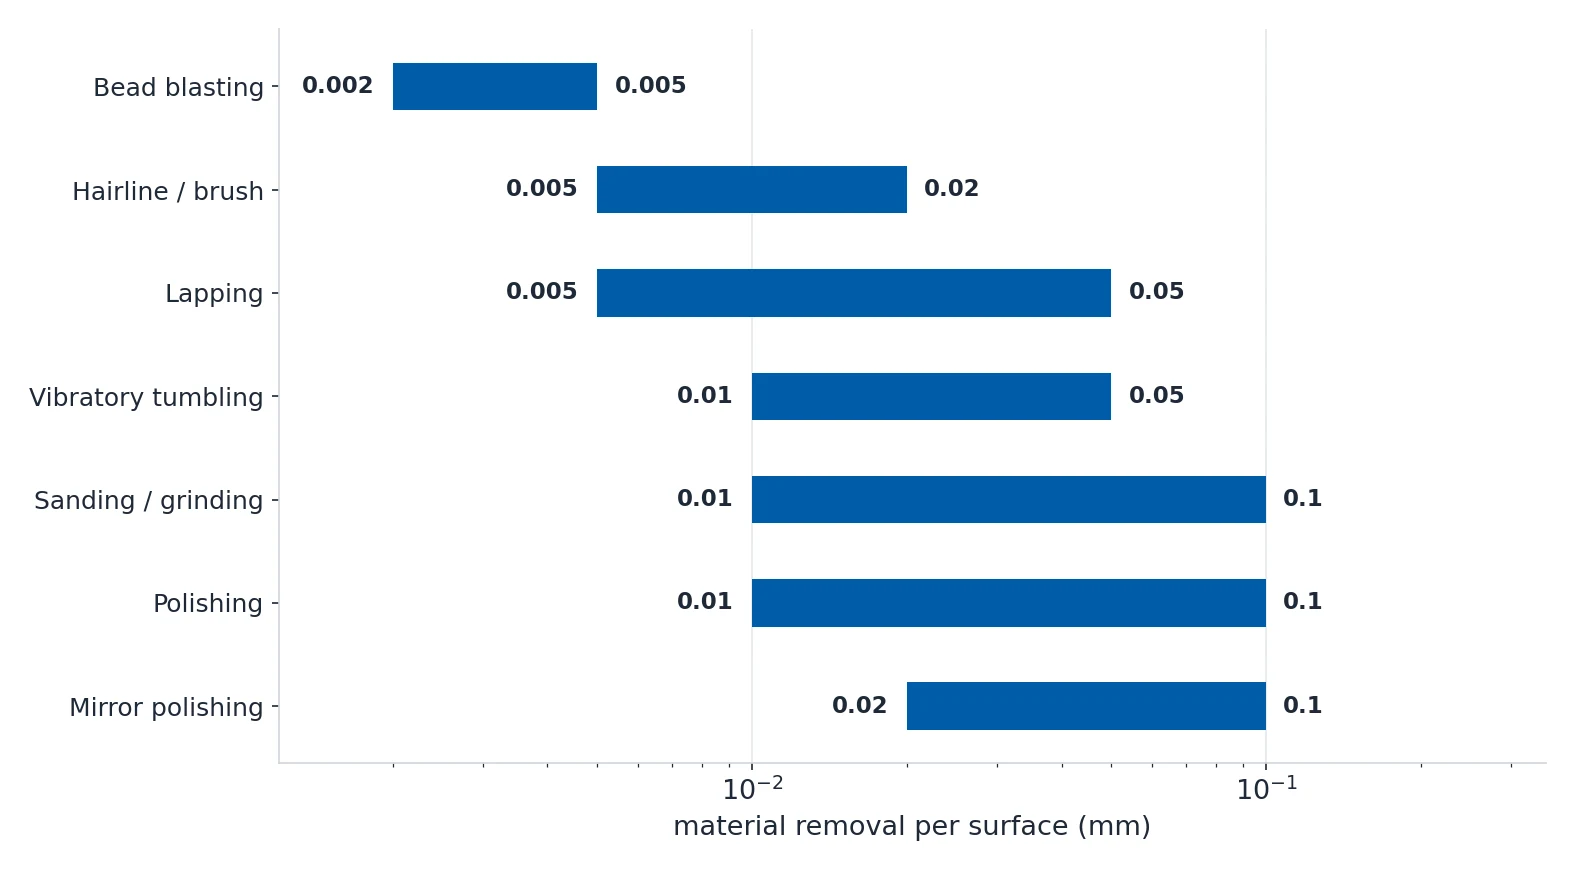
Ogni operazione di finitura meccanica asporta materiale. È la parte della finitura superficiale che
rientra nella vostra catena di tolleranze, ed è da qui che arrivano le sorprese costose.
| Processo | Materiale asportato per superficie | Asportamento sul diametro (due lati) | Si può controllare? | Raccomandazione |
|---|---|---|---|---|
| Allo stato di fresatura | 0 mm | 0 mm | N/D | Non serve alcun margine. |
| Microsabbiatura | 0.002–0.005 mm | 0.004–0.01 mm | Limitato — dipende dall'abrasivo, dalla pressione e dal tempo | Trascurabile per la maggior parte delle tolleranze. Mascherate le zone strette. |
| Hairline / spazzolatura | 0.005–0.02 mm | 0.01–0.04 mm | Medio — controllato da grana e passate | Lasciate 0.02 mm sulle superfici spazzolate. Non adatto a superfici a tolleranza stretta. |
| Vibrofinitura | 0.01–0.05 mm | 0.02–0.1 mm | Basso — processo per lotti, difficile da controllare con precisione | Lasciate 0.02–0.05 mm complessivi. Non vibrofinire pezzi con tolleranze strette. |
| Levigatura o rettifica | 0.01–0.1 mm | 0.02–0.2 mm | Buono — controllato dalla progressione della grana | Lasciate 0.02–0.05 mm per la rettifica di finitura. Di più per la rettifica grossolana. |
| Lucidatura | 0.01–0.1 mm | 0.02–0.2 mm | Medio — dipende dalla superficie di partenza | Lasciate 0.02–0.05 mm per lucidare partendo da una superficie fresata. Di più se prima serve una rettifica pesante. |
| Lucidatura a specchio | 0.02–0.1 mm | 0.04–0.2 mm | Medio — a più stadi, cumulativo | Lasciate almeno 0.05 mm sulle superfici lucidate a specchio. Partire da una buona finitura di fresatura riduce l'asportamento. |
| Lappatura | 0.005–0.05 mm | 0.01–0.1 mm | Molto buono — controllato da tempo e abrasivo | La lappatura serve spesso a ottenere la quota finale. Lasciate 0.01–0.03 mm di materiale per la lappatura. |
| Tipo di zona | Livello di rischio | Raccomandazione |
|---|---|---|
| Fori a pressione (H7/p6) | Alto | Mascherate queste superfici oppure non finituratele. Anche 0.01 mm di asportamento cambia l'accoppiamento con interferenza. |
| Fori filettati | Medio | La microsabbiatura di solito va bene (asportamento minimo). La lucidatura asporta le creste del filetto e può allentare la giunzione. Mascherate o evitate. |
| Diametri di albero in cuscinetti | Alto | Non lucidare né sabbiare le sedi dei cuscinetti se non avete considerato l'asportamento nella catena di tolleranze. |
| Superfici di tenuta (sedi per guarnizioni ORing) | Medio | Levigare o lappatare le superfici di tenuta va bene se il processo è controllato. Evitate la microsabbiatura (incrostazione dell'abrasivo). |
| Facce critiche per la planarità | Alto | La lucidatura manuale crea ondulazioni su grandi superfici piane. Per i requisiti di planarità usate rettifica su macchina o lappatura. |
| Superfici esterne estetiche | Basso | L'asportamento dimensionale è accettabile sulle superfici a vista finché resta entro la tolleranza di profilo. |
Perché la lucidatura costa più di quanto pensate
| Fattore di costo | Impatto | Dettaglio |
|---|---|---|
| Manodopera (lucidatura manuale) | Costo dominante | La lucidatura a specchio è per il 80–100% manodopera. Un lucidatore esperto fattura $15–40/hr. |
| Superficie | Alto | Il costo cresce con l'area. Una piastra piatta da 50×50 mm è economica. Una piastra da 500×500 mm con lo stesso Ra richiede 100x più tempo. |
| Numero di superfici | Da medio ad alto | Ogni superficie in più aggiunge tempo. Una scatola a 6 facce finita su tutte costa circa 6x una finitura su una sola faccia. |
| Complessità geometrica | Da medio ad alto | Angoli interni, cavità profonde e sottosquadri richiedono utensili manuali e un lavoro lento. |
| Stato della superficie di partenza | Medio | Se la superficie fresata è già a Ra 0.8, lucidare fino a Ra 0.2 richiede meno tempo che partire da Ra 3.2. |
| Setup e mascheratura | $2–8 per pezzo | Mascherare le superfici che non vanno finite aggiunge manodopera per posa e rimozione. |
| Sconti per quantità | Significativo | Microsabbiatura: effetto quantità minimo. Lucidatura: 10–20% più economica da 50+ pezzi. Vibrofinitura: forte effetto quantità. |
| Ra obiettivo | Non lineare | Il costo non cresce linearmente con Ra. Passare da Ra 1.6 a Ra 0.8 costa 1.5x. Passare da Ra 0.2 a Ra 0.05 costa 3–4x. |
| Setup della microsabbiatura | $30–100 per lotto | La maggior parte delle officine di sabbiatura ha un importo minimo. Per 5 pezzi domina il setup, per 500 pezzi il costo per pezzo è minimo. |
| Urgenza | +25–100% | Tempi standard: 2–5 giorni lavorativi. L'urgenza scombussola le programmazioni. |
Il risparmio più economico sta nel leggere la prima riga al contrario. La lucidatura a specchio è per il
80–100% manodopera a $15–40/hr, quindi dare al lucidatore una buona superficie di partenza vale più di
qualsiasi trattativa. Una passata di finitura CNC a Ra 0.8–1.6 prima della lucidatura può ridurre il
tempo di lucidatura del 50% o più, perché partire da Ra 3.2 obbliga il lucidatore a togliere i segni
grossolani dell'utensile prima ancora che la sequenza inizi.
Gli errori che fanno buttare i soldi
| Errore | Conseguenza | Rimedio |
|---|---|---|
| Specificare lucidatura a specchio su pezzi che verranno verniciati o rivestiti | Soldi buttati. Il rivestimento copre del tutto la lucidatura. Uno specchio Ra 0.05 sotto 60 µm di vernice a polvere è invisibile. | Usate la microsabbiatura come preparazione. |
| Non considerare l'asportamento di materiale sulle zone a tolleranza stretta | Sedi dei cuscinetti troppo piccole, fori troppo grandi, superfici di tenuta fuori planarità. I pezzi falliscono il controllo dimensionale dopo la finitura. | Portate l'asportamento della tabella qui sopra nella catena di tolleranze prima di rilasciare il disegno. |
| Specificare Ra senza processo né norma di riferimento | L'officina interpreta Ra 0.4 diversamente da quanto intendevate. Un'officina consegna una superficie rettificata, un'altra una superficie lucidata. | Scrivete il numero e il processo, per esempio «Ra 0.4 MAX, FINE GROUND». |
| Usare abrasivo d'acciaio su alluminio prima dell'anodizzazione | Le particelle ferrose si incastrano nella superficie dell'alluminio e si vedono come macchie scure attraverso il rivestimento. | Usate microsfere di vetro o abrasivo ceramico. Specificate l'abrasivo sul disegno. |
| Lucidare a specchio a mano grandi superfici piane | Ondulazioni e distorsioni. La superficie riflette, ma il riflesso è ondulato. Si perde la planarità. | Per i requisiti di planarità usate la lappatura su macchina o la rettifica superficiale. |
| Specificare lo stesso Ra su tutte le superfici | Costo inutile sulle superfici nascoste e non critiche. | Indicate Ra solo dove serve: superfici di tenuta, accoppiamenti di cuscinetti, superfici estetiche a vista. |
| Lucidare l'acciaio inox senza proteggerlo | Impronte, macchie d'acqua e leggera ruggine superficiale compaiono entro pochi giorni. | Applicate una vernice trasparente o eseguite la passivazione subito dopo la lucidatura. |
| Vibrofinire pezzi a parete sottile o delicati senza separatori | I pezzi si ammaccano, si piegano o si graffiano a vicenda nella vasca di vibrofinitura. | Usate separatori per i pezzi e aumentate il rapporto abrasivo-pezzo ad almeno 5:1. |
| Non specificare il tipo di abrasivo o la grana | L'officina usa il proprio default, che può essere troppo aggressivo o contaminante. | Mettete abrasivo e grana sul disegno, per esempio «GLASS BEAD BLAST, 220 MESH, Ra 2.0 MAX». |
| Saltare la passata di finitura CNC prima della lucidatura | Il tempo di lucidatura (e il costo) triplica o più. | Aggiungete sempre una passata di finitura CNC a Ra 0.8–1.6 prima di qualsiasi operazione di lucidatura. |
La versione in una riga da mettere sul disegno
Scrivete il numero, il processo e l'ambito. «Ra 0.8 MAX sulle superfici fresate, allo stato di fresatura
sul resto, nessuna finitura dentro i fori ciechi» è un requisito completo e verificabile. «Liscio,
lucidato dove possibile» non lo è.
Fonti
Tutti i dati di questa pagina provengono dalla nostra wiki di ingegneria.